Organizar a produção de uma indústria envolve muito mais do que definir quais produtos devem ser fabricados. Antes que uma ordem chegue ao chão de fábrica, diferentes decisões precisam ser tomadas sobre demanda, materiais, estoque, capacidade produtiva, máquinas, mão de obra, prioridades e prazos. Quando essas informações não seguem um fluxo bem definido, a empresa pode enfrentar atrasos, falta de matéria-prima, máquinas sobrecarregadas, excesso de estoque, retrabalho e dificuldades para cumprir as datas combinadas com os clientes.
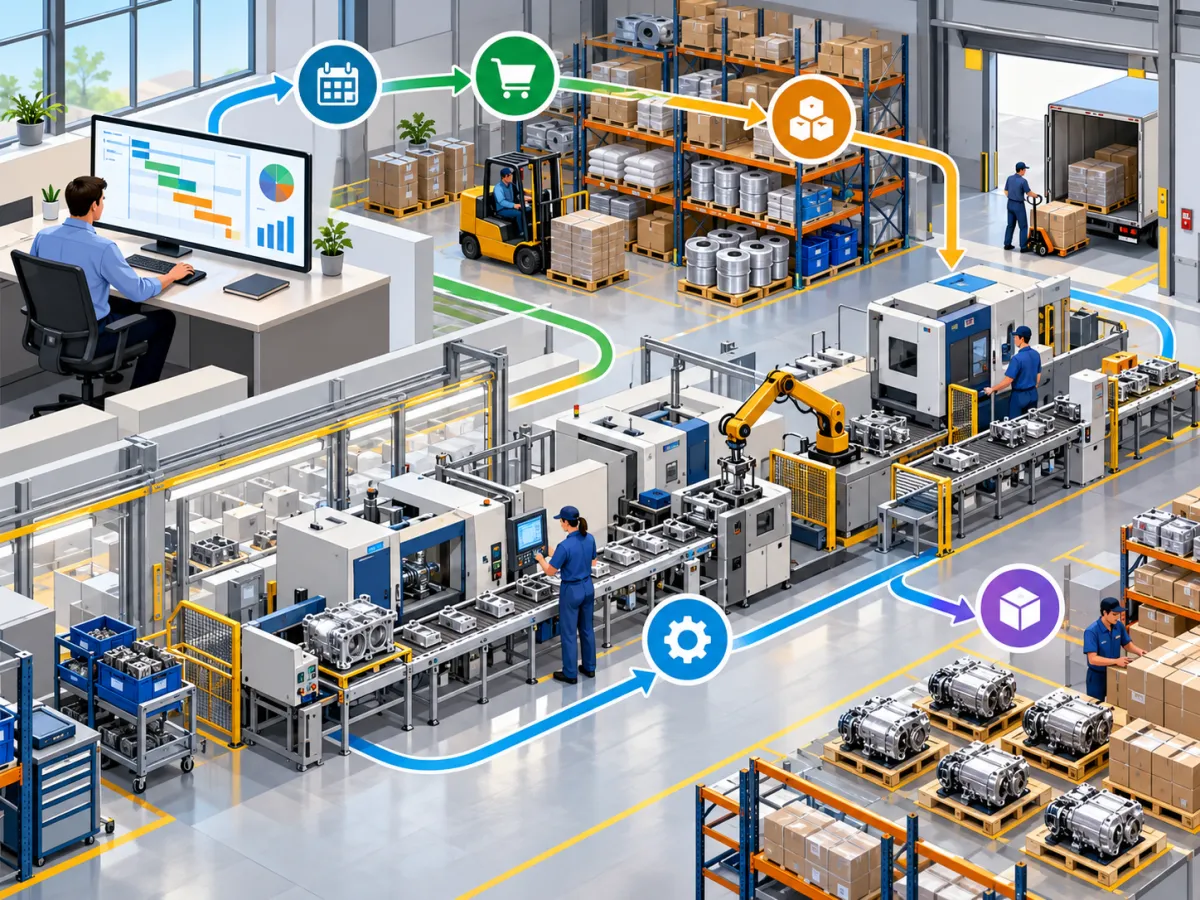
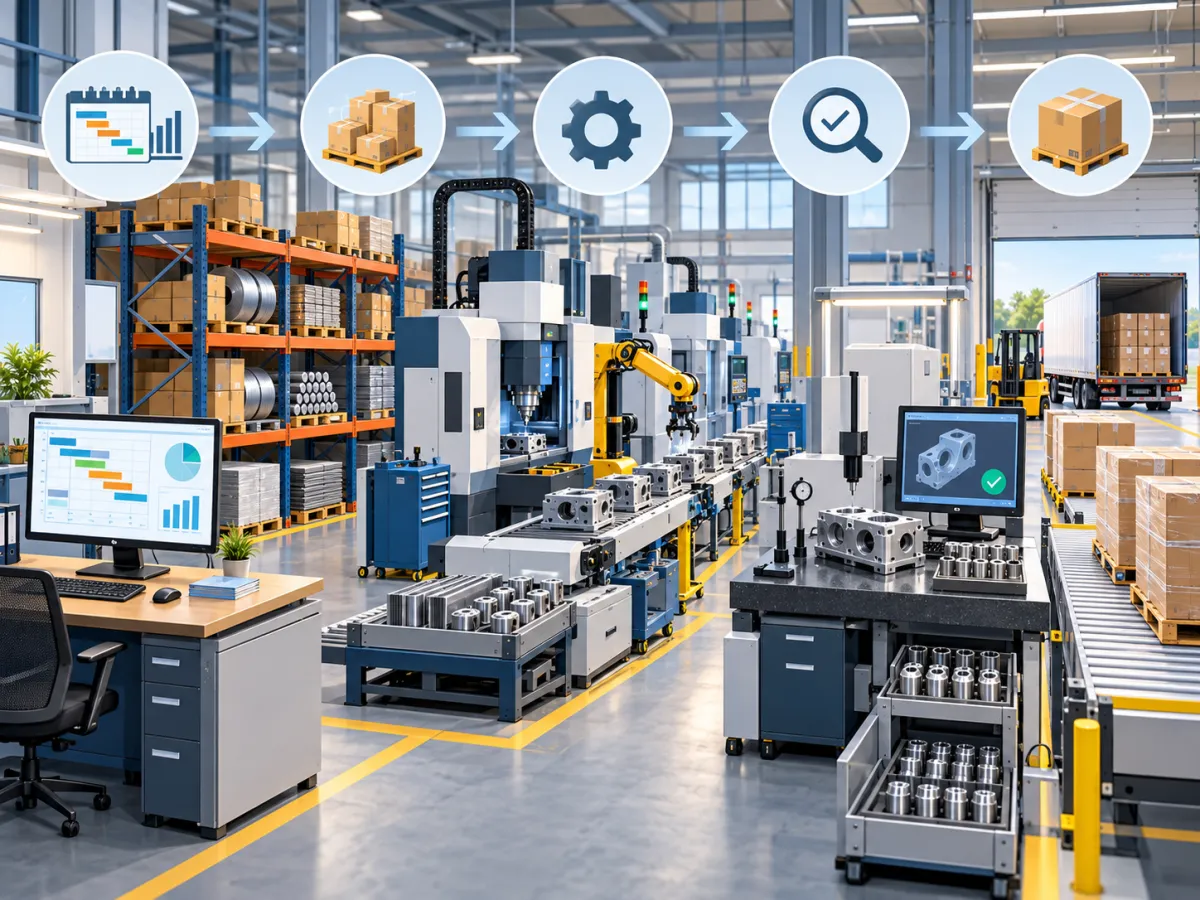
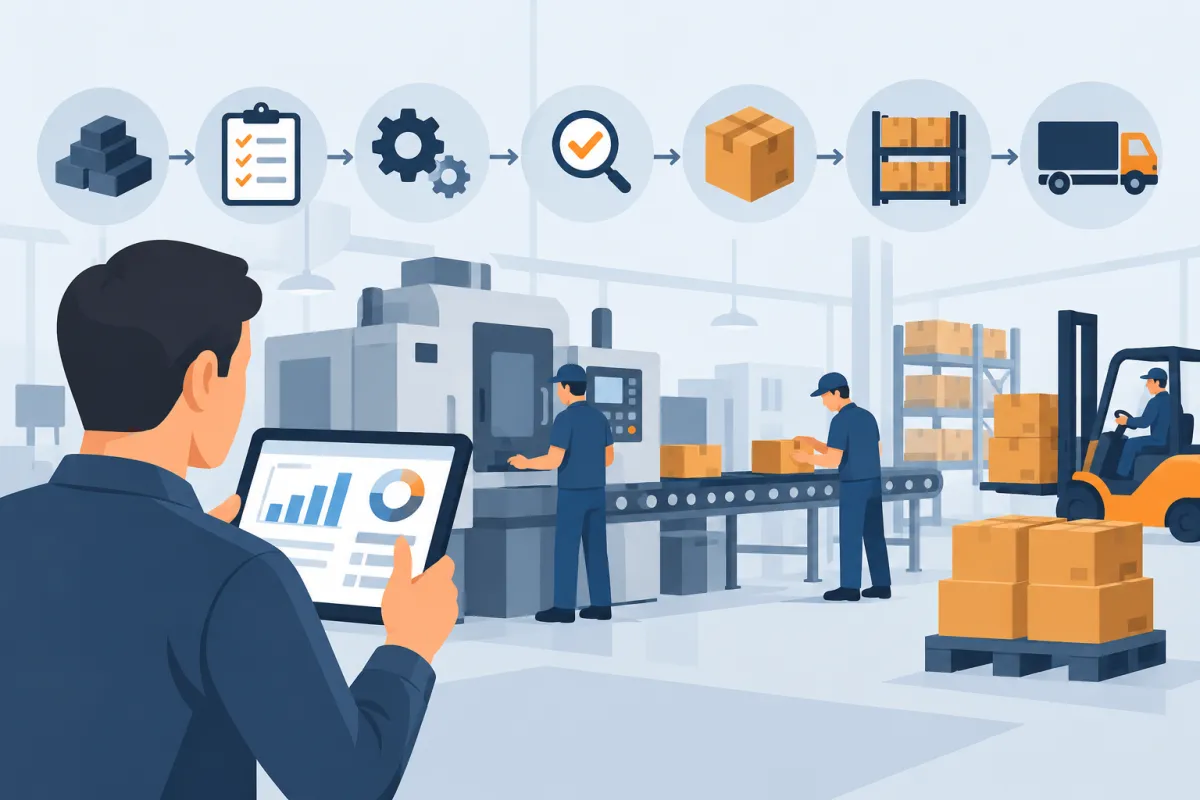
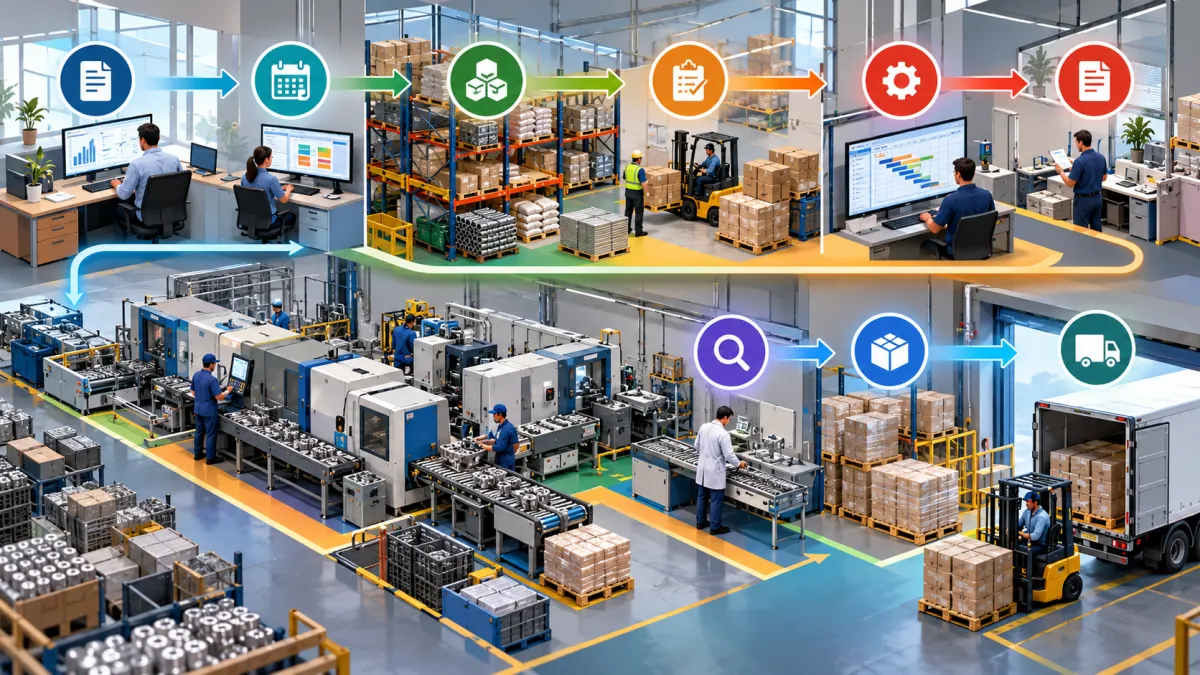
O Fluxograma PCP ajuda a transformar essa sequência de atividades em uma representação visual fácil de compreender. Por meio dele, a indústria consegue visualizar desde a entrada de um pedido ou previsão de demanda até o planejamento, programação, liberação das ordens de produção, apontamentos, controle de qualidade, entrada do produto acabado no estoque e posterior expedição.
Essa visão é especialmente importante porque o Planejamento e Controle da Produção depende da comunicação entre diferentes setores. Comercial, compras, estoque, produção, qualidade, expedição e gestão precisam trabalhar com informações coerentes para que a programação seja realmente executável.
Criar um Fluxograma PCP também ajuda a identificar onde estão os principais pontos de decisão do processo. Antes de liberar uma ordem, por exemplo, pode ser necessário verificar se existe matéria-prima disponível, capacidade na máquina, equipe suficiente e prazo para executar todas as operações previstas.
Ao longo deste conteúdo, você entenderá como mapear essas informações, quais etapas inserir no fluxo, como relacionar estoque e produção, como representar ordens de produção e de que maneira utilizar o fluxograma para encontrar gargalos e manter o planejamento atualizado.
O que é um Fluxograma PCP e para que ele serve?
O Fluxograma PCP é uma representação visual das atividades, informações e decisões que fazem parte do Planejamento e Controle da Produção de uma indústria. Seu objetivo é demonstrar, de maneira lógica, como uma necessidade produtiva percorre diferentes etapas até se transformar em um produto fabricado e disponível para entrega.
Na prática, o PCP procura responder perguntas fundamentais para a operação industrial: o que produzir, quanto produzir, quando produzir, quais materiais utilizar, quais máquinas serão necessárias e em qual sequência cada atividade deverá acontecer.
Quando essas respostas ficam espalhadas entre planilhas, anotações, departamentos e controles individuais, acompanhar a produção pode se tornar complexo. O fluxograma cria uma visão integrada desse processo.
Imagine uma indústria que recebe um pedido para produzir 2.000 unidades de determinado item. A existência do pedido, sozinha, não significa que a fabricação pode começar imediatamente.
Antes disso, algumas perguntas precisam ser respondidas:
Há matéria-prima suficiente?
Existe estoque de componentes?
As máquinas necessárias estarão disponíveis?
A quantidade cabe dentro da capacidade produtiva?
Existe alguma ordem mais urgente?
Qual é o prazo de entrega?
Quanto tempo cada operação demora?
Será necessário realizar alguma compra?
Depois que essas informações são verificadas, a empresa pode programar a produção e liberar as ordens de maneira mais segura.
A função do PCP dentro da indústria
O Planejamento e Controle da Produção funciona como um elo entre a necessidade de produzir e a execução da fabricação.
O planejamento trabalha com uma visão antecipada da operação. Ele procura determinar volumes, necessidades e recursos antes da execução.
A programação transforma esse planejamento em uma sequência mais detalhada, definindo quando cada atividade deverá acontecer.
A execução ocorre no chão de fábrica, quando máquinas, operadores e materiais são utilizados para produzir os itens.
Por fim, o controle acompanha o que realmente aconteceu e compara os resultados com aquilo que havia sido planejado.
O fluxo pode ser representado de forma simplificada:
Demanda
↓
Planejamento
↓
Programação
↓
Ordem de produção
↓
Execução
↓
Apontamentos
↓
Controle
↓
Replanejamento, quando necessário
Essa sequência demonstra uma característica importante do PCP: o processo não deve terminar simplesmente quando a produção é executada. Os resultados precisam retornar ao planejamento.
Se uma operação planejada para quatro horas levou seis horas, por exemplo, essa diferença precisa ser analisada. Caso o tempo real seja recorrente, talvez o tempo padrão utilizado na programação esteja incorreto.
Organização dos processos
Uma das principais funções do Fluxograma PCP é organizar visualmente atividades que normalmente estão distribuídas entre vários setores.
Em vez de observar apenas uma máquina ou uma ordem isoladamente, a empresa consegue enxergar o processo completo.
Isso ajuda a responder onde uma informação é gerada, quem precisa utilizá-la e qual atividade depende dela.
Identificação de gargalos
O desenho do fluxo também ajuda a encontrar etapas em que frequentemente ocorrem filas, esperas ou acúmulos.
Se diversas ordens chegam rapidamente à etapa de pintura, mas ficam aguardando disponibilidade do setor, pode existir uma restrição de capacidade.
O problema nem sempre estará na produção em si. O gargalo também pode estar em aprovações, separação de materiais, compras, inspeções ou informações incompletas.
Controle de materiais e prazos
Materiais e prazos estão diretamente relacionados.
Uma ordem pode estar programada corretamente, mas não poderá ser executada se um componente essencial estiver indisponível.
Por isso, um fluxo completo deve incluir momentos de verificação do estoque e das necessidades de compras antes da liberação definitiva da produção.
Principais áreas envolvidas no PCP
O PCP dificilmente funciona de forma isolada.
O comercial fornece pedidos, previsões e datas negociadas.
O estoque informa materiais disponíveis e reservados.
Compras providencia componentes que ainda não estão disponíveis.
A produção executa as operações.
A qualidade verifica se os produtos atendem aos critérios estabelecidos.
A expedição organiza a saída dos produtos acabados.
A gestão acompanha indicadores, custos, produtividade, atrasos e resultados.
Ao visualizar essas relações, a indústria consegue compreender melhor como uma alteração em uma área pode afetar todo o restante da operação.
Quais informações devem ser levantadas antes de criar o Fluxograma PCP?
Antes de desenhar qualquer Fluxograma PCP, é necessário entender como a produção realmente funciona. Um erro frequente é construir um fluxo baseado apenas em como o processo deveria acontecer, ignorando como as atividades são realizadas no dia a dia.
O primeiro trabalho, portanto, é mapear a operação atual.
Isso significa acompanhar desde a chegada da demanda até a conclusão da produção, registrando atividades, decisões, movimentações de materiais, responsáveis, documentos e informações utilizadas.
Mapeamento dos produtos fabricados
É importante compreender quais produtos fazem parte da rotina industrial.
Produtos diferentes podem possuir processos completamente diferentes. Um item pode passar por corte, usinagem, pintura e montagem, enquanto outro pode utilizar apenas montagem e inspeção.
Por isso, dependendo da variedade produtiva, a empresa pode precisar de um fluxo geral acompanhado de fluxos específicos para determinadas famílias de produtos.
Também é necessário conhecer a estrutura de cada produto.
A estrutura informa quais matérias-primas, peças, componentes e subconjuntos são necessários para fabricar determinada quantidade.
Se a indústria produz mesas, por exemplo, uma unidade pode exigir tampo, pés, parafusos, ferragens e embalagem.
Quando uma ordem prevê 100 unidades, as necessidades devem ser calculadas considerando essa estrutura e as quantidades correspondentes.
Matérias-primas e componentes
A disponibilidade dos materiais deve fazer parte do levantamento.
Não basta saber quais componentes o produto utiliza. A empresa precisa compreender como esses materiais são controlados.
Entre as informações relevantes estão:
quantidade em estoque;
quantidade reservada;
saldo disponível;
consumo por produto;
unidade de medida;
prazo de reposição;
fornecedores;
lotes, quando aplicável;
estoque mínimo;
ponto de reposição.
Esses dados permitem que o planejamento identifique antecipadamente se será necessário comprar algum item antes da fabricação.
Máquinas, equipamentos e postos de trabalho
A capacidade produtiva não é ilimitada.
Cada máquina possui determinado número de horas disponíveis e pode apresentar restrições relacionadas a manutenção, preparação, ferramentas ou tipos de produtos processados.
Por isso, o levantamento deve identificar quais recursos são utilizados em cada operação.
Também é importante observar postos de trabalho que dependem de execução manual.
Mesmo que exista matéria-prima e máquina disponível, a falta de operadores pode impedir o cumprimento da programação.
Tempos de produção
Outro dado essencial é o tempo necessário para executar cada operação.
Pode existir:
tempo de preparação;
tempo por unidade;
tempo de processamento;
tempo de inspeção;
tempo de movimentação;
tempo de espera entre etapas.
Quanto mais próximos da realidade forem esses parâmetros, mais confiável será a programação.
Suponha que uma máquina produza 100 unidades por hora. Uma ordem de 500 unidades exigiria aproximadamente cinco horas de processamento, sem considerar preparação, paradas e outros fatores.
Se o PCP trabalhar com uma estimativa irreal de três horas, as ordens seguintes também poderão sofrer atrasos.
Capacidade produtiva
Depois de conhecer recursos e tempos, é possível avaliar a capacidade.
Uma máquina disponível durante oito horas não necessariamente possui oito horas produtivas. É necessário considerar intervalos, preparação, manutenção programada e outras indisponibilidades.
A capacidade também deve ser analisada por setor.
Uma indústria pode possuir grande capacidade de corte, mas capacidade limitada de pintura. Nesse caso, produzir mais rapidamente no primeiro processo apenas criará uma fila maior antes da pintura.
Regras de prioridade
Nem todas as ordens possuem a mesma urgência.
O levantamento precisa identificar como a empresa define prioridades.
Alguns critérios podem envolver:
prazo de entrega;
data do pedido;
cliente;
disponibilidade de materiais;
sequência de fabricação;
tempo de produção;
dependência entre operações;
ordens atrasadas.
As regras devem ser claras para evitar alterações constantes na programação baseadas apenas em solicitações informais.
Responsáveis pelas atividades
Cada etapa precisa ter um responsável claramente identificado.
Quem confirma a demanda?
Quem verifica estoque?
Quem analisa a necessidade de compras?
Quem programa as máquinas?
Quem libera a ordem?
Quem registra a produção?
Quem encerra a ordem?
Quem aprova o produto?
Essa definição reduz dúvidas e facilita a identificação de problemas quando uma etapa não é executada.
Dados importantes para o mapeamento
Pedidos de venda e previsões de demanda indicam o que deverá ser atendido.
O estoque informa o que já existe disponível.
A necessidade de materiais indica o que deverá ser comprado ou produzido.
A capacidade demonstra o quanto pode ser fabricado dentro de determinado período.
Os prazos indicam quando cada necessidade precisa ser concluída.
As ordens de produção formalizam aquilo que será executado.
Por fim, a quantidade planejada e a quantidade realizada permitem avaliar se o processo ocorreu conforme previsto.
Com essas informações levantadas, o fluxograma deixa de ser apenas um desenho e passa a representar uma rotina industrial concreta.
Quais etapas devem fazer parte de um Fluxograma PCP?
Um Fluxograma PCP completo deve mostrar como a necessidade produtiva é transformada em planejamento, como os recursos são verificados, como as atividades são programadas e como os resultados são acompanhados.
A estrutura exata pode mudar conforme o tipo de indústria, porém uma sequência bastante completa pode ser organizada da seguinte maneira:
Demanda → Planejamento → Verificação de estoque → Necessidade de compras → Programação → Ordem de produção → Produção → Apontamentos → Controle de qualidade → Produto acabado → Expedição
Cada uma dessas etapas possui uma função específica.
Entrada da demanda
O fluxo começa com uma necessidade.
Ela pode surgir a partir de pedidos confirmados, contratos, previsões de vendas, reposição de estoques ou planejamento baseado em demanda histórica.
Em ambientes de produção sob encomenda, os pedidos confirmados costumam ter grande importância.
Já em indústrias que produzem para estoque, previsões e níveis mínimos podem exercer papel maior.
Independentemente da origem, a demanda precisa trazer informações suficientes para o planejamento.
Quantidade, produto e prazo estão entre os principais dados.
Planejamento das necessidades
A demanda precisa ser transformada em necessidades produtivas.
Se existem pedidos para 3.000 unidades e 500 unidades disponíveis no estoque de produtos acabados, o planejamento deve avaliar se realmente será necessário produzir as 3.000 unidades ou apenas o saldo necessário para atendimento.
O mesmo raciocínio pode ser aplicado aos componentes.
A estrutura do produto permite calcular quanto será necessário consumir de cada material.
Essa etapa evita que o PCP simplesmente gere ordens sem considerar aquilo que já existe disponível.
Conferência dos materiais
Antes de confirmar uma programação, o estoque deve ser consultado.
Imagine que a produção de um equipamento dependa de cinco componentes diferentes. Quatro estão disponíveis, mas um possui saldo insuficiente.
A ordem não deverá ser tratada como totalmente liberável até que a necessidade desse componente seja resolvida.
Nesse momento, o fluxo possui uma decisão:
Materiais disponíveis?
Se sim, o processo continua.
Se não, surge uma necessidade de compra ou fabricação de componentes intermediários.
Compras quando necessárias
Depois de identificar uma falta, compras precisa receber informações claras.
Não basta informar apenas qual material está faltando.
É necessário saber quantidade, data necessária e, quando aplicável, especificações ou fornecedor.
O prazo de entrega do fornecedor precisa ser considerado pelo PCP.
Se determinado material demora dez dias para chegar, uma ordem que depende dele não pode ser programada como se estivesse disponível imediatamente.
Programação da produção
Com demanda, materiais e capacidade avaliados, chega o momento de organizar quando cada ordem deverá ser executada.
A programação define prioridades, sequência de operações, datas e recursos.
Uma ordem pode passar por diferentes setores:
Corte
↓
Usinagem
↓
Montagem
↓
Pintura
↓
Inspeção
Cada operação precisa respeitar a conclusão da atividade anterior e a disponibilidade do recurso seguinte.
Liberação das ordens de produção
Depois da programação, as ordens podem ser liberadas para execução.
A ordem deve informar claramente aquilo que precisa ser produzido.
Entre os dados normalmente utilizados estão produto, quantidade, roteiro, materiais, datas previstas e operações.
A liberação também pode ser condicionada à separação dos materiais necessários.
Essa verificação reduz o risco de iniciar uma produção que precisará ser interrompida por falta de componentes.
Execução no chão de fábrica
Com a ordem liberada, a fabricação começa.
Operadores e equipamentos executam as atividades previstas no roteiro.
Nesse momento, o planejamento se transforma em execução real.
E é justamente por isso que os registros do chão de fábrica são tão importantes.
Sem eles, o PCP consegue planejar, mas possui pouca informação para controlar.
Registro da produção
Os apontamentos podem informar:
início da operação;
término;
quantidade produzida;
quantidade aprovada;
perdas;
refugos;
paradas;
tempo utilizado;
materiais consumidos.
Essas informações permitem acompanhar o andamento das ordens e comparar o planejado com o realizado.
Controle de qualidade
Dependendo do produto e do processo, podem existir inspeções durante a fabricação ou ao final.
Caso o produto não seja aprovado, o fluxo precisa mostrar o destino correspondente.
Pode haver retrabalho, segregação, descarte ou nova fabricação.
Representar essa decisão no fluxograma evita tratar todo item produzido como automaticamente aprovado.
Produto acabado e expedição
Depois de concluído e aprovado, o produto pode entrar no estoque de acabados.
A partir daí, fica disponível para atender pedidos e seguir para separação, conferência e expedição.
Esse fechamento é importante porque conecta a produção novamente ao atendimento da demanda que iniciou o processo.
Como montar um Fluxograma PCP passo a passo?
Criar um Fluxograma PCP eficiente exige mais do que organizar caixas e setas. O desenho precisa representar a lógica real das decisões tomadas durante o planejamento e a produção.
O ideal é começar de maneira simples e aumentar o nível de detalhe apenas quando necessário.
Definir o início e o fim do processo
O primeiro passo é determinar claramente onde o fluxo começa.
Em muitas indústrias, o ponto inicial será um pedido de venda ou uma previsão de demanda.
Em outras situações, pode ser uma necessidade de reposição do estoque.
Depois disso, é necessário definir onde o processo termina.
O término pode acontecer quando o produto é concluído, quando entra no estoque ou quando é expedido.
A escolha depende da abrangência desejada.
Um fluxo focado exclusivamente no PCP pode terminar com a conclusão da ordem. Um fluxo mais amplo pode incluir estoque de acabados e expedição.
Listar todas as atividades
Com início e fim definidos, registre tudo o que acontece entre esses dois pontos.
Nesse momento, não é necessário organizar perfeitamente.
O objetivo é evitar que etapas importantes sejam esquecidas.
Uma lista inicial pode conter:
receber pedido;
validar prazo;
consultar estoque;
calcular materiais;
verificar capacidade;
programar produção;
gerar ordem;
separar materiais;
liberar ordem;
produzir;
registrar apontamentos;
inspecionar;
encerrar ordem;
entrada no estoque.
O ideal é conversar com quem participa diretamente dessas atividades.
Um fluxo criado apenas pela gestão pode ignorar tarefas importantes que acontecem diariamente no chão de fábrica.
Organizar a sequência das atividades
Depois que todas as atividades estiverem listadas, coloque-as em ordem.
Pergunte:
O que precisa acontecer antes desta etapa?
De quais informações ela depende?
O que acontece quando ela termina?
Quem recebe o resultado?
Esse exercício ajuda a identificar relações que podem não estar documentadas.
Por exemplo, uma ordem talvez não possa ser liberada antes da separação dos materiais.
Se isso acontece na prática, a separação deve estar posicionada antes da liberação.
Identificar os pontos de decisão
Nem todo processo segue uma linha contínua.
Existem momentos em que o caminho depende de uma resposta.
Esses pontos devem aparecer claramente.
Um exemplo clássico é a disponibilidade de materiais:
Verificar estoque
↓
Material disponível?
Sim → programar produção.
Não → gerar necessidade de compra.
Outro exemplo ocorre na qualidade:
Inspecionar produto
↓
Produto aprovado?
Sim → entrada no estoque.
Não → avaliar retrabalho ou descarte.
Também pode existir uma decisão relacionada à capacidade:
Existe capacidade no período solicitado?
Sim → manter programação.
Não → reprogramar, alterar recurso ou renegociar prazo.
Conectar as etapas
As setas mostram a direção do processo.
Elas precisam ser fáceis de seguir.
Fluxos com cruzamentos excessivos tornam a leitura difícil.
Quando existem muitos departamentos, uma alternativa é organizar o desenho por áreas.
Por exemplo:
Comercial | PCP | Estoque | Compras | Produção | Qualidade | Expedição
Cada atividade é posicionada na área responsável.
Dessa forma, além de visualizar a sequência, também é possível compreender quem executa cada ação.
Utilizar símbolos de forma consistente
Os símbolos ajudam a diferenciar atividades e decisões.
Uma forma simples de organização utiliza:
oval para início e fim;
retângulo para atividades;
losango para decisões;
setas para sequência;
documentos para registros específicos, quando necessário.
Não é obrigatório criar um diagrama excessivamente técnico.
A prioridade é que as pessoas que utilizam o fluxo consigam entendê-lo.
Construir um exemplo inicial
Uma primeira versão pode ser:
Receber demanda
↓
Verificar produto e quantidade
↓
Existe estoque de produto acabado?
Sim → reservar produto → expedir.
Não → calcular necessidade de produção
↓
Verificar materiais
↓
Materiais disponíveis?
Não → solicitar compra → aguardar recebimento → atualizar estoque.
Sim → verificar capacidade
↓
Definir prioridade
↓
Programar operações
↓
Gerar ordem de produção
↓
Separar materiais
↓
Liberar ordem
↓
Executar produção
↓
Registrar apontamentos
↓
Inspecionar produto
↓
Produto aprovado?
Não → retrabalho ou nova programação.
Sim → finalizar ordem → entrada no estoque → expedição.
Essa estrutura já demonstra como decisões podem alterar o caminho da produção.
Revisar com os setores envolvidos
A revisão é uma das partes mais importantes.
Apresente o desenho para comercial, estoque, compras, produção e demais áreas envolvidas.
Pergunte se todas as situações importantes estão representadas.
Um operador pode informar, por exemplo, que determinadas ordens precisam de ferramentas específicas antes de iniciar.
O estoque pode identificar que materiais precisam ser reservados antes da programação.
Compras pode apontar que determinados componentes possuem prazos de reposição longos.
Esses detalhes tornam o fluxo mais próximo da realidade.
Validar o fluxograma com uma ordem real
Uma boa forma de testar o desenho é selecionar um pedido ou ordem real e acompanhar seu caminho.
Percorra o fluxograma etapa por etapa.
Se em algum momento a rotina real seguir um caminho diferente, o desenho precisa ser revisado.
O objetivo não é obrigar a operação a se encaixar em um diagrama incorreto. O objetivo é utilizar o diagrama para entender, padronizar e posteriormente melhorar a operação.
Como integrar estoque e materiais ao Fluxograma PCP?
A integração entre estoque e Fluxograma PCP é essencial porque praticamente toda produção depende da disponibilidade de matérias-primas, componentes ou insumos. Programar uma ordem sem verificar os materiais pode criar uma programação que parece correta no planejamento, mas não pode ser executada na fábrica.
Por isso, estoque e produção não devem funcionar como controles separados.
Verificação antes da liberação
Antes de liberar uma ordem, é importante confirmar se os materiais necessários estão disponíveis.
Considere uma ordem para produzir 500 unidades de determinado produto.
Cada unidade utiliza:
2 unidades do componente A;
1 unidade do componente B;
4 unidades do componente C.
Para produzir as 500 unidades serão necessários:
1.000 componentes A;
500 componentes B;
2.000 componentes C.
Se o estoque possuir apenas 1.500 unidades do componente C, existe uma falta de 500 unidades.
Essa diferença precisa aparecer no processo antes da liberação.
Quantidade disponível não é sempre igual ao saldo físico
Esse ponto merece atenção.
Um estoque pode possuir 1.000 unidades fisicamente armazenadas, mas 600 delas já podem estar reservadas para outras ordens.
Nesse caso, o saldo realmente disponível para novas necessidades é de apenas 400 unidades.
Por isso, o PCP deve diferenciar informações como:
saldo físico;
quantidade reservada;
quantidade disponível;
quantidade prevista para entrada.
Trabalhar apenas com o saldo total pode provocar disputas pelo mesmo material entre diferentes ordens.
Reserva de materiais
A reserva ajuda a vincular determinada quantidade do estoque a uma necessidade produtiva.
Se uma ordem exigirá 300 kg de matéria-prima, reservar essa quantidade evita que ela seja considerada disponível para outra demanda.
No fluxograma, a reserva pode acontecer antes da liberação da ordem.
O processo pode seguir:
Calcular materiais necessários
↓
Verificar disponibilidade
↓
Reservar materiais
↓
Programar produção
↓
Separar materiais
↓
Liberar ordem
A sequência exata depende da rotina da indústria.
Necessidades de compra
Quando existe falta de material, o fluxo precisa direcionar a necessidade para compras.
Mas essa necessidade precisa ser analisada considerando o prazo.
Imagine que determinada matéria-prima possui prazo de entrega de sete dias e será necessária em uma ordem programada para começar daqui a três dias.
Existe uma incompatibilidade.
Nesse momento, o PCP pode precisar:
reprogramar a ordem;
buscar uma alternativa de fornecimento;
alterar prioridades;
verificar material substituto, quando tecnicamente permitido;
renegociar prazo.
O importante é identificar a situação antes que a fábrica fique parada aguardando material.
Lead time dos materiais
O prazo de reposição precisa ser conhecido.
Materiais adquiridos localmente podem chegar rapidamente, enquanto itens importados ou fabricados sob encomenda podem exigir semanas.
Quanto maior o prazo, maior a antecedência necessária para o planejamento.
O fluxo de materiais deve considerar não apenas o que existe hoje, mas também o que estará disponível na data em que a ordem realmente começar.
Consumo durante a produção
Depois da liberação, o controle continua.
Os materiais efetivamente utilizados devem ser registrados.
Isso permite comparar consumo previsto e consumo realizado.
Se a estrutura previa 100 kg e foram consumidos 112 kg, existe uma diferença que precisa ser investigada.
Ela pode estar relacionada a perdas, refugo, configuração incorreta da estrutura, variação do processo ou apontamento inadequado.
Perdas, sobras e devoluções
Nem todo material separado é necessariamente consumido.
Uma ordem pode receber 200 unidades de um componente e utilizar somente 190.
As dez unidades restantes precisam retornar corretamente ao estoque.
Da mesma forma, perdas precisam ser registradas para que o saldo permaneça confiável.
Caso esses movimentos não sejam controlados, o estoque registrado gradualmente se afasta do estoque real.
Quando isso acontece, o PCP começa a programar utilizando informações incorretas.
Ponto de reposição
Para materiais utilizados com frequência, o ponto de reposição pode ajudar a antecipar compras.
Em vez de esperar o estoque chegar a zero, a empresa define um nível em que a reposição deve ser iniciada.
Esse nível precisa considerar consumo e prazo de fornecimento.
Quanto maior a previsibilidade dos materiais, menor tende a ser a necessidade de compras emergenciais.
Informações importantes do estoque
Um controle integrado ao PCP deve permitir analisar pelo menos:
quantidade física;
quantidade disponível;
quantidade reservada;
necessidade futura;
entradas previstas;
consumo realizado;
saldo restante;
materiais em falta.
Com esses dados, a decisão de liberar uma ordem deixa de depender de suposições e passa a utilizar informações mais consistentes.
Como representar a programação e as Ordens de Produção no fluxograma?
Depois que demanda, materiais e capacidade são analisados, o Fluxograma PCP precisa demonstrar como o planejamento se transforma em atividades executáveis. É nesse ponto que entram a programação e as ordens de produção.
Planejar significa compreender o que deverá ser produzido. Programar significa definir quando, em qual sequência e utilizando quais recursos essa produção acontecerá.
Definição de prioridades
Quando existem diversas ordens abertas, normalmente não é possível executar todas ao mesmo tempo.
O PCP precisa estabelecer prioridades.
O prazo de entrega é um critério importante, mas não deve ser o único.
Também pode ser necessário considerar disponibilidade de material, sequência de operações, capacidade das máquinas, tempo de preparação e dependências entre produtos.
Imagine duas ordens:
Ordem A: entrega em cinco dias.
Ordem B: entrega em sete dias.
À primeira vista, a ordem A poderia ser priorizada.
Porém, se ela depende de um material que chegará somente daqui a três dias e a ordem B possui todos os materiais disponíveis, iniciar parte da ordem B pode utilizar a capacidade enquanto a primeira aguarda o componente.
O planejamento precisa observar esse conjunto de informações.
Sequenciamento da produção
O sequenciamento define a ordem em que os trabalhos serão executados.
Essa decisão pode afetar significativamente o desempenho.
Máquinas que exigem preparação entre produtos podem se beneficiar de uma sequência que reduza trocas desnecessárias.
Por exemplo, produzir itens com características semelhantes em sequência pode diminuir o número de setups.
Entretanto, essa otimização não pode ignorar prazos e prioridades.
O objetivo é encontrar uma programação viável para o conjunto de necessidades.
Avaliação da capacidade
Antes da confirmação, é necessário comparar carga e capacidade.
A carga representa o tempo necessário para executar as ordens.
A capacidade representa o tempo disponível nos recursos.
Imagine que determinado setor possua 40 horas disponíveis durante a semana, mas as ordens programadas exigem 55 horas.
Existe uma sobrecarga de 15 horas.
O PCP precisa agir antes de considerar a programação concluída.
As alternativas podem incluir alteração da sequência, redistribuição entre recursos compatíveis, horas adicionais quando aplicável, mudança de prazo ou transferência de parte da carga para outro período.
Criação das ordens de produção
Depois de confirmar aquilo que poderá ser executado, o planejamento é transformado em ordens.
A ordem funciona como uma referência para a fabricação e para o acompanhamento posterior.
Ela pode reunir:
produto;
quantidade planejada;
data de abertura;
data prevista para início;
data prevista para término;
materiais necessários;
roteiro de fabricação;
operações;
máquinas ou setores;
responsável;
prioridade;
situação.
Quanto mais claras estiverem essas informações, menor a dependência de orientações paralelas.
Roteiro de fabricação
O roteiro define por onde o produto deverá passar.
Um item pode possuir:
corte → dobra → solda → pintura → montagem → inspeção.
Outro pode seguir:
usinagem → tratamento → inspeção → embalagem.
O roteiro é importante porque cada etapa consome capacidade e possui uma ordem de execução.
Não faz sentido programar a montagem antes que os componentes necessários estejam concluídos.
Datas previstas
Uma ordem precisa possuir referências de tempo.
A data de entrega ao cliente pode ser o prazo final, mas internamente é necessário trabalhar com datas intermediárias.
Se uma ordem precisa ser expedida na sexta-feira, talvez a produção tenha que terminar na quinta-feira para permitir inspeção, embalagem e conferência.
A programação precisa considerar essas etapas.
Liberação da ordem
Gerar uma ordem não significa necessariamente liberá-la imediatamente.
Pode existir uma diferença entre ordem planejada, programada e liberada.
Uma verificação final pode confirmar:
materiais disponíveis;
ferramentas disponíveis;
desenhos e instruções atualizados;
máquina liberada;
prioridade válida.
Somente depois disso a ordem segue ao chão de fábrica.
Esse controle evita encher a produção com ordens que ainda não podem ser executadas.
Status das ordens
A situação da ordem também deve ser acompanhada.
Um conjunto simples pode utilizar estados como:
planejada;
programada;
liberada;
em produção;
interrompida;
aguardando material;
concluída;
cancelada.
Os nomes podem variar, mas precisam representar claramente o estágio atual.
Quando o PCP conhece a situação das ordens, consegue identificar rapidamente aquelas que estão atrasadas, paradas ou próximas da conclusão.
Como acompanhar a execução da produção pelo Fluxograma PCP?
Depois da liberação, o Fluxograma PCP entra em uma etapa fundamental: o acompanhamento do que realmente acontece na fábrica. Um planejamento bem elaborado perde grande parte de sua utilidade quando a empresa não registra a execução.
O controle de produção depende dos apontamentos.
São esses registros que permitem saber quanto foi produzido, quanto tempo foi gasto, quais ordens estão em andamento e quais problemas impediram o cumprimento da programação.
Início e término das operações
Registrar o início e o término permite conhecer o tempo real utilizado.
Suponha que uma operação tenha sido programada para começar às 8h e terminar às 12h.
Se ela começou às 9h e terminou às 14h, existem dois desvios:
atraso no início;
tempo de execução maior que o previsto.
Esses desvios precisam ser analisados separadamente.
O atraso no início pode ter ocorrido porque a máquina ainda estava ocupada.
O tempo maior pode estar relacionado a baixa produtividade, parada, dificuldade técnica ou parâmetro incorreto.
Quantidade produzida
A quantidade também precisa ser registrada.
Uma ordem de 1.000 unidades pode produzir exatamente 1.000 itens aprovados, mas também pode gerar 970 produtos bons e 30 refugados.
Se o PCP observar apenas a quantidade processada, pode acreditar incorretamente que a demanda foi totalmente atendida.
O ideal é diferenciar, quando aplicável:
quantidade produzida;
quantidade aprovada;
quantidade rejeitada;
quantidade retrabalhada.
Paradas de produção
Paradas afetam diretamente capacidade e prazo.
Registrar apenas que uma ordem atrasou não explica a causa.
A empresa pode classificar motivos como:
quebra de máquina;
manutenção;
falta de material;
falta de operador;
falta de ferramenta;
ajuste;
problema de qualidade;
aguardando decisão;
falta de energia.
Ao analisar essas informações ao longo do tempo, o PCP consegue identificar causas recorrentes.
Perdas e refugos
Perdas alteram a quantidade disponível para atendimento da demanda.
Uma ordem de 500 unidades que gera 20 refugos termina com apenas 480 unidades aproveitáveis.
Nesse caso, podem existir diferentes decisões.
Se a demanda exige exatamente 500, talvez seja necessário produzir as 20 unidades restantes.
Se existe estoque suficiente, parte dele pode complementar a entrega.
O fluxo deve permitir que essa diferença retorne ao planejamento.
Atualização das ordens
As ordens não devem permanecer com a mesma situação do início ao fim.
Conforme a execução avança, o status precisa ser atualizado.
Isso permite visualizar:
ordens ainda não iniciadas;
ordens em execução;
ordens paradas;
ordens concluídas parcialmente;
ordens finalizadas.
Essa informação é especialmente útil quando existem dezenas ou centenas de ordens simultâneas.
Produção planejada e realizada
A comparação entre planejamento e execução é uma das funções centrais do controle.
Se estavam previstas 5.000 unidades durante o dia e apenas 4.200 foram concluídas, existe uma diferença de 800 unidades.
O PCP precisa compreender a origem antes de atualizar a programação.
Simplesmente transferir as 800 unidades para o dia seguinte pode sobrecarregar a capacidade futura.
É necessário recalcular a programação considerando as ordens que já estavam previstas.
Tempo previsto e tempo realizado
O mesmo raciocínio vale para tempos.
Uma operação constantemente executada acima do tempo padrão indica que alguma premissa pode estar incorreta.
Talvez o processo tenha mudado.
Talvez a máquina atual possua produtividade diferente.
Talvez o tempo padrão nunca tenha sido medido corretamente.
Atualizar parâmetros com base em dados reais melhora os planejamentos futuros.
Indicadores para acompanhar
Alguns indicadores podem ajudar o PCP a interpretar a execução:
aderência à programação;
percentual de ordens concluídas no prazo;
produção planejada x realizada;
tempo previsto x realizado;
índice de perdas;
quantidade em retrabalho;
ordens atrasadas;
tempo médio de produção;
paradas por motivo.
Não é necessário acompanhar dezenas de indicadores sem finalidade.
O importante é selecionar informações que ajudem a encontrar desvios e tomar decisões.
Retroalimentação do planejamento
O acompanhamento precisa gerar ações.
Quando um problema é identificado, o planejamento pode precisar ser ajustado.
Imagine uma quebra de máquina que permanecerá por dois dias.
Todas as ordens dependentes daquele equipamento precisarão ser analisadas.
Algumas poderão ser transferidas para outra máquina.
Outras precisarão ser reprogramadas.
Novos prazos podem precisar ser avaliados.
Dessa forma, o fluxo de PCP se torna contínuo:
Planejar → programar → executar → registrar → comparar → corrigir → planejar novamente.
Como identificar gargalos e problemas usando o Fluxograma PCP?
Ao representar atividades e decisões de maneira visual, o Fluxograma PCP facilita a identificação de pontos em que o processo perde tempo, acumula materiais ou apresenta desvios repetitivos. Em vez de observar apenas o resultado final, a empresa consegue investigar em qual parte do fluxo o problema começa.
Um gargalo ocorre quando determinada etapa limita o desempenho do restante do sistema.
Etapas com filas constantes
Um sinal comum é o acúmulo de itens aguardando processamento.
Imagine três setores:
Corte: capacidade de 1.000 unidades por dia.
Usinagem: capacidade de 600 unidades por dia.
Montagem: capacidade de 900 unidades por dia.
Mesmo que corte e montagem possuam capacidade elevada, a usinagem limita o fluxo a aproximadamente 600 unidades diárias.
Produzir 1.000 unidades no corte não aumentará a saída final. Apenas criará estoque intermediário antes da usinagem.
O fluxograma ajuda a visualizar essa dependência.
Máquinas sobrecarregadas
A comparação entre carga e capacidade permite identificar recursos utilizados acima do limite.
Quando uma mesma máquina aparece em grande parte dos roteiros, ela pode se tornar um ponto crítico.
A solução não deve ser automaticamente comprar outra máquina.
Primeiro é necessário investigar utilização, tempos de preparação, paradas, sequenciamento e possíveis recursos alternativos.
Falta recorrente de materiais
Outro problema comum ocorre antes mesmo da produção.
Se muitas ordens ficam paradas aguardando matéria-prima, o gargalo pode estar relacionado ao planejamento de materiais, estoque ou compras.
Nesse caso, acelerar máquinas não resolverá a causa.
É necessário analisar:
previsões;
estoque mínimo;
ponto de reposição;
prazo dos fornecedores;
cadastros;
consumo médio;
reservas;
necessidades futuras.
Operações demoradas
Comparar tempos permite encontrar etapas que levam mais tempo do que o previsto.
Se uma operação possui previsão de duas horas e frequentemente utiliza três horas, é necessário investigar.
Talvez exista uma perda de produtividade.
Também é possível que o parâmetro utilizado pelo PCP simplesmente não represente mais a realidade.
Excesso de movimentações
Nem todo problema está relacionado ao processamento.
Materiais podem percorrer distâncias desnecessárias entre estoques, máquinas e setores.
Uma sequência como corte → estoque intermediário → usinagem → estoque intermediário → montagem pode gerar esperas e movimentações.
Mapear o fluxo ajuda a questionar se todas essas etapas são realmente necessárias.
Retrabalho
Produtos que retornam constantemente para etapas anteriores também merecem atenção.
Um fluxo pode revelar situações como:
produção → inspeção → reprovação → retrabalho → nova inspeção.
Quando esse caminho ocorre com frequência, ele consome capacidade que originalmente seria utilizada em novas ordens.
Por isso, o retrabalho precisa aparecer no planejamento e no acompanhamento.
Atrasos entre setores
Às vezes, cada operação isoladamente está dentro do tempo esperado, mas existem grandes esperas entre elas.
Um produto pode terminar a usinagem pela manhã e começar a montagem somente no dia seguinte.
Nesse caso, o tempo total de atravessamento aumenta mesmo sem nenhuma operação individual apresentar atraso significativo.
O fluxograma permite visualizar essas transições.
Planejado x realizado
Uma das maneiras mais simples de encontrar desvios é comparar o que havia sido planejado com o que realmente ocorreu.
| Indicador | Planejado | Realizado |
|---|---|---|
| Quantidade produzida | 1.000 unidades | 920 unidades |
| Tempo de produção | 8 horas | 10 horas |
| Perdas | 2% | 4% |
| Ordens concluídas | 20 | 17 |
| Paradas | 30 minutos | 1h20 |
| Consumo de material | 500 kg | 535 kg |
A tabela mostra diferenças que precisam ser investigadas.
A produção ficou 80 unidades abaixo do planejado.
O processo utilizou duas horas adicionais.
As perdas foram o dobro da previsão.
Três ordens não foram concluídas.
O tempo de parada foi maior.
O consumo de matéria-prima também ultrapassou o previsto.
Essas diferenças podem estar relacionadas entre si.
Uma parada prolongada pode ter reduzido a produção e gerado reprogramações.
O consumo adicional pode estar relacionado ao índice maior de perdas.
Analisar a causa e não apenas o efeito
Um dos maiores benefícios de mapear o processo é evitar correções superficiais.
Se a produção está atrasada, simplesmente cobrar maior velocidade pode não resolver.
A causa pode ser falta de material.
Se existe excesso de estoque intermediário, produzir ainda mais na etapa anterior pode piorar a situação.
Se há muitas ordens atrasadas, o problema pode estar em capacidade, prioridade, parâmetros de tempo ou alterações frequentes na programação.
A análise deve seguir o fluxo até encontrar a origem do desvio.
Quais erros evitar ao criar um Fluxograma PCP?
Um Fluxograma PCP precisa ser simples o suficiente para ser compreendido e completo o bastante para representar as decisões importantes da operação. Quando o desenho é criado apenas para documentação e não reflete a rotina real, rapidamente deixa de ser utilizado.
Alguns erros são especialmente prejudiciais.
Criar um fluxo idealizado
O primeiro erro é desenhar como a empresa gostaria que o processo funcionasse em vez de mapear aquilo que realmente acontece.
Suponha que oficialmente as ordens devam passar pelo PCP antes de chegar à fábrica, mas na prática pedidos urgentes são enviados diretamente ao supervisor.
Se esse caminho paralelo for ignorado, o desenho não mostrará uma causa real de desorganização.
Primeiro, o processo atual precisa ser compreendido.
Depois, a empresa pode decidir quais mudanças deseja implantar.
Ignorar decisões importantes
Fluxos totalmente lineares podem esconder situações relevantes.
Disponibilidade de material, capacidade, aprovação de qualidade e quantidade produzida são exemplos de condições que podem alterar o caminho.
Se essas decisões não aparecerem, o fluxograma não demonstrará o que fazer quando algo foge do cenário ideal.
Não integrar o estoque
Gerar e programar ordens sem considerar o estoque é um problema importante.
A produção depende de materiais.
Por isso, o fluxo precisa responder:
Existe material?
Quanto está disponível?
Existe quantidade reservada?
Quando chegarão as compras?
O material ficará disponível antes do início da ordem?
Sem essas verificações, uma programação pode ser impossível de executar.
Desconsiderar capacidade produtiva
Outro erro é programar apenas com base em prazos.
Se um setor possui oito horas disponíveis, não é possível programar quinze horas de atividades no mesmo período sem tomar alguma ação para tratar a sobrecarga.
A capacidade precisa ser avaliada antes da confirmação.
Criar etapas desnecessárias
Um fluxograma excessivamente complexo também gera dificuldades.
Nem toda pequena ação precisa virar um bloco separado.
Se o desenho possui dezenas de etapas sem importância para a decisão ou para o entendimento do processo, a leitura se torna cansativa.
O nível de detalhe deve servir ao objetivo.
Pode existir um fluxo geral do PCP acompanhado por processos específicos mais detalhados.
Não representar exceções relevantes
Toda produção possui exceções.
A questão é identificar quais delas acontecem com frequência suficiente para merecer representação.
Entre os exemplos estão:
falta de material;
reprovação;
retrabalho;
quebra de equipamento;
alteração de prioridade;
cancelamento de ordem.
Ignorar situações recorrentes faz com que o desenho represente apenas o cenário perfeito.
Não registrar atrasos e paradas
Sem apontamentos, o controle fica limitado.
Se uma ordem demorou dois dias a mais, o PCP precisa saber por quê.
Caso contrário, o mesmo problema pode continuar aparecendo sem que a empresa consiga identificar um padrão.
Não definir responsáveis
Cada atividade precisa ter uma área ou função responsável.
Expressões como "verificar estoque" parecem claras, mas quem deve realizar a verificação?
PCP?
Almoxarifado?
Planejador?
Supervisor?
Definir responsabilidades reduz etapas esquecidas e informações duplicadas.
Alterar prioridades constantemente
Uma programação que muda a cada nova solicitação perde estabilidade.
Pedidos urgentes podem existir, mas precisam seguir critérios.
Inserir uma nova ordem no início da fila pode atrasar várias outras.
Por isso, qualquer mudança de prioridade deve considerar seu impacto sobre a programação completa.
Não acompanhar os resultados
Criar o fluxograma e nunca comparar planejamento e realização transforma a ferramenta em um documento estático.
O PCP precisa observar se o processo realmente segue aquilo que foi mapeado.
Também é necessário avaliar se os resultados estão melhorando.
Deixar o fluxograma desatualizado
Processos mudam.
Novas máquinas são adquiridas.
Produtos são criados.
Etapas são eliminadas.
Responsabilidades mudam.
Sistemas são implantados.
Se o fluxograma continuar representando uma operação antiga, ele perderá credibilidade rapidamente.
A atualização deve fazer parte da rotina de gestão.
Como manter o Fluxograma PCP atualizado e eficiente?
Um Fluxograma PCP não deve ser visto como um documento finalizado para sempre. A produção muda constantemente e o fluxo precisa acompanhar essas mudanças para continuar útil.
A manutenção começa pelo acompanhamento das informações reais da fábrica.
Revisar periodicamente as etapas
Uma revisão pode verificar se:
todas as atividades continuam necessárias;
a sequência permanece correta;
existem novas decisões;
alguma etapa foi automatizada;
responsáveis mudaram;
novas máquinas foram implantadas;
novos controles foram adicionados.
Não existe uma frequência única adequada para todas as empresas.
O importante é que mudanças relevantes sejam refletidas no processo.
Comparar planejamento e execução
O planejado x realizado deve funcionar como uma fonte de aprendizado.
Quando uma diferença acontece uma única vez, pode ser um evento isolado.
Quando acontece repetidamente, existe um sinal de que algum parâmetro ou processo precisa ser revisto.
Por exemplo:
Tempo padrão: 2 horas.
Tempo real médio: 3 horas.
Se essa diferença aparece em praticamente todas as ordens, programar utilizando duas horas continuará gerando atrasos.
Nesse caso, é necessário avaliar a origem da diferença e atualizar o planejamento quando fizer sentido.
Atualizar tempos de produção
Os tempos podem mudar após alterações de processo.
Uma nova máquina pode reduzir o tempo de uma operação.
Uma mudança no produto pode aumentá-lo.
Uma nova ferramenta pode diminuir o setup.
Essas alterações precisam chegar ao PCP.
Caso contrário, a programação continuará baseada em dados antigos.
Revisar capacidade das máquinas e setores
Capacidade também muda.
Uma máquina pode ficar indisponível por manutenção.
Um novo equipamento pode aumentar a capacidade.
Um turno adicional pode ampliar horas disponíveis.
Uma redução de equipe pode limitar determinados postos.
O PCP precisa trabalhar com a capacidade que realmente poderá ser utilizada.
Corrigir gargalos identificados
Depois de identificar um gargalo, a empresa deve acompanhar se as ações tomadas produziram resultado.
Imagine que o gargalo esteja na etapa de pintura.
A empresa altera a programação para reduzir trocas e melhorar utilização.
Depois disso, é necessário comparar dados anteriores e posteriores.
A fila diminuiu?
O tempo de espera caiu?
Mais ordens passaram pelo setor?
Os atrasos foram reduzidos?
Sem essa comparação, não é possível saber se a mudança foi efetiva.
Atualizar regras de prioridade
As prioridades devem refletir a estratégia operacional.
Uma empresa pode inicialmente utilizar apenas a data de entrega, mas perceber que precisa considerar também disponibilidade de materiais ou tempos de preparação.
As regras podem ser aperfeiçoadas conforme os resultados são analisados.
O importante é manter critérios compreensíveis.
Integrar estoque, compras e produção
Quanto mais tempo uma informação demora para chegar ao PCP, maior o risco de planejar com dados ultrapassados.
Se o estoque identifica uma falta hoje e informa o PCP somente amanhã, a programação pode permanecer incorreta por várias horas.
Da mesma forma, a previsão de chegada de uma compra precisa estar acessível ao planejamento.
Integração significa permitir que decisões utilizem informações consistentes entre os setores.
Centralizar informações em um sistema de gestão
Conforme o volume de produtos, ordens, materiais e operações aumenta, controles isolados podem dificultar a atualização.
Um sistema de gestão industrial pode ajudar a centralizar cadastros e movimentações relacionadas à produção.
Dependendo dos recursos utilizados, é possível relacionar:
pedidos;
produtos;
estrutura de materiais;
estoque;
compras;
ordens de produção;
roteiros;
apontamentos;
quantidades produzidas;
perdas;
situação das ordens.
A centralização reduz a necessidade de repetir registros em controles independentes.
Ela também facilita a consulta das informações utilizadas pelo PCP.
Utilizar dados reais para melhorar o planejamento
A melhoria do processo depende de informações reais.
Quanto foi produzido?
Quanto tempo levou?
Quanto foi perdido?
Quantas ordens atrasaram?
Quais máquinas ficaram paradas?
Quais materiais faltaram?
Responder essas perguntas periodicamente permite transformar o controle em aprendizado para planejamentos futuros.
O fluxo deixa de funcionar apenas como uma sequência operacional e passa a apoiar decisões.
Manter uma estrutura resumida do fluxo
Mesmo quando a empresa possui processos detalhados, manter uma visão resumida pode facilitar treinamentos e alinhamentos.
Um exemplo é:
Pedido ou demanda
↓
Planejamento
↓
Verificação do estoque
↓
Necessidade de compras
↓
Análise de capacidade
↓
Programação
↓
Ordem de produção
↓
Separação de materiais
↓
Fabricação
↓
Apontamento
↓
Controle de qualidade
↓
Produto acabado
↓
Expedição
↓
Análise dos resultados
↓
Replanejamento
Essa representação mostra que o PCP não é apenas uma etapa anterior à fabricação.
Ele acompanha a produção antes, durante e depois da execução.
Quando novos resultados são registrados, eles alimentam as próximas decisões.
É esse ciclo que permite aperfeiçoar continuamente a programação, os parâmetros e o controle da operação.
Conclusão
Criar um Fluxograma PCP permite que a indústria visualize de maneira organizada como demanda, materiais, capacidade, programação, ordens de produção e execução se relacionam. Essa representação ajuda a transformar processos que muitas vezes estão distribuídos entre diferentes setores em uma sequência compreensível de atividades e decisões.
O trabalho começa antes do desenho do fluxograma. É necessário conhecer os produtos fabricados, estruturas de materiais, máquinas, tempos, capacidade produtiva, responsáveis, critérios de prioridade e formas de registro utilizadas pela empresa. Somente depois desse levantamento é possível representar um fluxo coerente com a realidade.
Também é fundamental integrar estoque e produção. Uma ordem não deve ser tratada como executável sem que materiais e capacidade sejam analisados. Da mesma forma, a programação precisa considerar prioridades, sequenciamento, disponibilidade dos recursos e datas necessárias.
Depois da liberação das ordens, os apontamentos permitem acompanhar o que realmente aconteceu. Quantidades, tempos, paradas, perdas, refugos e atrasos ajudam a comparar planejamento e execução.
Essa comparação permite identificar gargalos e corrigir parâmetros que já não representam a operação.
Por isso, o Fluxograma PCP não deve permanecer estático. Sempre que processos, máquinas, produtos, responsáveis ou regras de planejamento forem modificados, o fluxo precisa ser revisado.
Quando mantido atualizado e apoiado por dados confiáveis, ele se torna uma ferramenta importante para organizar o Planejamento e Controle da Produção, melhorar a comunicação entre os setores e tornar as decisões produtivas mais consistentes.