Introdução
Organizar uma produção exige muito mais do que simplesmente definir o que precisa ser fabricado. Antes que uma ordem chegue ao chão de fábrica, é necessário verificar materiais disponíveis, máquinas, capacidade produtiva, prioridades e prazos. Quando essas informações não estão organizadas, a empresa pode enfrentar atrasos, falta de matéria-prima, equipamentos sobrecarregados e dificuldades para saber exatamente em qual etapa cada produto se encontra.
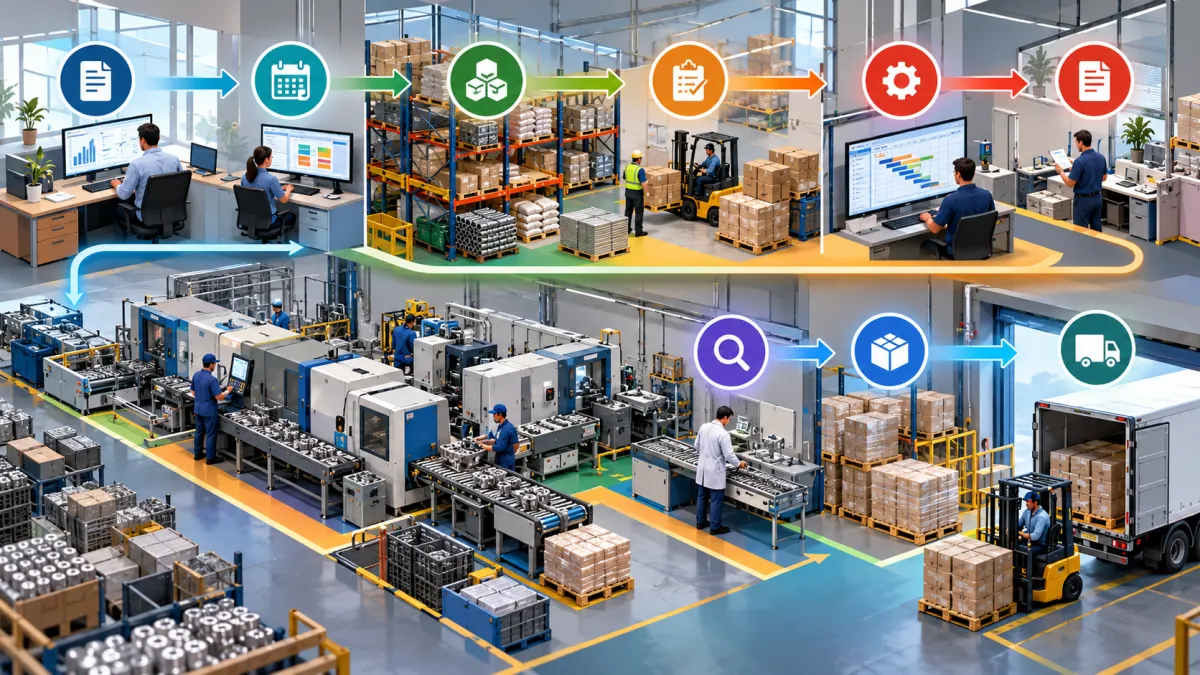
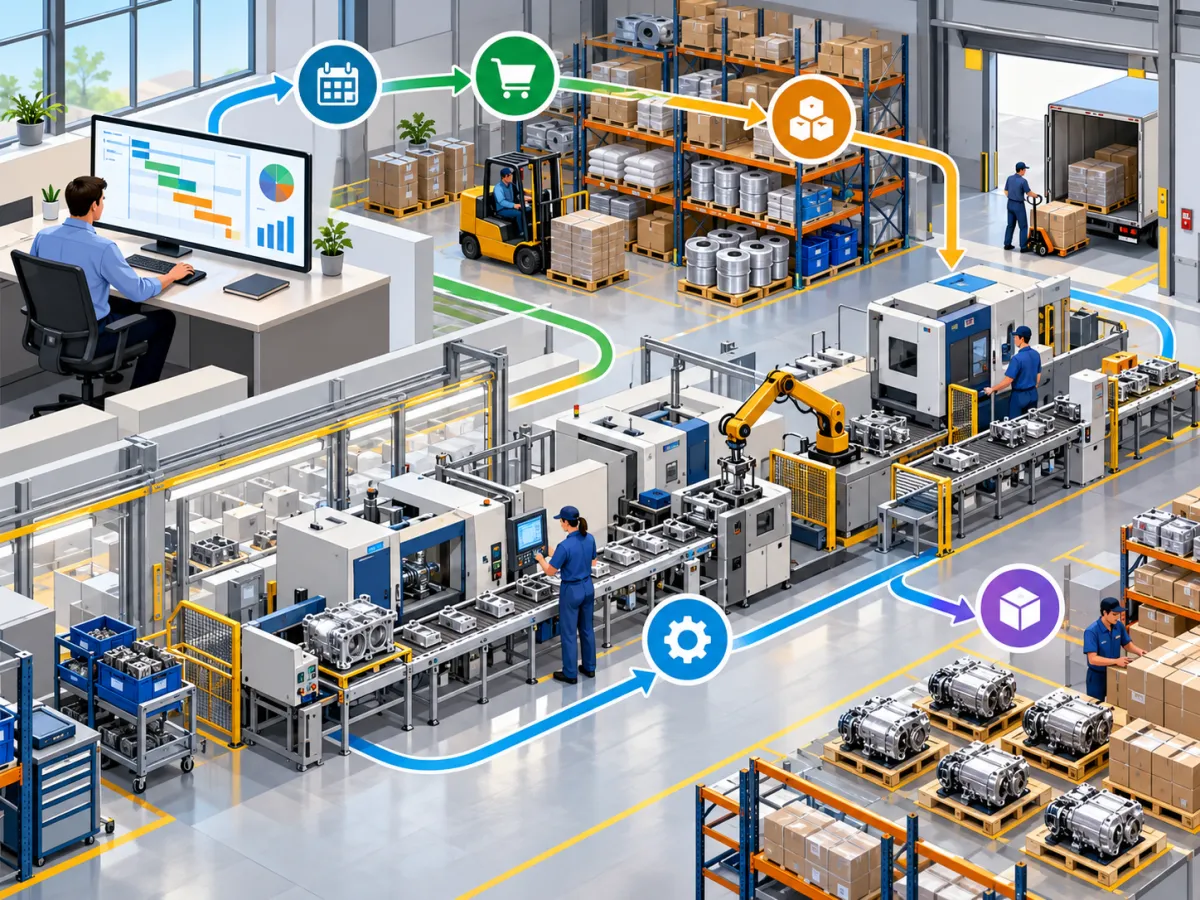
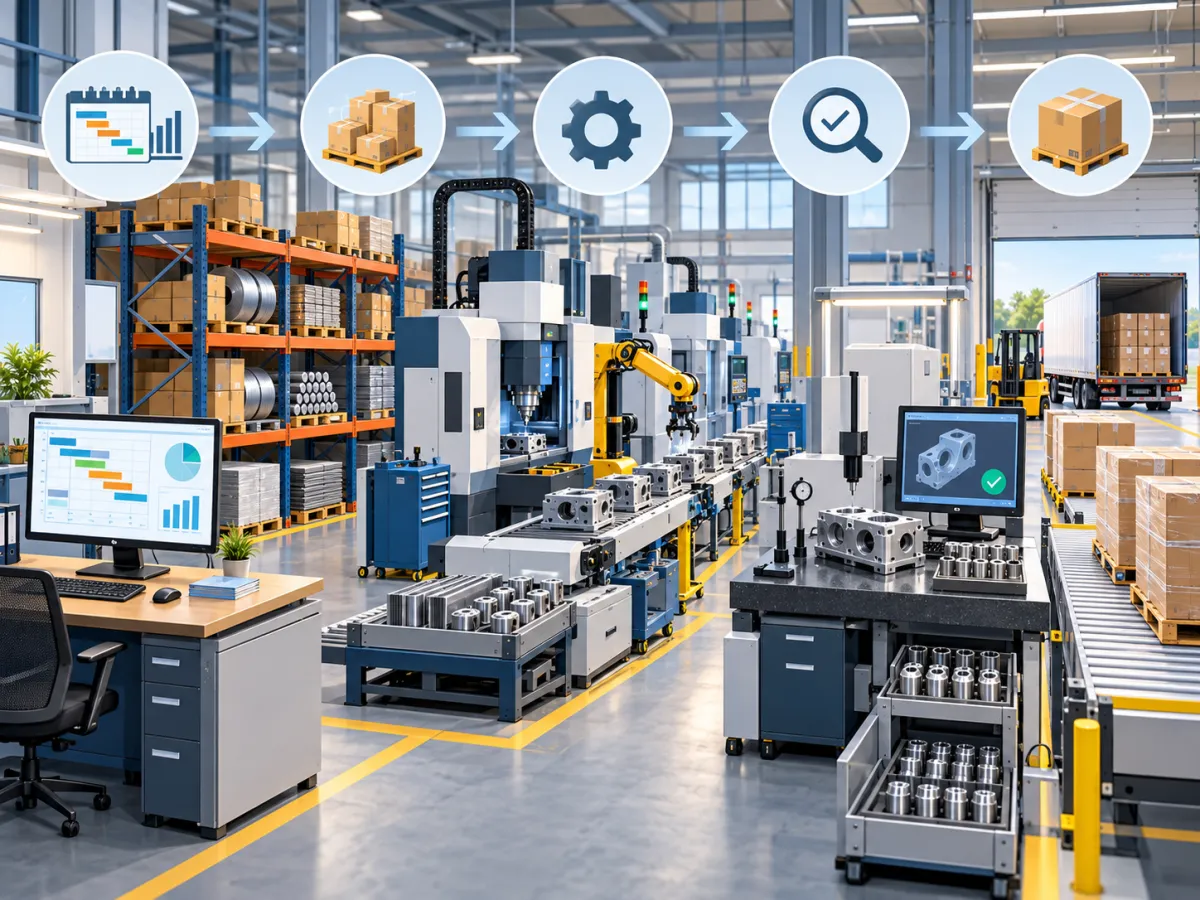
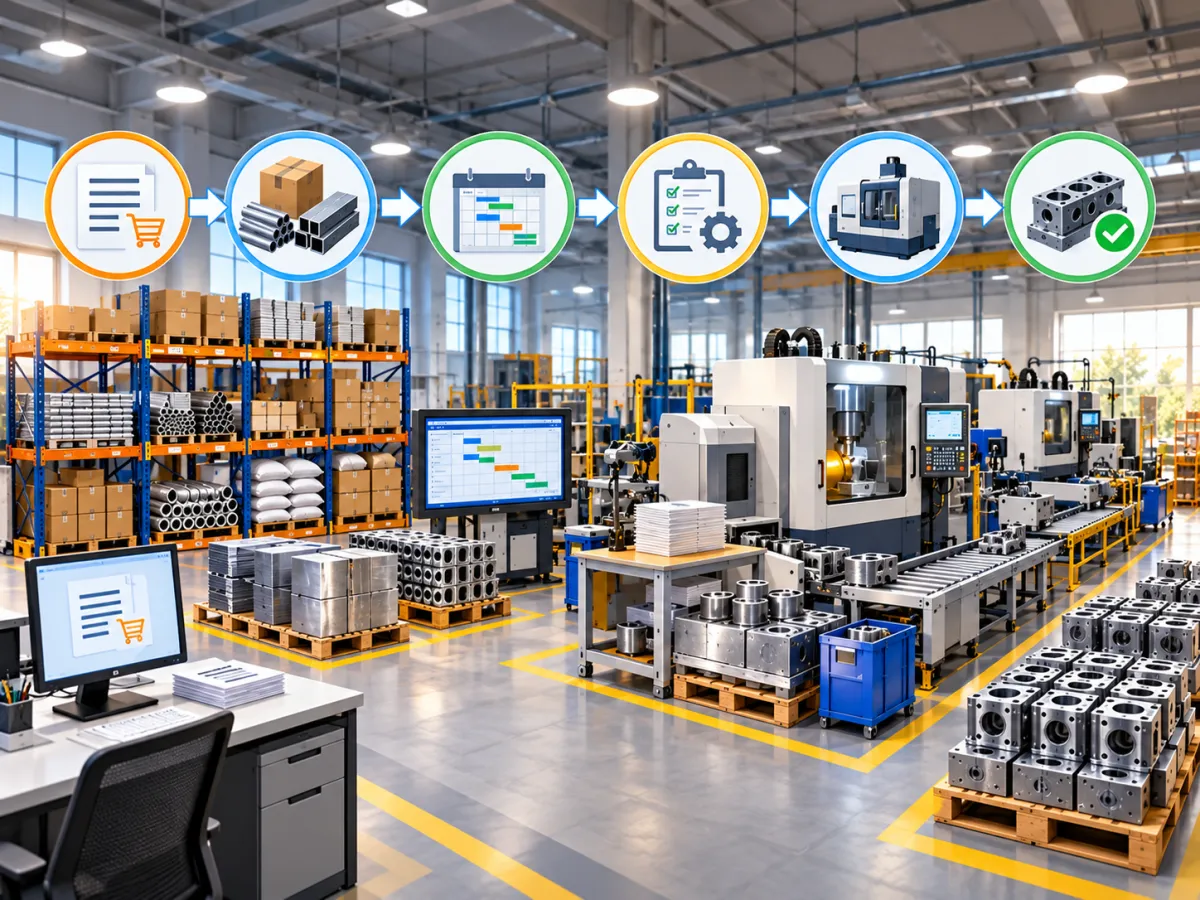
Nesse cenário, o Fluxograma PCP funciona como uma representação visual das etapas do Planejamento e Controle da Produção. Ele ajuda a mostrar o caminho que uma demanda percorre desde o recebimento do pedido até a finalização do produto.
Na prática, o fluxograma permite visualizar como diferentes áreas e processos produtivos estão relacionados. Em vez de acompanhar cada atividade isoladamente, a empresa consegue compreender a sequência necessária para que a produção avance de maneira organizada.
Entre os principais elementos que podem aparecer nesse fluxo estão:
-
Recebimento do pedido ou identificação da demanda;
-
Planejamento das quantidades que serão produzidas;
-
Conferência dos materiais disponíveis;
-
Identificação da necessidade de compras;
-
Verificação da capacidade das máquinas;
-
Programação das etapas produtivas;
-
Geração das ordens de produção;
-
Acompanhamento da fabricação;
-
Inspeção do produto;
-
Finalização da ordem.
Essa visualização ajuda principalmente quando existem vários produtos, máquinas e ordens sendo processados ao mesmo tempo. Dessa forma, o responsável pelo planejamento consegue entender quais atividades dependem de outras e quais pontos podem comprometer o prazo previsto.
Imagine, por exemplo, uma fábrica que recebeu um pedido de 500 unidades de determinado produto. Antes de liberar a fabricação, não basta apenas gerar uma ordem. É necessário descobrir se existem materiais suficientes, quais equipamentos serão utilizados, quanto tempo cada etapa deverá consumir e se outras ordens já estão ocupando a capacidade produtiva.
Quando essas informações são avaliadas em sequência, torna-se mais fácil planejar a produção e reduzir decisões tomadas apenas no momento em que algum problema aparece.
O objetivo não é criar um processo excessivamente complexo, mas construir uma visão clara de como materiais, equipamentos, ordens e prazos se conectam durante a operação.
O que é um Fluxograma PCP e como ele funciona?
PCP é a sigla para Planejamento e Controle da Produção. Trata-se do conjunto de atividades utilizadas para planejar o que será produzido, definir quando a fabricação deverá acontecer, acompanhar recursos necessários e verificar se a execução está seguindo aquilo que foi planejado.
O Fluxograma PCP transforma essas atividades em uma sequência visual. Cada etapa representa uma ação, uma decisão ou uma movimentação necessária para que a produção avance.
Um fluxo básico pode seguir esta lógica:
Pedido → Planejamento → Verificação de materiais → Programação → Produção → Inspeção → Produto final.
Apesar de parecer simples, cada etapa pode envolver diferentes verificações.
Recebimento da demanda
O processo geralmente começa quando surge uma necessidade de produção. Ela pode ser originada por um pedido de cliente, uma previsão de vendas, necessidade de reposição de estoque ou programação interna.
Nesse momento, é importante identificar informações como:
-
Produto que deverá ser fabricado;
-
Quantidade necessária;
-
Data prevista para conclusão;
-
Materiais utilizados;
-
Operações produtivas necessárias.
Essas informações servem como ponto de partida para o planejamento.
Planejamento da produção
Depois de identificar a demanda, é necessário verificar se a empresa possui condições para atendê-la dentro do período esperado.
O planejamento considera fatores como capacidade produtiva, disponibilidade de materiais, tempo necessário para cada operação e ordens que já estão programadas.
Por exemplo, se determinada máquina consegue produzir 100 peças por dia e a demanda é de 500 peças, o planejamento precisa considerar pelo menos cinco dias de utilização do equipamento, além do tempo necessário para preparação, movimentação e outras operações relacionadas.
Verificação dos materiais
Antes da liberação da fabricação, os materiais necessários precisam ser conferidos.
A empresa deve verificar:
-
Quantidade disponível em estoque;
-
Quantidade necessária para a ordem;
-
Materiais que precisam ser comprados;
-
Previsão de chegada dos itens;
-
Possíveis perdas durante a fabricação.
Essa etapa evita que uma ordem seja iniciada e posteriormente interrompida porque algum componente está indisponível.
Programação de máquinas e operações
Com os materiais disponíveis, o planejamento precisa definir onde e quando cada operação será realizada.
Uma mesma máquina pode ser necessária para diferentes produtos. Por isso, a programação deve considerar capacidade, tempo disponível, sequência das ordens e prioridades.
Se duas ordens precisam utilizar o mesmo equipamento, por exemplo, será necessário definir qual delas será executada primeiro. Essa decisão pode considerar prazo de entrega, disponibilidade dos materiais ou dependência de outras etapas.
Liberação da ordem de produção
Depois das verificações, a ordem pode ser liberada para fabricação.
A ordem de produção normalmente reúne informações importantes para a execução, como produto, quantidade, materiais necessários, operações previstas e prazos.
Ela funciona como uma referência para acompanhar o que deve ser produzido e comparar posteriormente aquilo que foi planejado com o que realmente aconteceu.
Acompanhamento da fabricação
O fluxo não termina quando a produção começa. O acompanhamento permite identificar desvios durante a execução.
Algumas informações que podem ser verificadas são:
-
Quantidade já produzida;
-
Ordens pendentes;
-
Tempo utilizado nas operações;
-
Materiais consumidos;
-
Paradas de máquinas;
-
Atrasos;
-
Perdas identificadas.
Com esse acompanhamento, o planejamento pode ser ajustado quando necessário.
Inspeção e finalização
Após a fabricação, o produto pode passar por inspeções ou verificações antes da conclusão da ordem.
Quando todas as etapas previstas forem concluídas, a quantidade produzida pode ser registrada e comparada com a programação inicial.
Um exemplo simples seria uma indústria que recebeu um pedido de 300 unidades. Primeiro, o PCP verifica os materiais. Em seguida, confirma a disponibilidade das máquinas, programa a fabricação e libera a ordem. Durante a execução, acompanha o avanço da quantidade produzida. Depois da inspeção, a ordem é encerrada.
Ao representar essa sequência visualmente, o Fluxograma PCP facilita a identificação de dependências entre as etapas e permite enxergar com mais clareza como uma decisão tomada no início do planejamento pode afetar todo o restante do processo produtivo.
Quais etapas devem aparecer no Fluxograma PCP?
Para que o planejamento da produção seja realmente útil, o fluxo precisa representar as etapas mais importantes da operação. O objetivo é criar uma sequência clara, mostrando desde a entrada da demanda até o acompanhamento da fabricação.
Um Fluxograma PCP bem estruturado ajuda a identificar o que precisa acontecer em cada momento e quais decisões devem ser tomadas antes que a produção avance.
Recebimento da demanda
O primeiro passo é identificar o que precisa ser produzido. A demanda pode surgir a partir de pedidos, previsão de vendas ou necessidade de reposição.
Nesse momento, é importante registrar:
-
Produto solicitado;
-
Quantidade necessária;
-
Prazo desejado;
-
Prioridade da produção;
-
Informações básicas para o planejamento.
Esses dados orientam as próximas decisões e ajudam a evitar que uma ordem seja liberada sem as informações necessárias.
Análise do pedido
Depois de receber a demanda, o PCP precisa analisar se ela pode ser atendida conforme o prazo previsto.
Essa análise pode considerar:
-
Quantidade solicitada;
-
Disponibilidade de materiais;
-
Capacidade produtiva;
-
Tempo de fabricação;
-
Ordens já programadas;
-
Necessidade de ajustes na programação.
Por exemplo, se uma ordem exige uma máquina que já está ocupada em outra produção, será necessário avaliar a sequência mais adequada antes de confirmar o início.
Planejamento da produção
Com a demanda analisada, começa a organização das atividades necessárias para atender o pedido.
O planejamento define quando produzir, quais recursos serão utilizados e como cada etapa será executada.
Entre as principais informações consideradas estão:
-
Quantidade que será fabricada;
-
Data prevista de início;
-
Data prevista de término;
-
Materiais necessários;
-
Máquinas utilizadas;
-
Tempo estimado de produção.
Essa etapa conecta as necessidades do pedido aos recursos disponíveis na fábrica.
Verificação de estoque
Antes de liberar uma ordem, é fundamental verificar se existem matérias-primas e componentes suficientes.
O estoque deve ser analisado considerando o consumo previsto para cada produto.
Imagine uma ordem de 200 unidades que exige dois componentes por unidade. Nesse caso, serão necessários pelo menos 400 componentes, além de uma margem para eventuais perdas ou ajustes do processo.
Essa conferência evita iniciar uma produção que pode ser interrompida por falta de materiais.
Separação ou compra de materiais
Depois da verificação, os itens disponíveis podem ser separados para a produção.
Quando algum material estiver em falta, será necessário programar a compra ou reposição.
O planejamento deve considerar:
-
Quantidade necessária;
-
Saldo disponível;
-
Quantidade que precisa ser comprada;
-
Prazo de entrega;
-
Data prevista para início da produção.
Essa análise é importante porque um atraso no recebimento de matéria-prima pode afetar todo o cronograma.
Programação de máquinas
Com os materiais confirmados, é necessário organizar a utilização dos equipamentos.
A programação deve considerar quais máquinas serão utilizadas em cada etapa e por quanto tempo elas permanecerão ocupadas.
Também é importante verificar:
-
Capacidade de produção;
-
Tempo de preparação;
-
Ordens já programadas;
-
Prioridades;
-
Necessidade de troca de ferramentas ou configurações.
Esse controle reduz conflitos entre ordens que dependem do mesmo equipamento.
Liberação das ordens
Quando materiais, máquinas e prazos estiverem definidos, a ordem de produção pode ser liberada.
Ela deve apresentar informações claras sobre o que será fabricado e como o processo deverá acontecer.
Entre os dados mais comuns estão:
-
Produto;
-
Quantidade;
-
Materiais;
-
Operações;
-
Máquinas;
-
Prazo previsto.
A liberação marca a passagem do planejamento para a execução.
Produção e acompanhamento
Depois que a ordem entra em produção, o processo precisa ser acompanhado.
O PCP pode verificar:
-
Quantidade produzida;
-
Etapa atual;
-
Tempo gasto;
-
Materiais consumidos;
-
Paradas;
-
Atrasos;
-
Ordens concluídas ou pendentes.
Esse acompanhamento permite identificar desvios e ajustar o planejamento quando necessário.
Como planejar materiais antes de iniciar a produção?
O planejamento de materiais é uma das etapas mais importantes do processo produtivo. Sem essa verificação, a empresa corre o risco de liberar ordens que não poderão ser concluídas por falta de matéria-prima.
No Fluxograma PCP, essa análise deve acontecer antes da liberação da fabricação.
Levantar as matérias-primas necessárias
O primeiro passo é identificar tudo o que será consumido na fabricação.
Essa lista pode incluir:
-
Matéria-prima principal;
-
Componentes;
-
Embalagens;
-
Peças;
-
Insumos auxiliares.
Cada produto pode exigir diferentes quantidades, por isso o consumo precisa ser calculado de acordo com a estrutura de fabricação.
Por exemplo, se cada produto utiliza 3 quilos de matéria-prima e a ordem prevê 100 unidades, serão necessários 300 quilos para atender a produção.
Conferir a quantidade disponível
Depois de identificar os itens necessários, é preciso comparar a necessidade com o saldo disponível.
Essa verificação ajuda a responder perguntas como:
-
Existe material suficiente?
-
Parte do estoque já está reservada para outra ordem?
-
A quantidade disponível atende toda a produção?
-
Existe necessidade de reposição?
Um saldo aparentemente suficiente pode não estar totalmente disponível se parte dele já estiver comprometida.
Identificar os materiais em falta
Quando o estoque não atende à necessidade, o PCP deve identificar exatamente qual quantidade precisa ser reposta.
Um controle organizado evita compras em excesso e também reduz o risco de faltar material durante a execução.
Esse levantamento pode ser feito comparando:
Necessidade total → Quantidade disponível → Quantidade faltante.
Assim, a compra pode ser planejada de forma mais precisa.
Considerar o consumo por produto
Cada produto possui uma estrutura própria de consumo.
Por isso, não basta verificar apenas o saldo geral do estoque. É necessário calcular quanto cada ordem utilizará.
Se duas ordens precisarem do mesmo material, o planejamento deve considerar a soma das necessidades.
Por exemplo:
-
Ordem A: 200 kg;
-
Ordem B: 150 kg;
-
Estoque disponível: 300 kg.
Nesse caso, existe uma falta de 50 kg, que precisa ser identificada antes que as duas ordens sejam liberadas.
Avaliar prazos de compra e reposição
O tempo necessário para receber um material também influencia diretamente o planejamento.
Se determinado insumo demora dez dias para chegar, essa informação precisa ser considerada antes de definir a data de início da produção.
O responsável deve avaliar:
-
Prazo do fornecedor;
-
Data prevista de entrega;
-
Quantidade comprada;
-
Tempo necessário para conferência e armazenamento;
-
Impacto sobre as ordens programadas.
Dessa forma, o planejamento se torna mais realista.
Evitar paradas por falta de insumos
Uma das principais funções desse controle é impedir interrupções durante a fabricação.
Quando uma ordem começa sem todos os materiais disponíveis, pode acontecer de a máquina ficar parada, a equipe precisar interromper a operação ou outra ordem ser priorizada de forma emergencial.
Para reduzir esse risco, o ideal é que a liberação ocorra somente depois da confirmação dos itens essenciais.
O planejamento de materiais também ajuda a visualizar antecipadamente quais ordens podem ser executadas e quais dependem de reposição. Isso torna a programação mais segura e facilita a organização de máquinas, recursos e prazos.
Como organizar máquinas e capacidade produtiva?
Depois de verificar os materiais, o próximo passo é entender se a fábrica possui capacidade suficiente para executar as ordens dentro do prazo planejado. Essa análise evita criar uma programação que parece adequada no papel, mas que não pode ser cumprida na prática.
No Fluxograma PCP, a organização das máquinas deve considerar não apenas quais equipamentos estão disponíveis, mas também quanto cada um consegue produzir, quanto tempo permanece ocupado e quais operações dependem dele.
Identificar as máquinas necessárias para cada etapa
Cada produto pode passar por diferentes operações antes de ser concluído. Por isso, é importante identificar quais máquinas participam de cada fase.
Por exemplo, uma ordem pode exigir:
-
Corte;
-
Usinagem;
-
Montagem;
-
Acabamento;
-
Embalagem.
Cada atividade pode depender de um equipamento específico. Ao identificar essa sequência com antecedência, o PCP consegue verificar possíveis conflitos e organizar melhor o fluxo.
Se várias ordens precisarem utilizar a mesma máquina, será necessário definir uma programação que considere prioridades e prazos.
Avaliar a capacidade disponível
Conhecer a capacidade produtiva significa entender quanto uma máquina consegue produzir dentro de determinado período.
Não basta saber que o equipamento está disponível. É necessário avaliar fatores como:
-
Quantidade produzida por hora;
-
Horas disponíveis por dia;
-
Tempo utilizado por outras ordens;
-
Possíveis paradas programadas;
-
Limitações do equipamento.
Imagine uma máquina com capacidade para produzir 80 unidades por hora e disponibilidade de seis horas. A capacidade estimada do período seria de 480 unidades, desde que não existam outras interrupções.
Esse tipo de cálculo ajuda a evitar programações acima da capacidade real.
Considerar o tempo de preparação
Antes de começar uma nova produção, algumas máquinas precisam passar por ajustes.
Esse tempo pode envolver:
-
Troca de ferramentas;
-
Regulagem;
-
Limpeza;
-
Configuração;
-
Preparação de materiais.
Mesmo que a produção em si seja rápida, essas atividades também ocupam o equipamento.
Por exemplo, se uma ordem exige três horas de fabricação e mais uma hora de preparação, o planejamento deve reservar quatro horas na programação.
Ignorar esse tempo pode fazer com que várias ordens sejam programadas para o mesmo período, provocando atrasos ao longo do dia.
Distribuir operações entre os equipamentos
Quando existem máquinas semelhantes ou capazes de realizar a mesma atividade, é possível distribuir as operações de acordo com a disponibilidade.
Essa decisão deve considerar:
-
Capacidade de cada equipamento;
-
Produto que será fabricado;
-
Tempo necessário;
-
Sequência das ordens;
-
Prazo de entrega.
Se uma máquina estiver totalmente ocupada e outra possuir capacidade disponível, transferir uma operação pode ajudar a equilibrar o processo.
Porém, essa distribuição deve respeitar as características técnicas de cada equipamento e as necessidades da produção.
Evitar sobrecarga e máquinas ociosas
Uma boa programação busca equilíbrio.
Quando uma máquina recebe ordens demais, ocorre sobrecarga. Isso pode criar filas, atrasar outras etapas e aumentar a diferença entre o que foi planejado e o que realmente foi produzido.
Por outro lado, equipamentos que permanecem ociosos por longos períodos podem indicar que a distribuição das operações precisa ser revista.
O acompanhamento deve verificar:
-
Horas programadas;
-
Horas utilizadas;
-
Quantidade produzida;
-
Ordens aguardando máquina;
-
Equipamentos sem programação.
Esses dados ajudam a visualizar se a capacidade está sendo utilizada de forma adequada.
Planejar manutenções sem comprometer a programação
A manutenção também precisa fazer parte do planejamento.
Quando uma máquina ficará indisponível por determinado período, essa informação deve ser considerada antes da liberação das ordens.
Se uma manutenção está prevista para quinta-feira, por exemplo, não é adequado programar uma ordem longa para iniciar na quarta-feira sem avaliar se ela poderá ser concluída antes da parada.
O PCP pode organizar as atividades levando em conta:
-
Data prevista de manutenção;
-
Tempo de indisponibilidade;
-
Ordens dependentes da máquina;
-
Equipamentos alternativos;
-
Prioridades de produção.
Dessa forma, a manutenção deixa de ser tratada como um evento isolado e passa a integrar a programação produtiva.
Como planejar as ordens de produção?
A ordem de produção transforma o planejamento em uma atividade que pode ser executada no chão de fábrica. Ela reúne informações que orientam o que deve ser produzido, em qual quantidade, quais materiais serão utilizados e quais operações precisam acontecer.
Dentro do Fluxograma PCP, a ordem normalmente aparece depois da análise da demanda, da disponibilidade de materiais e da capacidade das máquinas.
Definir produto e quantidade
Toda ordem precisa começar com uma definição clara do que será fabricado.
As principais informações são:
-
Produto;
-
Código ou identificação;
-
Quantidade planejada;
-
Unidade utilizada;
-
Prazo esperado.
Esses dados evitam dúvidas durante a execução.
Por exemplo, uma ordem pode determinar a produção de 1.000 unidades de um item específico. A partir dessa quantidade, será possível calcular materiais, tempos e capacidade necessária.
Informar os materiais necessários
A ordem também deve indicar quais matérias-primas e componentes serão utilizados.
Essa informação facilita a separação dos materiais antes que a produção comece.
O planejamento pode incluir:
-
Material necessário;
-
Quantidade prevista;
-
Unidade de medida;
-
Estoque disponível;
-
Possíveis substituições previstas pelo processo.
Quanto mais claras estiverem essas informações, menor será a chance de a equipe iniciar uma produção sem os recursos necessários.
Determinar as etapas de fabricação
Cada produto possui uma sequência de operações.
Por isso, é importante que a ordem indique quais etapas precisam ser concluídas.
Um exemplo seria:
Preparação → Corte → Montagem → Acabamento → Inspeção.
Essa sequência ajuda a equipe a entender por onde o produto deverá passar e também permite ao PCP acompanhar em qual fase a ordem se encontra.
Estabelecer datas previstas
A ordem precisa ter referências de tempo.
Entre as informações mais importantes estão:
-
Data prevista de início;
-
Data prevista de conclusão;
-
Tempo estimado de cada operação;
-
Prazo final da produção.
Essas datas ajudam a comparar planejamento e execução.
Se uma ordem deveria terminar na sexta-feira, mas na quinta-feira ainda está nas primeiras etapas, o PCP consegue identificar o risco de atraso e revisar a programação.
Definir a sequência das operações
A sequência precisa respeitar a lógica da fabricação.
Algumas operações dependem diretamente de outras. Não é possível iniciar determinada etapa antes que a anterior tenha sido concluída.
Por exemplo:
Corte → Usinagem → Montagem → Acabamento.
Se a montagem depende das peças usinadas, qualquer atraso na usinagem também afeta as etapas seguintes.
Por isso, o sequenciamento deve considerar as dependências existentes entre as operações.
Acompanhar ordens abertas, em produção e concluídas
Depois da liberação, é importante acompanhar o status de cada ordem.
Uma forma simples de organizar esse controle é separar as ordens em situações como:
-
Aguardando liberação;
-
Aberta;
-
Em produção;
-
Parada;
-
Aguardando material;
-
Concluída.
Esse acompanhamento permite saber rapidamente quais atividades estão avançando e quais precisam de atenção.
Também é possível comparar:
-
Quantidade planejada x quantidade produzida;
-
Data prevista x data realizada;
-
Tempo estimado x tempo utilizado;
-
Consumo previsto x consumo realizado.
Com essas informações, o PCP consegue identificar desvios e utilizar o histórico das ordens para melhorar os próximos planejamentos.
Uma ordem bem estruturada não serve apenas para autorizar a fabricação. Ela também funciona como fonte de acompanhamento, permitindo enxergar o andamento do processo e entender como materiais, máquinas, operações e prazos estão se relacionando ao longo da produção.
Como definir prioridades no Fluxograma PCP?
Nem todas as ordens de produção precisam ser executadas na mesma sequência em que foram recebidas. Em muitos casos, é necessário definir prioridades para evitar atrasos, conflitos de recursos e acúmulo de trabalho em determinadas etapas.
No Fluxograma PCP, a priorização deve considerar diferentes fatores ao mesmo tempo. O objetivo é organizar a produção de forma coerente com os prazos, os recursos disponíveis e a capacidade real da fábrica.
Prazo de entrega
Um dos principais critérios de prioridade é a data prevista para conclusão.
Ordens com prazo mais próximo geralmente precisam receber atenção primeiro, principalmente quando dependem de várias etapas antes da finalização.
Ao analisar os prazos, é importante verificar:
-
Data prometida;
-
Tempo restante até a entrega;
-
Quantidade ainda não produzida;
-
Etapas pendentes;
-
Possíveis riscos de atraso.
Por exemplo, duas ordens podem utilizar a mesma máquina, mas uma delas precisa ser concluída em dois dias enquanto a outra possui prazo de uma semana. Nesse cenário, o PCP pode ajustar a sequência para reduzir o risco de atraso na ordem mais urgente.
Disponibilidade de materiais
Não adianta colocar uma ordem como prioridade se os materiais necessários ainda não estão disponíveis.
Por isso, antes de reorganizar a programação, é importante verificar se os insumos estão liberados para uso.
Algumas situações precisam ser analisadas:
-
Material disponível em estoque;
-
Material reservado para outras ordens;
-
Compra em andamento;
-
Previsão de entrega;
-
Quantidade insuficiente.
Uma ordem que depende de um material com chegada prevista para a próxima semana pode ser temporariamente posicionada depois de outra que já possui todos os recursos disponíveis.
Essa decisão ajuda a evitar máquinas paradas aguardando componentes.
Capacidade das máquinas
A prioridade também deve considerar quais equipamentos serão necessários.
Se várias ordens utilizarem a mesma máquina, será preciso organizar a sequência com base na capacidade disponível.
O planejamento pode analisar:
-
Horas livres no equipamento;
-
Tempo necessário para cada ordem;
-
Ordens já programadas;
-
Necessidade de preparação;
-
Possibilidade de utilizar outra máquina.
Esse cuidado evita concentrar toda a produção em um único equipamento enquanto outros permanecem com capacidade disponível.
Tempo de fabricação
Duas ordens com o mesmo prazo podem exigir tempos de produção muito diferentes.
Uma pode ser concluída em poucas horas, enquanto outra pode levar vários dias.
Por isso, o PCP deve avaliar quanto tempo cada ordem realmente ocupará os recursos produtivos.
Imagine duas ordens com entrega prevista para sexta-feira:
-
Ordem A: 3 horas de produção;
-
Ordem B: 20 horas de produção.
Mesmo com o mesmo prazo, a ordem B pode precisar começar antes para que exista tempo suficiente para concluir todas as operações.
Esse tipo de análise torna a programação mais realista.
Dependência entre etapas
Algumas atividades só podem começar quando outra etapa estiver concluída.
Essa dependência influencia diretamente a prioridade.
Um fluxo pode seguir a seguinte sequência:
Corte → Usinagem → Montagem → Acabamento.
Se a montagem depende da usinagem, atrasar a primeira operação pode comprometer todo o restante da produção.
Por isso, ao definir prioridades, é importante analisar o impacto de cada etapa sobre as atividades seguintes.
Pedidos urgentes e programação existente
Pedidos urgentes podem exigir alterações na sequência planejada, mas essas mudanças precisam ser avaliadas com cuidado.
Inserir uma nova ordem no meio da programação pode afetar:
-
Ordens que já estavam previstas;
-
Prazos de outras entregas;
-
Disponibilidade das máquinas;
-
Separação dos materiais;
-
Tempo de preparação dos equipamentos.
Antes de alterar a sequência, o ideal é avaliar quais ordens serão impactadas e se existe capacidade para atender a nova necessidade sem comprometer toda a programação.
A prioridade deve ser definida com base em informações concretas, e não apenas na ordem de chegada dos pedidos.
Como identificar gargalos no processo produtivo?
Gargalo é qualquer ponto da produção que limita o ritmo das demais etapas. Quando uma atividade possui capacidade menor do que o restante do processo, as ordens começam a se acumular naquele ponto.
No Fluxograma PCP, esses problemas podem ser visualizados com mais facilidade porque o fluxo mostra onde cada ordem está e quais etapas apresentam maior concentração de trabalho.
Máquinas sobrecarregadas
Um dos sinais mais comuns de gargalo é uma máquina recebendo mais ordens do que consegue processar.
Isso pode acontecer quando:
-
Muitas operações dependem do mesmo equipamento;
-
A capacidade foi planejada de forma incorreta;
-
O tempo de produção foi subestimado;
-
Houve parada inesperada;
-
As ordens foram concentradas no mesmo período.
O resultado costuma aparecer na forma de filas de produção.
Quando várias ordens aguardam o mesmo equipamento, existe um forte indício de que aquele ponto precisa ser analisado.
Falta de materiais
A ausência de matéria-prima também pode criar gargalos.
Nesse caso, a máquina pode estar disponível, mas a ordem não consegue avançar porque algum componente está faltando.
Os principais sinais são:
-
Ordens paradas aguardando material;
-
Compras emergenciais frequentes;
-
Produções iniciadas e interrompidas;
-
Alterações constantes na programação.
Quando isso ocorre repetidamente, pode existir um problema no planejamento de materiais ou nos prazos de reposição.
Ordens acumuladas
O acúmulo de ordens em uma determinada etapa é um dos indicadores mais claros de desequilíbrio no processo.
Por exemplo:
-
2 ordens aguardando corte;
-
4 ordens aguardando montagem;
-
12 ordens aguardando acabamento.
Nesse exemplo, o acabamento merece atenção, pois concentra uma quantidade muito maior de ordens pendentes.
O PCP pode investigar se o problema está relacionado à capacidade, ao tempo de execução ou à disponibilidade de recursos.
Etapas demoradas
Algumas operações podem consumir muito mais tempo do que outras.
Se uma etapa demora oito horas e as anteriores precisam de apenas uma ou duas horas, é provável que o fluxo comece a se acumular antes dela.
O acompanhamento pode comparar:
-
Tempo previsto;
-
Tempo realmente utilizado;
-
Quantidade processada;
-
Número de ordens em espera.
Essa análise ajuda a identificar quais atividades estão reduzindo o ritmo geral da produção.
Filas entre operações
Quando os produtos aguardam muito tempo entre uma etapa e outra, pode existir um gargalo.
Por exemplo:
Corte concluído → 10 horas de espera → Montagem.
Mesmo que o corte tenha sido realizado rapidamente, o tempo total de produção aumenta por causa da espera.
Essas filas podem ocorrer por diferentes motivos:
-
Máquina ocupada;
-
Falta de operador;
-
Ordem anterior atrasada;
-
Material complementar indisponível;
-
Sequenciamento inadequado.
Identificar essas esperas é importante para entender onde o processo está perdendo tempo.
Diferenças entre planejado e realizado
Outro sinal importante aparece quando os resultados reais ficam frequentemente distantes do planejamento.
Alguns exemplos incluem:
-
Produção prevista: 500 unidades;
-
Produção realizada: 350 unidades;
ou:
-
Tempo previsto: 5 horas;
-
Tempo realizado: 8 horas.
Quando essas diferenças acontecem com frequência, é necessário investigar a causa.
O problema pode estar na capacidade considerada, no tempo padrão, na disponibilidade dos equipamentos ou na sequência das operações.
Comparar planejado e realizado permite identificar padrões e corrigir estimativas futuras.
Ao observar máquinas, materiais, filas e tempos de execução em conjunto, fica mais fácil encontrar os pontos que estão limitando o desempenho da produção e ajustar a programação com base em informações reais.
Exemplo de organização do PCP
Uma forma prática de entender o funcionamento do planejamento produtivo é observar como cada etapa se conecta às informações que precisam ser analisadas.
No Fluxograma PCP, essas etapas ajudam a visualizar o caminho da produção desde o recebimento da demanda até a conclusão da ordem.
| Etapa | O que verificar |
|---|---|
| Demanda | Produto, quantidade e prazo |
| Materiais | Estoque e necessidade de compra |
| Máquinas | Disponibilidade e capacidade |
| Programação | Sequência e datas da produção |
| Ordem de produção | Quantidade e operações necessárias |
| Execução | Produção realizada e apontamentos |
| Controle | Atrasos, perdas e gargalos |
| Finalização | Quantidade concluída e prazo atendido |
Demanda
O planejamento começa pela identificação do que precisa ser produzido. Nessa etapa, é importante verificar o produto solicitado, a quantidade necessária e o prazo previsto.
Essas informações servem como base para todas as próximas decisões.
Materiais
Depois de conhecer a demanda, é necessário verificar se existem matérias-primas e componentes suficientes.
Caso o estoque não seja suficiente, o PCP precisa identificar a quantidade faltante e considerar o prazo necessário para compra e reposição.
Máquinas
A etapa seguinte consiste em verificar quais equipamentos serão utilizados e se possuem capacidade disponível.
É importante analisar:
-
Horas livres;
-
Ordens já programadas;
-
Capacidade produtiva;
-
Tempo necessário para cada operação.
Essa verificação evita programar mais atividades do que a máquina consegue executar.
Programação
Com materiais e equipamentos avaliados, é possível organizar a sequência da produção.
A programação determina quando cada ordem deve começar, quais operações serão executadas primeiro e quais recursos serão utilizados.
Também deve considerar prioridades, prazos e dependências entre as etapas.
Ordem de produção
A ordem reúne as informações necessárias para que a fabricação seja executada.
Ela pode conter:
-
Produto;
-
Quantidade;
-
Materiais necessários;
-
Operações;
-
Máquinas;
-
Datas previstas.
Com essas informações organizadas, a equipe consegue acompanhar melhor o que precisa ser realizado.
Execução
Durante a fabricação, é importante registrar o que realmente aconteceu.
Entre os principais dados estão:
-
Quantidade produzida;
-
Tempo utilizado;
-
Materiais consumidos;
-
Paradas ocorridas;
-
Etapas concluídas.
Esses apontamentos permitem comparar o planejamento com a execução.
Controle
O controle ajuda a identificar problemas que podem comprometer o andamento da produção.
Atrasos, perdas, filas entre operações e gargalos devem ser acompanhados para que o PCP consiga ajustar a programação quando necessário.
Essa análise também permite entender quais etapas apresentam dificuldades recorrentes.
Finalização
A última etapa consiste em confirmar se a ordem foi concluída conforme o planejado.
O PCP pode verificar:
-
Quantidade prevista;
-
Quantidade realmente produzida;
-
Data planejada;
-
Data de conclusão;
-
Possíveis diferenças identificadas.
Ao reunir essas informações, a empresa consegue manter uma visão mais clara de todo o processo produtivo, facilitando o acompanhamento das ordens e a organização das próximas programações.
Como acompanhar o planejado e o realizado?
Planejar a produção é importante, mas o controle só se torna completo quando a empresa compara aquilo que deveria acontecer com o que realmente ocorreu no chão de fábrica. Essa análise permite encontrar atrasos, desperdícios, diferenças de consumo e problemas de capacidade antes que eles se tornem recorrentes.
No Fluxograma PCP, essa comparação ajuda a visualizar quais etapas estão seguindo a programação e quais precisam de ajustes.
Quantidade prevista x produzida
O primeiro indicador é a quantidade planejada em comparação com a quantidade efetivamente fabricada.
Por exemplo:
-
Quantidade prevista: 1.000 unidades;
-
Quantidade produzida: 920 unidades;
-
Diferença: 80 unidades.
Quando a produção fica abaixo do esperado, é necessário investigar o motivo. O problema pode estar relacionado a paradas, perdas, falta de materiais ou tempo maior que o previsto em alguma operação.
Acompanhar essa diferença também ajuda a melhorar futuros planejamentos.
Tempo planejado x utilizado
Cada operação pode possuir um tempo estimado para execução. Durante a produção, o tempo realmente utilizado deve ser registrado para comparação.
Imagine uma operação planejada para quatro horas que levou seis horas para ser concluída. Essa diferença precisa ser analisada, principalmente quando ocorre frequentemente.
Entre as possíveis causas estão:
-
Preparação mais demorada;
-
Parada de máquina;
-
Ajustes durante a fabricação;
-
Baixo rendimento do equipamento;
-
Problemas em etapas anteriores.
Com o histórico, o PCP consegue trabalhar com estimativas mais próximas da realidade.
Materiais previstos x consumidos
O consumo também deve ser comparado.
Se uma ordem previa utilizar 500 kg de matéria-prima, mas consumiu 560 kg, existe uma diferença de 60 kg que merece análise.
O consumo maior pode estar relacionado a:
-
Perdas durante a fabricação;
-
Refugos;
-
Retrabalho;
-
Ajustes de máquina;
-
Quantidade produzida diferente da prevista.
Quando esse acompanhamento é realizado regularmente, torna-se mais fácil identificar materiais que apresentam variações frequentes de consumo.
Data prevista x data de conclusão
Outra comparação importante envolve os prazos.
Uma ordem planejada para terminar no dia 15, mas concluída somente no dia 18, apresentou três dias de diferença.
Além de registrar o atraso, é importante identificar em qual etapa ele começou.
Uma operação anterior pode ter terminado depois do previsto e provocado atrasos nas atividades seguintes. Dessa maneira, analisar apenas a data final não é suficiente: o ideal é acompanhar o avanço ao longo de todo o processo.
Registrar as paradas ocorridas
As paradas ajudam a explicar por que determinadas metas não foram alcançadas.
O registro pode indicar:
-
Máquina parada;
-
Falta de material;
-
Ajuste de equipamento;
-
Manutenção;
-
Espera pela etapa anterior;
-
Problemas durante a fabricação.
Também é importante registrar quanto tempo cada interrupção durou.
Se uma máquina acumula várias horas de parada durante o mês, essa informação pode explicar diferenças entre a capacidade planejada e a produção realizada.
Identificar os motivos dos atrasos
Registrar somente que uma ordem atrasou fornece pouca informação para melhorar o processo. É necessário identificar a causa.
Se os atrasos estiverem frequentemente relacionados à falta de matéria-prima, por exemplo, o planejamento de materiais deve ser analisado. Se ocorrerem principalmente em uma máquina específica, pode existir um problema de capacidade.
O acompanhamento contínuo permite transformar os dados da produção em informações úteis para as próximas programações.
Como um sistema de PCP facilita o fluxo de produção?
À medida que o volume de ordens aumenta, controlar materiais, máquinas, prazos e operações manualmente pode se tornar mais difícil. Informações espalhadas também aumentam o risco de trabalhar com dados desatualizados.
Um sistema de PCP ajuda a organizar essas informações e permite acompanhar diferentes partes do processo em um único ambiente.
Centralização das informações
A centralização reduz a necessidade de consultar diferentes controles para descobrir a situação de uma ordem.
O sistema pode reunir dados como:
-
Produtos;
-
Ordens de produção;
-
Materiais;
-
Quantidades;
-
Máquinas;
-
Operações;
-
Datas previstas;
-
Apontamentos realizados.
Assim, o responsável consegue consultar o planejamento e acompanhar sua execução com mais facilidade.
Controle de materiais
O sistema também auxilia na verificação dos materiais necessários para cada produção.
Ao relacionar produtos, quantidades e componentes, é possível visualizar o que será necessário antes da liberação das ordens.
Isso facilita a identificação de:
-
Materiais disponíveis;
-
Quantidades necessárias;
-
Itens em falta;
-
Consumos registrados;
-
Necessidades de reposição.
Dessa forma, o planejamento de materiais fica conectado às necessidades reais da produção.
Acompanhamento das ordens
Outra vantagem é visualizar a situação das ordens sem depender de controles separados.
É possível acompanhar, por exemplo:
-
Ordens abertas;
-
Ordens programadas;
-
Produções iniciadas;
-
Operações pendentes;
-
Ordens paradas;
-
Produções concluídas.
Essa visão facilita a identificação de atividades que estão avançando normalmente e daquelas que precisam de atenção.
Programação das máquinas
A organização dos equipamentos também pode ser integrada ao planejamento.
Ao visualizar quais ordens precisam utilizar determinada máquina, fica mais fácil distribuir as operações ao longo do período e reduzir conflitos.
O responsável pode analisar capacidade, horários disponíveis, tempo previsto das operações e atividades já programadas antes de inserir uma nova produção.
Visualização do andamento da produção
Com informações atualizadas, o andamento pode ser acompanhado de maneira mais clara.
O Fluxograma PCP pode servir como referência para entender a sequência das atividades, enquanto o sistema registra o avanço das ordens dentro desse processo.
Isso permite identificar rapidamente onde determinada produção está e quais etapas ainda precisam ser realizadas.
Histórico das movimentações
Manter um histórico é importante para entender o comportamento da produção ao longo do tempo.
Os registros podem mostrar:
-
Quantidades produzidas;
-
Tempos utilizados;
-
Consumo de materiais;
-
Datas de início e término;
-
Paradas;
-
Alterações nas ordens;
-
Resultados obtidos.
Esse histórico ajuda a comparar períodos e identificar situações que se repetem.
Relatórios para análise do processo
Os dados registrados também podem ser organizados em relatórios para facilitar a análise.
Entre as informações que podem ser acompanhadas estão produção prevista e realizada, consumo de materiais, ordens pendentes, tempos de fabricação e atrasos.
Ao reunir planejamento, execução e histórico, o sistema permite acompanhar o processo produtivo com informações mais organizadas e oferece uma base mais consistente para ajustar materiais, máquinas, prioridades e próximas ordens de produção.
Erros comuns ao montar um Fluxograma PCP
Um fluxo produtivo só é útil quando representa a realidade da fábrica de forma clara. Quando a estrutura é criada com informações excessivas, desatualizadas ou pouco conectadas à operação, ela perde valor e deixa de apoiar o planejamento.
No Fluxograma PCP, alguns erros aparecem com frequência e podem comprometer a programação.
Criar etapas demais
Um dos erros mais comuns é detalhar o processo além do necessário.
Quando o fluxograma possui muitas etapas, decisões e ramificações, a leitura fica confusa e o acompanhamento pode se tornar difícil.
O ideal é representar os pontos realmente importantes, como:
-
Entrada da demanda;
-
Verificação dos materiais;
-
Planejamento das máquinas;
-
Liberação da ordem;
-
Execução;
-
Controle;
-
Finalização.
Se uma etapa não influencia decisões ou o andamento da produção, talvez ela não precise aparecer no fluxo principal.
Não atualizar as informações
Um fluxograma desatualizado pode gerar decisões incorretas.
Se a capacidade de uma máquina mudou, uma etapa foi alterada ou o processo passou a utilizar outro recurso, essas mudanças precisam ser refletidas no planejamento.
Informações antigas podem causar:
-
Programação inadequada;
-
Conflitos entre ordens;
-
Estimativas incorretas;
-
Atrasos;
-
Falta de materiais.
Por isso, o fluxo deve acompanhar a realidade atual da operação.
Ignorar a capacidade produtiva
Programar apenas com base na demanda, sem avaliar a capacidade disponível, é outro problema frequente.
Uma máquina pode estar disponível, mas não necessariamente possuir horas suficientes para atender todas as ordens previstas.
Antes de definir a programação, é importante considerar:
-
Horas disponíveis;
-
Capacidade por período;
-
Ordens já programadas;
-
Tempo de preparação;
-
Paradas previstas.
Essa análise evita criar um cronograma que não poderá ser cumprido.
Programar sem verificar os materiais
Liberar ordens antes de confirmar os insumos pode provocar interrupções no meio da produção.
Imagine uma ordem que exige cinco componentes diferentes. Quatro estão disponíveis, mas o quinto ainda não chegou.
Se a fabricação começar mesmo assim, a produção pode ficar parada posteriormente.
Por isso, o planejamento deve verificar:
-
Quantidade necessária;
-
Estoque disponível;
-
Materiais reservados;
-
Compras em andamento;
-
Prazo de reposição.
Essa conferência torna a programação mais segura.
Liberar ordens sem prioridade definida
Quando todas as ordens são tratadas da mesma forma, conflitos podem aparecer rapidamente.
Duas produções podem disputar a mesma máquina ou o mesmo material, enquanto pedidos com prazo mais curto ficam aguardando.
A prioridade pode considerar:
-
Data de entrega;
-
Disponibilidade dos materiais;
-
Tempo de fabricação;
-
Dependência entre etapas;
-
Capacidade das máquinas.
Definir critérios claros reduz mudanças improvisadas na programação.
Não registrar atrasos e paradas
Quando uma produção atrasa e o motivo não é registrado, o problema pode voltar a acontecer.
Paradas precisam ser documentadas sempre que possível, incluindo informações como:
-
Motivo;
-
Duração;
-
Máquina afetada;
-
Ordem envolvida;
-
Impacto sobre o prazo.
Esses registros ajudam a encontrar padrões.
Se determinado equipamento apresenta interrupções frequentes, por exemplo, o PCP pode considerar esse comportamento nos próximos planejamentos.
Não comparar planejamento e execução
Outro erro é criar uma programação e não conferir posteriormente se ela foi cumprida.
A comparação entre planejado e realizado mostra onde as estimativas precisam ser melhoradas.
Alguns pontos importantes são:
-
Quantidade prevista x produzida;
-
Tempo estimado x realizado;
-
Material previsto x consumido;
-
Data planejada x conclusão.
Sem esse acompanhamento, fica mais difícil saber se os parâmetros utilizados no planejamento realmente representam a capacidade da fábrica.
Como manter o Fluxograma PCP atualizado e eficiente?
Depois de estruturar o processo, o trabalho não termina. O fluxo precisa ser revisado conforme a produção muda.
Novos produtos, máquinas, volumes de pedidos e alterações nas etapas podem modificar a forma como a fábrica opera.
Por isso, o Fluxograma PCP deve ser tratado como uma ferramenta dinâmica.
Revisar o fluxo periodicamente
Revisões ajudam a identificar etapas que deixaram de existir ou novas atividades que passaram a fazer parte da produção.
Durante essa análise, vale verificar:
-
A sequência continua correta?
-
Existem etapas desnecessárias?
-
Alguma decisão importante está ausente?
-
Surgiram novos gargalos?
-
O fluxo representa o processo atual?
Essa revisão evita que o planejamento fique baseado em um cenário antigo.
Atualizar a capacidade das máquinas
A capacidade produtiva pode mudar ao longo do tempo.
Uma máquina pode passar por ajustes, manutenção ou mudanças de configuração que alteram seu rendimento.
Por isso, é importante manter atualizados dados como:
-
Produção por hora;
-
Horas disponíveis;
-
Tempo de preparação;
-
Tempo médio das operações;
-
Períodos de indisponibilidade.
Com essas informações, a programação tende a ficar mais próxima da capacidade real.
Conferir os materiais disponíveis
A disponibilidade de materiais deve ser verificada continuamente.
Uma ordem programada hoje pode depender de um item que será consumido por outra produção antes de sua liberação.
Por isso, é importante acompanhar:
-
Saldo atual;
-
Materiais reservados;
-
Consumos previstos;
-
Compras abertas;
-
Datas de reposição.
Essa atualização reduz o risco de interrupções por falta de insumos.
Acompanhar as ordens em andamento
As ordens abertas precisam ser monitoradas durante toda a execução.
O acompanhamento pode mostrar:
-
Qual etapa está em andamento;
-
Quanto já foi produzido;
-
Quais operações ainda faltam;
-
Se existe atraso;
-
Se houve alguma parada.
Essa visão permite agir antes que pequenas diferenças se transformem em atrasos maiores.
Registrar alterações na programação
Mudanças acontecem no ambiente produtivo.
Pode surgir um pedido urgente, uma máquina pode ficar indisponível ou um material pode atrasar.
Quando isso ocorrer, a alteração deve ser registrada.
É importante saber:
-
O que mudou;
-
Por que mudou;
-
Qual ordem foi afetada;
-
Qual novo prazo foi definido;
-
Quais atividades precisaram ser reorganizadas.
Esse histórico ajuda a entender por que o resultado final ficou diferente do planejamento inicial.
Monitorar gargalos
Os pontos de maior concentração de trabalho devem ser observados com frequência.
Alguns sinais importantes são:
-
Muitas ordens aguardando a mesma máquina;
-
Aumento das filas entre operações;
-
Produções paradas;
-
Diferenças constantes de prazo;
-
Baixo rendimento em uma etapa específica.
Quando esses sinais aparecem repetidamente, pode ser necessário ajustar capacidade, sequência ou distribuição das ordens.
Utilizar indicadores para melhorar o planejamento
Indicadores ajudam a transformar os registros da produção em informações úteis para decisão.
Entre os dados que podem ser acompanhados estão:
-
Cumprimento dos prazos;
-
Quantidade planejada e realizada;
-
Tempo médio de produção;
-
Horas de parada;
-
Consumo de materiais;
-
Ordens em atraso;
-
Utilização das máquinas.
Ao analisar esses dados periodicamente, o PCP consegue revisar estimativas e ajustar a programação com base no desempenho real da operação.
Manter o fluxo atualizado significa acompanhar mudanças, corrigir desvios e utilizar as informações registradas para tornar o planejamento cada vez mais coerente com a realidade da produção.