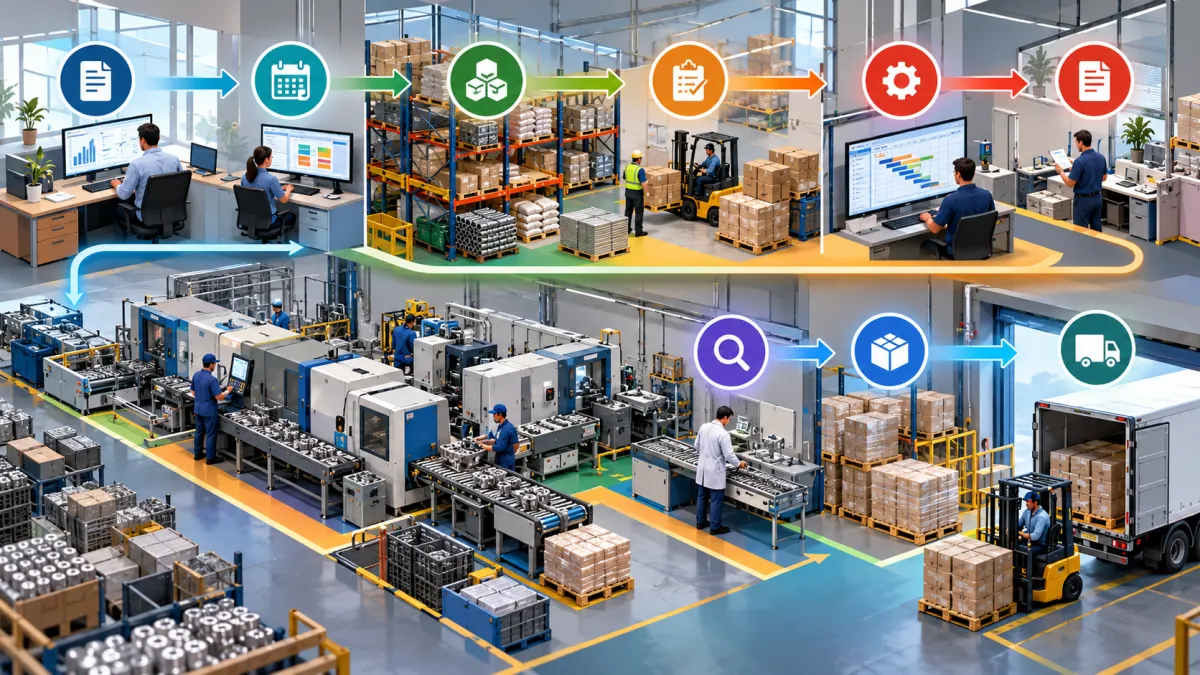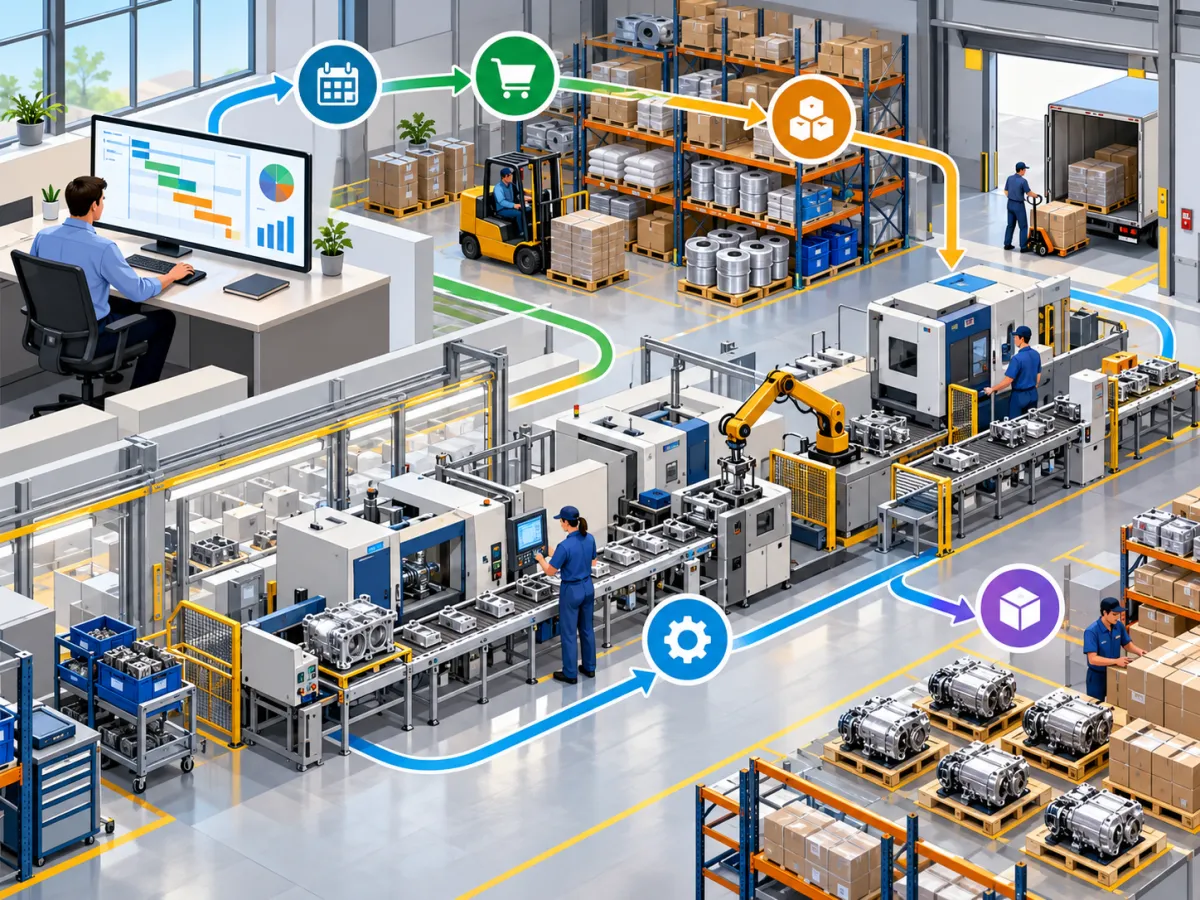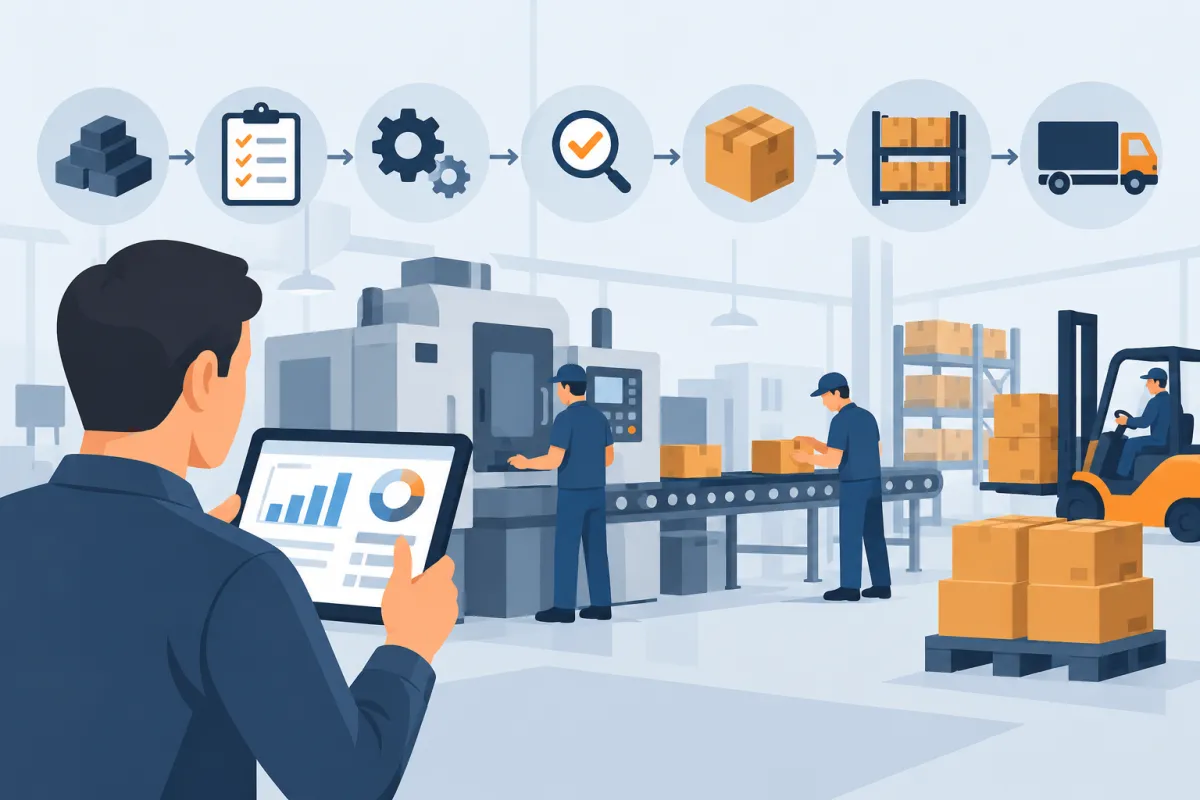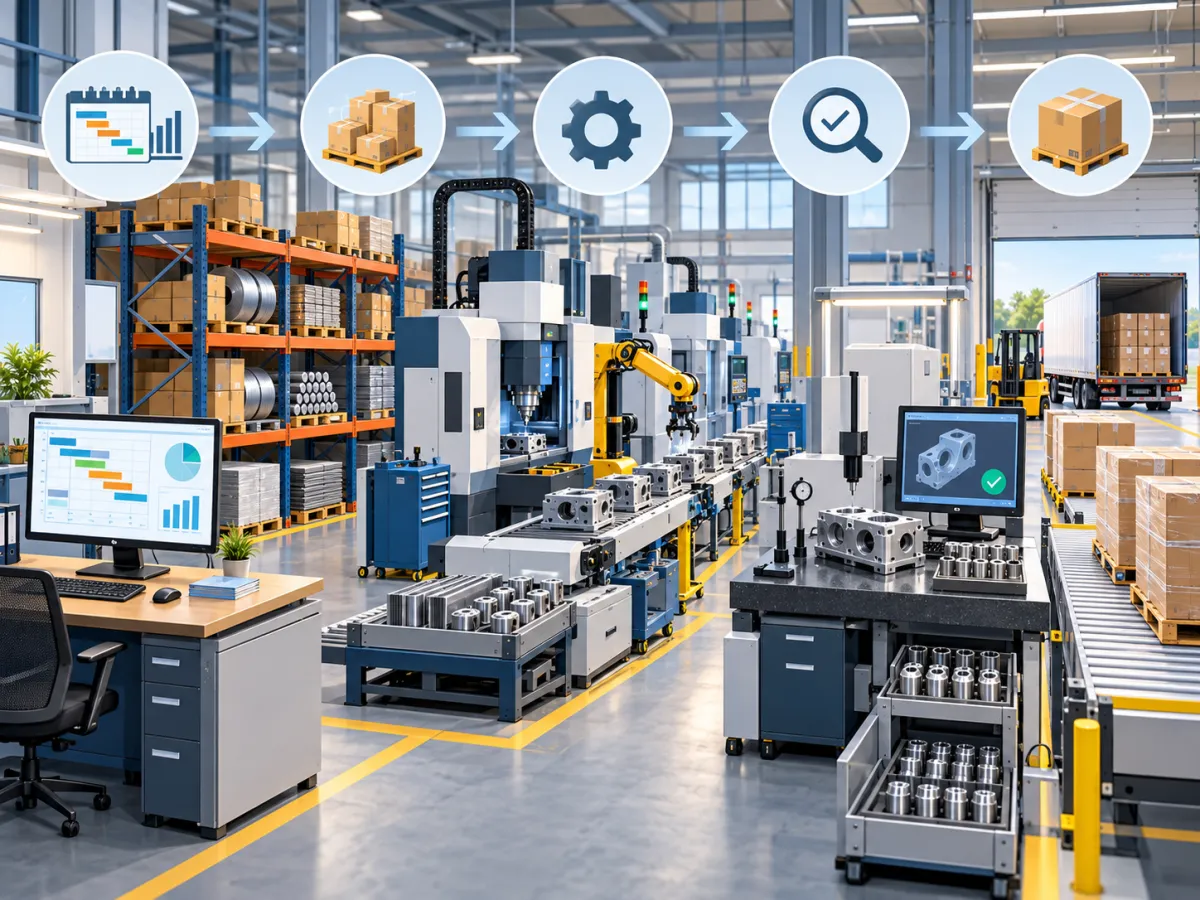
Organizar a produção exige muito mais do que simplesmente receber um pedido e iniciar a fabricação. Antes que uma ordem chegue ao chão de fábrica, diversas informações precisam ser analisadas, como disponibilidade de matéria-prima, capacidade das máquinas, prazos de entrega, quantidade solicitada, prioridades e etapas necessárias para fabricar cada produto.
Nesse cenário, o fluxograma pcp permite representar visualmente o caminho percorrido pela produção, desde o surgimento da demanda até a conclusão da ordem. Ele ajuda a transformar um processo que pode parecer complexo em uma sequência organizada de atividades, decisões e controles.
O PCP, sigla para Planejamento e Controle da Produção, tem a função de coordenar recursos produtivos para que a empresa consiga fabricar as quantidades necessárias dentro dos prazos planejados. Para isso, precisa conectar informações provenientes de vendas, estoque, compras, produção, qualidade e expedição.
Quando essas informações não seguem um fluxo definido, a indústria pode enfrentar situações como ordens liberadas sem matéria-prima, máquinas sobrecarregadas, pedidos atrasados, excesso de produção, estoque desnecessário ou dificuldade para saber o que está acontecendo no chão de fábrica.
O fluxograma ajuda justamente a visualizar essas relações. Cada etapa mostra o que deve acontecer antes da próxima atividade e quais decisões precisam ser tomadas durante o processo.
Uma demanda, por exemplo, pode gerar uma verificação de estoque. Caso existam materiais suficientes, o planejamento pode seguir para a análise de capacidade. Caso não existam, pode ser necessário iniciar um processo de compras antes da liberação da fabricação.
Por isso, um bom fluxo não representa apenas atividades. Ele também apresenta decisões, dependências e caminhos alternativos.
Ao longo deste conteúdo, será apresentado o passo a passo para estruturar o processo, desde a entrada da demanda até o encerramento da produção, passando por materiais, capacidade produtiva, programação, ordens de produção, apontamentos, controle de qualidade e atualização de estoque.
O que é Fluxograma PCP e para que ele serve?
Um fluxograma pcp é uma representação visual das etapas relacionadas ao Planejamento e Controle da Produção. Seu objetivo é mostrar, de maneira organizada, como uma demanda entra na indústria, quais análises são realizadas, quando uma ordem pode ser liberada e como o processo segue até a conclusão da fabricação.
Na prática, ele transforma o processo produtivo em uma sequência de atividades conectadas.
Imagine uma indústria que recebe dezenas de pedidos diferentes durante a semana. Alguns produtos exigem determinadas máquinas, enquanto outros utilizam equipamentos diferentes. Alguns materiais estão disponíveis no estoque, enquanto outros precisam ser comprados. Além disso, cada pedido possui prazo e quantidade específicos.
Sem um processo definido, diferentes setores podem tomar decisões isoladas. O comercial pode prometer um prazo sem conhecer a capacidade produtiva. A produção pode iniciar uma ordem sem verificar todos os componentes necessários. Compras pode adquirir materiais sem considerar o planejamento futuro.
O PCP atua justamente na organização dessas informações.
Como o PCP organiza a produção
O Planejamento e Controle da Produção busca responder perguntas fundamentais da operação:
-
O que precisa ser produzido?
-
Quanto precisa ser produzido?
-
Quando a produção deve começar?
-
Quando deve terminar?
-
Quais materiais serão necessários?
-
Quais máquinas serão utilizadas?
-
Existe capacidade suficiente?
-
Quais pedidos possuem maior prioridade?
-
A produção está seguindo o planejamento?
O fluxograma permite transformar essas perguntas em pontos de análise dentro do processo.
Por exemplo, depois de receber uma demanda, pode existir uma decisão relacionada à disponibilidade de material. Se os componentes estiverem disponíveis, o fluxo continua. Se não estiverem, uma necessidade de compra precisa ser criada.
O mesmo pode acontecer com a capacidade produtiva. Uma máquina pode estar totalmente ocupada em determinado período. Nesse caso, o planejamento precisa analisar outra data, outra máquina compatível ou uma alteração na sequência das ordens.
Por que representar o processo visualmente
Quando as etapas ficam apenas na experiência dos colaboradores, diferentes pessoas podem executar o mesmo processo de maneiras distintas.
Um operador pode esperar uma autorização antes de iniciar determinado trabalho, enquanto outro pode começar a produção imediatamente. Um planejador pode conferir materiais antes da programação, enquanto outro pode realizar essa conferência depois.
O fluxograma ajuda a criar uma sequência lógica.
A empresa consegue identificar onde cada atividade começa, qual setor participa, quais informações precisam estar disponíveis e qual condição determina a passagem para a próxima etapa.
Isso contribui para padronizar procedimentos e reduzir decisões improvisadas.
Principais informações presentes no fluxo
Embora cada indústria possua características específicas, normalmente o processo envolve:
-
Entrada da demanda.
-
Análise do pedido.
-
Consulta ao estoque.
-
Verificação de matérias-primas.
-
Análise da capacidade produtiva.
-
Definição de prioridades.
-
Programação da produção.
-
Geração da ordem de produção.
-
Separação de materiais.
-
Execução das operações.
-
Apontamento da produção.
-
Inspeção de qualidade.
-
Finalização da ordem.
-
Entrada do produto acabado no estoque.
-
Liberação para expedição.
Empresas com processos mais complexos podem adicionar engenharia, aprovação de projetos, terceirização, tratamentos externos ou etapas intermediárias de qualidade.
Identificação de gargalos
Outra função importante é facilitar a identificação de gargalos.
Se várias ordens ficam aguardando uma mesma máquina, por exemplo, o problema passa a ficar mais evidente. O mesmo ocorre quando a produção frequentemente para por falta de determinado componente.
Ao enxergar onde as ordens ficam acumuladas ou retornam para correção, a gestão consegue investigar causas e buscar melhorias.
O objetivo não é criar um desenho bonito do processo, mas representar o funcionamento real da operação para que planejamento e execução possam trabalhar de maneira coordenada.
Como começa um Fluxograma PCP?
O início de um fluxograma pcp normalmente está relacionado ao surgimento de uma necessidade de produção. Antes de programar máquinas ou gerar ordens, a empresa precisa identificar aquilo que realmente precisa fabricar.
Essa necessidade é chamada de demanda.
Dependendo do modelo de operação da indústria, a demanda pode surgir de várias formas.
Pedido de cliente
Em empresas que trabalham sob encomenda, o pedido do cliente costuma ser o principal ponto de partida.
O comercial registra informações como:
-
Produto solicitado.
-
Quantidade.
-
Prazo acordado.
-
Características específicas.
-
Prioridade.
-
Condições relacionadas à entrega.
Esses dados precisam chegar ao planejamento corretamente.
Um erro na quantidade ou na especificação pode comprometer toda a sequência produtiva. Por isso, pedidos incompletos não devem avançar automaticamente para fabricação.
O PCP precisa verificar se existem todas as informações necessárias antes de considerar a demanda pronta para programação.
Previsão de vendas
Indústrias que produzem itens de consumo recorrente podem trabalhar com previsões.
Nesse caso, não é necessário aguardar cada pedido individual. A empresa utiliza históricos de vendas, sazonalidade, pedidos esperados e níveis de estoque para estimar quanto deverá produzir em determinado período.
O planejamento compara a previsão com os produtos acabados disponíveis.
Se existem 500 unidades disponíveis e a demanda prevista é de 800 unidades, por exemplo, pode surgir uma necessidade de produção de 300 unidades, considerando também estoques mínimos, pedidos confirmados e margens de segurança definidas pela empresa.
Reposição de estoque
Outra origem frequente é a reposição.
A própria redução do estoque pode indicar que determinado produto precisa voltar para a programação.
Isso acontece principalmente em operações que trabalham com estoque mínimo ou ponto de reposição.
Quando o saldo atinge um limite definido, o PCP avalia se existe necessidade de iniciar um novo lote.
Essa decisão deve levar em consideração não apenas o saldo atual, mas também pedidos reservados, vendas previstas e ordens que já estão em andamento.
Produção programada
Algumas empresas possuem ciclos de produção previamente definidos.
Um produto pode ser produzido toda semana, a cada quinze dias ou em determinados períodos do mês.
Nesse modelo, o planejamento precisa verificar se as quantidades continuam adequadas à demanda real.
Seguir um calendário fixo sem revisar consumo e estoque pode gerar excesso de produto acabado ou falta de itens com maior saída.
Informações que precisam ser validadas
Depois que a demanda é identificada, algumas informações devem ser conferidas antes da próxima etapa.
Entre elas estão produto, quantidade, prazo, prioridade e especificações técnicas.
A empresa também pode verificar se o cadastro do produto possui estrutura de materiais e roteiro de fabricação corretamente definidos.
A estrutura informa quais componentes serão consumidos.
O roteiro indica quais operações precisam ser executadas.
Sem essas informações, torna-se difícil calcular materiais e capacidade.
Transformando demanda em necessidade produtiva
Uma das funções mais importantes do planejamento é diferenciar demanda comercial de necessidade real de fabricação.
Considere uma solicitação de 1.000 unidades.
Se existem 300 unidades disponíveis no estoque de produto acabado, talvez seja necessário fabricar somente 700.
Entretanto, se 100 unidades disponíveis já estiverem reservadas para outro pedido, a disponibilidade real será diferente.
Por isso, o PCP precisa considerar:
-
Estoque físico.
-
Estoque disponível.
-
Quantidades reservadas.
-
Ordens em andamento.
-
Pedidos confirmados.
-
Estoque mínimo.
Somente depois dessa análise é possível determinar a quantidade efetivamente necessária.
A partir daí, a demanda está preparada para seguir para uma etapa essencial: a verificação dos materiais necessários à fabricação.
Como verificar materiais e estoque no Fluxograma PCP?
Dentro de um fluxograma pcp, a análise de materiais deve acontecer antes da liberação das ordens sempre que a produção depender de matérias-primas, componentes ou insumos específicos.
Programar uma fabricação sem saber se todos os materiais estarão disponíveis pode gerar paradas, atrasos e aumento do estoque em processo.
Uma ordem pode começar normalmente e ficar interrompida no meio do caminho porque um componente não chegou.
Por isso, a disponibilidade precisa ser analisada de maneira estruturada.
Consulta à estrutura do produto
O primeiro passo consiste em saber quais materiais são necessários.
Cada produto pode possuir uma estrutura composta por matérias-primas, componentes, embalagens e outros itens.
Imagine um produto que utilize:
-
2 unidades do componente A.
-
1 unidade do componente B.
-
0,5 kg da matéria-prima C.
-
1 embalagem.
Se a ordem for de 100 produtos, o planejamento precisa calcular as necessidades proporcionais.
Assim, serão necessárias 200 unidades do componente A, 100 unidades do componente B, 50 kg da matéria-prima C e 100 embalagens.
Esse cálculo evita decisões baseadas apenas em observações gerais do estoque.
Saldo disponível não é apenas saldo físico
Um dos erros mais comuns consiste em analisar somente a quantidade existente fisicamente.
Suponha que o estoque mostre 500 unidades de determinado componente.
À primeira vista, uma nova ordem que exige 400 unidades poderia ser liberada.
Porém, se 300 unidades já estiverem reservadas para outras ordens, existem somente 200 disponíveis para novas necessidades.
Por isso, é importante distinguir:
-
Quantidade física.
-
Quantidade reservada.
-
Quantidade disponível.
-
Quantidade em compra.
-
Quantidade prevista para recebimento.
Essa visão permite avaliar se o material estará realmente disponível na data em que será necessário.
O que fazer quando falta material
Quando existe insuficiência, o fluxo precisa indicar claramente o próximo caminho.
Uma opção é gerar uma necessidade de compras.
O PCP informa qual material está faltando, qual quantidade será necessária e até qual data ele deve estar disponível.
Compras pode então consultar fornecedores, prazos e condições de fornecimento.
Depois que a previsão de entrega é conhecida, o planejamento consegue avaliar quando a ordem poderá ser programada.
Essa comunicação é importante porque comprar o material não significa que ele já possa ser considerado disponível.
Enquanto o item não for recebido e liberado para utilização, existe risco de atraso.
Reserva de materiais
Quando uma ordem já está programada, a empresa pode reservar os materiais correspondentes.
Isso evita que um componente necessário para uma produção futura seja consumido por outra demanda de menor prioridade.
A reserva oferece maior segurança ao planejamento.
Entretanto, também precisa ser administrada corretamente. Reservas antigas vinculadas a ordens canceladas podem bloquear materiais desnecessariamente.
Por isso, ordens alteradas ou canceladas devem atualizar também as respectivas reservas.
Materiais alternativos
Algumas indústrias trabalham com matérias-primas substitutas ou componentes equivalentes.
Nesse caso, o fluxo pode incluir uma decisão adicional:
O material principal está disponível?
Se não estiver, existe alternativa tecnicamente aprovada?
A substituição não deve ocorrer sem critérios. Dependendo do produto, alterações podem interferir em qualidade, custo, especificação ou rastreabilidade.
Quando houver alternativas, elas devem estar previamente definidas ou passar por aprovação do setor responsável.
Pontos de decisão da etapa
A análise de materiais pode seguir perguntas simples:
-
Todos os componentes estão disponíveis?
-
Os materiais estão reservados?
-
Existe necessidade de compra?
-
Há pedido de compra em andamento?
-
Qual é a previsão de recebimento?
-
Existe material alternativo autorizado?
-
A ordem pode ser liberada integralmente?
-
É possível produzir parcialmente?
Essas decisões tornam o fluxo mais próximo da operação real.
Quando estoque e planejamento trabalham integrados, a empresa diminui o risco de programar ordens inviáveis e consegue direcionar a capacidade produtiva para aquilo que realmente possui condições de fabricar.
Como analisar a capacidade produtiva antes de programar a produção?
A análise de capacidade é uma etapa fundamental do fluxograma pcp, porque ter materiais disponíveis não significa necessariamente que a empresa consegue fabricar determinada quantidade dentro do prazo desejado.
A capacidade produtiva representa quanto uma operação, máquina, setor ou linha consegue produzir em determinado período considerando os recursos disponíveis.
Para programar corretamente, o PCP precisa comparar demanda e capacidade.
Capacidade teórica e capacidade disponível
Uma máquina pode trabalhar oito horas por dia, mas isso não significa que todas essas horas estarão disponíveis para produção.
Durante a jornada podem existir:
-
Preparações.
-
Limpezas.
-
Regulagens.
-
Manutenções.
-
Trocas de ferramentas.
-
Inspeções.
-
Paradas programadas.
Além disso, parte da capacidade pode já estar comprometida com outras ordens.
Por isso, o planejamento deve considerar a capacidade efetivamente disponível.
Se uma máquina possui 40 horas semanais disponíveis e já existem ordens que utilizarão 32 horas, apenas 8 horas permanecem livres naquele período.
Tempo de preparação
O setup corresponde à preparação necessária antes de produzir determinado item.
Dependendo da operação, pode envolver troca de ferramenta, regulagem, limpeza, montagem de dispositivo ou alteração de parâmetros.
Esse tempo precisa fazer parte da programação.
Se duas ordens exigem quatro horas de processamento cada, mas existe uma hora de setup antes de cada uma, serão necessárias dez horas, e não oito.
Ignorar as preparações pode criar uma programação aparentemente viável no papel, mas impossível de cumprir na prática.
Roteiro de produção
Para calcular corretamente a capacidade, é importante conhecer as operações pelas quais o produto deve passar.
Um roteiro pode incluir:
-
Corte.
-
Usinagem.
-
Montagem.
-
Acabamento.
-
Inspeção.
-
Embalagem.
Cada etapa pode utilizar recursos diferentes.
Isso significa que uma ordem pode encontrar capacidade suficiente na primeira operação e não encontrar espaço na segunda.
Por essa razão, o planejamento precisa olhar o conjunto da rota produtiva.
Identificação de recursos críticos
Nem todas as máquinas possuem o mesmo nível de ocupação.
Normalmente existem recursos que concentram grande quantidade de trabalho.
Eles podem se tornar gargalos.
Imagine que corte tenha capacidade para processar 1.000 peças por dia, enquanto acabamento consiga processar apenas 600.
Programar 1.000 peças diariamente para corte pode apenas transferir o problema para a etapa seguinte.
O PCP precisa equilibrar a entrada de ordens considerando o ritmo das etapas posteriores.
Ordens em andamento
A análise também deve considerar aquilo que já está no chão de fábrica.
Uma máquina pode parecer disponível quando observada apenas pela programação futura, mas possuir várias ordens abertas aguardando processamento.
Por isso, é importante conhecer:
-
Ordens liberadas.
-
Ordens iniciadas.
-
Quantidades pendentes.
-
Tempo restante.
-
Prioridade.
-
Situação de cada operação.
Quanto mais atualizados estiverem os apontamentos, mais confiável será o cálculo de capacidade.
Manutenções programadas
Equipamentos que passarão por manutenção não devem ser considerados totalmente disponíveis.
Se uma parada está prevista para determinada manhã, esse período precisa sair da capacidade produtiva.
Esse cuidado permite criar cronogramas mais realistas e reduz alterações de última hora.
Carga maior do que capacidade
Quando a carga prevista ultrapassa aquilo que pode ser produzido, a empresa precisa tomar uma decisão.
Algumas possibilidades são:
-
Alterar a data de produção.
-
Reorganizar prioridades.
-
Utilizar outro recurso compatível.
-
Dividir a ordem em lotes.
-
Avaliar horas adicionais conforme as regras da empresa.
-
Terceirizar alguma operação, quando aplicável.
-
Renegociar prazos antes de assumir compromissos inviáveis.
O objetivo do planejamento não é ocupar todas as máquinas indiscriminadamente, mas construir uma programação que possa ser executada.
Uma capacidade bem analisada ajuda o setor comercial a trabalhar com prazos mais consistentes e permite ao chão de fábrica receber uma sequência compatível com os recursos disponíveis.
Como definir prioridades e montar a programação da produção?
Depois da análise de materiais e capacidade, o fluxograma pcp chega à etapa de programação. É nesse momento que as necessidades são organizadas em uma sequência de fabricação.
Nem todas as ordens podem ser tratadas como se possuíssem a mesma prioridade.
Quando várias demandas disputam os mesmos recursos, é necessário definir critérios claros para determinar qual deve ser executada primeiro.
Data de entrega
Um dos critérios mais utilizados é o prazo do cliente.
Pedidos com vencimento mais próximo normalmente precisam receber atenção antes de pedidos com datas mais distantes.
Entretanto, observar apenas a data final pode ser insuficiente.
Uma ordem com entrega daqui a dez dias pode exigir oito dias de processamento, enquanto outra com entrega daqui a cinco dias pode ser concluída em apenas algumas horas.
Por isso, o PCP precisa avaliar prazo e tempo necessário em conjunto.
Disponibilidade dos materiais
Uma ordem urgente não poderá avançar se os componentes necessários não estiverem disponíveis.
Nesse caso, programá-la imediatamente pode apenas ocupar espaço no planejamento sem gerar produção real.
O ideal é verificar se as condições necessárias estão atendidas.
Quando um material possui recebimento previsto, a ordem pode ser posicionada após essa data, considerando ainda o tempo necessário para conferência e liberação.
Dependência entre etapas
Existem produtos que precisam percorrer diversas operações.
Uma etapa só pode começar depois que a anterior for concluída.
Isso cria dependências.
Se montagem depende de componentes produzidos internamente, o planejamento precisa garantir que esses componentes estarão prontos no momento correto.
Caso contrário, uma área ficará aguardando material intermediário.
Agrupamento de produtos semelhantes
Em algumas operações, agrupar ordens semelhantes pode reduzir setups.
Por exemplo, produtos que utilizam a mesma matéria-prima, ferramenta ou configuração podem ser programados em sequência.
Isso pode diminuir trocas e aumentar o aproveitamento do recurso.
Entretanto, esse agrupamento precisa respeitar prazos e prioridades.
Reduzir setup não deve provocar atraso em uma ordem crítica.
Planejado x capacidade disponível
Uma tabela simples facilita a comparação entre ordens programadas e recursos necessários.
| Ordem | Produto | Quantidade | Data planejada | Capacidade necessária | Situação |
|---|---|---|---|---|---|
| OP-101 | Produto A | 500 un. | 05/10 | 8 horas | Programada |
| OP-102 | Produto B | 300 un. | 05/10 | 5 horas | Programada |
| OP-103 | Produto C | 800 un. | 06/10 | 12 horas | Aguardando capacidade |
| OP-104 | Produto D | 200 un. | 07/10 | 4 horas | Aguardando material |
| OP-105 | Produto E | 450 un. | 08/10 | 7 horas | Programada |
Uma visão como essa permite identificar rapidamente ordens que não possuem condição de seguir conforme a data inicialmente desejada.
Evitar programação acima da capacidade
Um dos problemas mais frequentes acontece quando o planejamento libera mais trabalho do que o chão de fábrica consegue executar.
Isso cria filas enormes de ordens.
Quando tudo é tratado como prioridade, nada realmente possui prioridade.
Os operadores recebem diversas solicitações concorrentes e passam a interromper trabalhos para atender urgências.
O resultado pode ser aumento do tempo de produção, maior quantidade de produtos em processo e dificuldade de prever datas de conclusão.
Uma programação realista reduz essa instabilidade.
Sequenciamento das ordens
Depois de definir prioridades, as ordens precisam ser organizadas nos recursos produtivos.
Uma sequência pode considerar:
-
Prazo.
-
Tempo de processamento.
-
Setup.
-
Disponibilidade dos materiais.
-
Recursos necessários.
-
Lotes mínimos.
-
Dependências.
-
Situação do cliente ou pedido.
O importante é que o critério seja conhecido.
Mudanças podem acontecer, mas devem ocorrer com base em informações concretas.
Programação dinâmica
A programação não é um documento que deve permanecer fixo independentemente do que acontece.
Uma quebra de máquina, atraso de fornecedor ou mudança de prioridade pode exigir reprogramação.
Quando isso ocorrer, o PCP deve avaliar o impacto sobre as demais ordens.
Mover uma produção para a frente pode atrasar outras.
Por isso, cada alteração precisa considerar o conjunto da programação, e não apenas a demanda que provocou a mudança.
Esse equilíbrio ajuda a construir uma rotina produtiva mais estável e previsível.
Como funciona a criação e liberação da ordem de produção?
A ordem de produção representa uma das etapas centrais do fluxograma pcp, pois transforma aquilo que foi planejado em uma instrução formal para execução no chão de fábrica.
Enquanto o planejamento determina o que deverá ser produzido e quando, a ordem reúne as informações necessárias para realizar a fabricação.
Ela funciona como uma referência para operadores, supervisores, almoxarifado e demais envolvidos.
Quando criar uma ordem de produção
A ordem normalmente deve ser gerada depois que a demanda foi analisada e existe uma necessidade real de fabricação.
Isso significa que o PCP já deve conhecer:
-
Produto.
-
Quantidade.
-
Prazo.
-
Materiais.
-
Operações.
-
Prioridade.
-
Capacidade necessária.
Criar ordens muito cedo pode gerar documentos que posteriormente precisam ser alterados ou cancelados.
Criá-las tarde demais pode dificultar a preparação dos materiais e recursos.
Por isso, cada empresa precisa definir o melhor ponto para geração conforme seu processo.
Informações essenciais
Uma ordem precisa conter dados suficientes para orientar a produção sem exigir que os operadores procurem informações em diversas fontes.
Entre os principais campos estão:
-
Código da ordem.
-
Produto.
-
Quantidade planejada.
-
Data de abertura.
-
Data prevista de início.
-
Prazo previsto de conclusão.
-
Lista de materiais.
-
Roteiro produtivo.
-
Máquinas ou centros de trabalho.
-
Instruções.
-
Prioridade.
-
Responsável.
-
Situação.
Em determinados segmentos, podem existir desenhos técnicos, versões, lotes, especificações ou parâmetros adicionais.
Separação dos materiais
Depois que a ordem é liberada, os materiais podem ser separados.
O almoxarifado consulta a necessidade da ordem e disponibiliza os componentes conforme a quantidade planejada.
Essa movimentação precisa ser registrada.
Caso contrário, o estoque continuará mostrando materiais que fisicamente já foram enviados à produção.
Em operações que realizam reserva previamente, a separação converte aquilo que estava reservado em consumo ou transferência para a área produtiva, conforme o controle adotado.
Liberação da ordem
Uma ordem criada não necessariamente precisa ser liberada imediatamente.
Algumas empresas utilizam diferentes situações, como:
-
Planejada.
-
Programada.
-
Liberada.
-
Em produção.
-
Pausada.
-
Concluída.
-
Cancelada.
Essa diferenciação permite saber em qual estágio cada documento está.
A ordem planejada pode ainda sofrer alterações.
Quando passa para liberada, significa que o chão de fábrica possui autorização para iniciar o trabalho conforme a programação.
Evitar ordens abertas sem necessidade
Ter muitas ordens abertas pode dificultar o controle.
Se centenas de documentos aparecem como liberados ao mesmo tempo, torna-se complicado distinguir aquilo que realmente deve ser produzido no momento.
O ideal é alinhar liberação e programação.
O chão de fábrica precisa visualizar claramente quais ordens estão disponíveis para execução e em qual sequência.
Alterações depois da liberação
Mudanças podem acontecer.
Um cliente pode alterar quantidade, um material pode ficar indisponível ou a programação pode ser reorganizada.
Quando uma ordem já foi iniciada, qualquer alteração precisa considerar o que já foi consumido e produzido.
Se a quantidade planejada muda de 1.000 para 700 unidades depois que 400 já foram fabricadas, a nova necessidade restante será diferente.
Também pode ser necessário ajustar reservas e materiais separados.
Por isso, alterações devem manter coerência entre planejamento, estoque e produção.
Rastreabilidade
A ordem também cria uma importante ligação entre aquilo que foi planejado e aquilo que realmente aconteceu.
Por meio dela, a empresa pode consultar quanto foi produzido, quais materiais foram utilizados, quais operações foram executadas e quanto tempo foi necessário.
Dependendo da operação, também pode registrar lotes de matéria-prima, operadores envolvidos e ocorrências.
Essa rastreabilidade é valiosa para investigar desvios, calcular custos e comparar padrões produtivos.
Uma ordem bem estruturada reduz dúvidas no chão de fábrica e cria uma base consistente para a próxima etapa: o acompanhamento da execução.
Como acompanhar a execução da produção no Fluxograma PCP?
Depois que uma ordem é liberada, o fluxograma pcp deixa de trabalhar somente com informações previstas e passa a receber dados reais da operação.
Essa etapa é essencial para o controle da produção.
Sem registros do que acontece no chão de fábrica, o PCP sabe o que deveria ocorrer, mas não consegue saber com precisão o que realmente está acontecendo.
É aí que entra o apontamento da produção.
O que é apontamento da produção
O apontamento consiste no registro das atividades executadas durante a fabricação.
Dependendo do nível de controle adotado, podem ser registrados:
-
Início da operação.
-
Final da operação.
-
Máquina utilizada.
-
Operador.
-
Quantidade produzida.
-
Quantidade aprovada.
-
Quantidade rejeitada.
-
Tempo de parada.
-
Motivo da parada.
-
Perdas.
-
Retrabalho.
Esses dados permitem atualizar a situação da ordem.
Se uma produção prevista para 1.000 unidades já possui 700 apontadas, o PCP consegue visualizar o saldo restante.
Planejado x realizado
Uma das análises mais importantes consiste em comparar aquilo que foi planejado com aquilo que realmente aconteceu.
Considere uma operação com tempo previsto de quatro horas.
Se ela levou seis horas, existe um desvio de duas horas.
Esse desvio pode ter várias causas:
-
Máquina operando abaixo do ritmo esperado.
-
Setup maior do que o previsto.
-
Falta de material.
-
Parada não planejada.
-
Problema de qualidade.
-
Dificuldade operacional.
O registro permite investigar.
Sem apontamento, o atraso aparece apenas na data final, quando já existe pouco tempo para reagir.
Acompanhamento das quantidades
Também é necessário observar a produção realizada.
Uma ordem de 500 unidades pode terminar com:
-
480 unidades aprovadas.
-
10 unidades em retrabalho.
-
10 unidades perdidas.
Se o pedido exige 500 unidades boas, a ordem ainda não atingiu sua necessidade.
Essa diferença precisa chegar ao planejamento para que seja tomada uma decisão sobre complementação.
Paradas de produção
Paradas fazem parte da realidade industrial, mas precisam ser conhecidas.
Entre os possíveis motivos estão:
-
Falta de matéria-prima.
-
Manutenção.
-
Falta de operador.
-
Regulagem.
-
Quebra de ferramenta.
-
Espera por qualidade.
-
Falta de documentação.
-
Mudança de prioridade.
Registrar motivos permite identificar padrões.
Se uma máquina apresenta repetidamente paradas por manutenção, a gestão pode avaliar ações preventivas.
Se muitas ordens param por falta de material, é necessário revisar planejamento, estoque ou compras.
Ordens atrasadas
O acompanhamento deve permitir identificar uma ordem em risco antes que o atraso seja confirmado.
Se uma atividade deveria estar 70% concluída e possui apenas 30% realizado, existe um sinal de atenção.
O PCP pode então avaliar alternativas:
-
Ajustar sequência.
-
Direcionar recurso adicional.
-
Verificar causas.
-
Reprogramar etapas posteriores.
-
Informar setores envolvidos.
Quanto mais cedo o desvio aparece, maior é a possibilidade de agir.
Indicadores importantes
Alguns dados ajudam a acompanhar o desempenho:
-
Quantidade planejada.
-
Quantidade realizada.
-
Percentual concluído.
-
Tempo previsto.
-
Tempo realizado.
-
Índice de perdas.
-
Quantidade em retrabalho.
-
Ordens abertas.
-
Ordens atrasadas.
-
Tempo de parada.
Não é necessário acompanhar dezenas de indicadores sem finalidade.
Cada informação precisa apoiar uma decisão.
Atualização contínua do planejamento
Quando a execução é apontada corretamente, o PCP consegue trabalhar com dados atuais.
Uma ordem concluída libera capacidade.
Uma ordem atrasada ocupa capacidade que estava prevista para outra produção.
Uma quebra de máquina pode exigir redistribuição.
Isso significa que execução e planejamento precisam estar conectados.
O planejamento não termina quando a ordem é liberada. Ele continua acompanhando os resultados e ajustando a programação conforme a realidade da produção.
Como inserir controle de qualidade e correções no fluxo?
O controle de qualidade precisa fazer parte do fluxograma pcp sempre que a aprovação de um produto ou operação determinar se a produção pode continuar para a próxima etapa.
Esse controle pode ocorrer durante o processo ou somente ao final, dependendo das características da fabricação.
Em muitos casos, realizar verificações intermediárias permite encontrar problemas antes que mais materiais e horas sejam consumidos.
Inspeção durante o processo
Imagine um produto que passe por corte, usinagem, montagem e acabamento.
Se uma dimensão importante é definida na usinagem, pode ser vantajoso realizar uma inspeção logo após essa operação.
Caso a peça esteja fora de especificação, o problema é identificado antes da montagem.
Isso evita utilizar componentes adicionais em um item que posteriormente seria rejeitado.
Pontos de decisão
No fluxo, qualidade normalmente gera uma decisão.
Produto aprovado?
Se a resposta for positiva, ele segue para a próxima etapa.
Se for negativa, podem existir diferentes caminhos.
Um exemplo simples é:
Produção → Inspeção → Produto aprovado?
Sim → próxima operação ou finalização.
Não → avaliar possibilidade de retrabalho.
Se houver possibilidade de correção, o produto retorna para a operação correspondente.
Caso não seja possível recuperar o item, pode ser registrado como perda ou descarte conforme os procedimentos da empresa.
Retrabalho
Retrabalho representa uma atividade adicional necessária para corrigir aquilo que não ficou conforme o esperado.
Ele precisa ser controlado porque consome capacidade.
Se uma peça necessita voltar para determinada máquina por mais uma hora, essa hora não estava necessariamente prevista na programação original.
Muitos retrabalhos podem comprometer outras ordens.
Além disso, existe consumo adicional de mão de obra e, em alguns casos, materiais.
Por isso, é importante registrar:
-
Produto.
-
Ordem.
-
Quantidade.
-
Problema identificado.
-
Operação de origem.
-
Correção necessária.
-
Tempo utilizado.
-
Resultado da nova inspeção.
Perdas
Nem todo item poderá ser recuperado.
Quando existe uma perda, ela precisa ser registrada para manter estoque e produção coerentes.
Se foram consumidos materiais para fabricar 100 unidades e apenas 95 ficaram aprovadas, a diferença precisa aparecer nos registros.
Caso contrário, o sistema pode indicar uma quantidade produzida superior à realidade.
Análise de causas
O registro das ocorrências também permite avaliar causas recorrentes.
Se determinada operação apresenta grande quantidade de reprovações, a gestão pode investigar:
-
Parâmetros inadequados.
-
Desgaste de ferramenta.
-
Problemas no material.
-
Falha de treinamento.
-
Equipamento desregulado.
-
Instrução incorreta.
-
Projeto inadequado.
O objetivo não deve ser apenas corrigir o item atual, mas reduzir a repetição do problema.
Qualidade e programação
O PCP também precisa considerar que produtos aguardando inspeção ainda podem não estar disponíveis para a próxima etapa.
Se uma ordem terminou a fabricação às 14h, mas depende de uma inspeção que acontecerá apenas no dia seguinte, sua disponibilidade real ocorrerá depois da aprovação.
Esse tempo deve ser considerado quando for relevante para o prazo.
Aprovação final
Quando a última inspeção confirma que o produto atende aos requisitos, a ordem pode avançar para finalização.
Dependendo do processo, ainda podem existir embalagem, identificação, armazenagem ou preparação para expedição.
A qualidade, portanto, não precisa aparecer apenas como um controle isolado. Ela deve estar conectada às decisões produtivas e aos registros da ordem, criando um histórico claro do que ocorreu durante a fabricação.
Como finalizar a produção e atualizar estoque e pedidos?
A finalização dentro do fluxograma pcp precisa representar muito mais do que simplesmente marcar uma ordem como concluída. É nesse momento que os registros da operação devem ser consolidados e os efeitos da fabricação precisam chegar aos demais controles da empresa.
Quando uma ordem termina, o PCP deve conhecer a quantidade realmente produzida, o consumo registrado, as perdas, os produtos aprovados e qualquer saldo pendente.
Quantidade produzida
O primeiro passo é validar a quantidade final.
Uma ordem planejada para 1.000 unidades pode terminar com exatamente 1.000, mas também pode apresentar diferença.
Pode haver:
-
980 unidades aprovadas.
-
10 unidades em retrabalho.
-
10 unidades perdidas.
Nesse cenário, não é correto encerrar a necessidade como se todas as 1.000 unidades estivessem prontas.
O planejamento precisa avaliar se haverá uma complementação.
Consumo de materiais
O consumo real também precisa ser consolidado.
Se a estrutura previa 500 kg de uma matéria-prima, mas foram utilizados 525 kg, existe uma variação.
Ela pode acontecer por perdas, ajuste de processo, diferenças de rendimento ou outras causas.
Esse dado é importante tanto para estoque quanto para análise de custos.
Quando o consumo é registrado corretamente, o saldo do almoxarifado representa melhor a realidade física.
Entrada do produto acabado
Depois da aprovação e conclusão, os itens produzidos podem ser transferidos para o estoque de produtos acabados.
Essa entrada aumenta a quantidade disponível.
Entretanto, a disponibilidade pode depender da destinação.
Produtos fabricados para pedidos específicos podem ser reservados imediatamente.
Assim, mesmo que fisicamente estejam no estoque, não estão livres para novas vendas.
Atualização do pedido
Quando a produção está vinculada a uma venda, a conclusão precisa refletir no atendimento do pedido.
O comercial ou a expedição deve conseguir saber que o item está pronto.
Essa integração evita perguntas constantes ao PCP para descobrir o andamento da fabricação.
Uma situação bem definida pode mostrar se o pedido está:
-
Aguardando produção.
-
Em produção.
-
Concluído.
-
Aguardando expedição.
-
Liberado para entrega.
Saldo da ordem
Em produções parciais, é importante conhecer o saldo.
Se a necessidade é de 2.000 unidades e foram produzidas 1.200, ainda existem 800 pendentes.
A ordem pode continuar aberta ou ser dividida conforme a política da empresa.
O importante é que o saldo não desapareça do controle.
Liberação de capacidade
Quando uma ordem é concluída, os recursos que estavam comprometidos ficam disponíveis para novas atividades.
Essa atualização é importante para reavaliar a programação.
Uma produção pode terminar antes do previsto e liberar uma máquina antecipadamente.
Nesse caso, o PCP pode avaliar a antecipação da próxima ordem.
O contrário também ocorre: se a ordem ultrapassa o prazo previsto, ela continua ocupando capacidade e pode afetar as atividades seguintes.
Encerramento administrativo
Antes do fechamento definitivo, a empresa pode conferir:
-
Quantidade planejada.
-
Quantidade produzida.
-
Quantidade aprovada.
-
Quantidade rejeitada.
-
Materiais consumidos.
-
Perdas.
-
Retrabalhos.
-
Tempos registrados.
-
Data real de conclusão.
Uma ordem encerrada com informações incompletas prejudica análises futuras.
Histórico para novos planejamentos
Os dados de ordens concluídas podem servir como referência.
Se determinado produto possui tempo padrão de cinco horas, mas as últimas dez ordens levaram sete horas, pode ser necessário revisar o cadastro ou investigar o processo.
O mesmo vale para consumo.
Se a produção utiliza constantemente mais material do que a estrutura prevê, a necessidade calculada para ordens futuras pode ficar abaixo do necessário.
Por isso, finalizar corretamente não significa apenas fechar o trabalho atual. Significa também gerar informações melhores para os próximos ciclos de planejamento.
Como montar e manter um Fluxograma PCP eficiente?
Construir um fluxograma pcp eficiente exige observar como a produção realmente funciona. O desenho não deve representar apenas um processo ideal imaginado pela gestão, mas as atividades, decisões e exceções que acontecem na rotina.
O primeiro passo é mapear o processo atual.
Identificar a origem da demanda
Comece verificando de onde surgem as necessidades de fabricação.
Pode ser:
-
Pedido.
-
Previsão.
-
Reposição.
-
Contrato.
-
Programação recorrente.
A origem determina quais informações precisam entrar no fluxo.
Verificar o estoque
Depois, identifique como a empresa confere produtos acabados e materiais.
Pergunte:
Existe estoque suficiente do produto pronto?
Se houver, talvez não seja necessário produzir toda a demanda.
Se não houver, calcule a quantidade necessária.
Em seguida, verifique matérias-primas e componentes.
Conferir materiais
Mapeie como são calculadas as necessidades.
Quando falta material, identifique o que acontece.
É aberta uma solicitação?
Compras recebe automaticamente?
A ordem permanece aguardando?
Existe possibilidade de substituição?
Essas decisões precisam aparecer.
Analisar capacidade
Defina como a empresa verifica disponibilidade das máquinas e demais recursos.
É importante incluir:
-
Horários disponíveis.
-
Ordens existentes.
-
Manutenções.
-
Tempos previstos.
-
Gargalos.
Essa etapa impede que o fluxo presuma capacidade ilimitada.
Definir prioridades
O próximo ponto consiste em estabelecer como uma demanda recebe prioridade.
Os critérios podem envolver prazo, cliente, disponibilidade, tempo de produção ou outras regras operacionais.
Quanto mais transparente o critério, menor a quantidade de alterações arbitrárias na programação.
Programar a produção
Com materiais e capacidade conhecidos, as ordens podem ser posicionadas no calendário.
Nesse ponto, o fluxo deve mostrar a sequência planejada e os recursos utilizados.
Também deve existir um caminho para reprogramações provocadas por imprevistos.
Criar e liberar as ordens
Depois da programação, entram geração, conferência e liberação das ordens de produção.
O fluxo pode incluir a separação dos materiais antes do início.
Também pode exigir aprovação do responsável quando houver alguma condição específica.
Executar e apontar
No chão de fábrica, o processo precisa registrar aquilo que realmente acontece.
A ordem passa por suas operações e recebe apontamentos.
Quando existe uma parada, o motivo deve ser registrado quando relevante.
Quando uma etapa é concluída, essa informação precisa ficar disponível para a próxima.
Controlar qualidade
Os pontos de inspeção devem estar representados.
A aprovação permite continuar.
A reprovação pode direcionar o item para retrabalho, correção, análise ou descarte.
Esse retorno é importante porque muitos processos produtivos não seguem apenas em uma linha reta.
Finalizar e atualizar os registros
Por fim, a ordem é encerrada.
O produto acabado entra no estoque ou segue para expedição.
Os materiais consumidos são atualizados.
As perdas são registradas.
O pedido relacionado recebe uma nova situação.
O fluxo completo pode ser representado de maneira resumida da seguinte forma:
Demanda → análise do estoque → verificação de materiais → análise de capacidade → definição de prioridade → programação → ordem de produção → separação dos materiais → execução → apontamento → qualidade → conclusão → atualização do estoque → expedição.
Não criar um fluxo excessivamente complexo
Um erro comum é tentar colocar todos os detalhes possíveis em um único desenho.
Isso pode tornar a leitura difícil.
Quando o processo possui muitos níveis, é possível criar um fluxo principal e fluxos complementares.
Por exemplo, o fluxo principal pode indicar “verificar materiais”, enquanto outro documento detalha toda a rotina de compras e recebimento.
O importante é manter clareza.
Revisar o fluxo periodicamente
Processos mudam.
A empresa compra máquinas, altera layouts, cria novas rotinas, muda fornecedores, implementa sistemas e modifica responsabilidades.
Se o desenho não acompanha essas mudanças, deixa de representar a realidade.
Por isso, deve existir revisão periódica.
Comparar desenho e operação real
Uma forma prática de validar é acompanhar uma ordem desde o início até o fim.
Observe se ela percorre exatamente as etapas desenhadas.
Se atividades importantes aparecem na rotina e não estão representadas, o fluxo precisa ser atualizado.
Se existem etapas no desenho que ninguém utiliza, é necessário avaliar por que permanecem ali.
Utilizar o fluxo para melhoria contínua
Depois de representar corretamente o processo, a empresa pode observar pontos de espera, retrabalhos, aprovações desnecessárias e movimentações repetitivas.
Assim, o fluxograma deixa de ser apenas um registro e passa a apoiar melhorias.
Uma etapa que sempre gera fila pode indicar gargalo.
Uma decisão que sempre possui a mesma resposta talvez não precise existir.
Uma informação preenchida duas vezes pode indicar duplicidade.
A melhoria acontece quando a empresa utiliza o desenho para entender o processo e comparar aquilo que foi planejado com aquilo que realmente ocorre.
Conclusão
O fluxograma pcp permite transformar o Planejamento e Controle da Produção em uma sequência visual, organizada e compreensível. Ao representar desde a entrada da demanda até a finalização da ordem, a indústria consegue entender com maior clareza como pedidos, materiais, capacidade produtiva, programação e execução estão relacionados.
O processo começa pela identificação daquilo que realmente precisa ser produzido. Depois, é necessário analisar produtos disponíveis, matérias-primas, componentes e demais recursos necessários para a fabricação.
Com os materiais verificados, o planejamento precisa analisar capacidade produtiva, carga das máquinas, tempos de operação, setups, manutenções e ordens já existentes.
Somente então é possível definir prioridades e construir uma programação compatível com a realidade do chão de fábrica.
A ordem de produção transforma o planejamento em instruções para execução. Durante a fabricação, os apontamentos mostram quantidades realizadas, tempos, paradas, perdas e retrabalhos. Essas informações permitem comparar o planejado com o realizado e identificar desvios antes que os problemas aumentem.
O controle de qualidade também deve estar conectado ao fluxo, principalmente quando a aprovação determina a continuidade da produção. Produtos reprovados podem seguir para correção, retrabalho ou descarte, e essas ocorrências precisam retornar aos controles do planejamento.
Ao final, quantidade produzida, consumo de materiais, perdas e estoque devem ser atualizados corretamente. Dessa forma, a conclusão de uma ordem também gera informações para os próximos planejamentos.
Mais do que documentar etapas, o fluxograma pcp ajuda a visualizar como a produção realmente funciona. Quando é atualizado de acordo com a rotina da indústria, torna-se uma ferramenta útil para identificar gargalos, reduzir improvisos, organizar prioridades e melhorar a comunicação entre planejamento, estoque, compras e produção.
O resultado é um processo mais estruturado, no qual cada decisão acontece com base nas informações necessárias e cada etapa possui uma função clara dentro do fluxo produtivo.