Organizar a produção exige muito mais do que simplesmente determinar o que será fabricado. Antes que uma ordem chegue ao chão de fábrica, diferentes informações precisam ser analisadas, como quantidade solicitada, prazo de entrega, disponibilidade de matéria-prima, capacidade das máquinas, mão de obra, estoque atual e sequência das operações.
Quando essas informações estão espalhadas entre setores ou são acompanhadas de maneira isolada, aumentam as chances de ocorrerem atrasos, paradas, compras emergenciais, excesso de materiais e mudanças frequentes na programação. Por isso, visualizar o processo completo pode facilitar tanto o planejamento quanto o acompanhamento das atividades produtivas.
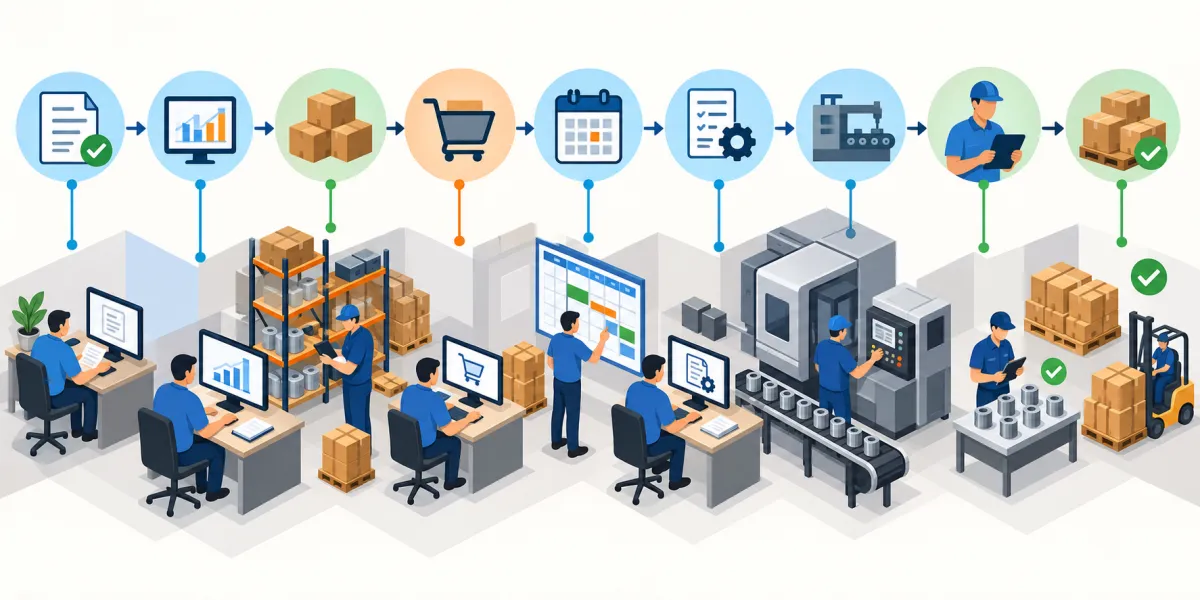
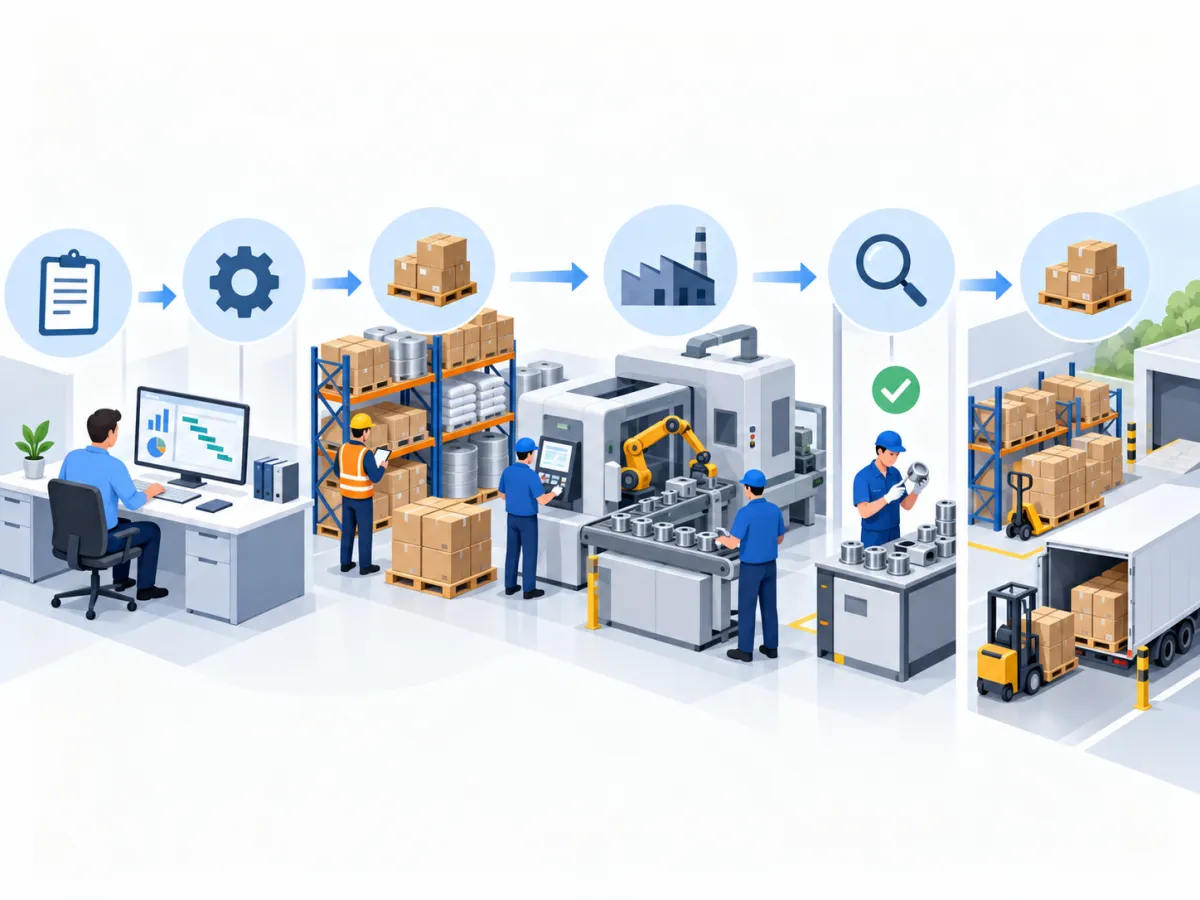
O Fluxograma PCP é uma forma de representar a sequência do Planejamento e Controle da Produção, mostrando como uma demanda percorre diferentes etapas até se transformar em produto acabado. O fluxo pode incluir desde o recebimento de um pedido até a análise do estoque, cálculo das necessidades de materiais, programação das ordens, execução da produção, apontamentos e finalização.
Além de organizar as etapas, essa representação permite visualizar pontos de decisão. Antes de liberar uma ordem, por exemplo, é possível verificar se existem materiais suficientes, capacidade produtiva disponível e prazo adequado para execução.
Ao longo deste conteúdo, serão apresentadas as principais etapas do planejamento e controle da produção, as informações necessárias para construir o fluxo, os indicadores que podem ser utilizados para acompanhar sua execução e um exemplo prático mostrando como uma fábrica pode organizar o processo desde o recebimento do pedido até a entrada do produto acabado no estoque.
O que é um Fluxograma PCP?
Um Fluxograma PCP é uma representação organizada da sequência de atividades que fazem parte do Planejamento e Controle da Produção. Ele mostra quais informações entram no processo, quais decisões precisam ser tomadas, quais etapas devem ser executadas e qual resultado é esperado ao final de cada fase.
Na prática, o fluxograma transforma um processo produtivo que pode parecer complexo em uma sequência visual e lógica. Dessa maneira, fica mais fácil entender como pedidos, estoques, materiais, máquinas, operadores e ordens de produção se relacionam.
Representação das etapas da produção
Cada etapa pode representar uma atividade específica, como receber uma demanda, analisar o estoque, calcular a quantidade que precisa ser produzida, verificar materiais, programar máquinas, gerar uma ordem ou registrar a produção realizada.
O objetivo não é criar apenas um desenho. O fluxo deve representar o funcionamento real da operação.
Se uma empresa precisa passar por uma análise de disponibilidade de matéria-prima antes de liberar qualquer ordem, essa decisão precisa aparecer no processo. Caso determinado setor precise aprovar uma programação antes da execução, essa atividade também deve ser considerada.
Entrada e saída de informações
Toda etapa possui informações de entrada e algum tipo de resultado.
Um pedido de venda, por exemplo, pode ser a entrada inicial do processo. A partir dele são obtidas informações como produto solicitado, quantidade e prazo.
Depois da análise do estoque, a saída pode indicar que existe quantidade suficiente para atender o pedido ou que será necessário iniciar uma produção.
Na verificação de materiais, a saída pode ser a confirmação de disponibilidade ou a geração de uma necessidade de compra.
Dessa forma, uma informação alimenta a etapa seguinte.
Pontos de decisão
Os pontos de decisão são fundamentais porque determinam caminhos diferentes dentro do processo.
Algumas perguntas comuns são:
-
Existe produto acabado suficiente?
-
Há matéria-prima disponível?
-
Existem compras pendentes?
-
A máquina está disponível?
-
Existe capacidade para cumprir o prazo?
-
A ordem pode ser liberada?
-
A produção foi concluída?
-
Houve perda ou retrabalho?
Dependendo da resposta, o fluxo pode seguir diretamente para a próxima etapa ou retornar para planejamento, compras, programação ou outro processo.
Responsáveis pelas atividades
Também é importante identificar quem participa de cada fase.
O PCP pode ser responsável pelo planejamento e programação, enquanto o estoque realiza conferências e separações. Compras pode atuar na reposição de materiais e o chão de fábrica executa as operações.
Essa definição reduz dúvidas sobre quem deve realizar determinada ação.
Visão completa da produção
A principal diferença entre analisar atividades isoladas e utilizar um fluxo completo está na capacidade de entender as relações entre os processos.
Uma ordem atrasada pode não ter sido causada pela própria produção. O motivo pode estar em uma compra que não chegou, em uma ficha técnica incorreta, na falta de capacidade ou em uma programação realizada sem considerar outra ordem prioritária.
Ao visualizar todo o processo, torna-se mais fácil localizar onde o problema começou.
Para que serve o Fluxograma PCP na indústria?
O Fluxograma PCP serve para estruturar o caminho que as informações e as ordens percorrem dentro da produção. A representação permite acompanhar desde a necessidade inicial até a conclusão do produto, ajudando os responsáveis a compreender como diferentes setores participam do processo.
Organização do processo produtivo
Quando cada etapa está identificada, a empresa consegue definir uma sequência lógica de execução.
Isso reduz situações em que uma ordem é criada sem análise de estoque, liberada sem verificar materiais ou programada sem considerar a disponibilidade da máquina.
A organização não significa tornar o processo rígido. Alterações podem continuar acontecendo, mas passam a ser realizadas com maior conhecimento sobre seus impactos.
Padronização das atividades
Sem um fluxo estabelecido, pessoas diferentes podem realizar o mesmo processo de maneiras diferentes.
Uma ordem pode ser liberada por um colaborador somente depois da conferência dos materiais, enquanto outra pode ser liberada diretamente. Essa diferença aumenta o risco de falhas.
Ao padronizar as principais etapas, a empresa define quais verificações devem ser realizadas antes de avançar.
Identificação de gargalos
Um gargalo ocorre quando determinada etapa possui capacidade menor do que a demanda recebida, causando acúmulo de trabalho.
O fluxograma permite localizar visualmente onde as ordens permanecem por mais tempo.
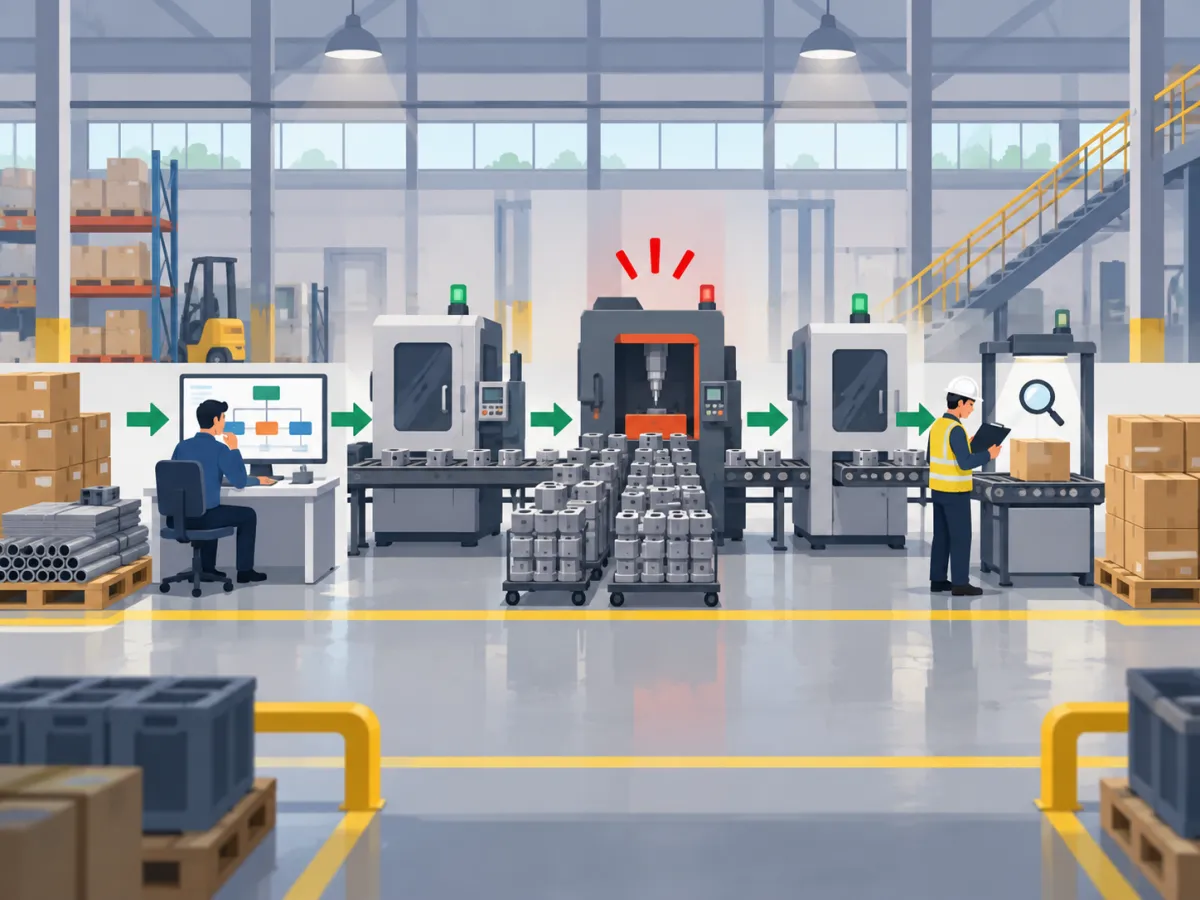
Se vários produtos chegam rapidamente até uma máquina específica e começam a formar uma fila, por exemplo, essa operação pode estar limitando o ritmo do restante do processo.
Localização de atrasos
A visualização das etapas também ajuda a descobrir onde os atrasos começam.
Nem sempre uma ordem que terminou depois do prazo sofreu atraso durante a fabricação. Ela pode ter permanecido vários dias aguardando material, aprovação ou programação.
Separar esses momentos facilita a análise das causas.
Melhoria da comunicação entre setores
PCP, estoque, compras e produção dependem de informações compartilhadas.
Se o planejamento não conhece a situação atual do estoque, pode programar uma ordem que não possui material suficiente. Se compras desconhece as prioridades de produção, pode realizar reposições sem considerar os itens mais urgentes.
O fluxo ajuda a demonstrar como uma área depende da outra.
Redução de ordens liberadas sem materiais
Antes da liberação, pode ser incluída uma etapa específica de conferência.
O responsável verifica se todos os componentes necessários estão disponíveis ou se existe alguma pendência.
Quando falta material, a ordem pode permanecer planejada, mas não deve necessariamente ocupar espaço na programação imediata.
Acompanhamento do andamento das ordens
O fluxo também pode servir como base para definir situações como:
-
Planejada;
-
Aguardando material;
-
Programada;
-
Liberada;
-
Em produção;
-
Parada;
-
Finalizada.
Essa organização permite saber quais ordens ainda não começaram e quais já estão sendo executadas.
Comparação entre planejamento e execução
Outro objetivo importante é possibilitar a análise entre aquilo que deveria acontecer e aquilo que realmente aconteceu.
Se uma operação foi planejada para cinco horas e utilizou oito, essa diferença precisa ser investigada.
A combinação do fluxo com registros de produção ajuda a encontrar essas divergências e melhorar os planejamentos futuros.
Quais informações devem aparecer em um Fluxograma PCP?
Antes de montar um Fluxograma PCP, é necessário identificar quais informações realmente influenciam o planejamento e a execução da produção. Um fluxo excessivamente simples pode deixar decisões importantes de fora, enquanto um fluxo detalhado demais pode dificultar sua utilização.
O ideal é representar as informações necessárias para que cada etapa seja executada corretamente.
Pedido ou previsão de demanda
A demanda normalmente é um dos pontos de partida.
Ela pode surgir de um pedido confirmado, de uma previsão de vendas, de uma reposição de estoque ou de uma necessidade interna.
É importante identificar a origem porque ela influencia a prioridade e o prazo da produção.
Produto e quantidade
O planejamento precisa saber exatamente o que será produzido e em qual quantidade.
Produzir 50 unidades pode exigir uma programação muito diferente de produzir 5 mil unidades.
A quantidade influencia consumo de materiais, capacidade, tempo de máquina e necessidade de operadores.
Prazo de entrega
O prazo ajuda a definir prioridades.
Uma ordem com entrega próxima pode precisar ser antecipada, desde que isso não comprometa outras ordens já programadas.
Por isso, o prazo deve ser analisado juntamente com capacidade e disponibilidade de materiais.
Ficha técnica
A ficha técnica ou estrutura do produto mostra os materiais necessários para fabricar determinado item.
Ela pode incluir matérias-primas, componentes, embalagens e quantidades de consumo.
Se estiver desatualizada, o cálculo das necessidades também poderá ficar incorreto.
Matérias-primas disponíveis
O estoque precisa informar o saldo disponível para utilização.
Não basta verificar somente o saldo físico. Parte do material pode estar reservada para outras ordens ou indisponível para produção.
Essa análise evita programar mais consumo do que realmente existe.
Compras pendentes
Quando o material ainda não está disponível, é importante consultar se existe uma compra em andamento.
A previsão de chegada pode determinar quando determinada ordem poderá ser liberada.
Máquinas e equipamentos
O fluxo deve considerar quais recursos são necessários para cada operação.
É importante saber quais máquinas podem executar o processo e por quanto tempo ficarão ocupadas.
Operadores
Algumas operações dependem de profissionais específicos.
Ter equipamento disponível sem operador qualificado pode impedir a execução.
Por isso, disponibilidade de mão de obra deve fazer parte do planejamento quando for relevante.
Tempos de produção
Tempos de setup, preparação, fabricação e finalização ajudam a estimar a duração das ordens.
Quanto mais confiáveis forem esses tempos, mais próxima da realidade será a programação.
Ordens de produção e apontamentos
As ordens indicam o que deverá ser executado.
Os apontamentos mostram o que realmente ocorreu, como quantidade produzida, duração, perdas, paradas e ocorrências.
Essas informações fecham o ciclo do planejamento, pois podem ser utilizadas para ajustar programações futuras.
Quais são as principais etapas do Planejamento e Controle da Produção?
Dentro de um Fluxograma PCP, cada etapa possui uma função específica. Apesar de o processo variar conforme o tipo de indústria, algumas fases aparecem com frequência e ajudam a estruturar o planejamento.
Recebimento da demanda
A primeira etapa é entender o que precisa ser produzido.
A demanda pode vir de pedidos de clientes, previsão de vendas, necessidade de reposição ou planejamento interno.
Nesse momento, é importante registrar produto, quantidade, data necessária e eventuais prioridades.
Análise da necessidade de produção
Nem toda demanda gera imediatamente uma ordem.
Primeiro, deve-se verificar se o produto acabado já está disponível.
Se um pedido solicita 300 unidades e existem 200 disponíveis para atendimento, a necessidade produtiva pode ser de apenas 100 unidades.
Essa análise evita produzir quantidades desnecessárias.
Verificação de materiais
Depois de determinar quanto será produzido, é necessário analisar os materiais necessários.
A estrutura do produto informa os componentes e quantidades que serão consumidos.
Em seguida, esses valores são comparados com os saldos disponíveis.
Caso exista falta, o processo pode gerar uma necessidade de compra ou alterar a programação.
Planejamento da produção
No planejamento, a empresa define como atenderá as necessidades identificadas.
São considerados fatores como:
-
Quantidades;
-
Prazos;
-
Disponibilidade de materiais;
-
Capacidade dos recursos;
-
Ordens já existentes;
-
Prioridades;
-
Restrições produtivas.
O objetivo é criar um plano viável.
Programação das ordens
Planejar indica o que precisa ser feito. Programar estabelece quando e onde isso acontecerá.
A programação pode definir data de início, sequência das ordens, máquina, setor, turno e previsão de término.
Ordens diferentes podem disputar o mesmo recurso, tornando necessária uma definição de prioridades.
Liberação para produção
Antes de liberar uma ordem, é recomendável conferir se ela realmente possui condições de execução.
Isso inclui analisar materiais, documentos, ferramentas, máquinas e demais recursos necessários.
Liberar uma ordem sem essas condições pode criar filas artificiais no chão de fábrica.
Execução das operações
Depois da liberação, a produção inicia as atividades previstas.
Os operadores seguem as etapas estabelecidas, utilizando materiais e recursos definidos.
Durante a execução, podem ocorrer mudanças de ritmo, paradas, perdas ou outros eventos que precisam ser registrados.
Apontamento da produção
O apontamento registra aquilo que realmente aconteceu.
Pode conter início e fim da operação, quantidade produzida, quantidade aprovada, perdas, retrabalho, máquina utilizada e motivos de parada.
Esses dados permitem comparar o planejado com o realizado.
Controle e acompanhamento
O PCP acompanha se as ordens seguem o cronograma.
Caso uma etapa esteja atrasada, pode ser necessário reprogramar outras atividades ou avaliar prioridades.
O acompanhamento evita perceber um atraso somente na data prevista para entrega.
Finalização da ordem
Quando a quantidade programada foi concluída, a ordem pode ser encerrada.
Nessa fase, são conferidos os apontamentos, consumos, perdas e quantidades acabadas.
O produto final pode então ser disponibilizado no estoque ou encaminhado para a próxima etapa.
Como funciona o Fluxograma PCP do pedido até a produção?
Para entender a aplicação do Fluxograma PCP, é útil acompanhar uma demanda desde o momento em que ela entra na empresa até sua conclusão.
Um fluxo básico pode seguir esta sequência:
Pedido recebido → análise da demanda → verificação do estoque → definição da necessidade de produção → consulta à ficha técnica → análise das matérias-primas → programação → geração da ordem → liberação → produção → apontamento → conferência → produto acabado.
Pedido recebido
O processo começa quando existe uma necessidade.
É preciso identificar produto, quantidade solicitada e data necessária.
Esses dados serão utilizados durante todas as análises seguintes.
Análise da demanda
Depois do recebimento, verifica-se se a demanda é válida, qual sua prioridade e se existem outros pedidos para o mesmo produto.
Agrupar necessidades semelhantes pode ser interessante em algumas operações, principalmente quando existem tempos de preparação elevados.
Verificação do estoque de produtos acabados
Antes de produzir, é necessário saber quanto já existe disponível.
Aqui aparece um primeiro ponto de decisão:
Há produto acabado suficiente?
Se sim, o pedido pode ser atendido sem nova produção.
Caso contrário, deve-se calcular a diferença.
Definição da quantidade que precisa ser produzida
Imagine um pedido de 800 unidades com 300 unidades disponíveis.
A necessidade inicial será de 500 unidades.
Dependendo da política da empresa, pode existir produção adicional para recompor estoque mínimo ou atender demanda prevista.
Consulta à estrutura do produto
Depois de determinar a quantidade, consulta-se a ficha técnica.
Ela informa quais componentes serão necessários para fabricar cada unidade.
Multiplicando o consumo unitário pela quantidade da ordem, é possível estimar a necessidade total.
Verificação das matérias-primas
Outro ponto de decisão surge aqui:
Existem materiais suficientes?
Quando todos estão disponíveis, o planejamento pode avançar.
Quando existe falta, é necessário verificar compras pendentes ou iniciar uma reposição.
Análise de capacidade
Mesmo com materiais disponíveis, a produção pode não começar imediatamente.
É necessário verificar se máquinas e operadores possuem capacidade dentro do prazo necessário.
Se o recurso principal estiver ocupado, a ordem precisa ser encaixada em outra data ou a programação deve ser reorganizada.
Geração e programação da ordem
Com as condições verificadas, a ordem é criada e posicionada no cronograma.
Nesse momento são definidos quantidade, operações, recursos e datas previstas.
Liberação
A ordem é liberada quando está pronta para execução.
Materiais podem ser separados e encaminhados ao setor responsável.
Produção e apontamentos
Durante a fabricação, são registrados os resultados.
Se uma operação deveria produzir 500 unidades e entregou 480, é importante registrar a diferença.
Se ocorreu uma parada de máquina, esse evento também deve aparecer.
Conferência e finalização
Ao término, são comparadas as quantidades planejadas e realizadas.
O produto aprovado segue para estoque ou para a próxima etapa, enquanto perdas, refugos e retrabalhos permanecem registrados para análise.
Esse ciclo permite transformar a produção em um processo controlável e mensurável.
Exemplo prático de Fluxograma PCP em uma fábrica
Um exemplo ajuda a compreender como o Fluxograma PCP pode funcionar em uma situação real.
Considere uma fábrica que recebeu um pedido de 500 unidades do Produto A.
Recebimento do pedido
O setor responsável registra a demanda:
| Informação | Situação |
|---|---|
| Produto | Produto A |
| Quantidade solicitada | 500 unidades |
| Estoque disponível | 100 unidades |
| Quantidade a produzir | 400 unidades |
A primeira análise mostra que existem 100 unidades prontas.
Portanto, não é necessário produzir todas as 500 unidades.
A necessidade inicial será de 400.
Consulta à estrutura do produto
Imagine que cada unidade do Produto A utilize:
-
2 unidades do Componente X;
-
1 unidade do Componente Y;
-
0,5 kg da Matéria-prima Z.
Para fabricar 400 unidades serão necessários:
-
800 unidades do Componente X;
-
400 unidades do Componente Y;
-
200 kg da Matéria-prima Z.
Esses valores são comparados com os saldos disponíveis.
Conferência do estoque
Suponha que a situação seja:
| Material | Necessidade | Disponível |
|---|---|---|
| Componente X | 800 | 1.000 |
| Componente Y | 400 | 450 |
| Matéria-prima Z | 200 kg | 180 kg |
Os componentes X e Y estão disponíveis, mas faltam 20 kg da matéria-prima Z.
Nesse momento, a ordem ainda não possui todos os recursos necessários.
Verificação de compras pendentes
O setor de compras informa que existe um pedido de 100 kg da matéria-prima Z com entrega prevista para a manhã seguinte.
Com essa informação, o PCP pode evitar uma programação para o dia atual e reservar a produção para depois do recebimento e conferência do material.
Essa decisão reduz a possibilidade de liberar a ordem e mantê-la parada aguardando matéria-prima.
Programação da máquina
Após confirmar a previsão de recebimento, verifica-se a capacidade do recurso produtivo.
Imagine que a máquina necessária tenha capacidade de fabricar aproximadamente 100 unidades por hora, além de um período de preparação.
Para produzir 400 unidades, o PCP pode reservar uma janela suficiente para preparação, execução e eventuais controles de qualidade.
Também precisa verificar outras ordens já programadas na mesma máquina.
Geração da ordem de produção
A ordem é criada com as principais informações:
-
Produto A;
-
Quantidade de 400 unidades;
-
Materiais necessários;
-
Operações;
-
Máquina;
-
Data programada;
-
Prazo de conclusão.
Ela inicialmente pode permanecer com uma situação de aguardando material.
Recebimento e separação
Quando a matéria-prima chega, o estoque confere a quantidade recebida e atualiza a disponibilidade.
Depois disso, os materiais necessários para a ordem podem ser separados.
O PCP recebe a confirmação de que a produção está pronta para ser liberada.
Execução
A fabricação começa no horário programado.
Durante a operação, os responsáveis registram início, andamento e eventuais ocorrências.
Suponha que a ordem apresente o seguinte resultado:
-
Quantidade planejada: 400 unidades;
-
Quantidade produzida: 400 unidades;
-
Quantidade aprovada: 392 unidades;
-
Perdas: 8 unidades.
Nesse caso, existe uma diferença entre quantidade produzida e quantidade aprovada.
Essa informação precisa permanecer registrada.
Finalização
As 392 unidades aprovadas são disponibilizadas no estoque de produtos acabados.
Somadas às 100 unidades existentes anteriormente, a empresa possui 492 unidades aprovadas.
Como o pedido original era de 500 unidades, ainda existe uma diferença de 8 unidades.
O PCP precisa decidir como essa diferença será tratada.
Pode ser necessária uma produção complementar ou uma análise dos itens perdidos, dependendo das condições da operação.
O exemplo demonstra por que acompanhar somente a ordem inicial não é suficiente. É necessário observar toda a sequência e os resultados de cada etapa.
Como identificar gargalos e atrasos pelo Fluxograma PCP?
Uma das aplicações mais importantes do Fluxograma PCP é facilitar a identificação dos pontos em que as ordens ficam paradas ou começam a acumular atrasos.
Quando o processo é visualizado apenas por meio da data de início e de término, fica difícil saber o que aconteceu entre esses dois momentos.
Falta de matéria-prima
Se várias ordens chegam à etapa de verificação de materiais e permanecem aguardando reposição, pode existir um problema de planejamento de compras, cadastro, estoque mínimo ou previsão de consumo.
É importante registrar quanto tempo as ordens permanecem nessa situação.
Compras atrasadas
Nem toda falta de material ocorre porque a compra não foi realizada.
Pode existir um pedido emitido, mas com entrega atrasada.
O fluxo deve distinguir essas situações para que a causa seja identificada corretamente.
Máquina indisponível
Uma máquina pode estar ocupada, parada para manutenção ou indisponível por falha.
Se muitas ordens dependem exclusivamente desse recurso, qualquer interrupção pode afetar toda a programação.
Capacidade insuficiente
Outro problema acontece quando a demanda é maior do que a capacidade disponível.
Nesse cenário, mesmo que nenhuma máquina apresente falha, a produção não consegue executar todas as ordens dentro dos prazos previstos.
O volume de trabalho acumulado começa a crescer.
Tempo de setup elevado
A preparação de máquinas pode representar uma parte importante do tempo produtivo.
Quando a sequência das ordens exige muitas trocas, regulagens ou limpezas, a capacidade disponível diminui.
Analisar o fluxo pode ajudar a identificar oportunidades de agrupar ordens semelhantes.
Acúmulo de ordens
Um sinal claro de gargalo é o crescimento constante de uma fila antes de determinada operação.
Se dez ordens chegam ao setor diariamente, mas somente oito conseguem sair, o acúmulo tende a aumentar.
Esse comportamento precisa ser analisado antes de comprometer os prazos.
Falta de operadores
Uma máquina disponível não significa necessariamente capacidade disponível.
Algumas atividades dependem de operadores específicos.
Ausências, trocas de turno ou concentração de profissionais em outras atividades podem gerar espera.
Retrabalho e problemas de qualidade
Produtos que precisam retornar para uma etapa anterior ocupam capacidade que originalmente seria utilizada por novas ordens.
Além disso, o retrabalho pode alterar prioridades e aumentar o tempo de atravessamento.
Ordens aguardando liberação
Também pode existir um gargalo administrativo.
Se as ordens possuem materiais e recursos disponíveis, mas ficam esperando conferência, documentação ou autorização, o processo permanece parado mesmo antes de chegar ao chão de fábrica.
O acompanhamento dessas esperas ajuda a diferenciar gargalos produtivos de falhas no fluxo de informações.
Como integrar estoque, compras e produção ao fluxo do PCP?
Para que um Fluxograma PCP represente corretamente a rotina industrial, ele precisa considerar que planejamento, estoque, compras e produção não funcionam como áreas independentes.
Cada setor fornece informações necessárias para o próximo.
Estoque
O estoque informa quais materiais estão disponíveis e quais produtos acabados podem atender diretamente às demandas.
Esses dados são fundamentais no início do processo.
Se o saldo estiver incorreto, o PCP pode tomar decisões com base em uma disponibilidade que não existe fisicamente.
Por isso, movimentações de entrada, saída, consumo, devolução e perdas precisam ser registradas de forma consistente.
O estoque também pode controlar materiais reservados.
Imagine que existam mil unidades de determinado componente, mas 800 estejam comprometidas com ordens já liberadas.
Para uma nova programação, a disponibilidade real pode ser de apenas 200 unidades.
Compras
Quando os materiais não são suficientes, compras passa a fazer parte do fluxo.
O PCP precisa conhecer informações como:
-
Quantidade comprada;
-
Data prevista de entrega;
-
Fornecedor;
-
Situação do pedido;
-
Materiais parcialmente recebidos.
A data de uma ordem não deve ser planejada ignorando o prazo de reposição.
Se um material chegar somente na próxima semana, programar sua utilização para amanhã pode criar uma ordem impossível de executar.
Produção
O chão de fábrica fornece informações sobre execução.
É nessa etapa que o planejamento é confrontado com a realidade.
A produção pode registrar:
-
Início e término;
-
Quantidades;
-
Paradas;
-
Perdas;
-
Refugos;
-
Retrabalho;
-
Utilização de máquinas.
Esses registros retornam ao PCP e ajudam a melhorar programações futuras.
Integração das informações
Considere uma ordem que exige determinado material.
O PCP consulta o estoque e identifica falta.
Compras informa que o item chegará na terça-feira.
O estoque recebe e confere o material.
A disponibilidade é atualizada.
O PCP libera a ordem.
A produção inicia o trabalho e registra os resultados.
Percebe-se que nenhuma dessas etapas acontece de forma totalmente isolada.
Quando as informações são atualizadas apenas verbalmente ou por controles paralelos, aumenta o risco de alguém trabalhar com dados desatualizados.
Consequências da falta de integração
A ausência de integração pode gerar situações como:
-
Compra de material já disponível;
-
Programação com matéria-prima insuficiente;
-
Ordem aguardando um material que já foi recebido;
-
Produção acima da necessidade;
-
Falta de registro do consumo;
-
Estoque incorreto;
-
Prioridades conflitantes.
Por isso, o fluxo deve mostrar claramente onde as informações são geradas, consultadas e atualizadas.
Quais indicadores acompanhar junto ao Fluxograma PCP?
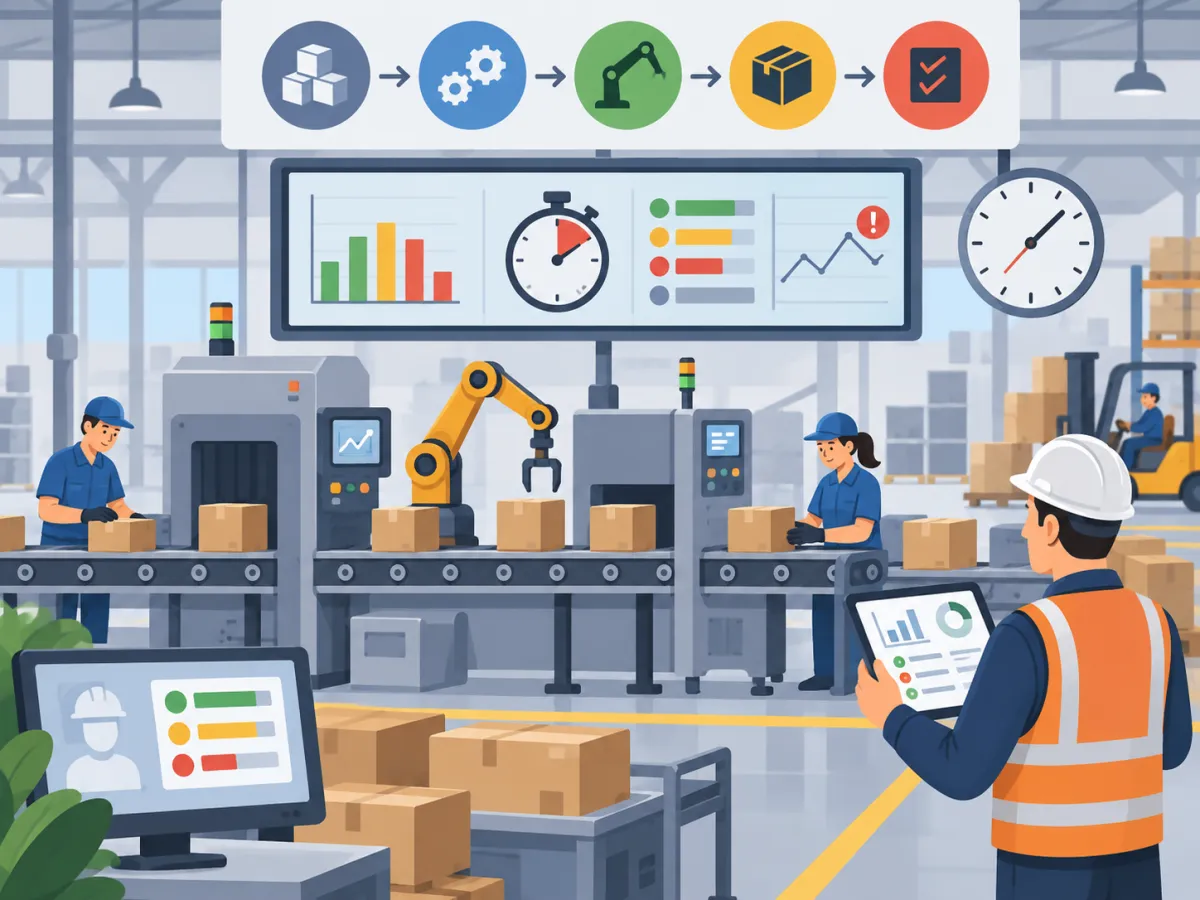
Somente desenhar um Fluxograma PCP não garante que o processo esteja funcionando corretamente. Para avaliar os resultados, é necessário acompanhar informações que mostrem o comportamento real das ordens.
Os indicadores ajudam a localizar diferenças entre aquilo que foi planejado e aquilo que realmente ocorreu.
Produção planejada e realizada
Comparar essas duas informações mostra se a empresa está conseguindo entregar as quantidades previstas.
Uma programação de 1.000 unidades com produção realizada de 800 apresenta uma diferença que precisa ser explicada.
O objetivo não é apenas registrar o número, mas encontrar sua causa.
Tempo planejado e realizado
O mesmo princípio vale para os tempos.
Uma operação prevista para seis horas que consome dez horas reduz a capacidade disponível para as ordens seguintes.
Diferenças recorrentes podem indicar que os tempos cadastrados precisam ser revistos ou que existe algum problema durante a execução.
Quantidade produzida
A quantidade mostra o volume efetivamente fabricado.
Ela deve ser acompanhada de outras informações, porque produzir muitas unidades não significa necessariamente concluir corretamente a ordem.
É necessário considerar qualidade, perdas e aprovação.
Perdas e refugos
Registrar perdas permite compreender quanto material ou produto não foi aproveitado.
Além da quantidade, é importante informar o motivo.
Isso permite identificar se as ocorrências estão relacionadas a regulagem, matéria-prima, operação, equipamento ou outro fator.
Retrabalho
Retrabalho utiliza capacidade para corrigir algo que já deveria ter sido concluído.
Acompanhar sua frequência ajuda a entender quanto da capacidade produtiva está sendo consumida por correções.
Paradas
Paradas podem ocorrer por manutenção, falta de material, falta de operador, ajuste, qualidade ou outras razões.
Separar os motivos é essencial.
Uma máquina parada por manutenção exige uma ação diferente de uma máquina parada aguardando material.
Atrasos
Também é possível acompanhar a quantidade de ordens atrasadas e o tempo médio de atraso.
Mas o dado deve ser analisado juntamente com a origem do problema.
Saber que existem vinte ordens atrasadas é importante. Saber que quinze delas estão aguardando o mesmo recurso é ainda mais útil.
Cumprimento dos prazos
Esse indicador demonstra a proporção de ordens concluídas dentro da data prevista.
Ele pode ser acompanhado por produto, setor, período ou recurso.
Utilização da capacidade
A análise da capacidade mostra quanto tempo dos recursos disponíveis está sendo utilizado e onde existe sobrecarga.
Capacidade muito baixa pode indicar ociosidade. Capacidade constantemente acima do limite planejado pode causar filas e atrasos.
Ordens em andamento e ordens atrasadas
Conhecer a quantidade de ordens em cada situação ajuda a entender o estado atual da fábrica.
Um crescimento de ordens em execução sem aumento proporcional nas finalizações pode indicar acúmulo dentro do processo.
A combinação desses indicadores fornece uma visão muito mais completa do que simplesmente observar a quantidade produzida.
Como montar e melhorar um Fluxograma PCP na prática?
A construção de um Fluxograma PCP deve começar pela rotina que realmente existe na empresa. Antes de tentar criar um fluxo ideal, é importante entender como pedidos, materiais e ordens são tratados atualmente.
Mapeie o processo atual
Acompanhe uma demanda real desde o início até a finalização.
Observe quem recebe as informações, quais conferências são realizadas, onde existem aprovações e quais setores participam.
Também registre etapas que atualmente acontecem fora dos controles formais.
Identifique onde a demanda começa
Defina claramente o ponto inicial.
Pode ser um pedido, uma previsão, uma solicitação de reposição ou outra necessidade.
Essa origem influencia as etapas seguintes.
Liste todas as etapas
Organize as atividades na ordem em que realmente acontecem.
Não inclua apenas atividades produtivas.
Conferências de estoque, análises, liberações e aprovações também fazem parte do processo.
Defina os pontos de decisão
Identifique as perguntas que determinam caminhos diferentes.
Por exemplo:
Existe estoque suficiente?
Se sim, atender a demanda.
Se não, calcular necessidade de produção.
Existe material?
Se sim, programar.
Se não, gerar necessidade de reposição.
Essas decisões tornam o fluxo mais fiel à realidade.
Identifique os responsáveis
Cada etapa deve possuir um responsável ou setor claramente definido.
Isso ajuda a evitar situações em que uma atividade permanece parada porque ninguém sabe quem deve executá-la.
Mapeie as informações necessárias
Para cada etapa, defina quais dados precisam estar disponíveis.
O planejamento pode precisar de quantidade, prazo e estoque.
A programação pode precisar de capacidade e tempos.
A produção pode precisar da ordem, materiais e instruções.
Relacione estoque, compras e produção
Mostre como as informações passam de uma área para outra.
Quando o estoque identifica falta, qual informação chega a compras?
Quando o material é recebido, como o PCP fica sabendo?
Quando a produção termina, como o estoque é atualizado?
Essas conexões devem ficar claras.
Defina entradas e saídas
Toda etapa deve produzir algum resultado.
Uma análise de estoque pode resultar em disponibilidade confirmada ou falta identificada.
Uma execução pode resultar em quantidade produzida, perdas e tempo realizado.
Definir essas saídas facilita o acompanhamento.
Registre tempos e quantidades
O fluxo ganha valor quando pode ser medido.
Registre quanto tempo cada fase demora e quantas ordens passam por ela.
Isso ajuda a localizar esperas e gargalos.
Identifique os pontos de acúmulo
Observe onde as ordens permanecem esperando.
Uma fila crescente antes de determinada operação indica que essa etapa merece análise.
Acompanhe indicadores
Depois da implantação, utilize os dados de planejamento e produção para verificar resultados.
Compare prazos, tempos, quantidades, perdas e atrasos.
O objetivo é descobrir se o processo está melhorando ou se continua apresentando os mesmos problemas.
Revise o fluxo periodicamente
Processos produtivos mudam.
Novos produtos podem ser cadastrados, máquinas podem ser substituídas, setores podem assumir novas responsabilidades e etapas podem deixar de ser necessárias.
Por isso, o fluxo precisa ser revisado.
Um desenho criado há vários anos pode não representar mais a operação atual.
A melhoria ocorre quando o processo representado permanece alinhado com aquilo que realmente acontece no planejamento e no chão de fábrica.
Conclusão
O Fluxograma PCP ajuda a transformar as diferentes atividades do Planejamento e Controle da Produção em uma sequência organizada e compreensível. Em vez de acompanhar somente ordens individuais, a empresa passa a visualizar como demanda, estoque, compras, programação, produção e apontamentos estão conectados.
Essa visão permite compreender não apenas o que precisa ser produzido, mas também quais condições precisam existir para que a produção aconteça dentro do prazo esperado.
Ao estruturar o fluxo, é possível determinar onde a demanda começa, quais informações são necessárias, quais decisões precisam ser tomadas e quais setores participam de cada fase. Também se torna mais fácil identificar ordens aguardando materiais, recursos sobrecarregados, etapas com tempo elevado, problemas de capacidade e diferenças entre o planejado e o realizado.
Os apontamentos realizados durante a produção completam esse processo. Eles fornecem informações sobre quantidades, tempos, perdas, paradas e retrabalhos, criando uma base para comparar o planejamento com a execução.
O exemplo de uma fábrica que recebe um pedido, verifica produtos acabados, calcula a quantidade necessária, consulta materiais, programa recursos e acompanha a ordem demonstra como cada decisão influencia a etapa seguinte.
Para que essa organização funcione, o fluxo deve representar a realidade da empresa. Criar um desenho ideal que não corresponde à rotina diária reduz sua utilidade. Por isso, é importante mapear os processos atuais, definir responsabilidades, acompanhar indicadores e revisar periodicamente as etapas.
Com informações atualizadas e um processo bem estruturado, o Fluxograma PCP pode contribuir para uma produção mais previsível, permitindo identificar problemas com antecedência, organizar melhor as ordens e acompanhar cada etapa desde a entrada da demanda até a finalização do produto.