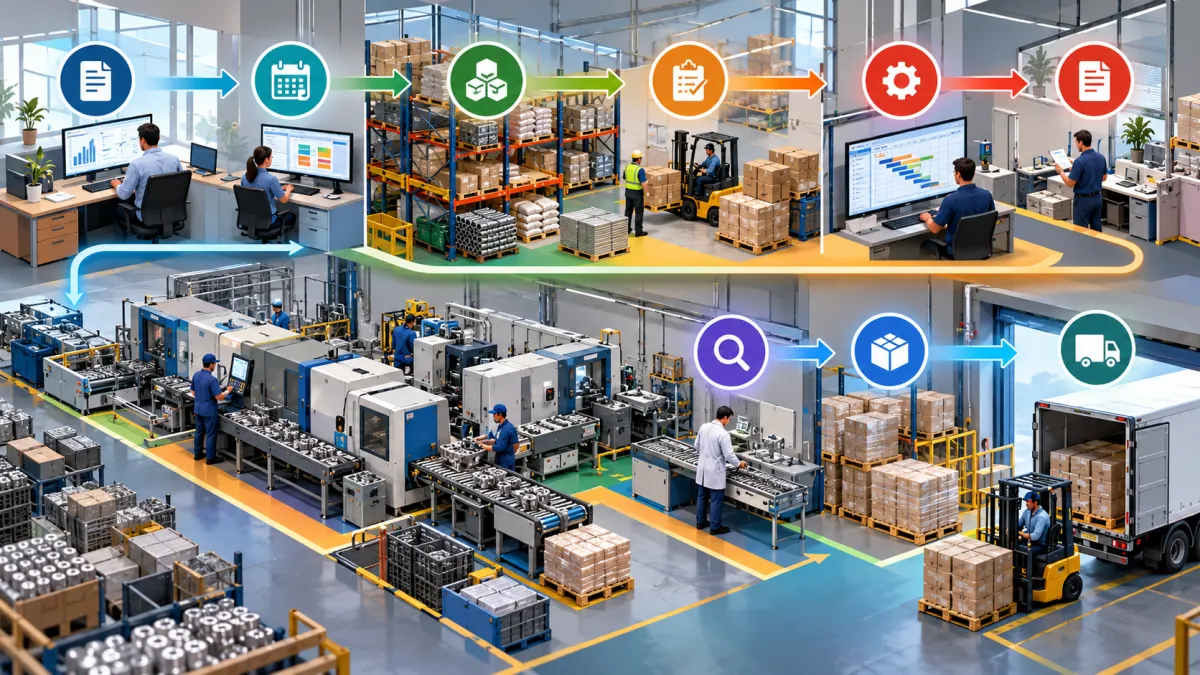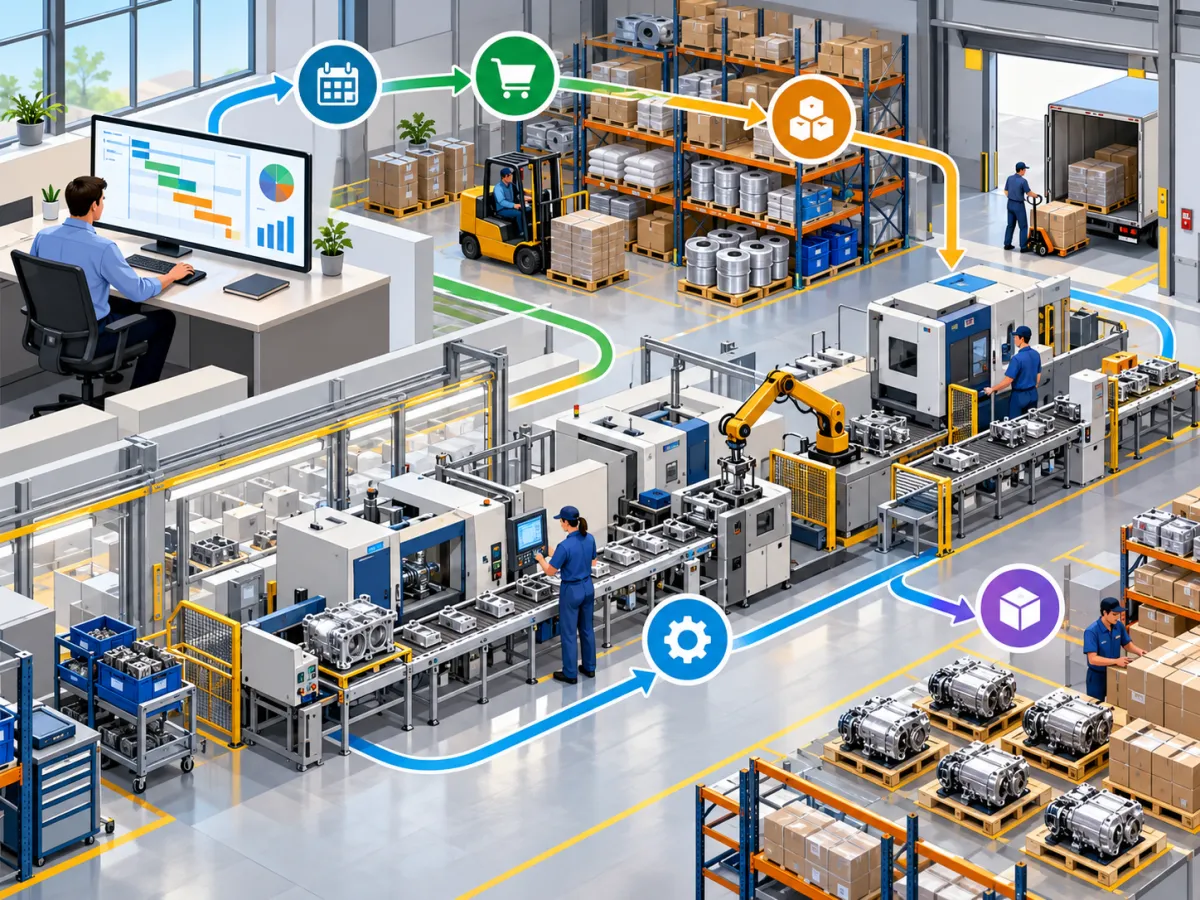
Organizar a produção exige muito mais do que definir quais produtos precisam ser fabricados. Para que uma indústria cumpra prazos, utilize os materiais corretamente, reduza desperdícios e mantenha o ritmo das operações, é necessário conectar planejamento, estoque, compras, ordens de produção e execução no chão de fábrica.
Quando essas informações permanecem separadas, diversos problemas podem surgir. O planejamento pode programar uma ordem sem matéria-prima suficiente, o estoque pode reservar materiais para outra demanda, compras pode desconhecer uma necessidade urgente e a produção pode iniciar atividades sem uma sequência clara de prioridades. O resultado pode aparecer na forma de atrasos, paradas de máquinas, excesso de estoque, retrabalho ou dificuldade para identificar o que realmente está acontecendo na fábrica.
Uma forma de visualizar e organizar essa conexão é por meio do Fluxograma PCP. Ele permite representar as etapas do Planejamento e Controle da Produção desde o recebimento da demanda até a conclusão da fabricação, mostrando decisões, movimentações, responsáveis, consultas de estoque e ordens produtivas.
Ao transformar um processo complexo em uma sequência visual e organizada, torna-se mais simples entender onde cada informação nasce, para onde ela deve seguir e quais decisões precisam ser tomadas antes de liberar uma produção.
Neste conteúdo, você entenderá como planejamento, estoque, compras e ordens de produção podem fazer parte de um único fluxo, como montar esse processo de maneira prática e quais informações precisam ser acompanhadas para aproximar o planejamento da realidade do chão de fábrica.
O que é Fluxograma PCP e qual sua função na produção?
O Fluxograma PCP é uma representação organizada das etapas que fazem parte do Planejamento e Controle da Produção. Ele apresenta de maneira visual como as informações percorrem a empresa desde o momento em que surge uma necessidade de produção até a conclusão da ordem e entrada do produto acabado no estoque.
O objetivo não é apenas criar um desenho com caixas e setas. O fluxo deve representar a forma como a produção realmente funciona, incluindo consultas, decisões, liberações, bloqueios e registros realizados durante cada etapa.
Em uma indústria, uma mesma produção pode envolver diversos setores. Comercial pode gerar uma demanda a partir de um pedido, PCP precisa analisar capacidade e prazo, estoque deve verificar os materiais disponíveis, compras pode precisar adquirir itens faltantes e a fábrica precisa executar as ordens conforme uma programação.
Quando essas etapas são analisadas separadamente, torna-se difícil enxergar a relação entre elas. O Fluxograma PCP permite visualizar essa conexão.
Como o PCP participa do processo produtivo?
O Planejamento e Controle da Produção atua entre a demanda e a execução. Seu papel envolve organizar aquilo que precisa ser produzido considerando recursos, materiais, capacidade, prioridades e prazos.
Antes de liberar uma ordem, por exemplo, o PCP pode precisar responder perguntas como:
-
Qual produto deve ser fabricado?
-
Quantas unidades precisam ser produzidas?
-
Para quando a produção precisa estar concluída?
-
Existe matéria-prima disponível?
-
Existem máquinas e equipes com capacidade para executar a produção?
-
Há ordens mais urgentes?
-
O produto depende de etapas anteriores?
-
Existem materiais ainda aguardando compra ou recebimento?
Essas decisões fazem com que o PCP funcione como um ponto de ligação entre planejamento e operação.
Por que representar essas etapas visualmente?
Processos industriais costumam envolver inúmeras dependências. Uma ordem pode depender do recebimento de matéria-prima, outra pode precisar esperar a conclusão de uma operação anterior e outra pode ser liberada imediatamente porque todos os recursos estão disponíveis.
Ao desenhar o processo, essas relações ficam mais fáceis de identificar.
Um fluxo simples pode começar da seguinte maneira:
Demanda → Planejamento → Verificação de estoque → Análise de capacidade → Programação → Ordem de produção → Execução → Apontamento → Finalização.
Entretanto, uma operação real dificilmente acontece somente em uma linha contínua. Existem decisões no meio do processo.
Se não houver material disponível, por exemplo, a ordem pode seguir para compras antes de retornar à programação. Se uma máquina estiver indisponível, talvez seja necessário reprogramar a produção. Caso a quantidade fabricada seja inferior ao planejado, uma nova decisão deverá ser tomada.
É justamente nesse ponto que o Fluxograma PCP ganha importância: ele mostra caminhos diferentes de acordo com cada situação.
Planejamento e execução não são a mesma coisa
Outro benefício importante do fluxograma é deixar clara a diferença entre aquilo que foi planejado e aquilo que realmente aconteceu.
O planejamento pode estabelecer uma produção de 1.000 unidades em oito horas. Entretanto, durante a fabricação podem ocorrer paradas, perdas, ajustes de máquina ou falta de materiais. Ao final do período, talvez tenham sido produzidas apenas 850 unidades.
A informação planejada continua sendo necessária, pois representa a meta definida. Mas o realizado também precisa ser registrado para permitir análises posteriores.
Comparar esses dois cenários ajuda a identificar gargalos e aprimorar os próximos planejamentos.
O Fluxograma PCP, portanto, não deve terminar simplesmente quando uma ordem chega ao chão de fábrica. Ele precisa incluir apontamentos, conferências, conclusão e atualização das informações para que o PCP consiga analisar o resultado obtido e utilizar esses dados em decisões futuras.
Como funciona a integração entre planejamento, estoque e produção?
O Fluxograma PCP funciona melhor quando representa uma sequência integrada, na qual cada etapa fornece informações para a próxima. Isso significa que planejamento, estoque e produção não devem operar como processos isolados.
Uma programação criada sem consultar o estoque pode resultar em ordens impossíveis de executar. Da mesma forma, manter materiais disponíveis sem relacioná-los às necessidades futuras dificulta identificar quando novas compras serão realmente necessárias.
A integração começa na demanda.
Da demanda ao planejamento
A necessidade de produção pode surgir de diferentes origens. Entre as mais comuns estão pedidos confirmados, previsão de vendas, necessidade de reposição do estoque e produção recorrente.
Cada empresa precisa identificar quais fontes alimentam seu planejamento.
Imagine uma indústria que recebeu pedidos de 500 unidades de determinado produto. Antes de enviar essa solicitação diretamente para a fábrica, o PCP deverá verificar vários fatores.
Primeiro, é necessário entender quando os pedidos precisam ser entregues. Depois, analisar se existe produto acabado disponível e quanto realmente deverá ser produzido.
Se já houver 100 unidades prontas e disponíveis no estoque, por exemplo, talvez a necessidade líquida de fabricação seja de apenas 400 unidades.
Definir o que, quanto e quando produzir
Com a demanda identificada, o planejamento transforma uma necessidade comercial ou operacional em uma programação produtiva.
Nesse momento, três perguntas são essenciais:
O que produzir?
Quanto produzir?
Quando produzir?
Responder essas perguntas exige considerar estoque, capacidade produtiva e prazo.
O simples fato de existir uma demanda não significa que a produção possa começar imediatamente. Primeiro, é necessário avaliar se os materiais, equipamentos e recursos necessários estarão disponíveis no momento previsto.
A função do estoque dentro da integração
O estoque fornece uma das informações mais importantes do planejamento: a disponibilidade dos materiais.
Cada produto normalmente possui uma estrutura ou composição. Para fabricar determinado item, podem ser necessárias matérias-primas, componentes, embalagens e outros insumos.
Ao receber uma programação de produção, o sistema ou responsável pelo PCP deve conseguir verificar quanto desses materiais será necessário e quanto está disponível.
É importante diferenciar saldo físico de saldo realmente disponível.
Um material pode possuir 1.000 unidades no estoque, mas 700 delas podem estar reservadas para outras ordens. Nesse caso, o saldo disponível para uma nova produção seria de apenas 300 unidades.
Essa diferença evita que o mesmo estoque seja considerado em várias programações simultaneamente.
Quando a ordem de produção entra no processo?
Depois que a necessidade foi analisada e as condições mínimas de execução foram verificadas, surge a ordem de produção.
A ordem transforma o planejamento em uma atividade operacional.
Ela informa à fábrica qual produto deve ser fabricado, em qual quantidade, dentro de qual prazo e seguindo quais etapas.
Dependendo da indústria, também pode apresentar:
-
Lista de materiais;
-
Operações previstas;
-
Equipamentos necessários;
-
Setores responsáveis;
-
Quantidade programada;
-
Quantidade já produzida;
-
Tempo previsto;
-
Data de início;
-
Data de conclusão;
-
Prioridade;
-
Situação da ordem.
A partir desse momento, planejamento e execução ficam diretamente conectados.
Atualização das informações durante a fabricação
A integração não termina na liberação da ordem.
Conforme a produção avança, informações precisam retornar ao controle.
Quando uma matéria-prima é consumida, o estoque deve ser atualizado. Quando uma quantidade é produzida, o apontamento precisa registrar o resultado. Se ocorrer perda, parada ou retrabalho, essas informações também devem alimentar os controles utilizados pelo PCP.
Esse retorno cria um ciclo de informação.
Planejamento → Execução → Apontamento → Análise → Novo planejamento.
Sem esse retorno, a empresa pode continuar programando com base em informações antigas.
Informações atualizadas evitam decisões incorretas
Considere uma ordem planejada para utilizar 300 quilos de matéria-prima. Durante a fabricação foram consumidos 350 quilos.
Se o sistema continuar considerando apenas os 300 previstos, o estoque apresentará uma disponibilidade maior do que a quantidade real.
Esse erro poderá afetar a próxima ordem.
Por isso, integrar planejamento, estoque e produção significa garantir que aquilo que acontece no chão de fábrica atualize as informações utilizadas nas decisões posteriores.
Essa conexão permite que o Fluxograma PCP represente não apenas o caminho da produção, mas também o fluxo das informações que sustentam cada decisão.
Como iniciar o Fluxograma PCP pelo planejamento da produção?
O Fluxograma PCP deve começar pela identificação daquilo que gera a necessidade produtiva. Antes de pensar na execução, é importante organizar a entrada das demandas e estabelecer critérios para transformá-las em uma programação viável.
O planejamento precisa representar a realidade operacional da indústria. Criar metas sem considerar capacidade, estoque ou disponibilidade de recursos pode resultar em um plano impossível de executar.
Identificação das demandas
O primeiro passo é descobrir de onde surgem as necessidades de produção.
Entre as principais possibilidades estão:
-
Pedidos de clientes;
-
Carteira de pedidos;
-
Previsão de vendas;
-
Reposição de estoque;
-
Estoque mínimo;
-
Contratos recorrentes;
-
Programações periódicas;
-
Necessidades internas;
-
Produção sob encomenda.
Uma indústria que trabalha sob pedido tende a priorizar informações como data de entrega, quantidade solicitada e sequência das encomendas.
Já uma empresa que fabrica para estoque pode utilizar histórico de vendas, estoque mínimo e previsão de demanda.
O importante é definir claramente qual informação inicia o processo.
Determinação da necessidade líquida
Depois de conhecer a demanda, é necessário verificar aquilo que realmente precisa ser produzido.
Suponha que existam pedidos de 800 unidades e 250 unidades disponíveis em estoque para atendimento. Caso não exista nenhuma reserva adicional, a necessidade líquida será menor do que a demanda total.
Esse cálculo evita produção desnecessária.
A análise também deve considerar produtos em fabricação. Se uma ordem já estiver em andamento, sua quantidade prevista pode atender parte das necessidades futuras.
Definição de quantidades
Produzir exatamente a quantidade pedida nem sempre é a única alternativa.
Alguns processos possuem lotes mínimos. Outros trabalham melhor com quantidades específicas por questões relacionadas a máquinas, embalagens ou preparação.
Por isso, ao estabelecer o volume de uma ordem, o planejamento pode considerar:
-
Quantidade demandada;
-
Estoque existente;
-
Estoque de segurança;
-
Lote mínimo;
-
Lote econômico;
-
Capacidade do equipamento;
-
Tempo de preparação;
-
Perdas previstas.
Esses elementos ajudam a definir uma quantidade mais adequada para cada situação.
Estabelecimento dos prazos
Depois da quantidade, entra a variável tempo.
O planejamento precisa saber quando cada produto deve estar disponível.
Para isso, pode trabalhar de trás para frente a partir da data necessária.
Se um pedido deve ser entregue na sexta-feira e a fabricação necessita de dois dias, enquanto preparação e separação exigem mais algumas horas, a ordem precisa ser iniciada com antecedência suficiente.
Também é necessário considerar finais de semana, turnos disponíveis, manutenção programada e outras ordens já agendadas.
Definição das prioridades
Nem todas as ordens possuem a mesma urgência.
Sem critérios claros, a fábrica pode alterar constantemente sua sequência de trabalho.
Prioridades podem considerar:
-
Data de entrega;
-
Pedido urgente;
-
Cliente;
-
Disponibilidade de materiais;
-
Ordem de chegada;
-
Aproveitamento da preparação das máquinas;
-
Dependência entre produtos;
-
Capacidade disponível.
O importante é que o critério utilizado esteja claramente definido no processo.
Mudar prioridades sem controle tende a gerar interrupções e atrasos em outras ordens.
Análise da capacidade produtiva
Uma programação somente é válida quando pode ser executada dentro da capacidade disponível.
Capacidade produtiva representa quanto uma operação consegue produzir em determinado período considerando equipamentos, pessoas, jornadas e condições reais de trabalho.
Por exemplo, uma máquina pode ter capacidade nominal de 100 unidades por hora, mas sua capacidade prática pode ser menor devido a preparação, limpeza, troca de ferramentas e pequenas paradas.
Utilizar apenas a capacidade teórica pode gerar programações excessivas.
Identificação dos recursos necessários
Antes de programar a ordem, o PCP também deve identificar quais recursos serão utilizados.
Isso pode incluir:
-
Máquinas;
-
Linhas produtivas;
-
Ferramentas;
-
Moldes;
-
Setores;
-
Equipes;
-
Matérias-primas;
-
Componentes;
-
Embalagens;
-
Serviços terceirizados.
Quanto mais dependências existirem, maior será a importância de organizá-las antes da liberação.
Criação da programação inicial
Após reunir demanda, quantidades, prazos e capacidade, é possível construir uma programação inicial.
Ela pode indicar quais ordens serão executadas em cada período e em qual sequência.
Uma programação simples pode seguir:
Pedido → Necessidade → Análise da quantidade → Prazo → Capacidade → Materiais → Programação.
O planejamento ainda não significa que a ordem está pronta para produção.
O próximo passo é verificar se os materiais necessários estão efetivamente disponíveis.
Por isso, o Fluxograma PCP deve direcionar o planejamento para uma etapa de consulta e validação do estoque antes da liberação definitiva.
Como o estoque deve aparecer no Fluxograma PCP?
O Fluxograma PCP deve apresentar o estoque como uma etapa de validação antes da produção. Isso acontece porque uma programação somente poderá ser executada de maneira adequada quando os materiais necessários estiverem disponíveis no momento correto.
Tratar o estoque apenas como uma quantidade registrada pode gerar problemas. O PCP precisa saber não somente quanto existe fisicamente, mas quanto realmente pode ser utilizado.
Verificação da matéria-prima
Depois que a quantidade de produção é definida, deve-se calcular os materiais necessários.
Se cada unidade de um produto utiliza dois componentes de determinada peça e a ordem prevê 500 unidades, a necessidade teórica será de 1.000 componentes.
Essa necessidade precisa ser comparada com a quantidade disponível.
O mesmo processo deve acontecer para matérias-primas, embalagens e demais itens necessários.
Saldo físico e saldo disponível
Uma distinção importante é entre saldo físico e saldo disponível.
Saldo físico representa a quantidade registrada no estoque.
Saldo disponível considera aquilo que realmente está livre para utilização.
Imagine que existam 2.000 quilos de determinada matéria-prima. Desse total, 1.300 quilos já estão reservados para ordens liberadas.
A disponibilidade real para novos planejamentos seria de 700 quilos.
Se o PCP considerar os 2.000 quilos completos, poderá liberar mais ordens do que o estoque consegue atender.
Reservas de materiais
A reserva ajuda a relacionar materiais às ordens que precisarão consumi-los.
Quando uma ordem é programada, a empresa pode reservar os itens necessários antes da separação física.
Isso melhora a visibilidade sobre o estoque futuro.
Em vez de analisar apenas o que existe agora, o PCP passa a saber quanto continuará disponível depois das ordens já previstas.
Esse conceito é especialmente importante em ambientes com diversas ordens simultâneas.
Decisão: existe material suficiente?
No desenho do fluxo, essa etapa pode ser representada por uma decisão.
Após consultar os materiais, a pergunta seria:
Material disponível em quantidade suficiente?
Se a resposta for sim, o processo pode continuar para a preparação ou liberação da ordem.
Se a resposta for não, será necessário direcionar a demanda para outra ação, como solicitação de compras, ajuste da programação ou substituição autorizada de material.
Essa bifurcação deixa o processo mais próximo da realidade.
Materiais que ainda estão em compra
O estoque atual não é a única informação relevante.
Existem situações em que o material ainda não chegou, mas já existe um pedido de compra com previsão de recebimento.
Nesse caso, o PCP pode utilizar essa informação para planejar uma ordem futura.
Por exemplo, se determinada matéria-prima chega na terça-feira, uma produção dependente dela pode ser programada para quarta-feira, desde que exista margem suficiente para eventuais atrasos e para os procedimentos de recebimento.
É importante não tratar uma compra pendente como material disponível.
Enquanto o recebimento não for confirmado, ainda existe risco de atraso.
Informações importantes do estoque
Algumas informações ajudam a tornar a análise mais confiável:
| Informação | O que representa | Utilização no planejamento |
|---|---|---|
| Saldo físico | Quantidade registrada em estoque | Visualizar o volume existente |
| Quantidade reservada | Material comprometido com outras ordens | Evitar dupla utilização |
| Saldo disponível | Quantidade livre para novas demandas | Liberar novas programações |
| Necessidade | Quantidade exigida pela produção | Comparar demanda e disponibilidade |
| Material em compra | Quantidade já solicitada ao fornecedor | Planejar recebimentos futuros |
| Previsão de recebimento | Data esperada para chegada | Programar ordens futuras |
| Consumo realizado | Quantidade efetivamente utilizada | Atualizar estoque e analisar desvios |
Consumo previsto e consumo realizado
Outro ponto relevante é a diferença entre o consumo previsto e aquilo que realmente foi utilizado.
A ficha técnica pode prever consumo de 10 quilos de material para determinado lote. Entretanto, o chão de fábrica pode registrar 10,5 quilos devido a perdas ou características do processo.
Quando essa diferença ocorre repetidamente, ela precisa ser analisada.
Caso contrário, o PCP continuará planejando com um consumo que não representa a operação real.
O Fluxograma PCP deve prever que o consumo apontado durante a produção retorne para a atualização do estoque.
Estoque de produto acabado
O processo também precisa considerar a entrada do produto concluído.
Quando a ordem é encerrada, a quantidade aprovada deve ser incorporada ao estoque de produtos acabados ou encaminhada para a etapa seguinte, conforme o processo da empresa.
Assim, o estoque participa tanto do início quanto do fim do fluxo produtivo.
No início, informa o que está disponível para fabricar.
No final, recebe o resultado da fabricação.
Essa integração mantém as quantidades atualizadas e fornece informações melhores para os próximos ciclos de planejamento.
Como integrar compras ao fluxo quando faltam materiais?
O Fluxograma PCP precisa prever o caminho que será seguido quando a quantidade de materiais disponível não for suficiente para atender uma produção. Ignorar essa situação e liberar a ordem mesmo assim pode provocar paradas, atrasos e acúmulo de produtos parcialmente fabricados.
A integração com compras transforma a falta de material em uma ação controlada.
Identificação da necessidade de compra
O processo começa quando o PCP compara a necessidade de materiais com o estoque disponível.
Se a quantidade necessária for maior do que a disponibilidade, existe uma necessidade de reposição.
Essa necessidade pode considerar:
-
Quantidade faltante;
-
Estoque mínimo;
-
Demandas futuras;
-
Pedidos já realizados;
-
Lote mínimo do fornecedor;
-
Prazo de entrega;
-
Frequência de consumo.
Não é suficiente solicitar apenas aquilo que falta imediatamente sem avaliar as próximas necessidades.
Uma compra emergencial pode resolver uma ordem atual, mas gerar nova falta alguns dias depois.
Solicitação e pedido de compra
Após identificar a necessidade, o processo pode gerar uma solicitação interna.
Essa solicitação informa ao setor de compras quais materiais são necessários, em que quantidade e para quando precisam estar disponíveis.
Compras então pode analisar fornecedores, preços, condições e prazos antes de emitir o pedido.
Do ponto de vista do PCP, o prazo é uma das informações mais importantes.
O material precisa chegar antes do momento em que será utilizado.
Lead time de compras
O tempo entre identificar uma necessidade e ter o material disponível é conhecido como lead time de abastecimento.
Esse período pode incluir:
Solicitação → Cotação → Aprovação → Pedido → Preparação pelo fornecedor → Transporte → Recebimento → Conferência → Liberação.
Se o PCP considerar apenas o transporte, poderá subestimar o tempo necessário.
Por isso, um bom planejamento utiliza históricos e prazos realistas.
Acompanhamento do recebimento
Depois que o pedido é realizado, o PCP precisa conseguir acompanhar sua previsão.
Uma ordem dependente daquele material não deve ser tratada da mesma maneira que uma ordem com todos os itens disponíveis.
A programação pode apresentar um status de aguardando material, por exemplo.
Quando o recebimento é confirmado, o estoque precisa ser atualizado e a disponibilidade deve ser novamente verificada.
Evitar liberar ordens incompletas
Liberar uma ordem sem todos os materiais pode ser necessário em alguns processos específicos, mas isso deve acontecer de forma controlada.
Caso contrário, pode ocorrer produção parcial.
Uma máquina inicia determinada fabricação, consome materiais e depois precisa parar porque um componente não chegou.
Além do atraso, essa interrupção pode ocupar espaço, aumentar movimentações e exigir nova preparação da máquina.
Por isso, o fluxo deve possuir critérios claros para liberação.
Compras e PCP precisam compartilhar informações
O PCP fornece para compras uma visão das necessidades futuras.
Compras fornece ao PCP uma visão dos prazos de abastecimento.
Quando essas informações estão conectadas, a empresa pode antecipar necessidades e reduzir aquisições emergenciais.
A integração permite que o planejamento saiba não apenas aquilo que está em falta, mas também:
-
O que já foi comprado;
-
Quando deve chegar;
-
Quanto foi solicitado;
-
Qual ordem depende do material;
-
Se existe atraso no fornecedor.
Assim, o Fluxograma PCP deixa de mostrar somente a fabricação e passa a representar as dependências que realmente determinam quando uma ordem poderá começar.
Como funcionam as ordens de produção dentro do Fluxograma PCP?
O Fluxograma PCP utiliza a ordem de produção como ligação direta entre aquilo que foi planejado e aquilo que será executado no chão de fábrica. É por meio dela que uma necessidade produtiva passa a possuir quantidade, prazo, materiais, operações e controles definidos.
Uma ordem não deve ser vista apenas como uma autorização para fabricar. Ela também funciona como fonte de informações para acompanhamento da produção.
Quando criar uma ordem de produção?
A ordem geralmente é criada depois que a necessidade foi identificada e analisada.
Antes de sua liberação, podem ser verificadas:
-
Demanda;
-
Quantidade;
-
Estoque;
-
Materiais;
-
Capacidade;
-
Prioridade;
-
Prazo;
-
Recursos necessários.
Criar ordens muito antes dessas validações pode gerar uma grande quantidade de registros que ainda não possuem condições de execução.
Por outro lado, gerar a ordem somente no momento da fabricação pode diminuir a capacidade de planejar materiais e recursos.
A empresa precisa definir em qual estágio a ordem será criada e em qual estágio será liberada.
Criar e liberar são conceitos diferentes.
Uma ordem pode existir no sistema como planejada ou aguardando materiais sem estar disponível para início imediato.
Relacionamento com o produto
Toda ordem precisa indicar claramente o item que será produzido.
Esse produto pode possuir uma estrutura contendo os componentes necessários.
Quando essa estrutura está cadastrada corretamente, torna-se possível calcular automaticamente as necessidades de materiais conforme a quantidade planejada.
Se uma ordem prevê 100 unidades e cada unidade consome três componentes, serão necessários 300 componentes.
Esse cálculo ajuda a integrar a ordem ao estoque.
Quantidade planejada
A ordem deve apresentar quanto precisa ser produzido.
Durante a execução, essa quantidade servirá como referência para os apontamentos.
É possível acompanhar:
Quantidade programada → Quantidade iniciada → Quantidade produzida → Quantidade aprovada → Quantidade perdida.
Essa separação melhora a análise dos resultados.
Produzir 1.000 peças não significa necessariamente que todas estarão disponíveis para venda. Parte delas pode apresentar defeitos, perdas ou necessidade de retrabalho.
Materiais da ordem
A relação dos materiais ajuda a preparar a produção e controlar o consumo.
Antes da liberação, o estoque pode realizar a reserva.
Na separação, os materiais podem ser movimentados para o setor produtivo.
Durante a produção, os consumos devem ser registrados.
Após o encerramento, diferenças entre consumo teórico e real podem ser avaliadas.
Operações e roteiro produtivo
Muitos produtos passam por várias etapas.
Um roteiro pode apresentar, por exemplo:
Corte → Usinagem → Montagem → Pintura → Inspeção → Embalagem.
A ordem de produção pode acompanhar cada uma dessas operações individualmente.
Isso permite identificar em qual etapa o lote se encontra.
Também facilita localizar gargalos.
Se várias ordens permanecem aguardando a etapa de pintura, por exemplo, pode existir uma limitação naquele recurso.
Datas previstas e realizadas
Controlar datas é fundamental para avaliar a programação.
A ordem pode possuir:
-
Data prevista de início;
-
Data prevista de conclusão;
-
Data real de início;
-
Data real de conclusão.
Com essas informações, o PCP consegue identificar atrasos e entender em qual momento eles ocorreram.
Principais dados da ordem de produção
Entre os dados que podem fazer parte do controle estão:
Produto.
Quantidade planejada.
Número da ordem.
Data de abertura.
Data prevista de início.
Prazo de conclusão.
Prioridade.
Materiais necessários.
Operações previstas.
Máquinas ou setores.
Tempo planejado.
Quantidade produzida.
Quantidade perdida.
Consumo realizado.
Situação da ordem.
Status das ordens
Criar situações padronizadas facilita o acompanhamento.
Alguns exemplos são:
Planejada → Aguardando material → Liberada → Em produção → Pausada → Finalizada.
Os nomes podem variar conforme a empresa.
O mais importante é que cada situação tenha um significado claro.
Uma ordem marcada como liberada deve possuir condições reais para começar. Uma ordem finalizada não deve continuar consumindo capacidade no planejamento.
Ordem de produção como fonte de rastreabilidade
A ordem também pode servir para reunir o histórico do processo.
Ao consultar uma produção concluída, a empresa pode identificar quando foi realizada, quais materiais foram consumidos, qual quantidade foi obtida, quais perdas ocorreram e quais etapas foram executadas.
Essa rastreabilidade torna a ordem uma peça central do Fluxograma PCP, porque conecta o plano inicial aos registros reais da operação.
Como representar a execução da produção no fluxograma?
O Fluxograma PCP precisa continuar após a liberação da ordem, representando aquilo que ocorre durante a execução. Essa etapa é essencial porque o planejamento somente pode ser avaliado quando comparado com os acontecimentos reais do chão de fábrica.
A execução transforma recursos e materiais em produtos acabados.
Liberação da ordem
Quando materiais, capacidade e demais condições são confirmados, a ordem pode ser liberada.
A liberação sinaliza que a produção está autorizada a iniciar conforme sua sequência.
Nesse momento, é importante que a fábrica tenha acesso às informações necessárias.
Isso pode envolver:
-
Produto;
-
Quantidade;
-
Prioridade;
-
Operações;
-
Materiais;
-
Instruções;
-
Prazo;
-
Recursos.
Separação dos materiais
Antes do início, os materiais podem ser separados fisicamente.
Essa movimentação deve ser registrada para que o estoque continue representando a realidade.
Dependendo do processo, os itens podem ser baixados diretamente na ordem ou transferidos para um estoque intermediário de produção.
O método utilizado precisa ser padronizado.
Movimentações não registradas são uma das causas comuns de divergência de estoque.
Início da produção
Quando a primeira operação começa, a ordem pode mudar para o status em produção.
Registrar o horário ou data de início permite comparar o início real com aquilo que havia sido programado.
Caso uma ordem planejada para segunda-feira somente comece na quarta-feira, essa diferença merece análise.
O atraso pode ter sido causado por falta de material, indisponibilidade de equipamento, excesso de ordens anteriores ou alteração de prioridade.
Apontamento da produção
Apontar significa registrar aquilo que foi executado.
Os registros podem incluir:
-
Quantidade produzida;
-
Tempo utilizado;
-
Operação realizada;
-
Máquina utilizada;
-
Quantidade perdida;
-
Paradas;
-
Retrabalhos;
-
Consumo.
Quanto mais confiável for o apontamento, melhor será a informação utilizada pelo planejamento.
Registro das quantidades
A empresa precisa definir em quais momentos as quantidades serão registradas.
Em alguns ambientes, o apontamento pode ocorrer ao final de cada turno.
Em outros, cada etapa registra imediatamente sua produção.
Processos que exigem acompanhamento mais próximo podem trabalhar com atualizações frequentes.
O objetivo é evitar que o PCP utilize dados muito atrasados para tomar decisões.
Controle de paradas
Nem todo tempo disponível transforma-se em produção.
Equipamentos podem parar por diversos motivos:
-
Falta de material;
-
Manutenção;
-
Ajuste;
-
Quebra;
-
Troca de ferramenta;
-
Falta de operador;
-
Problema de qualidade.
Registrar essas ocorrências ajuda a entender por que a produção ficou abaixo do planejado.
Sem o motivo da parada, o relatório mostrará somente que o resultado não foi alcançado.
Perdas e refugos
Perdas também precisam fazer parte da execução.
Imagine que uma ordem foi aberta para 1.000 unidades. A fábrica produziu 1.000 peças, mas 40 foram reprovadas.
O resultado disponível será diferente da quantidade bruta fabricada.
Separar produção boa de perda melhora o controle de produtividade e custos.
Movimentação entre etapas
Quando o produto passa por diversas operações, o fluxo deve mostrar a transferência de uma etapa para outra.
Por exemplo:
Corte → Dobra → Soldagem → Pintura → Montagem.
Cada operação pode possuir fila própria.
Uma ordem pode ter terminado o corte, mas continuar aguardando a dobra.
Essa visibilidade ajuda o PCP a identificar onde o material está e qual recurso está acumulando trabalho.
Finalização da fabricação
A ordem pode ser finalizada quando as operações previstas forem concluídas e os resultados estiverem registrados.
Antes do encerramento, pode ser necessário conferir:
-
Quantidade produzida;
-
Quantidade aprovada;
-
Perdas;
-
Consumos;
-
Operações;
-
Pendências.
Fechar uma ordem com informações incompletas reduz a qualidade das análises posteriores.
Entrada do produto acabado
Após a conclusão, a quantidade aprovada pode entrar no estoque de produtos acabados.
Essa atualização encerra um ciclo.
O estoque que inicialmente forneceu os materiais agora recebe o resultado final da produção.
Exemplo de sequência produtiva
Planejamento → Consulta de estoque → Material disponível? → Ordem de produção → Separação dos materiais → Liberação → Produção → Apontamentos → Controle de perdas → Finalização → Entrada no estoque.
Em processos mais complexos, podem existir ramificações.
Se houver uma parada, a ordem pode permanecer aberta.
Se houver reprovação, o material pode seguir para retrabalho.
Se faltar matéria-prima durante a execução, o PCP pode precisar reprogramar.
Por isso, o Fluxograma PCP deve refletir o processo real, incluindo as exceções que efetivamente acontecem na rotina industrial.
Como acompanhar planejado x realizado no Fluxograma PCP?
O Fluxograma PCP deve incluir uma etapa de comparação entre aquilo que foi programado e aquilo que realmente aconteceu. Sem essa análise, o PCP consegue criar planos, mas encontra dificuldade para saber se eles estão sendo cumpridos.
A comparação entre planejado e realizado ajuda a transformar registros da produção em informações para melhoria do processo.
Quantidade planejada x quantidade produzida
Uma das análises mais simples é comparar volumes.
Se a ordem previa 2.000 unidades e apenas 1.700 foram produzidas, existe um desvio de 300 unidades.
O próximo passo não deve ser apenas registrar a diferença, mas descobrir sua causa.
Pode ter ocorrido:
-
Falta de material;
-
Parada de máquina;
-
Perda acima do esperado;
-
Falta de tempo;
-
Problema de qualidade;
-
Alteração de prioridade;
-
Capacidade menor do que a estimada.
Identificar a causa permite corrigir o problema ou ajustar futuros planejamentos.
Prazo previsto x prazo realizado
Também é importante acompanhar datas.
Uma ordem pode ter atingido a quantidade correta, mas ter sido concluída com atraso.
Nesse caso, o volume não mostra todo o problema.
Comparar data programada e data real ajuda a medir o cumprimento dos prazos.
A análise pode ser feita por ordem, produto, setor ou período.
Consumo previsto x consumo realizado
O consumo de materiais também precisa ser comparado.
A estrutura do produto informa quanto deveria ser utilizado.
O apontamento informa quanto realmente foi consumido.
Diferenças frequentes podem indicar:
-
Perdas;
-
Problemas de processo;
-
Cadastro incorreto;
-
Unidade de medida inadequada;
-
Consumo não registrado;
-
Desperdício.
Essas informações impactam tanto o estoque quanto o custo do produto.
Tempo previsto x tempo utilizado
O roteiro de produção pode possuir tempos estimados para cada operação.
Durante a execução, o tempo real deve ser comparado.
Se uma operação prevista para duas horas costuma levar três, existe uma diferença importante.
Enquanto o cadastro continuar utilizando duas horas, o PCP poderá programar uma capacidade que não existe na prática.
Por isso, históricos reais ajudam a melhorar gradualmente o planejamento.
Perdas previstas x perdas reais
Alguns processos possuem uma perda técnica esperada.
Entretanto, perdas acima do limite devem ser investigadas.
Acompanhar o valor por ordem, produto ou operação facilita identificar onde o problema está concentrado.
Tabela de comparação
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | Quantidade prevista para a ordem | Quantidade efetivamente produzida |
| Prazo | Data programada para conclusão | Data real de conclusão |
| Materiais | Consumo calculado pela estrutura | Consumo apontado durante a produção |
| Tempo | Tempo estimado das operações | Tempo realmente utilizado |
| Perdas | Limite esperado para o processo | Quantidade registrada como perda |
| Início | Data programada | Data efetiva de início |
| Capacidade | Volume disponível para o período | Volume efetivamente alcançado |
Análise dos desvios
O desvio representa a diferença entre previsão e resultado.
Nem todo desvio significa necessariamente falha.
Uma produção pode terminar antes do prazo por ganho de produtividade.
O importante é identificar diferenças relevantes e compreender sua origem.
Essa análise ajuda a responder perguntas como:
Por que determinada máquina sempre atrasa?
Qual produto apresenta maior perda?
Qual material costuma apresentar consumo acima do previsto?
Quais ordens começam depois da data planejada?
Qual setor possui maior diferença entre capacidade teórica e realizada?
Ordens atrasadas
Ordens abertas além do prazo precisam aparecer no controle.
Uma visão por situação pode separar:
-
Ordens dentro do prazo;
-
Ordens próximas do vencimento;
-
Ordens atrasadas;
-
Ordens paradas;
-
Ordens aguardando material.
Isso facilita a priorização das ações.
Reprogramação
Quando um desvio afeta as próximas ordens, o planejamento precisa ser atualizado.
Imagine que uma máquina deveria terminar uma ordem pela manhã, mas permanecerá ocupada durante toda a tarde.
Todas as produções previstas para aquele recurso podem precisar de ajuste.
Reprogramar significa utilizar as informações atuais para reconstruir uma sequência viável.
O planejamento não deve ser tratado como algo imutável.
Ele serve como referência, mas precisa acompanhar os acontecimentos da operação.
Uso do histórico para melhorar o planejamento
Quanto maior a qualidade dos registros realizados, melhor será a base para futuras decisões.
Se o PCP identifica que determinado produto leva em média seis horas para ser fabricado, mas o cadastro utiliza quatro horas, é possível corrigir a referência.
O mesmo vale para perdas, consumo e capacidade.
Dessa forma, o Fluxograma PCP cria um ciclo de melhoria contínua:
Planejar → Executar → Registrar → Comparar → Analisar → Ajustar → Planejar novamente.
Quais erros podem prejudicar a integração do Fluxograma PCP?
O Fluxograma PCP pode organizar grande parte das etapas produtivas, mas somente será útil quando representar informações confiáveis e processos realmente praticados. Um desenho visualmente organizado não resolve problemas se os dados utilizados estiverem incorretos ou desatualizados.
Alguns erros aparecem com frequência na integração entre PCP, estoque e produção.
Planejar sem verificar materiais
Programar uma ordem antes de analisar o estoque é um dos problemas mais comuns.
A fábrica recebe uma programação, prepara recursos e somente depois percebe que determinada matéria-prima está indisponível.
O resultado pode ser uma parada antes mesmo do início da operação.
A consulta ao estoque deve fazer parte do fluxo antes da liberação.
Considerar saldo físico como saldo disponível
Outro problema ocorre quando os materiais já reservados são ignorados.
Um item pode existir no depósito, mas estar comprometido com ordens anteriores.
Utilizar apenas o saldo físico cria uma falsa sensação de disponibilidade.
Liberar ordens sem capacidade
Ter material suficiente também não significa que a ordem possa começar imediatamente.
A máquina necessária pode estar ocupada.
Por isso, estoque e capacidade precisam ser analisados em conjunto.
Alterar prioridades constantemente
Pedidos urgentes podem ocorrer, mas transformar toda nova demanda em prioridade prejudica o planejamento.
Cada mudança pode empurrar outras ordens para frente.
Quando isso acontece repetidamente, a programação perde confiabilidade.
A empresa deve possuir critérios objetivos para definir urgências.
Não registrar consumo
Retirar materiais do estoque sem registrar o consumo gera divergência.
O sistema passa a mostrar uma quantidade que já não existe fisicamente.
A próxima programação utilizará essa informação incorreta.
Não registrar a produção realizada
O problema inverso também acontece.
A fábrica conclui produtos, mas a ordem continua aberta ou sem apontamento.
O PCP pode acreditar que a produção ainda está em andamento e até gerar uma nova necessidade desnecessariamente.
Ignorar perdas
Considerar toda quantidade processada como produto aprovado mascara perdas.
Perdas precisam ser registradas separadamente para que estoque, custos e produtividade reflitam a realidade.
Não acompanhar pedidos de compra
Saber que um item foi comprado não é suficiente.
O PCP também precisa acompanhar a data prevista.
Um atraso de fornecedor pode exigir reprogramação antes mesmo da data planejada para produção.
Manter ordens finalizadas como abertas
Ordens antigas abertas poluem os controles.
Elas podem aparecer como pendentes, consumir reservas e dificultar a análise da carteira real de produção.
O encerramento deve ser parte obrigatória do processo.
Utilizar informações diferentes em cada setor
Um dos maiores problemas ocorre quando PCP, estoque, compras e produção trabalham com controles independentes.
PCP possui uma planilha, estoque utiliza outro controle e fábrica registra informações manualmente em um terceiro local.
Quando os números divergem, surgem dúvidas sobre qual informação está correta.
A integração busca justamente reduzir esse problema.
Criar um fluxo idealizado demais
Outro erro é montar um processo que parece perfeito no papel, mas não acontece na prática.
Se a indústria possui retrabalho, paradas, compras urgentes ou produções parciais, essas situações precisam ser consideradas.
O objetivo do Fluxograma PCP não é esconder exceções, mas mostrar como elas devem ser tratadas.
Quanto mais próximo o fluxo estiver da rotina real, mais útil será para padronizar processos e identificar oportunidades de melhoria.
Como montar um Fluxograma PCP integrado e manter o processo atualizado?
O Fluxograma PCP deve ser construído a partir do processo real da empresa. Não existe um único modelo adequado para todas as indústrias, porque produtos, etapas produtivas, estoques, recursos e formas de planejamento podem variar significativamente.
Mesmo assim, alguns passos ajudam a criar um fluxo completo e funcional.
Mapeie o processo atual
Antes de desenhar qualquer coisa, acompanhe como uma demanda percorre a empresa.
Identifique:
-
Onde a necessidade de produção surge;
-
Quem analisa essa necessidade;
-
Como as quantidades são definidas;
-
Como o estoque é consultado;
-
Quem verifica capacidade;
-
Quando a ordem é criada;
-
Quando ela é liberada;
-
Como materiais são separados;
-
Como a produção é apontada;
-
Como a ordem é encerrada.
Registrar o processo atual evita criar um fluxo baseado apenas em suposições.
Identifique entradas e saídas
Cada etapa recebe alguma informação e gera outra.
Por exemplo:
Planejamento recebe demanda e gera programação.
Estoque recebe necessidade e informa disponibilidade.
Compras recebe falta de material e gera pedido.
Produção recebe ordem liberada e gera apontamentos.
Compreender essas entradas e saídas ajuda a conectar os setores.
Defina os responsáveis
Cada atividade deve possuir um responsável.
Não significa necessariamente indicar uma pessoa específica no fluxograma. Pode ser utilizado o setor ou função responsável.
Exemplos:
Comercial → Pedido.
PCP → Programação.
Estoque → Conferência e separação.
Compras → Abastecimento.
Produção → Execução e apontamento.
Qualidade → Aprovação, quando aplicável.
Definir responsabilidades reduz situações em que uma etapa permanece parada porque ninguém sabe quem deve executar a próxima ação.
Crie pontos de decisão
Os pontos de decisão tornam o desenho mais realista.
Algumas perguntas importantes são:
Há estoque suficiente?
Existe capacidade disponível?
O material foi recebido?
A ordem foi concluída?
A quantidade planejada foi atingida?
O produto foi aprovado?
Existe necessidade de retrabalho?
Cada resposta pode direcionar o processo para um caminho diferente.
Padronize a conferência de materiais
A consulta de estoque deve ser obrigatória antes da liberação da produção quando os materiais são indispensáveis para iniciar a ordem.
A conferência pode seguir:
Necessidade da ordem → Estrutura de materiais → Quantidade necessária → Saldo disponível → Reservas → Necessidade de compra.
Essa sequência reduz liberações incorretas.
Estabeleça regras para abertura e liberação
A empresa precisa decidir quando uma ordem pode ser criada e quando pode ser liberada.
Uma possibilidade é:
Planejada: necessidade identificada.
Aguardando material: ordem criada, mas sem todos os componentes.
Liberada: materiais e capacidade confirmados.
Em produção: execução iniciada.
Finalizada: produção concluída e apontamentos encerrados.
Essas regras deixam o status mais útil.
Organize os apontamentos
Também é necessário definir quais informações serão registradas durante a execução.
Não adianta exigir dezenas de apontamentos que ninguém consegue manter atualizados.
O ideal é identificar os dados que realmente ajudam no controle.
Normalmente, quantidade produzida, perdas, tempo e situação da operação são informações importantes.
Empresas com necessidades específicas podem acompanhar dados adicionais.
Atualize o estoque a partir das movimentações
O estoque não deve depender somente de inventários periódicos para corrigir diferenças.
Entradas, saídas, consumos e produções precisam gerar movimentações conforme acontecem.
Dessa forma, a informação consultada pelo planejamento permanece mais próxima da realidade.
Utilize indicadores de acompanhamento
O fluxo pode ser complementado por indicadores que mostram o desempenho do processo.
Alguns exemplos são:
Cumprimento das ordens no prazo.
Quantidade produzida.
Perdas.
Tempo de produção.
Consumo de materiais.
Ordens atrasadas.
Ordens aguardando material.
Diferença entre planejado e realizado.
Essas informações ajudam a identificar onde o fluxo necessita de ajustes.
Revise o processo periodicamente
Uma indústria muda.
Novas máquinas podem ser instaladas, produtos podem mudar, setores podem ser reorganizados e novas formas de controle podem ser adotadas.
Por isso, o fluxograma não deve ser criado uma vez e permanecer inalterado indefinidamente.
Sempre que houver mudanças relevantes no processo, é importante revisar o desenho.
Fluxo final sugerido
Uma estrutura integrada pode seguir esta sequência:
Demanda → Planejamento → Definição da quantidade → Definição do prazo → Análise de capacidade → Consulta de estoque → Materiais disponíveis? → Compra, quando necessário → Confirmação do recebimento → Programação → Ordem de produção → Reserva de materiais → Separação → Liberação → Execução → Apontamentos → Controle de perdas → Finalização → Entrada do produto acabado no estoque → Comparação planejado x realizado → Análise de desvios → Reprogramação.
Esse fluxo pode ser adaptado de acordo com as características da empresa.
Indústrias sob encomenda podem iniciar pelo pedido do cliente. Empresas que fabricam para estoque podem iniciar pela necessidade de reposição.
Processos com diversas operações podem acrescentar controles intermediários.
Integração entre os setores
Um fluxo bem estruturado não significa apenas organizar o PCP.
Ele ajuda a mostrar como diferentes áreas participam do mesmo objetivo.
Comercial informa demanda.
PCP transforma demanda em planejamento.
Estoque informa materiais disponíveis.
Compras atende necessidades de abastecimento.
Produção executa as ordens.
Apontamentos devolvem informações ao PCP.
Estoque recebe os produtos concluídos.
O planejamento utiliza os resultados para o próximo ciclo.
Dessa maneira, o Fluxograma PCP passa a representar um processo contínuo em vez de uma sequência que termina na fábrica.
Informações centralizadas facilitam decisões
Quanto mais conectadas estiverem as informações, menor será a necessidade de consultar diferentes controles antes de tomar uma decisão.
Ao analisar uma ordem, por exemplo, o responsável pelo PCP deve conseguir entender rapidamente sua quantidade, prazo, situação, disponibilidade de materiais e andamento.
Essa visibilidade permite reagir mais rapidamente diante de atrasos e restrições.
Se um fornecedor altera a previsão de entrega, o PCP consegue identificar as ordens afetadas.
Se uma máquina apresenta uma parada prolongada, é possível verificar quais programações dependem daquele recurso.
Se determinada produção consome mais material do que o previsto, a próxima programação pode considerar essa informação.
O fluxo deve permitir melhoria contínua
O principal benefício de manter o processo atualizado está na capacidade de aprender com os resultados.
Planejamentos iniciais dificilmente serão perfeitos.
Com o tempo, dados reais ajudam a melhorar previsões de capacidade, consumo, tempo e perda.
A empresa passa a trabalhar com informações cada vez mais próximas da realidade operacional.
Assim, o fluxograma deixa de ser apenas uma representação e torna-se uma referência para organizar a gestão da produção.
Conclusão
Integrar planejamento, estoque e ordens de produção é fundamental para transformar o PCP em um processo realmente conectado à rotina industrial. Quando cada setor trabalha com informações isoladas, aumenta o risco de programar produções sem material, manter ordens paradas, comprar itens com atraso ou utilizar dados incorretos na tomada de decisão.
O Fluxograma PCP ajuda a visualizar todas essas relações, mostrando desde a origem da demanda até a entrada do produto acabado no estoque. Ao representar consultas, decisões, ordens, movimentações e apontamentos, a empresa consegue entender melhor como cada etapa influencia a seguinte.
Um fluxo eficiente deve começar pelo planejamento, validar capacidade e materiais, integrar compras quando necessário, organizar as ordens de produção e acompanhar a execução por meio de registros confiáveis.
Também é importante comparar planejado e realizado. Quantidade, prazo, consumo, tempo e perdas oferecem informações importantes para identificar desvios e melhorar programações futuras.
Mais do que desenhar etapas, estruturar o Fluxograma PCP significa criar um processo em que as informações circulam entre planejamento e operação. O estoque informa disponibilidade, a produção registra o realizado e o PCP utiliza esses dados para ajustar novas decisões.
Quando esse ciclo é mantido atualizado, a indústria consegue visualizar melhor suas prioridades, antecipar restrições, reduzir interrupções e organizar a produção com base em informações mais confiáveis.