PCP e Produção 36 min de leitura
Rastreabilidade de Produção: Como Descobrir Onde Surgem os Defeitos na Fabricação?
Aprenda a identificar falhas na fabricação, investigar suas causas e evitar que os mesmos defeitos prejudiquem a produção.
Neste artigo
- O que é rastreabilidade de produção e como ela funciona?
- Por que é tão difícil descobrir onde surgiu um defeito na fabricação?
- Como descobrir em qual etapa da produção surgiu um defeito?
- Quais informações precisam ser registradas para rastrear defeitos na fabricação?
- Como diferenciar um defeito de fabricação da sua verdadeira causa?
- Qual é a diferença entre rastreabilidade por lote e por número de série?
- Como saber se outras peças também podem apresentar o mesmo defeito?
- Como a rastreabilidade ajuda a reduzir o retrabalho e o desperdício?
- Como usar a rastreabilidade para evitar que os defeitos se repitam?
- Como integrar a rastreabilidade ao estoque e ao PCP?
- Como um sistema de gestão industrial ajuda a descobrir defeitos na fabricação?
- Como começar a rastreabilidade em uma fábrica pequena?
- Quais erros devem ser evitados ao implementar a rastreabilidade?
- Como saber se a rastreabilidade da produção está funcionando?
- Exemplo prático: como investigar um defeito utilizando o histórico de fabricação?
- Conclusão: como descobrir a origem dos defeitos com mais precisão?
- Leia mais conteúdos relacionados:
- Perguntas frequentes
Foi na matéria-prima? No ajuste de uma máquina? Em alguma operação realizada durante a fabricação?
Sem registros organizados, a empresa pode gastar horas verificando processos, desmontando produtos e analisando materiais sem conseguir identificar a origem da falha.
A rastreabilidade de produção ajuda a resolver essa dificuldade porque permite acompanhar o histórico de fabricação, relacionando produtos, materiais, lotes, operações e inspeções.
Neste artigo, você vai entender como investigar defeitos na fabricação, quais informações precisam ser registradas e como utilizar esses dados para evitar que os mesmos problemas aconteçam novamente.
O que é rastreabilidade de produção e como ela funciona?
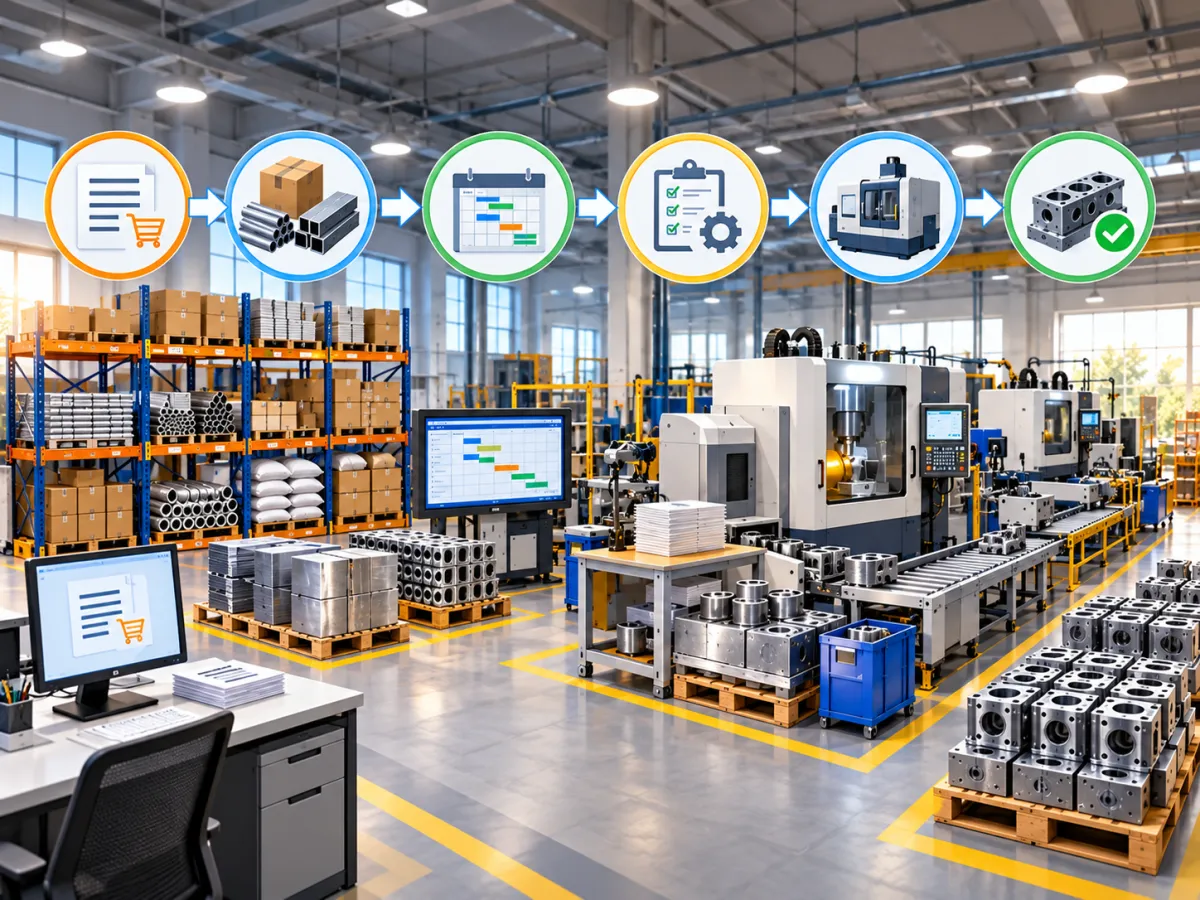
A rastreabilidade de produção é a capacidade de identificar e consultar o histórico de um produto durante seu processo de fabricação.
Isso significa saber quais materiais foram utilizados, por quais etapas o produto passou, quando cada operação aconteceu e quais verificações foram realizadas antes da sua conclusão.
Imagine uma indústria que fabrica suportes metálicos. Para produzir cada suporte, a empresa precisa cortar uma chapa de aço, realizar a furação, executar a dobra e conferir as medidas finais.
Se um suporte apresentar um furo fora da posição correta, será necessário investigar em qual momento surgiu o problema.
Quando a fábrica mantém registros das operações, é possível consultar informações como:
-
Qual ordem de produção originou a peça.
-
Qual lote de matéria-prima foi utilizado.
-
Quando a peça passou pela operação de furação.
-
Qual máquina realizou o processo.
-
Quais parâmetros e medições foram registrados.
-
Se ocorreram paradas ou ajustes durante a fabricação.
-
Quais resultados foram encontrados nas inspeções.
Essas informações permitem reconstruir o caminho percorrido pelo produto e identificar pontos que precisam ser investigados.
Entretanto, existe uma diferença importante: os registros mostram o que aconteceu durante a fabricação, mas nem sempre revelam automaticamente a causa de um defeito.
Se uma peça passou por determinada máquina e apresentou uma falha, isso não significa que o equipamento seja necessariamente o responsável. É preciso analisar outras informações e confirmar a hipótese.
Qual é a diferença entre rastrear um produto e controlar sua localização?
Controlar a localização significa saber onde determinado material ou produto está armazenado.
Uma empresa pode identificar, por exemplo, que existem 80 peças em uma prateleira do estoque.
Já a rastreabilidade permite conhecer a origem dessas peças e os processos pelos quais passaram.
Dessa forma, a empresa consegue responder não apenas onde os produtos estão, mas também como foram fabricados.
Esse histórico é especialmente importante quando diferentes lotes, máquinas ou matérias-primas são utilizados para produzir itens semelhantes.
Por que é tão difícil descobrir onde surgiu um defeito na fabricação?
Muitas fábricas conseguem identificar produtos defeituosos, mas enfrentam dificuldades para descobrir o que provocou o problema.
Isso acontece principalmente quando as informações sobre a fabricação estão incompletas, desatualizadas ou espalhadas por diferentes controles.
Considere uma indústria que produz 600 peças durante um turno. Na inspeção final, 25 apresentam medidas fora do padrão.
O responsável pela qualidade identifica as peças rejeitadas, mas precisa descobrir o que elas têm em comum.
Se a empresa não registrou quais máquinas foram utilizadas, em quais horários as operações aconteceram ou quais materiais foram consumidos, a investigação se torna mais difícil.
Em alguns casos, será necessário verificar um volume muito maior de produtos porque não existem informações suficientes para delimitar quais unidades podem ter sido afetadas.
Mistura de peças de diferentes lotes
Um dos problemas mais comuns ocorre quando materiais ou produtos de lotes diferentes são armazenados juntos, sem uma identificação adequada.
Imagine que uma fábrica receba duas remessas de chapas metálicas e utilize ambas na produção de um mesmo componente.
Posteriormente, algumas peças apresentam trincas durante a dobra.
Se não existir um vínculo entre as peças fabricadas e os lotes de matéria-prima, será difícil verificar se o problema está relacionado a uma das remessas.
A mistura não impede necessariamente a investigação, mas pode aumentar bastante a quantidade de materiais que precisam ser avaliados.
Falta de registros das operações
Outro problema acontece quando a empresa controla apenas a quantidade produzida, sem registrar informações sobre as etapas executadas.
Saber que uma ordem produziu 300 unidades não é suficiente para descobrir por que algumas foram rejeitadas.
Dependendo do processo, também será necessário conhecer a sequência das operações, os equipamentos utilizados e as ocorrências registradas durante a fabricação.
Quanto mais informações relevantes estiverem disponíveis, maior será a capacidade de delimitar o problema.
Apontamentos realizados muito tempo depois
Quando os registros são feitos somente ao final do turno, detalhes importantes podem ser esquecidos.
Uma parada de máquina, uma troca de ferramenta ou um ajuste realizado durante a operação pode deixar de ser registrado.
Essas informações podem fazer diferença na investigação de um defeito.
Por isso, o ideal é registrar os acontecimentos o mais próximo possível do momento em que ocorrem, conforme a necessidade de controle de cada processo.
Defeitos encontrados somente na inspeção final
Quando uma peça passa por várias operações antes de ser inspecionada, identificar onde surgiu a falha pode exigir uma investigação mais extensa.
Por exemplo, um componente pode passar por corte, dobra, soldagem e acabamento antes de apresentar um problema dimensional.
Se não houve medições entre as etapas, será necessário verificar mais possibilidades.
Isso mostra por que os controles de qualidade durante o processo podem ser tão importantes quanto a inspeção final.
Como descobrir em qual etapa da produção surgiu um defeito?
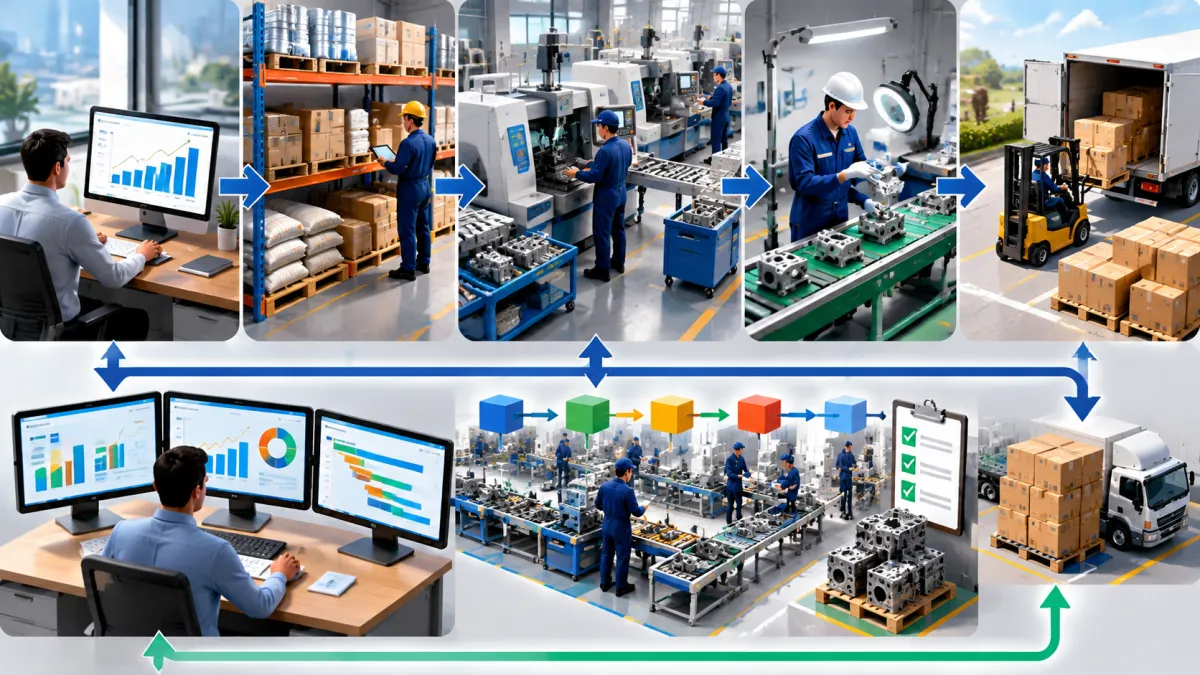
Para descobrir a origem de uma falha, é necessário seguir uma sequência de investigação.
O objetivo é partir do produto defeituoso, recuperar as informações de fabricação e utilizar os registros para encontrar evidências sobre o que aconteceu.
A seguir, veja como realizar esse processo.
Identifique o produto e o lote que apresentam problemas
O primeiro passo é identificar precisamente o item defeituoso.
Sempre que possível, registre o código do produto, a ordem de produção, o lote ou número de série e a quantidade de unidades afetadas.
Também é importante descrever o defeito de maneira objetiva.
Em vez de registrar apenas "peça com problema", descreva qual requisito não foi atendido.
Por exemplo:
"Peça com diâmetro de furo de 10,4 mm, quando o desenho técnico especifica 10,0 mm, com tolerância de ±0,1 mm."
Nesse exemplo ilustrativo, a medida está fora do intervalo permitido de 9,9 mm a 10,1 mm.
Uma descrição precisa facilita a comparação entre diferentes peças e evita que problemas distintos sejam tratados como uma única ocorrência.
Também é recomendável registrar o momento em que a falha foi identificada e o resultado da inspeção.
Consulte o histórico da ordem de produção
Depois de identificar a peça, o próximo passo é consultar sua ordem de produção.
A ordem reúne informações sobre a fabricação de determinado produto e pode servir como referência para localizar operações e materiais envolvidos.
Durante a investigação, verifique:
-
A data de início e conclusão da fabricação.
-
A quantidade planejada e efetivamente produzida.
-
Os materiais utilizados.
-
As operações previstas e executadas.
-
Os recursos empregados em cada etapa.
-
Os registros de paradas, ajustes e refugos.
-
As inspeções realizadas durante o processo.
Imagine que o produto tenha passado pelas operações de corte, furação e acabamento.
Se existem registros de inspeção indicando que as dimensões estavam corretas após o corte, mas o defeito foi encontrado depois da furação, essa etapa passa a merecer uma análise mais detalhada.
Isso não elimina automaticamente outras possibilidades, mas ajuda a direcionar a investigação.
Verifique as matérias-primas utilizadas
Nem todo defeito começa na operação de fabricação.
Algumas falhas podem estar relacionadas às características ou condições dos materiais utilizados.
Uma chapa metálica com propriedades inadequadas, por exemplo, pode apresentar problemas durante a conformação.
Da mesma forma, um componente recebido fora das especificações pode comprometer uma montagem.
Para verificar essa possibilidade, consulte os lotes de matéria-prima utilizados na fabricação.
Analise os registros de recebimento, as especificações exigidas, os resultados de inspeção e eventuais ocorrências anteriores.
Também é importante verificar se outros produtos fabricados com o mesmo lote apresentaram problemas semelhantes.
Se o defeito aparece em diferentes máquinas, mas sempre está relacionado a uma mesma matéria-prima, existe um indício que merece investigação.
Entretanto, essa relação precisa ser confirmada antes de concluir que o material provocou a falha.
Analise as máquinas e operações utilizadas
As condições do equipamento e os ajustes realizados durante a produção também precisam ser considerados.
Em operações de usinagem, por exemplo, o desgaste de uma ferramenta pode provocar alterações dimensionais.
Na fabricação de peças dobradas, parâmetros inadequados ou problemas de posicionamento podem afetar o resultado.
Por isso, vale consultar registros como:
-
Máquina utilizada na operação.
-
Ferramenta ou dispositivo empregado.
-
Parâmetros definidos para o processo.
-
Ajustes efetuados durante a fabricação.
-
Ocorrências e paradas registradas.
-
Resultados das medições disponíveis.
Imagine que uma fábrica utilize duas máquinas para produzir o mesmo componente.
Ao analisar os registros, o responsável percebe que todas as peças defeituosas passaram por uma delas.
Essa informação não comprova a causa, mas permite concentrar a investigação nas condições dessa máquina, nos ajustes realizados e nos materiais processados.
Compare peças boas e peças defeituosas
Uma forma prática de investigar falhas é comparar produtos que atenderam às especificações com aqueles que apresentaram problemas.
O objetivo é encontrar diferenças relevantes entre seus históricos.
Por exemplo, duas ordens utilizaram o mesmo tipo de matéria-prima, seguiram o mesmo roteiro de fabricação e produziram peças semelhantes.
Entretanto, apenas uma ordem apresentou defeitos.
Nesse caso, a empresa pode comparar horários, máquinas, ferramentas, parâmetros e resultados de inspeção.
Se uma condição aparece apenas na produção defeituosa, ela se torna uma possível explicação para o problema.
A comparação deve considerar mais de um fator, porque processos diferentes podem apresentar coincidências sem relação direta com a falha.
Confirme a causa antes de aplicar uma correção definitiva
Depois de reunir os dados, é necessário verificar se a causa suspeita realmente explica o defeito.
Essa confirmação pode envolver novas medições, inspeção de ferramentas, análise de materiais ou testes realizados sob condições controladas.
Considere que uma peça tenha apresentado um furo maior do que o permitido.
Os registros indicam que a operação foi realizada em uma máquina específica, mas existem várias possibilidades: desgaste da ferramenta, ajuste incorreto, problema de fixação ou método de medição inadequado.
A investigação precisa separar essas hipóteses.
Se a equipe identificar desgaste na ferramenta e conseguir demonstrar sua relação com a alteração dimensional, haverá uma evidência mais consistente para orientar a correção.
A rastreabilidade de produção é fundamental nesse processo porque fornece o histórico necessário para investigar os acontecimentos, enquanto a análise técnica ajuda a confirmar suas causas.
Quais informações precisam ser registradas para rastrear defeitos na fabricação?
Para que a rastreabilidade funcione, a fábrica precisa definir quais informações são necessárias para reconstruir o histórico dos produtos.
Não significa registrar absolutamente tudo o que acontece.
O importante é manter dados suficientes para identificar o material, relacioná-lo às operações executadas e localizar possíveis problemas.
A quantidade de informações dependerá do tipo de produto, do processo produtivo e das exigências de qualidade.
Uma indústria que fabrica peças simples em lotes pode precisar de registros diferentes daqueles utilizados na montagem de equipamentos com componentes identificados individualmente.
Informações essenciais para investigar defeitos na produção
| Informação registrada | Para que serve na investigação | Exemplo prático |
|---|---|---|
| Ordem de produção | Identificar a fabricação à qual a peça pertence | OP 0258 |
| Lote do produto | Localizar unidades que compartilham o mesmo histórico de lote | Lote L042 |
| Matéria-prima utilizada | Verificar a origem dos materiais empregados | Chapa de aço, lote MP17 |
| Etapa de fabricação | Identificar as operações executadas | Furação |
| Máquina ou recurso | Investigar o equipamento utilizado | Furadeira 02 |
| Data e horário | Relacionar ocorrências a um período específico | Das 8h às 10h |
| Inspeção e ocorrência | Identificar desvios e registrar resultados | Furo fora da tolerância |
Os códigos e horários apresentados são fictícios e servem apenas para demonstrar a organização dos registros.
Observe que cada informação responde a uma pergunta diferente.
A ordem de produção identifica o trabalho realizado. O lote permite agrupar unidades relacionadas. O registro da operação mostra o processo executado. Já os resultados de inspeção indicam se determinado requisito foi atendido.
O principal cuidado é garantir que essas informações estejam relacionadas.
Uma empresa pode possuir relatórios completos sobre máquinas e materiais, mas ainda enfrentar dificuldades se não conseguir identificar quais registros correspondem a determinado produto.
Por que os registros precisam estar relacionados entre si?
Imagine uma fábrica que mantém uma planilha de compras, outra para ordens de produção e uma terceira para inspeções.
Embora as informações existam, pode ser difícil descobrir qual remessa de matéria-prima foi utilizada em uma ordem específica.
Se os dados não possuem identificações que permitam relacioná-los, a investigação dependerá de consultas manuais e conferências adicionais.
Por isso, é importante estabelecer vínculos entre materiais, lotes, ordens e operações.
Essa organização permite consultar o histórico de um produto sem precisar reconstruí-lo com base apenas em datas aproximadas ou lembranças dos envolvidos.
Por quanto tempo os registros devem ser mantidos?
Não existe um prazo único que sirva para todos os tipos de indústria.
A retenção depende de requisitos legais e regulatórios aplicáveis, obrigações contratuais, características do produto e riscos envolvidos.
Produtos com longa vida útil, por exemplo, podem exigir cuidados diferentes daqueles aplicados a itens de consumo rápido.
A empresa deve definir os prazos conforme suas obrigações e necessidades, garantindo que os registros permaneçam legíveis e acessíveis durante o período estabelecido.
Como diferenciar um defeito de fabricação da sua verdadeira causa?
Um erro comum durante a investigação é confundir o defeito encontrado com a razão pela qual ele aconteceu.
O defeito é aquilo que não atende ao resultado esperado.
A causa é a condição ou o acontecimento que provocou esse desvio.
Considere uma peça cujo comprimento deveria ser de 150 mm, com tolerância de ±0,5 mm.
Durante a inspeção, a empresa encontra unidades com 152 mm.
Nesse caso, o defeito é a dimensão fora da tolerância estabelecida.
Entretanto, diversas situações podem ter provocado essa diferença.
O equipamento pode ter sido ajustado incorretamente, o dispositivo de posicionamento pode apresentar desgaste ou o método de medição pode estar inadequado.
A investigação precisa identificar qual dessas possibilidades realmente ocorreu.
O que é uma não conformidade na produção?
Uma não conformidade acontece quando um produto, material ou processo não atende a um requisito estabelecido.
Esse requisito pode estar relacionado a dimensões, acabamento, resistência, composição, funcionamento ou outras características exigidas.
Por exemplo, uma peça que deveria apresentar uma superfície sem trincas, mas possui uma fissura visível, apresenta uma não conformidade.
A ocorrência precisa ser registrada e avaliada para definir o tratamento adequado.
Dependendo da situação, o produto pode exigir retrabalho, reparo tecnicamente autorizado, segregação ou descarte.
Nem toda não conformidade resulta necessariamente em refugo.
O tratamento depende dos requisitos aplicáveis e da possibilidade de corrigir o problema de maneira segura e tecnicamente aceitável.
Qual é a diferença entre correção e ação corretiva?
Essa distinção ajuda a evitar que a empresa resolva apenas o problema imediato.
A correção trata a não conformidade encontrada.
Se uma peça possui uma rebarba que pode ser removida sem comprometer suas características, por exemplo, a empresa pode realizar o retrabalho previsto e verificar novamente o produto.
Já a ação corretiva busca eliminar a causa da não conformidade para evitar sua repetição.
Se a rebarba foi provocada por uma ferramenta desgastada, pode ser necessário revisar os critérios de substituição ou inspeção dessa ferramenta.
Assim, retirar a rebarba resolve o problema da peça, mas não necessariamente impede que novas unidades apresentem o mesmo defeito.
Como usar os 5 Porquês para investigar uma falha?
Os 5 Porquês são uma técnica utilizada para aprofundar a investigação de um problema.
A proposta é questionar sucessivamente por que determinada situação aconteceu, até chegar a uma explicação que possa ser analisada e tratada.
Considere o seguinte exemplo ilustrativo:
Problema identificado: peças apresentam furos fora da medida.
-
Por que os furos ficaram fora da medida? Porque a operação apresentou variação dimensional.
-
Por que ocorreu a variação? Porque a ferramenta de corte estava desgastada.
-
Por que a ferramenta desgastada continuou em uso? Porque sua condição não foi identificada antes da operação.
-
Por que o desgaste não foi identificado? Porque a verificação prevista não incluía um critério objetivo de substituição.
-
Por que não havia esse critério? Porque o procedimento ainda não tinha sido definido com base nas condições reais da operação.
Nesse exemplo, a investigação aponta para a necessidade de estabelecer critérios adequados de inspeção e substituição da ferramenta.
Entretanto, cada resposta precisa ser sustentada por evidências.
Os questionamentos não devem ser utilizados para construir uma explicação apenas porque ela parece lógica.
A técnica também não exige que toda investigação tenha exatamente cinco perguntas. O importante é aprofundar a análise até encontrar causas que possam ser confirmadas e tratadas.
Quando utilizar o Diagrama de Ishikawa?
O Diagrama de Ishikawa, também conhecido como diagrama de causa e efeito, ajuda a organizar possíveis fatores relacionados a um problema.
Ele é especialmente útil quando existem várias hipóteses e a equipe precisa visualizar quais aspectos devem ser avaliados.
Em uma falha dimensional, por exemplo, a investigação pode considerar materiais, máquinas, métodos, medições, pessoas envolvidas na operação e condições do ambiente.
O diagrama permite reunir as possibilidades, mas não determina automaticamente qual delas provocou o defeito.
Depois de organizar as hipóteses, será necessário investigar os fatores mais relevantes e procurar evidências.
Essas ferramentas complementam os registros da fabricação e ajudam a transformar informações em decisões técnicas.
Qual é a diferença entre rastreabilidade por lote e por número de série?
A identificação dos produtos pode ser realizada de diferentes maneiras.
Duas formas comuns são o controle por lote e o controle por número de série.
A escolha depende das características do processo e do nível de detalhamento necessário.
Como funciona a rastreabilidade por lote?
Na rastreabilidade por lote, um conjunto de produtos recebe uma identificação compartilhada.
Essa identificação permite localizar unidades relacionadas a determinada fabricação, condição ou agrupamento definido pela empresa.
Imagine que uma indústria produza 500 buchas metálicas e identifique o conjunto como lote L050.
Os registros desse lote podem incluir a ordem de produção, a matéria-prima utilizada, as operações realizadas e os resultados das inspeções.
Se algumas buchas apresentarem problemas, a empresa poderá consultar o histórico do lote e verificar quais unidades precisam ser avaliadas.
É importante observar que um lote pode reunir produtos fabricados em diferentes momentos ou condições, dependendo dos critérios utilizados.
Por isso, a definição do lote deve ser compatível com a precisão de rastreamento necessária.
Quanto mais amplo for o agrupamento, maior poderá ser a quantidade de produtos envolvidos em uma investigação.
Como funciona a rastreabilidade por número de série?
Na rastreabilidade por número de série, cada unidade possui uma identificação individual.
Esse modelo permite associar informações diretamente a um produto específico.
Considere uma empresa que fabrica equipamentos industriais.
Cada equipamento pode receber um número de série próprio, relacionado à montagem, aos componentes instalados e aos testes realizados.
Se uma unidade apresentar falha depois da entrega, será possível consultar seu histórico específico, desde que esses registros tenham sido mantidos.
Essa identificação pode ser útil em produtos que exigem acompanhamento individualizado, como máquinas, equipamentos e determinados componentes técnicos.
Qual modelo é melhor para uma indústria?
Não existe uma opção universalmente melhor.
O controle por lote pode ser adequado para produtos fabricados em grupos, especialmente quando as unidades compartilham condições semelhantes.
Já o número de série oferece maior individualização.
Também é possível utilizar os dois modelos em conjunto.
Uma empresa pode rastrear matérias-primas por lote e identificar individualmente os equipamentos acabados nos quais esses materiais foram utilizados.
O importante é que a identificação permita responder às perguntas necessárias durante uma investigação de qualidade.
Como saber se outras peças também podem apresentar o mesmo defeito?
Quando uma não conformidade é encontrada, a investigação não deve considerar apenas a unidade rejeitada.
É necessário avaliar se outras peças foram produzidas sob condições semelhantes e, portanto, também podem estar afetadas.
Esse processo ajuda a definir o alcance do problema.
Considere uma fábrica que produziu três ordens utilizando o mesmo lote de matéria-prima.
Durante a inspeção de uma delas, são identificadas peças com trincas.
Se houver suspeita de relação com o material, as outras ordens precisam ser consideradas na análise, mesmo que ainda não tenham apresentado defeitos.
A empresa deverá verificar os registros, avaliar os produtos e decidir quais medidas são necessárias.
Como identificar as peças que podem estar afetadas?
O primeiro passo é procurar elementos em comum entre as unidades defeituosas.
Esses elementos podem incluir:
-
O mesmo lote de matéria-prima.
-
A mesma ordem de produção.
-
Uma operação executada na mesma máquina.
-
Um determinado período de fabricação.
-
Uma ferramenta ou dispositivo específico.
-
O mesmo conjunto de parâmetros produtivos.
Com base nessas informações, a equipe consegue definir quais produtos precisam de atenção.
Imagine que uma ferramenta tenha sido identificada com desgaste excessivo às 14h.
Os registros mostram que ela também foi utilizada em operações realizadas anteriormente.
Nesse caso, será necessário avaliar em que momento o desgaste pode ter começado a comprometer o resultado.
Essa análise ajuda a determinar o período e os produtos que devem ser verificados.
O que fazer com os produtos suspeitos?
Quando existe a possibilidade de outras unidades apresentarem o mesmo problema, a empresa precisa avaliar a necessidade de impedir sua utilização ou movimentação até que a situação seja esclarecida.
Dependendo da gravidade e das características do produto, isso pode envolver a identificação e segregação das unidades suspeitas.
Também pode ser necessário realizar inspeções adicionais para verificar se os produtos atendem aos requisitos.
O tratamento deve considerar os riscos envolvidos e os procedimentos de qualidade aplicáveis.
Não é adequado liberar produtos apenas porque o defeito ainda não foi identificado visualmente, quando existem razões técnicas para suspeitar de uma condição que possa comprometer sua conformidade.
E quando o produto já foi entregue?
A investigação pode precisar alcançar produtos que já saíram da fábrica.
Nesse caso, os registros de expedição ajudam a localizar as unidades ou lotes envolvidos e seus respectivos destinos.
Imagine que um lote de componentes foi utilizado em diferentes pedidos.
Se posteriormente for confirmado um defeito que compromete sua utilização, a empresa deverá avaliar a extensão do problema, os riscos e as medidas necessárias.
Conforme o tipo de produto e as exigências aplicáveis, podem existir obrigações de comunicação, substituição, recolhimento ou outras ações.
A possibilidade de relacionar os produtos entregues aos seus históricos de fabricação torna essa avaliação mais precisa.
Como a rastreabilidade ajuda a reduzir o retrabalho e o desperdício?
Quando uma empresa não consegue identificar a origem de uma falha, pode acabar realizando verificações e retrabalhos em produtos que não foram afetados.
Além disso, problemas que não tiveram suas causas resolvidas podem aparecer novamente em outras ordens de produção.
A rastreabilidade de produção ajuda a organizar as informações necessárias para reduzir essas dificuldades.
Isso não significa que o controle, sozinho, elimine os defeitos.
Os resultados dependem da qualidade dos registros, das inspeções e das ações adotadas pela empresa.
Menos peças envolvidas em investigações desnecessárias
Imagine que uma indústria tenha 1.000 peças armazenadas, mas apenas 200 foram produzidas utilizando uma ferramenta suspeita.
Se os registros permitirem identificar precisamente quais unidades passaram por essa condição, a empresa poderá concentrar a avaliação nesse grupo.
Sem essas informações, talvez seja necessário investigar uma quantidade muito maior de produtos.
A diferença está na capacidade de delimitar o alcance da ocorrência com base em evidências.
Identificação de problemas que aparecem com frequência
Quando as não conformidades são registradas de maneira organizada, a fábrica pode analisar quais defeitos se repetem.
É possível comparar ocorrências por produto, operação, equipamento ou período.
Por exemplo, se determinado tipo de falha aparece frequentemente após uma operação específica, a equipe pode avaliar com mais atenção suas condições de execução.
Essa análise ajuda a definir prioridades para inspeção e melhoria dos processos.
Melhor acompanhamento das perdas
Os apontamentos de produção também podem registrar quantidades rejeitadas e refugadas.
Essas informações ajudam a identificar onde estão ocorrendo perdas.
Considere uma ordem de 500 peças que terminou com 480 unidades aprovadas e 20 refugadas.
A taxa de refugo dessa ordem é calculada da seguinte maneira:
Taxa de refugo = (Quantidade refugadas ÷ Quantidade produzida) × 100
Taxa de refugo = (20 ÷ 500) × 100 = 4%
Nesse exemplo, o indicador mostra que 4% das peças produzidas foram refugadas.
O cálculo não informa por que as perdas aconteceram, mas ajuda a acompanhar sua quantidade.
Quando associado aos registros das operações e às ocorrências de qualidade, o indicador se torna mais útil para a investigação.
É importante manter o mesmo critério de cálculo ao comparar períodos, principalmente quando existem diferenças entre quantidades iniciadas, concluídas, aprovadas e retrabalhadas.
Como usar a rastreabilidade para evitar que os defeitos se repitam?
Identificar a causa de uma falha é uma etapa importante, mas a investigação não termina nesse momento.
Depois de confirmar o problema, a empresa precisa definir o que será feito para impedir sua repetição e como verificará se a medida funcionou.
As ações devem estar relacionadas à causa identificada.
Se o defeito foi provocado por um parâmetro incorreto, por exemplo, a solução pode envolver a revisão do procedimento de ajuste e a verificação das condições de operação.
Se a falha estiver relacionada ao material recebido, será necessário avaliar os controles de recebimento e as especificações aplicáveis.
Registre o que foi identificado e o que será corrigido
Um registro de ação corretiva deve permitir entender o problema e acompanhar seu tratamento.
Para isso, pode conter a descrição da não conformidade, a causa confirmada, as medidas definidas, o responsável pela execução e a forma de verificar os resultados.
Imagine que uma investigação tenha confirmado que uma ferramenta desgastada provocou peças fora da tolerância.
A empresa decide estabelecer uma verificação periódica e definir um critério de substituição.
Essas medidas precisam ser documentadas de maneira que possam ser executadas e acompanhadas.
Verifique se a ação realmente resolveu o problema
Realizar uma correção não significa que a falha deixou de existir.
É necessário observar os resultados das produções seguintes.
No exemplo da ferramenta, a empresa pode acompanhar as medições das peças fabricadas após a mudança e verificar se permanecem dentro das especificações.
Também deve avaliar se a alteração foi suficiente ou se outros fatores precisam ser tratados.
Se o defeito continuar aparecendo, será necessário revisar a investigação.
Utilize as informações para melhorar os procedimentos
Os registros podem mostrar situações que merecem ajustes nos processos produtivos.
Uma ocorrência recorrente pode indicar a necessidade de revisar instruções, parâmetros, pontos de inspeção ou condições dos equipamentos.
A empresa também pode avaliar se determinadas verificações estão sendo realizadas no momento adequado.
Quando uma falha é identificada somente no final da fabricação, por exemplo, pode ser útil estudar a possibilidade de realizar uma inspeção em uma etapa anterior.
O objetivo é detectar desvios antes que eles avancem para operações adicionais, quando isso for tecnicamente viável e economicamente justificável.
Como integrar a rastreabilidade ao estoque e ao PCP?
A rastreabilidade depende da conexão entre as informações dos materiais e os registros da fabricação.
Por isso, o estoque e o Planejamento e Controle da Produção (PCP) possuem papéis importantes nesse processo.
O estoque precisa manter a identificação dos materiais recebidos e movimentados.
Já o PCP organiza a fabricação, considerando produtos, quantidades, materiais necessários e operações previstas.
Quando esses controles estão relacionados, fica mais fácil acompanhar o caminho dos materiais desde sua entrada até o produto acabado.
O papel do estoque no controle de lotes
A identificação dos materiais começa, sempre que necessário, no recebimento.
Considere uma indústria que compra barras de aço utilizadas em diferentes produtos.
Ao receber uma remessa, a empresa registra o material e seu lote de origem, conforme os critérios de controle estabelecidos.
Quando essas barras são utilizadas na fabricação, o consumo precisa ser relacionado à ordem correspondente.
Dessa forma, caso seja identificada uma possível não conformidade no material, será possível investigar quais produtos receberam componentes provenientes daquela remessa.
Se ocorrer uma mistura de materiais sem identificação, essa relação pode ser comprometida.
O controle precisa considerar também as situações em que um mesmo produto utiliza componentes de diferentes lotes.
O papel da ordem de produção
A ordem de produção organiza a execução de uma quantidade planejada de produtos.
Ela pode reunir os materiais necessários, a sequência das operações e outras informações utilizadas no acompanhamento da fabricação.
Quando os apontamentos e consumos são relacionados à ordem, é possível consultar o que aconteceu durante sua execução.
Imagine que uma indústria precise fabricar 300 conjuntos metálicos.
A ordem define a quantidade e o roteiro de operações.
Durante a produção, são registrados os materiais consumidos, as quantidades concluídas e os resultados das verificações previstas.
Ao final, a empresa possui um histórico que pode ser utilizado para acompanhar o processo e investigar eventuais ocorrências.
Por que os apontamentos de produção são importantes?
O apontamento registra o que foi efetivamente realizado no chão de fábrica.
Ele permite acompanhar informações como início e conclusão de operações, quantidades produzidas, paradas e refugos.
Esses registros complementam o planejamento.
Uma operação pode ter sido programada para determinada máquina, mas executada em outro equipamento devido a uma necessidade de produção.
Se a empresa registrar apenas o planejamento, o histórico poderá não representar o que realmente aconteceu.
Por isso, a rastreabilidade exige atenção aos dados da execução.
Também é importante registrar alterações relevantes nos processos, conforme os controles definidos pela empresa.
Como um sistema de gestão industrial ajuda a descobrir defeitos na fabricação?
À medida que a produção cresce, manter registros em diferentes planilhas e documentos pode exigir mais trabalho.
Uma indústria que executa várias ordens simultaneamente precisa relacionar produtos, materiais, máquinas, operações e resultados de qualidade.
Quando essas informações estão separadas, a investigação pode depender de consultas demoradas e conferências manuais.
Um sistema de gestão industrial permite organizar esses registros e relacionar as informações da fabricação.
O FabricantePro é uma solução de gestão industrial que reúne recursos de PCP, ordens de produção, apontamentos no chão de fábrica, controle de estoque, qualidade e rastreabilidade.
Essas funcionalidades permitem acompanhar diferentes etapas do processo produtivo e consultar informações relevantes para o controle da fabricação.
Ordens de produção e histórico das operações
O sistema permite organizar ordens e roteiros de produção, relacionando as atividades previstas aos recursos utilizados.
Com os apontamentos da execução, a empresa consegue acompanhar o andamento das operações e registrar informações sobre a fabricação.
Esse histórico pode ajudar na identificação das etapas pelas quais o produto passou.
Controle de materiais e rastreabilidade por lote
O FabricantePro apresenta funcionalidades de controle de lotes, números de série, validade e histórico dos produtos.
Esses recursos permitem relacionar materiais utilizados na fabricação aos produtos resultantes, conforme a identificação e os registros adotados no processo.
Quando uma ocorrência está relacionada a determinado material, essas informações ajudam a localizar os produtos que precisam ser investigados.
Apontamentos no chão de fábrica
O registro das operações também contribui para identificar o que aconteceu durante a execução das ordens.
O FabricantePro disponibiliza apontamentos de início e fim de operações, paradas, consumo de materiais e refugo, com recursos de utilização por tablets e QR Code.
Essas informações ajudam a comparar o planejamento com a execução real e permitem consultar ocorrências relacionadas à produção.
Registro de inspeções e não conformidades
O controle de qualidade precisa estar relacionado ao histórico de fabricação.
O FabricantePro possui funcionalidades de inspeção, registro de não conformidades, tratativas e liberação de lotes.
Isso permite organizar informações de qualidade junto aos demais registros produtivos.
Quando um defeito é identificado, a empresa pode consultar os dados disponíveis para investigar sua origem e acompanhar o tratamento da ocorrência.
Vale lembrar que a identificação da causa continua dependendo de análise e confirmação técnica.
Qual é a vantagem de manter as informações integradas?
O principal benefício é reduzir a dificuldade de localizar e relacionar dados relevantes.
Em vez de procurar informações separadamente, a empresa pode consultar registros associados à produção, aos materiais e às inspeções.
Essa organização facilita o acompanhamento das ordens e permite investigar problemas com maior clareza.
Para conhecer os recursos disponíveis e avaliar sua aplicação na rotina da sua indústria, conheça o sistema de gestão industrial FabricantePro.
Como começar a rastreabilidade em uma fábrica pequena?
Uma indústria de pequeno porte não precisa começar registrando uma quantidade excessiva de informações.
O mais importante é identificar os pontos do processo em que a falta de histórico dificulta o controle da qualidade.
Uma boa estratégia é iniciar por um produto que apresente problemas frequentes ou por uma operação que exija maior atenção.
A partir disso, a empresa pode organizar os registros necessários e ampliar o acompanhamento gradualmente.
Comece identificando os produtos e materiais
O primeiro cuidado é estabelecer uma forma clara de identificação.
Os materiais precisam ser reconhecidos durante o armazenamento e a utilização na fabricação.
Da mesma maneira, as ordens e os produtos devem possuir referências que permitam localizar seus históricos.
A identificação pode ser realizada por códigos, lotes, números de série ou outras formas adequadas ao processo.
O essencial é que não existam dúvidas sobre a relação entre os produtos e seus registros.
Defina quais etapas precisam ser acompanhadas
Depois de identificar os materiais, a empresa deve analisar o processo produtivo.
Considere uma pequena metalúrgica que realiza corte, dobra e soldagem.
É necessário avaliar quais informações dessas operações são importantes para investigar defeitos.
Na dobra, por exemplo, pode ser relevante registrar o equipamento e as verificações dimensionais.
Na soldagem, os critérios dependerão do processo, das especificações e dos riscos associados ao produto.
A escolha dos registros precisa considerar as características reais da fabricação.
Estabeleça uma rotina simples de registro
O controle deve ser compreensível para quem executa as operações.
Campos desnecessários ou procedimentos muito complicados podem dificultar a atualização das informações.
Por outro lado, registros excessivamente resumidos podem não ajudar em uma investigação.
O ideal é encontrar um equilíbrio.
Cada informação solicitada deve ter uma finalidade clara, como identificar o material utilizado, registrar uma medição ou relacionar uma ocorrência a determinada operação.
Faça um teste de rastreabilidade
Uma maneira prática de verificar se o controle está funcionando é selecionar um produto acabado e tentar reconstruir seu histórico.
A empresa deve conseguir identificar de qual ordem ele veio, quais materiais foram utilizados e quais verificações foram realizadas, conforme o nível de controle estabelecido.
Também é útil realizar o caminho contrário.
Selecione um lote de matéria-prima e verifique quais ordens ou produtos receberam aquele material.
Se não for possível estabelecer essas relações, será necessário revisar os registros e os procedimentos.
Esse teste pode revelar falhas antes que uma ocorrência real exija uma investigação urgente.
Quais erros devem ser evitados ao implementar a rastreabilidade?
Mesmo quando a empresa utiliza identificações e registros de fabricação, alguns problemas podem comprometer a qualidade das informações.
Por isso, a implantação deve considerar não apenas a existência dos dados, mas também sua confiabilidade.
Registrar somente os produtos acabados
Identificar apenas o produto depois de concluído não garante que a fábrica consiga recuperar seu histórico.
Se não houver vínculo com matérias-primas e operações, a identificação final terá utilidade limitada para investigar defeitos.
O controle precisa acompanhar as etapas relevantes da fabricação.
Utilizar códigos sem critérios definidos
Se diferentes pessoas utilizam formas distintas para identificar o mesmo lote, podem surgir dúvidas e registros duplicados.
Por isso, a empresa deve estabelecer regras para a identificação de produtos, materiais e ordens.
Também é necessário considerar situações como divisão de lotes, consumo parcial de materiais e união de componentes durante a montagem.
Deixar informações importantes sem atualização
Registros que não acompanham as alterações realizadas no processo podem apresentar uma visão incorreta da fabricação.
Imagine que uma operação seja transferida para outra máquina, mas o registro continue indicando o equipamento originalmente planejado.
Se um defeito for identificado posteriormente, a investigação poderá partir de uma informação equivocada.
A atualização dos dados precisa fazer parte da execução das atividades.
Investigar apenas as peças rejeitadas
Outro erro é encerrar a análise depois de identificar uma unidade defeituosa e realizar seu retrabalho.
A empresa também precisa verificar se outras peças podem ter sido afetadas e se existe uma causa capaz de provocar novas ocorrências.
Sem essa avaliação, o mesmo problema pode voltar a aparecer.
Criar registros que ninguém consegue consultar
Guardar informações não é suficiente.
Os dados precisam estar organizados de maneira que possam ser encontrados e compreendidos.
Se o histórico de uma peça depende de procurar diversos documentos sem uma identificação consistente, a rastreabilidade pode não oferecer o resultado esperado.
Uma rotina de consulta clara é tão importante quanto o registro inicial.
Como saber se a rastreabilidade da produção está funcionando?
Depois de organizar os controles, a empresa precisa avaliar se eles realmente ajudam a localizar informações e investigar ocorrências.
Uma forma de fazer isso é realizar verificações periódicas com produtos e lotes selecionados.
Também é possível acompanhar alguns indicadores relacionados à qualidade dos registros e ao tratamento de defeitos.
Tempo necessário para localizar o histórico de uma peça
Selecione um produto e verifique quanto tempo a equipe precisa para encontrar sua ordem, materiais e registros de inspeção.
Se a consulta exigir muitas verificações manuais, pode existir uma oportunidade de melhorar a organização das informações.
O objetivo não é estabelecer um tempo universal, mas avaliar se o processo atende às necessidades da fábrica.
Percentual de registros completos
A empresa também pode acompanhar quantas ordens possuem todos os registros obrigatórios preenchidos.
Considere um exemplo fictício em que 100 ordens foram concluídas durante determinado período, mas somente 92 possuem todas as informações exigidas.
O percentual de registros completos será:
(92 ÷ 100) × 100 = 92%
Nesse caso, oito ordens apresentam pendências de registro.
A análise dessas pendências ajuda a identificar quais informações estão deixando de ser preenchidas e onde o procedimento precisa melhorar.
Quantidade de defeitos repetidos
Também é útil acompanhar se as mesmas não conformidades continuam acontecendo após a implantação de ações corretivas.
Se determinado defeito aparece novamente, a equipe deve avaliar se a causa foi corretamente identificada e se as medidas adotadas foram eficazes.
Esse acompanhamento precisa considerar as quantidades produzidas e as condições dos processos para evitar comparações enganosas.
Produzir mais unidades pode aumentar a quantidade absoluta de ocorrências, mesmo quando a proporção de defeitos permanece semelhante.
Capacidade de localizar produtos afetados
Outro teste importante consiste em verificar se a empresa consegue identificar quais produtos utilizaram determinado lote de material.
Essa consulta ajuda a avaliar se a rastreabilidade está funcionando também no sentido da matéria-prima para o produto acabado.
Se o processo depende de informações que não foram registradas, existe uma falha que precisa ser corrigida.
Exemplo prático: como investigar um defeito utilizando o histórico de fabricação?
Para entender como essas informações se relacionam, considere uma situação fictícia em uma indústria de componentes metálicos.
A empresa recebeu uma ordem para produzir 400 suportes utilizados na montagem de equipamentos.
O processo foi dividido em quatro etapas: corte, furação, dobra e inspeção final.
Durante a verificação das peças concluídas, foram identificadas 18 unidades com furos maiores do que a tolerância permitida.
O responsável pela produção precisa descobrir a origem do problema.
Primeira etapa: identificar as unidades defeituosas
As 18 peças são separadas para avaliação.
A equipe registra a não conformidade, incluindo as medidas encontradas e a identificação da ordem.
A descrição permite verificar que todas apresentam o mesmo tipo de desvio dimensional.
Segunda etapa: consultar os apontamentos
Ao analisar os registros, a empresa identifica que a furação foi realizada em dois períodos diferentes.
Parte das peças passou pela operação durante a manhã e outra parte durante a tarde.
O histórico permite relacionar as unidades defeituosas ao período em que foram processadas.
A equipe observa que todas as peças rejeitadas pertencem ao grupo produzido durante a tarde.
Essa descoberta ajuda a delimitar a investigação.
Terceira etapa: comparar as condições de fabricação
A equipe verifica os materiais utilizados e os registros da máquina.
Os documentos mostram que houve uma substituição de ferramenta entre os dois períodos.
Entretanto, a troca da ferramenta, por si só, não explica a alteração dimensional.
É necessário verificar sua instalação, os ajustes e as condições da operação.
Quarta etapa: realizar as verificações técnicas
Durante a investigação, a equipe identifica um problema de fixação associado à ferramenta utilizada no período da tarde.
Novas verificações confirmam que essa condição provocava a variação dimensional observada.
Com a causa identificada, a empresa pode definir as medidas necessárias.
Quinta etapa: avaliar os produtos afetados
Além das 18 peças rejeitadas, a equipe verifica outras unidades que passaram pela mesma condição.
A análise permite determinar quais produtos precisam de inspeção adicional.
As peças conformes podem seguir o processo de liberação previsto, enquanto aquelas que não atendem às especificações recebem o tratamento adequado.
Sexta etapa: acompanhar a ação corretiva
Depois de corrigir a condição de fixação, a empresa revisa o procedimento de preparação e verificação da operação.
Nas produções seguintes, acompanha as medições para avaliar se a falha deixou de ocorrer.
O exemplo mostra que a rastreabilidade não substitui a investigação técnica.
Sua função é disponibilizar as informações que ajudam a localizar os processos envolvidos e orientar a análise da causa.
Conclusão: como descobrir a origem dos defeitos com mais precisão?
Descobrir onde surgiu um defeito na fabricação exige mais do que identificar uma peça rejeitada.
É necessário conhecer seu histórico, verificar os materiais utilizados, analisar as operações executadas e comparar informações que possam ajudar a explicar a ocorrência.
A rastreabilidade de produção permite organizar esses dados e facilita a identificação dos produtos e processos que precisam ser investigados.
Com registros confiáveis, a empresa também consegue avaliar se outras unidades podem apresentar o mesmo problema e acompanhar as ações adotadas para evitar novas falhas.
O resultado depende da combinação entre identificação adequada, apontamentos consistentes, inspeções e análise técnica.
Para indústrias que precisam relacionar PCP, estoque, produção e qualidade, utilizar um sistema integrado pode facilitar essa organização.
O FabricantePro reúne funcionalidades de gestão da produção, controle de materiais, apontamentos, inspeções e rastreabilidade, ajudando a manter as informações da fabricação relacionadas.
Conheça o FabricantePro e descubra como organizar o acompanhamento da produção e melhorar o controle dos processos industriais.
Leia mais conteúdos relacionados:
Planejamento de Produção em Tempo Real: Como Reagir a Imprevistos sem Desorganizar a Fábrica
Entenda como acompanhar mudanças durante a fabricação e reorganizar prioridades sem perder o controle das operações.
Sistema ERP Indústria: Como Saber se a Produção Está Dando Lucro?
Aprenda a analisar os custos de fabricação, identificar desperdícios e verificar se a produção está contribuindo para a rentabilidade da indústria.
Fluxograma PCP: Como Criar um Processo Produtivo Mais Organizado
Veja como estruturar as etapas da fabricação, organizar atividades e tornar o fluxo produtivo mais fácil de acompanhar.
Perguntas frequentes
O que é rastreabilidade de produção?
É o controle que permite consultar o histórico de fabricação de um produto, identificando materiais, lotes, operações e inspeções realizadas.
Como descobrir onde surgiu um defeito na fabricação?
É necessário identificar a peça defeituosa, consultar sua ordem de produção e analisar materiais, máquinas, operações e inspeções para investigar a origem da falha.
Qual é a diferença entre rastreabilidade e controle de qualidade?
A rastreabilidade permite acompanhar o histórico do produto. O controle de qualidade verifica se ele atende às especificações estabelecidas.
Como a rastreabilidade ajuda a reduzir o desperdício?
Ela facilita a identificação de produtos afetados e a investigação das causas das falhas, ajudando a evitar retrabalhos desnecessários e problemas repetidos.
Como um sistema ERP industrial ajuda na rastreabilidade?
Um ERP industrial com recursos adequados pode relacionar ordens de produção, materiais, lotes e apontamentos, facilitando o acesso ao histórico da fabricação.