Introdução
Organizar uma produção envolve muito mais do que simplesmente definir quais produtos precisam ser fabricados. É necessário entender a sequência das atividades, verificar a disponibilidade de materiais, avaliar a capacidade das máquinas, definir prioridades e acompanhar se aquilo que foi planejado realmente está sendo executado.
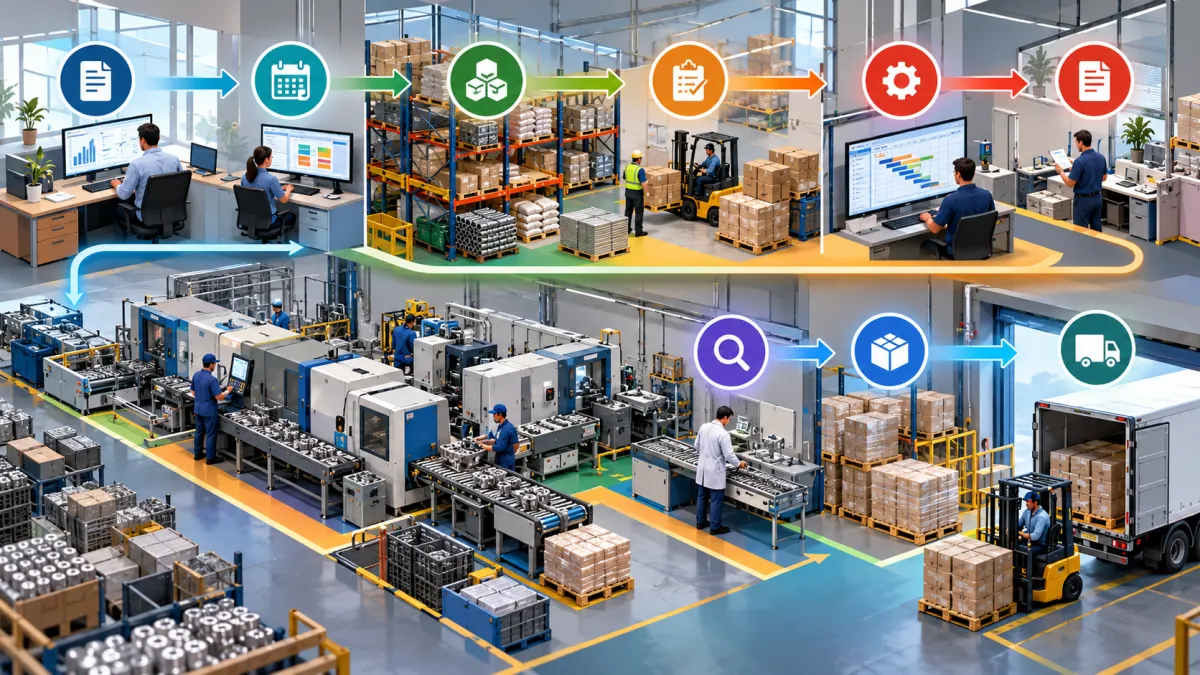
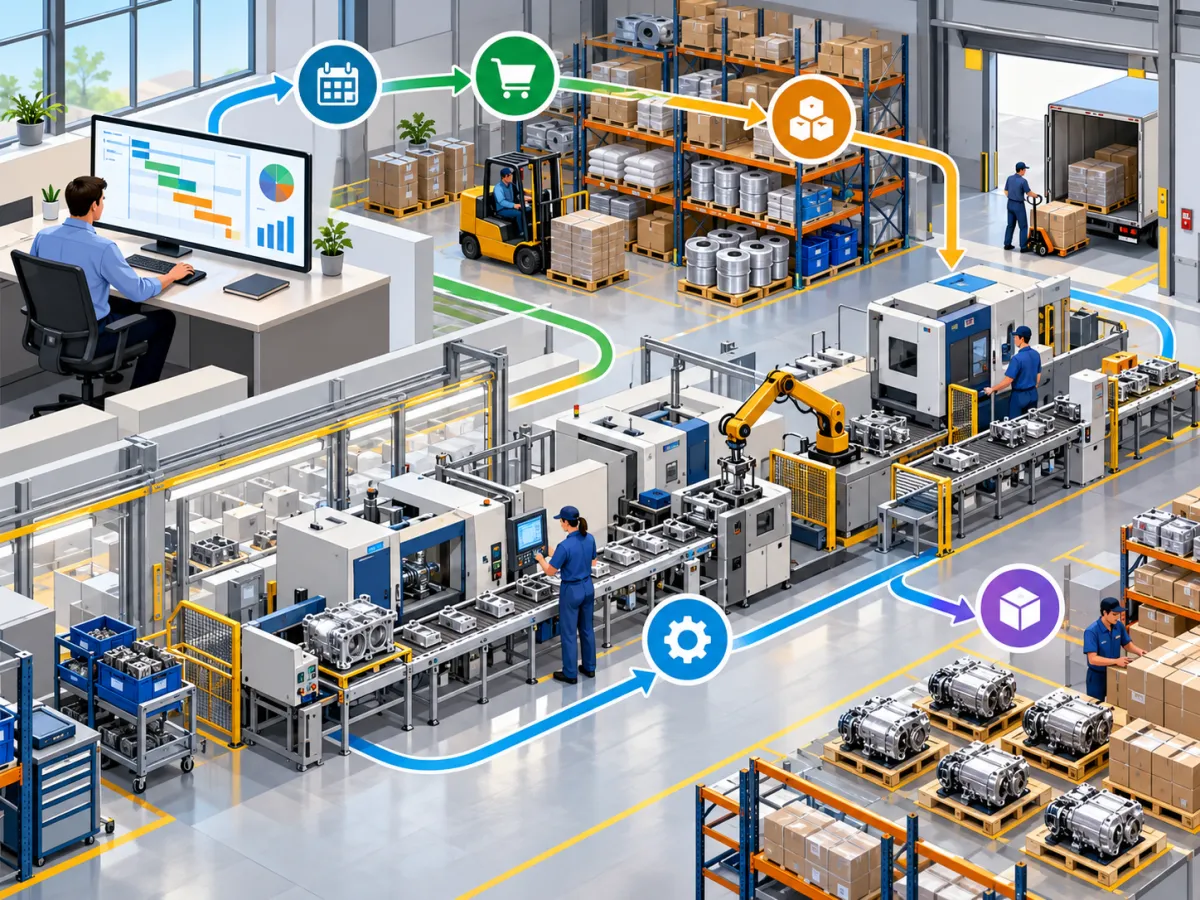
Nesse cenário, o Fluxograma PCP funciona como uma representação visual do caminho percorrido pela produção. Ele ajuda a transformar diferentes processos, decisões e movimentações em uma sequência mais fácil de visualizar e compreender.
Imagine, por exemplo, uma fábrica que recebe diferentes pedidos ao longo do dia. Antes de iniciar a fabricação, é preciso responder algumas perguntas importantes:
-
Qual produto deve ser produzido primeiro?
-
Existe matéria-prima suficiente?
-
Quais máquinas serão necessárias?
-
Qual é o prazo de entrega?
-
Existe alguma ordem de produção atrasada?
-
Qual etapa vem depois da fabricação?
-
O produto precisa passar por inspeção?
-
Para onde ele será encaminhado depois de concluído?
Quando essas informações não estão organizadas, aumenta a dificuldade para acompanhar o andamento da produção. Determinadas ordens podem ficar paradas enquanto outras avançam, materiais podem ser separados fora do momento adequado e etapas importantes podem depender de informações que ainda não foram registradas.
O fluxograma ajuda justamente a organizar essa visão.
Em vez de analisar cada atividade separadamente, a empresa consegue observar como uma etapa está relacionada com a próxima. Isso torna mais fácil entender onde o processo começa, quais caminhos ele pode seguir e em qual momento termina.
Um fluxo produtivo básico poderia seguir esta sequência:
Pedido recebido → planejamento → análise de materiais → programação → produção → inspeção → produto final.
Porém, na prática, o processo pode apresentar diferentes caminhos. Se não houver matéria-prima disponível, por exemplo, a ordem pode precisar aguardar uma compra. Caso o produto não seja aprovado na inspeção, pode retornar para determinada operação antes de ser finalizado.
Por isso, mapear o processo ajuda a representar não apenas as atividades principais, mas também as decisões que interferem diretamente no andamento da produção.
Outro benefício está na identificação dos responsáveis por cada fase. Ao visualizar onde determinada atividade começa e termina, fica mais simples definir quem precisa liberar uma ordem, registrar uma movimentação ou conferir uma informação antes que o processo avance.
Além disso, o mapeamento permite observar aspectos como:
-
entrada dos pedidos;
-
disponibilidade de materiais;
-
sequência das operações;
-
capacidade produtiva;
-
prioridades;
-
prazos programados;
-
máquinas utilizadas;
-
apontamentos realizados;
-
inspeções necessárias;
-
finalização das ordens.
Esses elementos tornam a visualização do processo mais completa e ajudam a perceber situações que poderiam passar despercebidas em um planejamento feito apenas por planilhas, anotações ou informações separadas.
O que é um Fluxograma PCP?
O Planejamento e Controle da Produção tem como objetivo organizar aquilo que será produzido, quando a produção deverá acontecer, quais recursos serão utilizados e como a execução será acompanhada.
O Fluxograma PCP representa visualmente esse processo, mostrando as principais etapas percorridas desde o surgimento de uma demanda até a conclusão do produto.
Em vez de visualizar somente uma lista de tarefas, o responsável pela produção passa a enxergar as relações existentes entre elas.
Considere uma empresa que recebeu um pedido para fabricar 500 unidades de determinado item. O pedido, sozinho, não significa que a fabricação pode começar imediatamente. Antes disso, várias verificações podem ser necessárias.
O processo poderia ser organizado da seguinte forma:
Pedido recebido → análise da demanda → conferência do estoque → materiais disponíveis? → programação → emissão da ordem de produção → fabricação → inspeção → produto final.
Dentro desse exemplo existe uma decisão importante: os materiais estão disponíveis?
Caso estejam, o processo pode continuar normalmente. Se estiverem em falta, será necessário tomar outra ação antes de liberar a fabricação.
Essa representação facilita o entendimento porque mostra que a produção não acontece de maneira isolada. Cada etapa depende de informações, recursos ou resultados provenientes de etapas anteriores.
Fluxo produtivo e planejamento não são a mesma coisa
É importante diferenciar o planejamento da representação do fluxo.
O planejamento define aspectos como:
-
quanto produzir;
-
quando produzir;
-
quais ordens possuem prioridade;
-
quais materiais serão necessários;
-
qual capacidade estará disponível;
-
quais prazos precisam ser atendidos.
Já o fluxograma demonstra como essas decisões e atividades se conectam dentro do processo.
Por exemplo, o planejamento pode determinar que uma ordem precisa produzir 1.000 unidades até sexta-feira. O fluxo mostra o caminho necessário para que essas 1.000 unidades sejam efetivamente produzidas.
Esse caminho pode envolver:
Pedido → planejamento → separação de material → preparação da máquina → fabricação → acabamento → inspeção → armazenamento.
Assim, uma ferramenta complementa a outra. Planejar sem compreender o fluxo pode fazer com que determinadas limitações operacionais sejam ignoradas. Por outro lado, mapear as etapas sem considerar prioridades, capacidade e prazos também não garante um bom controle da produção.
Como o processo pode ser visualizado na prática?
Para facilitar a compreensão, imagine uma pequena indústria que fabrica peças metálicas.
O cliente realiza um pedido. A empresa verifica qual item foi solicitado, a quantidade necessária e a data prevista para entrega. Depois, consulta os materiais necessários para executar a produção.
Se todos os insumos estiverem disponíveis, a ordem pode entrar na programação. Caso algum material esteja em falta, será necessário aguardar sua disponibilidade antes de seguir.
Depois da programação, a ordem é liberada para a fábrica.
A sequência poderia ser:
Pedido → análise → materiais → programação → corte → fabricação → acabamento → inspeção → estoque.
Durante esse caminho, diferentes situações podem ocorrer. Uma máquina pode estar ocupada, determinado material pode acabar antes do previsto ou um produto pode não passar pela inspeção.
Quando o processo está representado visualmente, é mais fácil identificar em qual ponto aconteceu a interrupção.
O Fluxograma PCP também pode apresentar caminhos alternativos.
Se o produto for aprovado na inspeção, segue para a próxima etapa. Caso não seja aprovado, retorna para correção.
Por exemplo:
Produção → inspeção → aprovado?
Sim → produto acabado → estoque.
Não → correção → nova inspeção.
Esse tipo de representação evita que o fluxograma se transforme apenas em uma sequência linear que não corresponde à realidade da fábrica.
Por que mapear todas as etapas?
Um dos principais objetivos do mapeamento é permitir que a empresa conheça melhor a própria operação.
Quando todas as atividades são colocadas em sequência, torna-se possível identificar etapas desnecessárias, pontos de espera, decisões frequentes e operações que concentram grande parte do tempo produtivo.
Também fica mais fácil perceber onde determinados problemas começam.
Se várias ordens ficam aguardando sempre antes da mesma máquina, por exemplo, esse ponto merece atenção. Se a produção é frequentemente interrompida por falta de material, a análise precisa considerar a etapa de conferência de estoque e abastecimento.
O fluxo permite analisar questões como:
-
onde começam os atrasos;
-
quais operações possuem maior carga;
-
onde as ordens permanecem paradas;
-
quais decisões interferem no prazo;
-
em quais etapas ocorrem retrabalhos;
-
como os materiais percorrem a fábrica;
-
quando uma ordem pode ser considerada concluída.
O objetivo não é criar um desenho complexo. Pelo contrário: quanto mais clara for a representação, mais fácil será utilizá-la para compreender o funcionamento real da produção.
Um bom mapeamento deve mostrar o que realmente acontece no ambiente produtivo, considerando desde o recebimento da demanda até a entrega do item finalizado ao estoque ou à próxima etapa definida pela empresa.
Para que serve um Fluxograma PCP na produção?
Na rotina industrial, acompanhar apenas o resultado final da produção não é suficiente. Para entender se o processo está funcionando de forma eficiente, é necessário visualizar o caminho percorrido por cada ordem, desde a entrada da demanda até a finalização do produto.
O Fluxograma PCP ajuda a organizar esse caminho de maneira clara, mostrando como as atividades se relacionam e em qual sequência devem acontecer.
Essa representação facilita a análise do processo produtivo porque permite observar não apenas o que precisa ser feito, mas também quando cada etapa deve ocorrer e quais recursos estão envolvidos.
Entre suas principais funções estão:
-
organizar as etapas produtivas;
-
facilitar a visualização do processo;
-
identificar atrasos;
-
localizar gargalos;
-
acompanhar ordens de produção;
-
melhorar o fluxo de informações;
-
comparar o planejamento com aquilo que realmente foi executado.
Organização das etapas produtivas
Uma produção pode envolver diversas operações antes de chegar ao produto final. Dependendo do tipo de indústria, uma ordem pode passar por separação de matéria-prima, preparação de máquina, fabricação, acabamento, inspeção, embalagem e armazenamento.
Sem uma visão organizada, algumas dessas atividades podem parecer independentes, mesmo quando uma depende diretamente da anterior.
Por exemplo:
Pedido → planejamento → separação de material → preparação → produção → inspeção → produto acabado.
Ao representar essas etapas em sequência, torna-se mais fácil compreender a ordem correta de execução.
Isso evita que determinadas atividades sejam iniciadas antes do momento adequado. Uma máquina, por exemplo, não deveria ser preparada para uma ordem se o material necessário ainda não estiver disponível.
Visualização mais clara do processo produtivo
Um dos principais benefícios do fluxograma está na capacidade de transformar processos complexos em uma representação mais simples de interpretar.
Imagine uma fábrica com várias ordens abertas ao mesmo tempo.
Uma ordem pode estar aguardando matéria-prima. Outra pode estar em fabricação. Uma terceira pode estar parada para inspeção.
Quando essas informações ficam espalhadas em diferentes registros, torna-se mais difícil entender o cenário geral da produção.
Com o Fluxograma PCP, cada etapa pode ser visualizada dentro de uma sequência lógica, facilitando a identificação de onde uma ordem está e qual será seu próximo passo.
Identificação de atrasos e gargalos
Gargalo é uma etapa que limita o avanço da produção. Ele pode surgir quando uma máquina possui capacidade menor que a demanda, quando determinada operação demora mais do que as demais ou quando muitas ordens ficam concentradas em um mesmo ponto.
Considere o seguinte fluxo:
Corte → dobra → soldagem → pintura → inspeção.
Se dez ordens passam rapidamente pelo corte e pela dobra, mas ficam acumuladas antes da soldagem, existe um sinal de que essa etapa precisa ser analisada.
O problema pode estar relacionado a:
-
capacidade insuficiente;
-
tempo elevado de operação;
-
parada de máquina;
-
falta de operador disponível;
-
sequência inadequada das ordens;
-
excesso de produção vindo da etapa anterior.
Quando o fluxo está bem representado, esse acúmulo pode ser percebido com mais facilidade.
O mesmo vale para atrasos causados por falta de material. Se diversas ordens permanecem paradas sempre na etapa anterior à produção, pode ser necessário revisar o processo de abastecimento.
Melhor comunicação entre as áreas envolvidas
A produção normalmente depende de informações vindas de diferentes áreas da empresa.
O setor responsável pelo planejamento precisa saber quais pedidos existem. A produção precisa conhecer prioridades e quantidades. O estoque deve informar se os materiais estão disponíveis.
Quando essas informações não seguem um fluxo definido, podem surgir dúvidas sobre qual atividade deve ser realizada primeiro.
O fluxograma cria uma referência visual comum.
Assim, fica mais fácil compreender:
-
de onde vem determinada informação;
-
quem depende dela;
-
qual é a próxima etapa;
-
quando uma atividade pode começar;
-
quais situações exigem uma nova decisão.
Isso reduz a necessidade de depender apenas de informações informais para saber o andamento das ordens.
Acompanhamento das ordens de produção
Outro uso importante está no acompanhamento das ordens.
Cada ordem pode estar em uma fase diferente. Algumas ainda estão programadas, outras foram liberadas, enquanto determinadas ordens já estão sendo executadas.
Um fluxo pode representar situações como:
Ordem criada → programada → liberada → em produção → em inspeção → concluída.
Essa sequência ajuda a compreender o status de cada atividade e também permite identificar ordens que permaneceram tempo demais em uma mesma etapa.
Se uma ordem deveria avançar da fabricação para a inspeção no mesmo dia, mas continua parada por vários períodos, é possível investigar o motivo.
Comparação entre planejamento e execução
Planejar significa definir antecipadamente aquilo que deve acontecer.
Executar significa registrar o que realmente aconteceu.
Essas duas informações precisam ser comparadas.
Uma empresa pode planejar produzir 500 unidades em oito horas. Ao final do período, porém, podem ter sido fabricadas apenas 420.
O fluxo ajuda a analisar em qual ponto ocorreu a diferença.
Pode ter acontecido:
-
atraso na liberação da ordem;
-
falta de material;
-
parada de máquina;
-
produção abaixo da capacidade esperada;
-
retrabalho;
-
espera por inspeção.
Com essas informações, o planejamento deixa de ser apenas uma previsão e passa a servir como referência para avaliar o desempenho real do processo.
Quais informações devem aparecer no Fluxograma PCP?
Para que o mapeamento represente corretamente a rotina produtiva, é importante incluir as informações que realmente interferem no andamento das ordens.
Não existe um único modelo que funcione para todas as empresas. Cada indústria possui etapas, máquinas, produtos e necessidades diferentes.
Mesmo assim, alguns elementos aparecem com frequência em um Fluxograma PCP.
Entrada dos pedidos ou da demanda
O fluxo precisa indicar como surge a necessidade de produção.
Ela pode começar a partir de:
-
um pedido;
-
uma previsão de demanda;
-
uma necessidade de reposição;
-
uma programação interna;
-
um estoque mínimo.
Esse ponto representa o início do processo.
Por exemplo:
Pedido recebido → análise da necessidade → planejamento.
Produtos e quantidades necessárias
Depois de identificar a demanda, é necessário registrar o que será produzido.
As principais informações incluem:
-
produto;
-
modelo;
-
código interno;
-
quantidade;
-
prioridade;
-
data necessária.
Esses dados orientam as próximas decisões.
Produzir 100 unidades pode exigir uma programação completamente diferente de produzir 10 mil unidades do mesmo item.
Materiais e insumos
Antes de liberar uma ordem, é importante verificar se existem recursos suficientes para executá-la.
O fluxo pode conter uma etapa de conferência:
Materiais disponíveis?
Se a resposta for positiva, o processo avança.
Se não houver disponibilidade, a ordem pode seguir para uma etapa de compra, reposição ou espera.
Entre as informações importantes estão:
-
matéria-prima necessária;
-
quantidade em estoque;
-
consumo previsto;
-
componentes;
-
embalagens;
-
insumos auxiliares.
Máquinas e equipamentos
Alguns produtos precisam passar por diferentes equipamentos ao longo da fabricação.
Por isso, o mapeamento pode indicar quais recursos são utilizados em cada operação.
Exemplo:
Corte → máquina A → dobra → máquina B → acabamento → equipamento C.
Essa informação ajuda principalmente quando existem várias ordens disputando os mesmos recursos.
Capacidade produtiva
Não basta saber qual máquina será utilizada. Também é necessário entender quanto ela consegue produzir dentro de determinado período.
A capacidade pode ser analisada por:
-
unidades por hora;
-
horas disponíveis;
-
turnos de trabalho;
-
tempo médio de operação;
-
quantidade máxima por período.
Essas informações ajudam a evitar programações incompatíveis com a realidade produtiva.
Prazos e prioridades
O fluxo também deve considerar os prazos de cada ordem.
Uma produção pode possuir diferentes prioridades, principalmente quando existem pedidos com datas de entrega distintas.
As ordens podem ser organizadas considerando:
-
prazo prometido;
-
data planejada;
-
prioridade;
-
disponibilidade de material;
-
capacidade das máquinas;
-
sequência de fabricação.
Isso ajuda a evitar que uma ordem menos urgente ocupe recursos necessários para outra que possui prazo mais curto.
Sequência das operações
Essa é uma das partes centrais do mapeamento.
Cada produto possui um roteiro produtivo.
Por exemplo:
Separação → corte → montagem → acabamento → inspeção → embalagem.
A sequência deve representar aquilo que realmente acontece na fábrica.
Caso uma etapa possa seguir por caminhos diferentes, essa decisão também precisa aparecer.
Controle de qualidade
A inspeção pode acontecer durante ou ao final do processo.
O fluxograma pode mostrar:
Produção → inspeção → aprovado?
Se aprovado:
Produto acabado → estoque.
Se reprovado:
Correção → nova inspeção.
Essa representação é importante porque mostra que nem sempre o processo segue diretamente até a finalização.
Finalização da produção
O último ponto deve indicar quando a ordem pode ser considerada concluída.
Isso pode ocorrer depois de:
-
inspeção final;
-
embalagem;
-
registro da quantidade produzida;
-
entrada no estoque;
-
encerramento da ordem.
Dessa maneira, todo o caminho fica visível, desde o surgimento da necessidade até o momento em que o produto está finalizado e disponível para a próxima etapa da operação.
Principais etapas de um Fluxograma PCP
Para representar corretamente o funcionamento de uma indústria, o fluxo precisa acompanhar a produção desde o surgimento da demanda até a entrada do item finalizado no estoque. Cada fase possui uma função específica e fornece informações para que a etapa seguinte possa acontecer.
Um Fluxograma PCP bem estruturado não precisa apresentar processos desnecessariamente complexos. O mais importante é demonstrar, de maneira clara, como pedidos, materiais, ordens, máquinas e operações estão relacionados.
Um exemplo de sequência completa seria:
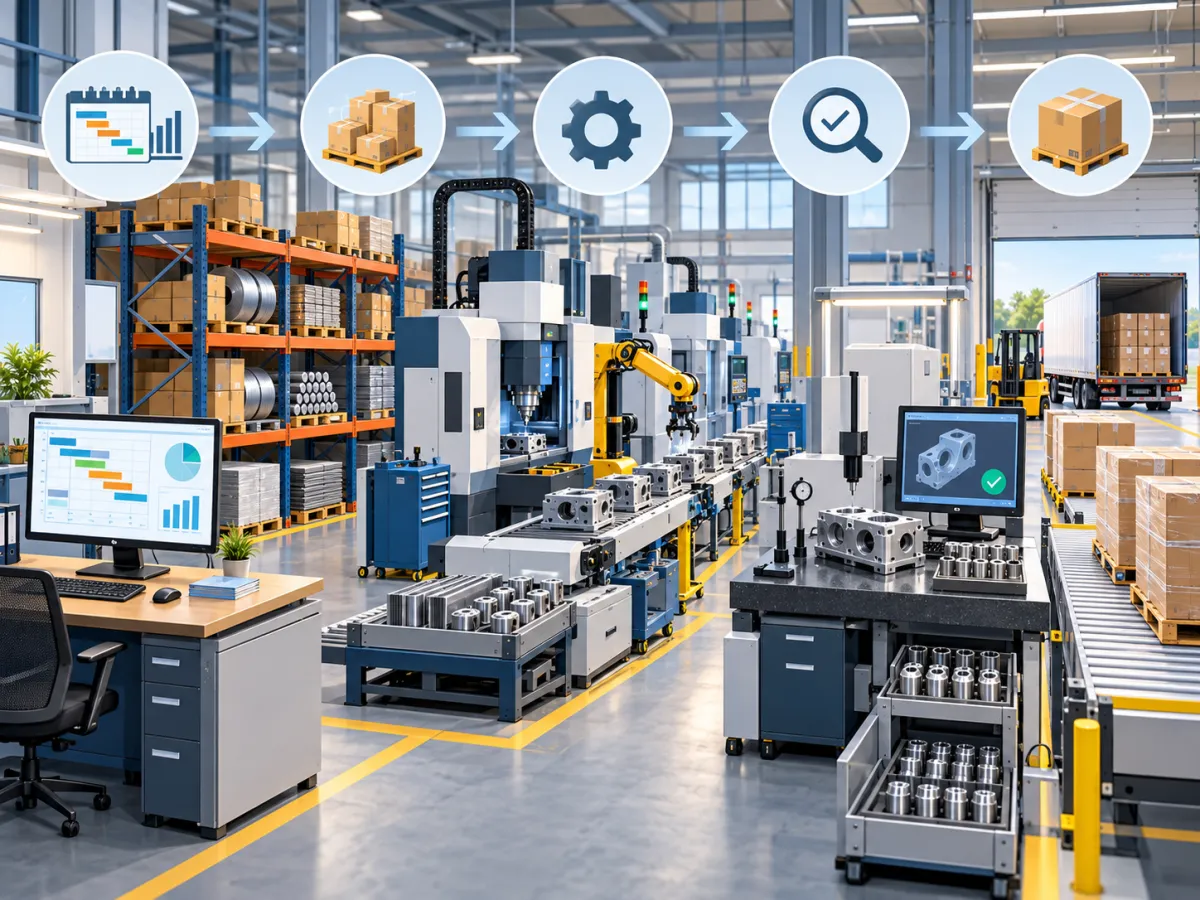
Demanda → planejamento → verificação de estoque → necessidade de materiais → programação → separação → liberação → produção → apontamento → qualidade → produto acabado.
Previsão ou recebimento da demanda
O processo começa quando a empresa identifica o que precisa ser produzido.
Essa necessidade pode surgir a partir de pedidos já realizados, reposição de produtos, previsão de vendas ou programação interna.
Nessa etapa, algumas informações são fundamentais:
-
produto solicitado;
-
quantidade necessária;
-
prazo;
-
prioridade;
-
disponibilidade atual;
-
previsão de fabricação.
Imagine que uma indústria receba um pedido de 2.000 peças com entrega prevista para o final da semana. Antes de iniciar a fabricação, será necessário analisar se existe capacidade suficiente para cumprir essa quantidade dentro do prazo.
Por isso, a demanda funciona como ponto de partida para as próximas decisões.
Planejamento da produção
Depois de identificar a necessidade, começa o planejamento.
Nesse momento, a empresa avalia como a demanda poderá ser atendida considerando capacidade, materiais, equipamentos, operações e prazos.
O planejamento pode responder perguntas como:
-
Quanto precisa ser produzido?
-
Quando a fabricação deve começar?
-
Quanto tempo será necessário?
-
Quais recursos serão utilizados?
-
Existem outras ordens com maior prioridade?
-
O prazo solicitado é compatível com a capacidade disponível?
O objetivo é criar condições para que a produção seja organizada antes da liberação das ordens.
Verificação de estoque
Antes de programar a fabricação, é importante verificar aquilo que já está disponível.
Essa análise pode envolver tanto produtos acabados quanto matérias-primas, componentes e outros insumos utilizados durante o processo.
Suponha que sejam necessárias 1.000 unidades de determinado componente, mas existam somente 600 em estoque. A produção não deve ignorar essa diferença.
O fluxo pode apresentar uma decisão:
Material disponível?
Sim → continuar programação.
Não → providenciar necessidade restante.
Essa etapa reduz o risco de liberar ordens que posteriormente precisarão ser interrompidas por falta de materiais.
Cálculo das necessidades de materiais
Depois da conferência do estoque, é possível calcular aquilo que realmente será necessário para executar a programação.
Esse cálculo deve considerar:
-
quantidade planejada;
-
consumo de cada matéria-prima;
-
saldo disponível;
-
materiais já reservados;
-
possíveis perdas previstas;
-
componentes necessários.
Por exemplo, se cada produto utiliza duas unidades de determinado componente e a ordem prevê 500 produtos, a necessidade inicial será de 1.000 componentes. A partir desse valor, deve-se considerar o que já está disponível para determinar a quantidade restante.
Essa análise ajuda a sincronizar materiais e produção.
Programação das ordens
Com as necessidades conhecidas, chega o momento de definir quando cada ordem será executada.
A programação organiza a sequência de fabricação considerando fatores como:
-
prioridade;
-
prazo;
-
capacidade;
-
disponibilidade das máquinas;
-
materiais disponíveis;
-
tempo das operações.
Se duas ordens precisam utilizar a mesma máquina, por exemplo, será necessário determinar qual delas entrará primeiro.
Essa decisão deve considerar as condições reais da produção, evitando criar uma programação impossível de executar.
Separação das matérias-primas
Antes de iniciar a fabricação, os materiais necessários precisam estar disponíveis para a ordem.
A separação pode envolver matérias-primas, componentes, embalagens e outros insumos.
Nesse momento, é importante conferir se:
-
o material está correto;
-
a quantidade é suficiente;
-
os componentes correspondem ao produto;
-
todos os itens necessários foram separados.
Uma conferência adequada evita que a produção comece e seja interrompida logo depois pela ausência de algum componente.
Liberação para produção
Após confirmar materiais, recursos e programação, a ordem pode ser liberada.
Essa etapa representa a autorização para iniciar a fabricação.
A ordem liberada deve apresentar informações suficientes para orientar a execução, como produto, quantidade, operações previstas e prioridade.
No Fluxograma PCP, essa fase é importante porque separa aquilo que está apenas planejado daquilo que efetivamente pode entrar em produção.
Apontamento das operações
Conforme a produção acontece, os resultados precisam ser registrados.
O apontamento permite acompanhar o que foi executado e comparar essas informações com o planejamento.
Podem ser registrados:
-
quantidade produzida;
-
horário de início;
-
horário de término;
-
perdas;
-
paradas;
-
operação realizada;
-
quantidade concluída.
Se estavam previstas 800 unidades e foram produzidas somente 650, por exemplo, essa diferença pode ser analisada antes de comprometer as etapas seguintes.
Controle de qualidade
A produção também precisa prever pontos de verificação.
Dependendo do processo, o controle pode acontecer durante a fabricação ou após a conclusão de determinadas operações.
O fluxo pode apresentar uma decisão simples:
Produto aprovado?
Sim → seguir para finalização.
Não → encaminhar para correção ou tratamento definido pela empresa.
Representar essa decisão evita considerar automaticamente como finalizado tudo aquilo que saiu da produção.
Entrada do produto acabado no estoque
Após concluir as operações e verificações necessárias, o produto pode ser registrado como acabado.
Essa etapa indica que a fabricação foi concluída e que determinada quantidade está disponível para armazenamento ou para a próxima movimentação prevista.
É importante registrar corretamente:
-
produto;
-
quantidade concluída;
-
data;
-
ordem relacionada;
-
quantidade aprovada.
Dessa forma, o fluxo fecha o ciclo iniciado pela demanda e permite visualizar o caminho completo percorrido pela produção.
Como montar um Fluxograma PCP passo a passo
Criar um fluxo produtivo eficiente começa pela observação daquilo que realmente acontece dentro da empresa. Antes de desenhar caixas e setas, é necessário conhecer as atividades, decisões e informações envolvidas em cada fase.
O objetivo não é representar como a produção deveria funcionar em um cenário ideal, mas mapear a operação real e, a partir dela, identificar oportunidades de organização.
Levante todas as etapas existentes
O primeiro passo é listar as atividades envolvidas desde o recebimento da demanda até a conclusão da produção.
Por exemplo:
Pedido → planejamento → estoque → programação → separação → fabricação → inspeção → estoque de acabados.
Em processos maiores, cada uma dessas etapas pode ser dividida em operações menores.
Durante esse levantamento, procure identificar atividades que normalmente ficam fora dos controles formais, como esperas, aprovações, conferências e retornos para correção.
Identifique o início e o fim de cada processo
Toda etapa precisa possuir limites claros.
É necessário saber o que provoca seu início e qual resultado permite que ela seja considerada concluída.
Por exemplo:
Início: ordem liberada.
Processo: fabricação.
Fim: quantidade prevista produzida ou operação encerrada.
Essa definição evita situações em que uma ordem permanece sem status claro entre duas atividades.
Defina a sequência correta
Depois de levantar as operações, organize-as na ordem em que realmente acontecem.
Considere também dependências.
Uma operação de montagem pode depender da conclusão de duas peças diferentes. Nesse caso, o fluxo precisa representar essa condição.
O Fluxograma PCP deve permitir que uma pessoa compreenda facilmente qual é o próximo passo após cada atividade.
Registre entradas e saídas de cada etapa
Cada fase recebe alguma informação ou recurso e gera um resultado.
Na separação de materiais, por exemplo:
Entrada: ordem de produção e lista de materiais.
Processo: separação e conferência.
Saída: materiais disponíveis para fabricação.
Fazer esse levantamento ajuda a identificar situações em que uma atividade depende de informações que chegam incompletas.
Identifique os pontos de decisão
Nem todo processo segue sempre pelo mesmo caminho.
Existem momentos em que uma condição determina a próxima etapa.
Alguns exemplos são:
Material disponível?
Produto aprovado?
Máquina disponível?
Quantidade concluída?
Se a resposta for positiva, o processo segue por determinado caminho. Caso seja negativa, outra ação pode ser necessária.
Essas decisões devem aparecer claramente no fluxo.
Defina os responsáveis
Também é importante identificar quem executa ou acompanha cada etapa.
Isso não significa tornar o desenho excessivamente detalhado. O objetivo é permitir que fique claro onde está a responsabilidade pela continuidade do processo.
Por exemplo, uma etapa pode depender da liberação do planejamento, enquanto outra é executada diretamente no ambiente produtivo.
Essa definição ajuda a evitar dúvidas sobre quem precisa agir quando uma ordem permanece parada.
Valide o fluxo com a operação real
Depois de montar o primeiro desenho, acompanhe uma ordem real do início ao fim.
Observe se ela realmente percorre as etapas representadas.
Durante essa validação, podem surgir situações que não estavam previstas inicialmente, como:
-
esperas;
-
aprovações;
-
retrabalhos;
-
mudanças de prioridade;
-
falta de materiais;
-
operações alternativas;
-
retornos para etapas anteriores.
Esses pontos devem ser avaliados para tornar o mapeamento mais fiel à realidade.
Atualize o fluxo sempre que houver mudanças
Um processo produtivo pode mudar ao longo do tempo.
Novas máquinas podem ser adicionadas, operações podem ser reorganizadas e determinados produtos podem passar a utilizar sequências diferentes.
Por isso, o desenho não deve ser tratado como algo definitivo.
Sempre que houver uma mudança relevante, é importante revisar:
-
etapas;
-
sequência;
-
responsáveis;
-
equipamentos;
-
decisões;
-
entradas e saídas;
-
critérios de liberação.
Manter essas informações atualizadas permite que o fluxo continue representando a operação real e seja útil para planejamento, programação e acompanhamento da produção.
Símbolos que podem ser usados no Fluxograma PCP
Para representar um processo produtivo de maneira visual, é comum utilizar símbolos que identificam atividades, decisões, documentos e a direção seguida pelas operações. Essa padronização facilita a leitura e permite entender rapidamente onde o processo começa, quais etapas precisam ser executadas e quais caminhos podem surgir durante a produção.
Ao elaborar um Fluxograma PCP, não é necessário criar um desenho excessivamente complexo. Os símbolos devem ajudar na compreensão do processo e não dificultar sua interpretação.
Uma representação simples pode ser suficiente para mostrar o caminho entre o recebimento de um pedido, o planejamento, a separação dos materiais, a fabricação e a entrada do produto acabado no estoque.
Oval para indicar início e fim
O formato oval é utilizado principalmente para identificar onde um processo começa e onde termina.
Em uma indústria, o início poderia ser:
Pedido recebido.
Já o final poderia ser:
Produto acabado disponível no estoque.
Esses pontos são importantes porque delimitam o processo que está sendo analisado. Se o objetivo for mapear somente a produção, por exemplo, não é necessário representar todas as atividades posteriores relacionadas ao produto.
Um exemplo simples seria:
Início → pedido recebido → demais etapas → produto acabado → fim.
Dessa maneira, quem consultar o desenho consegue identificar rapidamente os limites do fluxo representado.
Retângulo para atividades e processos
O retângulo é um dos símbolos mais utilizados porque representa uma atividade que precisa ser realizada.
Na produção, pode indicar ações como:
-
analisar a demanda;
-
verificar o estoque;
-
calcular materiais;
-
programar uma ordem;
-
separar matéria-prima;
-
fabricar;
-
realizar acabamento;
-
registrar a produção;
-
armazenar o produto.
Imagine uma indústria em que determinado produto precise passar por corte, dobra e pintura. Cada uma dessas operações pode ser representada por um retângulo.
O fluxo seria:
Corte → dobra → pintura.
Isso permite visualizar claramente a sequência das atividades.
Losango para decisões
Nem sempre uma ordem segue diretamente de uma etapa para outra. Algumas situações exigem uma decisão antes que o processo possa continuar.
Nesses casos, utiliza-se o losango.
Ele pode representar perguntas como:
Material disponível?
Produto aprovado?
Quantidade concluída?
Máquina disponível?
A partir da resposta, o fluxo pode seguir por caminhos diferentes.
Por exemplo:
Material disponível?
Sim → programação da produção.
Não → necessidade de reposição.
O mesmo princípio pode ser utilizado no controle de qualidade:
Produto aprovado?
Sim → estoque de produto acabado.
Não → correção.
Esse símbolo é especialmente importante porque ajuda a representar situações reais nas quais a produção precisa aguardar, retornar ou seguir uma rota diferente.
Setas para indicar a direção do fluxo
As setas conectam os símbolos e mostram a direção em que o processo acontece.
Em um fluxo simples:
Pedido → planejamento → produção → inspeção → estoque.
As setas indicam claramente qual atividade acontece depois da anterior.
Elas também são fundamentais quando existe uma decisão.
Por exemplo:
Inspeção → produto aprovado?
A partir desse ponto, uma seta pode seguir para a finalização e outra retornar para correção.
No Fluxograma PCP, utilizar corretamente as setas evita dúvidas sobre a sequência das operações e facilita a visualização de retornos para etapas anteriores.
Documento para ordens e registros
O símbolo de documento pode ser utilizado quando determinada etapa gera, recebe ou depende de algum registro.
Na rotina produtiva, alguns exemplos são:
-
ordem de produção;
-
registro de apontamento;
-
ficha de inspeção;
-
lista de materiais;
-
registro de quantidade produzida.
Por exemplo, depois da programação pode existir a emissão de uma ordem de produção.
Programação → emissão da ordem → liberação para fabricação.
Representar documentos pode ser útil quando esses registros são importantes para autorizar ou acompanhar determinadas atividades.
Entretanto, não é necessário incluir todo documento existente na empresa. O ideal é representar somente aqueles que possuem influência direta no processo mapeado.
Conectores para dar continuidade ao processo
Em processos maiores, colocar todas as atividades em uma única sequência pode deixar o desenho confuso.
Os conectores ajudam a indicar que o fluxo continua em outro ponto do mesmo desenho ou em outra parte do mapeamento.
Eles são úteis principalmente quando existem:
-
muitas etapas;
-
diferentes setores envolvidos;
-
vários caminhos alternativos;
-
fluxos extensos;
-
retornos para processos anteriores.
Assim, em vez de utilizar setas muito longas ou cruzadas, um conector pode direcionar a leitura para a continuação correta.
Clareza é mais importante do que quantidade de símbolos
Não é necessário utilizar uma grande variedade de formas para criar um fluxo eficiente.
Na prática, poucos símbolos utilizados de maneira consistente podem representar todo o processo produtivo.
O mais importante é manter um padrão.
Se o losango representa uma decisão no início do desenho, ele deve continuar sendo utilizado dessa maneira nas demais etapas. O mesmo vale para atividades, documentos e conectores.
Também é recomendável utilizar descrições curtas dentro de cada elemento, como:
“Verificar estoque”
“Programar ordem”
“Separar materiais”
“Produzir”
“Inspecionar”
“Registrar produto acabado”
Isso facilita a leitura e evita transformar o desenho em um documento carregado de informações.
Exemplo prático de Fluxograma PCP
Para compreender como esses elementos podem funcionar juntos, imagine uma fábrica que produz peças sob demanda.
O processo começa quando um pedido é recebido. Antes de liberar a fabricação, a empresa precisa analisar a quantidade solicitada, verificar os materiais, programar a ordem e organizar os recursos necessários.
Nesse cenário, o Fluxograma PCP poderia seguir esta estrutura:
Pedido recebido → análise da demanda → verificação de matéria-prima → material disponível? → programação da produção → emissão da ordem → separação dos materiais → fabricação → inspeção → produto aprovado? → estoque de produto acabado.
Apesar de parecer uma sequência linear, existem decisões importantes durante esse caminho.
Do pedido até a análise da demanda
O processo começa com o recebimento do pedido.
Suponha que um cliente solicite 800 peças com determinado prazo de entrega.
Antes de liberar a produção, a demanda deve ser analisada considerando:
-
produto solicitado;
-
quantidade;
-
prazo;
-
prioridade;
-
capacidade necessária.
Depois dessa análise, a empresa pode verificar os materiais utilizados na fabricação.
O que acontece quando falta matéria-prima?
A primeira decisão importante pode aparecer na verificação do estoque.
O fluxo seria:
Verificação da matéria-prima → material disponível?
Se a resposta for sim:
Programação da produção → emissão da ordem.
Se a resposta for não:
Identificação da necessidade → reposição do material → nova verificação.
Esse caminho alternativo é importante porque uma ordem não deve avançar como se todos os recursos estivessem disponíveis quando ainda existe uma pendência.
Um exemplo seria:
Pedido recebido
↓
Análise da demanda
↓
Verificação de matéria-prima
↓
Material disponível?
→ Sim: programação da produção
→ Não: reposição → nova verificação.
Dessa forma, fica evidente por que determinada ordem ainda não entrou em fabricação.
Programação e emissão da ordem
Com os materiais disponíveis, a produção pode ser programada.
Nesse momento, são avaliados prazo, prioridade, capacidade e sequência das operações.
Depois, a ordem pode ser emitida e liberada para execução.
O caminho passa a ser:
Programação → emissão da ordem → separação de materiais → fabricação.
Na separação, os componentes necessários são preparados para que a produção não seja interrompida por falta de algum item já previsto.
Fabricação e registro da execução
Com a ordem liberada e os materiais separados, começa a fabricação.
Dependendo do produto, essa etapa pode conter várias operações.
Por exemplo:
Corte → usinagem → montagem → acabamento.
Caso seja necessário um nível maior de detalhamento, cada uma dessas atividades pode aparecer separadamente no desenho.
Durante a execução, também podem ser registrados quantidade produzida, tempo utilizado, perdas e possíveis paradas.
Esses dados ajudam a comparar aquilo que foi planejado com o resultado real.
O que acontece quando o produto não é aprovado?
Depois da fabricação, o produto pode seguir para inspeção.
Nesse ponto aparece outra decisão:
Produto aprovado?
Se a resposta for sim:
Produto aprovado → registro da quantidade → estoque de produto acabado.
Se a resposta for não:
Produto não aprovado → correção → nova inspeção.
Portanto, o caminho alternativo pode ser representado da seguinte forma:
Fabricação
↓
Inspeção
↓
Produto aprovado?
→ Sim: estoque de produto acabado
→ Não: correção → nova inspeção.
Se após a correção o item estiver dentro dos critérios definidos, ele retorna ao fluxo normal e segue para a finalização.
Visualizando o processo completo
Reunindo as etapas e os caminhos alternativos, o processo pode ser representado assim:
Pedido recebido
↓
Análise da demanda
↓
Verificação de matéria-prima
↓
Material disponível?
→ Não: reposição → nova verificação
→ Sim: programação da produção
↓
Emissão da ordem
↓
Separação de materiais
↓
Fabricação
↓
Inspeção
↓
Produto aprovado?
→ Não: correção → nova inspeção
→ Sim: registro da produção
↓
Estoque de produto acabado.
Esse exemplo mostra por que um fluxo não deve apresentar somente a situação ideal. Falta de materiais, correções e novas verificações também fazem parte da rotina produtiva e precisam ser consideradas quando forem relevantes.
Ao representar tanto o caminho principal quanto as possíveis exceções, torna-se mais fácil entender onde cada ordem está, por que ela não avançou e qual atividade precisa acontecer para que a produção continue.
Etapas essenciais de um Fluxograma PCP
Para que o processo produtivo seja representado de maneira clara, é importante organizar as etapas em uma sequência lógica. Cada fase possui um objetivo específico e depende de informações que ajudam a orientar a atividade seguinte.
O Fluxograma PCP permite reunir essas etapas em uma visão estruturada, facilitando o acompanhamento desde a identificação da demanda até a finalização do produto.
A tabela abaixo resume as principais fases:
| Etapa | Objetivo | Informação principal |
|---|---|---|
| Demanda | Identificar o que produzir | Produto e quantidade |
| Planejamento | Organizar a produção | Prazo e prioridade |
| Materiais | Conferir disponibilidade | Estoque e necessidade |
| Programação | Definir sequência | Data e capacidade |
| Liberação | Iniciar a produção | Ordem de produção |
| Apontamento | Registrar execução | Quantidade e tempo |
| Qualidade | Conferir o resultado | Aprovação ou correção |
| Finalização | Encerrar o processo | Produto acabado |
Demanda
A demanda representa o ponto inicial do processo. É nessa fase que a empresa identifica qual produto precisa ser fabricado e em qual quantidade.
Essa necessidade pode surgir de um pedido, uma programação interna, uma previsão ou uma necessidade de reposição.
Por exemplo, se existe uma demanda de 1.500 unidades de determinado produto, essa quantidade servirá como referência para analisar materiais, capacidade e prazo.
Planejamento
Com a necessidade identificada, é possível organizar como a fabricação será realizada.
O planejamento considera principalmente o prazo necessário para concluir a produção e a prioridade das ordens existentes.
Nesse momento, a empresa pode avaliar questões como capacidade disponível, tempo das operações e recursos necessários antes de definir como a demanda será atendida.
Materiais
Uma programação só pode ser executada adequadamente quando os materiais necessários estão disponíveis.
Por isso, essa etapa verifica o estoque e compara a quantidade existente com aquilo que será consumido.
Se uma ordem necessita de 500 componentes e existem somente 350 disponíveis, será preciso considerar a necessidade das 150 unidades restantes antes da liberação completa da produção.
Programação
A programação transforma o planejamento em uma sequência de execução.
É nessa fase que podem ser definidas datas, prioridades, máquinas e capacidade destinada a cada ordem.
Quando diferentes produtos dependem do mesmo equipamento, por exemplo, é necessário determinar uma sequência para evitar conflitos na utilização do recurso.
Assim, a programação ajuda a responder três questões importantes:
-
o que será produzido;
-
quando será produzido;
-
em qual sequência será produzido.
Liberação
Depois de verificar as condições necessárias, a ordem pode ser liberada para execução.
A liberação indica que a produção está autorizada a começar de acordo com aquilo que foi programado.
Antes desse momento, é importante confirmar se os materiais, informações e recursos essenciais estão disponíveis. Isso reduz o risco de iniciar uma atividade que precisará ser interrompida pouco tempo depois.
Apontamento
O apontamento registra aquilo que efetivamente aconteceu durante a execução.
Entre as informações que podem ser acompanhadas estão:
-
quantidade produzida;
-
tempo utilizado;
-
início e término;
-
perdas identificadas;
-
paradas ocorridas.
Esses registros permitem comparar o resultado real com aquilo que havia sido planejado.
Se estavam previstas 1.000 unidades durante determinado período e foram concluídas apenas 850, os dados da execução ajudam a investigar onde surgiu a diferença.
Qualidade
Depois ou durante a fabricação, determinados produtos precisam passar por verificações para confirmar se atendem aos critérios estabelecidos.
O fluxo pode apresentar uma decisão:
Produto aprovado?
Quando a resposta for positiva, o item pode seguir para finalização.
Caso seja necessária uma correção, o produto pode retornar à operação correspondente e posteriormente passar por uma nova verificação.
Representar esse caminho é importante para que itens que ainda precisam de ajustes não sejam considerados automaticamente concluídos.
Finalização
A finalização representa o encerramento do processo produtivo mapeado.
Depois que as operações foram executadas e as verificações necessárias concluídas, o produto pode ser registrado como acabado.
A sequência básica fica:
Demanda → planejamento → materiais → programação → liberação → apontamento → qualidade → finalização.
Essa visão ajuda a compreender como cada fase fornece informações para a seguinte. Quando uma etapa apresenta uma pendência, também fica mais simples identificar o ponto que está impedindo o avanço da ordem.
Por isso, a estrutura de um Fluxograma PCP deve representar o funcionamento real da produção, mantendo informações suficientes para orientar o acompanhamento sem tornar o processo visual excessivamente complexo.
Como o Fluxograma PCP ajuda a identificar gargalos
Um dos desafios do planejamento industrial é descobrir por que determinadas ordens não avançam na velocidade esperada. Muitas vezes, o atraso percebido no final da produção começou várias etapas antes, em uma máquina sobrecarregada, na falta de um componente ou em uma operação que demora mais do que o previsto.
Ao representar a sequência das atividades, o Fluxograma PCP facilita a identificação desses pontos. Em vez de observar apenas o resultado final, é possível analisar onde as ordens permanecem paradas, quais operações acumulam trabalho e quais recursos estão limitando o avanço da fabricação.
Um gargalo pode ser entendido como um ponto que reduz a capacidade ou a velocidade do processo. Ele nem sempre está relacionado somente às máquinas. Materiais, operações, decisões e sequenciamento também podem interferir no ritmo produtivo.
Máquinas sobrecarregadas
Quando diferentes ordens dependem do mesmo equipamento, pode ocorrer um acúmulo de atividades.
Imagine a seguinte sequência:
Corte → dobra → soldagem → pintura.
Se a etapa de soldagem recebe mais peças do que consegue processar, começa a surgir uma fila. As operações anteriores continuam produzindo, mas os itens precisam esperar para avançar.
Alguns sinais desse problema são:
-
várias ordens aguardando o mesmo equipamento;
-
aumento do tempo de espera;
-
atrasos frequentes após determinada operação;
-
máquina trabalhando próxima ao limite durante longos períodos.
Ao identificar esse ponto, a programação pode ser revisada considerando a capacidade disponível.
Falta de matéria-prima
Nem todo atraso acontece durante a fabricação. Algumas ordens ficam paradas antes mesmo de começar por falta de materiais.
Por isso, uma etapa de verificação pode ser representada da seguinte maneira:
Materiais disponíveis? → Sim → liberar produção.
Materiais disponíveis? → Não → aguardar reposição.
Se muitas ordens seguem repetidamente pelo segundo caminho, existe um ponto que merece análise.
A falta pode envolver matéria-prima principal, componentes, embalagens ou outros itens necessários para concluir a fabricação.
Filas entre operações
As filas aparecem quando uma etapa produz mais rapidamente do que a próxima consegue processar.
Por exemplo:
Operação A: 100 peças por hora.
Operação B: 60 peças por hora.
Mesmo que a primeira atividade apresente bom desempenho isoladamente, haverá tendência de acumular peças antes da segunda.
O mapeamento permite enxergar essa relação entre operações e entender que aumentar a velocidade de uma etapa nem sempre aumenta a capacidade do processo inteiro.
Ordens paradas
Uma ordem pode ficar parada por diferentes motivos:
-
espera por material;
-
equipamento indisponível;
-
falta de liberação;
-
prioridade alterada;
-
espera por inspeção;
-
necessidade de correção;
-
dependência de outra operação.
Quando o fluxo possui etapas e situações bem definidas, torna-se mais fácil localizar onde a ordem interrompeu seu avanço.
Se várias ordens permanecem no mesmo ponto por períodos elevados, esse comportamento pode indicar uma limitação que precisa ser investigada.
Excesso de retrabalho
Quando um produto precisa retornar frequentemente para uma etapa anterior, o fluxo pode revelar um caminho repetitivo.
Por exemplo:
Fabricação → inspeção → correção → nova inspeção.
Se o retorno para correção ocorre em grande quantidade, a empresa pode investigar onde os problemas estão surgindo.
Além de consumir materiais e tempo, o retrabalho ocupa recursos que poderiam estar executando novas ordens.
Produção acima da capacidade
Programar uma quantidade superior à capacidade disponível pode criar atrasos em sequência.
Se uma máquina consegue fabricar 500 unidades durante determinado período, programar 800 sem alterar recursos ou prazo significa que parte da demanda provavelmente será transferida para outro período.
Por isso, o planejamento precisa considerar:
-
horas disponíveis;
-
capacidade das máquinas;
-
tempo de preparação;
-
duração das operações;
-
quantidade programada;
-
ordens já existentes.
O Fluxograma PCP ajuda a visualizar em quais pontos diferentes ordens disputam os mesmos recursos.
Operações com tempo elevado
Uma atividade pode não apresentar fila em todos os momentos e ainda assim consumir uma parcela significativa do prazo total.
Para identificar essa situação, é importante acompanhar quanto tempo cada ordem permanece nas principais fases.
Considere este exemplo:
Corte: 1 hora → montagem: 2 horas → acabamento: 6 horas → inspeção: 1 hora.
Nesse caso, o acabamento representa uma parte relevante do tempo total e merece acompanhamento.
Esse tipo de análise permite entender quais etapas possuem maior impacto sobre o prazo final.
Dependência excessiva de uma etapa
Alguns processos possuem um recurso pelo qual praticamente todas as ordens precisam passar.
Quando esse ponto sofre uma parada, grande parte da produção pode ser afetada.
A representação visual ajuda a identificar essas dependências. Se diferentes caminhos convergem sempre para a mesma máquina ou operação, sua disponibilidade passa a ter grande influência sobre o restante do processo.
Conhecer essas situações permite planejar a produção com maior atenção aos pontos que possuem maior impacto sobre o fluxo.
Fluxograma PCP e acompanhamento da produção
Mapear o processo é apenas uma parte do controle. Para que as informações continuem úteis, também é necessário acompanhar aquilo que acontece durante a execução.
O planejamento define uma expectativa. A produção fornece os resultados reais.
Ao comparar essas duas informações, a empresa consegue identificar diferenças e ajustar a programação quando necessário.
Comparar planejado e realizado
Uma das análises mais importantes consiste em comparar aquilo que deveria acontecer com aquilo que realmente aconteceu.
Por exemplo:
Planejado: 1.000 unidades.
Realizado: 820 unidades.
Diferença: 180 unidades.
Somente identificar essa diferença não explica o problema. É necessário analisar as etapas percorridas para descobrir sua origem.
Pode ter ocorrido uma parada, falta de material, redução da capacidade ou aumento do tempo de determinada operação.
Essa comparação permite utilizar os dados reais para aperfeiçoar os próximos planejamentos.
Verificar ordens abertas
As ordens abertas mostram aquilo que ainda precisa ser executado ou concluído.
Elas podem estar:
-
programadas;
-
aguardando materiais;
-
liberadas;
-
em produção;
-
aguardando inspeção;
-
em correção.
Separar as ordens por situação facilita a identificação daquelas que exigem atenção.
Uma ordem que permanece aberta durante muito mais tempo do que o previsto pode indicar algum problema no fluxo.
Acompanhar quantidades produzidas
Além do status, é importante observar quanto já foi produzido.
Uma ordem de 5.000 unidades pode estar “em produção”, mas essa informação isolada não mostra se foram concluídas 500 ou 4.900 unidades.
Por isso, acompanhar quantidade prevista, quantidade realizada e saldo restante oferece uma visão mais precisa do andamento.
Registrar perdas e paradas
Perdas e interrupções podem alterar significativamente o resultado da programação.
Entre as ocorrências que podem ser registradas estão:
-
parada de equipamento;
-
falta de material;
-
ajuste de máquina;
-
produto não aprovado;
-
quantidade perdida;
-
interrupção da operação.
Esses registros ajudam a explicar por que uma ordem demorou mais ou produziu menos do que o esperado.
Monitorar o tempo de produção
O tempo permite avaliar quanto cada etapa realmente leva para ser executada.
Se uma operação estava prevista para durar três horas e passou a consumir cinco horas regularmente, a programação precisa considerar essa diferença.
O acompanhamento também ajuda a distinguir o tempo efetivamente utilizado na fabricação do período em que a ordem permaneceu esperando entre duas atividades.
Essa diferença é importante porque uma ordem pode apresentar poucas horas de trabalho efetivo, mas permanecer vários dias dentro do processo.
Analisar atrasos
Quando uma ordem apresenta atraso, a análise deve buscar o ponto de origem.
Em vez de observar somente a data final, é possível verificar:
Pedido → planejamento → materiais → programação → produção → inspeção.
Se o atraso começou na disponibilidade de matéria-prima, por exemplo, aumentar a velocidade da inspeção não resolverá a causa.
O Fluxograma PCP oferece uma visão sequencial que ajuda a localizar em qual etapa a diferença entre planejamento e execução começou.
Reprogramar atividades quando necessário
O planejamento precisa acompanhar as mudanças da operação.
Uma máquina pode parar, um material pode atrasar ou uma ordem urgente pode alterar as prioridades inicialmente definidas.
Nessas situações, pode ser necessário reprogramar:
-
sequência das ordens;
-
datas previstas;
-
utilização das máquinas;
-
quantidades por período;
-
prioridades;
-
distribuição da capacidade.
A reprogramação deve considerar o impacto sobre as demais atividades. Colocar uma ordem na frente de outra, por exemplo, pode resolver um prazo específico, mas também modificar as datas previstas das ordens seguintes.
Por isso, acompanhar continuamente o processo permite ajustar a programação com base na situação real da produção, mantendo uma visão mais clara das ordens, recursos, prazos e atividades ainda pendentes.
Erros comuns ao criar um Fluxograma PCP
Criar um fluxo produtivo útil exige mais do que simplesmente desenhar uma sequência de caixas e setas. Para que a representação realmente ajude no planejamento, ela precisa refletir a operação como acontece no dia a dia.
Um dos principais problemas aparece quando o desenho fica distante da realidade. Nesse caso, o Fluxograma PCP deixa de ser uma ferramenta prática e passa a funcionar apenas como uma representação teórica do processo.
Evitar alguns erros comuns ajuda a manter o fluxo mais claro, útil e fácil de acompanhar.
Criar etapas que não existem na prática
Um erro frequente é montar o processo com base em como a produção deveria funcionar, e não em como ela realmente acontece.
Por exemplo, o desenho pode indicar:
Planejamento → separação → produção → inspeção.
Porém, na rotina real, pode existir uma etapa de conferência antes da liberação da ordem.
Se essa fase não for considerada, o fluxo ficará incompleto.
O ideal é acompanhar uma ordem real do início ao fim antes de finalizar o desenho.
Dessa maneira, é possível observar:
-
esperas;
-
liberações;
-
conferências;
-
movimentações;
-
retornos;
-
correções;
-
mudanças de prioridade.
Essas situações ajudam a construir uma representação mais fiel.
Deixar processos importantes de fora
Outro problema ocorre quando determinadas etapas não são registradas.
À primeira vista, uma atividade pode parecer pequena. Porém, se ela influencia o prazo ou a continuidade da ordem, deve ser analisada.
Imagine uma produção em que todas as ordens precisam aguardar aprovação antes de entrar em determinada máquina.
Se essa aprovação não aparecer no fluxo, será difícil explicar por que as ordens ficam paradas naquele ponto.
Processos como conferência de materiais, liberação, inspeção e correção podem ter grande impacto no andamento geral.
Não representar decisões
Nem toda ordem percorre exatamente o mesmo caminho.
Algumas situações exigem uma escolha ou verificação.
Por exemplo:
Material disponível?
Produto aprovado?
Quantidade concluída?
Máquina disponível?
Quando essas decisões não aparecem, o desenho pode transmitir a impressão de que o processo é sempre linear.
Na prática, pode haver retornos, desvios e esperas.
Um exemplo simples seria:
Produção → inspeção → produto aprovado?
Sim → finalização.
Não → correção → nova inspeção.
Esse tipo de estrutura torna o processo mais próximo da realidade.
Ignorar limitações de capacidade
Representar uma máquina ou operação no fluxo não significa que ela possui capacidade ilimitada.
Uma etapa pode receber mais ordens do que consegue executar.
Por exemplo, se uma máquina possui capacidade para produzir 400 unidades por dia, mas a programação envia 700 unidades diariamente, o acúmulo tende a crescer.
Por isso, o desenho deve ser analisado junto com informações como:
-
capacidade por período;
-
horas disponíveis;
-
tempo das operações;
-
quantidade programada;
-
ordens concorrentes.
Ignorar esses limites pode levar a uma programação que parece adequada no papel, mas não pode ser executada na prática.
Não considerar disponibilidade de materiais
A produção depende diretamente dos materiais necessários.
Um erro comum é construir um fluxo no qual a ordem segue automaticamente do planejamento para a fabricação, sem considerar se existem insumos suficientes.
Uma representação mais adequada pode incluir:
Planejamento → conferência de materiais → material disponível?
Se sim, a ordem avança.
Se não, será necessário tratar a falta antes da liberação.
No Fluxograma PCP, esse tipo de decisão ajuda a identificar por que determinada produção não começou na data inicialmente prevista.
Criar um fluxo excessivamente complexo
Adicionar informações demais também pode ser um problema.
Quando o desenho contém muitas caixas, textos longos, símbolos diferentes e caminhos cruzados, sua leitura fica mais difícil.
O objetivo é facilitar a compreensão.
Por isso, é recomendável utilizar descrições curtas, como:
-
verificar estoque;
-
programar ordem;
-
separar materiais;
-
produzir;
-
inspecionar;
-
finalizar.
Se uma etapa possuir muitos detalhes, ela pode ser representada de forma resumida no fluxo principal e explicada separadamente quando necessário.
O mais importante é que uma pessoa consiga observar o desenho e entender rapidamente o caminho básico da produção.
Não atualizar o desenho depois de mudanças
Uma produção pode mudar ao longo do tempo.
A empresa pode:
-
adquirir novas máquinas;
-
alterar a sequência das operações;
-
criar novas verificações;
-
eliminar etapas;
-
modificar capacidades;
-
reorganizar processos.
Se o fluxo continuar igual, ele deixa de representar a realidade.
Isso pode gerar dúvidas, principalmente quando novas pessoas utilizam o desenho como referência para compreender a operação.
Por esse motivo, toda mudança relevante deve provocar uma revisão do mapeamento.
Como manter o Fluxograma PCP atualizado e eficiente
Criar o desenho inicial é apenas o começo. Para continuar útil, ele precisa acompanhar as transformações do processo produtivo.
O Fluxograma PCP deve funcionar como uma representação atual da rotina e não como um documento criado uma única vez e depois esquecido.
Manter essa atualização ajuda a preservar a clareza das etapas e também permite utilizar informações reais para melhorar o planejamento.
Revisar o fluxo periodicamente
Uma revisão periódica ajuda a identificar diferenças entre o desenho e a operação atual.
Essa análise pode verificar:
-
se as etapas continuam na mesma ordem;
-
se existem novos processos;
-
se alguma atividade deixou de existir;
-
se surgiram novas decisões;
-
se os responsáveis continuam os mesmos;
-
se máquinas e equipamentos foram alterados.
A frequência dessa revisão pode variar conforme a quantidade de mudanças existentes na produção.
Empresas com processos mais estáveis podem revisar em intervalos maiores. Já operações que passam por alterações frequentes podem exigir verificações mais constantes.
Comparar o desenho com a rotina real
Uma das melhores formas de verificar se o fluxo continua correto é acompanhar novamente uma ordem real.
Observe o caminho percorrido desde a demanda até a finalização.
Compare cada atividade com aquilo que está representado.
Pergunte:
A ordem passou por todas as etapas desenhadas?
Houve alguma atividade não prevista?
Existiu uma espera que não está representada?
A ordem retornou para algum processo anterior?
Esse acompanhamento ajuda a encontrar diferenças entre o procedimento registrado e aquilo que realmente acontece.
Atualizar máquinas, operações e capacidades
Mudanças nos recursos produtivos também precisam aparecer na análise.
A entrada de uma nova máquina, por exemplo, pode alterar:
-
capacidade;
-
sequência;
-
tempo de produção;
-
distribuição das ordens;
-
pontos de espera.
Da mesma forma, a retirada de um equipamento pode concentrar a produção em outro recurso.
Atualizar essas informações é importante para evitar que o planejamento continue considerando condições que já não existem.
Acompanhar mudanças nos processos
Nem toda alteração envolve equipamentos.
Às vezes, o próprio método de trabalho é modificado.
Uma inspeção pode passar a acontecer antes do acabamento. Uma etapa de separação pode ser antecipada. Uma aprovação pode deixar de ser necessária.
Quando isso acontece, o fluxo precisa acompanhar a nova sequência.
Manter um desenho antigo pode levar a interpretações incorretas sobre o funcionamento da produção.
Registrar novas etapas quando necessário
Uma etapa nova deve ser adicionada quando passa a fazer parte do processo de maneira relevante.
Ela pode surgir por diversos motivos, como:
-
nova conferência;
-
nova operação;
-
mudança de roteiro;
-
novo controle;
-
nova movimentação interna.
Entretanto, é importante evitar adicionar atividades sem necessidade.
Antes de incluir uma nova fase, avalie se ela realmente interfere no andamento, na decisão ou no resultado da produção.
Utilizar informações da produção para aperfeiçoar o planejamento
Os dados registrados durante a execução ajudam a tornar o fluxo mais útil.
Se determinada operação leva mais tempo do que o esperado, essa informação pode influenciar a programação futura.
O mesmo vale para:
-
perdas recorrentes;
-
paradas frequentes;
-
filas;
-
atrasos;
-
capacidade real;
-
retrabalho;
-
variações de quantidade.
Essas informações permitem comparar o processo planejado com o processo executado.
Com o tempo, o planejamento pode se tornar mais próximo da realidade operacional.
Manter o fluxo simples e visual
Mesmo após várias atualizações, o desenho precisa continuar fácil de consultar.
O excesso de informações pode transformar o mapeamento em algo difícil de usar.
Por isso, algumas boas práticas incluem:
-
utilizar poucos símbolos;
-
manter descrições curtas;
-
evitar setas cruzadas;
-
separar processos muito extensos;
-
destacar decisões importantes;
-
manter uma sequência visual lógica.
O ideal é que a pessoa consiga identificar rapidamente onde o processo começa, quais são as principais operações, quais decisões podem alterar o caminho e onde a produção termina.
Revisar sempre que houver mudança significativa
Além das revisões periódicas, determinadas mudanças justificam uma atualização imediata.
Alguns exemplos são:
-
entrada de uma nova máquina;
-
alteração de capacidade;
-
criação de um novo produto;
-
mudança na sequência produtiva;
-
inclusão de uma etapa de inspeção;
-
mudança no processo de liberação;
-
reorganização das operações.
Nessas situações, atualizar rapidamente o fluxo evita que diferentes pessoas trabalhem utilizando referências desatualizadas.
Quando o mapeamento acompanha a realidade, ele passa a ser uma fonte mais confiável para visualizar o processo, analisar gargalos e orientar decisões relacionadas ao planejamento e à execução da produção.
Conclusão
O Fluxograma PCP permite visualizar a produção de forma mais organizada, reunindo em uma única representação as principais etapas, decisões, recursos e caminhos envolvidos no processo produtivo.
Ao mapear cada fase, a empresa consegue entender com mais clareza onde uma ordem começa, por quais operações ela passa, quais materiais são necessários e quais situações podem impedir seu avanço. Essa visão também facilita a identificação de falhas, gargalos, atrasos, retrabalhos e pontos de espera que podem comprometer o prazo final.
Manter o fluxo atualizado torna o planejamento mais próximo da realidade da fábrica. Informações sobre capacidade, materiais, máquinas, prioridades e tempos de produção podem ser utilizadas para melhorar a programação e acompanhar as ordens com mais precisão.
Além disso, comparar o que foi planejado com aquilo que realmente aconteceu ajuda a encontrar diferenças e ajustar os próximos ciclos produtivos. Dessa forma, o fluxo deixa de ser apenas um desenho e passa a servir como referência para acompanhar e compreender a operação.
O mais importante é que o mapeamento represente aquilo que realmente acontece na empresa. Um fluxo idealizado, que ignora esperas, decisões, falta de materiais ou retornos para correção, pode oferecer uma visão incompleta do processo.
Por isso, a estrutura deve ser simples, visual e atualizada sempre que houver mudanças relevantes. Quanto mais fiel for à rotina produtiva, mais útil será para organizar etapas, acompanhar a execução e apoiar o controle da produção.