Organizar uma produção industrial exige muito mais do que definir o que será fabricado. A empresa precisa saber quais produtos devem ser produzidos, quais materiais serão necessários, quanto existe disponível em estoque, quais máquinas serão utilizadas, qual é a capacidade dos setores envolvidos e quando cada ordem precisa começar e terminar.
Quando essas informações ficam distribuídas entre planilhas, anotações, setores e controles independentes, acompanhar a produção se torna mais difícil. Uma alteração em um pedido pode afetar a necessidade de matéria-prima, a programação de máquinas, a disponibilidade de mão de obra e até o prazo de outras ordens.
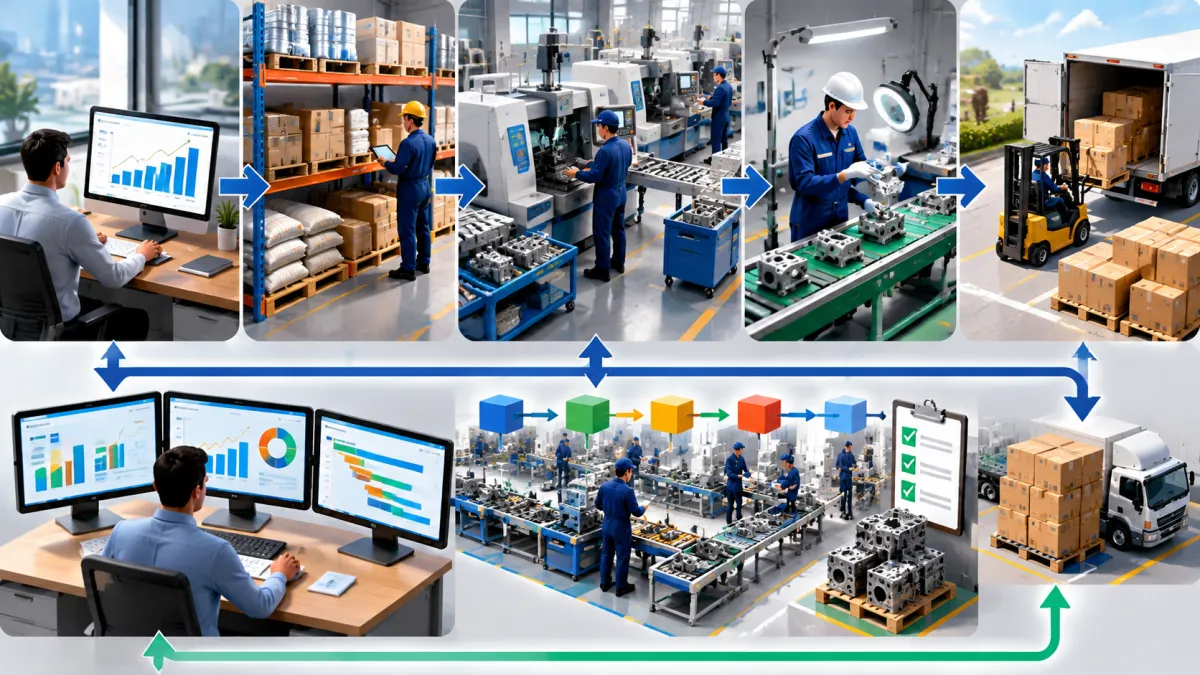
O fluxograma PCP ajuda a visualizar essa sequência de maneira organizada. Ele representa as etapas envolvidas no Planejamento e Controle da Produção, permitindo compreender como a demanda inicial se transforma em planejamento, programação, execução, acompanhamento e análise dos resultados.
Dentro desse processo, cada etapa depende de informações geradas anteriormente. A quantidade que precisa ser produzida interfere na necessidade de materiais. Os materiais disponíveis influenciam a liberação das ordens. A capacidade das máquinas interfere no sequenciamento. Os apontamentos realizados durante a execução mostram se o planejamento está sendo cumprido.
Por isso, conhecer o funcionamento do PCP passo a passo é importante para empresas que desejam reduzir improvisações, identificar gargalos, acompanhar prazos e melhorar a utilização dos recursos produtivos.
Ao longo deste conteúdo, será apresentado como funciona cada etapa, quais informações precisam estar organizadas, como estoque, compras, produção e vendas podem se relacionar e quais indicadores ajudam a analisar os resultados.
O que é Fluxograma PCP e para que ele serve?
O fluxograma PCP é uma representação visual das etapas que fazem parte do Planejamento e Controle da Produção. Seu objetivo é mostrar, de maneira sequencial, como uma necessidade produtiva passa pelo planejamento, pela programação, pela execução e pelo acompanhamento até que o produto esteja finalizado.
Para entender essa representação, primeiro é importante compreender o próprio PCP.
O que significa Planejamento e Controle da Produção?
O Planejamento e Controle da Produção reúne atividades utilizadas para decidir o que será produzido, quanto será fabricado, quando a produção deve acontecer e quais recursos serão necessários.
O planejamento procura preparar a operação antes que ela aconteça. Nessa fase, são analisados pedidos, previsões, estoque, materiais, capacidade, prazos e recursos disponíveis.
O controle acontece durante e depois da execução. Ele permite observar se as quantidades planejadas estão sendo produzidas, se os prazos estão sendo cumpridos e se existem desvios que exigem ajustes.
Dessa forma, planejamento e controle precisam funcionar de maneira integrada.
Planejar sem acompanhar a execução pode fazer com que problemas sejam percebidos somente depois que os prazos já foram comprometidos. Da mesma forma, acompanhar a produção sem um planejamento definido dificulta a determinação de prioridades.
O que é um fluxograma de produção?
Um fluxograma representa visualmente a sequência de atividades de determinado processo.
Dentro da produção industrial, ele pode mostrar como uma necessidade percorre diferentes etapas até chegar ao produto acabado.
Um fluxo simplificado pode ser representado da seguinte forma:
Demanda → planejamento → verificação dos materiais → programação → ordem de produção → execução → apontamento → produto acabado
Na prática, cada uma dessas fases pode conter decisões e processos adicionais.
Por exemplo, durante a análise dos materiais, pode ser identificado que determinada matéria-prima não está disponível. Nesse caso, o fluxo passa pelo processo de compras antes de seguir para a produção.
Relação entre planejamento e execução
O fluxo ajuda a mostrar que o planejamento não está separado da fábrica.
Uma quantidade prevista durante o planejamento precisa se transformar em uma ordem executável. Para isso, devem existir materiais, máquinas, operadores e tempo disponível.
Se uma ordem prevê a produção de determinada quantidade, mas o estoque não possui matéria-prima suficiente, a produção não poderá ser executada conforme planejado.
Da mesma forma, mesmo quando os materiais estão disponíveis, pode existir falta de capacidade em determinado centro de trabalho.
Por isso, o planejamento precisa considerar diferentes áreas da empresa.
Organização das etapas produtivas
Um dos benefícios de visualizar o processo é perceber a dependência entre as etapas.
Antes de liberar uma ordem, a empresa pode precisar:
Verificar a demanda.
Consultar o estoque.
Calcular a necessidade de materiais.
Analisar a capacidade.
Definir prioridades.
Estabelecer datas.
Separar os materiais.
Somente depois dessas verificações a ordem estará preparada para execução.
Visualização do fluxo de trabalho
Ao organizar essas atividades em sequência, torna-se mais fácil identificar onde determinada informação é gerada e onde ela será utilizada.
Se uma matéria-prima estiver indisponível, por exemplo, será possível perceber que a programação depende da chegada do material.
Se uma máquina estiver sobrecarregada, a empresa poderá visualizar quais ordens utilizam esse recurso e analisar alternativas de programação.
Como o fluxo facilita o acompanhamento da produção?
Além de demonstrar as etapas, o fluxo permite estabelecer pontos de controle.
Cada ordem pode passar por diferentes situações, como planejada, programada, liberada, em produção, concluída ou atrasada.
Essa organização facilita a identificação das ordens que precisam de atenção.
O acompanhamento também permite comparar aquilo que foi previsto com aquilo que realmente aconteceu na fábrica.
Se uma operação deveria levar quatro horas, mas está levando seis, essa diferença pode ser analisada.
Quando esse acompanhamento ocorre de maneira contínua, o PCP deixa de ser apenas uma atividade de planejamento e passa a apoiar diretamente as decisões produtivas.
Como funciona o Planejamento e Controle da Produção?
O funcionamento do fluxograma PCP começa antes da emissão de uma ordem de produção. O processo precisa considerar a demanda que a empresa deverá atender e verificar se existem recursos suficientes para transformar essa necessidade em produção.
Uma sequência básica pode ser representada assim:
Demanda → planejamento → materiais → capacidade → programação → produção → acompanhamento → análise dos resultados
Cada etapa fornece informações para a próxima.
Previsão da demanda
A demanda representa aquilo que a empresa precisa atender.
Ela pode surgir de pedidos de clientes, previsões comerciais, reposição de estoques ou uma combinação dessas necessidades.
Antes de programar a produção, é importante saber quais produtos serão necessários e em quais quantidades.
Uma empresa que fabrica antecipadamente pode utilizar históricos de consumo e previsões para determinar volumes.
Já uma indústria que trabalha sob pedido pode iniciar o planejamento a partir das encomendas confirmadas.
Planejamento da produção
Com a demanda conhecida, o próximo passo é definir o que precisa ser fabricado.
O planejamento procura transformar a necessidade comercial em uma necessidade produtiva.
Nessa etapa, podem ser determinadas:
Quantidades.
Datas necessárias.
Produtos.
Componentes.
Etapas de fabricação.
Recursos envolvidos.
O planejamento precisa ser compatível com aquilo que a fábrica consegue executar.
Criar um plano que ultrapasse constantemente a capacidade disponível tende a gerar atrasos e reprogramações.
Necessidade de materiais
Depois de definir o que será produzido, é necessário verificar quais materiais são necessários.
As fichas técnicas ou estruturas dos produtos ajudam a identificar os componentes e as respectivas quantidades.
Se um produto utiliza diferentes matérias-primas, cada uma delas deve ser considerada de acordo com a quantidade planejada.
Em seguida, essa necessidade pode ser confrontada com o estoque disponível.
Essa comparação ajuda a identificar se existe material suficiente ou se será necessário realizar compras.
Capacidade produtiva
Ter matéria-prima disponível não significa necessariamente que a produção possa começar.
Também é necessário avaliar a capacidade produtiva.
A análise pode considerar:
Máquinas.
Equipamentos.
Centros de trabalho.
Mão de obra.
Horas disponíveis.
Turnos.
Tempo necessário para cada operação.
Se várias ordens dependem da mesma máquina no mesmo período, será necessário organizar prioridades.
Disponibilidade de máquinas
Cada equipamento possui uma capacidade limitada.
Além disso, a disponibilidade pode ser afetada por manutenção, setup, paradas planejadas ou outras ordens em execução.
Por isso, a programação precisa considerar não apenas a existência da máquina, mas o tempo efetivamente disponível para utilização.
Disponibilidade de mão de obra
Alguns processos dependem diretamente de operadores com determinadas funções ou qualificações.
A programação deve considerar os recursos humanos disponíveis em cada turno e centro de trabalho.
Caso a carga planejada ultrapasse a disponibilidade, podem ser necessários ajustes nas datas ou na sequência das ordens.
Programação da produção
Depois de analisar demanda, materiais e capacidade, o planejamento precisa ser transformado em uma programação.
A programação determina quando as ordens serão executadas.
Ela organiza:
Prioridades.
Datas de início.
Datas previstas de término.
Sequência das operações.
Alocação de recursos.
Quanto melhor forem estruturadas as informações anteriores, maior tende a ser a consistência dessa programação.
Controle da execução
Após a liberação da ordem, começa o acompanhamento.
É necessário verificar o que está sendo produzido, quanto já foi concluído, quanto falta produzir e se existem ocorrências que possam comprometer o prazo.
Os apontamentos da produção ajudam nesse processo.
Eles podem registrar quantidades, tempos, perdas, rejeições e paradas.
Planejado x realizado
Uma das análises mais importantes do PCP é comparar o planejado com o realizado.
Essa comparação permite responder perguntas como:
A produção começou na data prevista?
A quantidade planejada foi concluída?
O tempo utilizado ficou dentro do esperado?
Houve perdas?
A ordem terminou no prazo?
Com essas informações, é possível ajustar os próximos planejamentos e melhorar gradativamente a programação da produção.
Quais informações são necessárias para montar um Fluxograma PCP?
Antes de estruturar um fluxograma PCP, é importante organizar as informações que sustentam o planejamento.
O fluxo pode estar corretamente desenhado, mas se os dados utilizados estiverem incompletos ou desatualizados, as decisões tomadas a partir dele também poderão apresentar problemas.
Cadastro de produtos
O cadastro do produto é uma das bases do processo.
Ele deve permitir identificar de forma clara cada item produzido pela empresa.
Informações consistentes evitam confusão entre produtos semelhantes e facilitam a vinculação com estoque, materiais, ordens e demais registros.
Matérias-primas
Também é necessário manter os materiais utilizados na fabricação devidamente cadastrados.
A identificação correta das matérias-primas permite consultar saldos e calcular necessidades.
Além do saldo físico, dependendo da organização adotada pela empresa, pode ser necessário considerar quantidades reservadas para outras ordens.
Estrutura ou ficha técnica
A ficha técnica informa quais materiais fazem parte de determinado produto.
Ela pode indicar:
Componentes.
Quantidades.
Unidades de medida.
Etapas.
Operações.
Outros recursos necessários.
Quanto mais estruturada for essa informação, mais fácil se torna determinar a necessidade de materiais.
Quantidades necessárias
O planejamento depende da quantidade que precisa ser fabricada.
A partir dessa quantidade, a estrutura do produto pode ser utilizada para calcular o consumo previsto dos componentes.
Imagine que determinado item precise de dois quilos de uma matéria-prima para cada unidade produzida.
Caso o planejamento seja de cem unidades, será necessário avaliar a disponibilidade correspondente ao consumo total previsto.
Essa relação precisa ser realizada para todos os componentes necessários.
Estoque disponível
Consultar apenas a quantidade registrada fisicamente pode não ser suficiente.
Uma parcela do estoque pode já estar comprometida com outras ordens.
Por isso, é útil diferenciar conceitos como:
Saldo físico.
Saldo disponível.
Quantidade reservada.
Necessidade futura.
Esse cuidado reduz o risco de considerar o mesmo material disponível para diferentes ordens.
Tempo de produção
O tempo de execução das operações influencia diretamente a programação.
Se a empresa conhece o tempo esperado de cada etapa, consegue estimar quando determinada ordem poderá ser concluída.
Essas informações também ajudam na análise de capacidade.
Uma operação que exige dez horas de determinada máquina precisa ser programada levando em consideração as demais atividades que utilizam esse mesmo recurso.
Máquinas e equipamentos
Os recursos produtivos precisam estar identificados.
É importante saber quais operações utilizam cada máquina e qual é sua disponibilidade.
Também podem ser consideradas restrições relacionadas a manutenção, setup e horários de funcionamento.
Recursos produtivos
Além das máquinas, outros recursos podem limitar a produção.
Podem existir ferramentas, moldes, equipes especializadas, bancadas ou setores com capacidade específica.
Mapear essas restrições é importante para evitar uma programação que não possa ser executada.
Ordens de produção
As ordens organizam aquilo que deverá ser produzido.
Elas podem reunir informações como produto, quantidade, data prevista, materiais, operações e situação.
Quando as ordens são bem estruturadas, torna-se mais fácil acompanhar o avanço da produção.
Prazos de entrega
O prazo de cada pedido interfere na prioridade da programação.
Uma ordem relacionada a uma entrega próxima pode precisar ser priorizada em relação a outra com prazo posterior.
Entretanto, o prazo não deve ser observado de forma isolada.
Também é necessário considerar disponibilidade de materiais, capacidade e sequência das operações.
Capacidade de produção
Por fim, conhecer a capacidade disponível permite avaliar se a demanda cabe dentro do período planejado.
Caso a necessidade seja superior à capacidade, o problema pode ser identificado antes da execução.
A partir disso, o planejamento poderá avaliar mudanças de prioridade, alterações na programação ou outras medidas compatíveis com a realidade da empresa.
Fluxograma PCP passo a passo: quais são as principais etapas?
Para compreender um fluxograma PCP na prática, é útil analisar a sequência completa das atividades.
Um fluxo amplo pode ser representado assim:
Demanda → análise de estoque → cálculo de materiais → verificação da capacidade → planejamento → programação → ordem de produção → separação de materiais → produção → apontamento → controle de qualidade → produto acabado
Cada etapa depende da consistência das informações recebidas anteriormente.
Demanda
O processo começa com uma necessidade.
Essa necessidade pode surgir de pedidos, reposição de estoque ou previsão.
A empresa precisa transformar essa informação comercial em uma quantidade que deverá ser produzida.
Nesse momento também é importante conhecer os prazos.
Análise de estoque
Antes de criar uma nova necessidade de produção, pode ser necessário verificar se já existem produtos acabados disponíveis.
Se houver estoque suficiente para atender a demanda, parte da necessidade poderá ser atendida sem uma nova ordem.
Quando a quantidade disponível não é suficiente, o saldo necessário entra no planejamento.
Cálculo da necessidade de materiais
Depois de definir a quantidade que deverá ser produzida, é necessário calcular os componentes necessários.
A ficha técnica permite identificar quais matérias-primas são utilizadas em cada produto.
O cálculo deve considerar a quantidade total planejada.
Após determinar a necessidade bruta, o estoque dos componentes precisa ser consultado.
Verificação da capacidade
Com a necessidade identificada, o PCP precisa verificar se a fábrica possui capacidade para realizar a produção.
Isso inclui avaliar:
Máquinas.
Horas disponíveis.
Mão de obra.
Centros de trabalho.
Operações.
Ordens já programadas.
Uma máquina pode estar disponível fisicamente, mas já possuir várias horas comprometidas com ordens anteriores.
Planejamento
O planejamento reúne as informações levantadas e estrutura a necessidade de produção.
Nesse momento, pode ser definido quais produtos deverão ser fabricados, em quais quantidades e dentro de quais períodos.
O planejamento ainda pode sofrer ajustes antes da liberação.
Programação
A programação transforma o plano em uma sequência executável.
As ordens recebem prioridades e datas.
Também é analisada a sequência das operações necessárias.
Quando várias ordens competem pelo mesmo recurso, o PCP precisa organizar a utilização da capacidade disponível.
Geração da ordem de produção
Depois de programada, a necessidade pode ser formalizada em uma ordem de produção.
A ordem funciona como um registro daquilo que precisa ser executado.
Ela pode apresentar:
Produto.
Quantidade.
Materiais.
Operações.
Datas previstas.
Prioridade.
Situação.
Separação dos materiais
Antes da execução, os materiais necessários precisam estar disponíveis.
A separação pode ser feita com base na quantidade prevista na ordem.
Esse processo ajuda a evitar que a produção comece e seja interrompida por falta de componentes.
Caso algum material esteja indisponível, o PCP pode precisar rever a liberação.
Produção
Com a ordem liberada e os materiais disponíveis, começa a execução.
Durante essa fase, as operações são realizadas conforme a sequência produtiva.
O acompanhamento deve continuar mesmo depois da ordem ter sido enviada para a fábrica.
Apontamento
Os apontamentos registram o que realmente aconteceu.
Podem ser informados:
Quantidade produzida.
Quantidade rejeitada.
Perdas.
Tempo trabalhado.
Paradas.
Operações concluídas.
Esses dados são fundamentais para comparar planejamento e execução.
Controle de qualidade
Dependendo do processo, determinados controles podem ocorrer durante a produção ou ao final.
Produtos rejeitados ou que precisam de retrabalho podem afetar a quantidade efetivamente concluída.
Essas ocorrências precisam ser consideradas no acompanhamento.
Produto acabado
Depois da conclusão, o produto pode ser registrado como disponível para atender a demanda que iniciou todo o processo.
Nesse momento, o PCP também pode analisar os resultados.
Assim, as informações geradas pela execução voltam para o planejamento, permitindo ajustes nas próximas programações.
Como funciona o planejamento de materiais dentro do Fluxograma PCP?
Dentro do fluxograma PCP, materiais e produção estão diretamente relacionados.
Uma ordem não pode ser analisada somente pela capacidade das máquinas. Também é necessário saber se existem matérias-primas suficientes para sua execução.
O fluxo pode ser representado como:
Ordem planejada → necessidade de materiais → consulta ao estoque → material disponível ou necessidade de compra → recebimento → reserva → produção
Consulta ao estoque
O primeiro passo é verificar o estoque dos materiais necessários.
Essa consulta deve considerar quais componentes fazem parte do produto e as quantidades exigidas.
É importante trabalhar com informações atualizadas.
Se entradas, consumos ou reservas não estiverem registrados corretamente, o PCP poderá tomar decisões com base em saldos que não representam a situação real.
Necessidade de matéria-prima
A necessidade pode ser calculada a partir da ficha técnica do produto e da quantidade planejada.
Se diferentes produtos utilizam o mesmo material, todas as ordens precisam ser consideradas.
Caso contrário, duas ordens podem ser programadas utilizando uma quantidade que só é suficiente para uma delas.
Quantidade disponível
O estoque disponível representa aquilo que realmente pode ser utilizado.
É importante diferenciar essa informação do estoque físico.
Um material pode apresentar cem unidades fisicamente armazenadas, mas sessenta já podem estar reservadas para outra ordem.
Nesse exemplo, a disponibilidade efetiva seria inferior ao saldo físico.
Quantidade reservada
A reserva ajuda a organizar o compromisso dos materiais com as ordens planejadas ou liberadas.
Ela reduz o risco de que um componente previsto para determinada produção seja utilizado por outra ordem sem que o planejamento seja atualizado.
Esse controle se torna ainda mais importante quando várias ordens utilizam matérias-primas em comum.
Necessidade de compra
Quando o estoque disponível não é suficiente, é necessário identificar a quantidade que deverá ser comprada.
A compra precisa ocorrer com antecedência compatível com a programação.
Não basta saber que o material está faltando. Também é preciso considerar quando ele precisa estar disponível.
Reposição de materiais
O processo de reposição pode envolver solicitações, cotações, pedidos de compra e recebimento.
O PCP precisa conhecer a previsão de chegada dos materiais quando essa informação interfere na programação.
Se a matéria-prima chegar depois da data prevista para início da ordem, a programação precisará ser ajustada.
Prazo dos fornecedores
O tempo necessário para reposição influencia diretamente o planejamento.
Materiais com prazo maior de fornecimento exigem atenção antecipada.
Se a empresa identifica a falta somente no momento da produção, as alternativas podem ser reduzidas.
Por isso, planejamento de materiais e programação devem acontecer antes da liberação das ordens.
Recebimento
Quando o material chega à empresa, sua entrada precisa ser registrada corretamente.
Somente após o recebimento e demais verificações internas necessárias ele poderá ser considerado disponível para a produção.
Uma compra realizada, mas ainda não entregue, não deve ser tratada como estoque disponível.
Separação dos materiais
Antes da produção, os componentes podem ser separados ou reservados para a ordem.
Essa etapa ajuda a garantir que aquilo que foi planejado esteja efetivamente disponível no momento da execução.
Integração entre PCP, estoque e compras
A integração entre essas áreas reduz controles paralelos.
O PCP identifica a necessidade.
O estoque mostra a disponibilidade.
As compras tratam as faltas.
O recebimento atualiza o saldo.
A produção consome os materiais.
Quando essas informações estão conectadas, a empresa consegue acompanhar a necessidade desde o planejamento até o consumo efetivo.
Esse processo também facilita análises posteriores.
Se o consumo real for diferente da quantidade prevista, a divergência poderá ser avaliada para identificar perdas, alterações no processo ou necessidade de revisão da ficha técnica.
Como analisar capacidade, máquinas e mão de obra no PCP?
Um fluxograma PCP precisa considerar não apenas o que a empresa deseja produzir, mas aquilo que efetivamente consegue executar.
A relação básica pode ser representada por:
Demanda → carga necessária → capacidade disponível → ajuste da programação
Capacidade disponível
A capacidade disponível representa o volume de recursos que pode ser utilizado dentro de determinado período.
Ela pode ser calculada em horas, unidades ou outras medidas adequadas ao processo.
Uma máquina que opera oito horas por dia não necessariamente possui oito horas totalmente disponíveis para novas ordens.
É necessário considerar aquilo que já está programado.
Capacidade necessária
A capacidade necessária corresponde ao esforço exigido pelas ordens planejadas.
Se três ordens precisam utilizar a mesma máquina e cada uma exige cinco horas, a carga total será de quinze horas.
Caso existam apenas oito horas disponíveis no período, haverá um conflito de capacidade.
Esse tipo de situação precisa ser identificado antes da execução.
Horas de máquina
O tempo de máquina ajuda a entender quanto cada ordem ocupa determinado equipamento.
Essa informação é particularmente importante em processos nos quais uma máquina representa uma restrição produtiva.
Ao somar a carga das ordens, o PCP consegue comparar a necessidade com as horas disponíveis.
Horas de trabalho
A mão de obra também possui capacidade limitada.
Determinadas operações podem precisar de pessoas específicas ou equipes com funções diferentes.
Assim, a disponibilidade precisa ser analisada por setor, turno ou atividade quando necessário.
Turnos
Empresas que trabalham em mais de um turno podem distribuir a produção ao longo do dia.
Entretanto, nem todos os recursos necessariamente estarão disponíveis em todos os horários.
Uma máquina pode funcionar em dois turnos, enquanto determinado operador especializado está disponível em apenas um.
Essas diferenças precisam ser consideradas.
Centros de trabalho
Agrupar recursos em centros de trabalho ajuda a organizar a análise.
Um centro pode representar um setor, uma máquina, um conjunto de equipamentos ou uma etapa do processo.
Cada ordem pode percorrer diferentes centros conforme sua sequência produtiva.
Ao visualizar a carga de cada centro, torna-se mais fácil localizar pontos de concentração.
Filas de produção
Quando várias ordens aguardam o mesmo recurso, forma-se uma fila.
Essa fila precisa ser organizada de acordo com critérios definidos.
O PCP pode considerar prazos, prioridades, disponibilidade de materiais e dependências entre processos.
Uma fila desorganizada pode fazer com que ordens urgentes aguardem enquanto outras menos prioritárias ocupam a capacidade.
Sobrecarga de recursos
A sobrecarga acontece quando a carga necessária ultrapassa a capacidade disponível.
Identificar esse problema antes da execução permite analisar alternativas.
Pode ser necessário alterar datas, modificar prioridades ou redistribuir atividades quando o processo permitir.
O importante é evitar uma programação que considere como disponíveis recursos que já estão totalmente ocupados.
Ociosidade
O problema contrário também merece atenção.
Um recurso pode apresentar baixa utilização enquanto outro opera constantemente próximo do limite.
Analisar a distribuição das ordens ajuda a compreender como a capacidade está sendo utilizada.
Nem toda ociosidade é necessariamente um problema, pois alguns processos exigem folgas operacionais. Entretanto, ela deve ser conhecida para apoiar decisões.
Gargalos produtivos
Um gargalo é uma etapa cuja capacidade limita o fluxo produtivo.
Se vários produtos precisam passar pelo mesmo equipamento e ele possui uma capacidade inferior à demanda, as ordens podem se acumular nesse ponto.
O PCP precisa acompanhar essas restrições porque elas influenciam diretamente os prazos.
A simples existência de capacidade em outras áreas não resolve o problema se uma etapa específica impede o avanço das ordens.
Por isso, analisar máquinas, pessoas e centros de trabalho ajuda a construir uma programação mais próxima da realidade.
Como funciona a programação e o sequenciamento da produção?
No fluxograma PCP, a programação é responsável por transformar o planejamento em uma sequência prática de execução.
O fluxo pode ser representado como:
Ordens planejadas → definição de prioridade → sequenciamento → liberação → execução
Prioridade das ordens
Nem todas as ordens precisam ser executadas ao mesmo tempo.
É necessário estabelecer critérios de prioridade.
Esses critérios podem considerar:
Prazo do pedido.
Disponibilidade de materiais.
Sequência operacional.
Capacidade disponível.
Dependência de outras ordens.
Situação do cliente ou pedido.
A prioridade deve ser definida de maneira consistente para evitar mudanças constantes sem necessidade.
Datas de início
Depois de determinar a prioridade, é necessário estabelecer quando cada ordem poderá começar.
A data precisa considerar materiais e recursos.
Programar uma ordem para determinado dia sem verificar se os componentes estarão disponíveis pode gerar uma programação que não será cumprida.
Datas previstas de término
A previsão de término depende da duração das operações e da disponibilidade dos recursos.
Quando o tempo esperado de cada processo está cadastrado, o PCP consegue estimar melhor a conclusão.
Essa informação também auxilia vendas, expedição e demais áreas que dependem da produção.
Sequência das operações
Muitos produtos passam por diferentes etapas.
Uma peça pode, por exemplo, precisar ser cortada antes de ser usinada e posteriormente seguir para acabamento.
A programação precisa respeitar essa sequência.
Uma operação posterior não pode ser considerada disponível antes da conclusão da anterior quando existe dependência direta.
Dependência entre processos
Além das operações do mesmo produto, podem existir dependências entre diferentes ordens.
Um componente pode precisar ser produzido internamente antes de ser utilizado em outro item.
Nesse caso, a ordem do componente precisa estar alinhada com a ordem que depende dele.
Se essa relação não for observada, a ordem principal pode ficar aguardando uma peça interna.
Disponibilidade de materiais
Antes de liberar uma ordem, a empresa precisa avaliar se os materiais necessários estão disponíveis.
Uma programação visualmente organizada não será executável se os componentes estiverem faltando.
Por isso, o sequenciamento deve estar conectado ao estoque.
Disponibilidade de máquinas
A carga das máquinas precisa ser considerada simultaneamente.
Se duas ordens estão previstas para o mesmo horário e dependem do mesmo equipamento, existe um conflito.
O PCP deve organizar uma sequência que respeite a capacidade.
Prazos dos pedidos
Os prazos comerciais são importantes, mas precisam ser relacionados com a realidade produtiva.
Uma ordem com entrega próxima pode receber prioridade, desde que exista material e capacidade para executá-la.
Quando não existe, a situação precisa ser identificada rapidamente para permitir ajustes.
Reprogramação
Mesmo com um planejamento estruturado, imprevistos podem acontecer.
Uma máquina pode parar.
Um fornecedor pode atrasar.
Uma ordem pode consumir mais tempo que o previsto.
Um pedido pode sofrer alteração.
Nesses casos, pode ser necessário reprogramar.
A reprogramação não significa abandonar todo o planejamento.
Ela deve utilizar as informações atualizadas para reorganizar aquilo que foi afetado.
Liberação para produção
Depois que materiais, capacidade, sequência e datas forem verificados, a ordem pode ser liberada.
Essa etapa representa a passagem do planejamento para a execução.
Quanto maior a qualidade das informações utilizadas, menor a necessidade de interrupções causadas por problemas que poderiam ter sido identificados anteriormente.
Como acompanhar a produção depois que a ordem é liberada?
O trabalho representado pelo fluxograma PCP não termina quando a ordem chega ao chão de fábrica.
Depois da liberação, começa uma das fases mais importantes: o controle da execução.
O fluxo pode ser representado assim:
Ordem liberada → produção → apontamento → acompanhamento → identificação de desvios → ajuste do planejamento
Apontamento da produção
O apontamento registra o que foi realizado.
Sem essa informação, o PCP sabe o que deveria acontecer, mas não consegue enxergar com precisão aquilo que realmente aconteceu.
Os registros podem ser realizados por operação, ordem, equipamento, setor ou outra estrutura adequada ao processo.
Quantidade produzida
Registrar a quantidade produzida permite acompanhar o avanço da ordem.
Se uma ordem prevê mil unidades e seiscentas já foram concluídas, existe um saldo de quatrocentas.
Essa informação ajuda o PCP a acompanhar o andamento.
Quantidade rejeitada
Nem toda unidade processada necessariamente se transforma em produto aprovado.
Itens rejeitados precisam ser registrados quando fazem parte do controle da empresa.
Caso contrário, o sistema pode indicar uma quantidade produzida superior à quantidade realmente disponível.
Perdas
As perdas de materiais ou produtos também precisam ser observadas.
Quando existe diferença entre o consumo previsto e o consumo real, o PCP pode identificar que determinada ordem utilizou mais recursos do que o planejado.
Esse histórico ajuda na análise do processo.
Tempo utilizado
Registrar o tempo efetivamente utilizado permite comparar previsão e execução.
Se uma operação estava planejada para cinco horas e utilizou oito, existe uma diferença que pode afetar outras ordens.
Quando esse tipo de ocorrência se repete, talvez seja necessário revisar os tempos utilizados no planejamento.
Paradas
Paradas também influenciam o resultado.
Elas podem acontecer por diferentes motivos:
Manutenção.
Falta de material.
Ajustes de máquina.
Problemas de qualidade.
Espera entre operações.
Falta de operador.
Conhecer as causas ajuda a diferenciar problemas de planejamento de problemas de execução.
Etapas concluídas
Em produtos que passam por várias operações, acompanhar apenas a situação geral da ordem pode não ser suficiente.
É útil saber quais etapas já foram finalizadas e quais continuam pendentes.
Isso permite identificar onde a ordem está dentro do processo.
Ordens em andamento
O PCP precisa ter visibilidade das ordens que estão abertas.
Uma quantidade muito grande de ordens simultaneamente em andamento pode dificultar o controle, especialmente se existirem filas entre os processos.
Acompanhar essa informação ajuda a entender a distribuição do trabalho.
Ordens atrasadas
Uma ordem pode ser considerada atrasada quando ultrapassa uma data prevista ou não acompanha o ritmo planejado.
Identificar esse atraso rapidamente é importante para avaliar impactos.
Talvez seja necessário revisar as prioridades das ordens seguintes.
Saldo a produzir
O saldo mostra quanto ainda precisa ser concluído.
Essa informação ajuda a estimar se a ordem conseguirá cumprir o prazo restante.
Também evita considerar uma ordem como concluída antes da produção efetiva da quantidade necessária.
Identificação de desvios
O acompanhamento permite comparar o previsto com o realizado.
Os desvios podem envolver:
Tempo maior.
Quantidade menor.
Consumo superior.
Atrasos.
Paradas.
Perdas.
Retrabalho.
Quando os desvios são identificados durante a execução, existe maior possibilidade de agir antes que o impacto se espalhe para outras ordens.
Ajuste do planejamento
Os dados coletados precisam retornar ao planejamento.
Se uma ordem atrasou e ocupa uma máquina que seria utilizada pela próxima, a programação precisa ser atualizada.
Esse ciclo contínuo é uma das características mais importantes do PCP.
Planejar, executar, registrar, analisar e replanejar fazem parte do mesmo processo.
Quais indicadores ajudam a analisar o Fluxograma PCP?
Os indicadores permitem transformar as informações geradas pelo fluxograma PCP em análises que ajudam a compreender o desempenho da produção.
Não basta registrar grande quantidade de dados. É necessário selecionar informações que realmente contribuam para acompanhar prazos, capacidade, perdas e produtividade.
Planejado x realizado
A comparação entre planejado e realizado mostra se aquilo que foi programado está sendo cumprido.
É possível comparar:
Quantidade prevista e produzida.
Tempo previsto e utilizado.
Data planejada e data real.
Consumo previsto e consumo efetivo.
Essa análise ajuda a identificar diferenças recorrentes.
Produção por período
Acompanhar o volume produzido por dia, semana, mês ou outro período permite visualizar a evolução da produção.
Também é possível comparar setores, produtos ou famílias quando isso fizer sentido para a operação.
Cumprimento dos prazos
A empresa pode acompanhar quantas ordens são concluídas dentro das datas planejadas.
Se existe grande quantidade de atrasos, é necessário investigar as causas.
Os problemas podem estar relacionados a materiais, capacidade, programação ou execução.
Tempo de produção
O tempo utilizado em cada operação ajuda a avaliar a duração dos processos.
Quando comparado ao tempo previsto, ele mostra se os parâmetros utilizados no planejamento estão adequados.
Diferenças frequentes podem indicar necessidade de revisão dos cadastros ou do próprio processo produtivo.
Ordens atrasadas
A quantidade de ordens atrasadas oferece uma visão direta da situação da programação.
Entretanto, não basta conhecer o número.
É importante identificar:
Quais ordens estão atrasadas.
Quantos dias de atraso existem.
Quais recursos estão envolvidos.
Quais pedidos serão afetados.
Quantidade produzida
O volume concluído ajuda a acompanhar o cumprimento da programação.
Esse dado pode ser analisado por produto, setor, máquina ou período.
Índice de perdas
As perdas podem representar materiais desperdiçados, produtos rejeitados ou diferenças entre aquilo que deveria ser consumido e aquilo que foi utilizado.
Acompanhar essas informações ajuda a localizar processos que precisam de análise.
Retrabalho
O retrabalho acontece quando uma peça ou produto precisa passar novamente por determinada operação para atender aos requisitos.
Esse processo consome tempo e capacidade que poderiam estar sendo utilizados por outras ordens.
Por isso, deve ser considerado na análise do planejamento.
Utilização da capacidade
Esse indicador mostra quanto dos recursos disponíveis está sendo utilizado.
A análise precisa ser feita com atenção, pois utilizar cem por cento da capacidade continuamente não significa necessariamente ter uma operação equilibrada.
Uma ocupação excessiva pode reduzir a flexibilidade para lidar com imprevistos.
Paradas de produção
Registrar e classificar paradas permite identificar onde o tempo produtivo está sendo perdido.
Se determinado equipamento apresenta paradas frequentes, isso pode afetar diretamente a programação.
Gargalos
Os gargalos podem ser identificados observando filas, tempos de espera, carga e capacidade.
Um centro de trabalho constantemente sobrecarregado pode limitar todo o processo.
Eficiência produtiva
A eficiência pode ser analisada relacionando aquilo que foi planejado com aquilo que foi executado dentro dos recursos utilizados.
A definição exata deve estar alinhada com o processo da empresa para que o indicador seja consistente.
| Indicador | O que ajuda a analisar |
|---|---|
| Planejado x realizado | Diferença entre programação e execução |
| Ordens atrasadas | Cumprimento dos prazos |
| Tempo de produção | Duração das operações |
| Perdas | Desperdícios do processo |
| Capacidade utilizada | Uso dos recursos disponíveis |
| Retrabalho | Problemas durante a produção |
| Produção por período | Volume produzido |
Indicadores precisam gerar ações
O principal objetivo de um indicador não é apenas preencher relatórios.
Ele deve ajudar a localizar problemas e apoiar decisões.
Se o número de ordens atrasadas aumenta, é necessário investigar por quê.
Se o consumo real fica constantemente acima do previsto, a ficha técnica ou o processo podem precisar ser avaliados.
Se uma máquina apresenta sobrecarga enquanto outra permanece com baixa utilização, a programação pode ser analisada.
Dessa forma, os indicadores fecham o ciclo de acompanhamento e fornecem informações para o próximo planejamento.
Como estruturar um Fluxograma PCP completo na indústria?
Para estruturar um fluxograma PCP completo, é necessário conectar as diferentes áreas que participam direta ou indiretamente da produção.
Um fluxo abrangente pode ser representado da seguinte maneira:
Demanda → pedidos → planejamento → análise de estoque → cálculo da necessidade de materiais → compras → recebimento → capacidade produtiva → programação → geração da ordem de produção → separação dos materiais → produção → apontamentos → qualidade → entrada do produto acabado → expedição → análise de indicadores → replanejamento
Demanda e pedidos
O processo começa pela necessidade que deverá ser atendida.
Os pedidos fornecem informações sobre produtos, quantidades e prazos.
Quando a empresa trabalha com produção para estoque, previsões também podem alimentar essa etapa.
Planejamento
O planejamento transforma a demanda em necessidade produtiva.
Nessa fase, a empresa define quais produtos deverão ser fabricados e dentro de quais períodos.
Análise do estoque
Antes de criar novas ordens, é importante consultar produtos acabados e componentes.
Isso ajuda a evitar produção desnecessária e permite identificar materiais que precisam ser repostos.
Cálculo da necessidade de materiais
A estrutura do produto permite calcular o consumo necessário.
Essa informação deve ser comparada ao saldo disponível.
Quando existe falta, o processo precisa envolver compras ou outro processo interno de abastecimento.
Compras e recebimento
A necessidade identificada pelo planejamento pode gerar solicitações de compra.
Depois da negociação e emissão do pedido, o PCP precisa acompanhar as previsões relevantes para a programação.
Quando o material é recebido, o estoque é atualizado e a disponibilidade pode ser considerada novamente.
Capacidade produtiva
Com os materiais organizados, é necessário avaliar os recursos da fábrica.
Essa análise verifica se máquinas, centros de trabalho e mão de obra conseguem atender a carga planejada.
Programação
A programação define prioridades e datas.
Ela precisa conciliar prazo, material e capacidade.
Quando esses três elementos não estão alinhados, aumenta a necessidade de alterações durante a execução.
Geração da ordem de produção
A ordem formaliza aquilo que deverá ser executado.
Ela deve conter informações suficientes para identificar produto, quantidade, prazo e demais dados relevantes ao processo.
Separação dos materiais
Antes de começar a produção, os materiais podem ser separados ou reservados.
Esse controle ajuda a garantir que a ordem tenha os recursos necessários.
Produção
A fábrica executa as atividades conforme a sequência estabelecida.
Durante essa fase, o PCP precisa continuar acompanhando o avanço.
Apontamentos
Os registros da execução alimentam o controle.
Quantidade, tempo, perdas e andamento das operações mostram o que está ocorrendo no chão de fábrica.
Qualidade
Os controles de qualidade identificam produtos aprovados, rejeitados ou que precisam de retrabalho.
Essas informações interferem na quantidade efetivamente concluída.
Entrada do produto acabado
Depois da conclusão, a quantidade aprovada pode ser registrada como produto acabado.
Isso atualiza a disponibilidade para atender pedidos ou necessidades de estoque.
Expedição
O produto disponível poderá seguir para os processos de separação e expedição conforme a necessidade comercial.
A relação entre produção e entrega permite avaliar se os prazos inicialmente planejados foram atendidos.
Análise dos indicadores
Depois da execução, os resultados precisam ser analisados.
O PCP pode comparar datas, quantidades, tempos, perdas e utilização dos recursos.
Essa avaliação revela diferenças entre planejamento e realidade.
Replanejamento
As informações obtidas retornam ao início do ciclo.
Ordens pendentes, novas demandas, atrasos e alterações no estoque influenciam o próximo planejamento.
Esse processo faz com que o PCP seja contínuo.
Centralização das informações
Um dos maiores desafios da gestão produtiva é trabalhar com dados distribuídos.
Quando vendas mantém uma informação, estoque possui outra e produção acompanha os resultados separadamente, podem surgir divergências.
Centralizar os registros ajuda a manter todos os setores trabalhando com dados compatíveis.
Integração entre PCP, estoque e compras
O planejamento precisa conhecer os materiais necessários.
O estoque informa aquilo que está disponível.
As compras tratam aquilo que falta.
O recebimento atualiza o saldo.
A produção realiza o consumo.
Essa integração forma um ciclo.
Integração com vendas
Os pedidos comerciais representam uma das principais entradas do planejamento.
Ao conectar vendas e produção, o PCP consegue visualizar necessidades e prazos com maior antecedência.
Da mesma maneira, informações atualizadas da fábrica ajudam outras áreas a acompanhar a situação das ordens.
Acompanhamento em tempo real
Quanto menor for o intervalo entre a ocorrência e o registro da informação, maior tende a ser a capacidade de reação.
Se uma ordem apresenta atraso hoje, mas o PCP só recebe essa informação dias depois, outras programações podem continuar sendo feitas com base em uma situação que já mudou.
Identificação de gargalos
Ao acompanhar carga, capacidade, filas e tempos, a empresa consegue observar quais etapas limitam o fluxo.
Os gargalos precisam ser considerados no planejamento porque afetam diretamente a capacidade de entrega.
Comparação entre planejado e realizado
Esse acompanhamento permite avaliar a qualidade do próprio planejamento.
Se os tempos previstos são constantemente diferentes dos tempos reais, as informações utilizadas no PCP precisam ser revisadas.
O mesmo vale para consumo de materiais e quantidades.
Histórico da produção
O histórico permite analisar o comportamento das ordens ao longo do tempo.
Em vez de avaliar apenas uma ocorrência isolada, a empresa pode identificar padrões.
Uma determinada operação pode apresentar atraso repetidamente.
Um produto pode registrar perdas acima dos demais.
Uma matéria-prima pode gerar interrupções frequentes.
Essas informações ajudam a direcionar análises.
Uso de um sistema para organizar o processo
À medida que a quantidade de produtos, materiais, ordens e recursos aumenta, controlar todas essas relações manualmente se torna mais trabalhoso.
Um sistema de gestão da produção pode ajudar a centralizar cadastros, fichas técnicas, estoque, ordens, apontamentos e informações de planejamento.
A tecnologia, entretanto, não substitui a organização dos processos.
Para que o controle seja confiável, cadastros, registros e etapas precisam refletir a realidade da empresa.
Quando processo e informação estão organizados, o acompanhamento do PCP se torna mais claro e permite que diferentes setores trabalhem utilizando uma mesma base de dados.
Conclusão
O fluxograma PCP permite enxergar o Planejamento e Controle da Produção como um processo contínuo, no qual cada etapa influencia diretamente a seguinte. A demanda determina o que precisa ser produzido, a estrutura dos produtos aponta quais materiais serão necessários, o estoque indica a disponibilidade e a capacidade produtiva mostra quando a produção pode ser executada.
Depois dessas análises, a programação organiza prioridades, datas e recursos. As ordens são liberadas para a fábrica e passam a ser acompanhadas por meio de apontamentos de quantidade, tempo, perdas, paradas e andamento das operações.
Esse acompanhamento é fundamental porque a realidade da produção pode apresentar diferenças em relação ao planejamento inicial. Quando isso acontece, o PCP precisa identificar os desvios e ajustar a programação antes que os impactos alcancem outras ordens.
A integração entre vendas, estoque, compras e produção também possui papel importante. Uma alteração em qualquer uma dessas áreas pode modificar a disponibilidade de materiais, os prazos ou a carga produtiva. Por isso, trabalhar com informações centralizadas facilita a tomada de decisão.
Além disso, indicadores como planejado x realizado, ordens atrasadas, perdas, tempo de produção, retrabalho e utilização da capacidade ajudam a transformar registros operacionais em informações úteis para a gestão.
Na prática, estruturar o PCP significa criar um ciclo organizado:
Demanda → planejamento → materiais → capacidade → programação → execução → apontamento → análise → replanejamento.
Quando esse fluxo é acompanhado de forma consistente, a empresa consegue visualizar melhor suas necessidades produtivas, identificar gargalos, organizar recursos e estabelecer uma programação mais próxima da capacidade real da fábrica.
Assim, o Planejamento e Controle da Produção deixa de ser apenas uma etapa administrativa e passa a conectar aquilo que a empresa precisa produzir com aquilo que efetivamente acontece no processo produtivo.