Introdução
Organizar uma produção envolve muito mais do que definir o que precisa ser fabricado. Para que os pedidos sejam atendidos dentro do prazo, é necessário coordenar materiais, máquinas, atividades, capacidade produtiva e prioridades. Quando essas informações ficam espalhadas entre diferentes controles ou não seguem uma sequência definida, aumenta a dificuldade para acompanhar o que está acontecendo dentro da fábrica.
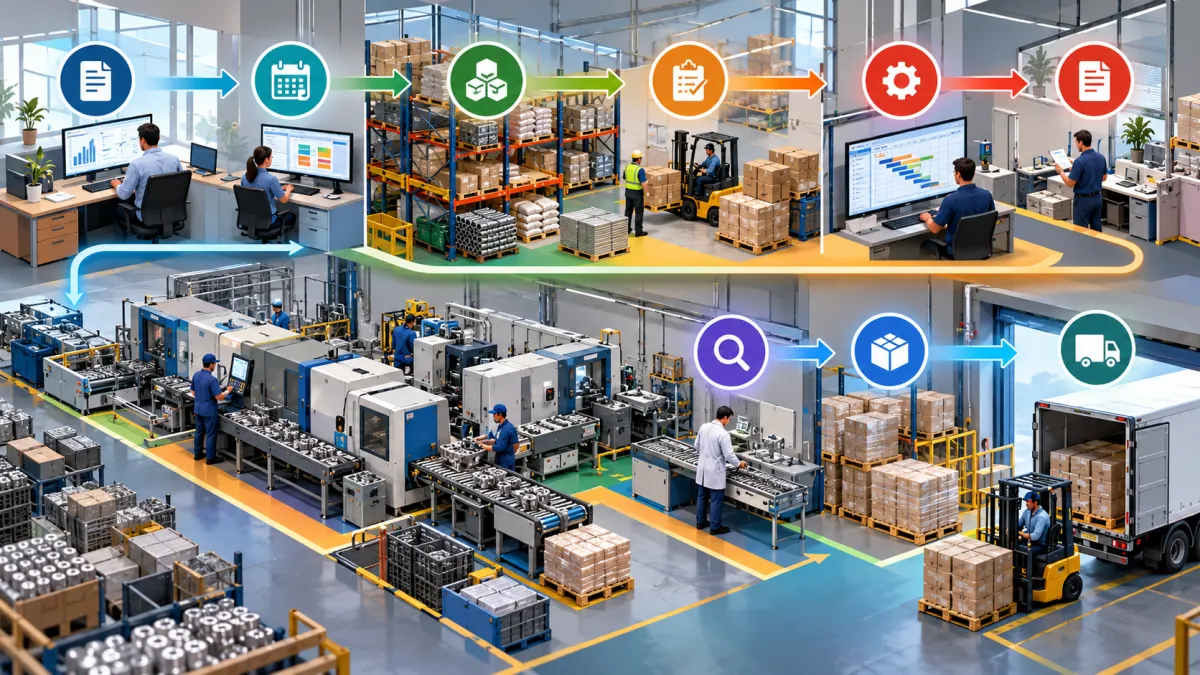
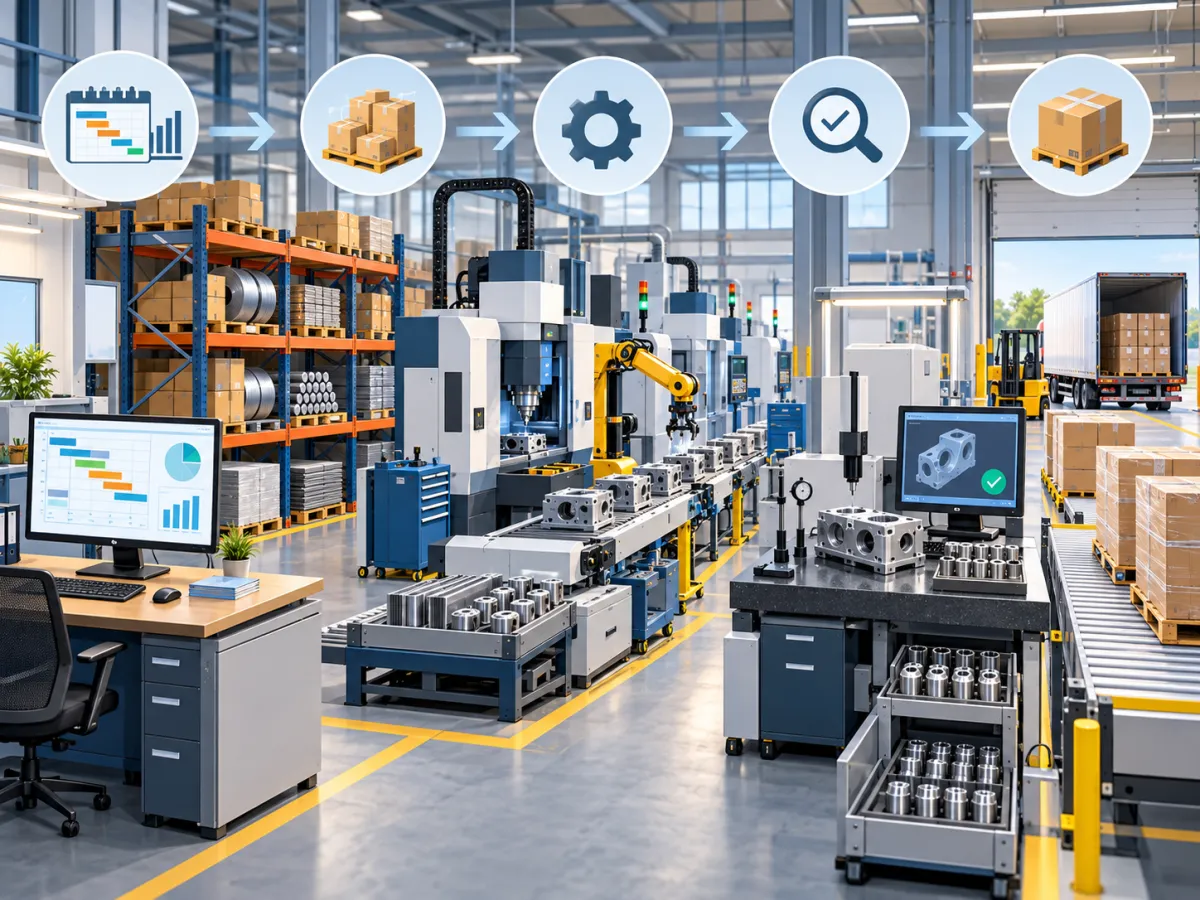
Nesse contexto, o Fluxograma PCP funciona como uma representação visual das principais etapas do Planejamento e Controle da Produção. Ele permite observar como uma demanda entra no processo, quais atividades precisam ser executadas, quais decisões podem modificar o caminho da produção e em que momento o produto estará pronto para seguir para conferência ou expedição.
Em vez de analisar cada atividade de forma isolada, o fluxograma ajuda a enxergar o processo produtivo como uma sequência. Dessa maneira, torna-se mais fácil perceber quais etapas dependem umas das outras e quais informações precisam estar disponíveis antes que uma ordem de produção seja liberada.
Por exemplo, uma empresa pode receber um pedido de determinado produto, mas isso não significa que a fabricação deve começar imediatamente. Antes disso, é necessário conferir o estoque de matéria-prima, analisar a quantidade solicitada, verificar a capacidade das máquinas, definir prioridades e programar a execução. Essas etapas fazem parte da rotina do PCP e podem ser representadas visualmente para facilitar o acompanhamento.
A organização também é importante porque pequenos problemas em uma etapa podem afetar todas as seguintes. A falta de um material, uma máquina indisponível ou uma ordem liberada fora da prioridade pode gerar atrasos. Quando o fluxo está bem definido, essas situações ficam mais fáceis de identificar.
Outro ponto importante é a organização das informações. O planejamento precisa saber quais pedidos estão pendentes, quais materiais estão disponíveis, quais ordens já foram iniciadas e qual é a capacidade produtiva do período. Quanto mais claras estiverem essas informações, menor tende a ser a necessidade de controles paralelos e verificações manuais.
O objetivo de estruturar esse fluxo é criar uma visão simples da produção, permitindo compreender desde a entrada da demanda até a finalização do produto. Ao longo do processo, o PCP pode utilizar essas informações para programar atividades, acompanhar o andamento das ordens e identificar situações que exigem ajustes.
Assim, representar visualmente a produção ajuda a transformar diversas tarefas individuais em um processo conectado. Essa visão permite que o planejamento acompanhe melhor materiais, prazos, capacidade e execução, tornando a rotina produtiva mais organizada e compreensível.
O que é Fluxograma PCP?
O Fluxograma PCP é uma representação gráfica utilizada para demonstrar, em sequência, as atividades relacionadas ao Planejamento e Controle da Produção. Sua função é facilitar a visualização do caminho percorrido por um pedido ou ordem desde o planejamento até a conclusão do processo produtivo.
O PCP é responsável por organizar informações que orientam a produção. Entre elas estão o que deve ser fabricado, quanto precisa ser produzido, quando a produção deverá ocorrer e quais recursos serão necessários. O fluxograma transforma essas informações em etapas visuais, permitindo compreender com maior facilidade como uma atividade conduz à próxima.
Como o fluxo produtivo é representado
A representação geralmente começa com uma necessidade de produção. Essa necessidade pode surgir de um pedido, de uma programação interna ou de uma demanda prevista. A partir desse ponto, o processo segue por etapas que precisam ser avaliadas antes da fabricação.
Um fluxo simplificado pode ser apresentado assim:
Pedido → análise da demanda → verificação de materiais → programação → produção → conferência → expedição.
Apesar de simples, essa sequência ajuda a entender que a produção não começa apenas com a chegada de um pedido. Existem verificações e decisões anteriores que influenciam diretamente a execução.
Por exemplo, depois de receber uma demanda de 500 unidades, o planejamento pode consultar se existe matéria-prima suficiente. Caso os materiais estejam disponíveis, a ordem pode seguir para programação. Se não estiverem, será necessário registrar a necessidade de reposição antes de liberar a fabricação.
Esse tipo de decisão também pode fazer parte do desenho do fluxo, mostrando caminhos diferentes conforme cada situação.
Visualizar o processo é diferente de apenas registrar tarefas
Registrar tarefas é importante, mas não oferece necessariamente uma visão completa da operação. Uma lista pode mostrar que existem ordens pendentes, materiais aguardando chegada ou produtos em fabricação. Porém, ela não demonstra com a mesma clareza como cada atividade está conectada.
O fluxograma permite enxergar dependências.
Se uma ordem ainda não possui todos os materiais necessários, por exemplo, ela pode não estar pronta para entrar na programação. Da mesma forma, se determinada etapa depende de uma máquina que está ocupada, o planejamento precisa considerar essa restrição antes de definir a sequência.
Essa visualização ajuda a compreender por que algumas atividades precisam acontecer antes de outras.
Início, sequência e final das atividades
Todo processo produtivo possui pontos de entrada, execução e saída. O fluxo ajuda a organizar essas etapas de maneira lógica.
No início, podem estar informações como pedidos, previsão de demanda ou necessidade de reposição de produtos. Depois aparecem as análises relacionadas aos materiais, capacidade e programação. Na sequência estão as atividades de fabricação e acompanhamento. Ao final ficam etapas como conferência, finalização e expedição.
Essa divisão facilita a compreensão do processo e também permite identificar onde determinada ordem está localizada.
Imagine uma fábrica com várias ordens abertas. Algumas podem estar aguardando materiais, outras já foram programadas e outras estão em produção. Se essas situações não forem organizadas, a equipe pode ter dificuldade para definir o que precisa ser priorizado.
Com um fluxo bem estruturado, fica mais simples entender em qual estágio cada atividade se encontra.
Exemplo prático dentro da rotina industrial
Considere uma empresa que recebe um pedido de 200 unidades de um produto.
Primeiro, o pedido é registrado. Em seguida, o planejamento verifica a quantidade necessária e consulta os materiais disponíveis. Se o estoque possui todos os componentes, a produção pode seguir para programação.
Depois, é definida a data de fabricação e a prioridade da ordem. A equipe produtiva recebe a orientação e inicia a execução. Conforme as etapas avançam, as quantidades produzidas podem ser registradas.
Quando a fabricação termina, os produtos seguem para conferência. Após a aprovação, são liberados para a etapa seguinte, como armazenamento ou expedição.
O fluxo ficaria aproximadamente assim:
Pedido recebido → análise → estoque disponível? → programação → liberação da ordem → produção → conferência → expedição.
Caso os materiais não estejam disponíveis, o caminho muda:
Pedido recebido → análise → estoque insuficiente → necessidade de compra → entrada dos materiais → programação → produção.
Esse exemplo demonstra como a representação visual pode incluir tanto a sequência principal quanto situações que alteram o andamento da produção.
Por que essa representação facilita o controle
Quando as etapas estão organizadas visualmente, o planejamento consegue observar com mais clareza os pontos que precisam de acompanhamento.
Uma ordem pode estar atrasada porque aguardou materiais por vários dias. Outra pode permanecer parada por falta de capacidade em determinada máquina. Também podem existir atividades que estão consumindo mais tempo do que o previsto.
Essas situações nem sempre ficam evidentes quando cada informação é analisada separadamente.
Por isso, o fluxo produtivo funciona como uma forma de estruturar a rotina do PCP. Ele não substitui os controles de produção, mas ajuda a demonstrar como as informações, decisões e atividades estão conectadas desde a entrada da demanda até a saída do produto final.
Para que serve um Fluxograma PCP na produção?
O Fluxograma PCP serve para organizar e representar de forma visual as etapas que fazem parte do processo produtivo. Na prática, ele ajuda a transformar uma sequência de atividades em um fluxo mais claro, permitindo compreender o que precisa ser feito, em qual ordem e quais informações devem ser verificadas ao longo da produção.
Essa representação é importante porque uma fábrica pode ter várias ordens de produção acontecendo ao mesmo tempo, cada uma com prazos, materiais e prioridades diferentes. Sem uma sequência bem definida, podem surgir dúvidas sobre qual atividade deve ser executada primeiro, quais pedidos precisam de atenção e onde estão os principais pontos de atraso.
Ao organizar o processo em etapas, o PCP passa a ter uma visão mais ampla da operação e consegue acompanhar o andamento da produção com maior facilidade.
Organização das etapas produtivas
Uma das principais funções do fluxo é mostrar como as atividades estão conectadas.
O processo pode começar com o recebimento de um pedido, passar pela análise da demanda, conferência do estoque, programação e fabricação até chegar à conferência e expedição.
Essa sequência ajuda a evitar que uma etapa seja executada antes do momento adequado.
Por exemplo, uma ordem não deveria ser liberada para produção sem que os materiais necessários estejam disponíveis. Da mesma forma, não faz sentido programar uma atividade em uma máquina que já está ocupada com outra ordem prioritária.
Quando essas condições fazem parte do fluxo, o planejamento consegue tomar decisões com base na situação real da produção.
Definição da sequência das atividades
Dentro de uma indústria, algumas atividades dependem diretamente de outras. Uma peça pode precisar passar pelo corte antes da montagem, enquanto outro produto pode precisar de preparação, fabricação e acabamento.
O fluxograma ajuda a definir essa ordem.
Uma sequência pode ser representada da seguinte maneira:
Recebimento do pedido → análise → separação de materiais → preparação → produção → acabamento → conferência → expedição.
Essa visualização reduz a possibilidade de etapas serem ignoradas ou realizadas fora da ordem.
Além disso, quando existem várias ordens abertas, o PCP pode utilizar informações como prazo de entrega, disponibilidade de materiais e capacidade produtiva para definir prioridades.
Identificação dos responsáveis por cada processo
Outro benefício é deixar mais claro qual setor ou etapa está relacionada a determinada atividade.
Por exemplo:
-
PCP: planejamento e programação.
-
Estoque: separação e movimentação de materiais.
-
Produção: execução da ordem.
-
Qualidade: conferência do produto.
-
Expedição: preparação para entrega.
Essa divisão facilita a comunicação e reduz dúvidas sobre onde determinada tarefa deve ser executada.
Também ajuda no acompanhamento das ordens. Se uma produção está parada aguardando material, por exemplo, fica mais fácil identificar em qual ponto do fluxo ocorreu a interrupção.
Acompanhamento das ordens de produção
As ordens de produção registram o que precisa ser fabricado e podem conter informações como quantidade, produto, prazo e operações necessárias.
Quando essas ordens são acompanhadas dentro de um fluxo organizado, torna-se mais simples identificar diferentes situações, como:
-
ordens aguardando liberação;
-
produção em andamento;
-
atividades paradas;
-
produtos em conferência;
-
ordens finalizadas;
-
pedidos aguardando expedição.
Esse acompanhamento permite comparar o que foi planejado com aquilo que realmente está sendo executado.
Se uma ordem deveria ter sido concluída pela manhã, mas ainda está em uma etapa intermediária, o planejamento pode investigar o motivo e reorganizar as próximas atividades.
Identificação de gargalos e atrasos
Um processo produtivo pode apresentar pontos em que as atividades se acumulam. Esses pontos são conhecidos como gargalos.
Imagine uma linha em que três etapas são executadas rapidamente, mas uma quarta possui capacidade limitada. Mesmo que as atividades anteriores estejam funcionando normalmente, as ordens começarão a formar uma fila antes dessa etapa.
Ao visualizar o fluxo, torna-se mais fácil perceber esse tipo de situação.
Os atrasos também podem ocorrer por diversos motivos:
-
falta de matéria-prima;
-
capacidade insuficiente;
-
manutenção de equipamentos;
-
excesso de ordens simultâneas;
-
prioridade definida de forma inadequada;
-
retrabalho;
-
problemas durante a conferência.
O importante é que o fluxo permita identificar em qual ponto a produção está sendo afetada.
Redução de etapas desnecessárias
Ao desenhar todas as etapas do processo, a empresa também pode encontrar atividades que geram pouco valor ou que foram mantidas apenas por hábito.
Pode ocorrer, por exemplo, de uma mesma informação ser registrada mais de uma vez em controles diferentes. Também podem existir aprovações que não são mais necessárias ou movimentações de materiais que poderiam ser simplificadas.
O mapeamento do fluxo ajuda a identificar esses pontos.
Com isso, o processo pode ser revisado para eliminar tarefas duplicadas e tornar a sequência produtiva mais objetiva.
Melhoria da comunicação entre os setores
A produção depende da troca constante de informações.
O planejamento precisa saber quais materiais estão disponíveis. O estoque precisa conhecer as necessidades futuras. A produção precisa receber ordens claras. A expedição precisa saber quando os produtos estarão concluídos.
Quando cada setor trabalha com informações isoladas, aumenta o risco de divergências.
A representação visual do processo ajuda a demonstrar como essas informações circulam e em qual momento cada setor participa.
Isso contribui para uma rotina mais organizada e reduz a dependência de verificações manuais entre diferentes áreas da operação.
Quais informações devem aparecer no Fluxograma PCP?
Para que o Fluxograma PCP represente corretamente a realidade da produção, ele precisa reunir informações relevantes para o planejamento e para a execução das ordens.
Não é necessário inserir todos os detalhes existentes dentro da empresa. O objetivo é mostrar os dados que realmente influenciam a sequência produtiva e as principais decisões.
Entrada de pedidos
O pedido costuma ser um dos principais pontos de entrada do processo.
Ele informa o que precisa ser produzido, em qual quantidade e, dependendo da operação, qual é o prazo solicitado.
Esses dados ajudam o PCP a determinar a necessidade de produção e iniciar o planejamento.
Quando existem vários pedidos simultâneos, também é necessário organizar prioridades para evitar que ordens com prazos mais próximos sejam deixadas para depois.
Previsão de demanda
Nem toda produção acontece somente após a entrada de um pedido.
Algumas empresas trabalham com produtos que precisam estar disponíveis antecipadamente. Nesses casos, a previsão de demanda pode fazer parte do planejamento.
Essa informação ajuda a estimar quais itens provavelmente serão necessários em determinado período e permite preparar materiais e capacidade antes que a demanda seja confirmada.
Estoque disponível
Antes de programar uma produção, é importante saber quais materiais estão disponíveis.
O estoque influencia diretamente a decisão de liberar ou não uma ordem.
Imagine que determinada fabricação necessite de 100 unidades de uma matéria-prima, mas existam somente 60 disponíveis. O fluxo deve indicar que a produção ainda depende da reposição das outras 40 unidades.
Essa verificação evita programações que não poderão ser executadas.
Necessidade de matéria-prima
Quando o estoque é insuficiente, é necessário identificar quanto material precisa ser reposto.
Essa necessidade pode ser calculada considerando:
-
quantidade solicitada;
-
consumo por produto;
-
estoque disponível;
-
ordens já programadas;
-
materiais reservados.
A partir dessa análise, o fluxo pode direcionar o processo para uma etapa de reposição antes da liberação da ordem.
Capacidade produtiva
Ter materiais disponíveis não significa que a produção possa começar imediatamente.
Também é necessário avaliar máquinas, equipamentos e tempo disponível.
Se uma máquina consegue produzir 500 unidades por dia e já possui ordens que ocupam toda essa capacidade, uma nova produção precisará ser programada para outro período.
Por isso, a capacidade deve aparecer como um dos pontos de verificação do fluxo.
Ordens de produção
A ordem de produção reúne as principais orientações para a execução.
Ela pode conter:
-
produto;
-
quantidade;
-
prazo;
-
materiais;
-
operações;
-
prioridade;
-
situação da produção.
Dentro do fluxo, sua liberação representa o momento em que a fabricação está autorizada a seguir para execução.
Etapas de fabricação
Cada produto pode possuir uma sequência diferente.
Algumas produções passam por poucas atividades, enquanto outras exigem várias operações antes da finalização.
Essas etapas devem aparecer de maneira clara, permitindo acompanhar onde cada ordem está.
Por exemplo:
Corte → preparação → montagem → acabamento → conferência.
Quanto mais próxima essa representação estiver da rotina real, mais útil será para o acompanhamento.
Controle de qualidade
A conferência também deve fazer parte do fluxo quando existir uma verificação antes da liberação do produto.
Nesse ponto, pode haver uma decisão:
Produto aprovado?
Se sim, segue para finalização ou expedição.
Se não, pode retornar para correção, análise ou retrabalho.
Essa decisão evita que o fluxograma represente apenas o caminho ideal e ignore situações que realmente acontecem no processo.
Produto final e expedição
O encerramento do fluxo acontece quando o produto está finalizado e pronto para seguir ao destino planejado.
Essa etapa pode envolver registro da quantidade concluída, entrada do produto acabado no estoque, separação do pedido e liberação para expedição.
Ao incluir desde a entrada da demanda até essa etapa final, o fluxo oferece uma visão mais completa da operação e facilita o acompanhamento de todo o processo produtivo.
Principais etapas de um Fluxograma PCP
Um Fluxograma PCP pode ser dividido em diferentes etapas para representar o caminho percorrido desde a identificação da demanda até a finalização do produto. Essa sequência permite visualizar como pedidos, materiais, capacidade produtiva e ordens de produção estão relacionados.
Embora cada indústria tenha características próprias, algumas fases são comuns na organização do Planejamento e Controle da Produção. Conhecer essas etapas ajuda a estruturar um processo mais claro e facilita a identificação de pontos que precisam de acompanhamento.
Recebimento da demanda
O processo começa quando a empresa identifica uma necessidade de produção. Essa demanda pode surgir de pedidos recebidos, reposição de estoque ou planejamento baseado na previsão de consumo.
Nesse momento, é importante reunir informações como:
-
produto solicitado;
-
quantidade necessária;
-
prazo previsto;
-
especificações da produção;
-
prioridade do pedido.
Esses dados servem como ponto de partida para as próximas decisões. Quanto mais completas estiverem as informações iniciais, mais fácil será organizar a programação.
Imagine, por exemplo, que uma indústria receba um pedido de 800 unidades com prazo de entrega definido. Antes de liberar imediatamente a fabricação, o PCP precisa analisar se existem condições para atender essa quantidade dentro do período solicitado.
Análise dos pedidos
Depois de identificar a demanda, é necessário analisar os pedidos existentes.
Essa etapa permite verificar quantidades, prazos e prioridades. Quando existem várias solicitações simultâneas, o planejamento precisa organizar a sequência para evitar conflitos entre ordens.
Não basta considerar somente a data em que cada pedido chegou. Também podem ser avaliados fatores como disponibilidade de materiais, capacidade das máquinas, tempo necessário para fabricação e situação das ordens que já estão em andamento.
Por exemplo, dois pedidos podem possuir prazos semelhantes, mas utilizar equipamentos diferentes. Nesse caso, dependendo da capacidade disponível, ambos podem ser programados sem que um necessariamente precise aguardar a conclusão do outro.
Verificação do estoque
Antes de definir quando uma ordem será produzida, é fundamental verificar se existem materiais suficientes.
Essa análise deve considerar não apenas a quantidade física registrada no estoque, mas também os materiais que já estão reservados para outras ordens.
Se uma produção necessita de 300 unidades de determinado componente e existem apenas 180 disponíveis, será preciso identificar a diferença antes de liberar a fabricação.
A verificação pode considerar:
-
matéria-prima disponível;
-
componentes;
-
materiais reservados;
-
produtos em processo;
-
saldo necessário para atender às ordens.
Essa etapa evita que uma produção seja iniciada e posteriormente interrompida por falta de insumos.
Planejamento de materiais
Depois de conhecer a demanda e verificar o estoque, o PCP consegue identificar quais materiais serão necessários para executar a programação.
O planejamento deve relacionar o que será produzido com o consumo previsto de cada matéria-prima ou componente.
Suponha que cada unidade de um produto utilize quatro componentes específicos. Para fabricar 500 unidades, será necessário considerar o consumo correspondente, verificar o saldo existente e calcular o que ainda precisa ser providenciado.
Quando houver quantidade insuficiente, a necessidade deve ser identificada antecipadamente.
Esse planejamento contribui para evitar dois problemas comuns: falta de materiais no momento da fabricação e aquisição excessiva de itens que não serão utilizados no curto prazo.
Programação da produção
Com demanda, materiais e capacidade analisados, chega o momento de definir quando e em qual sequência as ordens serão executadas.
A programação procura distribuir as atividades dentro da capacidade disponível.
Nesse momento podem ser considerados:
-
prazo de entrega;
-
prioridade das ordens;
-
máquinas necessárias;
-
tempo estimado de produção;
-
disponibilidade dos materiais;
-
sequência das operações;
-
capacidade de cada etapa.
A programação também precisa considerar dependências.
Se um produto passa primeiro pelo corte, depois pela montagem e finalmente pelo acabamento, essas operações precisam ser organizadas de maneira coerente. Um atraso na primeira atividade poderá afetar todas as seguintes.
Liberação da ordem de produção
Após verificar que existem condições para fabricar, a ordem pode ser liberada.
Essa etapa representa a autorização para que a execução seja iniciada conforme o planejamento estabelecido.
A ordem de produção pode apresentar informações como produto, quantidade planejada, materiais necessários, operações previstas, prazo e prioridade.
É importante que a liberação aconteça no momento adequado. Liberar muitas ordens ao mesmo tempo sem considerar a capacidade disponível pode provocar filas e acúmulo de produtos em processo.
Por isso, a liberação deve acompanhar a programação e a situação real da fábrica.
Execução no setor produtivo
Depois da liberação, começa efetivamente a fabricação.
As atividades são realizadas conforme a sequência prevista para cada produto. Dependendo do tipo de indústria, uma ordem pode passar por diferentes máquinas, equipamentos ou operações.
Uma sequência simplificada poderia ser:
Preparação → corte → montagem → acabamento.
Durante a execução, podem surgir situações diferentes daquelas previstas inicialmente, como parada de equipamento, falta inesperada de material ou necessidade de correção.
Essas ocorrências precisam ser acompanhadas porque podem alterar prazos e prioridades.
Apontamento da produção
O apontamento registra aquilo que realmente aconteceu durante a execução.
Essa etapa é importante porque permite comparar planejamento e resultado.
Entre as informações que podem ser registradas estão:
-
quantidade produzida;
-
quantidade restante;
-
início e término da operação;
-
materiais consumidos;
-
perdas;
-
interrupções;
-
situação da ordem.
Imagine uma ordem planejada para produzir 1.000 unidades durante determinado período. Ao final, foram concluídas 850. O apontamento permite identificar essa diferença e investigar o motivo.
Sem esse registro, o PCP pode continuar trabalhando com uma previsão que já não corresponde à realidade.
Conferência do produto
Depois da fabricação, o produto pode passar por uma etapa de conferência para verificar se atende aos requisitos definidos.
Essa fase funciona como um ponto de decisão dentro do processo.
Se o produto estiver adequado, segue para finalização. Caso seja identificada alguma divergência, pode ser necessário encaminhá-lo para análise ou correção.
Essa condição pode ser representada de maneira simples:
Produção concluída → conferência → produto aprovado?
Sim: segue para finalização.
Não: retorna para análise ou correção.
Representar também os caminhos alternativos torna o fluxo mais próximo da realidade da fábrica.
Finalização e expedição
A última etapa acontece quando a fabricação foi concluída e o produto está pronto para seguir ao seu destino.
Nesse momento, podem ser realizados procedimentos como registro da quantidade finalizada, entrada do produto acabado no estoque, separação e preparação para expedição.
Uma sequência completa pode ser visualizada da seguinte forma:
Demanda → análise dos pedidos → estoque → materiais → programação → liberação da ordem → produção → apontamento → conferência → finalização → expedição.
Essa sequência não precisa ser exatamente igual em todas as empresas. O mais importante é que o fluxo represente aquilo que realmente acontece na operação.
Ao estruturar o Fluxograma PCP dessa maneira, cada fase passa a ter uma função clara dentro do processo. Isso facilita o acompanhamento das ordens, a identificação de dependências e a compreensão do caminho percorrido desde a demanda inicial até a liberação do produto final.
Exemplo de etapas de um Fluxograma PCP
Para entender como o Fluxograma PCP pode ser aplicado na prática, é possível organizar o processo desde a entrada do pedido até a expedição. Cada etapa utiliza informações específicas para orientar as próximas atividades e manter a produção alinhada ao planejamento.
| Etapa | Atividade principal | Informação utilizada |
|---|---|---|
| Entrada do pedido | Registrar a demanda | Produto e quantidade |
| Planejamento | Definir o que será produzido | Pedidos e previsão |
| Materiais | Verificar disponibilidade | Estoque e compras |
| Programação | Organizar datas e prioridades | Prazo e capacidade |
| Produção | Executar as ordens | Roteiro de fabricação |
| Apontamento | Registrar o realizado | Quantidade e tempo |
| Conferência | Avaliar o produto final | Padrões de produção |
| Expedição | Liberar o produto | Pedido concluído |
Como interpretar esse fluxo na prática
A entrada do pedido inicia o processo ao indicar qual produto é necessário e em qual quantidade. Essas informações seguem para o planejamento, que avalia a demanda e define o que deverá ser produzido.
Na etapa de materiais, é verificado se existe matéria-prima suficiente para atender à produção programada. Caso algum item esteja indisponível, essa necessidade deve ser identificada antes da liberação da ordem, evitando que a fabricação seja interrompida posteriormente.
A programação utiliza informações como prazo e capacidade produtiva para determinar quando cada ordem deverá ser executada. Nesse momento, também podem ser definidas prioridades e a sequência das atividades.
Durante a produção, as operações previstas no roteiro de fabricação são executadas. O apontamento registra os resultados obtidos, como quantidade efetivamente produzida e tempo utilizado, permitindo comparar o realizado com aquilo que havia sido planejado.
Após a fabricação, a conferência verifica se o produto atende aos requisitos estabelecidos. Quando estiver adequado, ele pode seguir para a expedição e o pedido passa para a etapa de finalização.
Dessa forma, cada fase alimenta a próxima com informações importantes. O fluxo permite visualizar não apenas o caminho do produto, mas também os dados necessários para que o PCP tome decisões ao longo da produção.
Como criar um Fluxograma PCP passo a passo
Criar um Fluxograma PCP exige conhecer primeiro como a produção realmente funciona. O objetivo não é montar apenas um desenho visualmente organizado, mas representar de maneira simples o caminho percorrido pelas informações, materiais e ordens de produção.
O fluxo deve mostrar desde a entrada da demanda até a finalização do produto, incluindo verificações e decisões que podem alterar a sequência das atividades. Para isso, algumas etapas ajudam a estruturar o processo.
Mapeie o processo produtivo atual
O primeiro passo é observar a rotina existente antes de tentar criar um novo fluxo.
É necessário entender como um pedido se transforma em uma ordem de produção, quais verificações são realizadas, quando os materiais são separados e como ocorre a fabricação.
Nesse levantamento, algumas perguntas podem ajudar:
-
Como a demanda chega ao PCP?
-
Quais informações são necessárias para planejar?
-
Quando o estoque é consultado?
-
Como os materiais são separados?
-
Em qual momento uma ordem é liberada?
-
Quais operações fazem parte da fabricação?
-
Como a produção realizada é registrada?
-
O que acontece depois que o produto fica pronto?
Esse mapeamento inicial evita criar um fluxo baseado apenas em uma situação ideal que não corresponde à rotina da empresa.
Identifique todas as etapas
Depois de compreender o processo atual, é necessário listar as atividades que fazem parte dele.
Uma produção pode seguir, por exemplo, esta sequência:
Pedido → análise → estoque → planejamento de materiais → programação → ordem de produção → fabricação → apontamento → conferência → expedição.
Algumas empresas possuem mais etapas, enquanto outras trabalham com processos mais simples. Por isso, o fluxo deve ser adaptado à realidade produtiva.
O importante é evitar tanto a falta de informações essenciais quanto o excesso de detalhes que dificultem a leitura.
Defina o início e o término de cada processo
Cada etapa deve possuir um ponto de entrada e uma condição para ser considerada concluída.
Por exemplo, a programação pode começar quando demanda, materiais e capacidade já foram analisados. Ela termina quando a ordem recebe uma data ou sequência definida para execução.
Na produção, o início pode ocorrer com a liberação da ordem e o término com a conclusão da quantidade prevista.
Essa definição facilita o acompanhamento porque deixa mais claro quando uma atividade pode avançar para a próxima fase.
Organize as etapas em ordem lógica
Depois de listar as atividades, organize-as de acordo com a sequência em que realmente precisam acontecer.
Uma estrutura simples pode ser:
Demanda → análise → materiais → capacidade → programação → liberação → produção → apontamento → conferência → expedição.
Essa ordem ajuda a visualizar dependências.
Não é adequado, por exemplo, liberar uma ordem para fabricação e somente depois verificar se existe matéria-prima suficiente. Da mesma maneira, programar várias ordens sem analisar a capacidade disponível pode gerar acúmulos e atrasos.
A sequência precisa representar essas relações.
Identifique os pontos de decisão
Nem todas as atividades seguem sempre pelo mesmo caminho. Algumas dependem de uma resposta ou condição.
É nesse momento que entram os pontos de decisão.
Durante a verificação do estoque, por exemplo, pode surgir a pergunta:
Existe material suficiente?
Se a resposta for positiva, o processo pode continuar para programação. Se for negativa, será necessário providenciar o material antes de avançar.
Esses pontos tornam o fluxograma mais útil porque mostram não apenas o caminho esperado, mas também situações alternativas que fazem parte da rotina.
Registre entradas e saídas de informações
O planejamento produtivo depende de informações que entram e saem de cada etapa.
No recebimento do pedido, entram dados como produto, quantidade e prazo. Na análise de materiais, entram informações de estoque e consumo previsto. Já no apontamento, surgem dados sobre quantidade produzida, tempo utilizado e possíveis perdas.
Uma forma simples de organizar é:
-
Entrada: pedido de 500 unidades.
-
Processamento: análise da demanda e dos materiais.
-
Saída: necessidade de produzir 500 unidades.
-
Decisão: existe material suficiente?
-
Próxima etapa: programação ou necessidade de reposição.
Registrar essas relações ajuda a entender quais informações são necessárias para cada decisão.
Revise o fluxo considerando a rotina real
Depois de montar a primeira versão, é importante comparar o desenho com aquilo que acontece na produção.
Acompanhar uma ordem real do início ao fim pode ajudar nessa validação.
Se durante o acompanhamento aparecer uma atividade que não estava representada, o fluxo precisa ser ajustado. Da mesma forma, uma etapa incluída inicialmente pode ser retirada caso não faça parte do processo real.
O objetivo é que qualquer pessoa que conheça a operação consiga observar o fluxo e reconhecer a sequência apresentada.
Atualize quando o processo produtivo mudar
O fluxo não deve permanecer igual quando a operação passa por mudanças.
A entrada de uma nova máquina, alteração no roteiro de fabricação, mudança na forma de programar ordens ou inclusão de uma nova conferência pode modificar a sequência.
Por isso, revisões periódicas ajudam a manter a representação alinhada ao funcionamento atual da produção.
Como representar decisões dentro do fluxograma
Um Fluxograma PCP não precisa mostrar apenas uma sequência linear. Em diversos momentos, o caminho da produção depende de condições que precisam ser verificadas antes que a ordem avance.
Esses pontos podem ser representados como perguntas com duas ou mais possibilidades de continuidade.
Decisão sobre disponibilidade de matéria-prima
Uma das verificações mais comuns acontece antes da programação ou liberação da produção.
O fluxo pode apresentar:
Existe matéria-prima disponível?
A partir dessa pergunta, surgem dois caminhos:
Sim → continuar a programação e liberar a produção quando houver capacidade.
Não → registrar a necessidade de reposição e aguardar a disponibilidade do material.
Visualmente, a sequência pode ser organizada assim:
Pedido → análise → verificar estoque → material disponível?
Sim → programação → ordem de produção.
Não → necessidade de compra → recebimento do material → programação.
Isso demonstra que uma mesma demanda pode percorrer caminhos diferentes conforme a situação encontrada.
Decisão sobre capacidade produtiva
Outro ponto importante é verificar se existe capacidade para executar a ordem no período desejado.
A pergunta pode ser:
Existe capacidade disponível?
Se houver, a ordem pode receber uma data e seguir para execução. Caso contrário, será necessário reorganizar a programação ou definir outro período.
Esse tipo de decisão evita representar a produção como se máquinas e recursos estivessem sempre disponíveis.
Decisão após a conferência
As decisões também aparecem no final do processo.
Depois da fabricação, o produto pode passar por uma conferência. Nesse momento, o fluxo pode apresentar:
Produto aprovado?
Os caminhos seriam:
Sim → finalizar a ordem e liberar o produto para expedição.
Não → encaminhar para análise e, quando aplicável, realizar a correção necessária.
Depois da correção, o produto pode retornar à conferência antes de continuar.
O caminho pode ser representado desta maneira:
Produção → conferência → produto aprovado?
Sim → finalização → expedição.
Não → análise → correção → nova conferência.
Representar essas possibilidades deixa o fluxo mais próximo da realidade, pois considera tanto o andamento esperado quanto situações que exigem uma ação diferente antes da continuidade da produção.
Como o Fluxograma PCP ajuda a identificar gargalos
Um dos principais benefícios de utilizar um Fluxograma PCP é conseguir visualizar onde o processo produtivo apresenta dificuldades. Quando as etapas são organizadas em uma sequência clara, torna-se mais simples perceber pontos em que as ordens ficam paradas, acumuladas ou levam mais tempo do que o previsto.
Esses pontos podem ser considerados gargalos quando limitam o andamento das etapas seguintes. Na prática, mesmo que boa parte da produção funcione normalmente, uma única operação com capacidade insuficiente pode comprometer prazos e gerar filas.
Filas entre os processos
O acúmulo de ordens entre duas etapas é um sinal importante.
Imagine uma produção com a seguinte sequência:
Corte → montagem → acabamento → conferência.
Se o corte consegue processar 500 peças por dia, mas a montagem possui capacidade para apenas 300, as peças começam a se acumular antes da segunda operação.
Nesse cenário, aumentar a velocidade do corte não resolveria necessariamente o problema. O ponto que precisa ser analisado é a capacidade da montagem.
Ao mapear essas etapas, fica mais fácil visualizar onde as filas surgem e quais operações estão limitando o fluxo.
Máquinas sobrecarregadas
Alguns produtos podem depender do mesmo equipamento. Quando várias ordens precisam passar por uma única máquina em períodos próximos, pode ocorrer sobrecarga.
Por exemplo, quatro ordens estão programadas para utilizar determinado equipamento durante o mesmo dia, mas sua capacidade permite executar apenas duas.
O resultado pode ser:
-
formação de filas;
-
alteração das prioridades;
-
ordens aguardando execução;
-
aumento do prazo;
-
impacto nas etapas seguintes.
Nesse caso, o planejamento pode avaliar a sequência das ordens e distribuir melhor a carga dentro da capacidade disponível.
Falta de materiais
Nem todo gargalo está diretamente relacionado às máquinas.
A falta de matéria-prima também pode interromper o fluxo. Uma ordem pode estar programada e possuir capacidade disponível, mas não conseguir avançar porque determinado componente ainda não está disponível.
Quando essa situação ocorre frequentemente, é importante analisar se a necessidade de materiais está sendo identificada com antecedência.
O fluxo permite localizar esse ponto de interrupção e entender quantas ordens estão aguardando materiais antes de seguir para fabricação.
Ordens aguardando liberação
Outro sinal de atenção é a quantidade de ordens que permanecem aguardando liberação.
Isso pode acontecer quando ainda existem pendências relacionadas a materiais, capacidade, informações do produto ou programação.
Se muitas ordens ficam concentradas nessa situação, o PCP precisa identificar a causa. O problema pode estar em uma etapa anterior, e não necessariamente na produção.
A visualização do processo ajuda justamente a diferenciar uma ordem que está parada na fábrica de outra que sequer conseguiu chegar à execução.
Etapas com tempo elevado
Comparar o tempo previsto com o tempo realmente utilizado ajuda a encontrar operações que estão demorando além do esperado.
Suponha que uma atividade tenha sido planejada para durar duas horas, mas normalmente leve quatro. Essa diferença pode afetar toda a programação seguinte.
Quando esse comportamento se repete, pode ser necessário revisar o tempo utilizado no planejamento ou investigar o motivo da demora.
Por isso, além de mostrar a sequência das etapas, o fluxo pode ser acompanhado por informações de tempo.
Retrabalho frequente
Quando produtos retornam constantemente para uma operação anterior, existe outro ponto que merece análise.
Um exemplo seria:
Produção → conferência → reprovação → correção → nova conferência.
Se esse retorno acontece ocasionalmente, pode fazer parte da rotina. Porém, se grande quantidade de produtos percorre repetidamente esse caminho, o retrabalho passa a consumir capacidade que poderia ser utilizada em novas ordens.
Identificar onde esses retornos acontecem ajuda a compreender o impacto sobre o fluxo produtivo.
Diferença entre quantidade planejada e produzida
Outro indicador importante aparece quando a quantidade realizada fica constantemente abaixo do planejamento.
Uma ordem pode ter previsão de 1.000 unidades durante um período, mas registrar apenas 700 unidades produzidas.
Nesse caso, é necessário analisar o motivo da diferença.
Pode ter ocorrido:
-
parada de equipamento;
-
falta de material;
-
produção abaixo da capacidade prevista;
-
retrabalho;
-
interrupções;
-
alteração de prioridade.
Quando várias ordens apresentam diferenças semelhantes na mesma etapa, isso pode indicar um ponto que precisa ser investigado.
Exemplo de gargalo na produção
Imagine três máquinas utilizadas em sequência.
A primeira processa 100 unidades por hora. A segunda consegue processar apenas 50. A terceira novamente possui capacidade para 100.
Nesse cenário, os produtos chegarão à segunda máquina mais rapidamente do que ela consegue processá-los. Com o passar do tempo, haverá um acúmulo antes desse equipamento.
Ao visualizar diversas ordens aguardando sempre no mesmo ponto, o planejamento consegue identificar uma possível limitação de capacidade.
Essa análise permite direcionar a atenção para o local que realmente está influenciando o desempenho do processo, em vez de avaliar somente a produção total.
Planejado x realizado dentro do PCP
Além de organizar as etapas, o Fluxograma PCP pode servir como referência para entender onde surgem diferenças entre aquilo que foi programado e o resultado obtido.
O planejamento representa aquilo que a empresa espera executar. O realizado mostra o que efetivamente aconteceu durante a produção.
Comparar os dois permite utilizar informações reais para ajustar programações futuras.
Quantidade programada x quantidade produzida
Uma das comparações mais simples envolve quantidade.
Se uma ordem previa a fabricação de 800 unidades e foram produzidas 800, o resultado ficou alinhado ao planejamento.
Caso tenham sido concluídas apenas 650 unidades, existe uma diferença de 150.
O próximo passo é descobrir o motivo.
Não basta registrar que a meta não foi atingida. É necessário entender em qual etapa ocorreu a diferença e qual situação afetou o resultado.
Prazo planejado x prazo real
O mesmo acompanhamento pode ser feito com os prazos.
Uma ordem programada para terminar na quarta-feira pode ser concluída apenas na quinta-feira. Quando esse atraso acontece, é importante identificar onde o tempo adicional foi consumido.
A análise pode mostrar, por exemplo, que a fabricação começou mais tarde por falta de material ou que determinada operação demorou mais que o previsto.
Esse histórico ajuda a tornar os próximos planejamentos mais próximos da capacidade real.
Tempo utilizado em cada operação
Registrar somente a data de início e término da ordem pode não ser suficiente para entender o processo.
Uma produção que passa por cinco operações pode ter utilizado tempo acima do previsto em apenas uma delas.
Por isso, quando possível, o acompanhamento individual das operações oferece informações mais detalhadas.
É possível comparar:
Tempo previsto → tempo realizado → diferença.
Se determinada atividade apresenta diferenças frequentes, o tempo considerado na programação pode precisar ser revisado.
Identificação das interrupções
Paradas também influenciam diretamente o realizado.
Durante a execução podem ocorrer interrupções relacionadas a materiais, equipamentos ou mudanças na programação.
Registrar essas ocorrências ajuda a explicar por que determinadas ordens não seguiram o planejamento inicial.
Isso evita analisar apenas o resultado final sem considerar aquilo que aconteceu durante a fabricação.
Acompanhamento de perdas e retrabalho
As perdas também podem criar diferenças entre quantidade iniciada e quantidade concluída.
Se 500 unidades entram em uma etapa, mas somente 470 seguem adiante, é importante compreender o que aconteceu com as outras 30.
Da mesma forma, produtos que precisam retornar para correção aumentam o tempo necessário para finalizar uma ordem.
Acompanhar essas informações permite avaliar com mais precisão o resultado real da produção.
Como usar os resultados nos próximos planejamentos
A comparação entre planejado e realizado não deve servir apenas para registrar diferenças. Os dados obtidos podem ser utilizados para melhorar as próximas programações.
Se uma operação leva regularmente seis horas, mas o planejamento considera quatro, continuar utilizando quatro horas tende a gerar novos atrasos.
O mesmo vale para capacidade, consumo de materiais e quantidade produzida.
Ao utilizar os resultados anteriores como referência, o PCP consegue trabalhar com informações mais próximas da realidade.
Dessa forma, o acompanhamento cria um ciclo de melhoria:
Planejar → executar → registrar → comparar → identificar diferenças → ajustar o próximo planejamento.
Esse processo permite que decisões futuras sejam baseadas no desempenho observado na produção, tornando a programação mais coerente com a capacidade e com os tempos realmente registrados na operação.
Como integrar estoque, compras e produção no fluxo
A integração entre estoque, compras e produção é fundamental para que o planejamento seja executado sem interrupções desnecessárias. Em um Fluxograma PCP, essas áreas devem aparecer conectadas, já que a disponibilidade de materiais influencia diretamente a programação e a liberação das ordens.
Não adianta programar uma fabricação para determinada data se os componentes necessários ainda não estão disponíveis. Da mesma forma, comprar materiais sem considerar as necessidades reais da produção pode gerar excesso de estoque.
Por isso, o fluxo precisa permitir que as informações circulem entre essas etapas.
Consultar materiais antes de liberar as ordens
Antes de uma ordem seguir para produção, é importante verificar se existe quantidade suficiente de matéria-prima para atender à fabricação planejada.
Essa consulta pode considerar:
-
saldo disponível;
-
quantidade necessária;
-
materiais já reservados;
-
consumo previsto;
-
ordens que também utilizarão o mesmo item.
Imagine que existam 1.000 unidades de uma matéria-prima no estoque. Uma nova ordem precisa de 600 unidades, mas outras ordens já possuem 700 reservadas.
Mesmo que o saldo físico indique 1.000 unidades, a quantidade realmente disponível para a nova programação não será suficiente.
Esse tipo de análise evita liberar uma fabricação que poderá ser interrompida posteriormente.
Evitar programações sem matéria-prima disponível
Programar ordens sem conferir materiais pode criar uma sequência que dificilmente será cumprida.
Por exemplo, uma ordem está prevista para segunda-feira, mas a matéria-prima necessária chegará apenas na quarta-feira. Nesse caso, manter a produção programada para segunda cria uma previsão que não corresponde à realidade.
Uma sequência mais adequada seria:
Demanda → verificar materiais → materiais disponíveis? → programar produção.
Caso a resposta seja negativa:
Demanda → verificar materiais → material insuficiente → gerar necessidade de compra → receber material → atualizar estoque → programar produção.
Dessa forma, a programação passa a considerar uma condição necessária para a execução.
Gerar necessidades de compras antecipadamente
O planejamento também pode ajudar a identificar materiais que precisarão ser adquiridos antes da data de produção.
Para isso, é necessário comparar a demanda futura com o saldo disponível.
Se existem pedidos que exigirão 2.000 unidades de determinado componente e apenas 1.200 estão disponíveis, existe uma necessidade de 800 unidades, considerando também reservas e demais movimentações previstas.
Identificar essa diferença antecipadamente permite que compras seja informada antes que a falta do item se transforme em uma parada na produção.
O objetivo é fazer com que a necessidade seja percebida durante o planejamento, e não somente quando a ordem já estiver aguardando material.
Atualizar o estoque conforme o consumo
A integração também precisa continuar durante a execução.
À medida que os materiais são utilizados, as movimentações devem refletir o consumo realizado. Isso mantém o saldo mais próximo da situação real e melhora a qualidade das próximas análises.
Se uma matéria-prima foi utilizada na fabricação, mas continua aparecendo como disponível, o PCP pode considerar um saldo que já não existe.
Esse problema pode resultar em novas ordens programadas com base em informações incorretas.
Por isso, o fluxo deve considerar não apenas a entrada dos materiais, mas também seu consumo durante a produção.
Registrar os produtos finalizados
Quando uma ordem é concluída, o resultado da fabricação também precisa ser registrado.
Se foram produzidas 500 unidades de determinado item, essa quantidade deve aparecer como produto finalizado de acordo com o processo adotado pela empresa.
A sequência pode ser representada assim:
Matéria-prima disponível → ordem liberada → consumo dos materiais → fabricação → apontamento → produto finalizado → atualização do estoque.
Dessa maneira, o fluxo acompanha tanto a saída dos materiais utilizados quanto a entrada dos produtos resultantes da fabricação.
Centralizar as informações do processo
Controles paralelos podem dificultar a atualização das informações.
Se o estoque utiliza um controle, compras trabalha com outro e a produção registra dados separadamente, podem surgir diferenças entre os números utilizados por cada área.
Por exemplo, o PCP pode considerar um material disponível enquanto o estoque já registrou seu consumo em outro controle.
Centralizar informações sobre pedidos, materiais, ordens e produção reduz esse tipo de divergência e facilita o acompanhamento.
Assim, estoque, compras e produção deixam de funcionar como etapas isoladas e passam a compor um fluxo conectado, no qual a informação gerada em uma atividade auxilia as decisões da próxima.
Erros que prejudicam a organização do Fluxograma PCP
Mesmo quando existe um Fluxograma PCP, alguns erros podem fazer com que a representação deixe de ser útil para a rotina industrial. Isso acontece principalmente quando o desenho não acompanha aquilo que realmente ocorre na produção.
O fluxo precisa ser claro, atualizado e coerente com as atividades executadas.
Criar etapas que não correspondem à rotina real
Um erro comum é montar o processo com base apenas em como a produção deveria funcionar.
Na prática, podem existir verificações, movimentações e decisões que não foram consideradas inicialmente.
Por exemplo, o desenho pode indicar:
Programação → produção → expedição.
Porém, a rotina real pode ser:
Programação → separação de materiais → produção → apontamento → conferência → expedição.
Quando etapas importantes são ignoradas, o fluxo deixa de representar corretamente a operação.
Por isso, é recomendável observar ordens reais e verificar todo o caminho percorrido.
Não registrar pontos de decisão
Outro problema é representar todas as atividades como se sempre seguissem o mesmo caminho.
Na produção, existem diversas condições capazes de alterar a sequência.
Algumas perguntas importantes são:
-
Existe material suficiente?
-
Existe capacidade disponível?
-
A ordem pode ser liberada?
-
O produto foi aprovado?
-
A quantidade planejada foi concluída?
Esses pontos mostram caminhos alternativos e ajudam a explicar o que deve acontecer quando determinada condição não é atendida.
Ignorar a disponibilidade de materiais
Liberar ou programar uma ordem sem considerar o estoque pode gerar interrupções.
Uma máquina pode estar disponível e o prazo pode permitir a execução, mas a fabricação ainda depender de um componente que não está disponível.
Por isso, a verificação dos materiais deve acontecer antes da liberação quando eles forem necessários para executar a ordem.
Esse cuidado torna a programação mais compatível com as condições reais.
Não considerar a capacidade das máquinas
Outro erro é organizar ordens considerando somente os prazos.
Uma máquina possui um limite de produção dentro de determinado período. Se forem programadas atividades acima dessa capacidade, parte delas provavelmente será transferida ou ficará atrasada.
Imagine um equipamento com capacidade para 400 unidades por turno. Programar 700 unidades para o mesmo período sem considerar essa limitação cria uma expectativa que dificilmente será cumprida.
A capacidade produtiva precisa fazer parte das decisões do planejamento.
Utilizar informações desatualizadas
Um fluxo organizado não resolve problemas quando os dados utilizados estão incorretos.
Saldos de estoque desatualizados, ordens já concluídas aparecendo como abertas ou tempos de produção antigos podem afetar a programação.
Por isso, informações como quantidade produzida, materiais consumidos, situação das ordens e disponibilidade precisam acompanhar as movimentações realizadas.
Quanto mais atualizados estiverem os dados, mais confiáveis serão as decisões do PCP.
Criar um fluxo excessivamente complexo
Detalhar o processo é importante, mas inserir todas as pequenas tarefas pode tornar a representação difícil de compreender.
O objetivo é facilitar a visualização.
Se o desenho possui dezenas de caminhos, informações repetidas e decisões pouco relevantes, a equipe pode ter dificuldade para identificar as etapas principais.
Uma alternativa é começar pelas atividades essenciais e acrescentar detalhes somente quando eles realmente interferirem na sequência ou na tomada de decisão.
Não atualizar o fluxo quando a produção muda
Os processos produtivos não permanecem necessariamente iguais ao longo do tempo.
Uma nova máquina pode modificar a capacidade. Um produto pode ganhar outra sequência de operações. Uma conferência adicional pode ser incluída. A forma de apontar a produção também pode mudar.
Quando isso acontece, o fluxo precisa acompanhar a nova realidade.
Manter uma representação antiga pode fazer com que a equipe utilize etapas que já não correspondem ao processo atual. Por isso, revisões periódicas ajudam a verificar se o desenho continua refletindo o funcionamento da produção.
Um fluxo eficiente deve ser simples o suficiente para facilitar a leitura, mas completo o bastante para representar materiais, capacidade, ordens, decisões e movimentações realmente importantes para a operação.
Como manter o processo produtivo organizado com o PCP
Manter a produção organizada exige acompanhamento contínuo. Depois que o Fluxograma PCP é estruturado, ele precisa continuar alinhado à rotina da empresa, às ordens em andamento, à disponibilidade de materiais e à capacidade produtiva.
O PCP funciona como um ponto de organização dessas informações. Quando os dados são atualizados e acompanhados de forma consistente, fica mais fácil entender o que está previsto, o que já foi executado e quais situações podem comprometer os próximos prazos.
Revisar periodicamente o fluxo
O processo produtivo pode mudar com o tempo.
Novas máquinas podem ser incorporadas, operações podem ser alteradas, produtos podem ganhar novas etapas e determinados controles podem deixar de fazer sentido.
Por isso, o fluxo deve ser revisado periodicamente para verificar se ainda representa a rotina real.
Uma revisão pode considerar perguntas como:
-
As etapas continuam na mesma sequência?
-
Existem novos pontos de decisão?
-
Alguma atividade deixou de existir?
-
Houve mudança na capacidade produtiva?
-
Os tempos considerados ainda correspondem à realidade?
Essa análise evita que o planejamento utilize um modelo antigo para representar um processo que já mudou.
Acompanhar ordens abertas e concluídas
O controle das ordens de produção é essencial para entender o andamento da fábrica.
É importante saber quais ordens ainda não começaram, quais estão em execução e quais já foram finalizadas.
Esse acompanhamento permite visualizar situações como:
-
ordens aguardando materiais;
-
ordens programadas;
-
produção em andamento;
-
atividades interrompidas;
-
ordens finalizadas;
-
produtos aguardando conferência.
Quando essas informações são atualizadas, o PCP consegue tomar decisões mais coerentes com a situação real.
Também fica mais fácil evitar que uma nova ordem seja programada sem considerar aquelas que já estão utilizando a capacidade disponível.
Controlar os materiais necessários
A organização da produção depende diretamente da disponibilidade dos materiais.
Antes de liberar uma ordem, é importante verificar o que será consumido e se a quantidade necessária está disponível.
Esse controle deve considerar tanto as ordens atuais quanto as próximas programações.
Por exemplo, determinado componente pode estar disponível para a produção de hoje, mas também será necessário para outras ordens previstas para os próximos dias. Se toda a quantidade for utilizada sem considerar essa demanda futura, novas interrupções podem surgir.
Por isso, acompanhar necessidades e disponibilidade ajuda a reduzir situações em que a produção fica parada aguardando reposição.
Comparar planejamento e execução
O planejamento estabelece uma expectativa. A execução mostra o resultado real.
Comparar esses dois lados ajuda a identificar diferenças que precisam ser analisadas.
É possível acompanhar, por exemplo:
-
quantidade planejada e produzida;
-
prazo previsto e realizado;
-
tempo estimado e utilizado;
-
consumo previsto e real;
-
perdas registradas;
-
etapas concluídas dentro ou fora da programação.
Se uma diferença acontece uma única vez, pode estar relacionada a uma situação específica. Porém, quando ela se repete, pode indicar que algum parâmetro precisa ser revisado.
O importante é utilizar o histórico para melhorar a qualidade dos próximos planejamentos.
Monitorar gargalos ao longo da produção
Gargalos podem surgir mesmo em processos já organizados.
Uma máquina pode receber mais ordens do que consegue executar, uma etapa pode apresentar aumento no tempo de processamento ou determinado material pode se tornar indisponível com frequência.
Por isso, o acompanhamento precisa observar onde as ordens estão se acumulando.
Se várias produções ficam paradas sempre antes da mesma operação, esse ponto merece atenção.
Monitorar gargalos permite identificar problemas antes que eles afetem uma quantidade maior de pedidos.
Analisar prazos e capacidade produtiva
Os prazos precisam ser compatíveis com a capacidade real da produção.
Programar mais ordens do que máquinas e operações conseguem executar pode gerar uma sequência de atrasos.
Por isso, o PCP deve relacionar demanda, tempo disponível e capacidade.
Imagine uma máquina com capacidade para produzir 600 unidades por dia. Se as ordens programadas exigem 900 unidades no mesmo período, existe uma diferença que precisa ser tratada no planejamento.
Nesse caso, pode ser necessário reorganizar prioridades, redistribuir atividades ou alterar a programação.
Trabalhar com capacidade real torna os prazos mais coerentes com aquilo que a operação consegue entregar.
Centralizar as informações da produção
Utilizar um sistema de PCP pode facilitar o acompanhamento quando a empresa trabalha com muitas ordens, produtos, materiais e etapas.
A centralização ajuda a reunir informações como:
-
pedidos;
-
necessidades de produção;
-
materiais;
-
ordens abertas;
-
programação;
-
apontamentos;
-
quantidades produzidas;
-
andamento das etapas;
-
produtos finalizados.
Quando essas informações ficam espalhadas em controles diferentes, aumenta a possibilidade de divergências.
Uma ordem pode aparecer como aberta em um registro e concluída em outro. Um material pode constar como disponível mesmo depois de ter sido consumido.
Centralizar os dados reduz esse tipo de problema e facilita a consulta das informações necessárias para o planejamento.
Manter o fluxo alinhado à realidade da produção
O Fluxograma PCP precisa funcionar como uma representação prática do processo, e não apenas como um desenho criado uma única vez.
Quando ele é atualizado com base nas mudanças da operação, ajuda a visualizar melhor as dependências entre pedidos, estoque, programação, fabricação e expedição.
Essa visão torna mais simples identificar onde cada ordem está, quais materiais ainda são necessários e quais etapas precisam de atenção.
Com revisões periódicas, acompanhamento das ordens, análise de capacidade e comparação entre planejado e realizado, o processo produtivo tende a ficar mais previsível, organizado e fácil de acompanhar.