Controlar uma produção envolve muito mais do que acompanhar a quantidade de itens fabricados. Em uma indústria, diferentes etapas precisam funcionar de maneira coordenada: pedidos são recebidos, materiais são verificados, ordens são programadas, máquinas são preparadas, operadores executam atividades e produtos passam por inspeções antes de serem finalizados. Quando uma dessas etapas sofre atraso, o impacto pode se espalhar pelas atividades seguintes e comprometer o prazo de entrega.
Um dos principais desafios está justamente em descobrir onde o problema começou. Uma ordem que terminou atrasada na montagem, por exemplo, pode ter acumulado horas de espera anteriormente porque o material não estava disponível, uma máquina permaneceu parada ou outra ordem ocupou o recurso planejado. Por isso, observar somente a etapa na qual o atraso foi percebido nem sempre permite encontrar sua verdadeira causa.
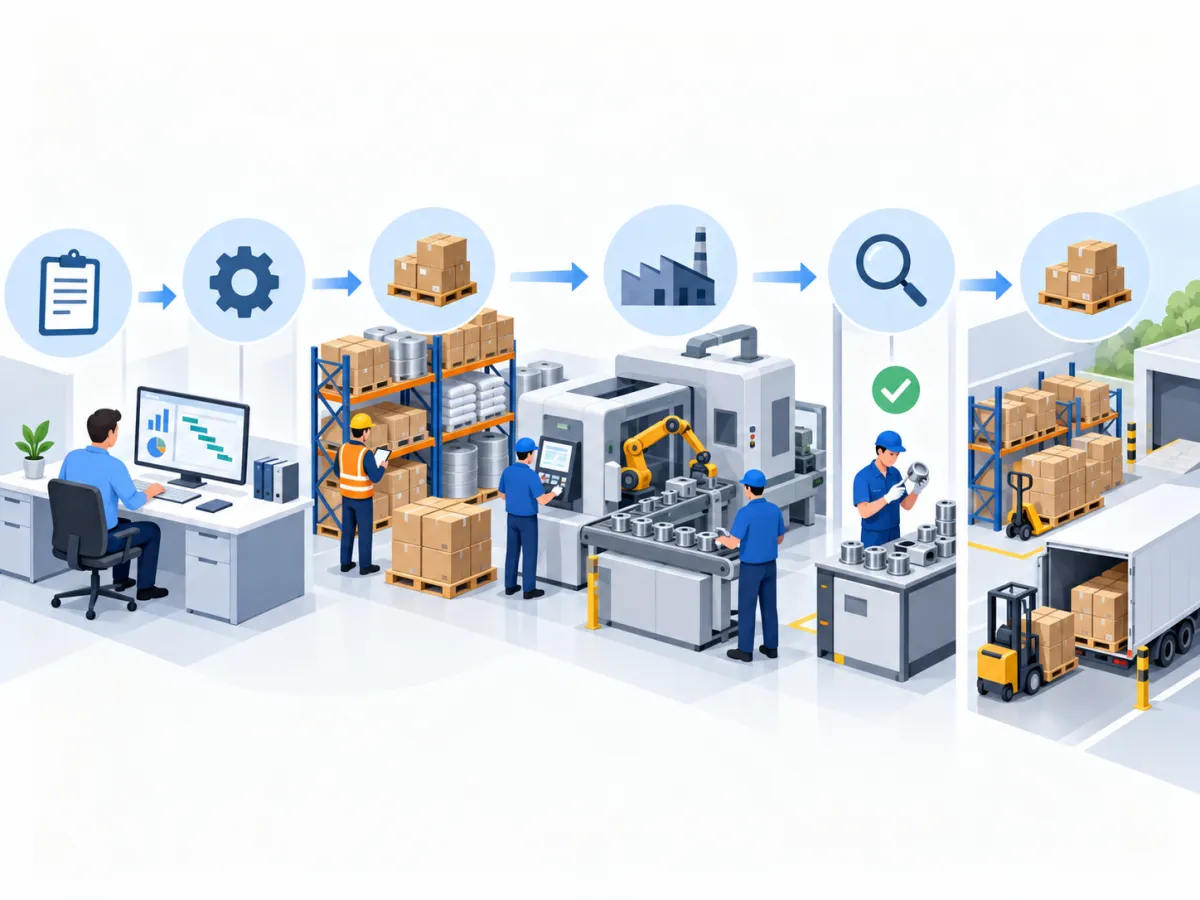
O fluxograma PCP ajuda a transformar essas movimentações em uma sequência visual organizada. Dessa maneira, torna-se mais simples entender por onde a ordem passa, quais decisões precisam ocorrer, quais recursos são utilizados e onde podem existir filas, esperas ou interrupções.
Ao representar o processo desde a entrada do pedido até a finalização do produto, a empresa consegue analisar não apenas atividades isoladas, mas a relação entre elas. Essa visão é importante para identificar gargalos produtivos, comparar tempos planejados e realizados, acompanhar o trabalho em processo e compreender por que determinadas ordens não avançam na velocidade esperada.
Ao longo deste conteúdo, será possível entender como montar esse fluxo, quais informações observar e como utilizar os registros do chão de fábrica para localizar atrasos e melhorar o planejamento da produção.
O que é um Fluxograma PCP?
O fluxograma PCP é uma representação visual das etapas relacionadas ao Planejamento e Controle da Produção. Ele organiza, em sequência, as atividades que precisam acontecer para transformar uma demanda comercial ou necessidade interna em um produto produzido, inspecionado e disponibilizado para estoque ou expedição.
Na prática, o fluxograma permite observar o caminho percorrido pelas informações, materiais e ordens dentro da indústria. Em vez de analisar separadamente compras, estoque, programação, produção e qualidade, o processo passa a ser visualizado de forma integrada.
Representação das etapas produtivas
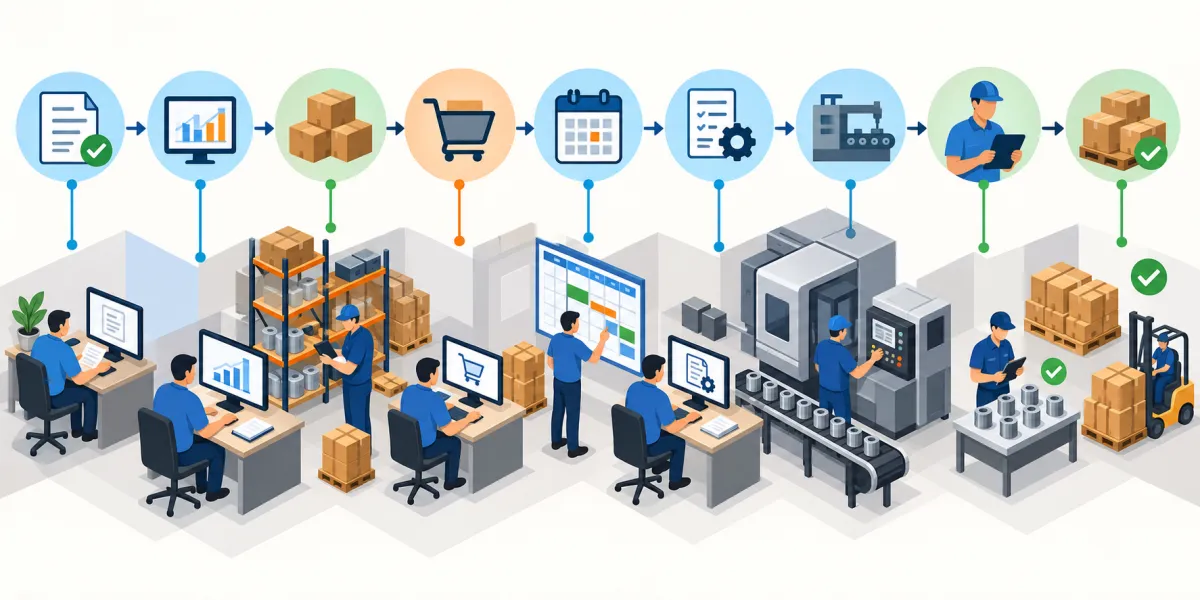
O fluxo pode começar na chegada de um pedido de venda ou em uma previsão de demanda. A partir desse ponto, são verificadas informações como disponibilidade de materiais, capacidade dos recursos e necessidade de produção.
Depois, o processo pode seguir para programação, emissão da ordem de produção, separação dos componentes, preparação das máquinas, fabricação, inspeção e armazenamento do produto acabado.
Cada empresa pode ter um caminho diferente. Uma pequena fábrica pode possuir poucas etapas, enquanto uma indústria com diversos setores pode precisar representar dezenas de operações e decisões intermediárias.
Sequência das operações
Um dos principais objetivos do fluxograma é deixar evidente qual atividade depende da anterior.
Se uma peça precisa ser cortada antes de passar pela usinagem e somente depois pode seguir para pintura, essa sequência precisa aparecer claramente. Assim, quando uma etapa atrasa, é possível entender quais atividades seguintes poderão ser afetadas.
Essa relação também ajuda no sequenciamento das ordens. Quando várias ordens dependem da mesma máquina, por exemplo, o PCP pode observar a carga do equipamento e avaliar prioridades.
Entrada e liberação das ordens
O fluxo também permite visualizar como uma demanda se transforma em uma ordem executável.
Antes da liberação, pode ser necessário verificar:
-
Quantidade solicitada;
-
Data de entrega;
-
Disponibilidade de matéria-prima;
-
Ficha técnica;
-
Roteiro de produção;
-
Capacidade das máquinas;
-
Disponibilidade de operadores;
-
Ordens já programadas.
Uma ordem liberada sem essas verificações pode chegar ao chão de fábrica e permanecer parada, criando estoque em processo e dificultando a programação.
Separação dos materiais e execução
Após a liberação, os materiais necessários precisam estar disponíveis no momento correto.
Se uma ordem foi programada para iniciar pela manhã, mas os componentes somente chegam ao setor no período da tarde, existe um tempo de espera que precisa ser considerado.
O fluxograma ajuda a representar esse tipo de dependência, mostrando que o início da produção não está relacionado apenas à disponibilidade da máquina.
Inspeção e produto acabado
A etapa de qualidade também pode influenciar o prazo.
Caso produtos aguardem muito tempo pela inspeção, pode surgir um acúmulo entre produção e estoque final. Mesmo que a fabricação tenha ocorrido no prazo previsto, a ordem ainda não estará completamente finalizada.
Por isso, o fluxo deve representar atividades produtivas e etapas de apoio que interferem na conclusão.
Processos isolados e visão integrada
Analisar somente cada setor separadamente pode esconder problemas.
A produção pode acreditar que está cumprindo seus tempos, enquanto a expedição percebe atrasos. O problema pode estar no intervalo entre produção e inspeção, por exemplo.
Com uma visão integrada, torna-se mais fácil identificar onde uma ordem permanece aguardando, quais atividades consomem mais tempo e quais pontos podem estar limitando o desempenho geral da fábrica.
Quais etapas podem aparecer em um Fluxograma PCP?
A estrutura de um fluxograma PCP precisa representar o funcionamento real da produção. Não existe uma única sequência adequada para todas as indústrias, pois cada operação possui produtos, máquinas, processos e regras próprias.
Mesmo assim, algumas etapas aparecem com frequência e ajudam a compreender como o planejamento se transforma em execução.
Uma sequência simplificada pode seguir este caminho:
Pedido recebido → planejamento → verificação de estoque → necessidade de materiais → programação → ordem de produção → separação → produção → inspeção → produto acabado.
Recebimento do pedido ou identificação da demanda
O processo geralmente começa quando surge uma necessidade de fabricação.
Ela pode vir de:
-
Pedido de cliente;
-
Reposição de estoque;
-
Previsão de vendas;
-
Contrato;
-
Demanda interna;
-
Programação periódica.
Nesse momento, é importante conhecer produto, quantidade e prazo necessário.
Planejamento
Com a demanda definida, o PCP avalia o que precisa ser produzido e quais recursos serão necessários.
Informações de ficha técnica, roteiro, estoque e capacidade ajudam nessa análise.
O planejamento procura responder questões como:
-
O que produzir?
-
Quanto produzir?
-
Quando produzir?
-
Quais materiais serão necessários?
-
Quais máquinas participarão?
-
Qual é a capacidade disponível?
Verificação do estoque
Antes de liberar uma ordem, é importante conferir se os materiais estão disponíveis.
Essa consulta não deve considerar somente o saldo físico. Materiais podem estar reservados para outras ordens ou comprometidos com necessidades anteriores.
Caso não exista quantidade suficiente, o fluxo pode direcionar para compras ou para outro procedimento de abastecimento.
Compra de matéria-prima
Quando existe necessidade de aquisição, o prazo do fornecedor passa a interferir diretamente na programação.
O PCP precisa considerar a previsão de chegada para evitar programar uma operação antes que o material esteja disponível.
Se esse cuidado não for realizado, ordens podem ocupar espaço na programação sem condições reais de início.
Programação da produção
Depois de verificar materiais e capacidade, as ordens podem ser distribuídas entre datas, máquinas, linhas ou setores.
A programação precisa considerar:
-
Prioridades;
-
Prazos;
-
Capacidade;
-
Sequência das operações;
-
Setup;
-
Disponibilidade dos recursos.
Emissão e liberação da ordem
A ordem de produção formaliza o que será fabricado.
Ela pode trazer informações como produto, quantidade, matéria-prima necessária, operações, máquinas, datas e observações.
Uma ordem bem estruturada reduz dúvidas durante a execução.
Separação dos materiais
O estoque realiza a separação dos componentes necessários.
Esse ponto merece atenção porque atrasos na movimentação de materiais podem impedir o início da fabricação, mesmo que máquinas e operadores estejam disponíveis.
Preparação e setup
Antes da execução, determinados equipamentos precisam ser configurados.
Troca de ferramentas, limpeza, regulagem, ajuste de parâmetros e preparação de moldes são exemplos de atividades de setup.
Esse tempo precisa aparecer no planejamento quando interfere significativamente na duração da ordem.
Produção e movimentação entre setores
Durante a execução, o produto pode passar por várias operações.
Entre elas, existem movimentações e períodos de espera. Esses intervalos são importantes, pois parte significativa do lead time pode estar fora do tempo efetivamente utilizado na transformação do produto.
Inspeção, retrabalho e finalização
Depois da execução, algumas peças precisam passar pelo controle de qualidade.
Caso seja identificada uma não conformidade, o fluxo pode direcionar o item para retrabalho, nova inspeção ou outra decisão definida pela empresa.
Após a aprovação, o produto pode seguir para estoque acabado ou diretamente para expedição.
Representar essas etapas permite acompanhar o processo completo e entender em qual ponto uma ordem está localizada.
Como montar um Fluxograma PCP da produção?
Criar um fluxograma PCP eficiente exige observar o processo real. O objetivo não é desenhar uma sequência ideal que existe apenas no planejamento, mas representar o que realmente acontece quando uma ordem percorre os setores da empresa.
Quanto mais próximo da rotina estiver o fluxo, maior será sua utilidade para identificar gargalos e atrasos.
Mapear o início e o fim do processo
O primeiro passo é estabelecer os limites do acompanhamento.
Em algumas empresas, o fluxo pode começar na entrada do pedido e terminar no estoque do produto acabado. Em outras, pode ser interessante acompanhar até a expedição.
Definir esse limite evita misturar atividades que não fazem parte da análise.
Listar todas as etapas
Depois, é necessário registrar as atividades realizadas entre o início e o fim.
Essa lista pode incluir:
-
Análise da demanda;
-
Planejamento;
-
Consulta de materiais;
-
Compra;
-
Programação;
-
Emissão da ordem;
-
Separação;
-
Setup;
-
Fabricação;
-
Movimentação;
-
Inspeção;
-
Retrabalho;
-
Embalagem;
-
Armazenamento.
Mesmo atividades aparentemente simples podem gerar atrasos quando são esquecidas.
Uma ordem pode gastar duas horas em uma máquina e permanecer oito horas aguardando transporte para o próximo setor. Se a movimentação não fizer parte do mapeamento, esse tempo pode passar despercebido.
Identificar pontos de decisão
Nem todas as ordens seguem exatamente o mesmo caminho.
Pode existir uma decisão após a consulta ao estoque:
Há material disponível?
Se sim, a ordem pode continuar. Se não, pode ser necessário gerar uma necessidade de compra.
Outro exemplo acontece na qualidade:
Produto aprovado?
Em caso positivo, segue para finalização. Caso contrário, pode retornar para retrabalho.
Essas decisões ajudam a representar diferentes caminhos possíveis.
Relacionar responsáveis e recursos
Uma etapa não depende somente da atividade que precisa ser feita. Ela também depende dos recursos disponíveis para executá-la.
Por isso, é útil relacionar:
-
Setor responsável;
-
Operador;
-
Máquina;
-
Linha;
-
Ferramenta;
-
Equipamento auxiliar.
Ao identificar que várias atividades dependem do mesmo recurso, o PCP pode perceber potenciais restrições.
Definir a sequência correta
Depois de listar as operações, é necessário organizá-las na ordem em que acontecem.
Uma prática útil é acompanhar uma ordem real do começo ao fim.
Durante esse acompanhamento, podem ser registradas perguntas como:
Onde a ordem foi criada?
Quem precisa aprová-la?
Quando o material é separado?
Para onde o produto segue após cada operação?
Existe espera antes da próxima etapa?
Essas informações ajudam a construir um mapa mais próximo da realidade.
Adicionar tempos relevantes
Para identificar gargalos, o fluxo pode ser complementado com informações de tempo.
Entre elas:
-
Tempo previsto da operação;
-
Tempo real;
-
Setup;
-
Espera;
-
Transporte;
-
Parada.
Dessa maneira, não é necessário observar apenas por onde a ordem passou, mas quanto tempo permaneceu em cada ponto.
Validar o fluxo com o chão de fábrica
Depois de desenhar o processo, é importante compará-lo com a rotina dos operadores e responsáveis pelos setores.
Às vezes, o procedimento documentado indica que uma peça segue diretamente para a próxima máquina, mas na prática ela permanece em uma área intermediária aguardando liberação.
Esse tipo de diferença é justamente o que pode revelar oportunidades de melhoria.
O fluxo deve ser revisado sempre que houver mudanças relevantes em máquinas, processos, roteiros, responsabilidades ou formas de programação.
O que são gargalos na produção e como aparecem no fluxograma?
Ao analisar um fluxograma PCP, um dos principais objetivos é localizar pontos que limitam o avanço das ordens. Esses pontos são normalmente chamados de gargalos produtivos.
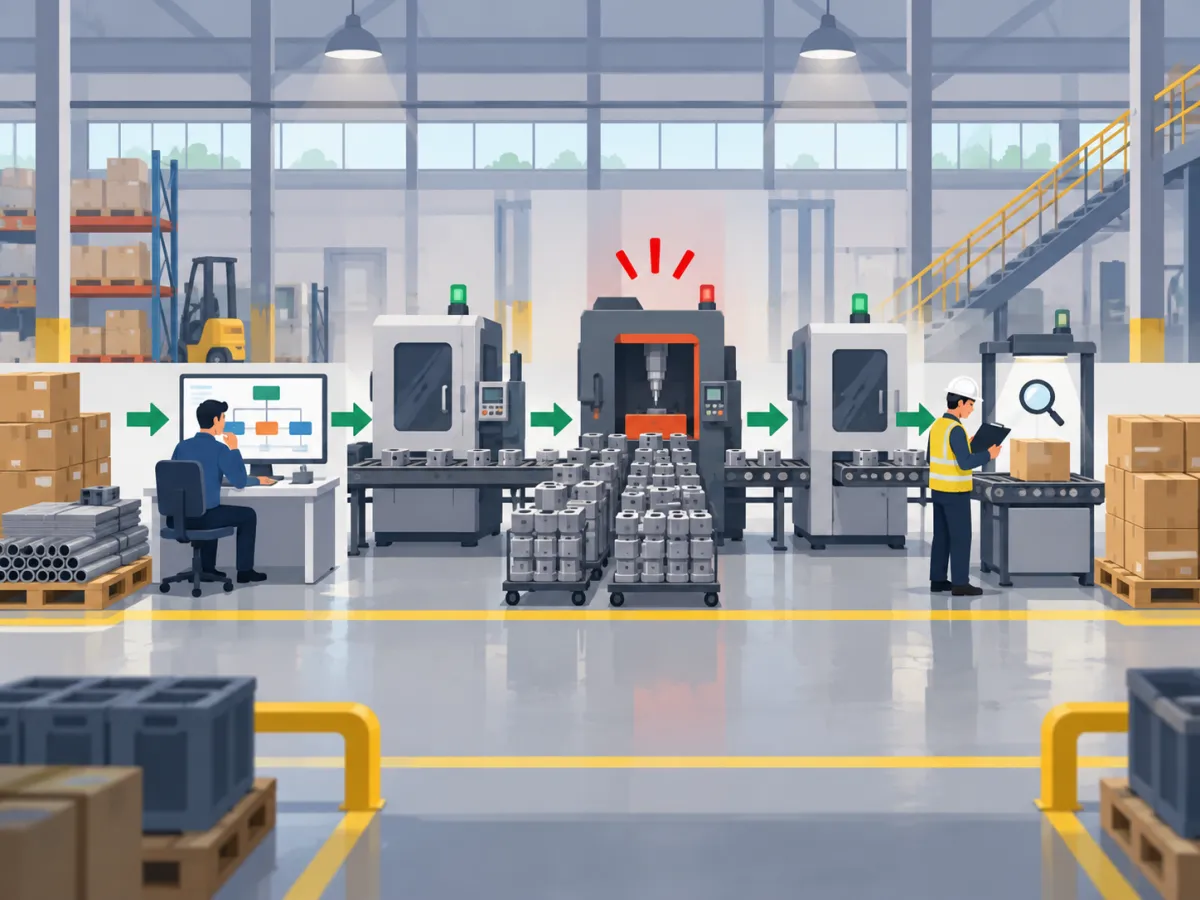
Um gargalo ocorre quando determinada etapa possui uma capacidade ou velocidade inferior à demanda que chega até ela. Como consequência, ordens, peças ou materiais começam a se acumular antes dessa operação.
Máquinas com capacidade insuficiente
Imagine uma produção em que o setor de corte consegue processar cem peças por hora, enquanto a operação seguinte consegue processar somente sessenta.
Se o corte trabalhar continuamente, quarenta peças por hora poderão permanecer aguardando a próxima etapa.
Esse acúmulo indica que aumentar apenas a velocidade do corte não resolverá o problema geral.
Operações manuais demoradas
Gargalos também podem existir em tarefas manuais.
Montagem, acabamento, embalagem, inspeção ou conferência podem demandar mais tempo do que as etapas anteriores conseguem suportar.
Nesse caso, o volume em espera tende a crescer.
Tempo de setup elevado
Uma máquina pode possuir capacidade suficiente durante a produção, mas perder muitas horas com preparação entre lotes.
Se diversas ordens pequenas exigirem regulagens diferentes, o tempo disponível para produzir será reduzido.
A análise precisa separar tempo produtivo e tempo utilizado na preparação.
Falta de operadores
Uma máquina disponível não representa capacidade produtiva quando não existe operador habilitado para utilizá-la.
Férias, ausências, treinamentos ou concentração de conhecimento em poucas pessoas podem gerar filas.
Inspeção lenta
O controle de qualidade também pode se tornar uma restrição.
Se os produtos fabricados precisam aguardar horas pela liberação, existe impacto no lead time mesmo que as operações anteriores funcionem normalmente.
Falta de materiais
Nem todo gargalo está relacionado à capacidade física de uma máquina.
Ordens podem permanecer aguardando:
-
Matéria-prima;
-
Componentes;
-
Embalagens;
-
Ferramentas;
-
Informações técnicas.
Quando isso ocorre com frequência, é necessário investigar planejamento, compras, estoque e fornecedores.
Manutenção frequente
Equipamentos com falhas recorrentes podem reduzir a capacidade disponível.
Uma máquina prevista para trabalhar oito horas pode produzir apenas cinco caso ocorram interrupções durante o turno.
Comparar capacidade teórica e capacidade realmente disponível ajuda a evitar programações que não podem ser cumpridas.
Retrabalho
Quando produtos retornam para etapas anteriores, eles voltam a consumir recursos que já estavam planejados para outras ordens.
Esse efeito pode aumentar filas e provocar atrasos em diferentes produtos.
Dependência de aprovação
Ordens também podem ficar paradas esperando decisões.
Aprovação de orçamento, desenho, amostra, qualidade, engenharia ou supervisão pode interferir no fluxo.
Como o gargalo aparece no fluxo
O principal sinal visual é o acúmulo.
Se diversas ordens chegam a uma etapa, mas poucas saem, é necessário investigar.
Outros sinais incluem:
-
Tempo de espera crescente;
-
Utilização elevada do mesmo recurso;
-
Ordens constantemente atrasadas no mesmo ponto;
-
Filas entre operações;
-
Necessidade frequente de horas extras;
-
Reprogramações causadas pela mesma etapa.
Identificar um gargalo exige observar a sequência completa. O ponto em que o atraso aparece pode ser apenas uma consequência de um problema ocorrido anteriormente.
Como identificar atrasos usando o Fluxograma PCP?
O fluxograma PCP se torna especialmente útil quando o processo visual é combinado com informações de tempo. Assim, o PCP consegue comparar o percurso planejado da ordem com aquilo que realmente aconteceu no chão de fábrica.
A análise precisa considerar tanto o tempo de execução quanto períodos de espera.
Tempo planejado de cada etapa
Antes da produção, é importante possuir uma referência de quanto tempo cada operação normalmente deveria consumir.
Esse tempo pode vir de:
-
Histórico de produção;
-
Tempos padrão;
-
Estudos internos;
-
Fichas de processo;
-
Parâmetros definidos pela empresa.
Sem uma referência, fica difícil determinar se uma operação demorou mais do que o esperado.
Tempo realizado
Durante ou após a execução, deve-se registrar quanto tempo foi realmente utilizado.
Quando previsto e realizado apresentam diferença significativa, o PCP pode investigar o motivo.
Uma diferença eventual não significa necessariamente um problema estrutural. Por isso, observar a recorrência é essencial.
Entrada e saída da etapa
Registrar quando a ordem chegou e quando deixou cada ponto permite calcular não somente o tempo de processamento, mas também o período em que ficou esperando.
Uma peça pode chegar ao setor às oito horas, começar a ser produzida às onze e terminar ao meio-dia.
Embora a operação tenha levado apenas uma hora, o produto permaneceu quatro horas naquele estágio.
Tempo de espera
Esse indicador é importante porque muitas vezes o prazo total não é consumido pela fabricação em si.
A espera pode ocorrer por:
-
Máquina ocupada;
-
Material incompleto;
-
Operador indisponível;
-
Aprovação pendente;
-
Transporte interno;
-
Prioridade alterada.
Tempo de setup
O setup precisa ser analisado separadamente quando representa uma parte relevante da operação.
Caso a programação preveja trinta minutos e a preparação utilize uma hora e meia, existe uma diferença que pode afetar as ordens seguintes.
Paradas durante a produção
Registrar somente início e fim pode esconder interrupções.
Uma operação registrada das oito às doze horas aparentemente utilizou quatro horas, mas pode ter permanecido parada durante uma hora por quebra de equipamento.
O motivo da parada ajuda a diferenciar perda de capacidade de um simples aumento no tempo da operação.
Exemplo de comparação
| Etapa | Tempo planejado | Tempo realizado | Diferença |
|---|---|---|---|
| Separação | 30 min | 40 min | +10 min |
| Corte | 1 h | 1 h | 0 |
| Usinagem | 2 h | 4 h | +2 h |
| Montagem | 2 h | 2 h 30 min | +30 min |
| Inspeção | 40 min | 45 min | +5 min |
Nesse exemplo, a usinagem apresenta a maior diferença entre planejado e realizado.
Isso não significa automaticamente que a máquina é o problema. É necessário verificar o que aconteceu durante as quatro horas.
A diferença pode ter sido causada por:
-
Setup maior que o previsto;
-
Parada inesperada;
-
Ferramenta indisponível;
-
Falha na máquina;
-
Operador aguardando informação;
-
Retrabalho;
-
Complexidade diferente da estimada.
A partir dessa investigação, o PCP consegue trabalhar com a causa do atraso e não apenas com sua consequência.
Quais sinais indicam gargalos e problemas no fluxo produtivo?
Um fluxograma PCP não precisa apresentar uma interrupção completa para indicar que existe um problema. Muitos gargalos começam com pequenos sinais que podem ser percebidos durante o acompanhamento das ordens.
Reconhecer esses sinais antecipadamente permite investigar a situação antes que o atraso se espalhe pela programação.
Ordens acumuladas antes de uma máquina
Quando várias ordens permanecem aguardando o mesmo equipamento, existe uma possível restrição de capacidade.
É importante verificar se esse comportamento acontece apenas em períodos específicos ou continuamente.
Materiais aguardando processamento
Volumes elevados de produtos em processo podem indicar desequilíbrio entre etapas.
Se uma operação produz mais rápido do que a seguinte consegue consumir, haverá formação de estoque intermediário.
Além de ocupar espaço, esse acúmulo aumenta o lead time.
Operadores aguardando liberação
O problema também pode ocorrer no sentido contrário.
Se operadores frequentemente ficam aguardando material, documentos ou autorizações, a capacidade disponível não está sendo utilizada.
É necessário descobrir qual etapa anterior impede o avanço.
Máquinas frequentemente paradas
Paradas recorrentes precisam ser classificadas.
Os motivos podem incluir:
-
Manutenção;
-
Falta de matéria-prima;
-
Ausência do operador;
-
Falta de ferramenta;
-
Falha de qualidade;
-
Espera por programação.
Conhecer o motivo permite direcionar a ação adequada.
Mudanças constantes na programação
Reprogramar faz parte do trabalho do PCP, principalmente diante de alterações reais na demanda.
Entretanto, mudanças contínuas podem indicar problemas no planejamento.
Ordens urgentes inseridas a todo momento podem deslocar atividades anteriores e gerar atrasos em cadeia.
Ordens ultrapassando prazos
Quando diferentes ordens atrasam sempre nas mesmas operações, existe um padrão que merece investigação.
O histórico pode revelar setores ou recursos que frequentemente apresentam diferenças entre planejado e realizado.
Retrabalho elevado
O retrabalho adiciona operações que não estavam previstas ou aumenta a carga de recursos já programados.
Quando uma peça retorna para usinagem, pintura ou montagem, ela compete com novas ordens pela mesma capacidade.
Setup acima do esperado
Tempos longos de preparação podem reduzir significativamente a disponibilidade da máquina.
O problema pode ser intensificado por uma sequência de produção que exige muitas trocas.
Agrupar produtos compatíveis ou revisar a programação pode ajudar a reduzir esse impacto, dependendo da operação.
Estoque intermediário aumentando
O crescimento contínuo de produtos entre setores demonstra que existe diferença entre o ritmo de entrada e saída.
A observação desse indicador ajuda a localizar onde o fluxo deixa de acompanhar a demanda.
Produção abaixo da capacidade esperada
Quando a quantidade realizada fica frequentemente abaixo da planejada, é necessário investigar o motivo.
A causa pode estar em velocidade de operação, paradas, perdas, falta de material ou parâmetros de planejamento incorretos.
Nenhum desses sinais deve ser analisado isoladamente.
Uma fila antes de uma máquina em determinado momento pode ser normal. Entretanto, quando a mesma situação se repete diariamente e interfere nos prazos, ela passa a exigir uma análise mais profunda.
O ideal é combinar quantidade em processo, tempos, paradas, capacidade e histórico das ordens para entender o comportamento real da produção.
Quais são as principais causas de atrasos na produção?
Ao acompanhar um fluxograma PCP, diferentes causas podem explicar por que uma ordem não avançou no momento planejado. Algumas estão relacionadas diretamente ao chão de fábrica, enquanto outras começam anteriormente, no planejamento, estoque, compras ou cadastro das informações.
Falta de matéria-prima
Programar uma ordem sem confirmar a disponibilidade dos componentes pode gerar uma parada antes mesmo do início da fabricação.
A falta pode acontecer por:
-
Atraso de fornecedor;
-
Consumo superior ao previsto;
-
Saldo incorreto;
-
Material reservado para outra ordem;
-
Compra realizada fora do prazo;
-
Perda não registrada.
Por isso, disponibilidade de estoque e programação precisam estar relacionadas.
Máquinas indisponíveis
Quebras, manutenção corretiva ou equipamentos ocupados por outras ordens podem comprometer o plano.
É importante considerar a capacidade realmente disponível, e não apenas a quantidade nominal de horas do equipamento.
Planejamento incorreto
Uma programação construída com tempos irreais dificilmente será cumprida.
Se uma operação normalmente utiliza três horas, mas está cadastrada com duração de uma hora, a agenda poderá receber mais ordens do que o recurso consegue executar.
Revisar tempos padrão ajuda a aproximar o planejamento da realidade.
Capacidade insuficiente
Em períodos de alta demanda, determinados recursos podem atingir seu limite.
Quando a quantidade programada ultrapassa a capacidade do setor, os atrasos tendem a surgir mesmo que não existam falhas operacionais.
Nesse caso, é necessário avaliar alternativas de carga, sequência, turno ou recurso.
Ordens urgentes inseridas na programação
Pedidos prioritários podem exigir mudanças.
O problema acontece quando essas alterações são frequentes e seus impactos não são recalculados.
Uma nova ordem colocada na frente da fila desloca as demais. Se as novas datas não forem avaliadas, o atraso aparecerá posteriormente.
Tempo de setup elevado
Preparações demoradas reduzem o tempo disponível para produção.
Além da duração do setup, a sequência das ordens pode aumentar a quantidade de trocas necessárias.
Problemas de qualidade
Produtos reprovados podem exigir inspeções adicionais, correções ou nova fabricação.
Essas atividades consomem materiais e capacidade que poderiam estar destinados às ordens seguintes.
Retrabalho
O retrabalho representa uma carga adicional no processo.
Uma peça que deveria passar por determinada etapa apenas uma vez pode retornar e ocupar novamente o mesmo recurso.
Quando isso acontece em grande quantidade, filas podem crescer rapidamente.
Falta de mão de obra
A capacidade planejada também depende das pessoas.
Ausências, férias ou necessidade de habilidades específicas podem impedir a utilização de determinados equipamentos.
Mapear quais operações dependem de profissionais específicos ajuda a identificar riscos.
Informações incorretas na ordem de produção
Uma ordem incompleta pode gerar dúvidas, interrupções ou fabricação incorreta.
Problemas podem ocorrer em:
-
Quantidade;
-
Medida;
-
Matéria-prima;
-
Desenho;
-
Roteiro;
-
Máquina indicada;
-
Instrução operacional.
Dados atualizados ajudam a reduzir interrupções causadas pela busca de informações.
Como uma causa afeta as etapas seguintes
Um atraso raramente permanece limitado ao ponto em que começou.
Se o corte termina duas horas depois do previsto, a usinagem pode perder sua janela planejada. Se a máquina de usinagem iniciar outra ordem nesse período, a primeira poderá aguardar ainda mais.
Por isso, identificar a causa inicial é importante para entender todo o impacto sobre a programação.
Como comparar o fluxo planejado com o fluxo real da produção?
O fluxograma PCP oferece maior valor quando representa não apenas como a empresa deseja produzir, mas também como a produção realmente aconteceu.
A comparação entre planejado e realizado permite descobrir desvios e ajustar parâmetros utilizados pelo PCP.
Sequência planejada e sequência realizada
Uma ordem pode possuir um roteiro definido, mas durante a execução seguir uma sequência diferente.
Isso pode ocorrer quando uma máquina fica indisponível ou quando o PCP altera uma prioridade.
Registrar essas mudanças ajuda a compreender seus efeitos.
Se desvios de sequência acontecem frequentemente, o roteiro ou a programação podem precisar ser revisados.
Tempo previsto e tempo realizado
Essa é uma das comparações mais importantes.
Imagine uma operação cadastrada com duração prevista de duas horas.
Se os registros das últimas ordens mostram tempos próximos de três horas, o PCP precisa entender se existe:
-
Tempo padrão desatualizado;
-
Queda de desempenho;
-
Setup não considerado;
-
Paradas frequentes;
-
Mudança no produto.
Utilizar um tempo muito inferior à realidade faz com que o planejamento crie uma capacidade que, na prática, não existe.
Quantidade prevista e quantidade produzida
A ordem também pode ser analisada pela produção esperada.
Se estavam previstas mil unidades e somente oitocentas foram produzidas no período planejado, é necessário entender o motivo.
Perdas, refugos, paradas e redução de velocidade podem explicar a diferença.
Capacidade prevista e capacidade utilizada
Nem toda capacidade disponível é utilizada.
Uma máquina pode possuir oito horas de turno, mas perder parte desse período em setup, manutenção ou espera.
Comparar capacidade planejada e efetiva ajuda a programar volumes mais realistas.
Data programada e data concluída
Acompanhar a data final mostra o cumprimento geral da ordem, mas a análise precisa chegar às etapas anteriores.
Se uma ordem terminou dois dias depois da data prevista, é importante descobrir em qual operação começou o desvio.
O atraso pode ter aumentado gradualmente ao longo do processo.
Materiais previstos e consumidos
Diferenças de consumo também podem influenciar o fluxo.
Quando uma ordem utiliza mais material do que estava previsto, pode comprometer o estoque destinado a outras produções.
Isso pode gerar faltas que somente serão percebidas posteriormente.
Paradas previstas e não planejadas
Algumas interrupções podem fazer parte do cronograma, como manutenção programada.
Outras surgem durante a execução.
Separar os dois tipos evita que uma parada inesperada seja incorporada ao processo sem investigação.
Criando um histórico confiável
A comparação não deve acontecer apenas quando existe uma reclamação de atraso.
O ideal é manter um histórico de ordens e analisar tendências.
Se determinado setor apresenta diferenças recorrentes, existe uma informação relevante para o planejamento.
Esses dados podem ser usados para revisar:
-
Tempos padrão;
-
Capacidade;
-
Lotes;
-
Sequências;
-
Roteiros;
-
Estoques;
-
Programação.
Com o tempo, planejamento e execução passam a utilizar parâmetros mais próximos da realidade.
Como usar o Fluxograma PCP para reduzir gargalos e atrasos?
Depois de localizar um problema, o fluxograma PCP pode apoiar a definição de ações para melhorar o fluxo. O objetivo não é apenas apontar que uma ordem atrasou, mas entender por que isso ocorreu e evitar que a mesma situação se repita.
A ação escolhida deve estar relacionada à causa encontrada.
Reprogramar ordens
Quando uma máquina fica indisponível ou um material não chega no prazo, pode ser necessário reorganizar a programação.
A reprogramação permite aproveitar outros recursos enquanto o problema é resolvido.
No entanto, toda alteração deve considerar o impacto nas ordens seguintes.
Ajustar sequências de produção
Uma sequência adequada pode reduzir trocas, deslocamentos e tempos de preparação.
Produtos que utilizam configurações semelhantes podem, quando o processo permitir, ser agrupados para diminuir setups.
A decisão precisa respeitar prazos e prioridades.
Antecipar a compra de materiais
Se os atrasos acontecem frequentemente por falta de matéria-prima, o ponto de atenção está antes do chão de fábrica.
O PCP pode trabalhar com compras e estoque para acompanhar:
-
Necessidades futuras;
-
Pedidos em aberto;
-
Prazo dos fornecedores;
-
Materiais críticos;
-
Reservas para ordens.
Essa visibilidade reduz a chance de liberar ordens sem material.
Redistribuir carga entre máquinas
Quando existem equipamentos capazes de executar operações semelhantes, parte da carga pode ser redistribuída.
A decisão deve considerar diferenças de capacidade, qualidade, ferramentas e tempos.
Melhorar o planejamento de setup
Registrar o tempo real das preparações ajuda a identificar quais trocas consomem mais capacidade.
Com esses dados, a empresa pode rever a sequência ou padronizar atividades para reduzir variações.
Planejar manutenção preventiva
Se paradas inesperadas estão causando atrasos frequentes, o histórico de equipamentos pode contribuir para um planejamento de manutenção mais organizado.
O objetivo é reduzir interrupções imprevistas e conhecer antecipadamente quando a capacidade ficará indisponível.
Ajustar capacidade
Em determinadas situações, o gargalo está realmente na capacidade disponível.
A empresa pode avaliar alternativas como:
-
Outro equipamento;
-
Turno adicional;
-
Mudança de roteiro;
-
Redistribuição de operadores;
-
Alteração do tamanho dos lotes.
A escolha depende da realidade da operação.
Revisar tempos padrão
Planejar com parâmetros incorretos gera programações difíceis de cumprir.
Os apontamentos realizados durante a produção devem alimentar revisões periódicas.
Monitorar produtos em processo
Conhecer quantas ordens estão entre operações ajuda a identificar acúmulos antes que se transformem em grandes filas.
O acompanhamento pode mostrar:
-
Onde a ordem está;
-
Há quanto tempo está parada;
-
Qual é a próxima operação;
-
Qual recurso está aguardando.
Registrar motivos de parada
A informação de que uma máquina ficou parada é insuficiente para corrigir o problema.
É importante saber por quê.
Categorias padronizadas facilitam a análise de recorrência.
Avaliar o resultado das ações
Depois de realizar uma mudança, é necessário verificar se houve melhoria.
Se o tempo de espera antes de uma máquina caiu, o gargalo pode ter sido reduzido. Entretanto, a restrição também pode ter migrado para outra etapa.
Por isso, a análise precisa ser contínua e considerar todo o fluxo.
Como acompanhar continuamente o Fluxograma PCP e o desempenho da produção?
Um fluxograma PCP não deve ser criado uma única vez e permanecer inalterado. A produção muda conforme novos produtos são incluídos, equipamentos são adquiridos, roteiros são revisados, fornecedores mudam e a demanda aumenta ou diminui.
Por isso, além de mapear as etapas, é importante acompanhar indicadores que mostrem como o fluxo está se comportando.
Lead time de produção
O lead time representa o período necessário para uma ordem percorrer o processo definido.
Ele pode incluir:
-
Espera;
-
Setup;
-
Processamento;
-
Movimentação;
-
Inspeção.
Quando o lead time cresce, é importante descobrir em qual etapa ocorreu o aumento.
Tempo de ciclo
O tempo de ciclo ajuda a acompanhar a duração das operações.
Comparar produtos semelhantes e diferentes períodos pode mostrar variações que precisam ser investigadas.
Tempo de espera
Esse indicador revela quanto tempo a ordem permanece sem processamento.
Em muitas operações, reduzir espera pode ser tão importante quanto melhorar a velocidade da máquina.
Ordens atrasadas
A quantidade de ordens fora do prazo oferece uma visão direta da aderência à programação.
Além do total, é interessante observar:
-
Quantos dias de atraso;
-
Quais produtos;
-
Quais operações;
-
Quais recursos;
-
Quais motivos.
Quantidade produzida
Comparar planejado e realizado ajuda a entender se a produção está entregando o volume esperado.
Uma diferença precisa ser investigada junto aos registros de paradas, perdas e capacidade.
Capacidade utilizada
Esse acompanhamento mostra quanto dos recursos disponíveis realmente foi utilizado.
Uma utilização baixa não significa automaticamente baixa produtividade. O importante é entender por que existe capacidade ociosa e se ela está relacionada ao comportamento da demanda ou a algum impedimento.
Tempo de máquina parada
As paradas precisam ser acompanhadas por duração e motivo.
Uma série de pequenas interrupções pode consumir mais capacidade ao longo do mês do que uma parada isolada.
Retrabalho e refugos
Problemas de qualidade afetam diretamente o fluxo.
Refugos podem gerar necessidade de nova produção. Retrabalhos voltam a ocupar recursos que já estavam programados.
Por isso, esses indicadores devem ser relacionados aos prazos.
Cumprimento dos prazos
Acompanhar quantas ordens terminam dentro da data prevista permite observar a confiabilidade da programação.
O indicador também pode ser analisado por produto, setor ou período para localizar padrões.
Atualização do processo
Quando uma mudança se torna permanente, ela precisa ser refletida no fluxo.
Se uma nova inspeção foi incluída, por exemplo, deixar essa atividade fora do planejamento fará com que o tempo previsto fique diferente da realidade.
O acompanhamento contínuo permite manter planejamento, cadastro e execução alinhados.
Além disso, o histórico ajuda o PCP a antecipar problemas. Se uma máquina costuma formar filas em períodos de demanda elevada, a programação pode considerar essa restrição antes que as ordens sejam liberadas.
A combinação entre fluxo visual, apontamentos e indicadores transforma o acompanhamento da produção em um processo mais estruturado, facilitando decisões baseadas no que realmente acontece no chão de fábrica.
Conclusão
Identificar gargalos e atrasos exige enxergar a produção como um fluxo completo. Uma ordem não passa apenas pela máquina em que ocorre a transformação do produto. Ela depende de planejamento, materiais, disponibilidade de recursos, operadores, movimentações, inspeções e decisões que acontecem antes e depois de cada operação.
O fluxograma PCP torna essa sequência mais clara ao representar o caminho das ordens desde a demanda inicial até a finalização. A partir dessa visão, o PCP consegue observar onde existem filas, quanto tempo as ordens permanecem esperando e quais recursos apresentam diferenças entre o planejado e o realizado.
Entretanto, o fluxograma se torna mais útil quando é alimentado por informações reais da produção. Tempos de operação, setup, paradas, quantidades produzidas, refugos, retrabalhos e motivos de espera ajudam a explicar por que uma determinada etapa não cumpriu o prazo.
Também é importante evitar análises isoladas. Um atraso percebido na montagem pode ter começado na falta de matéria-prima, na preparação de uma máquina ou em uma alteração na sequência de produção. Acompanhar o processo completo ajuda a localizar a origem do desvio.
Com revisões periódicas e indicadores consistentes, a empresa pode ajustar tempos padrão, capacidade, programação, compras e sequenciamento. Dessa maneira, o PCP passa a trabalhar com informações mais próximas da realidade, reduzindo a necessidade de reprogramações constantes e facilitando o cumprimento dos prazos.
Mais do que representar etapas, o fluxo deve servir como ferramenta de acompanhamento. Quando planejamento e execução são comparados continuamente, torna-se mais simples reconhecer restrições, corrigir desvios e manter uma produção mais organizada, previsível e alinhada à capacidade disponível.