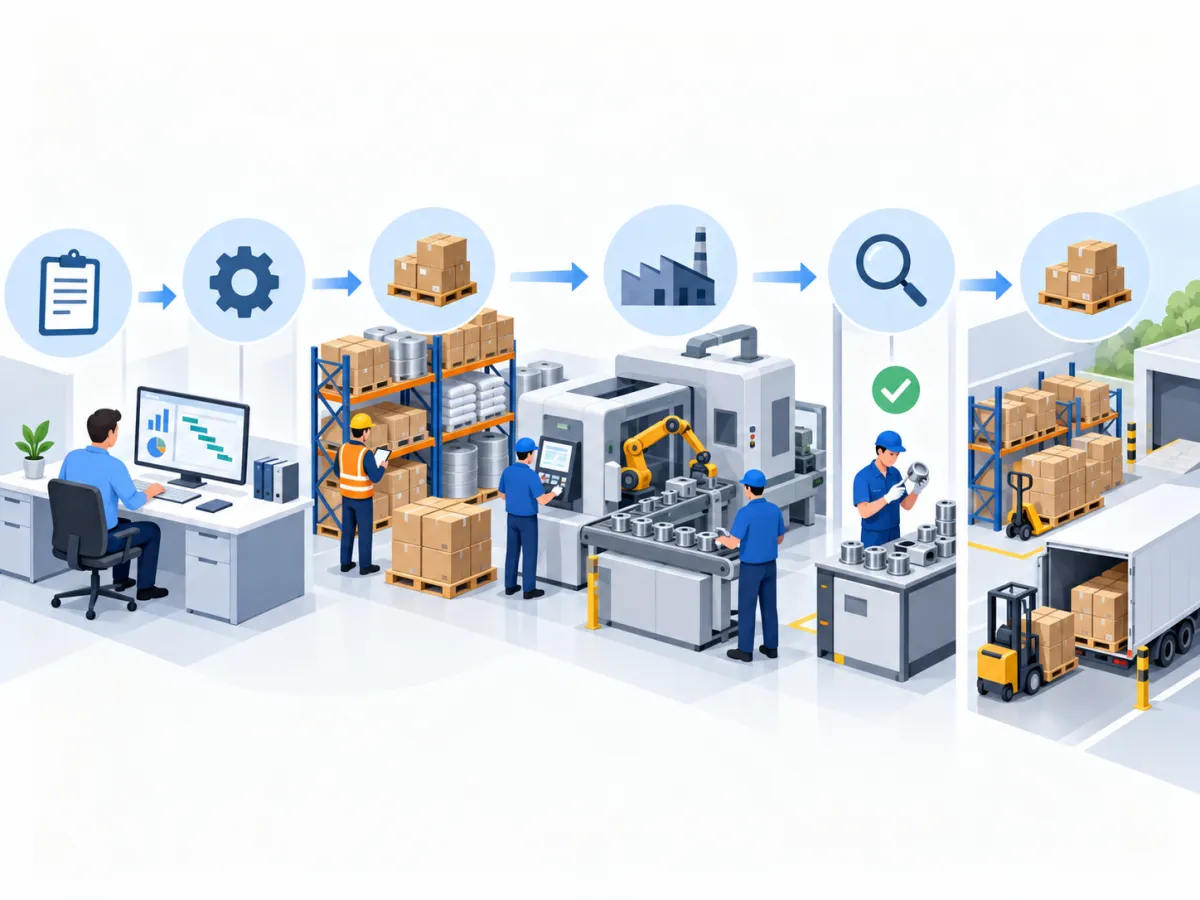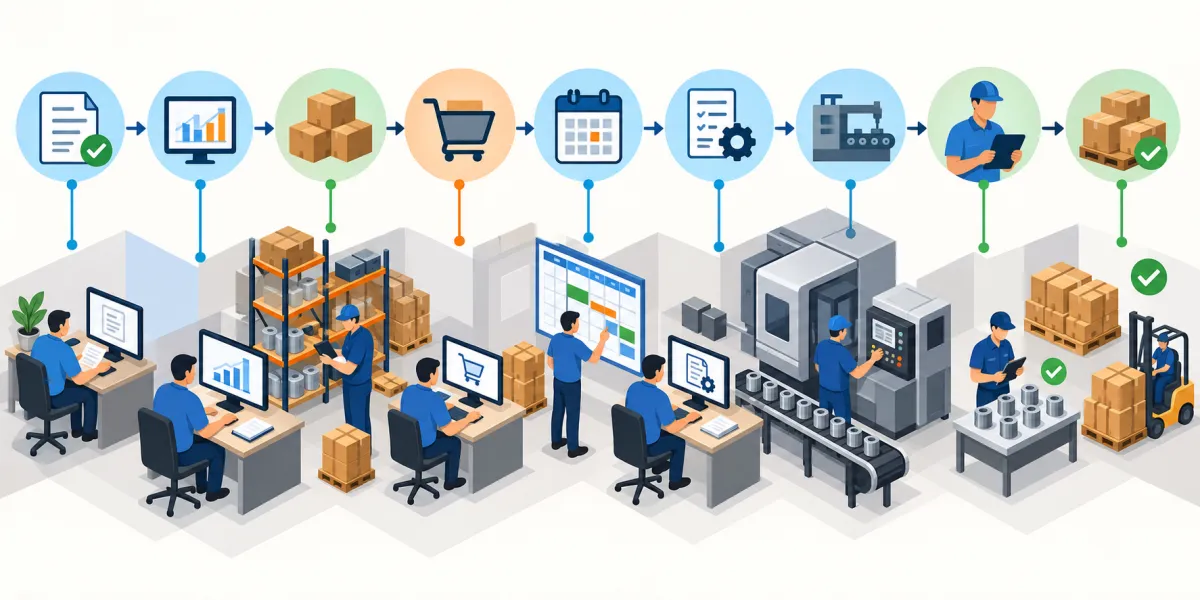
Transformar um pedido recebido em uma produção organizada exige mais do que simplesmente encaminhar a solicitação para o chão de fábrica. Antes de iniciar qualquer operação, a empresa precisa verificar materiais, capacidade produtiva, prazos, prioridades, estoque disponível e recursos necessários. Quando essas informações não seguem uma sequência bem definida, aumentam as chances de atrasos, paradas, compras emergenciais e alterações constantes na programação.
O fluxograma PCP ajuda a representar visualmente essa sequência. Ele mostra como as informações percorrem o Planejamento e Controle da Produção, desde a identificação da demanda até a conclusão da fabricação e a entrada do produto acabado no estoque.
O processo pode começar com um pedido do cliente, uma previsão de vendas ou uma necessidade de reposição. Depois disso, é necessário analisar se o item já está disponível, consultar a estrutura do produto, verificar matérias-primas, avaliar compras pendentes e determinar quando a fabricação poderá acontecer.
Na sequência aparecem etapas como programação da produção, criação das ordens, separação dos materiais, execução no chão de fábrica e apontamentos do que realmente aconteceu. Essas informações permitem comparar aquilo que foi planejado com o resultado obtido.
Quando o fluxo está bem organizado, vendas, estoque, compras e produção conseguem trabalhar utilizando informações conectadas. Dessa forma, o PCP deixa de atuar apenas quando surge um problema e passa a acompanhar antecipadamente aquilo que pode comprometer uma ordem.
Entender cada etapa do processo é essencial para construir uma sequência produtiva mais clara, acompanhar responsabilidades e identificar os pontos em que decisões precisam ser tomadas.
O que é um Fluxograma PCP e para que ele serve?
O fluxograma PCP é uma representação das etapas envolvidas no Planejamento e Controle da Produção. Seu objetivo é mostrar de maneira organizada como uma necessidade de produção passa por diferentes análises até chegar ao chão de fábrica e, posteriormente, ao produto acabado.
O PCP reúne atividades relacionadas à definição do que produzir, quanto produzir, quando iniciar, quais materiais serão necessários e quais recursos estarão envolvidos. Além de planejar, também acompanha a execução das ordens para identificar se aquilo que estava previsto realmente aconteceu.
Já o fluxograma organiza essas atividades em uma sequência visual. Cada etapa representa uma ação, enquanto determinados pontos do processo representam decisões. Isso facilita a compreensão do funcionamento da produção, principalmente quando vários setores participam da operação.
Como PCP e fluxograma se relacionam?
O planejamento da produção envolve diversas informações que não devem ser analisadas isoladamente. Um pedido depende do estoque; a produção depende dos materiais; os materiais podem depender das compras; a programação depende da capacidade; e a entrega depende da conclusão das ordens.
O fluxograma organiza essas relações.
Uma sequência simplificada pode ser apresentada desta maneira:
Pedido → análise da demanda → consulta ao estoque → cálculo das necessidades → programação → ordem de produção → fabricação → apontamento → produto acabado.
Esse fluxo mostra que a produção não começa diretamente quando um pedido é recebido. Existem verificações anteriores que determinam se realmente é necessário fabricar e se existem condições para iniciar o processo.
Visualização das atividades
Uma das principais vantagens desse tipo de representação é permitir que os envolvidos compreendam onde cada informação entra e para onde ela deve seguir.
Por exemplo, vendas registra o pedido. O PCP verifica a necessidade. O estoque informa a disponibilidade. Compras acompanha aquilo que precisa ser adquirido. A produção executa as ordens. Depois, os apontamentos registram o resultado.
Quando essas responsabilidades estão pouco definidas, uma informação pode parar em determinado setor e atrasar as atividades seguintes.
Identificação de responsáveis
Além de mostrar a sequência, o fluxo pode indicar quem responde por determinada etapa.
A análise de materiais pode ficar sob responsabilidade do PCP em conjunto com o estoque. A compra de componentes pode ser direcionada ao setor de compras. A execução fica com a produção, enquanto a conferência pode envolver qualidade ou outro setor responsável.
Isso reduz situações em que diferentes pessoas acreditam que determinada atividade será realizada por outra área.
Pontos de decisão
Nem todas as etapas seguem automaticamente para a próxima fase. Existem momentos em que uma condição precisa ser verificada.
Um exemplo simples é a pergunta: existe produto acabado em estoque?
Caso exista, talvez não seja necessário fabricar. O item pode seguir diretamente para separação. Caso não exista, a necessidade precisa entrar no planejamento.
Outro ponto de decisão aparece na disponibilidade de materiais. Se os componentes estão disponíveis, a ordem pode avançar. Se não estão, é necessário verificar compras ou reprogramar.
Essas decisões tornam o processo mais organizado e evitam a liberação de ordens sem condições reais de execução.
Movimentação das informações
O PCP não acompanha somente produtos físicos. Grande parte do trabalho envolve informações.
Quantidade solicitada, prazo, saldo de estoque, previsão de consumo, capacidade de máquina, prioridade e quantidade produzida são exemplos de dados que precisam circular entre setores.
Quando essa movimentação está bem definida, cada etapa recebe aquilo que precisa para tomar decisões com maior segurança.
Onde começa o Fluxograma PCP: pedido, previsão ou necessidade de estoque?
O fluxograma PCP não precisa necessariamente começar com um pedido de cliente. A origem da demanda depende da forma como a empresa organiza sua produção.
Algumas indústrias trabalham principalmente conforme os pedidos recebidos. Outras mantêm produtos acabados disponíveis e fabricam com base em previsão, estoque mínimo ou programação periódica.
Identificar essa origem é importante porque ela influencia todas as etapas seguintes.
Pedido do cliente
Quando a produção acontece sob demanda, o pedido é uma das principais entradas do planejamento.
Nesse cenário, o cliente solicita um produto e uma quantidade específica. A empresa então verifica se o item está disponível no estoque ou se precisa ser fabricado.
Antes de abrir uma ordem, o PCP também pode analisar prazo, materiais necessários, operações envolvidas e capacidade disponível.
Essa forma de trabalho é especialmente importante quando os produtos possuem variações, configurações específicas ou menor previsibilidade de demanda.
Previsão de vendas
Em determinados segmentos, esperar o pedido chegar para somente depois iniciar a fabricação pode tornar o prazo de atendimento muito longo.
A empresa pode então utilizar histórico de vendas, sazonalidade, carteira de pedidos e expectativa de demanda para antecipar parte da produção.
A previsão não significa fabricar qualquer quantidade antecipadamente. Ela deve servir como referência para definir volumes coerentes com a capacidade e com a demanda esperada.
Caso o planejamento seja muito superior ao consumo real, pode haver excesso de produtos acabados. Se for inferior, a empresa poderá enfrentar faltas.
Reposição de estoque
Outra origem comum é a necessidade de recompor níveis de estoque.
Nesse modelo, determinados produtos possuem limites definidos. Quando a quantidade disponível chega a um nível estabelecido, o planejamento identifica a necessidade de uma nova produção.
A reposição pode considerar estoque atual, itens reservados, pedidos já recebidos, consumo médio e prazo necessário para fabricar.
Essa abordagem ajuda principalmente quando os produtos apresentam procura recorrente.
Produção programada
Há também situações em que a empresa trabalha com calendários produtivos previamente definidos.
Um determinado item pode ser produzido semanalmente, quinzenalmente ou em períodos específicos. Essa programação pode ocorrer devido ao volume, à utilização de equipamentos ou à necessidade de agrupar produtos semelhantes.
Nesse caso, o PCP precisa conferir se a programação continua adequada à demanda real antes de liberar as ordens.
Por que identificar a origem da demanda?
Se a empresa não sabe claramente por que está produzindo determinado item, torna-se mais difícil definir prioridades.
Uma ordem originada de um pedido com prazo próximo pode ter prioridade diferente de uma ordem destinada apenas à reposição preventiva.
Da mesma forma, fabricar com base exclusivamente em previsões sem verificar pedidos e saldo disponível pode gerar acúmulo desnecessário.
Por isso, a demanda precisa estar associada a uma necessidade identificável. Isso permite rastrear por que a ordem foi criada e qual objetivo ela deve atender.
Como analisar o pedido antes de liberar a produção?
Dentro do fluxograma PCP, receber um pedido não significa que a fábrica precisa iniciar imediatamente uma nova ordem. Antes disso, algumas verificações ajudam a determinar a melhor forma de atendimento.
A análise começa pelo produto solicitado. É necessário confirmar código, descrição, configuração, unidade de medida e quantidade. Essa conferência reduz o risco de programar um item diferente daquele solicitado.
Quantidade e prazo
A quantidade interfere diretamente na necessidade de materiais e no tempo de produção.
Um pedido pequeno pode ser atendido com itens já disponíveis ou com uma ordem curta. Um volume maior pode exigir compra de componentes, reserva de capacidade e divisão da fabricação em diferentes períodos.
O prazo também deve ser comparado com a realidade operacional. Prometer uma entrega sem considerar tempo de produção, compras e capacidade pode resultar em atrasos.
Prioridade do pedido
Nem todos os pedidos precisam necessariamente entrar na fábrica na mesma ordem em que foram registrados.
O PCP pode trabalhar com critérios de prioridade baseados em prazo, disponibilidade de materiais, agrupamento de produtos e programação já existente.
Alterações precisam ser feitas com cuidado. Inserir constantemente ordens urgentes pode atrasar tudo aquilo que já estava programado.
Consulta ao estoque
Uma das primeiras perguntas deve ser: existe produto acabado disponível?
Se a resposta for positiva, parte ou toda a quantidade solicitada pode ser atendida sem nova fabricação.
É importante considerar o estoque realmente disponível. Um saldo registrado pode já estar reservado para outros pedidos.
Por isso, consultar somente a quantidade física sem verificar compromissos pode levar a conclusões incorretas.
Ordens em andamento
Também é necessário analisar aquilo que já está sendo produzido.
Imagine que o estoque esteja zerado, mas exista uma ordem quase concluída para o mesmo produto. Nesse caso, talvez seja mais adequado utilizar a quantidade dessa ordem para atender o pedido em vez de abrir uma nova fabricação.
Esse tipo de análise evita ordens duplicadas e produção acima da necessidade.
Capacidade produtiva
Mesmo quando existe necessidade real, a ordem precisa encontrar espaço na programação.
Máquinas, operadores e setores podem já estar comprometidos com outros produtos. Inserir uma nova ordem sem verificar a capacidade pode criar sobrecarga.
O planejamento deve avaliar em qual período será possível executar a produção e se o prazo do pedido poderá ser atendido.
Disponibilidade dos materiais
A última análise antes da programação envolve os componentes necessários.
Se determinados materiais estiverem indisponíveis, a ordem não poderá ser executada completamente. Liberá-la mesmo assim pode ocupar espaço no chão de fábrica sem gerar produção.
O ponto de decisão pode ser representado de forma simples:
Existe produto acabado disponível?
Se sim → separar o item e atender o pedido.
Se não → verificar necessidade de produção.
Depois dessa decisão, materiais e capacidade devem ser avaliados antes da liberação.
Como verificar estoque e necessidade de materiais no Fluxograma PCP?
A análise de materiais é uma etapa central do fluxograma PCP, pois uma ordem somente pode avançar de forma adequada quando existem condições de abastecer sua produção.
Essa verificação não deve considerar apenas matéria-prima principal. Componentes, embalagens e outros insumos necessários também precisam ser incluídos.
Matérias-primas e componentes
Cada produto possui uma determinada estrutura de fabricação.
Se para fabricar uma unidade são necessários diferentes componentes, o PCP precisa calcular a quantidade total conforme o volume planejado.
Uma ordem de 500 unidades, por exemplo, pode exigir 500 unidades de um componente e 1.000 unidades de outro, dependendo da ficha técnica.
O cálculo precisa considerar ainda perdas previstas quando elas fazem parte do processo.
Estoque disponível e reservado
O saldo físico não representa necessariamente aquilo que pode ser utilizado.
Uma quantidade pode estar reservada para outras ordens ou comprometida com diferentes necessidades.
Por isso, o planejamento deve distinguir estoque físico, estoque disponível e quantidade reservada.
Essa separação reduz o risco de utilizar um mesmo material para duas ordens diferentes.
Material em processo
Parte do estoque pode estar em uma etapa intermediária da produção.
Um componente pode já ter sido separado, transformado ou movimentado para outra fase do processo.
O PCP precisa conhecer essa situação para não considerar como livre um material que já está sendo utilizado.
Pedidos de compra em aberto
Quando não existe quantidade suficiente disponível, o planejamento deve verificar se há compras em andamento.
Um material pode estar zerado hoje, mas com entrega prevista antes da data programada para a ordem.
Nesse caso, o PCP deve comparar a previsão de chegada com o momento em que o componente será realmente necessário.
Se houver atraso de fornecedor, a programação poderá precisar de ajuste.
Perguntas importantes antes de programar
| Verificação | Pergunta |
|---|---|
| Estoque | Quanto existe disponível para uso? |
| Reserva | Quanto já está comprometido com outras ordens? |
| Necessidade | Quanto será consumido pela produção planejada? |
| Compras | Existe material comprado e ainda não recebido? |
| Prazo | O material chegará antes do início da produção? |
Essas perguntas ajudam a impedir que uma ordem seja liberada apenas porque existe algum saldo registrado.
Quando não existem materiais suficientes
Caso os componentes estejam indisponíveis, a necessidade deve ser encaminhada para compras ou outro processo de reposição definido pela empresa.
O planejamento precisa informar quantidade, data necessária e item correto.
Depois disso, a programação pode aguardar a confirmação do recebimento ou ser ajustada conforme o prazo informado.
O ponto de decisão pode ser representado assim:
Existem materiais suficientes?
Se sim → seguir para programação.
Se não → verificar compras, gerar necessidade de aquisição ou reprogramar.
Essa etapa é importante porque uma máquina disponível não significa que a produção pode começar. Sem materiais completos, a ordem pode parar no meio do processo.
Qual é a função da ficha técnica dentro do Fluxograma PCP?
A ficha técnica é uma das principais fontes de informação utilizadas no fluxograma PCP. Ela informa o que é necessário para fabricar determinado produto e ajuda a transformar a quantidade planejada em necessidades reais de materiais e operações.
Sem uma estrutura atualizada, o planejamento pode calcular quantidades incorretas e liberar ordens que não correspondem ao processo executado no chão de fábrica.
Matérias-primas e componentes
A estrutura do produto deve indicar quais itens são consumidos em sua fabricação.
Para cada componente, normalmente é necessário conhecer quantidade e unidade de medida.
Se uma peça utiliza dois componentes do tipo A e uma ordem prevê 100 unidades, a necessidade teórica será de 200 componentes.
Esse cálculo simples se torna mais complexo quando um produto possui dezenas de itens ou diferentes níveis de estrutura.
Unidades de medida
As unidades precisam estar corretamente definidas.
Um material comprado em quilos pode ser consumido em gramas. Outro pode ser adquirido em caixas, mas utilizado por unidade.
Quando essas relações estão incorretas, o cálculo de necessidade pode apresentar diferenças importantes.
Etapas de fabricação
A ficha também pode indicar o roteiro produtivo.
Um produto pode passar por corte, usinagem, montagem, acabamento, inspeção e embalagem.
Conhecer essa sequência ajuda a programar os setores e determinar quais recursos serão necessários em cada fase.
Máquinas e operações
Quando determinada operação depende de um equipamento específico, essa informação precisa participar do planejamento.
Não basta verificar se existe capacidade total na fábrica. É necessário conferir se o recurso exigido pela operação estará disponível.
Caso várias ordens dependam da mesma máquina, esse ponto pode se tornar um gargalo.
Tempos previstos
A estrutura pode armazenar tempos necessários para setup e execução.
Esses dados ajudam a estimar a duração da ordem e a carga colocada sobre cada recurso.
Se os tempos cadastrados estiverem muito diferentes da realidade, o cronograma poderá ficar pouco confiável.
Por isso, comparar continuamente os tempos previstos com os apontados ajuda a melhorar a qualidade do planejamento.
Perdas previstas
Determinados processos possuem perdas técnicas ou variações esperadas.
Quando essas perdas são conhecidas e fazem parte do processo, podem ser consideradas no planejamento.
No entanto, perdas anormais não devem simplesmente ser incorporadas como padrão. Elas precisam ser analisadas para que a empresa identifique suas causas.
Impacto de uma ficha incorreta
Imagine um pedido de 100 unidades de determinado produto. A estrutura informa consumo de duas unidades do componente A para cada item.
O cálculo indica necessidade de 200 componentes.
Se o consumo real for de três unidades e o cadastro não estiver atualizado, o planejamento separará apenas 200 quando realmente seriam necessárias 300.
A produção poderá começar normalmente, mas interromper antes de terminar.
Essa situação mostra por que o cadastro técnico não é apenas uma informação de engenharia. Ele interfere diretamente em estoque, compras, programação e cumprimento de prazos.
Como planejar capacidade e programar a produção?
Depois de confirmar materiais, o fluxograma PCP avança para uma etapa em que o PCP precisa determinar quando a ordem poderá ser executada, quais recursos serão utilizados e qual posição ela terá na sequência produtiva.
Ter todos os materiais disponíveis é importante, mas não garante que a fábrica tenha capacidade para iniciar imediatamente.
Máquinas disponíveis
Cada equipamento possui uma quantidade limitada de horas de trabalho.
Se uma máquina opera oito horas por dia e já possui toda essa capacidade ocupada com outras ordens, uma nova produção não pode ser simplesmente adicionada ao mesmo período sem provocar atraso.
Por isso, o PCP precisa visualizar a carga existente antes de incluir novas atividades.
Operadores e turnos
A capacidade também depende das pessoas necessárias para operar máquinas ou executar atividades manuais.
Uma empresa pode possuir equipamento disponível, mas não ter operador no turno planejado.
Da mesma forma, férias, treinamentos, afastamentos e mudanças de turno podem alterar a capacidade real.
Tempo de produção
O tempo de cada operação ajuda a determinar quanto espaço será necessário na programação.
Se uma ordem exige dez horas de determinado recurso, o PCP precisa localizar esse período na agenda de produção.
Esse cálculo deve considerar condições reais, evitando utilizar uma capacidade que existe apenas teoricamente.
Tempo de setup
Setup representa o período necessário para preparar o recurso para determinada produção.
Trocas de ferramentas, ajustes, limpeza e configurações podem consumir tempo entre uma ordem e outra.
Ignorar esses períodos pode fazer com que uma programação aparentemente possível se torne inviável durante a execução.
Carga
Carga é a quantidade de trabalho atribuída a um recurso durante determinado período.
Uma máquina pode possuir capacidade de 40 horas semanais e receber ordens que somam 50 horas. Nesse caso, existe uma sobrecarga de dez horas que precisa ser tratada.
As alternativas podem envolver reprogramação, mudança de recurso, alteração de sequência ou outra medida compatível com a operação.
Capacidade
Capacidade representa quanto determinado recurso consegue produzir ou operar dentro de um período.
Ela pode ser analisada em horas, unidades ou outra medida adequada ao processo.
O ideal é trabalhar com capacidade realista. Considerar 100% do tempo como produtivo sem observar paradas previstas, setup e manutenção pode gerar uma programação difícil de cumprir.
Sequenciamento
Sequenciar significa definir qual ordem será executada primeiro, qual virá depois e como os recursos serão utilizados.
Essa decisão pode considerar prazo dos pedidos, disponibilidade de material, similaridade de setup e prioridade comercial.
A sequência precisa ser estável o suficiente para permitir organização, mas também deve aceitar alterações quando surgir uma necessidade realmente relevante.
Gargalos
Um gargalo é um recurso ou etapa cuja capacidade limita o fluxo.
Se todas as ordens precisam passar por uma máquina que possui capacidade inferior ao volume demandado, esse recurso pode acumular filas.
O planejamento precisa identificar esse ponto antes de liberar volumes que a etapa não conseguirá absorver.
Programar de maneira adequada significa equilibrar demanda, materiais e recursos, buscando uma sequência executável e coerente com os prazos.
Como criar e liberar a ordem de produção?
A ordem de produção representa o momento em que aquilo que estava sendo analisado no fluxograma PCP passa a ser preparado para execução.
Ela reúne informações necessárias para que a fábrica saiba qual produto fabricar, qual quantidade produzir e como realizar as etapas previstas.
Produto e quantidade
A ordem precisa identificar claramente o item que será fabricado.
Código e descrição ajudam a evitar dúvidas, principalmente quando existem produtos semelhantes.
A quantidade planejada também deve estar definida e vinculada à necessidade que originou a produção.
Datas planejadas
A ordem pode apresentar data prevista de início e término.
Essas informações orientam o sequenciamento e permitem acompanhar posteriormente se o processo aconteceu dentro do período esperado.
Quando uma ordem inicia ou termina fora da programação, o motivo pode ser analisado.
Materiais necessários
A partir da estrutura do produto, a ordem pode apresentar os materiais que serão utilizados.
Essa informação ajuda na separação e reserva dos componentes antes que a fabricação comece.
Quando a empresa inicia ordens sem separar os materiais antecipadamente, o operador pode descobrir uma falta somente durante a execução.
Operações e recursos
As etapas necessárias também devem estar relacionadas.
A ordem pode indicar setor, máquina, centro de trabalho ou outro recurso correspondente a cada operação.
Essa informação permite que o PCP acompanhe o avanço do produto pela fábrica.
Responsabilidade e prioridade
Quando necessário, a ordem pode registrar responsável e prioridade.
Isso ajuda a diferenciar ordens urgentes das demais e reduz decisões informais feitas diretamente no chão de fábrica.
As prioridades precisam seguir critérios definidos para evitar que diferentes setores alterem a sequência de maneira constante.
Planejada, liberada, em produção e finalizada
Uma ordem pode passar por diferentes situações.
A ordem planejada representa uma intenção de fabricação que ainda está sendo analisada.
Quando materiais, capacidade e demais condições são confirmados, ela pode ser liberada.
Ao começar sua execução, passa a ser considerada em produção.
Depois da conclusão das operações e dos registros necessários, pode ser finalizada.
Separar essas situações permite saber claramente o que ainda está sendo estudado, o que já está autorizado e o que realmente está acontecendo no chão de fábrica.
Fluxo de liberação
Uma sequência organizada pode seguir esta lógica:
Planejamento aprovado → materiais disponíveis → capacidade confirmada → ordem criada → materiais separados → ordem liberada → início da produção.
Essa organização reduz ordens paradas e evita que o chão de fábrica receba tarefas que ainda dependem de decisões ou componentes não disponíveis.
Como acompanhar a produção dentro do Fluxograma PCP?
Depois da liberação, o fluxograma PCP continua no chão de fábrica. O planejamento somente pode ser avaliado quando a empresa registra o que realmente aconteceu durante a execução.
Esse acompanhamento ocorre por meio dos apontamentos de produção.
Início e final das operações
Registrar quando uma atividade começou e terminou ajuda a comparar o tempo real com o previsto.
Se uma operação estava planejada para durar duas horas, mas utilizou quatro, existe uma diferença que merece análise.
Quando isso ocorre repetidamente, os parâmetros de planejamento podem precisar ser revistos ou algum problema operacional pode estar afetando a produtividade.
Quantidade produzida
O apontamento deve informar quantas unidades foram efetivamente fabricadas.
Esse dado permite acompanhar o avanço da ordem e verificar se a meta do período foi atingida.
A quantidade também pode ser utilizada para atualizar saldos de produção em processo.
Quantidade aprovada e rejeitada
Nem tudo o que é produzido necessariamente se transforma em produto aprovado.
Separar quantidades aprovadas, rejeitadas e destinadas a retrabalho ajuda a compreender o resultado real da operação.
Uma ordem que fabricou 1.000 unidades, mas aprovou somente 900, apresenta uma situação diferente de outra que produziu e aprovou as mesmas 1.000.
Refugo e retrabalho
Refugos representam perdas que não poderão seguir normalmente no processo.
Retrabalhos correspondem a itens que precisam retornar a alguma operação para correção.
Esses registros ajudam a identificar onde a fábrica está perdendo materiais, tempo e capacidade.
Paradas
Também é importante registrar períodos em que máquinas ou operações ficaram interrompidas.
As causas podem envolver falta de material, manutenção, quebra, ausência de operador, espera por liberação ou outros motivos.
Sem esse registro, o PCP percebe somente que a produção atrasou, mas não consegue identificar claramente por quê.
Operador e máquina
Relacionar quem executou determinada operação e qual equipamento foi utilizado aumenta a rastreabilidade.
Esses dados podem ajudar a comparar desempenho entre recursos e identificar situações específicas.
O objetivo não deve ser apenas apontar responsáveis, mas compreender como o processo funciona e onde estão as oportunidades de melhoria.
Comparação entre planejado e realizado
O acompanhamento precisa responder algumas perguntas importantes.
A produção está dentro do planejado?
A quantidade prevista foi atingida?
O tempo utilizado foi compatível com o estimado?
Houve perdas acima do esperado?
Alguma máquina ficou parada?
A ordem continuará dentro do prazo?
Quando a resposta indicar desvio relevante, o planejamento pode ser atualizado.
Uma ordem atrasada pode afetar outras que dependem do mesmo recurso. Por isso, identificar o problema rapidamente ajuda a reprogramar antes que o atraso se espalhe para outras etapas.
Como funciona o Fluxograma PCP completo do pedido até o produto acabado?
O fluxograma PCP completo conecta demanda, estoque, materiais, programação e execução em uma única sequência. Essa visão ajuda a entender que cada etapa depende de informações geradas anteriormente.
Exemplo de fluxo completo
Pedido recebido
↓
Análise da demanda
↓
Existe produto acabado em estoque?
↓
Se houver quantidade suficiente → separar e atender o pedido
↓
Se não houver quantidade suficiente → identificar necessidade de produção
↓
Consultar ficha técnica
↓
Calcular necessidade de materiais
↓
Verificar estoque disponível e reservado
↓
Materiais estão disponíveis?
↓
Se não → verificar compras ou gerar necessidade de aquisição
↓
Se sim → analisar capacidade produtiva
↓
Verificar máquinas, operadores, turnos e carga existente
↓
Definir sequência e data de produção
↓
Criar ordem de produção
↓
Reservar ou separar materiais
↓
Liberar ordem para o chão de fábrica
↓
Executar operações
↓
Registrar apontamentos
↓
Avaliar quantidade produzida, tempo, perdas e paradas
↓
Realizar conferências ou controles aplicáveis
↓
Finalizar ordem
↓
Registrar produto acabado
↓
Atualizar estoque
↓
Separar quantidade destinada ao pedido
↓
Concluir atendimento
Essa sequência pode variar conforme o processo de cada empresa, mas demonstra como as principais informações estão relacionadas.
Pedido e demanda
O início acontece quando existe uma necessidade identificada.
A demanda precisa informar produto, quantidade e prazo. A partir disso, o PCP pode determinar se existe necessidade de fabricação.
Consulta ao produto acabado
Antes de abrir uma ordem, é importante verificar se o estoque já possui quantidade suficiente.
Essa análise evita fabricar itens que poderiam ser atendidos com saldo disponível.
Quando existe somente parte da quantidade, a empresa pode utilizar o estoque e programar apenas o volume faltante.
Estrutura e necessidade de materiais
Confirmada a necessidade de fabricação, a ficha técnica informa quais componentes serão consumidos.
O planejamento multiplica o consumo pela quantidade necessária e verifica a disponibilidade.
Se houver falta, compras entra no fluxo.
Capacidade e programação
Com os materiais confirmados, o próximo passo é analisar os recursos.
As ordens devem ser encaixadas em uma sequência que considere capacidade, prioridades e prazos.
Uma programação coerente evita colocar mais trabalho sobre um recurso do que ele consegue executar.
Ordem de produção
Depois que as condições são confirmadas, a ordem formaliza a fabricação.
Ela reúne produto, quantidade, materiais, operações e datas.
Nesse momento, aquilo que era uma necessidade passa a fazer parte da execução programada.
Chão de fábrica
A produção recebe a ordem e executa as operações.
É importante que os operadores tenham informações claras sobre o que fabricar, quantidade, roteiro e demais orientações necessárias.
Dúvidas nessa etapa podem gerar paradas e erros.
Apontamentos
Durante ou após a execução, os resultados devem ser registrados.
Os apontamentos transformam a atividade física em informação que pode voltar ao PCP.
Assim, o planejamento sabe quanto foi produzido, quanto tempo foi utilizado e quais problemas ocorreram.
Produto acabado e atendimento
Depois de concluída e conferida a produção, o produto acabado pode ser registrado no estoque.
A quantidade necessária é então direcionada ao pedido que originou a demanda.
Dessa forma, o processo termina conectado ao mesmo objetivo que deu início ao planejamento.
Como melhorar o Fluxograma PCP e reduzir gargalos no processo?
Um fluxograma PCP não deve servir apenas para documentar como a produção funciona. Ele também pode ajudar a identificar etapas que geram atrasos, excesso de movimentação, espera e informações incompletas.
Para isso, é necessário observar o fluxo real e comparar aquilo que foi planejado com o que acontece diariamente.
Etapas com excesso de espera
Quando uma ordem permanece muito tempo entre duas operações, é importante entender o motivo.
Pode existir fila em uma máquina, falta de operador ou diferença de ritmo entre etapas.
O tempo de espera nem sempre aparece quando a empresa olha somente o tempo de fabricação. Por isso, acompanhar todo o percurso ajuda a revelar esse problema.
Falta frequente de materiais
Se várias ordens são paralisadas por falta de componentes, o fluxo de planejamento precisa ser revisado.
Talvez a reserva não esteja sendo realizada corretamente, os níveis de estoque estejam inadequados ou os prazos dos fornecedores não estejam sendo considerados.
Também pode haver diferenças entre consumo previsto e consumo real.
Máquinas sobrecarregadas
Quando um recurso recebe constantemente mais ordens do que consegue processar, forma-se um gargalo.
O PCP precisa visualizar sua carga antes de confirmar prazos.
Distribuir produção para outros recursos, alterar sequenciamento ou rever capacidade são possibilidades que dependem da realidade da fábrica.
Ordens atrasadas
Uma ordem atrasada não deve ser analisada apenas pelo atraso final.
É necessário identificar em qual etapa ocorreu o desvio.
O material chegou tarde? O setup demorou mais do que o previsto? Houve quebra? A ordem esperou por outra operação?
Registrar essas causas ajuda a atuar no problema correto.
Alterações constantes de prioridade
Mudanças frequentes prejudicam a estabilidade da programação.
Toda vez que uma ordem urgente entra no início da fila, outras atividades podem ser deslocadas.
O ideal é estabelecer critérios para determinar quando uma prioridade realmente justifica alteração no plano.
Estoque excessivo entre processos
Grandes quantidades de produtos semiacabados acumuladas entre etapas podem indicar desequilíbrio.
Uma operação pode produzir mais rápido do que a seguinte consegue processar.
Nesse caso, aumentar ainda mais a produção anterior não resolve o problema. Apenas amplia o estoque intermediário.
Retrabalho e perdas
Quando refugos e retrabalhos aparecem repetidamente em uma determinada operação, o problema precisa ser identificado.
Essas ocorrências consomem material e também ocupam capacidade que poderia ser utilizada na produção planejada.
Por isso, seus impactos precisam fazer parte do acompanhamento do PCP.
Falta de apontamentos
Sem registros confiáveis, o planejamento trabalha utilizando estimativas.
Se os tempos reais, perdas e quantidades não retornam ao PCP, torna-se difícil melhorar os parâmetros utilizados na programação.
Apontar corretamente não significa criar registros desnecessários. O objetivo é captar as informações que realmente ajudam a controlar a produção.
Planejado e realizado
Comparar esses dois lados é uma das maneiras mais importantes de evoluir o processo.
Se uma operação leva constantemente mais tempo que o previsto, é necessário entender se o padrão está desatualizado ou se existe alguma causa operacional.
Quando essas diferenças são analisadas periodicamente, o planejamento passa a utilizar dados mais próximos da realidade.
Integração entre setores
Vendas, estoque, compras e produção precisam trabalhar com informações compatíveis.
Um pedido alterado deve chegar ao planejamento. Um material recebido precisa atualizar o estoque. Uma compra atrasada deve ser considerada na programação. Uma ordem finalizada precisa atualizar os produtos disponíveis.
Quando cada setor controla informações isoladamente, aumentam as divergências.
Um bom fluxo deve deixar claro o que acontece em cada etapa, quem é responsável, quais informações são necessárias e qual condição precisa ser atendida antes de seguir para a próxima fase.
Conclusão
Organizar a produção do pedido ao produto acabado exige uma sequência clara de decisões. Não basta receber uma demanda e abrir imediatamente uma ordem. Antes disso, a empresa precisa verificar estoque, materiais, ficha técnica, compras pendentes, capacidade produtiva e prioridades.
O fluxograma PCP ajuda a reunir essas etapas de maneira lógica, tornando mais fácil visualizar como as informações circulam entre vendas, estoque, compras, planejamento e chão de fábrica.
A partir da demanda, o PCP consegue identificar se existe produto disponível ou se será necessário fabricar. Quando a produção é necessária, a estrutura do produto permite calcular materiais. Depois, a capacidade da fábrica define quando e onde a ordem poderá ser executada.
A liberação da ordem representa apenas uma parte do processo. O acompanhamento também é essencial. Quantidade produzida, tempos, refugos, retrabalhos e paradas mostram se aquilo que foi programado realmente aconteceu.
Esses registros permitem comparar planejado e realizado, identificar gargalos e corrigir parâmetros utilizados nas próximas programações.
Quando o fluxo é atualizado conforme a realidade da empresa, ele também passa a funcionar como uma ferramenta de análise. Ordens paradas, materiais faltantes, máquinas sobrecarregadas e etapas com excesso de espera tornam-se mais fáceis de identificar.
Com informações organizadas e responsabilidades bem definidas, o PCP consegue reduzir decisões improvisadas e criar uma programação mais coerente com a demanda, os materiais disponíveis e a capacidade real da fábrica.