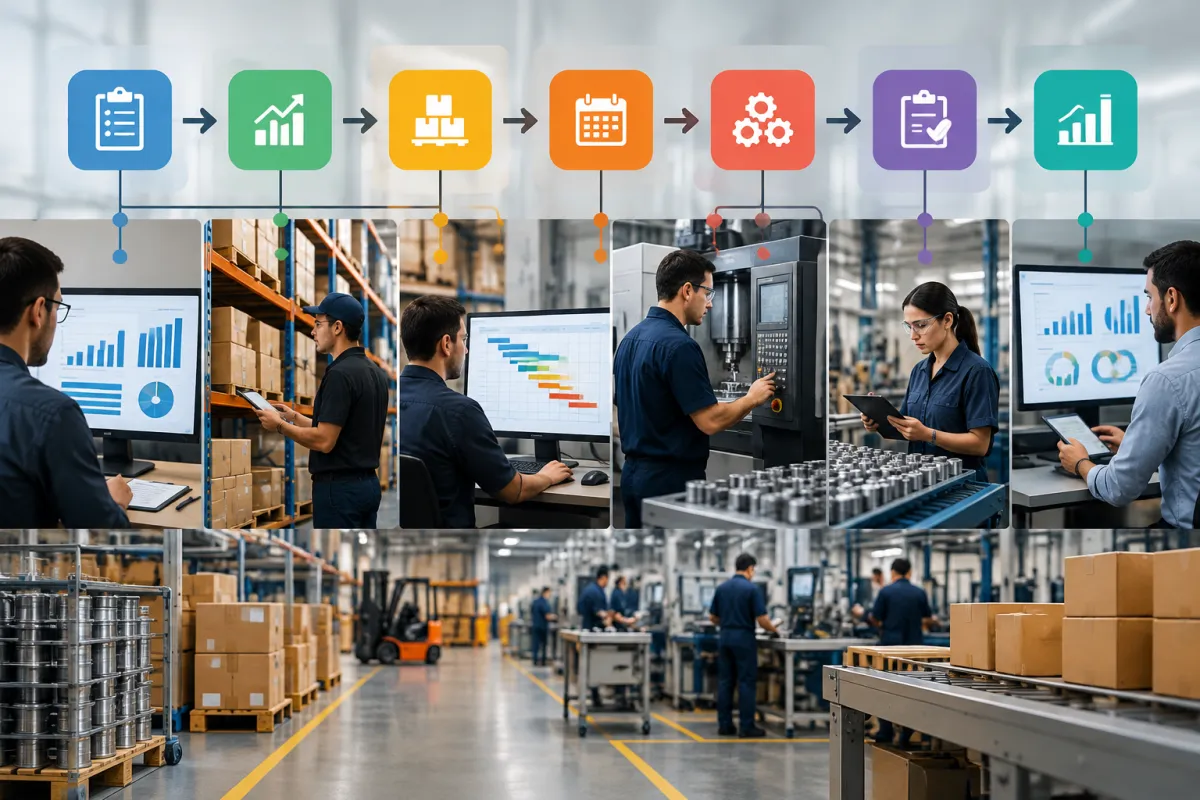
O Planejamento e Controle da Produção reúne atividades fundamentais para organizar o funcionamento de uma indústria. É por meio desse processo que a empresa procura determinar o que precisa ser produzido, quanto deve ser fabricado, quais materiais serão utilizados, quais recursos estão disponíveis e em que prazo cada atividade precisa ser concluída. Quando essas informações não estão organizadas, podem surgir atrasos, falta de matéria-prima, excesso de estoque, paradas inesperadas e dificuldades para cumprir os pedidos dos clientes.
Nesse contexto, o fluxograma PCP funciona como uma representação visual da sequência de atividades relacionadas ao planejamento, programação, execução e acompanhamento da produção. Ele ajuda a mostrar de forma organizada como as informações entram no processo, quais decisões precisam ser tomadas e quais etapas devem ser concluídas até que o produto esteja pronto.
O fluxo pode começar na análise dos pedidos ou da demanda prevista e seguir pela verificação do estoque, planejamento de materiais, avaliação da capacidade produtiva, geração das ordens de produção, programação das operações, execução no chão de fábrica e apontamento dos resultados. Depois disso, indicadores podem ser utilizados para comparar aquilo que foi planejado com o que realmente aconteceu.
Essa representação facilita a compreensão dos processos porque permite visualizar as relações existentes entre vendas, estoque, compras, produção e demais áreas envolvidas. Assim, uma necessidade identificada em um setor pode ser corretamente direcionada para a próxima etapa.
Além de organizar o processo produtivo, o fluxograma também contribui para identificar gargalos, atividades duplicadas, esperas desnecessárias e pontos nos quais informações deixam de ser registradas. Dessa maneira, a empresa consegue compreender melhor seu próprio processo e criar procedimentos mais consistentes.
Quando planejamento, execução e acompanhamento estão conectados, o controle da produção tende a se tornar mais confiável. O objetivo não é apenas criar um desenho do processo, mas desenvolver uma visão clara sobre como a produção deve funcionar e quais informações precisam circular entre os responsáveis por cada etapa.
O que deve ser definido antes de criar um Fluxograma PCP?
Antes de começar a desenhar um fluxograma PCP, é necessário compreender como a produção funciona atualmente. Criar o fluxo sem conhecer os processos da fábrica pode resultar em uma representação que não corresponde à realidade operacional.
O primeiro passo é determinar qual processo será representado. Dependendo da empresa, o planejamento e controle da produção pode envolver poucas etapas ou uma grande quantidade de operações, produtos, máquinas e setores. Por isso, é importante definir os limites do fluxo.
Definição dos objetivos do planejamento
A empresa precisa compreender o que espera controlar por meio do PCP. Alguns negócios precisam melhorar principalmente o cumprimento dos prazos. Outros enfrentam dificuldades com disponibilidade de materiais, capacidade produtiva, sequenciamento das ordens ou excesso de produtos em processo.
Os objetivos podem envolver:
-
organizar as ordens de fabricação;
-
reduzir atrasos;
-
acompanhar a produção;
-
controlar materiais;
-
melhorar a utilização das máquinas;
-
reduzir perdas;
-
identificar gargalos;
-
comparar planejamento e execução.
Esses objetivos ajudam a definir quais informações precisarão aparecer no fluxo.
Mapeamento dos produtos e processos
Outro ponto importante consiste em entender como os produtos são fabricados.
Uma indústria pode trabalhar com processos diferentes conforme a linha de produto. Determinado item pode passar por corte, usinagem, montagem, inspeção e embalagem, enquanto outro pode utilizar etapas completamente diferentes.
É importante identificar quais operações fazem parte do roteiro produtivo e em qual ordem devem acontecer.
Também devem ser analisadas dependências. Algumas atividades somente podem começar quando uma etapa anterior é concluída. Outras podem ser executadas simultaneamente.
Esse levantamento ajuda a representar o processo de maneira mais fiel.
Recursos disponíveis
O planejamento precisa considerar os recursos utilizados para executar as operações.
Entre os principais estão:
-
máquinas;
-
ferramentas;
-
equipamentos;
-
postos de trabalho;
-
operadores;
-
materiais;
-
componentes;
-
espaço produtivo.
Conhecer os recursos disponíveis permite entender as limitações do processo.
Não adianta programar várias ordens para a mesma máquina durante o mesmo período quando sua capacidade não permite atender toda a demanda.
Capacidade produtiva
A capacidade produtiva indica quanto uma operação, máquina, linha ou setor consegue produzir dentro de determinado período.
Ela deve ser analisada em conjunto com a demanda.
Quando a necessidade de produção é superior à capacidade disponível, o PCP precisa identificar essa diferença antecipadamente para avaliar alternativas.
A empresa pode reorganizar prioridades, distribuir atividades entre recursos disponíveis, rever prazos ou ajustar a programação.
Materiais necessários
O fluxo também precisa considerar os insumos necessários para fabricar cada produto.
É importante conhecer:
-
matéria-prima utilizada;
-
componentes;
-
quantidade necessária;
-
estoque disponível;
-
estoque reservado;
-
itens em processo de compra;
-
prazo de abastecimento.
Sem essa análise, uma ordem pode ser liberada mesmo sem material suficiente para ser concluída.
Máquinas e equipes envolvidas
Cada atividade precisa estar relacionada aos recursos responsáveis por sua execução.
Isso permite compreender onde a produção será realizada e quais pessoas ou equipes participam do processo.
A definição dos responsáveis também ajuda a evitar situações em que uma etapa fica parada porque ninguém sabe quem deve executá-la ou liberar sua continuidade.
Informações que precisam ser acompanhadas
Antes de montar o fluxo, também é necessário determinar quais dados devem ser registrados ao longo da produção.
Entre eles podem estar:
-
número da ordem;
-
produto;
-
quantidade planejada;
-
quantidade produzida;
-
quantidade rejeitada;
-
data prevista;
-
data realizada;
-
tempo planejado;
-
tempo utilizado;
-
materiais consumidos;
-
recurso utilizado;
-
status da operação.
Com essas informações definidas desde o início, o fluxograma deixa de representar apenas a sequência das tarefas e passa a demonstrar como o controle produtivo deve funcionar.
Quais são as principais etapas de um Fluxograma PCP completo?
Um fluxograma PCP completo deve representar desde a identificação da necessidade de produção até a análise dos resultados obtidos no chão de fábrica.
Embora cada indústria possa possuir particularidades, existe uma sequência lógica que ajuda a organizar grande parte das operações:
Análise da demanda → Planejamento da produção → Verificação de materiais → Programação das ordens → Execução da produção → Apontamento dos resultados → Análise dos indicadores
Cada etapa depende de informações geradas anteriormente.
Análise da demanda
O processo começa pela identificação daquilo que precisa ser produzido.
Essa necessidade pode surgir a partir de pedidos confirmados, previsões de vendas, reposição de estoque ou planejamento realizado para determinado período.
O PCP precisa transformar essa demanda em necessidades de produção.
Nessa etapa são analisados produtos, quantidades e prazos.
Quanto mais claras forem essas informações, menor será o risco de programar uma produção incompatível com a necessidade real da empresa.
Planejamento da produção
Depois de conhecer a demanda, é necessário verificar como ela será atendida.
O planejamento considera a quantidade necessária, os recursos disponíveis, o estoque existente e a capacidade da fábrica.
Também pode avaliar prioridades e datas previstas.
Essa etapa transforma uma necessidade comercial ou de estoque em um plano operacional.
Verificação de materiais
Antes da liberação das ordens, é necessário verificar se existe matéria-prima suficiente para executar o planejamento.
O saldo disponível deve ser comparado com a quantidade necessária.
Quando existe insuficiência, o processo pode gerar uma necessidade de compra ou reposição.
Esse cuidado reduz o risco de iniciar ordens que serão interrompidas posteriormente.
Programação das ordens
Com materiais e capacidade analisados, começa a programação.
A empresa determina quando cada ordem deverá ser iniciada e quais recursos serão utilizados.
Ordens também podem receber prioridades diferentes conforme prazo de entrega, disponibilidade de componentes ou importância operacional.
Execução da produção
A programação é então encaminhada ao chão de fábrica.
As equipes executam as operações previstas seguindo as informações da ordem de produção.
Durante essa etapa, é importante registrar o andamento das atividades.
Apontamento dos resultados
Os apontamentos permitem registrar aquilo que realmente aconteceu.
Podem incluir quantidade produzida, perdas, horas utilizadas, materiais consumidos e paradas.
Essas informações permitem comparar o plano com a execução.
Sem apontamentos, a empresa consegue planejar, mas não possui dados suficientes para avaliar se aquilo que foi programado foi realmente cumprido.
Análise dos indicadores
Por fim, os dados registrados durante a produção podem ser transformados em indicadores.
A empresa consegue analisar produtividade, prazos, perdas, utilização da capacidade e diferenças entre planejado e realizado.
O resultado da análise retorna para o planejamento, permitindo ajustes nos próximos ciclos.
Dessa forma, o fluxo não termina simplesmente quando uma ordem é concluída. Os resultados obtidos alimentam decisões futuras e contribuem para aperfeiçoar continuamente a programação da fábrica.
Como funciona o planejamento da produção dentro do Fluxograma PCP?
O planejamento representa uma das partes mais importantes de um fluxograma PCP, pois transforma necessidades de vendas, estoque ou demanda prevista em um conjunto organizado de atividades produtivas.
Produzir sem planejamento significa tomar decisões apenas quando os problemas aparecem. O PCP procura trabalhar de maneira antecipada.
Análise dos pedidos
Pedidos de clientes podem representar uma das principais entradas do planejamento.
Cada pedido possui informações como:
-
produto solicitado;
-
quantidade;
-
prazo de entrega;
-
características específicas;
-
disponibilidade em estoque.
Quando o produto acabado já está disponível, talvez não seja necessário fabricar novamente.
Por outro lado, quando o estoque é insuficiente, é necessário identificar a quantidade que deve entrar na programação.
Previsão de demanda
Nem toda produção precisa estar diretamente relacionada a um pedido específico.
Empresas que produzem para estoque podem trabalhar com previsões baseadas no histórico de consumo, sazonalidade e planejamento comercial.
Nesse caso, é necessário evitar tanto a produção insuficiente quanto a fabricação excessiva.
Produzir menos do que a demanda pode causar falta de mercadorias. Produzir muito acima da necessidade pode aumentar estoques e comprometer recursos financeiros e espaço físico.
Definição das quantidades
Depois de analisar demanda e estoque, o PCP determina quanto precisa ser fabricado.
Essa definição deve considerar:
-
demanda prevista;
-
pedidos existentes;
-
saldo de produtos acabados;
-
estoque mínimo;
-
lotes produtivos;
-
capacidade disponível;
-
materiais disponíveis.
A quantidade planejada precisa fazer sentido para a realidade da operação.
Prazos de produção
Cada ordem precisa possuir uma previsão de execução.
O prazo não deve ser definido apenas pela data desejada pelo cliente. É necessário observar o tempo necessário para produzir, as ordens já programadas e a disponibilidade dos recursos.
Uma promessa de entrega somente é confiável quando existe conhecimento da capacidade real da fábrica.
Capacidade disponível
O planejamento precisa analisar quanto cada setor consegue produzir dentro do período disponível.
Imagine uma determinada operação que consegue processar certo volume por turno. Se a carga prevista ultrapassa essa capacidade, um gargalo pode ser identificado antes mesmo do início da produção.
A equipe pode avaliar alternativas como modificar o sequenciamento, distribuir atividades ou alterar datas.
Planejamento dos materiais
A necessidade de materiais deve estar diretamente ligada ao planejamento.
Com base nas quantidades a fabricar, a empresa pode determinar quanto de cada matéria-prima ou componente será necessário.
Depois disso, compara-se a necessidade com o estoque disponível.
Quando há falta, compras precisa receber a informação com antecedência suficiente para realizar o abastecimento.
Integração entre planejamento e execução
O planejamento precisa ser viável no chão de fábrica.
Planos construídos sem considerar limitações reais tendem a sofrer mudanças constantes durante a execução.
Por isso, informações sobre tempos reais, capacidade, produtividade e paradas devem retornar ao PCP.
Esse retorno permite ajustar futuros planejamentos e trabalhar com parâmetros cada vez mais próximos da realidade.
Assim, planejamento não deve ser tratado como uma atividade isolada. Ele faz parte de um ciclo que utiliza informações da demanda, estoque, compras e produção para orientar as próximas decisões.
Como organizar materiais, máquinas e recursos no Fluxograma PCP?
A disponibilidade dos recursos influencia diretamente a capacidade da indústria de cumprir aquilo que foi planejado. Por isso, um fluxograma PCP precisa representar as verificações necessárias antes da liberação da produção.
Planejar uma ordem sem confirmar materiais, máquinas e recursos pode criar interrupções no chão de fábrica.
Controle de estoque de matéria-prima
O primeiro ponto consiste em conhecer o saldo dos materiais.
A empresa precisa saber quanto existe fisicamente no estoque e quanto está realmente disponível para novas ordens.
Nem todo material existente está necessariamente livre. Parte do saldo pode estar reservada para ordens já programadas.
Por isso, diferenciar estoque físico, reservado e disponível contribui para decisões mais precisas.
Disponibilidade de materiais
A estrutura ou ficha técnica do produto ajuda a identificar quais componentes são necessários para fabricar determinada quantidade.
Com base nessa informação, o PCP consegue verificar se todos os itens necessários estão disponíveis.
Quando algum componente está faltando, o fluxo deve indicar qual será o próximo procedimento.
Pode ser necessário solicitar compra, aguardar uma entrada prevista ou reorganizar a programação.
Necessidade de compras
Quando o estoque não atende à demanda produtiva, a necessidade precisa chegar ao setor de compras.
O ideal é que isso aconteça antes que a ordem seja liberada para produção.
Assim, compras possui tempo para solicitar cotações, selecionar fornecedores, emitir pedidos e acompanhar os prazos.
O prazo do fornecedor também interfere na programação industrial.
Uma matéria-prima com reposição demorada exige planejamento antecipado.
Capacidade das máquinas
As máquinas representam recursos limitados.
Cada equipamento possui capacidade, disponibilidade e características próprias.
Durante a programação, é necessário analisar:
-
tempo disponível;
-
capacidade por período;
-
ordens já programadas;
-
manutenção prevista;
-
tempo de preparação;
-
operações compatíveis.
Quando diversas ordens precisam utilizar o mesmo equipamento, é necessário estabelecer uma sequência.
Disponibilidade das equipes
Máquinas disponíveis não garantem produção quando não existe mão de obra adequada para operá-las.
O planejamento deve considerar os postos de trabalho e as equipes necessárias.
A disponibilidade pode variar conforme turnos, férias, treinamentos ou distribuição dos operadores.
O objetivo não é apenas verificar a existência de pessoas, mas entender se existe capacidade operacional suficiente para executar aquilo que foi programado.
Identificação de gargalos
Um gargalo ocorre quando determinada etapa possui capacidade inferior à demanda que recebe.
Como consequência, ordens começam a se acumular antes daquela operação.
O fluxograma ajuda a visualizar onde esse acúmulo pode acontecer.
Depois de identificar o ponto crítico, a empresa pode avaliar:
-
alterações de sequência;
-
redistribuição da carga;
-
redução de tempos improdutivos;
-
ajustes de programação;
-
manutenção preventiva;
-
revisão dos métodos de trabalho.
Equilíbrio entre carga e capacidade
A carga representa o trabalho que precisa ser executado.
A capacidade representa quanto o recurso consegue realizar.
Quando carga e capacidade são avaliadas juntas, o planejamento se torna mais realista.
Não basta saber quanto precisa ser produzido. É necessário compreender se existe condição operacional para concluir aquela quantidade dentro do período definido.
Esse equilíbrio ajuda a reduzir reprogramações frequentes, atrasos e excesso de produtos aguardando processamento.
Como representar as ordens de produção no Fluxograma PCP?
As ordens de produção transformam aquilo que foi planejado em instruções para o processo produtivo. Dentro de um fluxograma PCP, elas precisam aparecer como ligação entre o planejamento realizado pelo PCP e a execução realizada no chão de fábrica.
A ordem reúne informações necessárias para fabricar determinado produto ou lote.
Criação das ordens de fabricação
Depois da definição das necessidades, o PCP pode gerar as ordens.
Normalmente, a ordem contém informações como:
-
produto;
-
quantidade planejada;
-
data prevista de início;
-
data prevista de conclusão;
-
materiais necessários;
-
operações;
-
máquinas ou setores envolvidos;
-
observações de produção.
Esses dados ajudam a orientar os responsáveis pela execução.
Sequenciamento das atividades
Quando várias ordens estão abertas ao mesmo tempo, é necessário definir em qual sequência serão processadas.
O sequenciamento pode considerar fatores como prazo, disponibilidade de matéria-prima, capacidade da máquina, tamanho do lote e necessidade de preparação dos equipamentos.
Uma sequência adequada reduz conflitos entre ordens que disputam os mesmos recursos.
Também pode diminuir trocas desnecessárias de ferramentas, configurações ou materiais.
Definição de prioridades
Nem todas as ordens possuem a mesma prioridade.
Algumas podem estar relacionadas a pedidos próximos do vencimento. Outras podem depender da chegada de materiais.
É importante estabelecer critérios claros.
Quando as prioridades são alteradas constantemente sem uma justificativa operacional, a programação perde estabilidade.
Por isso, mudanças precisam ser registradas e avaliadas conforme seus impactos nas demais ordens.
Distribuição das tarefas
Depois de programadas, as operações precisam chegar às equipes responsáveis.
Cada setor deve saber:
-
qual ordem executar;
-
qual produto fabricar;
-
qual quantidade produzir;
-
qual operação realizar;
-
quando começar;
-
qual é a próxima etapa.
A clareza dessas informações reduz dúvidas no chão de fábrica.
Acompanhamento das etapas
A ordem não deve desaparecer do controle depois que entra em produção.
Seu status precisa ser acompanhado.
Entre as situações possíveis estão:
-
aguardando material;
-
programada;
-
liberada;
-
em produção;
-
parada;
-
parcialmente concluída;
-
concluída.
Essas informações ajudam o PCP a conhecer a situação real das operações.
Registro de início e término
Registrar quando uma atividade começa e quando termina fornece dados importantes sobre os tempos reais de produção.
Com esses registros, a empresa consegue comparar o tempo previsto com o realizado.
Diferenças constantes podem indicar que os parâmetros utilizados no planejamento precisam ser ajustados.
Também podem mostrar perdas de tempo, esperas, problemas de máquina ou dificuldades operacionais.
Rastreabilidade das ordens
Quando os registros são mantidos ao longo do processo, a ordem também funciona como histórico da produção.
A empresa pode consultar quais materiais foram utilizados, quais operações ocorreram, quando o lote foi fabricado e quais resultados foram registrados.
Essa rastreabilidade facilita análises posteriores e ajuda a encontrar a origem de determinadas divergências.
Portanto, a ordem de produção não deve ser vista apenas como autorização para fabricar. Ela representa um elemento central do controle industrial e conecta planejamento, execução e resultados.
Como acompanhar a execução da produção utilizando o Fluxograma PCP?
Depois que as ordens chegam ao chão de fábrica, começa uma etapa essencial: acompanhar se o planejamento está realmente sendo executado. Um fluxograma PCP completo precisa mostrar como as informações da produção retornam ao planejamento.
Sem esse retorno, o PCP pode continuar trabalhando com uma situação que já não corresponde à realidade.
Comparação entre planejado e realizado
Uma das análises mais importantes consiste em comparar o que deveria acontecer com aquilo que efetivamente aconteceu.
A comparação pode envolver:
-
quantidade;
-
prazo;
-
tempo de produção;
-
consumo de materiais;
-
perdas;
-
produtividade.
Se uma ordem deveria produzir determinada quantidade em um turno e realizou menos, é necessário compreender a causa.
A diferença isolada nem sempre representa um problema grave. Entretanto, diferenças frequentes indicam que existe algum fator que precisa ser investigado.
Apontamento de produção
O apontamento registra a execução das atividades.
Dependendo da operação, pode incluir:
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade rejeitada;
-
tempo trabalhado;
-
materiais utilizados;
-
operador;
-
máquina;
-
data e horário.
Quanto mais organizado for esse registro, maior será a qualidade das informações disponíveis para análise.
Quantidade produzida
O controle da quantidade permite verificar o avanço das ordens.
Uma ordem pode ser concluída integralmente ou parcialmente.
Quando existe produção parcial, o saldo ainda necessário precisa continuar visível para o PCP.
Isso evita que ordens sejam consideradas concluídas quando ainda existem quantidades pendentes.
Controle do tempo
O tempo utilizado em cada operação também fornece informações importantes.
Diferenças entre tempo previsto e real podem estar relacionadas a diversos fatores:
-
setup maior que o esperado;
-
problemas de máquina;
-
falta de material;
-
espera entre operações;
-
dificuldade na execução;
-
parâmetros incorretos.
Analisar esses dados ajuda a melhorar futuros planejamentos.
Identificação dos atrasos
O acompanhamento permite identificar atrasos antes da data final de entrega.
Se determinada etapa deveria estar concluída, mas continua em andamento, o PCP pode avaliar os impactos sobre as operações seguintes.
Quanto mais cedo o atraso é identificado, maior é a possibilidade de reorganizar a programação.
Correção dos problemas
O controle da execução deve permitir ações corretivas.
Por exemplo, uma ordem interrompida por falta de material precisa gerar uma sinalização para que a situação seja tratada.
Uma máquina indisponível pode exigir reprogramação.
Uma operação que está levando muito mais tempo do que o previsto pode provocar alterações nas ordens seguintes.
O acompanhamento precisa transformar dados em decisões.
Comunicação entre PCP e chão de fábrica
Uma comunicação eficiente evita que o planejamento trabalhe com informações desatualizadas.
O chão de fábrica precisa informar ocorrências, enquanto o PCP precisa fornecer prioridades e programação atualizadas.
Essa troca deve acontecer continuamente.
Quando decisões são realizadas isoladamente, podem ocorrer conflitos. Uma equipe pode alterar a sequência de produção sem conhecimento do PCP, enquanto o planejamento continua considerando a programação anterior.
Centralizar a informação ajuda a manter todos trabalhando com a mesma visão do processo.
Controle das mudanças
Nem sempre o plano inicial será mantido até o fim.
Mudanças de demanda, atrasos de fornecedor, falhas de equipamento e outras ocorrências podem exigir ajustes.
O importante é que as alterações sejam controladas.
Cada mudança relevante precisa refletir no planejamento para evitar divergências entre aquilo que está registrado e aquilo que está sendo executado.
Quais indicadores podem ser analisados após criar um Fluxograma PCP?
Os dados obtidos durante o processo produtivo tornam um fluxograma PCP ainda mais útil para a gestão. Depois de estruturar as etapas e os apontamentos, a empresa pode transformar registros operacionais em indicadores que mostram o desempenho da produção.
Indicadores devem ser utilizados para responder perguntas específicas.
A empresa pode querer saber se está cumprindo os prazos, utilizando bem os recursos ou produzindo conforme o planejado.
Produção planejada e realizada
A comparação entre planejado e realizado demonstra se as quantidades estabelecidas pelo PCP estão sendo alcançadas.
Por exemplo, quando a programação prevê determinado volume e a produção entrega um resultado inferior, existe um desvio.
Esse desvio pode ser analisado por produto, setor, máquina ou período.
O objetivo não é apenas identificar a diferença, mas compreender sua causa.
Cumprimento de prazos
Também é possível acompanhar quantas ordens foram concluídas dentro das datas planejadas.
Quando atrasos se tornam frequentes, a empresa precisa verificar se os tempos utilizados no planejamento são realistas.
O problema também pode estar relacionado à falta de materiais, sobrecarga de máquinas, mudanças constantes de prioridade ou falhas no sequenciamento.
Produtividade
A produtividade relaciona os recursos utilizados com o resultado obtido.
Ela pode ser analisada de diferentes formas conforme o processo.
Por exemplo, pode-se observar quantidade produzida por período, por equipe ou por recurso.
A comparação histórica ajuda a identificar alterações no desempenho.
Capacidade utilizada
Esse indicador permite compreender quanto da capacidade disponível está sendo efetivamente utilizada.
Uma utilização muito baixa pode indicar ociosidade.
Por outro lado, trabalhar constantemente próximo do limite pode reduzir a flexibilidade para absorver variações, urgências ou paradas inesperadas.
A análise precisa considerar o contexto da operação.
Índice de perdas
Registrar perdas ajuda a compreender quanto material ou produção está deixando de se transformar em resultado aproveitável.
As perdas podem ocorrer por:
-
defeitos;
-
refugo;
-
retrabalho;
-
problemas de processo;
-
erros de operação;
-
materiais fora de especificação.
Quando esses registros são acompanhados por produto ou operação, fica mais fácil localizar os principais pontos de atenção.
Paradas de máquinas
Paradas interferem diretamente no cumprimento da programação.
Por isso, é importante registrar sua duração e seus motivos.
As causas podem envolver manutenção, falta de material, troca de ferramenta, ausência de operador ou outros eventos.
Classificar corretamente as ocorrências ajuda a identificar quais motivos mais comprometem a disponibilidade.
Eficiência operacional
A eficiência pode ser acompanhada comparando os resultados obtidos com parâmetros previamente estabelecidos.
Entretanto, o indicador somente será útil se os parâmetros forem confiáveis.
Tempos padrão incorretos podem fazer uma operação parecer eficiente ou ineficiente de maneira equivocada.
Por isso, os dados históricos devem ser utilizados para revisar os parâmetros do planejamento.
| Indicador | O que acompanha | Benefício |
|---|---|---|
| Planejado x realizado | Diferença entre previsão e execução | Identifica desvios |
| Produtividade | Quantidade produzida em relação aos recursos | Avalia desempenho |
| Perdas | Materiais ou produtos não aproveitados | Ajuda a reduzir desperdícios |
| Prazos | Ordens concluídas dentro do período previsto | Melhora o controle das entregas |
| Capacidade | Utilização dos recursos produtivos | Identifica sobrecarga e ociosidade |
| Paradas | Tempo e motivos de interrupção | Mostra causas de perda de disponibilidade |
| Tempo de produção | Duração real das operações | Melhora futuros planejamentos |
Indicadores precisam gerar ações
Acompanhamento sem análise possui pouco valor.
Se o indicador mostra crescimento dos atrasos, a equipe precisa investigar os motivos.
Se as perdas aumentam em determinada operação, é necessário verificar o processo.
Se o tempo real está constantemente acima do planejado, os parâmetros precisam ser revisados ou o problema operacional deve ser tratado.
Indicadores são mais úteis quando fazem parte do ciclo de melhoria do PCP.
Quais erros devem ser evitados ao criar um Fluxograma PCP?
A construção de um fluxograma PCP precisa facilitar a compreensão do processo produtivo. Quando a representação é criada sem critérios claros, pode se tornar complexa, desatualizada e pouco utilizada pela equipe.
Conhecer os erros mais comuns ajuda a desenvolver um fluxo que realmente contribua para o planejamento e controle.
Criar um fluxo excessivamente complexo
Um dos principais erros é tentar representar todos os pequenos detalhes da fábrica dentro do mesmo desenho.
O excesso de decisões, símbolos e caminhos pode dificultar a leitura.
O ideal é apresentar primeiro as etapas principais e detalhar processos específicos apenas quando isso for necessário.
Um fluxo geral pode mostrar planejamento, materiais, programação, produção e análise.
Fluxos complementares podem detalhar etapas mais específicas.
Não atualizar as informações
Outro problema ocorre quando o processo representado deixa de corresponder à realidade.
Mudanças em máquinas, produtos, responsabilidades e métodos precisam ser incorporadas.
Caso contrário, o documento passa a mostrar um processo antigo que já não é executado daquela maneira.
A revisão deve ocorrer sempre que existir uma alteração importante.
Ignorar a capacidade produtiva
Criar uma programação sem considerar capacidade transforma o PCP em uma lista de desejos, e não em um plano viável.
O volume programado deve ser comparado com a disponibilidade dos recursos.
Quando existe sobrecarga, o problema precisa ser identificado antes que a produção comece.
Não considerar o estoque
Materiais representam uma condição básica para executar as ordens.
Programar a fabricação sem verificar disponibilidade pode provocar interrupções.
Além do saldo físico, é importante considerar materiais reservados para outras ordens.
O controle precisa mostrar aquilo que realmente está disponível.
Não registrar apontamentos
Sem dados da execução, não existe comparação confiável entre planejamento e realidade.
A ausência de apontamentos impede avaliar tempos, produtividade, perdas e cumprimento das ordens.
Por isso, é importante definir quais dados serão registrados e quem será responsável pelo registro.
Não acompanhar indicadores
O fluxograma não deve terminar simplesmente na conclusão das ordens.
Resultados precisam retornar ao planejamento.
Indicadores mostram se o processo está funcionando conforme esperado e onde ajustes podem ser realizados.
Não envolver os setores responsáveis
PCP está relacionado a diversas áreas da empresa.
Estoque fornece informações de materiais.
Compras participa do abastecimento.
Produção executa as ordens.
Vendas pode fornecer demanda e prazos.
Quando o fluxo é criado sem consultar os responsáveis por essas atividades, detalhes importantes podem ser ignorados.
Criar etapas que não possuem responsáveis
Toda atividade precisa ter um responsável.
Quando uma decisão aparece no fluxo, alguém precisa possuir autoridade para tomá-la.
Quando uma informação precisa ser registrada, alguém precisa executar o registro.
Etapas sem responsáveis podem gerar espera e falhas de comunicação.
Utilizar informações pouco confiáveis
O planejamento depende da qualidade dos dados utilizados.
Saldos incorretos de estoque, tempos de produção desatualizados e estruturas de produto incompletas comprometem o resultado.
Antes de buscar uma programação mais avançada, é importante garantir que as informações básicas estejam consistentes.
Não revisar o fluxo
Processos produtivos evoluem.
Produtos são alterados, máquinas são substituídas e novas operações podem surgir.
Por isso, o fluxograma deve ser revisado periodicamente para continuar representando a realidade da empresa.
Como melhorar o Fluxograma PCP utilizando um sistema de gestão da produção?
Quando o volume de informações aumenta, controlar cada etapa manualmente pode se tornar difícil. Nesse cenário, um fluxograma PCP pode ser associado a um sistema de gestão da produção para transformar o fluxo definido pela empresa em processos acompanhados por dados integrados.
A tecnologia não substitui a necessidade de organizar o processo. Antes de automatizar, é importante compreender como as atividades devem funcionar.
Depois disso, o sistema pode facilitar registros, consultas e acompanhamento.
Centralização das informações
Um dos benefícios da utilização de um sistema é reunir dados que antes poderiam estar espalhados em planilhas, anotações e controles separados.
O PCP passa a consultar informações relacionadas a:
-
produtos;
-
materiais;
-
estoques;
-
estruturas;
-
ordens;
-
produção;
-
compras;
-
apontamentos.
Centralizar os registros reduz a necessidade de procurar informações em diferentes fontes.
Integração entre estoque, compras e produção
A produção depende do abastecimento de materiais.
Quando essas áreas estão integradas, uma necessidade produtiva pode ser comparada com o saldo existente.
Se o estoque for insuficiente, a necessidade pode orientar o processo de compra.
Após o recebimento, a entrada atualiza a disponibilidade do material.
Essa conexão reduz controles paralelos e melhora a visibilidade do abastecimento.
Controle das ordens de produção
Um sistema também pode concentrar as informações das ordens.
O PCP consegue visualizar quais estão planejadas, liberadas, em execução ou concluídas.
Também pode acompanhar quantidades previstas e realizadas.
Isso facilita a identificação de ordens atrasadas ou parcialmente executadas.
Atualização das informações
À medida que os apontamentos são realizados, os dados da produção podem ser atualizados.
Assim, o planejamento consegue trabalhar com uma visão mais próxima da realidade.
Quando a informação demora para chegar ao PCP, decisões podem ser tomadas com base em situações que já mudaram.
Acompanhamento dos indicadores
Dados registrados de forma organizada facilitam a geração de relatórios.
A empresa pode acompanhar desempenho por período, produto, máquina ou ordem.
Esses relatórios ajudam a identificar tendências e recorrências.
Um problema que parece isolado pode se mostrar frequente quando analisado historicamente.
Redução de controles manuais
Planilhas podem ser úteis em operações menores ou em análises específicas.
Entretanto, conforme cresce a quantidade de produtos, materiais e ordens, manter informações sincronizadas em vários arquivos se torna mais difícil.
Alterações realizadas em um controle podem não chegar aos demais.
Um sistema integrado procura utilizar uma base central para reduzir esse tipo de divergência.
Histórico da produção
Outro benefício é manter registros das operações anteriores.
Históricos ajudam a responder perguntas como:
-
quanto tempo determinada operação costuma levar;
-
qual foi a quantidade produzida;
-
quais perdas ocorreram;
-
quando a ordem foi concluída;
-
quais materiais foram consumidos.
Essas informações podem ser utilizadas para melhorar novos planejamentos.
Tecnologia como apoio ao processo
É importante compreender que um sistema não corrige automaticamente processos desorganizados.
Cadastros incorretos e procedimentos mal definidos continuam produzindo informações inadequadas mesmo quando são informatizados.
Por isso, tecnologia e organização precisam trabalhar juntas.
Primeiro, a empresa define o processo. Depois, configura controles e registros que representem essa realidade.
Como criar um Fluxograma PCP eficiente para melhorar o controle da produção?
Criar um fluxograma PCP eficiente exige mais do que reunir símbolos e conectar etapas. É necessário entender a rotina da fábrica, identificar as informações relevantes e definir como as decisões produtivas devem acontecer.
O objetivo final deve ser criar uma representação simples o suficiente para ser compreendida e completa o suficiente para orientar o controle.
Mapear o processo atual
O primeiro passo é registrar como a produção funciona atualmente.
É importante acompanhar o caminho desde o surgimento da necessidade até a conclusão da fabricação.
Perguntas úteis incluem:
-
Quem informa a necessidade de produção?
-
Quem verifica o estoque?
-
Quem calcula os materiais?
-
Quem libera as ordens?
-
Quem define as prioridades?
-
Quem acompanha a execução?
-
Quem registra os resultados?
As respostas ajudam a identificar as etapas existentes.
Definir entradas e saídas
Cada etapa possui informações de entrada e algum resultado.
Por exemplo, a análise da demanda recebe pedidos e previsões.
Como saída, gera uma necessidade de produção.
A verificação de materiais recebe essa necessidade e consulta o estoque.
Como resultado, pode liberar os materiais ou gerar uma necessidade de compras.
Pensar dessa forma ajuda a conectar corretamente cada atividade.
Identificar responsáveis
Depois de mapear as etapas, devem ser definidos os responsáveis.
Não é necessário colocar nomes específicos no fluxo. Podem ser utilizados setores ou funções.
O importante é mostrar quem executa cada atividade ou decisão.
Essa definição melhora a comunicação entre as áreas.
Organizar a sequência das atividades
As etapas precisam seguir uma lógica.
Uma sequência geral pode utilizar:
Demanda → Planejamento → Necessidade de materiais → Verificação do estoque → Compras, quando necessário → Programação → Ordem de produção → Execução → Apontamento → Análise dos resultados
Dependendo da indústria, etapas adicionais podem ser incluídas.
O importante é que cada conexão represente aquilo que realmente acontece.
Definir pontos de decisão
Nem sempre o fluxo segue apenas uma direção.
Existem momentos em que o processo precisa tomar caminhos diferentes.
Por exemplo:
Há material disponível?
Se sim, a ordem pode seguir para programação.
Se não, é necessário iniciar o abastecimento.
Outro exemplo:
A quantidade planejada foi concluída?
Se sim, a ordem pode ser encerrada.
Se não, permanece uma quantidade pendente.
Essas decisões tornam o fluxo mais próximo da realidade.
Testar o fluxo
Depois de criar a primeira versão, é importante testar.
A equipe pode selecionar uma ordem real e acompanhar seu caminho no fluxograma.
Se surgirem atividades que não estão representadas, o modelo precisa ser ajustado.
Esse teste também mostra etapas que talvez tenham sido incluídas, mas não possuem utilidade prática.
Validar com os setores envolvidos
Pessoas que executam as atividades diariamente podem identificar problemas que não são percebidos apenas pelo PCP.
Por isso, o fluxo deve ser apresentado às áreas envolvidas.
Produção pode apontar dificuldades relacionadas aos apontamentos.
Estoque pode informar particularidades da separação de materiais.
Compras pode explicar tempos necessários para abastecimento.
Essa participação melhora a qualidade do mapeamento.
Ajustar conforme os resultados
Depois da implementação, indicadores precisam ser acompanhados.
Se atrasos continuam frequentes, é necessário verificar onde o fluxo está falhando.
Se muitas ordens são interrompidas por falta de materiais, a etapa de verificação de estoque precisa ser analisada.
Se os tempos planejados divergem constantemente dos reais, parâmetros precisam ser revisados.
O fluxograma deve evoluir conforme a empresa identifica novas necessidades.
Manter o acompanhamento contínuo
PCP não é uma atividade realizada apenas uma vez.
Pedidos mudam, estoques mudam, equipamentos ficam indisponíveis e prioridades podem ser alteradas.
Por isso, planejamento e controle precisam funcionar continuamente.
O fluxo deve permitir que informações da execução retornem ao planejamento.
Essa retroalimentação cria um ciclo:
Planejar → Programar → Executar → Registrar → Analisar → Ajustar → Planejar novamente
Esse ciclo ajuda a empresa a desenvolver um processo produtivo cada vez mais previsível e organizado.
Conclusão
Um fluxograma PCP permite visualizar como planejamento, materiais, capacidade, ordens de produção, execução e indicadores estão conectados dentro da rotina industrial.
Ao representar essas etapas de maneira organizada, a empresa consegue compreender melhor como uma necessidade de produção se transforma em atividades no chão de fábrica. Também se torna mais fácil identificar quem participa de cada processo, quais informações são necessárias e quais decisões precisam ocorrer antes que uma ordem avance.
A criação do fluxo começa pelo conhecimento da operação atual. É necessário entender produtos, processos, máquinas, equipes, materiais e capacidades antes de definir a sequência ideal. Depois disso, podem ser estabelecidas etapas de planejamento, verificação do estoque, programação, execução e apontamento.
O acompanhamento da produção possui papel fundamental nesse processo. Planejar sem comparar os resultados reduz a capacidade de identificar problemas. Por isso, dados como quantidade produzida, tempo utilizado, perdas, paradas e cumprimento de prazos precisam retornar ao PCP.
Indicadores transformam esses registros em informações para tomada de decisão. Quando diferenças entre planejamento e execução aparecem continuamente, a empresa consegue investigar suas causas e ajustar parâmetros, prioridades ou processos.
Outro ponto importante é manter o fluxo atualizado. Mudanças na fábrica devem ser incorporadas para que a representação continue refletindo aquilo que realmente acontece.
Quando existe um sistema de gestão integrado, o controle pode ser ampliado por meio da centralização das informações de estoque, compras, ordens, materiais e produção. Entretanto, a tecnologia precisa estar apoiada por processos bem definidos e cadastros confiáveis.
Assim, criar um fluxo completo não significa apenas desenhar etapas. Significa estruturar um processo em que demanda, planejamento, capacidade, abastecimento, execução e análise trabalham de forma conectada, permitindo maior visibilidade sobre a produção e melhores condições para reduzir atrasos, identificar gargalos e melhorar continuamente o controle da fábrica.