Por que o Fluxograma PCP facilita o controle da produção?
Controlar uma produção industrial envolve muito mais do que simplesmente acompanhar a quantidade de itens fabricados. É necessário entender o que precisa ser produzido, quais materiais estão disponíveis, qual é a capacidade produtiva, quais pedidos possuem prioridade e em que etapa cada ordem se encontra. Quando essas informações não seguem uma sequência bem definida, aumentam as chances de atrasos, falhas de comunicação e decisões tomadas com base em dados incompletos.
O Fluxograma PCP ajuda justamente a tornar esse processo mais claro. Ele representa visualmente o caminho percorrido pela produção, mostrando como uma atividade se conecta à próxima e quais decisões precisam ser tomadas em cada etapa. Dessa forma, gestores e responsáveis pelo planejamento conseguem visualizar o processo produtivo como um todo, em vez de analisar cada atividade isoladamente.
Imagine, por exemplo, uma indústria que recebe um pedido de 1.000 unidades de determinado produto. Antes de iniciar a fabricação, é preciso confirmar se existem matérias-primas suficientes, verificar a capacidade das máquinas, avaliar as ordens que já estão em andamento e estabelecer um prazo viável. Todas essas verificações podem fazer parte de um fluxo organizado.
Quando o processo está representado de maneira lógica, fica mais fácil entender onde uma ordem começa, quais etapas precisa cumprir e quando pode ser considerada finalizada.
Quais problemas aparecem quando o fluxo de produção não está organizado?
Uma operação sem etapas claramente estabelecidas pode apresentar diferentes dificuldades. Em muitos casos, os problemas não acontecem por falta de capacidade produtiva, mas pela ausência de organização das informações e das prioridades.
Entre as situações mais comuns estão:
-
ordens iniciadas sem a disponibilidade de todos os materiais;
-
pedidos com prazo próximo aguardando enquanto outros menos urgentes são produzidos;
-
excesso de matéria-prima ou produtos acumulados;
-
equipamentos sobrecarregados enquanto outros permanecem disponíveis;
-
dificuldade para saber quais ordens estão atrasadas;
-
retrabalho provocado por informações incorretas;
-
interrupções durante a fabricação;
-
falta de uma visão clara sobre o andamento da produção.
Um fluxo estruturado permite identificar essas situações com maior facilidade. Se muitas ordens permanecem paradas na mesma etapa, por exemplo, pode existir um gargalo naquele ponto. Se a produção é frequentemente interrompida por falta de componentes, pode ser necessário rever a forma como os materiais são planejados.
Assim, o fluxograma não serve apenas para demonstrar como a empresa trabalha. Ele também pode revelar pontos que precisam ser analisados e melhorados.
Como o PCP organiza o caminho da produção?
O Planejamento e Controle da Produção acompanha o processo desde a identificação da demanda até a conclusão da fabricação. Seu papel é transformar necessidades de produção em atividades organizadas, considerando recursos, prazos e materiais.
Em uma sequência simplificada, o processo pode começar com a entrada de um pedido. Em seguida, é feita a análise da quantidade necessária, seguida pela consulta dos materiais disponíveis. Depois disso, a produção pode ser programada e uma ordem pode ser liberada para execução.
Durante a fabricação, também é importante acompanhar o que realmente está acontecendo. Quantidades produzidas, perdas, tempos utilizados e etapas concluídas fornecem informações para comparar o planejamento com a execução.
O Fluxograma PCP torna essa sequência visível e facilita a identificação das relações entre diferentes atividades. Isso evita que cada setor trabalhe de forma isolada e ajuda a compreender como uma decisão tomada no início do processo pode influenciar as etapas seguintes.
O fluxograma também ajuda a melhorar processos?
Sim. Uma das principais vantagens de representar visualmente o processo é conseguir analisar como ele funciona atualmente.
Ao desenhar o caminho percorrido por uma ordem, a empresa pode identificar atividades duplicadas, esperas desnecessárias, pontos de decisão confusos e etapas que poderiam ser reorganizadas.
Um exemplo simples ocorre quando uma ordem precisa passar por diversas conferências antes de ser liberada. Ao observar o fluxo completo, pode ser possível perceber que algumas verificações estão sendo realizadas mais de uma vez sem necessidade.
Por isso, o fluxograma pode ser utilizado tanto para documentar a rotina existente quanto para apoiar melhorias. O objetivo é criar uma visão simples e lógica do processo, permitindo que as etapas sejam avaliadas com maior clareza.
O que é um Fluxograma PCP e para que ele serve?
O Fluxograma PCP é uma representação visual das etapas relacionadas ao planejamento, programação, execução e acompanhamento da produção. Ele mostra o caminho que as informações, materiais e ordens percorrem dentro do processo produtivo.
Em vez de depender apenas de descrições extensas, o fluxograma utiliza uma sequência visual para mostrar atividades e decisões. Isso facilita a compreensão do processo e permite identificar rapidamente o que deve acontecer depois de cada etapa.
Um fluxo pode começar, por exemplo, com o recebimento de uma demanda e terminar com a entrada do produto acabado no estoque. Entre esses dois pontos existem diversas verificações que precisam ser organizadas.
O que significa PCP?
PCP significa Planejamento e Controle da Produção. Trata-se do conjunto de atividades utilizadas para organizar o que será produzido e acompanhar sua execução.
Entre suas principais funções estão:
-
planejar as necessidades de produção;
-
determinar quantidades;
-
organizar prioridades;
-
programar datas e sequências;
-
verificar materiais disponíveis;
-
acompanhar ordens em andamento;
-
controlar prazos;
-
registrar resultados;
-
comparar o previsto com o realizado.
Planejar significa antecipar necessidades e definir como os recursos poderão ser utilizados. Programar envolve transformar esse planejamento em uma sequência prática de execução. Já o controle permite verificar se a produção está acontecendo conforme esperado.
Por exemplo, uma empresa pode planejar fabricar 500 unidades durante determinado período. Durante a execução, porém, são concluídas apenas 430 unidades. O acompanhamento permite identificar essa diferença e investigar o motivo, que pode estar relacionado à falta de material, parada de equipamento, perdas ou tempo maior do que o previsto.
Como funciona um fluxograma dentro do PCP?
Dentro do PCP, o fluxograma apresenta as atividades na ordem em que precisam ocorrer. Também pode mostrar decisões que alteram o caminho da produção.
Um exemplo comum é a verificação da disponibilidade de matéria-prima.
Se os materiais necessários estiverem disponíveis, a ordem pode avançar para a programação. Caso não estejam, o fluxo pode direcionar a necessidade para reposição antes da liberação da produção.
Essa representação permite enxergar pontos importantes, como:
-
entrada dos pedidos;
-
análise da demanda;
-
consulta ao estoque;
-
cálculo das necessidades;
-
disponibilidade de materiais;
-
capacidade produtiva;
-
programação;
-
liberação das ordens;
-
execução;
-
inspeção;
-
apontamento;
-
finalização.
Cada empresa pode adaptar essa estrutura conforme suas características. Uma indústria com poucas etapas produtivas pode utilizar um modelo mais simples, enquanto operações com diferentes máquinas, setores e processos podem precisar de um fluxo mais detalhado.
Qual é o principal objetivo do Fluxograma PCP?
O principal objetivo do Fluxograma PCP é facilitar a visualização e o entendimento da produção. Ao reunir as etapas em uma sequência organizada, ele permite acompanhar como uma demanda se transforma em um produto concluído.
Essa visão ajuda a responder perguntas importantes:
-
O pedido já foi analisado?
-
Existem materiais suficientes?
-
A produção já foi programada?
-
A ordem foi liberada?
-
Em qual etapa ela está?
-
Existe alguma operação atrasada?
-
A quantidade planejada foi concluída?
Essas perguntas são importantes porque o controle da produção depende de informações atualizadas sobre o andamento das atividades.
Um fluxo bem estruturado também cria uma referência para analisar desvios. Se uma ordem deveria estar em determinada etapa, mas ainda permanece na anterior, é possível investigar o motivo com mais rapidez.
Exemplo simples de um fluxo produtivo
Para compreender melhor, considere uma indústria que recebeu um novo pedido.
O fluxo poderia seguir desta maneira:
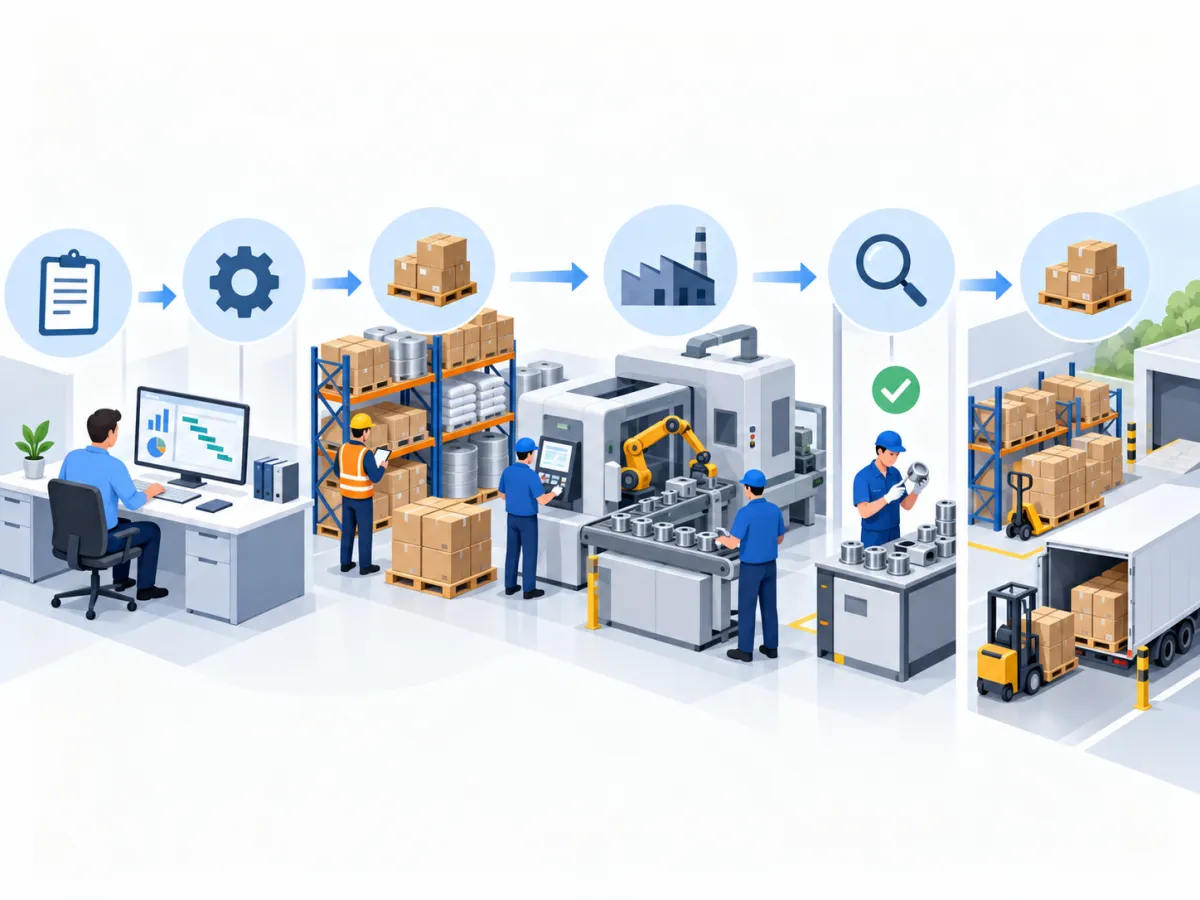
Pedido recebido → análise da necessidade → verificação dos materiais → programação → emissão da ordem de produção → fabricação → conferência → produto final.
Na análise da necessidade, a empresa verifica a quantidade solicitada e o prazo. Depois, consulta os materiais disponíveis. Se houver estoque suficiente, a produção pode seguir para a programação. Caso contrário, será necessário providenciar os itens que faltam.
Depois da programação, a ordem é liberada com as informações necessárias para fabricação. Durante a execução, o andamento pode ser registrado até que a quantidade planejada seja concluída.
Por fim, os produtos passam pela conferência e podem ser direcionados ao estoque de produtos acabados ou à próxima etapa prevista pela empresa.
Essa sequência simples demonstra como o Fluxograma PCP pode transformar várias atividades relacionadas em um processo visual, lógico e mais fácil de acompanhar.
Quais etapas fazem parte de um Fluxograma PCP Industrial?
Para que a produção aconteça de forma organizada, é importante estabelecer uma sequência clara desde a identificação da demanda até a finalização do produto. Cada etapa possui uma função específica e fornece informações para que a próxima atividade possa ser executada com maior segurança.
O Fluxograma PCP ajuda a visualizar essa sequência e a entender como pedidos, materiais, capacidade produtiva e ordens de produção se relacionam. Embora cada indústria possa adaptar o processo conforme sua realidade, algumas etapas são comuns em diferentes tipos de operação.
Recebimento da demanda
O processo começa com a identificação do que precisa ser produzido. Essa necessidade pode surgir de diferentes fontes, como:
-
pedidos realizados por clientes;
-
previsões de vendas;
-
necessidade de reposição de produtos;
-
demandas internas;
-
programação de produção previamente definida.
Imagine uma indústria que recebe um pedido de 800 unidades de determinado produto. Antes de liberar a fabricação, é necessário verificar se parte dessa quantidade já está disponível em estoque e quanto realmente precisa ser produzido.
Se existem 200 unidades prontas, por exemplo, a necessidade inicial pode ser reduzida para 600 unidades, considerando também reservas ou outras demandas existentes.
Essa análise evita produzir quantidades sem necessidade e ajuda a utilizar melhor os recursos disponíveis.
Análise da capacidade produtiva
Depois de identificar a quantidade necessária, é preciso verificar se a empresa possui condições de realizar a produção dentro do prazo esperado.
A capacidade produtiva envolve diferentes fatores, como:
-
máquinas disponíveis;
-
capacidade de cada equipamento;
-
tempo necessário para fabricação;
-
ordens que já estão programadas;
-
etapas necessárias;
-
disponibilidade dos setores;
-
períodos de preparação das máquinas.
Não basta saber que determinado equipamento consegue produzir uma peça. É necessário analisar quanto ele consegue fabricar dentro de determinado período e quais ordens já estão ocupando sua capacidade.
Por exemplo, se uma máquina consegue produzir 100 unidades por hora, mas já possui ordens programadas para praticamente todo o dia, uma nova demanda pode precisar ser posicionada em outro horário ou data.
Essa verificação ajuda a criar programações mais realistas e evita assumir prazos que não correspondem à capacidade disponível.
Verificação dos materiais necessários
Outra etapa essencial é conferir se existem matérias-primas, componentes e insumos suficientes para atender à quantidade planejada.
Uma ordem não deve ser analisada apenas pelo produto final. É necessário considerar tudo o que será consumido durante sua fabricação.
Dependendo da operação, podem ser necessários:
-
matérias-primas principais;
-
componentes;
-
embalagens;
-
peças;
-
itens intermediários;
-
materiais auxiliares.
Suponha que cada produto utilize duas unidades de determinado componente e seja necessário produzir 500 produtos. A necessidade teórica será de 1.000 componentes. Se o estoque possuir apenas 700 unidades disponíveis, existe uma falta de 300 unidades que precisa ser considerada antes da execução.
Essa verificação reduz o risco de iniciar uma produção que será interrompida posteriormente por falta de material.
Planejamento e programação da produção
Depois de analisar demanda, capacidade e materiais, começa a organização efetiva da fabricação.
O planejamento busca responder perguntas fundamentais:
-
O que precisa ser produzido?
-
Qual quantidade deve ser fabricada?
-
Quando a produção precisa acontecer?
-
Quais recursos serão utilizados?
-
Qual deve ser a sequência das ordens?
A programação transforma essas respostas em uma ordem prática de execução.
Duas demandas podem utilizar a mesma máquina, por exemplo. Nesse caso, será necessário decidir qual será produzida primeiro, considerando prazo, disponibilidade de material, capacidade e outras prioridades operacionais.
No Fluxograma PCP, essa fase ocupa uma posição importante porque conecta a análise das necessidades com a execução no ambiente produtivo.
Emissão da ordem de produção
Com a programação definida, a ordem de produção formaliza o que deve ser executado.
Ela pode reunir informações como:
-
produto a ser fabricado;
-
quantidade planejada;
-
data prevista;
-
materiais necessários;
-
etapas produtivas;
-
recursos utilizados;
-
instruções da produção.
A ordem funciona como uma referência para o acompanhamento das atividades.
Em vez de iniciar a fabricação apenas com informações transmitidas informalmente, a empresa passa a ter um registro claro daquilo que precisa ser realizado.
Isso também facilita comparar posteriormente o que foi planejado com aquilo que realmente foi produzido.
Acompanhamento da produção
A liberação da ordem não encerra o trabalho do PCP. A execução precisa ser acompanhada para verificar se o planejamento está sendo cumprido.
Durante a fabricação, podem ser registrados dados como:
-
quantidade iniciada;
-
quantidade concluída;
-
perdas;
-
tempo utilizado;
-
etapa atual;
-
paradas;
-
desvios encontrados.
Essas informações permitem perceber rapidamente quando uma ordem está levando mais tempo que o esperado ou quando determinada operação apresenta dificuldades.
O acompanhamento também ajuda a atualizar prioridades caso ocorram mudanças durante o dia.
Finalização e atualização das informações
Quando a fabricação termina, é necessário conferir os resultados.
A quantidade produzida pode ser comparada com a quantidade planejada. Também podem ser avaliadas perdas, materiais consumidos e eventuais diferenças ocorridas durante o processo.
Depois disso, as informações precisam ser atualizadas para que os setores envolvidos trabalhem com dados corretos.
Se a ordem previa 500 unidades, mas apenas 490 foram aprovadas ao final, o registro deve refletir a quantidade efetivamente concluída.
Essa etapa fecha o ciclo e fornece dados importantes para futuros planejamentos.
Como funciona o Fluxograma PCP do pedido até o produto final?
Um fluxo produtivo completo conecta diversas atividades que acontecem antes, durante e depois da fabricação. A sequência pode variar conforme o tipo de indústria, mas um exemplo bastante comum é:
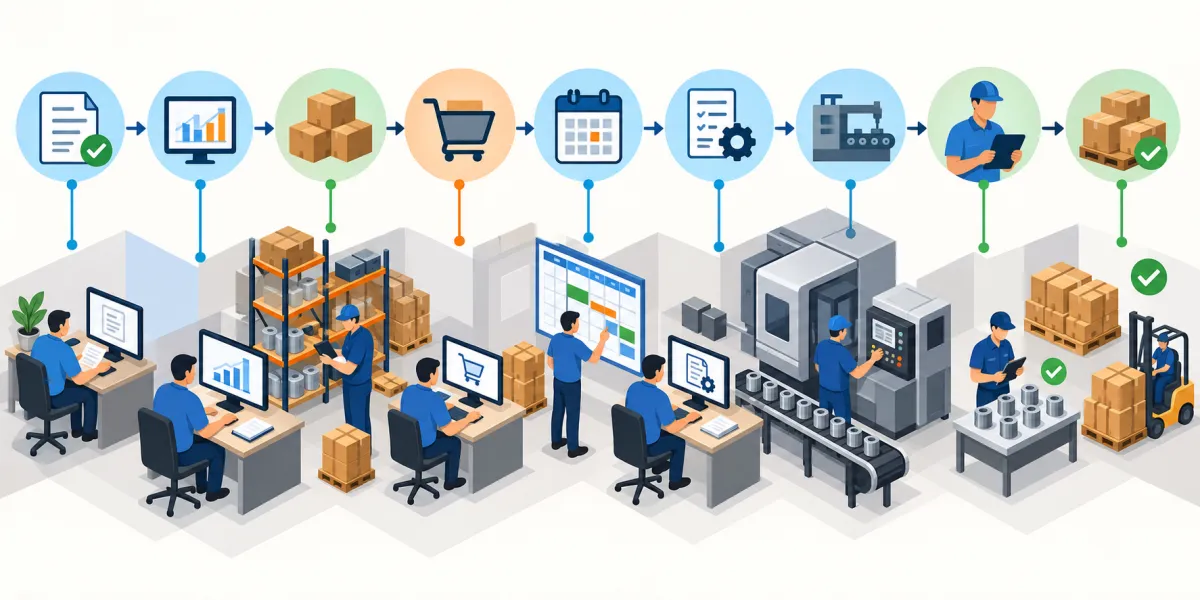
Pedido ou demanda → análise → estoque → necessidade de compra → programação → ordem de produção → separação dos materiais → produção → apontamento → inspeção → conclusão → estoque do produto acabado.
Essa sequência mostra que produzir não significa simplesmente liberar uma ordem para o chão de fábrica. Existem diversas verificações que precisam acontecer para evitar interrupções e melhorar o controle.
Entrada do pedido e análise da necessidade
Uma nova demanda é um dos principais pontos de partida do fluxo.
Imagine um cliente solicitando 1.000 unidades de um produto para determinada data. O primeiro passo é verificar qual necessidade essa demanda realmente representa.
Pode existir uma parte dos produtos pronta no estoque ou outras ordens já programadas para o mesmo item.
Por isso, o pedido precisa ser analisado antes de gerar automaticamente uma nova produção.
Existe material suficiente para fabricar?
Depois de identificar quanto precisa ser produzido, a empresa deve conferir os materiais.
Esse é um dos pontos de decisão mais importantes do fluxo:
Existe material suficiente?
Se a resposta for sim, a demanda pode seguir para a análise da programação.
Se a resposta for não, será necessário gerar uma necessidade de compra, reposição ou produção de componentes intermediários.
Considere uma ordem que precisa de 2.000 kg de matéria-prima, enquanto apenas 1.500 kg estão disponíveis. Nesse cenário, existe uma diferença de 500 kg que precisa ser resolvida.
O Fluxograma PCP permite representar visualmente esse desvio, deixando claro que a produção não deve simplesmente seguir sem a disponibilidade dos recursos necessários.
Existe capacidade disponível dentro do prazo?
Mesmo com todos os materiais disponíveis, ainda é preciso verificar a capacidade produtiva.
A pergunta passa a ser:
Existe capacidade suficiente para concluir a ordem no prazo solicitado?
Se houver disponibilidade, a ordem pode entrar na programação.
Caso contrário, será necessário avaliar alternativas, como:
-
alterar a sequência de produção;
-
reorganizar outras ordens;
-
distribuir a fabricação entre períodos;
-
ajustar a data planejada;
-
avaliar outro recurso compatível.
Essa análise é importante porque evita criar uma programação maior do que a operação consegue executar.
Programação e liberação da ordem
Com materiais e capacidade confirmados, a produção pode ser programada.
A empresa define quando a ordem será iniciada, quais recursos serão utilizados e em qual posição ela ficará na sequência produtiva.
Depois disso, a ordem é liberada para execução.
Os materiais necessários podem ser separados e encaminhados para a primeira etapa da fabricação. Esse processo reduz o risco de o equipamento ficar parado enquanto componentes ainda estão sendo localizados ou preparados.
Produção, apontamento e inspeção
Durante a fabricação, o fluxo continua sendo acompanhado.
O apontamento de produção registra o que está acontecendo na prática. Pode incluir:
-
quantidade produzida;
-
quantidade perdida;
-
início da operação;
-
término;
-
tempo utilizado;
-
situação da ordem.
Esses registros permitem comparar o planejamento com a execução.
Depois da fabricação, pode existir uma etapa de inspeção para verificar se os produtos atendem aos critérios definidos pela empresa.
Caso algum item não seja aprovado, o fluxo pode prever uma nova análise, correção ou registro de perda.
Conclusão da ordem e entrada no estoque
Depois que todas as etapas são concluídas, a ordem pode ser encerrada.
Nesse momento, a quantidade aprovada deve ser registrada e os produtos finalizados podem ser direcionados para o estoque de produtos acabados.
O resultado também atualiza as informações utilizadas pelo próprio planejamento.
Assim, se uma nova demanda surgir, o PCP poderá consultar dados mais recentes sobre disponibilidade, ordens concluídas e quantidades produzidas.
O Fluxograma PCP cria uma visão contínua de todo esse percurso, permitindo entender não apenas onde a produção começa e termina, mas também quais verificações precisam acontecer para que cada ordem avance de maneira organizada.
Como montar um Fluxograma PCP Industrial passo a passo?
Montar um Fluxograma PCP exige conhecer primeiro como a produção realmente funciona. Antes de desenhar caixas, setas e pontos de decisão, é necessário observar o caminho percorrido por pedidos, materiais, informações e ordens dentro da indústria.
O objetivo não é criar um desenho complexo, mas representar de maneira clara aquilo que acontece desde a chegada da demanda até a conclusão da fabricação. Quanto mais próximo o fluxo estiver da rotina real, mais útil ele será para analisar atrasos, gargalos e oportunidades de melhoria.
Mapeie como a produção funciona atualmente
O primeiro passo é registrar o processo existente antes de tentar modificá-lo.
Comece identificando onde a produção é iniciada. Em algumas empresas, o ponto de partida é um pedido realizado pelo cliente. Em outras, pode ser uma previsão de vendas ou uma necessidade de reposição do estoque.
Depois, acompanhe o caminho percorrido pela demanda.
Por exemplo:
Pedido recebido → análise → consulta ao estoque → programação → separação dos materiais → fabricação → inspeção → conclusão.
Durante esse levantamento, é importante observar o que acontece de verdade e não apenas como o processo deveria funcionar.
Pode acontecer, por exemplo, de uma ordem precisar voltar para uma etapa anterior devido à falta de informação ou de materiais. Esse retorno também deve ser considerado, pois pode indicar um ponto que precisa ser melhorado.
O mapeamento inicial permite criar uma visão realista da operação.
Identifique as entradas necessárias em cada etapa
Toda atividade produtiva depende de alguma informação ou recurso para começar. Essas entradas precisam aparecer no fluxo porque ajudam a entender o que permite que uma etapa seja executada.
Alguns exemplos são:
-
pedido do cliente;
-
previsão de demanda;
-
matéria-prima;
-
componentes;
-
ordem de produção;
-
especificação técnica;
-
quantidade planejada;
-
prazo;
-
roteiro de fabricação.
Imagine uma etapa de corte de matéria-prima. Para que ela comece corretamente, podem ser necessários o material, a ordem de produção e as especificações de medida.
Se um desses elementos não estiver disponível, a atividade pode ser interrompida antes mesmo de começar.
Ao identificar essas entradas, a empresa consegue perceber dependências que muitas vezes não ficam evidentes quando o processo é analisado apenas de maneira geral.
Defina todas as atividades importantes
Depois de identificar as entradas, é necessário listar as atividades executadas durante o processo.
Não é preciso registrar cada pequeno movimento. O ideal é destacar ações que realmente interferem no andamento da produção.
Entre elas podem estar:
-
planejamento;
-
análise da necessidade;
-
programação;
-
separação dos materiais;
-
preparação de máquinas;
-
fabricação;
-
movimentação entre setores;
-
conferência;
-
inspeção;
-
apontamento;
-
encerramento da ordem.
O nível de detalhamento deve permitir que uma pessoa compreenda como a produção funciona sem transformar o desenho em algo difícil de interpretar.
Por exemplo, se uma peça passa pelas etapas de corte, dobra, soldagem e pintura, essas operações podem aparecer separadamente quando for importante acompanhar cada uma delas.
Já atividades muito simples e que não interferem diretamente na análise podem ser agrupadas.
Identifique os pontos de decisão
Nem sempre uma ordem segue diretamente de uma etapa para outra. Existem situações em que uma condição precisa ser verificada antes que o processo continue.
Esses pontos devem aparecer no Fluxograma PCP porque demonstram caminhos diferentes que a produção pode seguir.
Algumas perguntas comuns são:
-
Existe material disponível?
-
A máquina está disponível?
-
A quantidade produzida está correta?
-
O produto foi aprovado na inspeção?
-
A ordem está completa?
-
Existe capacidade para atender ao prazo?
Considere a pergunta: há matéria-prima suficiente?
Se a resposta for sim, a ordem pode seguir para a programação ou execução.
Se a resposta for não, o processo deverá direcionar a necessidade para compra, reposição ou outra ação prevista pela empresa.
As decisões tornam o fluxo mais próximo da realidade e ajudam a demonstrar por que determinadas ordens permanecem paradas ou seguem caminhos diferentes.
Determine quem participa de cada processo
Também é importante identificar qual setor ou função está relacionado às principais atividades.
Isso não significa incluir nomes de pessoas ou transformar o fluxo em um organograma. O objetivo é apenas deixar claro onde determinadas responsabilidades estão concentradas.
Uma empresa pode estabelecer, por exemplo:
-
PCP para planejamento e programação;
-
estoque para separação dos materiais;
-
produção para execução das ordens;
-
inspeção para conferência dos itens fabricados;
-
expedição ou estoque para recebimento do produto final.
Essa definição reduz dúvidas sobre quem deve realizar ou acompanhar cada etapa.
Ao mesmo tempo, o fluxograma deve permanecer simples. Incluir responsáveis demais dentro de cada atividade pode prejudicar a leitura.
Conecte as etapas em uma sequência lógica
Depois de mapear atividades, entradas, decisões e responsáveis, é possível organizar o caminho completo.
As etapas precisam ser conectadas de maneira lógica.
Um exemplo pode ser:
Demanda → análise da necessidade → materiais disponíveis? → programação → ordem de produção → separação → fabricação → inspeção → aprovação? → conclusão.
Os possíveis retornos também precisam ser representados.
Se um produto não for aprovado durante a inspeção, por exemplo, ele pode voltar para correção ou ser registrado como perda, dependendo do procedimento da empresa.
Esses caminhos alternativos ajudam a revelar onde podem existir retrabalhos e interrupções.
Valide o desenho com a operação real
Depois de criar a primeira versão, é fundamental comparar o fluxo com aquilo que realmente acontece na fábrica.
Uma boa forma de fazer isso é acompanhar uma ordem real desde sua abertura até o encerramento.
Verifique:
-
se todas as etapas estão representadas;
-
se existem atividades que foram esquecidas;
-
se as decisões fazem sentido;
-
se a sequência está correta;
-
se existem retornos não registrados;
-
se há etapas desnecessárias;
-
se o desenho é fácil de compreender.
Essa validação evita criar um modelo bonito visualmente, mas pouco útil para a rotina.
O Fluxograma PCP deve ser atualizado sempre que houver mudanças relevantes nos processos, equipamentos, formas de programação ou sequência produtiva.
Quais símbolos podem ser utilizados em um Fluxograma PCP Industrial?
Os símbolos facilitam a leitura porque permitem identificar rapidamente se determinado elemento representa uma atividade, uma decisão, um documento ou o início do processo.
Não é necessário utilizar dezenas de formas diferentes. Na maioria dos casos, poucos elementos padronizados são suficientes para representar o processo produtivo.
Início e fim do processo
O símbolo de início e fim serve para indicar claramente onde o fluxo começa e onde termina.
O início pode representar situações como:
-
recebimento de um pedido;
-
geração de uma necessidade;
-
identificação de uma demanda;
-
abertura de uma ordem.
Já o encerramento pode indicar:
-
produto concluído;
-
ordem finalizada;
-
produto enviado ao estoque;
-
processo encerrado.
Essa identificação evita que o leitor precise descobrir sozinho onde o caminho produtivo começa.
Símbolo de processo
O processo representa uma atividade realizada durante o fluxo.
Normalmente, são ações como:
-
analisar pedido;
-
calcular necessidade;
-
emitir ordem;
-
separar materiais;
-
preparar máquina;
-
produzir peça;
-
registrar apontamento;
-
realizar inspeção.
Cada processo deve possuir uma descrição curta e objetiva.
Em vez de colocar um texto longo dentro do símbolo, é melhor utilizar algo como "Separar matéria-prima" ou "Emitir ordem de produção".
Isso melhora a leitura e evita excesso de informações.
Símbolo de decisão
As decisões representam perguntas que podem fazer o fluxo seguir caminhos diferentes.
Um exemplo é:
Há matéria-prima disponível?
A partir dessa pergunta, podem existir pelo menos duas opções:
Sim → seguir para programação.
Não → gerar necessidade de reposição.
Outro exemplo seria verificar se o produto foi aprovado.
Se estiver aprovado, o fluxo pode seguir para finalização. Caso contrário, pode retornar para correção ou seguir para outro procedimento definido pela indústria.
Decisões são especialmente úteis para representar exceções e condições que interferem no andamento normal da produção.
Setas de direcionamento
As setas mostram a direção do processo e conectam os diferentes elementos.
Elas indicam qual atividade acontece primeiro e qual deve ocorrer em seguida.
Um fluxo sem setas claras pode gerar dúvidas, principalmente quando existem decisões e retornos.
Por isso, é recomendável manter uma direção predominante, como da esquerda para a direita ou de cima para baixo.
Quando houver retornos, as setas devem deixar evidente para qual etapa o processo está voltando.
Documento ou registro
Algumas representações podem utilizar um símbolo específico para documentos e registros.
Dentro do PCP, ele pode indicar:
-
pedido;
-
requisição;
-
ordem de produção;
-
ficha técnica;
-
apontamento;
-
registro de inspeção.
Essa diferenciação ajuda a mostrar quando determinado elemento não representa uma atividade, mas uma informação utilizada ou gerada durante o processo.
Como criar um fluxograma fácil de entender?
Um dos erros mais comuns é tentar colocar todas as informações da fábrica em um único desenho.
Quando isso acontece, o Fluxograma PCP pode ficar tão complexo que deixa de cumprir sua principal função: facilitar a compreensão do processo.
Algumas práticas ajudam a manter a organização:
-
utilizar descrições curtas;
-
manter uma sequência visual constante;
-
destacar claramente as decisões;
-
evitar repetir a mesma atividade;
-
limitar cruzamentos entre setas;
-
representar apenas etapas relevantes;
-
utilizar os mesmos símbolos para funções semelhantes;
-
dividir processos muito grandes em fluxos menores.
Se uma indústria possui várias linhas de produção com processos muito diferentes, por exemplo, pode ser mais eficiente criar um fluxo geral e outros modelos específicos para cada linha.
Dessa maneira, é possível manter uma visão ampla da operação sem perder o detalhamento necessário para analisar etapas específicas.
Exemplo prático de Fluxograma PCP Industrial
Entender o funcionamento do PCP fica mais fácil quando o processo é aplicado a uma situação prática. Para isso, considere uma indústria fictícia que recebeu uma demanda de 500 unidades de determinado produto, com uma data específica para entrega.
Antes de iniciar a fabricação, a empresa precisa analisar o que já possui disponível, quais materiais serão necessários e se existe capacidade para executar a produção dentro do prazo. O Fluxograma PCP ajuda a organizar todas essas verificações em uma sequência lógica, evitando que uma ordem seja liberada sem as condições necessárias para sua execução.
Nesse exemplo, o processo começa com a demanda de 500 unidades e termina com a atualização do estoque após a conclusão da fabricação.
Etapa 1 — Recebimento da necessidade de produção
O primeiro passo acontece quando a empresa identifica uma nova necessidade.
Suponha que tenha sido recebido um pedido de 500 unidades, com entrega prevista para determinada data. Essa informação inicia o processo de planejamento, mas não significa que seja necessário fabricar imediatamente todas as 500 unidades.
Primeiro, é preciso analisar alguns dados importantes:
-
quantidade solicitada;
-
prazo de entrega;
-
produto solicitado;
-
estoque existente;
-
ordens já programadas;
-
materiais necessários;
-
capacidade disponível.
O prazo também precisa ser considerado desde o início. Se a empresa possui poucos dias para atender à demanda, a ordem pode precisar receber maior prioridade na programação.
O objetivo dessa primeira etapa é transformar o pedido em uma necessidade que possa ser analisada pelo planejamento.
Etapa 2 — Consulta ao estoque disponível
Depois de receber a demanda, o próximo passo é verificar se existem produtos acabados disponíveis.
No exemplo, o cliente solicitou 500 unidades. Entretanto, a empresa possui 100 unidades prontas no estoque.
Isso significa que não será necessário produzir a quantidade total solicitada.
A consulta ao estoque evita fabricação desnecessária e ajuda a utilizar primeiro aquilo que já está disponível.
Além dos produtos acabados, também é importante verificar:
-
matérias-primas;
-
componentes;
-
produtos intermediários;
-
embalagens;
-
insumos utilizados na fabricação.
Essa análise precisa considerar apenas quantidades realmente disponíveis. Um item pode aparecer no estoque, mas já estar reservado para outra ordem.
Por isso, a disponibilidade precisa ser avaliada de acordo com as necessidades existentes.
Etapa 3 — Cálculo da quantidade que precisa ser produzida
Com os dados do estoque disponíveis, é possível calcular a necessidade real de fabricação.
Neste exemplo:
-
demanda total: 500 unidades;
-
estoque de produto acabado: 100 unidades;
-
necessidade de produção: 400 unidades.
Portanto:
500 unidades necessárias – 100 unidades disponíveis = 400 unidades a produzir.
Esse cálculo simples evita que a empresa fabrique 500 novas unidades e termine o processo com uma quantidade maior do que realmente precisava.
Em operações com diversos pedidos, reservas ou estoques mínimos, o cálculo pode envolver mais informações. Ainda assim, o objetivo permanece o mesmo: descobrir quanto realmente precisa ser fabricado.
O Fluxograma PCP permite representar essa análise antes da programação, evitando que uma demanda seja convertida diretamente em uma ordem sem considerar a disponibilidade existente.
Etapa 4 — Verificação dos materiais
Depois de identificar que precisam ser produzidas 400 unidades, é necessário verificar os materiais necessários.
Suponha que cada unidade utilize:
-
2 componentes do tipo A;
-
1 componente do tipo B;
-
500 gramas de determinada matéria-prima;
-
1 embalagem.
Para produzir 400 unidades, a empresa precisaria, entre outros itens, de:
-
800 componentes A;
-
400 componentes B;
-
200 kg da matéria-prima;
-
400 embalagens.
A pergunta neste ponto do fluxo é:
Há material suficiente para produzir as 400 unidades?
Se a resposta for sim, a necessidade pode seguir para programação.
Caso a resposta seja não, deve ser identificada a quantidade faltante para que seja realizada a reposição, compra ou fabricação do componente, dependendo da estrutura da empresa.
Imagine que existam apenas 600 componentes A disponíveis. Como são necessários 800, faltariam 200 unidades.
Nesse caso, a ordem pode depender da chegada desses componentes antes de ser liberada completamente.
Essa verificação reduz uma situação comum na indústria: iniciar uma produção e descobrir no meio do processo que determinado material não está disponível.
Etapa 5 — Programação da produção
Com a quantidade definida e os materiais disponíveis ou previstos, é necessário decidir quando as 400 unidades serão produzidas.
A programação deve considerar:
-
prazo da demanda;
-
capacidade das máquinas;
-
ordens já existentes;
-
tempo de preparação;
-
duração estimada da fabricação;
-
sequência das operações;
-
disponibilidade dos materiais.
Suponha que a linha consiga fabricar 100 unidades por hora. Teoricamente, seriam necessárias quatro horas de produção para concluir as 400 unidades.
Entretanto, esse cálculo precisa considerar preparação, possíveis paradas e outras ordens que já utilizam o mesmo recurso.
Se a máquina estiver ocupada durante a manhã, por exemplo, a produção pode ser programada para o período da tarde.
O importante é criar uma programação possível de ser executada, e não apenas uma previsão baseada na quantidade desejada.
Etapa 6 — Emissão e liberação da ordem de produção
Depois da programação, é emitida a ordem de produção.
Ela formaliza aquilo que deve ser fabricado e serve como referência durante a execução.
Nesse exemplo, a ordem poderia conter:
-
produto a fabricar;
-
quantidade de 400 unidades;
-
data prevista de início;
-
prazo de conclusão;
-
materiais necessários;
-
sequência das etapas;
-
recursos previstos.
A ordem também pode indicar quais operações precisam ser realizadas.
Por exemplo:
Separação dos materiais → preparação → fabricação → acabamento → inspeção.
A emissão da ordem ajuda a evitar dúvidas sobre quantidade, produto e sequência de execução.
Antes da liberação, também é importante confirmar se as condições avaliadas durante o planejamento continuam válidas.
Etapa 7 — Produção e apontamento
Com a ordem liberada e os materiais separados, inicia-se a fabricação.
Porém, o processo não deve ser acompanhado apenas pela quantidade planejada. É necessário registrar o que realmente acontece.
Durante a execução, podem ser apontadas informações como:
-
horário de início;
-
quantidade produzida;
-
quantidade aprovada;
-
perdas;
-
tempo utilizado;
-
paradas;
-
etapa concluída.
Imagine que a ordem preveja 400 unidades, mas durante a fabricação sejam produzidas 405 peças devido à necessidade de compensar possíveis perdas.
Ao final, 400 são aprovadas e 5 apresentam problemas.
O registro dessas informações permite verificar a diferença entre aquilo que foi previsto e aquilo que aconteceu na prática.
Esse acompanhamento também ajuda o PCP a identificar desvios ainda durante a execução.
Se após duas horas deveriam estar prontas aproximadamente 200 unidades, mas apenas 120 foram produzidas, existe um sinal de que o prazo pode ser afetado.
Etapa 8 — Finalização da produção
Depois que todas as operações previstas são concluídas, é necessário conferir o resultado.
A empresa deve verificar se as 400 unidades necessárias foram efetivamente concluídas e aprovadas.
Nesse momento, podem ser analisados:
-
quantidade planejada;
-
quantidade produzida;
-
quantidade aprovada;
-
perdas;
-
tempo previsto;
-
tempo realizado;
-
consumo dos materiais.
Se a produção atingiu as 400 unidades necessárias, a ordem pode ser encerrada.
Os itens concluídos são adicionados ao estoque de produtos acabados. Somados às 100 unidades já existentes, a empresa passa a contar com as 500 unidades necessárias para atender à demanda inicialmente recebida.
O estoque de matérias-primas também deve refletir os consumos registrados durante a fabricação.
Como fica o fluxo completo desse exemplo?
A sequência pode ser representada da seguinte maneira:
Demanda de 500 unidades → consulta ao estoque → 100 unidades disponíveis → necessidade de produzir 400 → verificar materiais → materiais disponíveis? → programar produção → emitir ordem de 400 unidades → separar materiais → fabricar → registrar apontamentos → conferir quantidade → finalizar ordem → atualizar estoque.
Esse exemplo demonstra como o Fluxograma PCP organiza diversas verificações que precisam acontecer antes, durante e depois da fabricação.
Em vez de simplesmente receber uma demanda de 500 unidades e enviar essa quantidade diretamente para produção, a empresa analisa o estoque, calcula a necessidade real, verifica materiais, avalia a programação e acompanha a execução. Assim, cada etapa fornece informações para que a próxima decisão seja tomada com maior controle.
Principais etapas de um Fluxograma PCP Industrial
Para controlar a produção com mais clareza, é importante entender quais etapas precisam ser acompanhadas desde a entrada da demanda até a finalização do produto. O Fluxograma PCP organiza essas atividades em uma sequência lógica, facilitando a visualização das decisões, movimentações e controles necessários ao longo do processo produtivo.
Cada etapa possui uma função específica. Quando elas estão bem definidas, torna-se mais simples identificar atrasos, falta de materiais, problemas de programação e diferenças entre aquilo que foi planejado e o que realmente foi produzido.
A tabela abaixo resume as principais etapas do processo.
Tabela: principais etapas de um Fluxograma PCP Industrial
| Etapa do fluxo | O que acontece | Principal controle |
|---|---|---|
| Recebimento da demanda | Identificação dos produtos e das quantidades necessárias | Pedido, previsão e prazo |
| Análise do estoque | Consulta de matérias-primas, componentes e produtos disponíveis | Saldos, reservas e disponibilidade |
| Necessidade de materiais | Identificação dos itens que precisam ser comprados ou repostos | Quantidade necessária e prazo |
| Planejamento | Definição do que e quanto será produzido | Demanda e capacidade produtiva |
| Programação | Organização da sequência das ordens e dos prazos | Prioridades, recursos e datas |
| Ordem de produção | Formalização e liberação da fabricação | Produto, quantidade, materiais e roteiro |
| Acompanhamento | Registro do avanço da produção e dos desvios | Quantidade, tempo, perdas e status |
| Finalização | Encerramento da ordem e atualização das informações | Produção realizada e estoque |
Recebimento da demanda
A primeira etapa é identificar o que precisa ser produzido. Essa necessidade pode surgir a partir de pedidos de clientes, previsões de vendas ou reposições internas.
Nesse momento, algumas informações precisam estar claras, como:
-
produto solicitado;
-
quantidade necessária;
-
prazo;
-
prioridade;
-
disponibilidade atual.
Esses dados servem como ponto de partida para as demais análises.
Se uma empresa recebe um pedido de 700 unidades, por exemplo, não significa necessariamente que será preciso fabricar todas elas. Antes disso, é necessário consultar o estoque e verificar o que já está disponível.
Análise do estoque
Depois de identificar a demanda, é preciso verificar os saldos disponíveis.
A consulta deve considerar não apenas produtos acabados, mas também:
-
matérias-primas;
-
componentes;
-
embalagens;
-
produtos intermediários;
-
materiais reservados para outras ordens.
Imagine que a demanda seja de 700 unidades e existam 200 produtos acabados disponíveis. Nesse caso, a necessidade de fabricação poderá ser reduzida para 500 unidades.
Esse tipo de verificação evita produção desnecessária e melhora o aproveitamento dos estoques existentes.
Identificação da necessidade de materiais
Com a quantidade que precisa ser produzida definida, o próximo passo é conferir se existem materiais suficientes.
Cada produto pode depender de diversos componentes. Por isso, é necessário calcular quanto será consumido durante a fabricação.
Se determinado produto utiliza três componentes e a empresa precisa fabricar 500 unidades, serão necessários 1.500 componentes.
Caso existam apenas 1.200 disponíveis, haverá uma falta de 300 unidades.
Esse ponto do Fluxograma PCP é importante porque impede que uma ordem seja liberada sem que existam condições para sua conclusão.
Se houver falta, pode ser necessário gerar uma compra ou reposição antes da produção.
Planejamento da produção
O planejamento transforma a demanda em uma necessidade produtiva organizada.
É nessa etapa que a empresa define:
-
o que produzir;
-
quanto produzir;
-
quais materiais serão utilizados;
-
quais recursos serão necessários;
-
qual capacidade será exigida;
-
qual prazo precisa ser atendido.
O planejamento deve considerar a realidade da operação.
Não adianta estabelecer uma quantidade elevada para determinado período se as máquinas não possuem capacidade suficiente para atendê-la.
Por isso, demanda e capacidade precisam ser analisadas em conjunto.
Programação das ordens
Depois de definir o que precisa ser produzido, é necessário organizar quando cada ordem será executada.
A programação determina a sequência das atividades e ajuda a definir prioridades.
Entre os fatores que podem influenciar essa organização estão:
-
prazo dos pedidos;
-
disponibilidade dos materiais;
-
máquinas necessárias;
-
tempo de fabricação;
-
quantidade;
-
ordens já programadas.
Por exemplo, duas ordens podem precisar utilizar a mesma máquina. Nesse caso, será necessário definir qual será executada primeiro e em qual período a segunda poderá começar.
Uma programação bem estruturada reduz conflitos entre recursos e melhora o cumprimento dos prazos.
Emissão da ordem de produção
Depois que a produção é planejada e programada, a ordem de produção formaliza aquilo que deverá ser executado.
Ela pode reunir informações como:
-
produto;
-
quantidade;
-
data planejada;
-
materiais necessários;
-
roteiro de fabricação;
-
etapas;
-
recursos previstos.
A ordem funciona como uma referência para o acompanhamento do processo.
Em vez de depender apenas de informações transmitidas informalmente, a fábrica passa a trabalhar com uma orientação clara sobre o que deve ser produzido.
Acompanhamento da execução
Depois da liberação da ordem, começa uma das etapas mais importantes: acompanhar o que realmente acontece na produção.
Durante a execução, podem ser registrados:
-
quantidade produzida;
-
quantidade perdida;
-
início e término das operações;
-
tempo utilizado;
-
etapa atual;
-
paradas;
-
diferenças em relação ao planejado.
O acompanhamento permite identificar rapidamente quando uma ordem está atrasada ou quando uma operação apresenta desempenho abaixo do esperado.
Por exemplo, se uma ordem deveria produzir 100 unidades por hora, mas está entregando apenas 60, existe um desvio que precisa ser analisado.
O Fluxograma PCP ajuda a localizar em qual ponto do processo esse problema está acontecendo.
Finalização da produção
A última etapa consiste em verificar se a fabricação foi concluída conforme o planejado.
Nesse momento, devem ser conferidas informações como:
-
quantidade prevista;
-
quantidade produzida;
-
quantidade aprovada;
-
perdas;
-
tempo utilizado;
-
materiais consumidos.
Depois da conferência, a ordem pode ser encerrada e os produtos finalizados podem ser adicionados ao estoque.
Se estavam previstas 500 unidades e exatamente 500 foram aprovadas, a produção atende à necessidade planejada. Caso apenas 480 sejam finalizadas, a diferença deve ser registrada e avaliada.
Essa atualização é importante porque os dados de uma produção concluída passam a servir de base para novos planejamentos.
Ao organizar todas essas etapas em uma sequência visual, o Fluxograma PCP permite acompanhar a produção de forma mais clara, entender como uma atividade depende da outra e localizar com mais facilidade os pontos que exigem atenção.
Como o Fluxograma PCP Industrial ajuda a identificar gargalos?
Um dos principais benefícios de organizar visualmente o processo produtivo é conseguir perceber onde a produção está perdendo tempo ou acumulando atividades. O Fluxograma PCP permite observar o caminho das ordens e identificar etapas que estão dificultando o andamento normal da fabricação.
Um gargalo acontece quando determinada operação possui capacidade menor do que a demanda que chega até ela. Como consequência, as ordens começam a se acumular e as etapas seguintes podem ficar sem trabalho ou receber produtos com atraso.
Identificar esses pontos ajuda a indústria a direcionar melhorias exatamente para onde elas são necessárias.
Acúmulo de ordens em uma mesma etapa
Um dos sinais mais evidentes de gargalo é a existência de muitas ordens aguardando a mesma operação.
Imagine uma linha com as seguintes etapas:
Corte → dobra → soldagem → pintura → inspeção.
Se o corte e a dobra conseguem processar rapidamente as peças, mas a soldagem possui capacidade inferior, diversos itens podem começar a se acumular antes dessa etapa.
Nesse caso, o problema não está necessariamente na produção como um todo. Existe uma atividade específica limitando o fluxo.
A empresa pode avaliar fatores como:
-
capacidade do equipamento;
-
quantidade de ordens programadas;
-
tempo médio de operação;
-
frequência de paradas;
-
tempo de preparação;
-
distribuição das tarefas.
Ao localizar o ponto onde ocorre o acúmulo, fica mais fácil investigar a causa e buscar alternativas para equilibrar a produção.
Falta constante de materiais
Nem todos os gargalos estão diretamente relacionados às máquinas. A falta frequente de matérias-primas ou componentes também pode interromper o fluxo.
Uma ordem pode estar programada para determinada data, mas não conseguir começar porque algum item necessário ainda não está disponível.
Quando isso acontece repetidamente, podem surgir situações como:
-
máquinas paradas;
-
ordens aguardando materiais;
-
alteração constante da programação;
-
atrasos nos pedidos;
-
prioridades reorganizadas em cima da hora.
O Fluxograma PCP ajuda a perceber em qual momento a disponibilidade dos materiais deve ser verificada.
Se várias ordens chegam à etapa produtiva sem todos os componentes necessários, pode ser preciso antecipar essa conferência no processo.
Assim, o problema deixa de ser percebido somente no momento da fabricação e passa a ser tratado durante o planejamento.
Tempo de espera entre operações
Outro ponto importante é observar quanto tempo um produto permanece parado entre uma etapa e outra.
Considere uma peça que termina o corte às 9 horas, mas só começa a etapa de dobra às 14 horas. Mesmo que o corte tenha sido rápido, houve cinco horas de espera.
Esse intervalo influencia diretamente o tempo total da ordem.
A empresa pode acompanhar:
-
horário de conclusão de uma operação;
-
horário de início da operação seguinte;
-
quantidade acumulada entre etapas;
-
disponibilidade das máquinas;
-
sequência programada.
Se o tempo de espera se repete continuamente, pode existir um problema de programação, movimentação ou capacidade.
Reduzir esses períodos é uma forma de tornar o processo mais fluido sem necessariamente aumentar a velocidade das máquinas.
Retrabalho e retornos frequentes
Um fluxo produtivo nem sempre segue apenas para frente. Em algumas situações, produtos precisam retornar para etapas anteriores.
Imagine que determinada peça termine a fabricação e seja enviada para inspeção. Se muitos itens forem reprovados e retornarem para correção, o fluxograma passará a apresentar um movimento frequente de retorno.
Isso pode indicar problemas relacionados a:
-
regulagem de equipamentos;
-
especificações incorretas;
-
materiais inadequados;
-
falhas na execução;
-
padrões pouco claros;
-
problemas em determinada operação.
O retrabalho consome tempo, materiais e capacidade que poderiam ser utilizados em novas ordens.
Ao representar esses retornos no Fluxograma PCP, fica mais simples localizar em qual atividade eles começam e analisar a frequência com que acontecem.
Máquinas sobrecarregadas
A programação também precisa respeitar a capacidade real dos recursos produtivos.
Se uma máquina possui capacidade para operar oito horas por dia, mas recebe ordens equivalentes a doze horas de trabalho, existe uma sobrecarga planejada.
Nesse cenário, mesmo que não ocorram problemas durante a execução, parte da produção provavelmente ficará para o dia seguinte.
Por isso, é importante comparar:
-
carga programada;
-
capacidade disponível;
-
tempo previsto por ordem;
-
tempo de preparação;
-
períodos de parada;
-
utilização do recurso.
Essa análise ajuda a evitar programações que parecem possíveis no papel, mas não podem ser executadas dentro do período disponível.
Identificação das ordens atrasadas
Atrasos também podem revelar gargalos.
Em vez de analisar somente quais pedidos não foram concluídos no prazo, é importante descobrir onde cada ordem permaneceu parada.
Uma ordem pode atrasar porque:
-
esperou material;
-
aguardou liberação;
-
ficou na fila de uma máquina;
-
demorou mais do que o previsto em uma operação;
-
precisou passar por retrabalho;
-
aguardou inspeção.
Ao conhecer o ponto exato do atraso, a empresa consegue atuar sobre a causa e não apenas sobre o resultado final.
Como melhorar o controle da produção usando o Fluxograma PCP Industrial?
Depois de mapear o processo e identificar os principais pontos de atenção, o fluxograma também pode ser utilizado como referência para tornar o controle produtivo mais organizado.
O objetivo é estabelecer uma sequência clara para que cada ordem percorra as etapas necessárias e possa ser acompanhada desde o planejamento até sua finalização.
Padronize o fluxo de trabalho
A padronização ajuda a evitar que cada ordem seja conduzida de uma maneira diferente.
Quando o processo possui etapas previamente definidas, fica mais fácil saber o que deve acontecer em seguida.
Um exemplo de sequência pode ser:
Demanda → análise → materiais → programação → ordem → separação → fabricação → inspeção → conclusão.
Isso não significa que todas as ordens precisam seguir exatamente o mesmo caminho. Produtos diferentes podem possuir roteiros próprios.
O importante é que cada processo tenha uma sequência conhecida e compreensível.
Essa organização reduz improvisações e facilita o acompanhamento.
Organize as prioridades da produção
Nem todas as ordens possuem a mesma urgência. Por isso, a programação precisa estabelecer prioridades com critérios claros.
Alguns fatores que podem ser considerados são:
-
prazo de entrega;
-
disponibilidade dos materiais;
-
capacidade das máquinas;
-
quantidade necessária;
-
dependência entre operações;
-
ordens já em andamento.
Imagine duas ordens que precisam utilizar o mesmo equipamento.
A primeira possui prazo para amanhã, enquanto a segunda precisa ser concluída somente na próxima semana. Se todos os outros fatores forem semelhantes, a primeira poderá receber prioridade.
Porém, se os materiais dela ainda não estiverem disponíveis, talvez seja mais eficiente iniciar temporariamente outra ordem.
O Fluxograma PCP ajuda a visualizar essas dependências antes da liberação da fabricação.
Registre o andamento das ordens
Para controlar a produção, não basta saber quais ordens foram criadas. É preciso acompanhar em qual situação cada uma se encontra.
Alguns status podem ser utilizados:
-
planejada;
-
programada;
-
liberada;
-
aguardando material;
-
em preparação;
-
em produção;
-
aguardando inspeção;
-
concluída.
Essas informações permitem identificar rapidamente quais atividades precisam de atenção.
Se muitas ordens aparecem como "aguardando material", por exemplo, existe um sinal de que a disponibilidade dos componentes precisa ser analisada.
Se várias permanecem "em produção" por períodos maiores que o previsto, pode haver dificuldades na execução.
Compare o planejado com o realizado
O planejamento cria uma previsão. O acompanhamento mostra o resultado real.
Comparar esses dois lados é essencial para entender se o processo está funcionando conforme esperado.
A análise pode considerar:
-
quantidade prevista x produzida;
-
data planejada x data concluída;
-
tempo previsto x tempo utilizado;
-
consumo previsto x consumo realizado;
-
perdas esperadas x perdas registradas.
Suponha que uma ordem estivesse programada para produzir 500 unidades em cinco horas, mas tenha precisado de sete horas.
Essa diferença merece investigação.
Pode ter ocorrido uma parada, redução de velocidade, falta de material ou outro problema durante a execução.
Ao registrar essas diferenças continuamente, a empresa consegue criar planejamentos futuros mais próximos da realidade.
Atualize o fluxo quando o processo mudar
Um fluxograma não deve ser criado uma única vez e permanecer inalterado por anos.
A operação industrial pode mudar devido à instalação de novas máquinas, lançamento de produtos, alteração de roteiros ou reorganização das etapas.
Imagine que determinada indústria adquira um equipamento que realize duas operações anteriormente executadas separadamente.
O fluxo antigo poderá deixar de representar corretamente a produção.
Por isso, é importante revisar periodicamente o Fluxograma PCP e verificar se ele ainda corresponde ao funcionamento real da empresa.
Essa atualização mantém o processo útil para o planejamento e evita que as equipes utilizem uma representação que já não corresponde à rotina produtiva.
Quais indicadores ajudam a avaliar se o fluxo de produção está funcionando?
Criar um fluxo organizado é apenas uma parte do controle da produção. Depois de definir as etapas, também é necessário acompanhar os resultados para verificar se aquilo que foi planejado realmente está acontecendo.
Os indicadores ajudam a transformar informações da rotina produtiva em dados que podem ser analisados. Dessa forma, a empresa consegue identificar atrasos, perdas, excesso de tempo entre operações e diferenças entre capacidade disponível e carga programada.
Quando associados ao Fluxograma PCP, esses indicadores permitem entender não apenas o resultado final, mas também em qual parte do processo os desvios estão ocorrendo.
Produção planejada x realizada
Um dos controles mais importantes é comparar quanto deveria ser produzido com quanto foi efetivamente concluído.
Imagine uma programação diária de 1.000 unidades. Ao final do período, apenas 850 unidades foram produzidas.
Nesse caso:
-
produção planejada: 1.000 unidades;
-
produção realizada: 850 unidades;
-
diferença: 150 unidades.
Essa diferença precisa ser investigada.
Ela pode estar relacionada a:
-
falta de materiais;
-
parada de máquina;
-
tempo de preparação superior ao previsto;
-
perdas durante a fabricação;
-
redução da produtividade;
-
alteração de prioridades.
A comparação frequente ajuda a identificar se o planejamento está compatível com a capacidade real da operação.
Quando as diferenças são constantes, pode ser necessário revisar tempos, quantidades ou critérios utilizados na programação.
Ordens concluídas no prazo x ordens atrasadas
Outro indicador importante é acompanhar quantas ordens são concluídas dentro da data planejada.
Se uma empresa possui 100 ordens programadas para determinado período e apenas 70 são finalizadas dentro do prazo, existe um sinal de que a programação ou a execução precisa ser analisada.
Além de medir a quantidade de atrasos, é importante descobrir onde eles começaram.
Uma ordem pode ficar atrasada porque:
-
aguardou matéria-prima;
-
ficou parada antes de uma máquina;
-
entrou na programação depois do previsto;
-
apresentou retrabalho;
-
teve duração maior que a planejada.
O Fluxograma PCP ajuda a localizar essas situações porque permite acompanhar o caminho percorrido pela ordem e identificar em qual etapa houve maior demora.
Lead time de produção
O lead time representa o tempo necessário para uma ordem percorrer o processo produtivo.
Dependendo da forma de controle adotada, ele pode ser medido desde a liberação da ordem até sua conclusão.
Considere uma ordem liberada na segunda-feira pela manhã e concluída na quarta-feira à tarde. Todo esse intervalo faz parte do tempo necessário para atravessar o fluxo.
Um lead time elevado nem sempre significa que as máquinas estão produzindo lentamente. Muitas vezes, boa parte do período é formada por esperas entre operações.
Por isso, o indicador deve ser analisado em conjunto com outros dados.
Reduzir o lead time pode trazer benefícios como:
-
maior agilidade na produção;
-
melhor cumprimento dos prazos;
-
redução de produtos aguardando entre etapas;
-
maior previsibilidade das ordens;
-
melhor utilização dos recursos.
Tempo de espera entre operações
Uma ordem pode passar poucas horas sendo efetivamente processada, mas permanecer vários dias dentro da fábrica devido aos períodos de espera.
Imagine uma peça que leve:
-
30 minutos para corte;
-
20 minutos para dobra;
-
40 minutos para soldagem.
O tempo efetivo de processamento seria de 1 hora e 30 minutos.
Entretanto, se a peça permanecer quatro horas aguardando a dobra e seis horas antes da soldagem, o tempo total será muito maior.
Por isso, é importante acompanhar quanto tempo os itens permanecem parados entre operações.
Tempos elevados de espera podem indicar:
-
desequilíbrio entre máquinas;
-
problemas na programação;
-
excesso de ordens simultâneas;
-
gargalos;
-
dificuldades de movimentação;
-
prioridades mal definidas.
Esse indicador ajuda a separar o tempo realmente necessário para produzir daquele gerado por esperas.
Índice de perdas
As perdas também precisam ser monitoradas porque influenciam custos, consumo de materiais e capacidade.
O índice pode comparar a quantidade perdida com a quantidade total processada.
Por exemplo, se uma ordem produzir 1.000 peças e 50 forem perdidas durante o processo, a empresa poderá analisar o impacto dessas 50 unidades sobre o resultado da produção.
É importante identificar em qual etapa as perdas acontecem.
Se quase todas aparecem depois de uma operação específica, o problema pode estar relacionado àquela atividade.
O acompanhamento permite identificar padrões e priorizar ações de melhoria nos pontos com maior impacto.
Quantidade de retrabalho
Retrabalho ocorre quando um item precisa passar novamente por determinada atividade para corrigir um problema.
Ele pode consumir:
-
tempo de máquina;
-
materiais;
-
capacidade produtiva;
-
mão de obra operacional;
-
espaço no fluxo;
-
prazo disponível para outras ordens.
Imagine que 10% das peças de determinada operação retornem regularmente para correção.
Mesmo que a produção consiga atingir a quantidade final desejada, existe capacidade sendo utilizada para repetir atividades que deveriam ter sido concluídas corretamente na primeira vez.
No Fluxograma PCP, retornos frequentes entre duas etapas podem tornar esse problema mais visível.
Utilização da capacidade produtiva
A utilização da capacidade permite comparar quanto de determinado recurso está disponível e quanto está sendo exigido pela programação.
Se uma máquina possui oito horas disponíveis por dia e recebe seis horas de produção programada, existe uma utilização diferente de outra máquina que recebe dez horas de carga para o mesmo período.
A segunda situação indica que a programação ultrapassou a capacidade disponível.
Esse acompanhamento ajuda a evitar dois extremos:
-
recursos constantemente sobrecarregados;
-
recursos disponíveis sendo pouco utilizados.
O objetivo não é manter todas as máquinas ocupadas continuamente, mas distribuir a carga de maneira compatível com o fluxo e com as necessidades da produção.
Tempo médio de produção
O tempo médio mostra quanto uma determinada operação, produto ou ordem costuma levar para ser concluída.
Ele pode ser comparado ao tempo previsto durante o planejamento.
Se determinada peça deveria levar 20 minutos para ser fabricada, mas a média real é de 28 minutos, a diferença precisa ser considerada nas próximas programações.
Trabalhar com tempos muito distantes da realidade pode gerar um efeito em cadeia:
-
programação acima da capacidade;
-
ordens acumuladas;
-
atrasos;
-
prioridades alteradas;
-
dificuldade para prever datas de conclusão.
Por isso, os tempos reais registrados durante a execução podem servir como base para tornar o planejamento mais preciso.
Como usar o Fluxograma PCP para ter uma produção mais organizada?
O Fluxograma PCP oferece uma visão estruturada do caminho percorrido pela produção, desde a entrada de uma necessidade até a finalização da ordem. Essa representação ajuda a transformar diferentes atividades em uma sequência mais simples de visualizar, acompanhar e analisar.
Em uma operação industrial, diversas informações estão relacionadas. Uma demanda interfere no planejamento, que depende do estoque, dos materiais disponíveis, da capacidade e da programação. Depois disso, as ordens seguem para execução, passam por apontamentos e finalmente são encerradas.
Quando essas etapas são observadas isoladamente, pode ser mais difícil compreender a origem de um problema. Ao visualizar o fluxo completo, a empresa consegue enxergar como uma atividade interfere nas demais.
Um processo organizado normalmente conecta:
-
demanda;
-
estoque;
-
necessidade de materiais;
-
capacidade;
-
planejamento;
-
programação;
-
ordens de produção;
-
execução;
-
apontamentos;
-
inspeção;
-
finalização.
Essa visão também facilita a identificação de gargalos. Ordens acumuladas, longos tempos de espera, falta frequente de materiais e retornos para retrabalho podem ser analisados dentro do ponto exato em que aparecem.
Outro aspecto importante é comparar aquilo que foi planejado com o resultado real. Quantidade produzida, prazo, consumo, perdas e tempo são informações que ajudam a verificar se o processo está funcionando conforme esperado.
Se os desvios forem frequentes, o próprio planejamento pode ser revisto.
Da mesma maneira, processos bem definidos tornam mais simples estabelecer prioridades. Quando a empresa conhece a capacidade de seus recursos, a disponibilidade dos materiais e os prazos das ordens, consegue organizar a programação com critérios mais claros.
O fluxograma, entretanto, precisa representar a realidade da fábrica.
Se uma nova máquina for instalada, uma operação deixar de existir ou o roteiro de determinado produto mudar, o desenho também deve ser atualizado. Manter um modelo antigo pode gerar uma visão incorreta do processo.
Por isso, o Fluxograma PCP deve funcionar como uma representação dinâmica da produção. Ele pode ser revisado conforme a operação evolui e utilizado como referência para entender como pedidos, materiais, recursos e atividades se conectam.
Com um fluxo bem estruturado, registros confiáveis e acompanhamento dos principais indicadores, a indústria ganha melhores condições para localizar gargalos, reduzir esperas, organizar prioridades e acompanhar as ordens com maior clareza. O resultado é uma produção mais previsível, com informações que ajudam a tomar decisões e melhorar continuamente o controle das operações.