Por que identificar gargalos é essencial para o PCP?
O Planejamento e Controle da Produção tem um papel importante na organização das atividades industriais. Por meio dele, a empresa consegue planejar o que será produzido, avaliar os recursos disponíveis, programar as operações e acompanhar se as ordens de produção estão avançando conforme o esperado.
Entretanto, mesmo quando existe planejamento, alguns pontos do processo podem provocar atrasos, filas e redução da produtividade. Nem sempre isso significa que toda a fábrica possui pouca capacidade. Em muitos casos, apenas uma etapa apresenta desempenho inferior ao necessário e acaba limitando as demais.
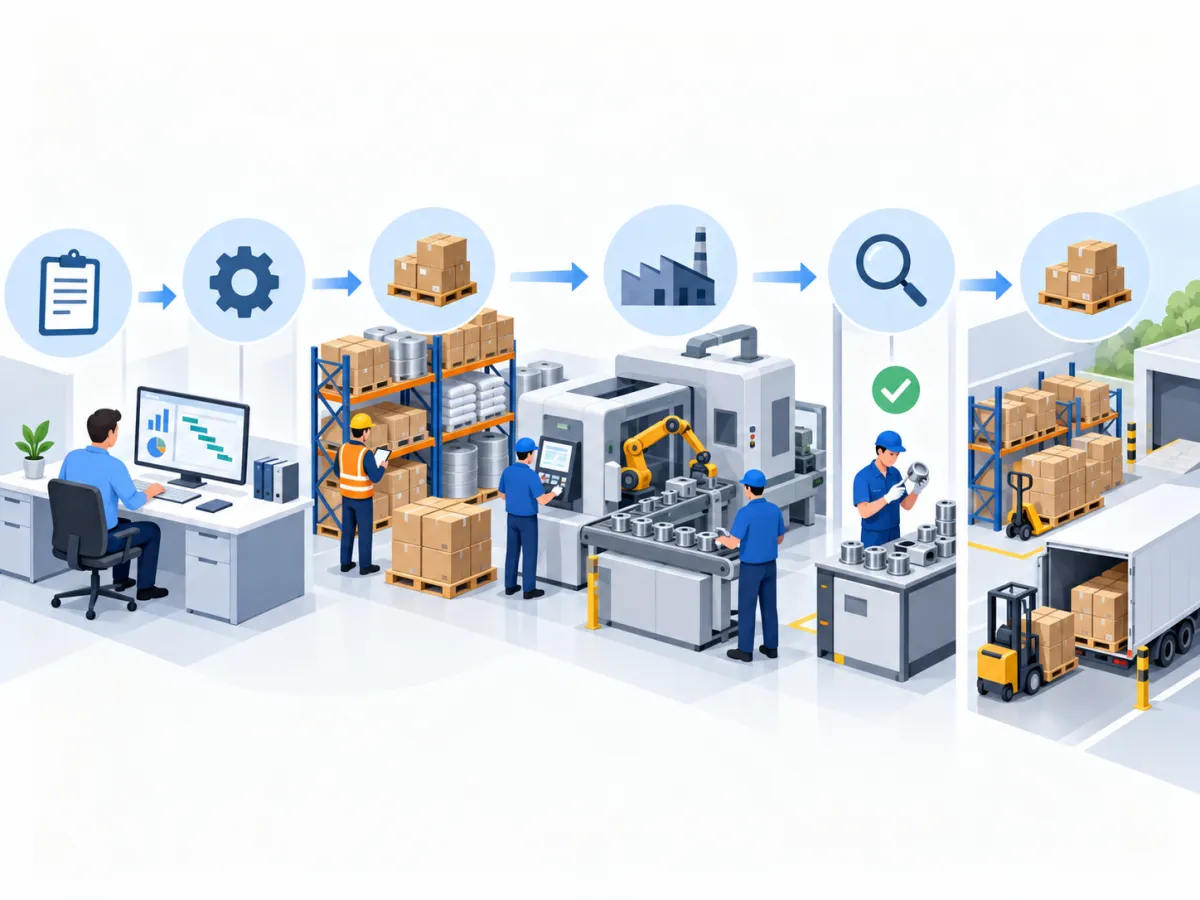
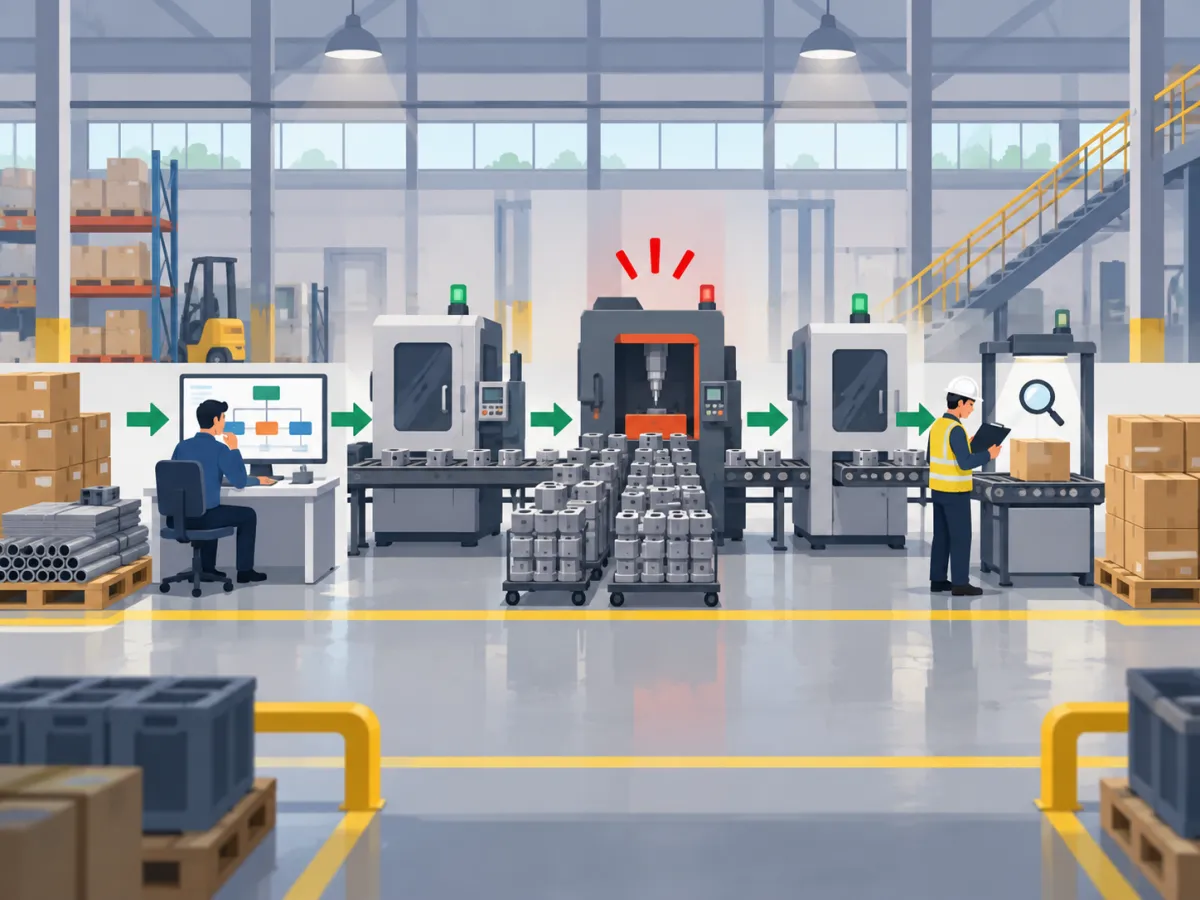
É nesse cenário que o Fluxograma PCP se torna uma ferramenta importante para visualizar como a produção realmente acontece. Ele organiza as etapas em uma sequência lógica e facilita a análise do caminho percorrido por materiais, ordens e informações durante o processo produtivo.
Ao colocar o processo de forma visual, fica mais fácil perceber situações que poderiam passar despercebidas em uma análise baseada apenas em relatórios ou números isolados.
Entre os problemas que podem aparecer estão:
-
filas de materiais entre operações;
-
máquinas trabalhando constantemente próximas do limite;
-
falta de matéria-prima ou componentes;
-
ordens de produção aguardando processamento;
-
movimentações desnecessárias entre setores;
-
retrabalho em determinadas operações;
-
espera por aprovação, liberação ou informação;
-
diferenças entre a quantidade programada e a quantidade produzida.
Visualizar essas situações ajuda o responsável pelo planejamento a entender onde o fluxo está perdendo eficiência e quais etapas precisam ser investigadas com maior atenção.
Gargalo não é simplesmente uma etapa atrasada
Um dos cuidados importantes durante a análise da produção é não considerar qualquer atraso como um gargalo.
Uma máquina pode ficar parada durante determinado período devido a uma manutenção pontual, por exemplo. Isso representa uma interrupção, mas não necessariamente significa que aquele equipamento limita continuamente a capacidade do processo.
O gargalo geralmente aparece quando uma operação não consegue acompanhar o ritmo necessário para atender às etapas anteriores e posteriores.
Imagine uma indústria com quatro operações:
-
corte: capacidade de 500 unidades por dia;
-
dobra: capacidade de 500 unidades por dia;
-
soldagem: capacidade de 300 unidades por dia;
-
pintura: capacidade de 500 unidades por dia.
Nesse exemplo, corte e dobra conseguem processar até 500 unidades diariamente. Porém, quando as peças chegam à soldagem, apenas 300 conseguem avançar.
Com o passar dos dias, pode ocorrer um acúmulo de peças aguardando soldagem. Ao mesmo tempo, a pintura dificilmente receberá as 500 unidades que poderia processar, pois depende da etapa anterior.
Nesse cenário, a soldagem pode ser o ponto que restringe o fluxo.
A análise permite perceber que simplesmente aumentar a capacidade de pintura não resolveria o problema. Antes de investir em outro setor, é necessário compreender por que a soldagem está processando menos itens e quais ações poderiam melhorar seu desempenho.
Como a visualização do processo facilita a análise
Quando as etapas estão distribuídas visualmente, o gestor consegue acompanhar melhor a relação entre uma operação e outra.
Um setor pode apresentar baixa utilização não porque possui capacidade excessiva, mas porque está esperando peças de uma etapa anterior. Da mesma forma, um grande estoque intermediário pode indicar que o próximo processo não está conseguindo absorver todo o volume recebido.
Essas relações ajudam o PCP a investigar causas em vez de observar somente os efeitos.
Por isso, o mapeamento deve considerar tanto o caminho dos produtos quanto os momentos de espera, decisão, conferência e movimentação.
O que é um Fluxograma PCP?
O Fluxograma PCP é uma representação visual das atividades envolvidas no planejamento, programação, execução e acompanhamento da produção.
Sua função é mostrar, de maneira organizada, como uma demanda percorre diferentes etapas até chegar ao produto final.
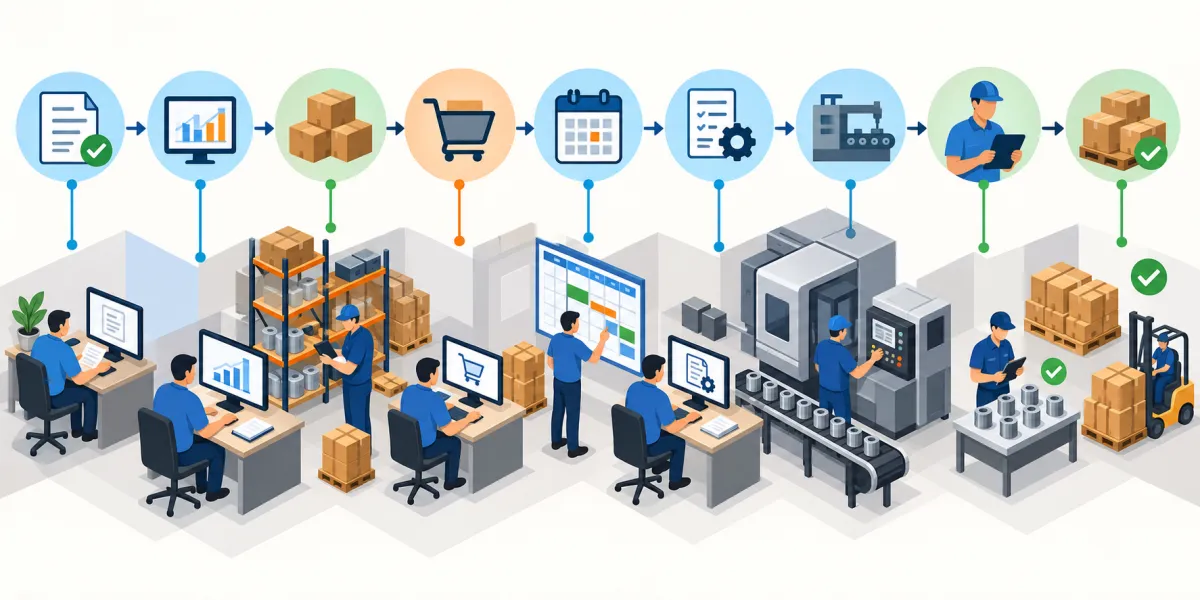
Um fluxo simplificado pode seguir esta sequência:
Demanda → Verificação de estoque → Necessidade de materiais → Compras → Planejamento → Programação → Ordem de Produção → Fabricação → Apontamento → Inspeção → Estoque de produto acabado.
Esse exemplo permite acompanhar desde a identificação da necessidade de produção até a entrada do item finalizado no estoque.
Entretanto, cada indústria possui suas próprias características. Uma fábrica pode precisar incluir processos como corte, usinagem, montagem, soldagem, pintura, embalagem ou testes. Outra pode possuir etapas completamente diferentes.
O importante é que o desenho represente aquilo que realmente acontece na operação.
Quais etapas podem aparecer no fluxo produtivo?
O nível de detalhamento depende do objetivo da análise.
Para uma visão geral, podem ser utilizadas grandes etapas, como:
-
recebimento da demanda;
-
avaliação do estoque;
-
planejamento da produção;
-
programação das ordens;
-
separação dos materiais;
-
execução;
-
apontamento;
-
inspeção;
-
finalização.
Já para encontrar uma restrição específica, pode ser necessário abrir a etapa de fabricação em várias operações.
Por exemplo:
Corte → Dobra → Usinagem → Soldagem → Pintura → Montagem → Inspeção → Embalagem.
Esse detalhamento permite observar em qual ponto os produtos começam a se acumular ou onde o tempo de processamento aumenta.
Como interpretar os elementos de um fluxograma
Um desenho desse tipo pode utilizar elementos visuais diferentes para representar cada situação.
O início e o fim indicam os limites do processo analisado. As atividades representam tarefas executadas durante a produção, enquanto os pontos de decisão mostram situações nas quais o fluxo pode seguir caminhos diferentes.
Uma decisão poderia ser:
“Existe material disponível?”
Caso a resposta seja positiva, a ordem pode seguir para a programação. Caso seja negativa, pode ser necessário iniciar um processo de compra ou reposição.
Também podem ser representados:
-
movimentações entre setores;
-
períodos de espera;
-
inspeções;
-
retornos para retrabalho;
-
conexões entre diferentes operações.
Esses elementos tornam o desenho mais fiel à rotina da fábrica e ajudam a identificar caminhos que aumentam o tempo total da produção.
Fluxograma simples ou detalhado: qual utilizar?
Não existe um único nível de detalhamento adequado para todas as análises.
Um modelo simples funciona bem quando o objetivo é compreender o processo produtivo de maneira geral. Ele permite visualizar rapidamente como a demanda entra na produção e quais etapas precisa percorrer.
Já uma investigação de gargalos pode exigir informações mais específicas.
Nesse caso, o Fluxograma PCP pode apresentar:
-
máquinas utilizadas;
-
setores envolvidos;
-
sequência das operações;
-
tempos de processamento;
-
pontos de espera;
-
capacidade de cada recurso;
-
movimentações;
-
retornos;
-
decisões;
-
filas entre operações.
Imagine que o fluxo geral indique apenas “fabricação”. Essa informação é suficiente para entender que existe uma etapa produtiva, mas não permite saber exatamente onde ocorre um atraso.
Ao abrir essa etapa em corte, dobra, soldagem, pintura e montagem, a análise se torna mais precisa.
O mesmo princípio vale para processos administrativos ligados à produção. Uma ordem pode permanecer parada não por falta de capacidade de uma máquina, mas porque aguarda material, liberação, definição de prioridade ou alguma informação necessária para continuar.
Por isso, o nível de detalhamento deve acompanhar o problema que a empresa deseja investigar. Quanto mais específica for a análise, maior tende a ser a necessidade de representar operações, tempos, recursos e pontos de decisão de maneira individual.
O que são gargalos no processo produtivo?
Gargalos são pontos do processo produtivo que reduzem a capacidade de avanço das demais operações. Eles aparecem quando uma etapa não consegue acompanhar o ritmo necessário para manter o fluxo equilibrado, fazendo com que materiais, ordens ou atividades se acumulem antes daquele ponto.
Em uma fábrica, isso pode acontecer por diferentes motivos. Uma máquina pode possuir capacidade menor que as demais, determinado setor pode receber mais ordens do que consegue processar ou a produção pode ficar parada aguardando materiais, informações ou liberações.
Por isso, identificar um gargalo exige analisar mais do que a quantidade produzida. É necessário observar como as etapas se relacionam e de que forma uma restrição interfere nas operações seguintes.
O Fluxograma PCP ajuda nessa análise porque permite acompanhar visualmente o caminho percorrido pela produção. Quando o fluxo é representado de maneira organizada, torna-se mais fácil perceber onde surgem filas, esperas e diferenças de capacidade.
O que caracteriza um gargalo produtivo?
Um gargalo produtivo ocorre quando a capacidade ou o desempenho de uma etapa limita o volume que consegue avançar pelo processo.
Imagine três operações consecutivas com as seguintes capacidades diárias:
-
primeira operação: 600 unidades;
-
segunda operação: 400 unidades;
-
terceira operação: 650 unidades.
Mesmo que a primeira consiga entregar 600 unidades e a terceira tenha capacidade para processar 650, somente 400 poderão passar pela segunda etapa dentro do período analisado.
Nesse caso, aumentar a produção da primeira operação pode apenas gerar mais estoque intermediário. Já aumentar a capacidade da terceira provavelmente não trará benefício imediato, porque ela continua dependendo do volume recebido da etapa anterior.
Essa relação mostra por que a capacidade de cada recurso deve ser analisada dentro do fluxo completo.
Gargalo permanente
O gargalo permanente está relacionado a uma limitação que ocorre de maneira recorrente dentro do processo.
Isso pode acontecer quando determinada máquina possui capacidade naturalmente inferior às demais ou quando uma operação exige mais tempo para ser concluída.
Por exemplo, considere uma linha em que:
-
corte produz 800 peças por dia;
-
dobra produz 750;
-
soldagem produz 450;
-
pintura consegue processar 700.
Se a soldagem mantiver essa capacidade enquanto a demanda permanecer acima de 450 peças, haverá tendência de acúmulo antes dessa etapa.
Nesse cenário, a restrição faz parte da própria estrutura de capacidade da produção e merece acompanhamento constante.
Gargalo temporário
Nem toda restrição permanece no mesmo ponto durante longos períodos.
Um gargalo temporário pode surgir devido a situações específicas que reduzem momentaneamente a capacidade de determinada operação.
Entre as causas possíveis estão:
-
manutenção de máquinas;
-
ausência de matéria-prima;
-
aumento inesperado da demanda;
-
atraso no recebimento de componentes;
-
indisponibilidade de ferramentas;
-
alteração na programação;
-
excesso de ordens liberadas simultaneamente;
-
aumento de retrabalho.
Suponha que uma máquina normalmente consiga produzir 500 unidades por dia, mas fique parte do período indisponível para manutenção. Durante esse tempo, sua capacidade poderá cair para 250 unidades.
Mesmo que normalmente ela não represente uma restrição, naquele período poderá provocar filas e atrasos.
Por isso, a análise deve considerar o comportamento do processo ao longo do tempo.
Gargalo físico e gargalo de gestão
Outro ponto importante é diferenciar limitações físicas de problemas relacionados à organização dos processos.
O gargalo físico está normalmente ligado a recursos produtivos, como máquinas, equipamentos, ferramentas ou capacidade de uma operação.
Alguns exemplos incluem:
-
máquina com baixa velocidade;
-
equipamento frequentemente indisponível;
-
estação com capacidade insuficiente;
-
tempo elevado de preparação;
-
quantidade limitada de ferramentas.
Já o gargalo de gestão pode surgir mesmo quando os equipamentos possuem capacidade suficiente.
Entre os exemplos estão:
-
ordens aguardando liberação;
-
prioridades alteradas constantemente;
-
programação incompatível com a capacidade disponível;
-
informações incompletas;
-
demora na tomada de decisão;
-
materiais liberados fora da sequência necessária.
Uma ordem pode permanecer várias horas parada mesmo com a máquina disponível. Nesse caso, a causa da espera pode estar no fluxo de informações e não na capacidade do equipamento.
Exemplo de identificação de um gargalo
Considere o seguinte processo:
Corte → Usinagem → Montagem → Pintura.
A produção diária apresenta estes volumes:
-
corte: 700 peças;
-
usinagem: 650 peças;
-
montagem: 400 peças;
-
pintura: capacidade para 600 peças.
A montagem apresenta a menor capacidade dentro desse fluxo.
Se corte e usinagem continuarem produzindo acima de 400 unidades diariamente, existe tendência de formação de estoque intermediário antes da montagem.
Ao mesmo tempo, a pintura poderá trabalhar abaixo de sua capacidade porque depende das peças concluídas pela operação anterior.
Isso não significa que toda diferença de capacidade confirme automaticamente um gargalo. É necessário verificar tempos, disponibilidade, demanda e frequência do problema. Porém, a montagem seria um dos primeiros pontos a serem investigados.
Quais sinais indicam que existe um gargalo na produção?
Uma restrição produtiva nem sempre aparece de maneira evidente. Muitas vezes, seus efeitos surgem em diferentes partes da fábrica.
Por esse motivo, o acompanhamento deve considerar diversos sinais ao mesmo tempo.
Acúmulo de materiais entre operações
Um dos indícios mais comuns é o aumento constante do estoque intermediário.
Imagine que uma máquina produza 500 peças diariamente, enquanto a operação seguinte consiga processar apenas 350.
Todos os dias, parte da produção permanece aguardando processamento. Com o tempo, o volume parado aumenta.
Esse acúmulo pode indicar que a etapa seguinte está com capacidade inferior à quantidade recebida.
O estoque intermediário crescente merece atenção principalmente quando aparece repetidamente no mesmo ponto.
Ordens aguardando processamento
Outra situação importante acontece quando diversas ordens ficam concentradas em um único setor.
O PCP pode perceber, por exemplo, que várias ordens apresentam status semelhante:
-
aguardando usinagem;
-
aguardando montagem;
-
aguardando pintura;
-
aguardando inspeção.
Quando a fila aumenta continuamente, é necessário entender o que está impedindo o avanço.
A causa pode ser falta de capacidade, indisponibilidade de equipamento, problemas de programação ou ausência de materiais.
Equipamentos constantemente ocupados
Uma máquina utilizada praticamente durante todo o período disponível pode ser um recurso restritivo.
Isso ocorre principalmente quando existe uma fila constante aguardando esse equipamento.
Entretanto, utilizar uma máquina durante muitas horas não significa automaticamente que ela seja um gargalo. É necessário comparar sua capacidade com a demanda e observar o impacto causado nas demais operações.
Atrasos recorrentes no mesmo ponto
Ordens atrasadas também fornecem informações importantes.
Se produtos diferentes acumulam atrasos depois de passar pelo mesmo setor, vale investigar aquela etapa.
Uma análise pode comparar:
-
onde as ordens ficaram paradas;
-
quanto tempo permaneceram em espera;
-
qual operação demorou mais;
-
quais recursos estavam envolvidos.
Ao relacionar essas informações ao Fluxograma PCP, é possível localizar com maior precisão onde os atrasos começam a se formar.
Baixa utilização depois de determinada etapa
Uma operação parada nem sempre é a responsável pelo problema.
Imagine que a pintura tenha capacidade para trabalhar durante oito horas, mas permaneça parte do dia ociosa porque recebe poucas peças da montagem.
Nesse caso, a baixa utilização da pintura pode ser consequência de uma etapa anterior.
Esse tipo de situação mostra a importância de analisar o fluxo completo, evitando conclusões baseadas apenas no desempenho individual de cada máquina.
Excesso de horas adicionais
A necessidade frequente de ampliar o período de trabalho também pode indicar desequilíbrio.
Se determinado setor precisa constantemente de horas adicionais para cumprir a programação, pode existir uma diferença entre a carga recebida e a capacidade disponível.
É importante observar:
-
quantidade de ordens programadas;
-
capacidade disponível;
-
horas previstas;
-
horas efetivamente utilizadas;
-
volume produzido.
Quando o problema se repete, pode ser necessário revisar a programação ou a capacidade daquele recurso.
Retrabalho frequente
O retrabalho também pode aumentar a carga sobre determinadas operações.
Quando uma peça precisa retornar a etapas anteriores, ela utiliza novamente máquinas, tempo e materiais que não estavam previstos originalmente.
Imagine que 500 peças sejam programadas para uma operação, mas outras 80 retornem por retrabalho.
Na prática, o recurso precisará processar 580 unidades.
Se isso ocorrer frequentemente, uma operação que normalmente teria capacidade suficiente pode começar a formar filas.
Por isso, além de identificar onde existe acúmulo, é importante analisar a origem do volume adicional. Filas, atrasos, excesso de utilização e retrabalho precisam ser avaliados em conjunto para que o PCP consiga diferenciar sintomas de causas reais.
Como criar um Fluxograma PCP para mapear a produção?
Criar um fluxograma eficiente exige mais do que desenhar caixas e setas. Para que a representação realmente ajude na análise do processo produtivo, é necessário registrar o caminho real percorrido pelas ordens, materiais e informações dentro da fábrica.
O objetivo é transformar a rotina de produção em uma sequência visual que permita compreender onde cada atividade começa, por quais etapas passa e em quais pontos podem surgir esperas, decisões ou dificuldades.
Quanto mais fiel for o mapeamento, maior será a capacidade de identificar situações que afetam a produtividade.
Determine o início e o fim do processo
O primeiro passo é definir claramente onde o fluxo começa e onde termina.
Um exemplo simples pode ser:
Pedido confirmado → Produto finalizado.
Em uma análise mais detalhada, o início também pode estar relacionado à geração da necessidade de produção, enquanto o fim pode representar a entrada do item acabado no estoque.
Definir esses limites evita que o desenho fique excessivamente amplo ou misture processos que não fazem parte do objetivo da análise.
Antes de iniciar, é importante responder:
-
qual evento inicia o processo;
-
qual etapa representa o encerramento;
-
quais atividades precisam ser avaliadas;
-
quais setores fazem parte do fluxo.
Com essa delimitação, fica mais fácil construir uma sequência lógica.
Liste todas as operações realizadas
Depois de definir os limites, é necessário identificar as etapas existentes entre o início e o fim.
O ideal é registrar aquilo que realmente acontece na fábrica, e não apenas o processo considerado ideal.
Por exemplo, um fluxo pode incluir:
Pedido confirmado → Planejamento → Separação de material → Corte → Usinagem → Montagem → Pintura → Inspeção → Embalagem → Produto finalizado.
Durante esse levantamento, também podem aparecer atividades que não estavam previstas formalmente, como:
-
movimentações adicionais;
-
conferências;
-
ajustes;
-
esperas;
-
retornos para etapas anteriores;
-
armazenamentos intermediários.
Essas situações são importantes porque podem aumentar o tempo total da produção.
Identifique máquinas, setores e responsáveis
Cada etapa deve estar relacionada aos recursos utilizados.
Isso significa indicar, quando necessário:
-
máquina envolvida;
-
setor responsável;
-
equipe;
-
posto de trabalho;
-
ferramenta;
-
recurso necessário.
Esse detalhamento facilita a investigação de problemas.
Se várias ordens ficarem paradas antes de determinada máquina, por exemplo, o PCP poderá avaliar sua capacidade, disponibilidade e frequência de manutenção.
Quando o fluxo apresenta apenas o nome da operação, algumas causas podem permanecer ocultas. Ao relacionar recursos às atividades, a análise se torna mais precisa.
Inclua os pontos de decisão
Nem todas as ordens seguem automaticamente de uma atividade para outra.
Existem momentos em que uma condição precisa ser verificada antes do avanço da produção.
Esses pontos devem aparecer no fluxograma.
Algumas decisões comuns são:
-
existe matéria-prima disponível?
-
há capacidade produtiva?
-
o equipamento está disponível?
-
o produto foi aprovado?
-
será necessário retrabalho?
-
a ordem pode avançar?
Imagine que uma peça termine a etapa de montagem e passe por inspeção.
Se estiver aprovada, segue para pintura.
Se apresentar problema, retorna para ajuste.
Representar esse desvio permite entender que parte da carga de determinada operação pode ser causada pelo retorno de produtos.
Registre os períodos de espera
Um erro comum no mapeamento é representar somente atividades produtivas.
Entretanto, uma ordem pode gastar mais tempo esperando do que sendo efetivamente processada.
Por isso, é importante registrar situações como:
-
aguardando material;
-
aguardando máquina;
-
aguardando liberação;
-
aguardando inspeção;
-
aguardando transporte;
-
aguardando decisão;
-
aguardando ajuste de programação.
Essas esperas ajudam a explicar por que o prazo total de produção pode ser muito maior do que a soma dos tempos das operações.
Se uma atividade dura 20 minutos, mas a ordem espera quatro horas para iniciá-la, o principal ponto de atenção provavelmente não está no tempo de execução.
Inclua as movimentações entre as etapas
O deslocamento de materiais também deve fazer parte da análise.
Em determinados ambientes produtivos, peças percorrem grandes distâncias entre operações.
Um produto pode sair do corte, seguir até um estoque intermediário, depois ir para a usinagem e retornar para outro setor.
Quando essas movimentações são frequentes, podem aumentar:
-
tempo de produção;
-
risco de atraso;
-
necessidade de transporte;
-
estoque em processo;
-
dificuldade de acompanhamento.
O Fluxograma PCP pode ajudar a visualizar esses deslocamentos e identificar oportunidades de simplificação.
Valide o fluxo no chão de fábrica
Depois de montar o desenho inicial, é importante comparar a representação com a rotina real.
O processo documentado nem sempre corresponde exatamente ao que acontece durante a produção.
Por isso, a validação pode incluir observação das operações e conferência com os responsáveis pelas atividades.
Algumas perguntas ajudam nessa etapa:
-
todas as operações foram incluídas?
-
existem esperas que não aparecem no fluxo?
-
materiais seguem realmente essa sequência?
-
existem retornos não documentados?
-
determinadas ordens utilizam caminhos diferentes?
-
alguma etapa recebe mais carga do que o esperado?
Essa validação torna o mapeamento mais confiável e evita decisões baseadas em um processo apenas teórico.
Quais informações devem ser adicionadas ao fluxograma para encontrar gargalos?
Representar somente a sequência das operações permite entender o processo, mas pode não ser suficiente para localizar uma restrição.
Para uma análise mais completa, o fluxo deve ser acompanhado por informações mensuráveis.
Esses dados ajudam a comparar etapas, identificar diferenças de capacidade e entender onde a produção perde tempo.
Tempo de processamento
O tempo de processamento representa quanto uma operação demora para executar efetivamente sua atividade.
Por exemplo:
-
corte: 3 minutos por peça;
-
usinagem: 8 minutos;
-
montagem: 12 minutos;
-
inspeção: 4 minutos.
Quando uma etapa apresenta um tempo significativamente maior, ela merece atenção.
No entanto, o tempo isolado não confirma um gargalo. Também é necessário observar capacidade, demanda e quantidade de recursos disponíveis.
Tempo de espera
O tempo de espera mostra quanto a ordem permanece parada antes de avançar.
Imagine que uma peça seja processada durante 15 minutos, mas permaneça seis horas aguardando a operação seguinte.
Nesse caso, reduzir alguns minutos do processamento terá pouco impacto no prazo total se a espera continuar elevada.
Registrar esse indicador ajuda a identificar filas ocultas entre operações.
Capacidade produtiva
A capacidade mostra quanto determinado recurso consegue produzir em um período.
Ela pode ser medida por:
-
peças por hora;
-
unidades por turno;
-
lotes por dia;
-
horas disponíveis.
Por exemplo:
Uma máquina com capacidade para 400 peças por dia recebe uma programação de 550 unidades.
Nesse cenário, a carga está acima do volume que o recurso consegue absorver, aumentando a possibilidade de formação de fila.
Quantidade planejada
A quantidade planejada representa aquilo que deveria ser produzido conforme a programação.
Esse dado permite entender a expectativa para cada operação.
Exemplo:
Produção planejada: 1.000 unidades.
Quando o PCP compara esse valor com o resultado realizado, consegue identificar desvios.
Quantidade realizada
A quantidade realizada mostra quanto efetivamente foi concluído.
Considere:
-
planejado: 1.000 unidades;
-
realizado: 720 unidades.
A diferença de 280 unidades deve ser investigada.
Entre as possíveis causas estão indisponibilidade de equipamento, falta de material, baixa produtividade, retrabalho ou programação acima da capacidade.
Fila de produção
A fila representa quantas ordens, lotes ou peças estão aguardando determinado recurso.
Uma fila crescente antes da mesma operação é um dos sinais mais importantes durante a investigação de gargalos.
Por exemplo:
-
segunda-feira: 150 peças aguardando;
-
terça-feira: 280;
-
quarta-feira: 420.
Esse crescimento demonstra que a operação está recebendo mais carga do que consegue processar no período.
Perdas e refugos
Também é importante registrar materiais e produtos descartados durante o processo.
Perdas elevadas podem reduzir a quantidade disponível para as próximas etapas e aumentar a necessidade de nova produção.
Isso gera consumo adicional de:
-
matéria-prima;
-
tempo;
-
máquina;
-
mão de obra;
-
capacidade produtiva.
Uma operação com alto índice de refugo pode prejudicar o desempenho geral mesmo que sua velocidade aparente seja adequada.
Retrabalho
O retrabalho acontece quando determinada peça precisa retornar a uma etapa para correção.
Esse retorno gera uma carga que nem sempre estava prevista originalmente.
Se uma máquina possui capacidade para 500 peças e recebe mais 100 unidades de retrabalho, sua carga real passa a ser 600.
Por isso, registrar onde os produtos retornam ajuda a compreender por que determinadas operações ficam constantemente sobrecarregadas.
Disponibilidade das máquinas
A capacidade teórica de um equipamento pode ser diferente da capacidade realmente disponível.
Por isso, é importante considerar:
-
manutenção preventiva;
-
manutenção corretiva;
-
regulagens;
-
trocas de ferramenta;
-
preparação;
-
paradas não programadas.
Uma máquina pode teoricamente operar oito horas por dia, mas ficar disponível apenas seis.
Nesse caso, a programação deve considerar a capacidade real.
Ao reunir tempo de processamento, espera, capacidade, filas, perdas, retrabalho e disponibilidade dentro da análise do Fluxograma PCP, o planejamento deixa de observar apenas a sequência das operações e passa a avaliar também o comportamento real de cada etapa produtiva.
Como analisar o Fluxograma PCP para localizar o gargalo?
Depois de mapear as etapas da produção, o próximo passo é transformar o desenho do processo em uma ferramenta de análise. Apenas visualizar a sequência das operações não é suficiente para determinar onde está a principal restrição. É necessário comparar volumes, tempos, capacidade disponível, filas e comportamento das ordens ao longo do fluxo.
A análise deve buscar pontos em que a produção deixa de avançar no ritmo esperado. Esses locais costumam apresentar sinais como aumento do estoque intermediário, excesso de ordens aguardando processamento, utilização elevada de determinados recursos ou baixa alimentação das etapas seguintes.
O mais importante é observar o processo de forma integrada. Uma etapa que aparenta baixa produtividade pode estar apenas sofrendo o efeito de um problema anterior. Por isso, identificar o gargalo exige acompanhar como cada operação recebe, processa e entrega materiais para a próxima.
Compare a entrada e a saída de cada etapa
Uma das maneiras mais simples de iniciar a análise é comparar quanto cada operação recebe e quanto consegue processar dentro do mesmo período.
Imagine que determinado setor receba diariamente 600 unidades provenientes da operação anterior, mas tenha capacidade para finalizar apenas 400.
Nesse cenário:
-
entrada diária: 600 unidades;
-
saída diária: 400 unidades;
-
diferença: 200 unidades.
Se essa situação continuar, as 200 unidades que não foram processadas permanecerão aguardando.
No segundo dia, outras 600 unidades podem chegar. Caso novamente apenas 400 sejam concluídas, o estoque em espera continuará aumentando.
Esse comportamento indica que existe um desequilíbrio entre entrada e saída.
A comparação pode ser feita por:
-
hora;
-
turno;
-
dia;
-
semana;
-
lote;
-
ordem de produção.
O período escolhido deve estar relacionado à realidade da fábrica e ao tipo de operação analisada.
Uma diferença pontual não significa necessariamente que exista um gargalo permanente. Porém, quando a entrada permanece frequentemente acima da capacidade de saída, a etapa merece investigação.
Procure pontos de acúmulo
O acúmulo de materiais entre operações é um dos sinais mais visíveis de desequilíbrio na produção.
Imagine o seguinte fluxo:
Corte → Dobra → Soldagem → Pintura.
Se muitas peças começarem a permanecer entre a dobra e a soldagem, é necessário investigar por que a soldagem não está conseguindo absorver o volume recebido.
Esse acúmulo pode ser percebido por meio de:
-
peças aguardando processamento;
-
lotes parados;
-
ordens abertas no mesmo setor;
-
aumento de estoques intermediários;
-
ocupação excessiva de áreas destinadas a materiais em processo.
O Fluxograma PCP ajuda a localizar esses pontos porque permite relacionar o acúmulo à etapa imediatamente seguinte.
Entretanto, não se deve concluir automaticamente que a causa é falta de capacidade. A fila também pode surgir devido a manutenção, falta de ferramenta, preparação demorada ou problemas na programação.
Por isso, encontrar o acúmulo é apenas o primeiro passo. Em seguida, deve-se investigar o motivo pelo qual ele está ocorrendo.
Avalie os maiores tempos de espera
Outro fator importante é observar quanto tempo as ordens permanecem paradas entre uma operação e outra.
Nem sempre a etapa com maior tempo de processamento é responsável pelo maior atraso.
Considere um exemplo:
-
processamento na usinagem: 25 minutos;
-
espera para entrar na usinagem: 5 horas.
Nesse caso, tentar reduzir o processamento de 25 para 20 minutos terá um efeito limitado se a ordem continuar aguardando várias horas antes de iniciar.
Por isso, é importante separar dois conceitos:
-
tempo em processamento;
-
tempo aguardando processamento.
Essa diferenciação ajuda a descobrir onde está sendo consumido o tempo total da produção.
As principais esperas podem envolver:
-
disponibilidade de máquina;
-
chegada de matéria-prima;
-
preparação do equipamento;
-
liberação de uma ordem;
-
inspeção;
-
movimentação;
-
conclusão da operação anterior.
Quando uma mesma espera aparece repetidamente, ela pode indicar uma oportunidade importante de melhoria.
Compare carga e capacidade
A comparação entre carga programada e capacidade disponível é fundamental para compreender se determinado recurso consegue atender ao planejamento.
A carga representa o volume de trabalho previsto para um equipamento, setor ou período.
A capacidade representa quanto trabalho pode ser realizado com os recursos disponíveis.
Considere:
-
capacidade disponível: 80 horas;
-
carga programada: 105 horas.
Nesse exemplo, existem 25 horas de sobrecarga.
Isso significa que, nas condições atuais, não será possível executar toda a programação dentro da capacidade prevista.
Se nenhuma alteração for realizada, algumas ordens provavelmente serão transferidas para outro período ou ficarão atrasadas.
Essa análise pode revelar problemas de programação antes mesmo que a fila apareça fisicamente na fábrica.
Outro exemplo seria:
-
máquina disponível durante 40 horas na semana;
-
ordens programadas exigem 55 horas;
-
sobrecarga: 15 horas.
É possível avaliar alternativas como redistribuição da programação, ajuste da sequência das ordens ou revisão dos recursos disponíveis.
O importante é evitar programar continuamente acima daquilo que o processo consegue realizar.
Analise o efeito nas etapas seguintes
Um gargalo não afeta somente o local onde ocorre. Seus efeitos podem aparecer em várias partes do fluxo.
Quando uma operação processa menos itens do que deveria, normalmente surgem dois comportamentos:
Antes do gargalo, materiais tendem a se acumular.
Depois dele, pode existir falta de trabalho.
Imagine:
Corte → Usinagem → Montagem → Pintura.
Se a montagem estiver com capacidade insuficiente, peças podem se acumular depois da usinagem.
Ao mesmo tempo, a pintura pode permanecer parte do período parada porque não recebe peças suficientes da montagem.
Isso demonstra por que uma máquina ociosa não significa necessariamente excesso de capacidade desnecessária.
Ela pode estar sendo afetada por uma restrição localizada anteriormente.
Por isso, durante a análise, é importante observar:
-
onde as filas aparecem;
-
quais etapas trabalham constantemente próximas do limite;
-
quais operações ficam sem material;
-
onde as ordens permanecem mais tempo;
-
como uma restrição afeta o restante da sequência.
Essa visão evita decisões isoladas que poderiam não resolver o problema principal.
Identifique padrões nos gargalos
Uma análise feita em apenas um momento pode mostrar um cenário diferente da rotina normal da fábrica.
Por isso, é importante procurar padrões.
O problema acontece todos os dias ou somente em determinados períodos?
Essa pergunta ajuda a diferenciar uma limitação estrutural de uma situação temporária.
Alguns padrões importantes incluem:
-
gargalos que aparecem diariamente;
-
problemas concentrados em determinados turnos;
-
atrasos relacionados a produtos específicos;
-
filas em determinada máquina;
-
dificuldades durante períodos de maior demanda;
-
acúmulos depois de determinadas trocas de produto;
-
aumento do tempo de espera em alguns dias da semana.
Imagine que determinado equipamento apresente fila somente quando um produto específico entra na programação.
Nesse caso, talvez o problema não seja sua capacidade geral, mas o tempo necessário para processar aquele item.
Em outra situação, uma máquina pode apresentar sobrecarga somente no turno da tarde. Isso pode indicar diferenças relacionadas à programação, preparação, disponibilidade de recursos ou distribuição das ordens.
Analise diferentes períodos antes de tomar decisões
Para aumentar a confiabilidade da análise, o ideal é comparar informações de diferentes períodos.
Uma operação que apresentou baixo desempenho em um único dia pode ter sido afetada por uma ocorrência excepcional.
Por outro lado, uma etapa que apresenta filas durante várias semanas demonstra um comportamento que merece atenção.
Algumas comparações podem incluir:
-
produção do dia atual x dias anteriores;
-
desempenho entre turnos;
-
capacidade planejada x capacidade efetiva;
-
filas atuais x histórico de filas;
-
produtos com maior tempo de processamento;
-
ordens no prazo x ordens atrasadas.
Essas comparações ajudam a distinguir eventos isolados de restrições recorrentes.
Não confunda o efeito com a causa do problema
Um dos principais cuidados durante a análise é evitar corrigir apenas o efeito visível.
Se existem muitas peças acumuladas antes de uma máquina, por exemplo, é necessário descobrir por que essa máquina não consegue processar o volume recebido.
A causa pode estar relacionada a:
-
capacidade insuficiente;
-
manutenção frequente;
-
preparação demorada;
-
retrabalho;
-
falta de ferramenta;
-
sequência inadequada das ordens;
-
indisponibilidade de material;
-
alterações constantes na programação.
Da mesma forma, se uma etapa apresenta baixa utilização, o problema pode estar na operação anterior.
A análise do Fluxograma PCP deve, portanto, relacionar entrada, saída, capacidade, filas e tempos. Quando essas informações são avaliadas em conjunto, o PCP consegue identificar não somente onde a produção está desacelerando, mas também quais pontos devem ser investigados para encontrar a origem da restrição.
Principais sinais de gargalos identificados no Fluxograma PCP
Durante a análise do processo produtivo, alguns sinais podem indicar que determinada etapa está limitando o fluxo de produção. Esses indícios ajudam o PCP a direcionar a investigação para máquinas, setores ou operações que merecem maior atenção.
O ideal é observar esses sinais em conjunto e relacioná-los com dados reais da produção. Uma fila de materiais, por exemplo, pode indicar falta de capacidade, mas também pode ser causada por uma parada temporária, ausência de matéria-prima ou alteração na programação.
A tabela abaixo apresenta alguns dos principais sinais que podem ser observados durante o acompanhamento do processo.
| Sinal observado | O que pode indicar | Informação para analisar |
|---|---|---|
| Acúmulo antes de uma máquina | Capacidade insuficiente para absorver o volume recebido | Fila e capacidade produtiva |
| Ordens paradas | Espera, indisponibilidade ou falta de recurso | Tempo de espera |
| Máquina constantemente ocupada | Possível recurso restritivo dentro do processo | Taxa de utilização |
| Setor seguinte frequentemente parado | Falta de alimentação proveniente da etapa anterior | Produção da etapa anterior |
| Muitos atrasos na mesma operação | Sobrecarga ou produtividade abaixo do esperado | Planejado x realizado |
| Retrabalho frequente | Falhas no processo ou problemas de qualidade | Índice de retrabalho |
| Produção abaixo da programação | Restrição de material, capacidade ou execução | Quantidade prevista x realizada |
| Estoque intermediário crescente | Desequilíbrio entre a velocidade das etapas | Entrada x saída |
Acúmulo antes de uma máquina
Quando materiais começam a se acumular constantemente antes de uma máquina ou operação, existe a possibilidade de que essa etapa não esteja conseguindo acompanhar o ritmo das anteriores.
Imagine que a usinagem envie 500 peças diariamente para a montagem, enquanto a montagem consegue concluir apenas 350.
Nesse caso, aproximadamente 150 peças podem permanecer aguardando todos os dias.
Se essa diferença continuar durante vários períodos, o estoque intermediário tende a aumentar.
A investigação deve comparar o volume recebido com a capacidade disponível para verificar se existe realmente uma limitação.
Ordens paradas por muito tempo
Ordens de produção que permanecem sem movimentação também merecem atenção.
É importante identificar onde elas estão paradas e quanto tempo permanecem nessa situação.
A espera pode estar relacionada a:
-
falta de material;
-
indisponibilidade de equipamento;
-
preparação de máquina;
-
espera por outra operação;
-
falta de ferramenta;
-
necessidade de liberação;
-
alteração de prioridade.
Se várias ordens apresentam o mesmo comportamento, pode existir um problema recorrente naquele ponto.
Máquina constantemente ocupada
Uma máquina utilizada durante praticamente todo o tempo disponível pode ser uma candidata a recurso restritivo.
Entretanto, é necessário cuidado com essa interpretação.
Alta utilização não significa automaticamente que exista um gargalo. Uma máquina pode operar constantemente e ainda conseguir atender toda a demanda programada.
O sinal se torna mais relevante quando aparecem outros fatores simultaneamente, como:
-
fila crescente;
-
ordens atrasadas;
-
horas adicionais frequentes;
-
produção inferior à necessidade.
Nesse caso, a comparação entre carga e capacidade ajuda a confirmar se o recurso está trabalhando acima do limite esperado.
Setor seguinte frequentemente parado
Nem sempre o problema está na etapa que apresenta ociosidade.
Uma operação pode permanecer parada simplesmente porque não está recebendo materiais suficientes da etapa anterior.
Imagine que a pintura tenha capacidade para processar 600 peças diariamente, mas receba apenas 350 da montagem.
A pintura poderá apresentar períodos de ociosidade, embora possua capacidade disponível.
Nesse cenário, a investigação precisa voltar para etapas anteriores e descobrir onde o volume deixou de avançar.
Essa análise é importante porque evita interpretar uma consequência como se fosse a origem do problema.
Muitos atrasos concentrados na mesma operação
Quando diferentes ordens apresentam atraso depois de passar pelo mesmo setor, é importante observar o desempenho daquela etapa.
O PCP pode comparar:
-
quantidade planejada;
-
quantidade realizada;
-
tempo previsto;
-
tempo efetivo;
-
ordens concluídas;
-
ordens pendentes.
Se determinado recurso aparece repetidamente no histórico das ordens atrasadas, pode existir uma dificuldade relacionada à capacidade, produtividade ou organização da programação.
Retrabalho frequente
O retrabalho também pode contribuir para a formação de gargalos.
Uma operação que deveria processar apenas os itens programados passa a receber também produtos que retornam para correções.
Por exemplo:
Uma máquina possui capacidade para processar 450 unidades por dia. A programação prevê 420 unidades, aparentemente dentro da capacidade.
Porém, se outras 70 peças retornarem devido a retrabalho, a carga passa para 490 unidades.
Nesse cenário, o recurso pode começar a acumular ordens mesmo sem aumento da programação original.
Por isso, acompanhar o índice de retrabalho ajuda a compreender cargas adicionais que nem sempre aparecem inicialmente no planejamento.
Produção abaixo da programação
Quando a quantidade realizada fica frequentemente abaixo do volume previsto, é necessário investigar as causas.
Considere o seguinte exemplo:
-
quantidade planejada: 800 unidades;
-
quantidade realizada: 620 unidades;
-
diferença: 180 unidades.
Essa diferença pode estar relacionada a diversos fatores, como:
-
capacidade insuficiente;
-
falta de materiais;
-
manutenção;
-
baixa disponibilidade;
-
perdas;
-
retrabalho;
-
programação inadequada.
Comparar planejado e realizado durante diferentes períodos ajuda a identificar se a situação foi pontual ou recorrente.
Estoque intermediário crescente
O aumento constante de materiais entre duas etapas pode indicar que elas estão operando em ritmos diferentes.
Se determinada máquina entrega 700 unidades diariamente e a próxima processa apenas 500, o estoque intermediário pode aumentar progressivamente.
A análise de entrada e saída permite visualizar esse desequilíbrio.
Por exemplo:
-
entrada: 700 unidades;
-
saída: 500 unidades;
-
saldo aguardando: 200 unidades.
Se o comportamento continuar por cinco dias, teoricamente poderão existir até 1.000 unidades adicionais aguardando processamento, desconsiderando outras movimentações.
Esse tipo de acompanhamento facilita a identificação de pontos em que o fluxo começa a perder continuidade.
Por que um único sinal não confirma o gargalo?
Nenhum desses indicadores deve ser utilizado isoladamente para concluir que determinada etapa é o gargalo da produção.
Uma fila elevada pode ter sido causada por uma manutenção pontual. Uma máquina com utilização alta pode estar trabalhando dentro da capacidade planejada. Um setor parado pode apenas estar aguardando itens provenientes de uma operação anterior.
Por isso, a análise do Fluxograma PCP deve combinar diferentes informações.
Entre os dados mais importantes estão:
-
capacidade disponível;
-
carga programada;
-
tamanho das filas;
-
tempo de processamento;
-
tempo de espera;
-
produção planejada;
-
produção realizada;
-
perdas;
-
retrabalho;
-
disponibilidade dos equipamentos.
Quanto mais informações forem analisadas em conjunto, menor será o risco de direcionar ações para o ponto errado.
O objetivo não é apenas encontrar onde existe atraso, mas entender qual etapa realmente restringe o andamento da produção e quais fatores estão contribuindo para essa limitação.
Quais indicadores ajudam a confirmar um gargalo produtivo?
Identificar uma fila ou perceber que determinada máquina trabalha constantemente próxima do limite é um bom ponto de partida, mas esses sinais precisam ser confirmados com dados. Os indicadores de produção ajudam a mostrar se a dificuldade é pontual ou se realmente existe uma restrição afetando o desempenho do processo.
Ao relacionar essas informações ao Fluxograma PCP, torna-se possível observar não apenas onde as ordens estão parando, mas também quanto tempo permanecem em cada etapa, qual volume deveria ser produzido e quais recursos estão mais sobrecarregados.
Lead time de produção
O lead time representa o tempo total necessário para uma ordem percorrer o processo, desde sua liberação até a conclusão.
Esse período pode incluir:
-
processamento;
-
filas;
-
movimentações;
-
esperas;
-
inspeções;
-
preparação das máquinas;
-
períodos sem atividade.
Imagine que uma ordem seja liberada na segunda-feira e finalizada na quinta-feira. Mesmo que as operações produtivas somem apenas oito horas, o lead time será muito maior devido aos períodos entre uma atividade e outra.
Quando determinadas ordens apresentam lead time elevado de forma recorrente, é importante identificar em qual etapa ocorre a maior concentração de tempo.
Tempo de ciclo
O tempo de ciclo mostra quanto determinada operação precisa para realizar sua atividade.
Por exemplo:
-
corte: 4 minutos por peça;
-
usinagem: 9 minutos;
-
montagem: 15 minutos;
-
pintura: 6 minutos.
Nesse exemplo, a montagem possui o maior tempo individual. Porém, isso não significa automaticamente que ela seja o gargalo.
Também é necessário considerar quantidade de equipamentos, número de postos de trabalho, demanda e capacidade disponível.
O indicador se torna especialmente útil quando comparado com períodos anteriores.
Se uma operação normalmente leva dez minutos e passa a exigir quinze, é importante descobrir o que provocou essa mudança.
Tempo de espera
O tempo de espera indica quanto uma ordem permanece sem processamento entre duas atividades.
Esse indicador é importante porque grande parte do prazo total pode estar relacionada às filas e não à execução das operações.
Por exemplo:
Tempo de processamento: 30 minutos.
Tempo aguardando máquina: 5 horas.
Nesse cenário, melhorar alguns minutos do processamento poderá gerar pouco resultado se a fila continuar elevada.
A análise deve procurar pontos em que as ordens permanecem paradas por períodos muito superiores ao esperado.
Produção planejada x realizada
Comparar o volume planejado com aquilo que realmente foi produzido permite identificar desvios.
Considere:
-
planejado: 1.200 unidades;
-
realizado: 900 unidades;
-
diferença: 300 unidades.
A diferença indica que alguma condição impediu a execução integral da programação.
Entre as possíveis causas estão:
-
indisponibilidade de máquinas;
-
falta de materiais;
-
perdas;
-
baixa produtividade;
-
retrabalho;
-
tempo de preparação maior que o previsto.
Quando essa diferença aparece constantemente na mesma etapa, ela merece uma investigação mais detalhada.
Carga x capacidade
A comparação entre carga e capacidade ajuda a identificar se o volume programado pode realmente ser atendido pelos recursos disponíveis.
Imagine:
-
capacidade semanal: 100 horas;
-
carga programada: 125 horas.
Existe uma sobrecarga de 25 horas.
Mesmo que o processo esteja bem organizado, será difícil cumprir toda a programação sem alterar algum fator.
O PCP pode avaliar redistribuição das ordens, sequência produtiva, disponibilidade de recursos ou revisão dos prazos.
Esse indicador também permite antecipar possíveis gargalos antes que eles gerem grandes filas.
Taxa de utilização dos recursos
A taxa de utilização mostra quanto do tempo disponível de uma máquina ou recurso está sendo efetivamente utilizado.
Uma utilização muito baixa pode indicar ociosidade, enquanto um recurso constantemente próximo do limite merece acompanhamento.
É importante, porém, não interpretar uma taxa elevada de forma isolada.
Uma máquina pode apresentar alta utilização e ainda conseguir atender à demanda. O problema aparece quando essa condição vem acompanhada de filas, atrasos ou necessidade frequente de ampliar a jornada produtiva.
Ordens atrasadas
A quantidade de ordens fora do prazo também ajuda a localizar pontos problemáticos.
Mais importante do que apenas contar atrasos é descobrir onde eles estão concentrados.
O PCP pode analisar:
-
setor onde a ordem ficou parada;
-
operação com maior tempo;
-
recurso utilizado;
-
produto fabricado;
-
motivo informado;
-
quantidade de dias ou horas de atraso.
Quando muitas ordens atrasadas possuem uma etapa em comum, esse ponto deve receber atenção.
Índice de retrabalho
O retrabalho consome capacidade que poderia ser utilizada na programação normal.
Se determinada operação precisa processar novamente parte significativa da produção, sua carga real pode ficar muito acima do planejado.
Por isso, é importante acompanhar quanto da produção retorna para correção e quais operações recebem esse volume adicional.
Eficiência produtiva
A eficiência permite comparar o desempenho esperado com o resultado efetivamente obtido.
Uma máquina que deveria produzir 500 peças por turno, mas frequentemente entrega 350, apresenta um desvio que precisa ser explicado.
Essa análise pode revelar:
-
paradas;
-
baixa velocidade;
-
preparação excessiva;
-
problemas de processo;
-
falhas operacionais;
-
falta de materiais.
O ideal é combinar diferentes indicadores. Lead time elevado, grande fila e baixa produção realizada, por exemplo, formam um conjunto de evidências mais consistente do que qualquer indicador analisado sozinho.
Como descobrir a causa do gargalo depois de identificá-lo?
Localizar a etapa onde a produção perde ritmo é apenas uma parte da análise. Depois disso, é necessário descobrir por que aquele ponto se tornou uma restrição.
Resolver apenas o efeito pode fazer com que o problema volte rapidamente.
Se existem muitas peças acumuladas antes de uma máquina, por exemplo, simplesmente retirar essas peças do local não elimina a causa. É necessário entender por que o equipamento não consegue absorver o volume recebido.
O Fluxograma PCP pode ajudar nessa investigação ao mostrar quais recursos, materiais e decisões estão relacionados à etapa problemática.
Capacidade insuficiente
Uma das causas mais diretas ocorre quando uma máquina ou setor não possui capacidade suficiente para atender à demanda.
Imagine:
-
necessidade diária: 700 peças;
-
capacidade disponível: 500 peças.
Existe uma diferença de 200 unidades por dia.
Se essa condição permanecer, a fila aumentará progressivamente.
Nesse caso, o PCP deve avaliar se a limitação realmente está na capacidade física ou se existem oportunidades para melhorar o aproveitamento dos recursos atuais.
Programação inadequada
Nem sempre o problema está na máquina.
Uma sequência de produção pouco eficiente também pode aumentar o tempo necessário para concluir as ordens.
Mudanças frequentes entre produtos, por exemplo, podem provocar mais preparações, regulagens e trocas de ferramentas.
Também podem ocorrer situações em que muitas ordens são liberadas simultaneamente para o mesmo recurso, mesmo quando sua capacidade não consegue atender a todo o volume.
Uma programação equilibrada deve considerar carga, capacidade, prioridades e sequência produtiva.
Falta de materiais
Uma máquina pode estar totalmente disponível e ainda assim permanecer parada.
Isso acontece quando os materiais necessários não chegam no momento correto.
Nesse cenário, a capacidade existe, mas não consegue ser utilizada.
É importante verificar:
-
disponibilidade de matéria-prima;
-
componentes necessários;
-
materiais reservados;
-
itens pendentes;
-
momento da liberação da ordem.
A falta de material pode gerar uma sequência de atrasos que afeta várias operações posteriores.
Tempo elevado de preparação
Preparações muito longas reduzem o tempo disponível para produzir.
Isso pode envolver:
-
troca de ferramenta;
-
ajuste de equipamento;
-
limpeza;
-
regulagem;
-
configuração;
-
preparação de materiais.
Imagine uma máquina disponível durante oito horas que consome duas horas somente com preparações.
Na prática, restam seis horas para produção.
Quando isso acontece frequentemente, o recurso pode aparentar possuir capacidade suficiente no planejamento, mas apresentar uma disponibilidade real menor.
Manutenção e paradas
Falhas recorrentes de equipamentos também podem transformar uma operação em uma restrição.
É importante analisar:
-
frequência das paradas;
-
duração;
-
máquinas envolvidas;
-
motivos;
-
impacto sobre a programação.
Uma máquina com capacidade nominal elevada pode apresentar baixa capacidade efetiva caso permaneça indisponível durante parte significativa do período.
Retrabalho aumentando a carga
Produtos que retornam ao processo utilizam capacidade adicional.
Uma operação programada para produzir 400 peças pode terminar processando 500 se 100 unidades retornarem para correção.
Por isso, além da programação normal, é importante considerar o volume gerado pelos retrabalhos.
Se esse número for elevado, também será necessário descobrir por que as peças estão retornando.
Movimentações desnecessárias
Grandes distâncias entre etapas podem aumentar o tempo total da produção.
Materiais podem permanecer esperando transporte ou percorrer caminhos pouco eficientes dentro da fábrica.
É importante observar:
-
quantidade de deslocamentos;
-
distância entre setores;
-
estoques intermediários;
-
retornos;
-
movimentações repetidas.
Esses fatores nem sempre aparecem quando a análise considera apenas o tempo de máquina.
Falhas no fluxo de informações
Algumas ordens permanecem paradas mesmo quando máquina, material e equipe estão disponíveis.
A causa pode ser uma informação ausente ou uma decisão pendente.
Exemplos incluem:
-
ordem aguardando liberação;
-
especificação incompleta;
-
alteração não comunicada;
-
prioridade indefinida;
-
informação divergente;
-
atualização pendente.
Nesses casos, o problema não está na capacidade física, mas na maneira como as informações circulam entre as etapas.
Como aplicar os 5 Porquês para investigar a causa
A técnica dos 5 Porquês pode ajudar a aprofundar a investigação.
Considere o problema:
Montagem atrasada.
Primeiro: por que a montagem está atrasada?
Porque existem muitas ordens acumuladas.
Segundo: por que existem muitas ordens acumuladas?
Porque a montagem recebe mais peças do que consegue finalizar.
Terceiro: por que ela não consegue finalizar o volume recebido?
Porque o tempo médio de montagem aumentou.
Quarto: por que o tempo aumentou?
Porque os operadores precisam interromper o trabalho para buscar componentes.
Quinto: por que os componentes precisam ser buscados durante a operação?
Porque os kits necessários não são separados antecipadamente.
Inicialmente, o problema poderia parecer falta de capacidade na montagem. Porém, ao aprofundar a análise, surge uma causa mais específica: a ausência da separação antecipada dos componentes.
Nesse caso, simplesmente aumentar máquinas ou recursos poderia não ser a primeira medida necessária.
A investigação mostra a importância de perguntar sucessivamente por que determinada situação acontece. Dessa forma, o PCP consegue avançar além do sintoma visível e direcionar as ações para causas que realmente interferem no fluxo produtivo.
Como reduzir gargalos identificados pelo Fluxograma PCP?
Depois de identificar onde está a principal restrição da produção e compreender suas causas, o próximo passo é definir ações para melhorar o fluxo. A solução não deve considerar apenas o setor onde ocorreu o problema, mas também os efeitos provocados nas operações anteriores e posteriores.
Dependendo da causa encontrada, reduzir um gargalo pode envolver mudanças na programação, distribuição de recursos, tamanho dos lotes, disponibilidade de materiais ou organização das atividades.
O objetivo é permitir que as ordens avancem de maneira mais equilibrada, evitando filas excessivas e períodos desnecessários de espera.
Reprograme as ordens de produção
Uma das primeiras alternativas é verificar se a programação está compatível com a capacidade disponível.
Quando diversas ordens são direcionadas ao mesmo recurso em um período curto, uma máquina ou setor pode receber uma carga superior ao que consegue processar.
Considere um equipamento com capacidade de 80 horas semanais.
Se forem programadas ordens que exigem 110 horas, existe uma sobrecarga de 30 horas. Nesse cenário, mesmo que o equipamento trabalhe corretamente, parte das ordens poderá ficar pendente.
Reprogramar pode envolver:
-
redistribuir ordens entre os dias;
-
revisar prioridades;
-
evitar concentração excessiva de atividades;
-
considerar a capacidade antes da liberação;
-
organizar melhor a sequência de fabricação.
A intenção não é simplesmente adiar tarefas, mas organizar a carga de maneira compatível com os recursos existentes.
Busque equilíbrio entre as operações
O balanceamento procura reduzir diferenças muito grandes de capacidade entre etapas consecutivas.
Imagine este fluxo:
Corte: 800 peças/dia → Usinagem: 750 peças/dia → Montagem: 450 peças/dia → Pintura: 700 peças/dia.
Se a demanda permanecer elevada, a montagem poderá acumular peças porque recebe um volume superior ao que consegue finalizar.
O balanceamento pode envolver ajustes no método de trabalho, divisão das atividades ou reorganização das operações.
O objetivo é diminuir a diferença de ritmo entre as etapas para manter um fluxo mais contínuo.
Redistribua os recursos disponíveis
Em algumas situações, não é necessário aumentar imediatamente a estrutura produtiva. Uma melhor distribuição dos recursos existentes pode contribuir para reduzir a restrição.
Quando tecnicamente possível, a empresa pode avaliar:
-
utilização de outro equipamento;
-
divisão de atividades entre postos;
-
alteração da sequência de determinadas tarefas;
-
direcionamento temporário de recursos para a operação mais carregada.
Essa decisão deve considerar as características de cada processo. Nem todo recurso pode ser transferido ou compartilhado entre operações.
Por isso, a redistribuição precisa ser baseada na capacidade real e nas necessidades da produção.
Reduza os tempos de preparação
Uma máquina pode possuir boa velocidade de produção e ainda assim apresentar baixa disponibilidade devido ao tempo gasto com preparações.
Entre essas atividades estão:
-
troca de ferramentas;
-
configuração de equipamentos;
-
regulagens;
-
separação de materiais;
-
limpeza;
-
ajustes entre produtos.
Imagine um equipamento disponível durante oito horas que utiliza duas horas para preparações durante o turno. Na prática, restam seis horas para processamento.
Organizar previamente ferramentas e materiais, além de planejar melhor a sequência das ordens, pode diminuir interrupções e aumentar o tempo efetivamente disponível para produzir.
Revise o tamanho dos lotes
Lotes muito grandes podem gerar grandes estoques intermediários.
Imagine que a primeira operação produza um lote de 2.000 peças antes de enviá-lo para a etapa seguinte. Durante esse período, a próxima operação pode permanecer aguardando.
Depois, ao receber todo o lote, pode surgir uma fila elevada.
Em determinados processos, lotes menores podem permitir que parte da produção avance mais rapidamente.
A análise deve considerar:
-
tempo de preparação;
-
capacidade das operações;
-
movimentação de materiais;
-
necessidade de estoque intermediário;
-
prioridade das ordens.
Não existe um tamanho de lote adequado para todas as indústrias. O importante é avaliar como ele interfere na continuidade do fluxo.
Antecipe a disponibilidade dos materiais
Uma restrição também pode surgir quando uma operação está disponível, mas não possui os materiais necessários para iniciar.
Antes da liberação das ordens, é importante verificar:
-
matéria-prima disponível;
-
componentes necessários;
-
quantidades reservadas;
-
materiais pendentes;
-
necessidade de reposição.
Essa conferência evita que ordens sejam enviadas para a produção sem condições reais de execução.
Uma programação aparentemente viável pode se transformar rapidamente em atraso quando depende de itens que ainda não estão disponíveis.
Proteja o recurso restritivo contra paradas evitáveis
Quando uma operação é identificada como principal restrição, seu tempo disponível passa a ter grande impacto sobre todo o fluxo.
Por isso, é importante evitar que esse recurso permaneça parado por situações que poderiam ter sido antecipadas.
Entre elas estão:
-
falta de material;
-
ferramenta indisponível;
-
ausência de programação;
-
informação incompleta;
-
preparação não realizada;
-
espera por movimentação.
Se determinada máquina já representa o ponto de menor capacidade, perder parte de seu tempo disponível pode aumentar ainda mais as filas.
Reduza o retrabalho
O retrabalho adiciona uma carga que originalmente não deveria existir.
Uma máquina programada para processar 500 unidades pode receber mais 80 peças que retornaram para correção. Dessa forma, a carga real passa para 580 unidades.
Por isso, é importante identificar:
-
onde surgem os defeitos;
-
quais produtos apresentam mais retorno;
-
quais operações geram mais correções;
-
quanto tempo é consumido pelo retrabalho.
Reduzir essas ocorrências libera capacidade para a produção planejada e contribui para diminuir filas.
Acompanhe o resultado das alterações
Depois de implementar uma melhoria, o acompanhamento deve continuar.
Uma mudança pode reduzir a restrição de uma etapa e fazer outra operação se tornar o novo ponto limitante.
Imagine que a montagem consiga aumentar sua produção de 400 para 650 peças por dia. Se a pintura possuir capacidade de apenas 550 unidades, a restrição pode passar para essa etapa.
Isso acontece porque o fluxo produtivo é dinâmico.
Por esse motivo, a análise não deve terminar após a primeira melhoria. É necessário verificar novamente filas, tempos, carga, capacidade e produtividade.
Como usar o Fluxograma PCP para melhorar continuamente o processo produtivo?
O fluxograma pode ser utilizado não apenas para identificar problemas pontuais, mas também como uma ferramenta de acompanhamento contínuo da produção.
Quando atualizado com informações reais, ele permite visualizar como o processo muda ao longo do tempo e quais etapas precisam de novos ajustes.
Compare o fluxo planejado com aquilo que realmente aconteceu
O planejamento mostra como a produção deveria ocorrer. Os apontamentos mostram como ela realmente aconteceu.
Comparar essas duas visões permite identificar desvios.
Por exemplo:
Planejado:
Corte → Usinagem → Montagem → Pintura.
Realizado:
Corte → Espera → Usinagem → Estoque intermediário → Montagem → Retrabalho → Montagem → Pintura.
O fluxo real apresenta esperas e retornos que não aparecem na sequência ideal.
Essas diferenças ajudam a revelar oportunidades de melhoria que poderiam passar despercebidas quando apenas o processo previsto é analisado.
Atualize o fluxograma sempre que houver mudanças
O processo produtivo não permanece igual indefinidamente.
A empresa pode instalar máquinas, desenvolver novos produtos, mudar o layout ou alterar operações.
Por isso, o mapeamento precisa acompanhar mudanças como:
-
inclusão de novos equipamentos;
-
lançamento de produtos;
-
alteração do layout;
-
mudanças de capacidade;
-
inclusão ou retirada de operações;
-
terceirização de etapas.
Um fluxograma desatualizado pode levar a análises incorretas porque representa uma realidade que já não corresponde à fábrica.
Acompanhe os gargalos periodicamente
O ponto restritivo pode mudar conforme a demanda e o mix de produtos.
Uma máquina pode não representar dificuldade durante meses e passar a receber carga elevada quando determinado produto apresenta maior procura.
Da mesma forma, produtos diferentes podem utilizar recursos distintos.
Por isso, vale acompanhar regularmente:
-
filas;
-
ordens atrasadas;
-
capacidade utilizada;
-
tempos de espera;
-
planejado x realizado;
-
retrabalho;
-
disponibilidade das máquinas.
Esse acompanhamento permite perceber alterações antes que os atrasos se tornem maiores.
Centralize as informações de produção
Quanto mais dispersos estiverem os dados, maior será a dificuldade para entender o que acontece no processo.
Um sistema de gestão da produção pode ajudar a organizar informações relacionadas a:
-
ordens de produção;
-
materiais;
-
estoque;
-
estrutura dos produtos;
-
capacidade;
-
apontamentos;
-
perdas;
-
tempos;
-
andamento das operações.
Essa centralização facilita a comparação entre planejamento e execução.
Por exemplo, ao consultar uma ordem, o responsável pode verificar o que deveria ter sido produzido, quanto já foi realizado e quais etapas ainda permanecem pendentes.
Assim, a análise deixa de depender apenas de percepções e passa a utilizar registros do processo.
Transforme o fluxograma em uma ferramenta de decisão
Um fluxograma não precisa funcionar apenas como um desenho colocado em um documento.
Quando combinado com informações de produção, ele pode ajudar a responder questões práticas, como:
-
onde as ordens estão acumulando;
-
quais operações apresentam maior espera;
-
qual recurso está próximo do limite;
-
onde existe diferença entre entrada e saída;
-
quais produtos apresentam mais retrabalho;
-
quais etapas estão afetando os prazos.
Essas informações ajudam o PCP a definir prioridades e direcionar as análises para os pontos de maior impacto.
Crie um ciclo contínuo de análise e melhoria
Uma sequência prática para acompanhar a produção pode ser representada da seguinte maneira:
Demanda → Planejamento → Materiais → Capacidade → Programação → Ordem de Produção → Execução → Apontamento → Análise dos indicadores → Identificação do gargalo → Ação corretiva → Novo acompanhamento.
O processo começa com a demanda e passa pela verificação dos recursos necessários antes da programação.
Depois que as ordens são executadas, os apontamentos permitem comparar aquilo que foi planejado com o resultado real.
Caso um desvio seja encontrado, a causa pode ser investigada e uma ação de melhoria aplicada.
Em seguida, o processo deve ser novamente acompanhado para verificar se a alteração trouxe o resultado esperado ou se outra restrição apareceu.
Dessa maneira, o Fluxograma PCP deixa de ser uma representação estática e passa a apoiar um ciclo contínuo de planejamento, análise e melhoria da produção. Ao relacionar capacidade, tempos, filas, resultados e comportamento das operações, a empresa consegue visualizar com maior clareza onde o fluxo perde eficiência e quais pontos merecem novas ações.