Introdução: por que criar um Fluxograma PCP para organizar a produção?
Organizar uma fábrica envolve muito mais do que definir o que precisa ser produzido. É necessário compreender a sequência das operações, verificar materiais, analisar a capacidade disponível, estabelecer prioridades e acompanhar o andamento das ordens. Quando essas informações ficam espalhadas ou dependem apenas do conhecimento dos responsáveis pela produção, aumenta a dificuldade para identificar problemas e tomar decisões com rapidez.
Nesse cenário, o Fluxograma PCP ajuda a representar visualmente como o processo produtivo acontece, permitindo acompanhar desde a entrada de uma demanda até a conclusão da fabricação. A proposta é transformar uma sequência complexa de atividades em um fluxo mais fácil de entender, acompanhar e ajustar.
Ao visualizar todo o caminho da produção, os responsáveis pelo planejamento conseguem perceber com maior facilidade onde cada ordem está, quais atividades dependem de outras e quais pontos podem impedir o avanço da fabricação.
Uma estrutura organizada pode contribuir principalmente para:
-
Visualizar a sequência das operações;
-
Identificar etapas que estão atrasadas;
-
Reconhecer gargalos produtivos;
-
Acompanhar ordens abertas e em andamento;
-
Definir prioridades de fabricação;
-
Melhorar a comunicação entre planejamento e produção;
-
Reduzir falhas provocadas por informações incompletas;
-
Facilitar alterações no planejamento quando surgirem imprevistos.
Organização das etapas facilita o acompanhamento da fábrica
Uma das principais vantagens de representar o processo é visualizar exatamente como uma atividade depende da anterior. Em uma fábrica, dificilmente uma ordem de produção passa diretamente do planejamento para o produto acabado. Existem diversas operações intermediárias que precisam ser concluídas.
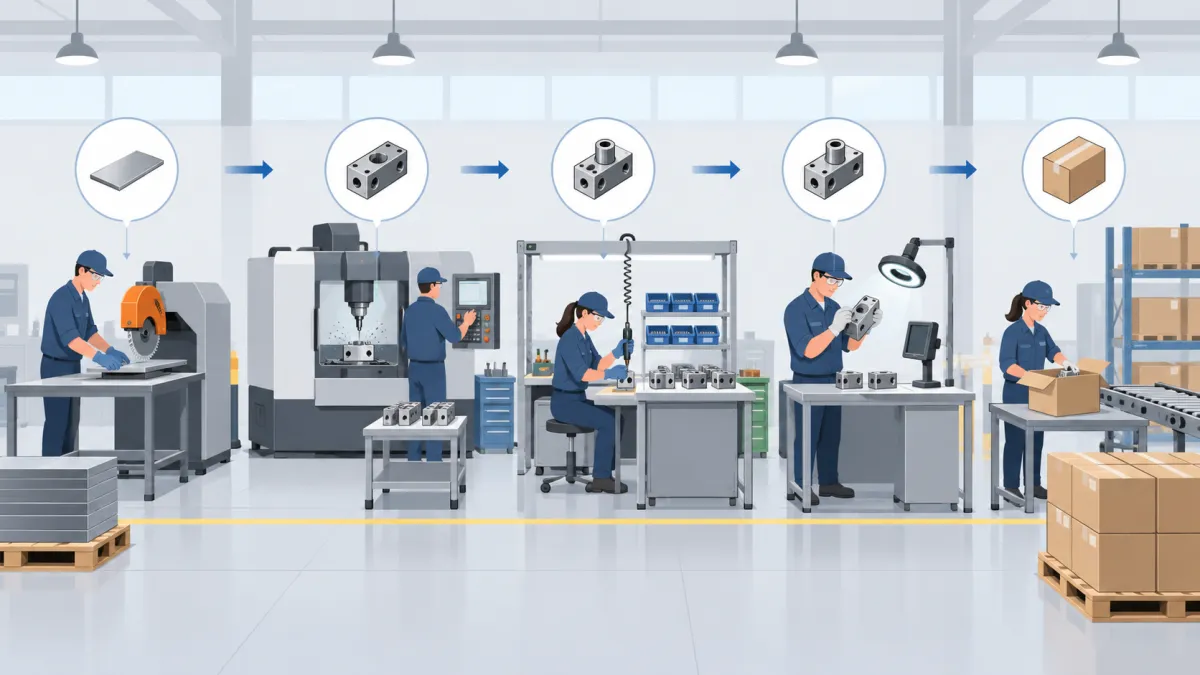
Imagine, por exemplo, uma empresa que fabrica peças metálicas. O fluxo pode envolver separação da matéria-prima, corte, dobra, soldagem, acabamento, inspeção e embalagem. Se uma dessas etapas atrasar, todas as operações seguintes podem ser afetadas.
Quando essa sequência está mapeada, fica mais simples identificar onde a ordem está parada e quais recursos precisam ser avaliados.
O planejamento deixa de considerar apenas a data final da entrega e passa a observar o caminho necessário para chegar até ela.
Identificação de atrasos e gargalos
Outra função importante do Fluxograma PCP é facilitar a localização de pontos que prejudicam o ritmo da produção.
Um gargalo acontece quando determinada etapa não consegue acompanhar o volume de trabalho recebido. Como consequência, ordens começam a se acumular naquele ponto.
Alguns sinais podem indicar esse problema:
-
Acúmulo frequente de produtos aguardando uma máquina;
-
Ordens permanecendo muito tempo na mesma operação;
-
Necessidade constante de alterar prioridades;
-
Equipamentos trabalhando próximos do limite enquanto outros ficam disponíveis;
-
Aumento dos atrasos nas etapas posteriores;
-
Diferença elevada entre o tempo planejado e o realizado.
Ao identificar esses sinais, a empresa consegue analisar as causas e ajustar a programação antes que o problema comprometa uma quantidade maior de pedidos.
Melhor definição das prioridades
Nem todas as ordens podem ser tratadas da mesma maneira. Algumas possuem prazos menores, outras dependem da disponibilidade de determinados materiais e algumas precisam passar por recursos específicos.
Por isso, visualizar o processo também ajuda na definição das prioridades.
Antes de liberar uma ordem, o planejamento pode verificar fatores como prazo de entrega, materiais disponíveis, capacidade das máquinas, operações necessárias e tempo estimado de fabricação.
Isso evita colocar uma ordem em produção apenas porque ela foi cadastrada primeiro. Em muitos casos, outra demanda pode precisar ser priorizada devido ao prazo, disponibilidade de recursos ou dependência entre operações.
A prioridade passa a ser definida com base nas condições reais da fábrica.
Integração entre planejamento e execução
O planejamento determina como a produção deve acontecer, enquanto a execução mostra o que realmente está acontecendo.
Essa diferença precisa ser acompanhada continuamente.
Uma ordem pode ter sido planejada para passar por determinada máquina em uma terça-feira, por exemplo. Porém, uma parada inesperada no equipamento pode impedir a execução. Nesse momento, é necessário avaliar alternativas, como utilizar outro recurso, alterar o sequenciamento ou reprogramar a ordem.
Uma visualização estruturada do processo torna esse ajuste mais simples porque permite entender quais etapas serão afetadas pela mudança.
O que é um Fluxograma PCP e como ele funciona?
O Fluxograma PCP é uma representação visual da sequência de atividades e decisões relacionadas ao Planejamento e Controle da Produção.
Seu objetivo é mostrar como informações, materiais e ordens percorrem as diferentes etapas do processo produtivo.
Em vez de trabalhar somente com uma lista de tarefas, o fluxo demonstra a relação entre elas. Dessa forma, fica mais fácil perceber qual atividade inicia o processo, quais verificações precisam ser realizadas, quais decisões podem modificar o caminho e quando uma ordem pode ser considerada concluída.
Um exemplo simplificado seria:
Pedido → análise da demanda → verificação de materiais → análise de capacidade → programação → produção → acompanhamento → finalização
Cada etapa possui uma função dentro do planejamento.
Como as etapas são conectadas
O processo normalmente começa com uma necessidade de produção. Essa necessidade pode surgir a partir de pedidos, previsões ou reposições planejadas.
Depois disso, é necessário verificar se existem condições para fabricar.
A análise pode envolver perguntas como:
-
Há matéria-prima disponível?
-
Existem máquinas livres?
-
A capacidade produtiva é suficiente?
-
Qual é o prazo da ordem?
-
Existem outras ordens com prioridade maior?
-
Quanto tempo cada operação deve levar?
As respostas determinam o caminho seguinte.
Se o material estiver disponível, por exemplo, a ordem pode continuar para a análise de capacidade. Caso contrário, será necessário resolver a falta do insumo antes de liberar a fabricação.
É justamente essa sequência de decisões que torna o fluxograma mais útil do que uma simples relação de atividades.
Pontos de início, decisão e finalização
Um processo bem estruturado deve deixar claro onde cada fluxo começa, onde existem decisões e qual situação representa o encerramento.
O ponto inicial pode ser o recebimento de um pedido ou a necessidade de reposição de determinado produto.
Durante o processo, aparecem pontos de decisão.
Material disponível?
Se sim, a ordem pode avançar.
Se não, deve ser tomada uma ação para solucionar a falta.
Capacidade disponível?
Se houver capacidade, a ordem pode entrar na programação. Caso contrário, será necessário revisar datas, prioridades ou recursos.
Essas decisões ajudam a representar situações reais que acontecem diariamente na fábrica.
Entrada e saída de informações
Cada etapa recebe informações e gera novas informações.
Na análise de materiais, por exemplo, a entrada pode ser a quantidade necessária para fabricar uma ordem. A saída será a confirmação de disponibilidade ou a identificação de uma necessidade de reposição.
Na programação, entram informações como prazo, capacidade, materiais e prioridades. A saída será uma sequência definida para as ordens.
Já no acompanhamento, entram os dados planejados e os registros da execução. A comparação permite identificar atrasos, desvios de quantidade, paradas ou mudanças no ritmo produtivo.
Assim, o Fluxograma PCP não serve apenas para mostrar onde cada tarefa acontece. Ele também ajuda a entender quais informações precisam circular entre as etapas.
Visualizar o processo é diferente de apenas listar tarefas
Uma lista pode mostrar que a empresa precisa separar materiais, produzir, inspecionar e finalizar uma ordem. Porém, ela não demonstra com clareza o que acontece quando um material está indisponível, uma máquina está ocupada ou uma inspeção identifica um problema.
O fluxograma apresenta essas possibilidades e suas conexões.
Por isso, a visualização permite compreender o processo de maneira mais ampla, identificar dependências e antecipar possíveis dificuldades.
Quanto mais próximo o fluxo estiver da operação real, mais útil ele será para organizar prioridades, acompanhar ordens e entender como cada decisão pode afetar as etapas seguintes da produção.
Quais informações devem ser levantadas antes de montar o Fluxograma PCP?
Antes de estruturar um Fluxograma PCP, é importante reunir informações confiáveis sobre a rotina produtiva. O desenho do processo precisa representar o que realmente acontece na fábrica, considerando desde a entrada dos pedidos até os recursos necessários para produzir e cumprir os prazos estabelecidos.
Quando o mapeamento é feito com informações incompletas, algumas etapas podem ser esquecidas ou representadas de maneira incorreta. Isso dificulta a identificação de gargalos, prioridades e dependências entre as operações.
Por isso, o levantamento inicial deve considerar diferentes áreas do processo produtivo.
Pedidos e demandas
O primeiro ponto é entender o que precisa ser produzido.
Os pedidos ajudam a identificar:
-
Quantidades solicitadas;
-
Produtos necessários;
-
Datas previstas para entrega;
-
Prioridades;
-
Demandas já confirmadas;
-
Necessidades futuras de produção.
Essas informações permitem visualizar a carga que deverá entrar no processo produtivo.
Se existem dez ordens previstas para determinada semana, por exemplo, o planejamento precisa avaliar se materiais, equipamentos e capacidade serão suficientes para atender essa demanda dentro dos prazos.
Produtos que serão fabricados
Também é necessário identificar quais produtos fazem parte da programação.
Cada item pode possuir um processo diferente. Alguns exigem poucas operações, enquanto outros percorrem diversos setores antes de serem concluídos.
Conhecer os produtos permite entender:
-
Quais operações serão necessárias;
-
Quais equipamentos serão utilizados;
-
Qual sequência deverá ser seguida;
-
Quanto tempo pode ser necessário;
-
Quais materiais precisam estar disponíveis.
Esse levantamento evita criar um único fluxo para produtos que possuem características produtivas diferentes.
Estrutura dos produtos e matérias-primas
A estrutura do produto mostra quais componentes e materiais são necessários para sua fabricação.
Antes da liberação de uma ordem, é importante verificar se os insumos estão disponíveis nas quantidades corretas.
Essa análise pode envolver:
-
Matéria-prima principal;
-
Componentes;
-
Subconjuntos;
-
Embalagens;
-
Quantidade necessária por produto;
-
Saldo disponível no estoque.
Imagine uma ordem para produzir cem unidades de determinado item. Se cada unidade utiliza duas peças específicas, a empresa deverá verificar se existem pelo menos duzentas peças disponíveis para atender a fabricação.
Essa informação interfere diretamente no fluxo, pois uma ordem não deve avançar para determinadas etapas quando os materiais necessários não estão disponíveis.
Máquinas disponíveis e capacidade produtiva
Outro levantamento essencial envolve os recursos de produção.
É necessário conhecer quais máquinas estão disponíveis, quais operações cada uma executa e qual é sua capacidade.
O Fluxograma PCP pode representar pontos em que uma ordem depende de uma máquina específica para avançar.
Por isso, é importante analisar:
-
Equipamentos disponíveis;
-
Máquinas ocupadas;
-
Capacidade por período;
-
Restrições produtivas;
-
Paradas programadas;
-
Recursos compartilhados entre diferentes produtos.
Uma máquina pode ter capacidade de processar determinada quantidade de peças por hora. Se várias ordens dependerem do mesmo equipamento, o planejamento precisará organizar a sequência de utilização para evitar sobrecarga.
Tempos de operação
Cada etapa possui um tempo necessário para ser executada.
Conhecer esses tempos ajuda a calcular quanto uma ordem deverá permanecer em cada operação e qual poderá ser sua previsão de conclusão.
Podem ser considerados:
-
Tempo de preparação;
-
Tempo de fabricação;
-
Tempo de movimentação;
-
Tempo de inspeção;
-
Tempo de espera entre operações.
Essas informações também ajudam na identificação de desvios. Se uma operação normalmente leva duas horas e frequentemente está consumindo quatro, existe um ponto que precisa ser analisado.
Prazos de entrega
Os prazos ajudam a definir a prioridade das ordens.
Uma produção com entrega prevista para os próximos dias pode precisar ser posicionada antes de outra com prazo maior, desde que materiais e recursos estejam disponíveis.
O planejamento precisa relacionar:
-
Data do pedido;
-
Data prevista de fabricação;
-
Data prometida para entrega;
-
Tempo necessário de produção;
-
Ordens que já apresentam atraso.
Essa comparação permite avaliar se a programação atual é suficiente para cumprir os compromissos assumidos.
Estoques e ordens já programadas
Antes de criar ou alterar o fluxo, também é necessário verificar o que já está em produção.
Uma máquina aparentemente disponível na próxima semana pode já estar reservada para ordens programadas.
Por isso, o levantamento deve considerar:
-
Estoque de matérias-primas;
-
Produtos em processo;
-
Produtos acabados;
-
Ordens liberadas;
-
Ordens em andamento;
-
Ordens aguardando materiais;
-
Programações já definidas.
Com essas informações reunidas, o desenho do processo passa a representar melhor a situação real da fábrica.
Como mapear as etapas do processo produtivo?
Mapear o processo significa identificar o caminho percorrido por uma ordem desde o momento em que surge a necessidade de produção até sua finalização.
O objetivo é mostrar a sequência correta das atividades e compreender como cada etapa se conecta à seguinte.
Em um Fluxograma PCP, esse mapeamento deve ser simples o suficiente para facilitar a leitura, mas detalhado o bastante para representar os principais pontos da operação.
Recebimento da necessidade
O fluxo começa quando surge uma demanda.
Essa necessidade pode estar relacionada a um pedido, uma previsão de consumo ou uma reposição planejada.
Nesse momento, é importante identificar:
-
Produto;
-
Quantidade;
-
Prazo;
-
Prioridade;
-
Características específicas da produção.
Esses dados serão utilizados nas etapas seguintes.
Planejamento da produção
Depois de receber a necessidade, o planejamento avalia se existem condições para atender a demanda.
São verificados materiais, recursos, capacidade, prazos e ordens já existentes.
Se houver condições, a fabricação pode ser programada. Caso contrário, é necessário resolver as pendências antes da liberação.
Separação dos materiais
Com a produção programada, os materiais precisam ser disponibilizados.
Essa etapa pode incluir a separação de matérias-primas, componentes e outros itens necessários para iniciar as operações.
A conferência evita liberar uma ordem que precisará ser interrompida posteriormente por falta de material.
Preparação das máquinas
Antes da fabricação, alguns equipamentos precisam ser preparados.
Essa preparação pode envolver ajustes, troca de ferramentas, configuração de parâmetros ou organização do posto de trabalho.
O tempo necessário para preparar a máquina deve ser considerado na programação, principalmente quando diferentes produtos utilizam o mesmo recurso.
Fabricação
A fabricação corresponde à execução das operações planejadas.
Dependendo do produto, podem existir várias etapas consecutivas.
Um exemplo simples seria:
Corte → usinagem → montagem → inspeção → embalagem
Nesse caso, o produto precisa passar pelo corte antes de seguir para a usinagem. Depois, pode avançar para montagem, inspeção e embalagem.
A sequência ajuda a identificar dependências e impede que uma etapa seja considerada isoladamente.
Inspeção e movimentação entre setores
Durante ou após a fabricação, podem existir pontos de inspeção destinados a verificar se o produto atende aos critérios definidos.
Quando o processo envolve diferentes setores, também é necessário representar a movimentação entre eles.
Esse ponto é importante porque parte do tempo produtivo pode estar relacionada não apenas à fabricação, mas também à espera ou movimentação de materiais.
Se uma peça termina uma operação e permanece várias horas aguardando transporte para o setor seguinte, essa espera pode afetar o prazo final.
Finalização da ordem
A última etapa ocorre quando todas as operações previstas foram concluídas.
Nesse momento, é importante registrar:
-
Quantidade produzida;
-
Quantidade aprovada;
-
Possíveis perdas;
-
Data de conclusão;
-
Tempo realizado;
-
Situação final da ordem.
A comparação dessas informações com o que havia sido planejado permite avaliar o desempenho do processo e identificar pontos que podem ser ajustados nas próximas programações.
Ao mapear desde a entrada da demanda até a finalização, a empresa passa a enxergar de maneira mais clara como materiais, máquinas, prazos e operações estão relacionados. Isso facilita a construção de um fluxo produtivo que realmente represente a rotina da fábrica.
Como verificar materiais, máquinas e capacidade antes da programação?
Antes de liberar uma ordem para produção, é necessário confirmar se a fábrica realmente possui condições para executá-la. Essa análise evita iniciar trabalhos que poderão ser interrompidos por falta de matéria-prima, indisponibilidade de máquinas, capacidade insuficiente ou conflitos com outras ordens já programadas.
Dentro de um Fluxograma PCP, essas verificações aparecem antes da programação justamente porque ajudam a determinar se a ordem pode avançar ou se alguma pendência precisa ser resolvida.
Uma sequência básica pode seguir este raciocínio:
Necessidade de produção → materiais disponíveis? → recursos disponíveis? → capacidade suficiente? → programação da ordem
Caso alguma resposta seja negativa, o planejamento precisa avaliar alternativas antes de liberar a fabricação.
Verificação da disponibilidade de matéria-prima
O primeiro ponto é confirmar se existem materiais suficientes para atender à quantidade que será produzida.
Não basta verificar apenas se determinado item existe no estoque. É necessário comparar o saldo disponível com a quantidade realmente necessária para a ordem.
Suponha que uma fabricação utilize quatro unidades de determinado componente por produto. Para fabricar cem unidades, serão necessárias quatrocentas unidades desse componente.
Se o estoque tiver apenas trezentas, a ordem não poderá ser executada completamente sem uma reposição ou alteração no planejamento.
A análise pode considerar:
-
Saldo atual dos materiais;
-
Quantidade necessária por produto;
-
Quantidade total da ordem;
-
Materiais já reservados para outras produções;
-
Componentes aguardando recebimento;
-
Possíveis substituições previstas no processo.
Essa conferência evita que a produção seja interrompida após já ter consumido tempo e capacidade de outras operações.
Quantidade necessária para atender a ordem
Depois de identificar os materiais, é importante calcular corretamente quanto será consumido.
Essa etapa deve considerar a estrutura do produto e a quantidade programada.
Também podem existir perdas previstas durante determinados processos. Por isso, a necessidade de material deve representar as condições reais da fabricação.
Quando a quantidade disponível não é suficiente, o planejamento pode optar por aguardar o recebimento, dividir o lote ou reprogramar a produção.
O importante é não liberar uma ordem sem saber se os recursos necessários permitirão sua conclusão.
Máquinas disponíveis para a fabricação
A próxima validação envolve os equipamentos.
Uma ordem pode possuir todos os materiais necessários e, mesmo assim, não estar pronta para ser produzida caso a máquina exigida esteja ocupada.
O planejamento deve verificar:
-
Equipamentos necessários para cada operação;
-
Máquinas atualmente em uso;
-
Ordens já programadas;
-
Horários disponíveis;
-
Recursos alternativos;
-
Restrições específicas de determinados produtos.
Essa análise permite evitar conflitos na programação.
Se três ordens dependem do mesmo equipamento no mesmo período, será necessário definir uma sequência de execução.
Capacidade de cada equipamento
Disponibilidade e capacidade não significam a mesma coisa.
Uma máquina pode estar disponível durante determinado período, mas não possuir capacidade suficiente para atender todo o volume previsto.
Imagine um equipamento capaz de processar cinquenta peças por hora. Caso uma ordem tenha quinhentas peças, serão necessárias aproximadamente dez horas de processamento, sem considerar preparação, paradas ou outras atividades relacionadas.
O Fluxograma PCP pode incluir pontos de validação que permitam comparar a carga necessária com a capacidade disponível antes que a ordem entre na programação.
Quando a carga ultrapassa a capacidade, algumas alternativas podem ser avaliadas:
-
Alterar a data da ordem;
-
Redistribuir a produção;
-
Utilizar outro equipamento compatível;
-
Dividir o lote;
-
Reorganizar a sequência das ordens.
Tempo necessário para produzir
O tempo de produção interfere diretamente na ocupação dos recursos.
Por isso, cada operação deve possuir uma estimativa compatível com a realidade da fábrica.
Essa análise pode considerar tempo de preparação, fabricação, inspeção, movimentação e possíveis esperas entre etapas.
Uma ordem que utiliza uma máquina durante oito horas ocupa uma parte importante da capacidade daquele recurso. Se outra ordem urgente também depender da mesma máquina, o planejamento precisará comparar os prazos antes de determinar a sequência.
Manutenções programadas
A disponibilidade de equipamentos também deve considerar paradas previstas.
Uma máquina pode aparecer como livre em determinada data, mas possuir manutenção programada naquele período.
Ignorar essa informação pode gerar uma programação impossível de cumprir.
Por isso, o calendário produtivo deve levar em conta inspeções, manutenções preventivas e outras indisponibilidades conhecidas.
Sobrecarga dos recursos
Quando várias ordens são direcionadas para os mesmos equipamentos, pode ocorrer sobrecarga.
Os principais sinais são:
-
Filas de ordens aguardando processamento;
-
Atrasos frequentes;
-
Acúmulo entre etapas;
-
Equipamentos utilizados continuamente;
-
Necessidade constante de alterar a programação.
Ao identificar essa situação antes da liberação, o PCP consegue reorganizar a carga com maior antecedência.
Quando é necessário reprogramar?
A reprogramação acontece quando as condições existentes não permitem manter o planejamento original.
Pode ser necessária quando ocorre falta de material, indisponibilidade de máquinas, alteração de prazo, quebra de equipamento, aumento da demanda ou entrada de uma ordem prioritária.
Nesse caso, o planejamento precisa revisar a sequência existente e avaliar quais ordens serão impactadas pela mudança.
Como definir prioridades e sequenciar as ordens de produção?
Depois de verificar materiais, máquinas e capacidade, é necessário decidir qual ordem será produzida primeiro.
Essa decisão não deve considerar apenas a sequência em que os pedidos foram recebidos. O planejamento precisa avaliar diversos fatores para criar uma fila produtiva adequada às condições da fábrica.
No Fluxograma PCP, essa etapa pode ser representada por uma sequência como:
Ordens disponíveis → análise dos prazos → análise dos recursos → definição da prioridade → sequenciamento → liberação
Data prometida para entrega
O prazo é um dos principais critérios utilizados na definição das prioridades.
Ordens com datas de entrega próximas precisam ser analisadas com atenção para verificar se existe tempo suficiente para completar todas as operações.
Não significa que toda ordem com prazo menor deve automaticamente ser produzida primeiro. Também é necessário verificar materiais, recursos e dependências.
Porém, a data prometida ajuda a identificar quais demandas exigem maior atenção.
Urgência e ordens atrasadas
Algumas ordens podem ganhar prioridade devido a alterações no planejamento.
Pedidos urgentes precisam ser inseridos na programação considerando o impacto que causarão nas ordens existentes.
As ordens já atrasadas também precisam ser analisadas.
Simplesmente colocá-las no início da fila pode não resolver o problema se faltar material ou se os equipamentos necessários estiverem ocupados.
Por isso, a prioridade deve ser definida considerando a possibilidade real de execução.
Disponibilidade de materiais
Uma ordem não deve ocupar uma posição prioritária apenas pelo prazo se não possuir materiais disponíveis para começar.
Nesse caso, outra produção que tenha todos os recursos necessários pode avançar enquanto a pendência é resolvida.
Esse tipo de decisão reduz períodos ociosos e ajuda a manter os recursos produtivos em funcionamento.
Capacidade dos recursos
O sequenciamento deve observar quais equipamentos cada ordem utilizará e por quanto tempo.
Se várias ordens dependem da mesma máquina, o planejamento precisa organizar uma sequência que respeite a capacidade disponível.
Uma produção mais curta pode ser encaixada entre ordens maiores quando isso não prejudicar os prazos.
A decisão deve considerar o conjunto da programação e não apenas uma ordem isoladamente.
Tempo de fabricação
O tempo necessário para concluir cada produção também influencia a fila.
Ordens longas podem ocupar determinados recursos durante várias horas ou dias. Por isso, é importante avaliar o impacto sobre as demais demandas.
O planejamento pode comparar:
-
Tempo total estimado;
-
Tempo por operação;
-
Data de início necessária;
-
Prazo final;
-
Disponibilidade dos equipamentos.
Essa análise permite identificar quando uma ordem precisa começar para ser concluída dentro da data estabelecida.
Dependência entre operações
Algumas atividades só podem começar depois que outra etapa for concluída.
Por exemplo:
Corte → usinagem → montagem → inspeção
A montagem não pode ocorrer antes da conclusão da usinagem. Da mesma forma, a inspeção depende da finalização das operações anteriores.
Essas dependências devem ser consideradas no sequenciamento porque um atraso em uma etapa pode afetar todas as seguintes.
Tempo de setup
A preparação das máquinas também interfere na sequência.
Quando produtos diferentes exigem muitas trocas de ferramentas, regulagens ou configurações, uma sequência mal planejada pode aumentar o tempo gasto com setups.
Agrupar determinadas ordens com características semelhantes pode reduzir preparações desnecessárias, desde que isso não prejudique os prazos e prioridades.
Tamanho dos lotes
O tamanho do lote também afeta o planejamento.
Lotes muito grandes podem ocupar um equipamento por períodos prolongados e aumentar a espera das demais ordens.
Em determinadas situações, dividir uma produção em lotes menores pode facilitar o fluxo e permitir que outras ordens avancem entre as etapas.
Essa decisão deve considerar capacidade, materiais, prazos e características do processo.
Ao reunir todos esses critérios, a definição da sequência deixa de ser baseada apenas em urgências momentâneas. O Fluxograma PCP ajuda a visualizar essas relações e entender como a escolha de uma ordem pode influenciar máquinas, prazos, materiais e operações posteriores.
Principais etapas de um Fluxograma PCP
Para que o processo produtivo seja representado de maneira clara, é importante dividir o planejamento em etapas que mostrem desde a identificação da demanda até a finalização da ordem de produção. Essa organização facilita a compreensão do fluxo e ajuda a identificar quais informações precisam ser analisadas antes que uma atividade avance para a seguinte.
No Fluxograma PCP, cada etapa possui uma função específica. Algumas estão relacionadas à análise das necessidades, enquanto outras verificam recursos, definem prioridades ou acompanham o que está sendo executado na fábrica.
Uma estrutura básica pode ser organizada da seguinte forma:
| Etapa | O que analisar | Objetivo |
|---|---|---|
| Demanda | Pedidos e necessidades | Definir o que produzir |
| Materiais | Estoque e necessidade | Evitar falta de insumos |
| Capacidade | Máquinas e recursos | Verificar possibilidade de produção |
| Prioridades | Prazos e urgências | Organizar a fila produtiva |
| Sequenciamento | Ordem das operações | Definir o fluxo de produção |
| Liberação | Materiais e recursos disponíveis | Iniciar a produção |
| Acompanhamento | Quantidade, tempo e atrasos | Comparar planejamento e execução |
| Finalização | Produção concluída | Encerrar a ordem corretamente |
Demanda: entender o que precisa ser produzido
A primeira etapa consiste em identificar a necessidade de produção. Sem essa informação, não é possível definir materiais, capacidade ou prazos.
A demanda pode ser formada por pedidos recebidos, reposições de estoque ou necessidades previamente planejadas.
Nesse momento, devem ser observados fatores como:
-
Produto solicitado;
-
Quantidade necessária;
-
Data de entrega;
-
Prioridade;
-
Pedidos já existentes;
-
Volume total previsto para determinado período.
Essa análise forma a base para as próximas decisões.
Se a fábrica recebe diferentes pedidos para a mesma semana, por exemplo, é necessário reunir essas demandas antes de distribuir as ordens entre máquinas e setores.
Materiais: verificar o que está disponível
Depois de entender o que precisa ser produzido, o próximo passo é verificar os materiais.
Essa etapa evita programar uma produção que não poderá avançar por falta de matéria-prima ou componentes.
A análise deve comparar a necessidade de cada ordem com o estoque realmente disponível.
É importante verificar:
-
Quantidade necessária;
-
Saldo disponível;
-
Materiais já reservados;
-
Componentes utilizados em outras ordens;
-
Itens aguardando recebimento;
-
Possíveis faltas.
Se uma ordem necessita de 500 unidades de determinado componente, mas apenas 300 estão disponíveis, essa diferença precisa ser tratada antes da liberação.
Capacidade: confirmar se existem recursos suficientes
Ter materiais disponíveis não significa automaticamente que a produção pode começar.
Também é preciso verificar se máquinas, equipamentos e demais recursos possuem capacidade para atender à carga programada.
O planejamento deve analisar quanto cada recurso consegue produzir dentro do período disponível e comparar essa capacidade com a quantidade de trabalho prevista.
Por exemplo, se determinada máquina pode trabalhar oito horas por dia, mas as ordens programadas exigem doze horas, existe uma sobrecarga.
Essa situação precisa ser identificada antes que os atrasos ocorram.
No Fluxograma PCP, essa etapa funciona como um ponto importante de decisão: existe capacidade suficiente para continuar ou será necessário ajustar a programação?
Prioridades: organizar quais ordens devem avançar primeiro
Quando existem diversas ordens aguardando produção, é necessário estabelecer uma prioridade.
Essa definição pode considerar:
-
Prazos de entrega;
-
Pedidos urgentes;
-
Ordens atrasadas;
-
Disponibilidade dos materiais;
-
Recursos necessários;
-
Tempo de produção;
-
Dependências entre operações.
A prioridade não deve ser definida apenas pela ordem de entrada dos pedidos.
Uma ordem recebida posteriormente pode precisar começar antes caso tenha prazo menor ou dependa de um recurso que ficará indisponível nos próximos dias.
Por isso, essa etapa exige uma visão conjunta das condições produtivas.
Sequenciamento: definir a ordem das operações
Depois de estabelecer prioridades, é necessário organizar a sequência de execução.
O sequenciamento determina quando e em qual ordem cada atividade será realizada.
Imagine três produtos que precisam passar pelas operações de corte, usinagem e montagem. Mesmo utilizando etapas semelhantes, eles podem competir pelas mesmas máquinas.
Nesse caso, o planejamento precisa determinar qual produto utilizará cada equipamento primeiro e quanto tempo permanecerá naquela operação.
Uma sequência simples pode ser:
Ordem A → corte → usinagem → montagem
Ordem B → corte → usinagem → montagem
Entretanto, o planejamento pode alterar essa ordem conforme prazos, disponibilidade e capacidade.
Liberação: autorizar o início da produção
Após todas as verificações, a ordem pode ser liberada.
A liberação indica que existem condições para iniciar o processo produtivo.
Antes disso, é importante confirmar:
-
Materiais disponíveis;
-
Máquina prevista;
-
Capacidade suficiente;
-
Operações definidas;
-
Sequência estabelecida;
-
Quantidades corretas;
-
Prazo conhecido.
Liberar uma ordem sem realizar essas validações aumenta a possibilidade de interrupções durante a fabricação.
Por isso, essa etapa funciona como uma confirmação de que o planejamento está pronto para ser executado.
Acompanhamento: comparar planejamento e execução
Depois que a produção começa, o trabalho do PCP continua.
É necessário acompanhar se as atividades estão acontecendo conforme o previsto.
Entre as informações que podem ser monitoradas estão:
-
Quantidade produzida;
-
Tempo utilizado;
-
Etapa atual da ordem;
-
Quantidade restante;
-
Paradas;
-
Atrasos;
-
Ordens concluídas;
-
Desvios em relação ao planejamento.
Se uma operação deveria levar quatro horas, mas já está consumindo seis, o acompanhamento ajuda a identificar o problema antes que ele afete outras ordens.
Esse controle também permite reprogramar atividades quando necessário.
Finalização: encerrar corretamente a ordem
A última etapa ocorre quando todas as operações previstas foram executadas.
A finalização deve confirmar os resultados da fabricação e registrar as informações necessárias para encerrar a ordem.
Podem ser verificados:
-
Quantidade prevista;
-
Quantidade realmente produzida;
-
Data de início;
-
Data de conclusão;
-
Tempo planejado;
-
Tempo realizado;
-
Perdas registradas;
-
Situação final da produção.
Essas informações também podem ser utilizadas para melhorar planejamentos futuros.
Quando uma operação apresenta repetidamente um tempo maior do que o previsto, por exemplo, o parâmetro utilizado na programação pode precisar ser revisado.
Dessa maneira, o Fluxograma PCP funciona como uma visão organizada de todo o caminho produtivo, conectando demanda, materiais, capacidade, prioridades, execução e acompanhamento em uma sequência lógica e mais fácil de analisar.
Como representar decisões e desvios dentro do Fluxograma PCP?
Nem sempre a produção segue uma sequência totalmente linear. Durante o planejamento e a execução, podem surgir situações que exigem uma decisão antes de permitir que a ordem avance para a próxima etapa.
Por isso, um Fluxograma PCP deve representar não apenas as atividades principais, mas também os pontos em que é necessário verificar uma condição e escolher um caminho.
Esses pontos ajudam a mostrar o que deve acontecer quando tudo ocorre conforme o planejado e também quais ações precisam ser tomadas quando surge algum desvio.
Um exemplo simples é:
Material disponível? → Sim → programar ordem
Material disponível? → Não → verificar compra ou reposição
Nesse caso, a ordem somente continua quando a condição necessária para a produção é atendida.
Como representar decisões no processo produtivo?
Uma decisão pode ser inserida sempre que existir mais de um caminho possível dentro do processo.
As perguntas utilizadas devem ser objetivas e permitir respostas claras, normalmente como “sim” ou “não”.
Entre as principais decisões estão:
-
Material disponível?
-
Máquina disponível?
-
Capacidade suficiente?
-
Produto aprovado?
-
Ordem dentro do prazo?
Cada resposta direciona a produção para uma ação diferente.
Por exemplo:
Máquina disponível? → Sim → liberar operação
Máquina disponível? → Não → verificar outro recurso ou reprogramar
Essa representação facilita a leitura porque mostra imediatamente o que deve ser feito diante de determinada situação.
Material disponível?
A disponibilidade dos materiais é um dos primeiros pontos que podem alterar o andamento de uma ordem.
Se todos os componentes estiverem disponíveis, a produção pode continuar para as próximas verificações.
Caso contrário, algumas alternativas podem ser analisadas:
-
Aguardar recebimento;
-
Verificar material em outro estoque;
-
Solicitar reposição;
-
Reprogramar a ordem;
-
Priorizar outra produção que possua materiais completos.
Representar esse tipo de decisão evita que uma ordem avance até o setor produtivo e seja interrompida posteriormente por falta de matéria-prima.
Máquina disponível?
Outra decisão importante envolve os equipamentos.
Mesmo que os materiais estejam separados, a fabricação pode depender de uma máquina que já está atendendo outra ordem ou está temporariamente indisponível.
Nesse cenário, o fluxo pode seguir:
Máquina disponível? → Sim → iniciar operação
Máquina disponível? → Não → verificar equipamento alternativo
Se não existir outro recurso compatível, a produção poderá precisar ser reprogramada.
Isso ajuda o planejamento a antecipar conflitos de utilização dos equipamentos.
Capacidade suficiente?
A máquina estar disponível não significa necessariamente que tenha capacidade para atender todo o volume programado.
Por isso, é importante comparar a carga necessária com o tempo produtivo disponível.
Se uma ordem exige dez horas de processamento, mas o equipamento possui apenas seis horas livres no período, existe uma restrição.
O planejamento poderá:
-
Dividir o lote;
-
Alterar o prazo;
-
Reorganizar outras ordens;
-
Utilizar outro equipamento;
-
Transferir parte da produção para outro período.
Esse ponto de decisão torna o Fluxograma PCP mais próximo da realidade da fábrica, pois considera situações que podem alterar a programação original.
Produto aprovado?
Nem todos os desvios estão relacionados a materiais e máquinas.
Após determinadas operações, pode existir uma etapa de inspeção.
Nesse momento, o fluxo precisa mostrar o que acontece quando o produto atende ou não aos critérios estabelecidos.
Um exemplo seria:
Produto aprovado? → Sim → seguir para próxima etapa
Produto aprovado? → Não → corrigir, refazer ou encaminhar para análise
Essa decisão evita que um item com problema continue avançando normalmente pelo processo.
Além disso, permite identificar onde surgem retrabalhos e quais operações apresentam maior frequência de reprovação.
Ordem dentro do prazo?
O prazo também pode ser tratado como um ponto de decisão durante o acompanhamento.
Se a ordem estiver avançando conforme o planejado, a sequência pode continuar normalmente.
Se houver atraso, será necessário avaliar o impacto nas etapas seguintes.
Nesse caso, algumas ações possíveis são:
-
Alterar prioridades;
-
Reorganizar a fila;
-
Ajustar o sequenciamento;
-
Redistribuir recursos;
-
Revisar a previsão de conclusão.
O objetivo é transformar o desvio em uma ação definida, evitando que o atraso seja percebido apenas quando a data de entrega estiver próxima.
Como acompanhar a produção após liberar as ordens?
A liberação da ordem não encerra o trabalho de planejamento. Depois que a fabricação começa, é necessário acompanhar o andamento para verificar se aquilo que foi programado está realmente sendo executado.
Esse acompanhamento permite comparar planejamento e realidade.
No Fluxograma PCP, o controle deve continuar até que a ordem seja concluída, verificando quantidade, tempo, paradas, atrasos e demais informações importantes.
Ordens iniciadas e em andamento
O primeiro passo é identificar quais ordens já começaram e quais permanecem aguardando execução.
Essa visão ajuda a responder perguntas como:
-
A ordem começou na data prevista?
-
Em qual operação ela está?
-
Qual setor está executando o trabalho?
-
Quanto ainda falta produzir?
-
Existem ordens aguardando algum recurso?
Se uma produção deveria ter começado pela manhã e continua aguardando no final do dia, existe um desvio que precisa ser investigado.
Quantidade produzida
A quantidade realizada deve ser comparada com a quantidade planejada.
Imagine uma ordem programada para produzir mil unidades.
Se, após metade do tempo disponível, apenas trezentas foram concluídas, existe um sinal de que o ritmo pode estar abaixo do esperado.
A análise da quantidade permite avaliar:
-
Produção prevista;
-
Produção realizada;
-
Saldo restante;
-
Ritmo da operação;
-
Possibilidade de atraso.
Esse acompanhamento ajuda a identificar problemas antes que comprometam completamente o prazo.
Tempo realizado
Também é importante comparar o tempo real com o tempo previsto para cada operação.
Uma atividade planejada para durar duas horas pode consumir quatro horas por diversos motivos.
Entre eles:
-
Preparação mais longa;
-
Paradas;
-
Problemas no equipamento;
-
Dificuldades na execução;
-
Espera por materiais;
-
Movimentação entre setores.
Quando essas diferenças são registradas, o planejamento consegue avaliar se os tempos utilizados nas próximas programações precisam ser revisados.
Produção restante
Conhecer apenas o que já foi produzido não é suficiente.
Também é necessário saber quanto falta para concluir cada ordem.
Essa informação ajuda a calcular se o tempo restante será suficiente para atender o prazo.
Por exemplo, se uma ordem possui 800 unidades previstas, 500 concluídas e apenas duas horas disponíveis, o PCP deve avaliar se as 300 unidades restantes poderão ser finalizadas nesse período.
Caso contrário, será necessário realizar algum ajuste.
Paradas e interrupções
As paradas precisam ser registradas porque interferem diretamente no tempo de fabricação.
Podem ocorrer por:
-
Falta de material;
-
Indisponibilidade da máquina;
-
Ajustes;
-
Espera entre operações;
-
Manutenção;
-
Necessidade de correção.
Quando as paradas são frequentes, o problema pode indicar um gargalo ou uma falha no planejamento.
Acompanhá-las permite identificar quais motivos mais prejudicam o fluxo.
Perdas durante a produção
Outro ponto importante é comparar a quantidade iniciada com a quantidade efetivamente aproveitada.
Perdas podem alterar o saldo da ordem e até gerar necessidade de produção adicional.
Por isso, devem ser registradas sempre que ocorrerem.
Essa informação também ajuda a verificar se determinados processos apresentam perdas recorrentes.
Ordens concluídas
Quando uma ordem termina, o planejamento deve confirmar se a quantidade prevista foi atingida e se todas as operações foram executadas.
Também é útil registrar:
-
Data de conclusão;
-
Quantidade final;
-
Tempo realizado;
-
Possíveis perdas;
-
Desvios encontrados.
Esses dados servem de referência para futuras programações.
Pedidos atrasados
Os pedidos atrasados precisam ser destacados porque podem exigir mudanças na sequência de produção.
Ao identificar uma ordem atrasada, é importante verificar:
-
Em qual etapa ocorreu o atraso;
-
Quanto tempo adicional será necessário;
-
Quais recursos ainda serão utilizados;
-
Quais outras ordens poderão ser afetadas;
-
Se a prioridade precisa ser alterada.
Acompanhar esses pontos continuamente permite que o planejamento deixe de agir apenas depois que o problema ocorre.
Dessa forma, o Fluxograma PCP passa a representar não apenas o caminho ideal da produção, mas também decisões, desvios e ajustes necessários para manter as ordens organizadas ao longo de toda a execução.
Como identificar gargalos e atrasos usando o Fluxograma PCP?
Depois que a produção está em andamento, uma das funções mais importantes do planejamento é identificar pontos que estejam reduzindo o ritmo do processo. Esses pontos podem aparecer em máquinas, setores, materiais, movimentações ou até mesmo na forma como as ordens foram programadas.
O Fluxograma PCP ajuda nessa análise porque permite visualizar onde cada ordem deveria estar e comparar essa situação com o que realmente está acontecendo na fábrica.
Quando várias ordens começam a se acumular na mesma etapa ou permanecem muito tempo aguardando um recurso, por exemplo, existe um sinal de que o processo precisa ser analisado.
Acúmulo de ordens em uma etapa
Um dos sinais mais fáceis de perceber é a formação de filas.
Imagine que as ordens passem pelas seguintes operações:
Corte → usinagem → montagem → inspeção
Se o corte consegue liberar peças rapidamente, mas a usinagem não possui capacidade para acompanhar o mesmo ritmo, as ordens começarão a se acumular antes dessa etapa.
O problema não está necessariamente em toda a fábrica, mas em um ponto específico que limita o avanço das demais operações.
Ao observar esse comportamento, é importante analisar:
-
Quantas ordens estão aguardando;
-
Quanto tempo permanecem na fila;
-
Qual é a capacidade da etapa;
-
Quantas máquinas estão disponíveis;
-
Qual o volume recebido;
-
Quais ordens possuem maior prioridade.
Esse levantamento ajuda a identificar se o problema é pontual ou recorrente.
Máquinas sobrecarregadas
Outro sinal importante acontece quando determinados equipamentos recebem uma carga superior à sua capacidade.
Uma máquina pode trabalhar oito horas por dia, mas ter ordens programadas que exigem doze ou quinze horas no mesmo período.
Nesse caso, mesmo que todas as outras etapas funcionem normalmente, haverá dificuldade para cumprir o planejamento.
Alguns sinais de sobrecarga incluem:
-
Filas constantes;
-
Utilização contínua do equipamento;
-
Ordens aguardando processamento;
-
Aumento das horas necessárias para conclusão;
-
Reprogramações frequentes;
-
Atrasos nas etapas seguintes.
Quando isso acontece, é necessário comparar a carga planejada com a capacidade efetivamente disponível.
Falta frequente de materiais
Um gargalo também pode surgir antes mesmo da fabricação.
Se as ordens são liberadas sem todos os materiais disponíveis, a produção pode parar repetidamente.
Por exemplo, uma ordem inicia o corte, mas não consegue avançar para montagem porque um componente ainda não chegou ao estoque.
Nesse caso, o problema pode estar relacionado à disponibilidade de materiais e não diretamente às máquinas.
O fluxo pode evidenciar esse comportamento quando várias ordens permanecem paradas no mesmo ponto aguardando insumos.
Para analisar a situação, é importante verificar:
-
Quais materiais faltam com maior frequência;
-
Quantas ordens são afetadas;
-
Em qual etapa ocorre a interrupção;
-
Quanto tempo a produção permanece parada;
-
Se a falta estava prevista antes da liberação.
Esse tipo de análise ajuda a evitar que a fábrica ocupe recursos com ordens que não poderão ser concluídas.
Espera excessiva entre operações
Nem todo atraso acontece durante a fabricação.
Em muitos casos, a própria operação é concluída dentro do tempo previsto, mas o produto permanece aguardando antes de seguir para o próximo setor.
Uma peça pode terminar o corte às 10 horas e entrar na usinagem somente às 15 horas.
Nesse exemplo, a demora não aconteceu durante nenhuma das duas operações, mas no intervalo entre elas.
Essa espera pode estar relacionada a:
-
Falta de transporte interno;
-
Próxima máquina ocupada;
-
Prioridade de outra ordem;
-
Falta de material complementar;
-
Setor seguinte sobrecarregado;
-
Falta de informação sobre a liberação.
O acompanhamento desses intervalos permite entender quanto tempo realmente é gasto entre o início e o fim da produção.
Setores com baixa capacidade
Também é importante comparar a capacidade entre diferentes setores.
Se um setor consegue processar mil unidades por dia e o próximo consegue processar apenas seiscentas, existe um desequilíbrio natural no fluxo.
Nesse cenário, o setor com menor capacidade pode se tornar um ponto de restrição.
O Fluxograma PCP facilita a identificação dessa diferença porque mostra como uma etapa depende da anterior e influencia a seguinte.
Essa análise pode ajudar a redistribuir recursos ou reorganizar a programação.
Excesso de setups
A preparação das máquinas também pode consumir parte significativa do tempo disponível.
Se a programação alterna frequentemente produtos que exigem regulagens muito diferentes, o equipamento pode gastar mais tempo sendo preparado do que produzindo.
Um exemplo seria:
Produto A → preparação → produção → Produto B → nova preparação → produção → Produto A → nova preparação
Em algumas situações, reorganizar a sequência pode reduzir trocas desnecessárias.
Porém, essa decisão precisa considerar os prazos e as prioridades das ordens.
Ordens constantemente atrasadas
Quando determinadas ordens apresentam atrasos frequentes, o problema pode estar ligado ao próprio processo utilizado para produzi-las.
É importante verificar:
-
Qual operação normalmente atrasa;
-
Se o tempo previsto é realista;
-
Se os materiais costumam faltar;
-
Se existe dependência de uma máquina muito utilizada;
-
Se o lote é grande demais;
-
Se a ordem recebe alterações constantes de prioridade.
Essa análise permite encontrar padrões.
Se o mesmo tipo de produto atrasa todas as semanas, por exemplo, o planejamento pode revisar os parâmetros utilizados na programação.
Diferenças entre tempo planejado e realizado
Comparar o tempo previsto com o tempo efetivamente gasto é uma das maneiras mais úteis de encontrar pontos críticos.
Considere uma operação planejada para três horas.
Se ela frequentemente leva cinco horas, existe uma diferença relevante que precisa ser investigada.
O problema pode estar no tempo cadastrado, na preparação, na velocidade do equipamento, nas paradas ou em outras condições operacionais.
Ao registrar essas diferenças, o PCP consegue ajustar o planejamento para que as próximas programações sejam mais próximas da realidade.
Como melhorar o fluxo após identificar problemas na produção?
Identificar um gargalo é apenas o primeiro passo. Depois disso, é necessário definir ações que reduzam o impacto do problema e melhorem a continuidade das ordens.
O objetivo não é alterar toda a programação sempre que surge um desvio, mas entender sua causa e agir de maneira direcionada.
No Fluxograma PCP, essas ações podem aparecer como caminhos alternativos quando determinada condição não é atendida.
Redistribuir ordens
Quando um recurso está sobrecarregado e existe outro equipamento capaz de executar a mesma operação, pode ser possível redistribuir parte das ordens.
Antes disso, é importante verificar:
-
Compatibilidade do equipamento;
-
Capacidade disponível;
-
Tempo necessário;
-
Impacto na qualidade;
-
Outras ordens já programadas.
A redistribuição deve aliviar o ponto crítico sem criar um novo gargalo em outro recurso.
Alterar o sequenciamento
Em algumas situações, o problema está na ordem em que as produções foram organizadas.
Modificar o sequenciamento pode permitir melhor aproveitamento das máquinas e dos prazos.
Uma ordem curta pode, por exemplo, ser realizada antes de uma produção longa quando isso não prejudicar os compromissos existentes.
Também pode ser interessante agrupar produtos semelhantes para reduzir tempos de preparação.
Ajustar a capacidade
Quando a demanda permanece acima da capacidade de determinada etapa, pode ser necessário rever como o recurso está sendo utilizado.
A análise pode envolver:
-
Distribuição da carga;
-
Disponibilidade dos equipamentos;
-
Tempo utilizado por operação;
-
Paradas;
-
Capacidade por período.
O objetivo é verificar se existe alguma forma de utilizar melhor os recursos disponíveis.
Reduzir setups desnecessários
Uma programação com muitas trocas pode gerar perdas importantes de tempo.
Quando possível, ordens com características semelhantes podem ser agrupadas.
Por exemplo:
Produto A → Produto A → Produto A → preparação → Produto B
pode ser mais eficiente do que:
Produto A → preparação → Produto B → preparação → Produto A
Essa organização precisa sempre respeitar prioridades e datas de entrega.
Corrigir problemas de materiais
Se a principal causa dos atrasos for falta de matéria-prima, o planejamento precisa evitar a liberação prematura das ordens.
Uma alternativa é realizar a conferência antes de incluir a produção na sequência definitiva.
Isso reduz a possibilidade de ocupar máquinas com uma ordem que será interrompida posteriormente.
Revisar tamanhos dos lotes
Lotes muito grandes podem permanecer durante muito tempo em um mesmo recurso.
Em alguns casos, dividir a produção permite que partes do pedido avancem enquanto outras ainda estão sendo processadas.
Esse tipo de decisão pode reduzir esperas e facilitar a distribuição das ordens.
Entretanto, é necessário avaliar o impacto sobre setups, movimentações e capacidade.
Padronizar as etapas
Processos realizados de formas diferentes a cada ordem dificultam o planejamento.
A padronização ajuda a estabelecer uma sequência mais previsível e facilita a comparação entre o planejado e o realizado.
Ela pode definir:
-
Ordem das operações;
-
Pontos de inspeção;
-
Informações necessárias;
-
Momento de liberação;
-
Registros de conclusão.
Quanto mais claro estiver o caminho produtivo, mais fácil será encontrar desvios.
Reprogramar quando necessário
Nem sempre será possível manter a programação original.
Uma quebra de máquina, falta de material ou alteração de prazo pode exigir uma nova sequência.
Nesse caso, é importante avaliar quais ordens serão afetadas antes de realizar mudanças.
A reprogramação pode envolver:
-
Nova data de início;
-
Alteração de prioridade;
-
Mudança de equipamento;
-
Divisão de lote;
-
Ajuste na sequência.
O objetivo é reduzir o impacto do problema sobre as demais ordens.
Acompanhar novamente os pontos críticos
Depois de aplicar uma mudança, é necessário verificar se ela realmente melhorou o fluxo.
Se uma máquina apresentava uma fila de dez ordens e, após a alteração, continua recebendo mais trabalho do que consegue processar, o problema ainda não foi resolvido.
Por isso, o acompanhamento deve ser contínuo.
Indicadores como tempo realizado, quantidade produzida, ordens atrasadas, filas, paradas e utilização dos recursos ajudam a verificar se as ações tiveram resultado.
Dessa forma, o Fluxograma PCP pode ser utilizado não apenas para desenhar o processo, mas também para analisar onde ele precisa ser ajustado e acompanhar se as mudanças aplicadas estão tornando a produção mais organizada.
Como montar um Fluxograma PCP passo a passo?
Montar um Fluxograma PCP exige compreender como a produção realmente funciona, desde o surgimento da necessidade até a conclusão da ordem. O objetivo não é criar apenas um desenho visual, mas representar as etapas, decisões, recursos e possíveis desvios que fazem parte da rotina da fábrica.
Uma sequência básica pode ser organizada da seguinte maneira:
Mapear processos → levantar demanda → verificar materiais → identificar recursos → calcular capacidade → analisar prazos → definir prioridades → sequenciar ordens → liberar produção → acompanhar execução → identificar desvios → ajustar o planejamento
Cada etapa possui uma função específica e ajuda a tornar o processo produtivo mais fácil de visualizar e acompanhar.
Mapear os processos da fábrica
O primeiro passo é identificar todas as operações necessárias para transformar a matéria-prima em produto acabado.
Esse levantamento deve mostrar por onde o produto passa, quais atividades são executadas e quais operações dependem da conclusão de etapas anteriores.
Por exemplo:
Corte → usinagem → montagem → inspeção → embalagem
Nem todos os produtos precisam seguir exatamente o mesmo caminho. Por isso, é importante observar a rotina real da fábrica e identificar possíveis diferenças entre linhas, famílias de produtos ou processos.
O mapeamento pode considerar:
-
Etapas produtivas;
-
Ordem das operações;
-
Setores envolvidos;
-
Pontos de inspeção;
-
Movimentações;
-
Recursos utilizados;
-
Dependências entre atividades.
A intenção é entender o caminho completo antes de transformá-lo em um fluxo visual.
Levantar a demanda
Depois de conhecer o processo, é necessário identificar o que precisa ser produzido.
A demanda determina a quantidade de trabalho que entrará na programação e pode estar relacionada a pedidos, reposições ou necessidades previamente planejadas.
Nesse momento, devem ser considerados:
-
Produtos solicitados;
-
Quantidades;
-
Datas previstas;
-
Pedidos pendentes;
-
Necessidades de reposição;
-
Ordens já existentes.
Essa informação permite dimensionar a carga que será distribuída entre os recursos produtivos.
Verificar materiais disponíveis
Antes de programar uma ordem, é importante confirmar se existem matérias-primas e componentes suficientes.
O fluxo pode incluir uma decisão simples:
Material disponível? → Sim → continuar planejamento
Material disponível? → Não → verificar reposição ou reprogramar
Essa validação evita liberar produções que acabarão paradas por falta de insumos.
Também é necessário observar materiais já reservados para outras ordens, pois o saldo físico nem sempre representa a quantidade realmente disponível para uma nova fabricação.
Identificar os recursos necessários
O próximo passo é determinar quais recursos serão utilizados em cada operação.
É importante saber quais máquinas executam determinadas atividades e se existem alternativas disponíveis.
O planejamento pode levantar:
-
Equipamentos necessários;
-
Máquinas disponíveis;
-
Recursos compartilhados;
-
Equipamentos alternativos;
-
Paradas previstas;
-
Operações que dependem de recursos específicos.
Essa identificação facilita a distribuição das ordens e ajuda a antecipar possíveis conflitos.
Calcular a capacidade produtiva
Depois de identificar os equipamentos, é necessário verificar quanto cada recurso consegue produzir dentro do período analisado.
A capacidade deve ser comparada com a carga prevista.
Se uma máquina possui oito horas disponíveis e as ordens exigem quinze horas de processamento, existe uma diferença que precisará ser tratada antes da liberação.
Nesse ponto, o Fluxograma PCP pode indicar caminhos diferentes conforme a situação:
Capacidade suficiente? → Sim → continuar programação
Capacidade suficiente? → Não → redistribuir, reprogramar ou revisar a sequência
Essa decisão ajuda a evitar programações superiores às condições reais da fábrica.
Analisar os prazos
Com materiais e capacidade avaliados, é necessário comparar o tempo necessário de fabricação com as datas de entrega.
Uma ordem pode possuir todos os recursos disponíveis, mas ainda assim precisar começar rapidamente para ser concluída dentro do prazo.
Por isso, devem ser analisados:
-
Data prometida;
-
Tempo de fabricação;
-
Quantidade de operações;
-
Esperas previstas;
-
Ordens anteriores;
-
Possíveis restrições.
Essa visão ajuda a identificar quais produções exigem atenção imediata.
Definir prioridades
Depois da análise dos prazos, as ordens podem ser classificadas conforme sua prioridade.
Essa definição deve considerar vários critérios ao mesmo tempo, evitando utilizar apenas a data de entrada do pedido.
Podem influenciar a prioridade:
-
Prazo;
-
Urgência;
-
Disponibilidade dos materiais;
-
Capacidade dos recursos;
-
Ordens atrasadas;
-
Dependência entre operações;
-
Tempo necessário para produzir.
A prioridade precisa refletir aquilo que realmente pode e deve ser produzido primeiro.
Sequenciar as ordens
Com as prioridades definidas, chega o momento de determinar a sequência de execução.
O sequenciamento estabelece qual ordem utilizará cada recurso e em qual momento.
Por exemplo:
Ordem A → máquina 1 → máquina 2 → inspeção
Ordem B → máquina 1 → máquina 3 → inspeção
Se ambas precisam utilizar a máquina 1, o planejamento deverá decidir qual delas será executada primeiro.
Também é necessário considerar setups, tamanhos dos lotes e tempos de operação para evitar trocas excessivas ou sobrecarga.
Liberar a produção
Uma ordem deve ser liberada somente depois que as principais condições forem verificadas.
Antes do início, vale confirmar:
-
Materiais disponíveis;
-
Recursos definidos;
-
Capacidade suficiente;
-
Sequência estabelecida;
-
Quantidade correta;
-
Prazo conhecido;
-
Operações previstas.
Essa etapa representa a passagem do planejamento para a execução.
Acompanhar a execução
O processo não termina quando a ordem entra na fábrica.
Depois da liberação, é necessário acompanhar se aquilo que foi programado está acontecendo conforme o esperado.
O acompanhamento pode observar:
-
Ordens iniciadas;
-
Etapa atual;
-
Quantidade produzida;
-
Produção restante;
-
Tempo realizado;
-
Paradas;
-
Perdas;
-
Data prevista de conclusão.
Comparar essas informações com o planejamento permite detectar problemas com antecedência.
Identificar desvios
Durante a fabricação, podem surgir situações que alteram a programação original.
Entre elas:
-
Falta inesperada de material;
-
Máquina indisponível;
-
Produção abaixo do esperado;
-
Atraso entre operações;
-
Perdas;
-
Ordem urgente;
-
Alteração no prazo;
-
Capacidade insuficiente.
Esses desvios devem aparecer como pontos de decisão no fluxo.
Por exemplo:
Ordem dentro do prazo? → Sim → continuar execução
Ordem dentro do prazo? → Não → analisar causa e reprogramar
Dessa maneira, o processo deixa claro qual ação precisa ser tomada quando algo sai do previsto.
Ajustar o planejamento
Depois de identificar um desvio, é necessário avaliar seu impacto sobre as demais ordens.
Dependendo da situação, o ajuste pode envolver:
-
Alterar prioridades;
-
Redistribuir ordens;
-
Mudar o sequenciamento;
-
Dividir lotes;
-
Utilizar outro equipamento;
-
Revisar datas;
-
Ajustar a capacidade;
-
Reprogramar determinadas operações.
Após realizar a mudança, o acompanhamento precisa continuar para verificar se o problema foi corrigido ou se ainda existem pontos críticos.
O Fluxograma PCP deve representar a realidade da fábrica e não permanecer como um modelo fixo quando o processo produtivo muda. Alterações em materiais, máquinas, capacidade, tempos, prioridades, produtos ou operações podem exigir uma atualização no desenho.
Quando o fluxo acompanha essas mudanças, torna-se mais simples entender como cada decisão interfere nas etapas seguintes e manter o planejamento alinhado às condições reais da produção.