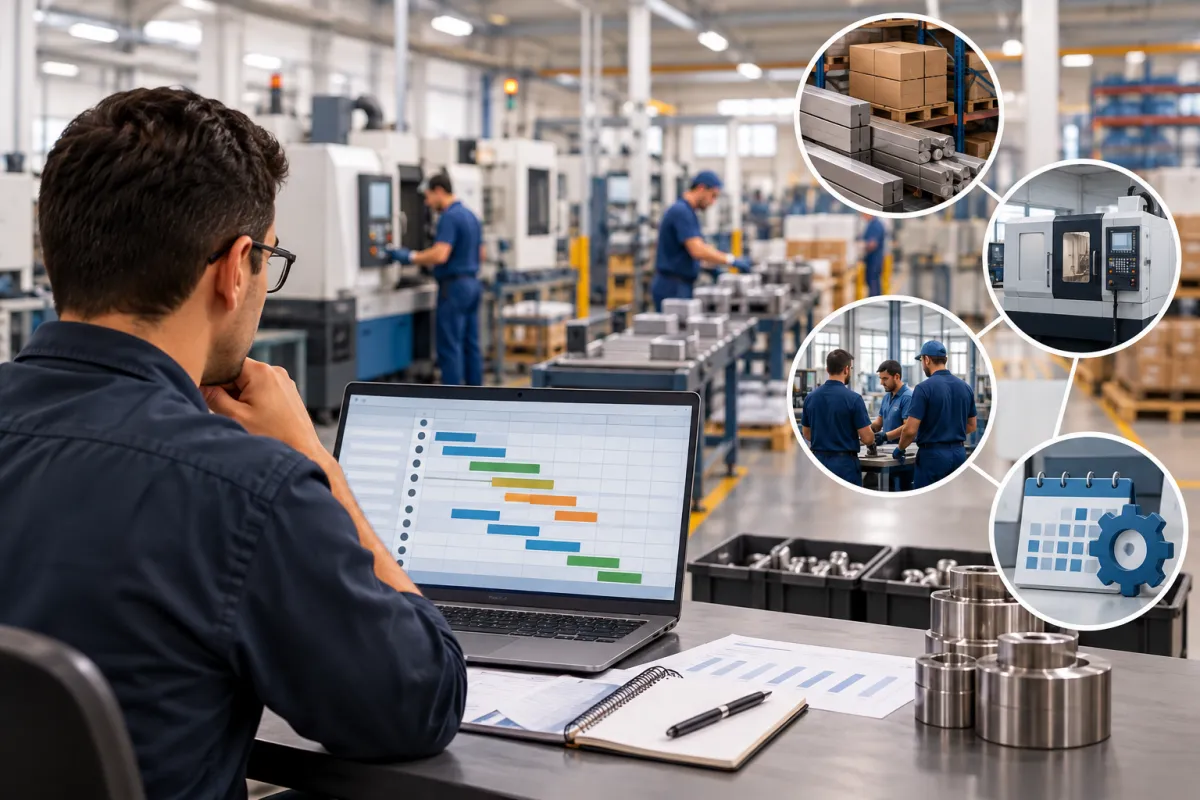
A programação da produção é uma etapa essencial para organizar as atividades de uma indústria e transformar o planejamento em ações práticas no chão de fábrica. Ela determina quando cada ordem deve começar, quais recursos serão utilizados, quais operações precisam ser executadas e qual sequência deve ser seguida para atender aos prazos estabelecidos.
Em uma operação industrial, produzir não significa apenas disponibilizar máquinas e iniciar as atividades. Antes disso, é necessário verificar pedidos, materiais disponíveis, capacidade das máquinas, disponibilidade da equipe, prioridades e datas de entrega. Quando essas informações não são organizadas de maneira adequada, a fábrica pode enfrentar atrasos, excesso de trabalho em determinados setores e ociosidade em outros.
A programação da produção atua justamente na organização dessas informações. Seu objetivo é definir uma sequência de trabalho compatível com a capacidade disponível e com as necessidades da empresa.
Relação entre planejamento, prazos e capacidade produtiva
O planejamento determina o que precisa ser produzido e quais objetivos devem ser alcançados. A programação transforma essas definições em uma sequência operacional.
Por exemplo, uma indústria pode possuir diversos pedidos com diferentes quantidades e datas de entrega. Para atender a todos eles, é necessário verificar:
- quais produtos precisam ser fabricados;
- quais ordens possuem maior prioridade;
- quando cada atividade deve começar;
- quanto tempo cada processo deve levar;
- quais materiais serão necessários;
- quais máquinas estarão disponíveis;
- quais setores participarão da produção;
- qual é a capacidade disponível no período.
Essas informações ajudam a criar um cronograma mais próximo da realidade da fábrica.
Também é importante considerar que capacidade produtiva não representa apenas a quantidade máxima que uma indústria consegue fabricar. Ela depende da disponibilidade dos recursos envolvidos no processo, como máquinas, ferramentas, mão de obra, matéria-prima e tempo operacional.
Quando a carga de trabalho supera a capacidade disponível, começam a surgir atrasos e acúmulos entre os processos.
Problemas causados pela falta de organização da produção
Uma fábrica que trabalha sem uma programação adequada pode apresentar dificuldades mesmo quando possui máquinas, materiais e equipe suficientes.
Entre os problemas mais comuns estão os atrasos nas ordens de produção. Isso acontece quando várias atividades são iniciadas ao mesmo tempo sem considerar prioridades ou capacidade.
Outro problema é o excesso de ordens aguardando processamento em determinados setores. Uma etapa pode produzir mais rapidamente do que a seguinte consegue processar, criando filas internas.
A falta de organização também pode gerar:
- máquinas paradas aguardando materiais;
- operadores sem uma sequência clara de trabalho;
- mudanças frequentes de prioridade;
- pedidos urgentes interrompendo outras ordens;
- dificuldades para prever datas de conclusão;
- utilização inadequada dos recursos;
- acúmulo de produtos em processo;
- aumento de perdas e retrabalho.
Essas situações prejudicam a previsibilidade da produção e dificultam o cumprimento dos prazos.
Como uma programação estruturada melhora a operação
Uma programação da produção bem definida ajuda a distribuir as atividades ao longo do período disponível. Em vez de decidir o que fabricar apenas no momento da execução, a empresa passa a trabalhar com uma sequência previamente organizada.
Isso permite visualizar quais ordens estão previstas, quais recursos serão necessários e quais operações podem apresentar dificuldades.
A programação também facilita a identificação de gargalos. Se determinada máquina possui capacidade inferior à quantidade de trabalho programada, essa situação pode ser percebida antes que o atraso aconteça.
Com isso, a empresa pode ajustar prioridades, redistribuir atividades ou modificar o cronograma.
Outro benefício está na redução de desperdícios. Quando os materiais são separados de acordo com as ordens programadas, diminui a possibilidade de iniciar uma produção sem todos os recursos necessários.
A organização também melhora o acompanhamento. Os responsáveis conseguem verificar o que deveria estar sendo produzido, o que já foi concluído e quais atividades estão atrasadas.
Dessa forma, a programação da produção cria uma ligação entre o planejamento e a execução, permitindo que a fábrica tenha maior controle sobre prazos, recursos e capacidade.
O que é programação da produção e como funciona?
A programação da produção é o processo responsável por organizar as ordens de fabricação dentro de um período, determinando quando, onde e em qual sequência cada atividade deverá ocorrer.
Seu funcionamento depende das informações disponíveis sobre pedidos, materiais, capacidade produtiva e prazos. A partir desses dados, é possível criar uma sequência de trabalho que considere tanto as necessidades comerciais quanto as limitações operacionais da fábrica.
Conceito de programação da produção
Na prática, programar significa transformar uma necessidade de fabricação em atividades distribuídas ao longo do tempo.
Imagine que uma indústria possua dez ordens abertas para a semana. Cada uma possui quantidade, prazo e processo diferentes. Algumas utilizam as mesmas máquinas, enquanto outras dependem de determinados materiais.
Não seria adequado iniciar todas ao mesmo tempo.
A programação organiza essas ordens e determina uma sequência considerando fatores como:
- prazo de entrega;
- disponibilidade de material;
- capacidade de máquina;
- duração das operações;
- prioridade dos pedidos;
- dependência entre etapas;
- disponibilidade da equipe.
A partir dessas informações, cada ordem pode receber uma previsão de início e término.
Qual é a diferença entre planejamento e programação?
Planejamento e programação são atividades relacionadas, mas possuem funções diferentes.
O planejamento possui uma visão mais ampla. Ele define necessidades futuras, quantidades, recursos e objetivos de produção.
Já a programação trabalha em um nível mais operacional. Ela define quando as atividades planejadas serão executadas.
De forma prática, o planejamento pode determinar que determinado produto precisa ser fabricado durante a próxima semana. A programação estabelece quais dias, horários, máquinas ou setores serão utilizados para produzir essa quantidade.
Essa distinção é importante porque uma empresa pode possuir um planejamento correto, mas ainda enfrentar atrasos caso não organize adequadamente sua execução.
Qual é a relação com o PCP?
O Planejamento e Controle da Produção coordena diferentes informações relacionadas à fabricação.
Dentro desse processo, a programação da produção ajuda a transformar os planos em uma sequência executável.
O PCP pode trabalhar com informações provenientes de diversas áreas, como:
- vendas;
- estoque;
- compras;
- engenharia;
- produção;
- expedição.
Com base nessas informações, é possível determinar o que precisa ser produzido e em qual momento.
A programação também fornece dados importantes para o controle. Depois que as ordens são liberadas, é necessário acompanhar o andamento para verificar se o cronograma está sendo cumprido.
Como as ordens de produção entram no processo?
A ordem de produção representa uma necessidade específica de fabricação.
Ela normalmente contém informações como produto, quantidade, roteiro, materiais e prazo.
Antes de inserir uma ordem no cronograma, é importante verificar se existem condições para executá-la.
Isso inclui avaliar:
- disponibilidade dos componentes;
- capacidade do setor;
- máquinas necessárias;
- operações previstas;
- tempo estimado;
- data necessária de conclusão.
Depois dessa análise, a ordem pode ser posicionada dentro da sequência produtiva.
Quando existem muitas ordens abertas, torna-se necessário estabelecer critérios de prioridade.
Como são definidas datas e prioridades?
A prioridade não deve ser determinada somente pela ordem em que os pedidos chegaram.
Existem diversos fatores que podem influenciar a sequência.
Pedidos com prazos próximos podem receber prioridade maior. Também pode ser necessário considerar clientes específicos, disponibilidade de materiais ou dependência entre operações.
Outro fator importante é o tempo de preparação das máquinas.
Produzir itens semelhantes em sequência pode reduzir trocas de ferramentas, regulagens ou configurações. Entretanto, essa decisão precisa ser analisada em conjunto com os prazos.
As datas podem ser definidas considerando o tempo necessário para executar cada operação.
Por exemplo, se uma ordem precisa passar por corte, montagem e acabamento, cada etapa deve ser considerada no cronograma.
Como os recursos são distribuídos?
Uma programação eficiente precisa considerar os recursos que realmente estão disponíveis.
Isso inclui máquinas, operadores, ferramentas, materiais e horas produtivas.
Se uma máquina possui oito horas disponíveis no dia, não é possível programar doze horas de atividades sem considerar horas adicionais ou redistribuição da carga.
Esse tipo de análise evita cronogramas impossíveis de serem executados.
Também é importante verificar conflitos. Duas ordens podem precisar da mesma máquina no mesmo período. Nesse caso, será necessário definir qual delas será executada primeiro.
Como acompanhar a execução da produção?
A programação não termina quando as ordens são liberadas.
Depois do início da produção, é necessário acompanhar o andamento das atividades.
Esse acompanhamento permite comparar o que estava previsto com o que realmente aconteceu.
Algumas informações importantes são:
- horário ou data de início;
- quantidade produzida;
- etapa atual;
- tempo utilizado;
- paradas;
- perdas;
- conclusão da operação;
- atraso em relação ao previsto.
Quando uma ordem demora mais do que o esperado, outras atividades podem ser afetadas.
Por isso, o acompanhamento deve servir também para atualizar a programação.
Por que a programação precisa ser atualizada?
O ambiente produtivo está sujeito a mudanças.
Uma máquina pode apresentar falha, um material pode atrasar ou um pedido pode ganhar prioridade. Quando isso acontece, manter o cronograma original sem qualquer alteração pode aumentar os problemas.
A programação da produção precisa refletir a situação real da fábrica.
Se determinado recurso ficar indisponível, as ordens relacionadas devem ser reorganizadas. Da mesma forma, quando uma atividade termina antes do previsto, pode existir oportunidade de antecipar outra ordem.
Essa atualização constante ajuda o PCP a manter uma visão mais confiável sobre a produção e permite tomar decisões com base no que está realmente acontecendo no processo.
Qual é a importância da programação da produção para a indústria?
A programação da produção é importante para transformar o planejamento industrial em uma sequência organizada de atividades. Ela ajuda a definir o que deve ser produzido, quando cada ordem será executada, quais recursos serão necessários e quais prioridades precisam ser respeitadas ao longo do processo.
Sem esse controle, a fábrica pode enfrentar dificuldades para cumprir prazos, utilizar corretamente sua capacidade e manter materiais, máquinas e equipes alinhados com as necessidades da produção.
Melhor organização das atividades
Uma das principais contribuições da programação da produção é organizar as tarefas de forma estruturada.
Em vez de iniciar ordens sem uma sequência definida, a empresa pode estabelecer prioridades com base em prazos, disponibilidade de materiais, capacidade das máquinas e necessidades dos pedidos.
Essa organização facilita a visualização das atividades previstas para cada período e reduz decisões improvisadas no chão de fábrica.
Com uma sequência mais clara, os responsáveis conseguem identificar:
- quais ordens devem iniciar primeiro;
- quais processos dependem de etapas anteriores;
- quais recursos serão utilizados;
- quais atividades estão em andamento;
- quais ordens precisam ser concluídas;
- quais tarefas apresentam risco de atraso.
Isso ajuda a manter o fluxo produtivo mais organizado.
Cumprimento dos prazos de entrega
Os prazos de entrega dependem diretamente da capacidade da empresa de organizar sua produção.
Quando várias ordens disputam os mesmos recursos, é necessário definir uma sequência que considere datas de entrega e tempo necessário para cada operação.
A programação da produção permite distribuir as ordens ao longo do período disponível e verificar se os prazos planejados são compatíveis com a capacidade da fábrica.
Caso exista uma sobrecarga, o problema pode ser percebido antes de comprometer a entrega.
Dessa maneira, a empresa pode ajustar prioridades, redistribuir atividades ou revisar o cronograma.
O acompanhamento também permite identificar ordens que estão avançando mais lentamente do que o previsto, facilitando a tomada de ações antes que o atraso se torne maior.
Aproveitamento da capacidade produtiva
Capacidade produtiva representa os recursos que a empresa possui para realizar suas atividades dentro de determinado período.
Isso envolve máquinas, operadores, setores, ferramentas e tempo disponível.
A programação da produção ajuda a distribuir a carga de trabalho entre esses recursos.
Se uma máquina possui capacidade para oito horas de produção por dia, por exemplo, é importante evitar que sejam programadas atividades que exijam muito mais tempo do que o disponível.
Ao mesmo tempo, não é interessante deixar recursos ociosos enquanto outras áreas estão sobrecarregadas.
Por isso, a programação permite identificar situações como:
- excesso de carga em determinadas máquinas;
- capacidade disponível em outros equipamentos;
- setores com filas de produção;
- períodos com baixa utilização;
- recursos que podem receber novas ordens.
Essa visão facilita uma distribuição mais equilibrada das atividades.
Redução de períodos de máquina parada
Máquinas podem ficar paradas por diferentes motivos, como falta de material, ausência de operadores, preparação inadequada ou falta de uma ordem pronta para ser executada.
Uma programação organizada procura antecipar essas situações.
Antes de liberar uma ordem, é possível verificar se os materiais estão disponíveis, se a máquina está preparada e se existe capacidade para realizar a atividade.
A sequência das ordens também pode ser planejada para reduzir trocas frequentes de ferramentas, ajustes e configurações.
Por exemplo, quando diferentes produtos utilizam configurações semelhantes, pode ser vantajoso avaliar uma sequência que reduza o número de preparações.
Isso deve ser feito sem comprometer os prazos das demais ordens.
A redução de períodos de máquina parada contribui para aumentar o aproveitamento dos recursos existentes.
Melhor utilização da mão de obra
A organização das atividades também influencia a distribuição da equipe.
Sem uma sequência definida, alguns operadores podem ficar sobrecarregados enquanto outros aguardam novas tarefas.
A programação da produção permite visualizar quais atividades serão executadas em cada setor e quais profissionais serão necessários.
Com essas informações, a empresa consegue organizar melhor:
- distribuição dos operadores;
- necessidade de profissionais por turno;
- atividades que exigem conhecimentos específicos;
- períodos de maior carga;
- mudanças de prioridade;
- dependências entre setores.
Essa organização não significa apenas ocupar todos os profissionais durante todo o tempo. O objetivo é alinhar a disponibilidade da equipe às necessidades reais da produção.
Controle dos materiais necessários
Nenhuma programação pode ser executada corretamente se os materiais necessários não estiverem disponíveis.
Por isso, a programação da produção deve estar relacionada ao controle de estoque e ao planejamento de compras.
Antes de iniciar uma ordem, é importante verificar se existem matérias-primas, componentes e demais itens necessários para concluir o processo.
Quando essa conferência não acontece, uma ordem pode ser iniciada e interrompida posteriormente por falta de material.
Isso pode gerar produtos parcialmente processados, ocupação desnecessária de espaço e mudanças inesperadas no cronograma.
A programação ajuda a informar quais materiais serão necessários e em quais períodos.
Esses dados podem apoiar:
- separação antecipada de materiais;
- identificação de faltas;
- programação de compras;
- acompanhamento de itens pendentes;
- reserva de componentes;
- priorização de materiais críticos.
Dessa forma, estoque, compras e produção podem trabalhar com informações mais alinhadas.
Redução de atrasos
Os atrasos geralmente não possuem uma única causa.
Eles podem surgir por falta de matéria-prima, sobrecarga de máquinas, problemas na sequência das ordens, indisponibilidade de mão de obra ou mudanças frequentes de prioridade.
A programação da produção ajuda a identificar essas limitações antes e durante a execução.
Ao acompanhar as ordens, o responsável pode verificar se determinada atividade está demorando além do previsto.
Se uma etapa atrasar, as ordens seguintes também podem ser afetadas.
Nesse momento, a programação pode ser revisada para reduzir o impacto sobre o restante do cronograma.
Esse acompanhamento cria uma gestão mais preventiva, em vez de agir somente quando o prazo já foi perdido.
Redução de retrabalho
O retrabalho pode ocorrer quando uma atividade é executada de maneira incorreta ou quando informações importantes não estão disponíveis no momento da produção.
Uma sequência organizada ajuda a garantir que as ordens sejam liberadas com dados mais completos.
Isso pode incluir informações sobre:
- produto;
- quantidade;
- matéria-prima;
- etapas;
- especificações;
- recursos necessários;
- prazo;
- sequência de operações.
Quanto mais claras forem as informações utilizadas na execução, menor tende a ser a necessidade de refazer atividades por falhas de organização.
Além disso, o acompanhamento dos desvios permite identificar situações que geram retrabalho repetidamente.
Maior previsibilidade para a fábrica
Outro benefício importante é a previsibilidade.
Quando existe um cronograma estruturado, a empresa consegue ter uma visão mais clara sobre o que será produzido nos próximos períodos.
Isso ajuda diferentes áreas a se prepararem.
O estoque pode separar materiais, compras pode acompanhar itens pendentes, os setores produtivos podem organizar seus recursos e a expedição pode visualizar possíveis datas de conclusão.
A programação da produção também permite verificar antecipadamente quando a demanda prevista supera a capacidade disponível.
Essa informação é importante para ajustar o planejamento antes que ocorram atrasos em sequência.
Integração entre planejamento e execução
A programação funciona como uma ligação entre aquilo que foi planejado e aquilo que realmente acontece no chão de fábrica.
O planejamento pode definir quantidades e objetivos, mas é durante a execução que surgem variações de tempo, paradas, perdas e mudanças de prioridade.
Por isso, a programação da produção precisa ser acompanhada e atualizada de acordo com o andamento das ordens.
Ao comparar o previsto com o realizado, a empresa consegue entender melhor sua capacidade real e utilizar essas informações em programações futuras.
Com esse processo, a indústria passa a organizar suas atividades com base em prazos, materiais, máquinas, equipes e capacidade disponível, reduzindo improvisações e melhorando o controle do fluxo produtivo.
Como definir prioridades e sequenciar as ordens de produção?
Definir prioridades e organizar a sequência das ordens é uma das etapas mais importantes da programação da produção. Quando existem vários pedidos em aberto, diferentes prazos e recursos limitados, a indústria precisa estabelecer critérios claros para decidir o que produzir primeiro e como distribuir as atividades ao longo do tempo.
Uma sequência mal organizada pode gerar atrasos, excesso de preparação de máquinas, falta de materiais e sobrecarga em determinados setores. Por outro lado, quando as ordens são analisadas com base em prazos, capacidade e disponibilidade de recursos, a produção tende a seguir um fluxo mais equilibrado.
Análise dos prazos de entrega
O prazo de entrega é um dos primeiros fatores que devem ser avaliados durante a programação da produção.
Cada ordem precisa ser analisada de acordo com a data em que deve estar concluída. Isso permite identificar quais pedidos possuem maior urgência e quais ainda possuem uma margem de tempo maior.
É importante considerar não apenas o prazo final, mas também todas as etapas necessárias até a conclusão.
Uma ordem pode precisar passar por:
- preparação;
- corte;
- montagem;
- acabamento;
- inspeção;
- embalagem;
- liberação para expedição.
Por isso, o tempo disponível até a entrega precisa ser comparado com o tempo total necessário para realizar essas operações.
Essa análise ajuda a evitar que uma ordem seja iniciada tarde demais.
Ordens mais urgentes
Depois de analisar os prazos, é necessário identificar quais ordens possuem maior prioridade.
Pedidos com datas de entrega mais próximas geralmente exigem atenção maior. No entanto, a urgência não deve ser definida apenas pela data.
Também podem ser considerados fatores como:
- atraso já existente;
- compromisso assumido com o cliente;
- dependência de outras ordens;
- necessidade de reposição de estoque;
- disponibilidade de materiais;
- impacto da ordem no restante do cronograma.
Na programação da produção, o ideal é trabalhar com critérios objetivos para evitar mudanças constantes causadas apenas por decisões momentâneas.
Quando todas as ordens são tratadas como urgentes, a fábrica perde a capacidade de estabelecer uma sequência eficiente.
Disponibilidade de matéria-prima
Antes de colocar uma ordem no início da fila, é fundamental verificar se existem materiais disponíveis para executá-la.
Uma ordem pode ter prazo urgente, mas, se os componentes necessários ainda não chegaram, talvez não seja possível iniciá-la.
Por isso, a sequência deve considerar:
- saldo disponível em estoque;
- materiais já reservados;
- compras em andamento;
- datas previstas de recebimento;
- itens críticos;
- componentes substitutos, quando aplicável.
A programação da produção deve evitar liberar ordens que correm grande risco de parar por falta de matéria-prima.
Quando isso acontece, máquinas e operadores podem ficar ocupados com atividades incompletas, prejudicando o andamento de outras ordens.
Capacidade das máquinas
A capacidade das máquinas também influencia diretamente o sequenciamento.
Nem todos os equipamentos possuem a mesma disponibilidade ou velocidade de processamento. Algumas máquinas podem estar ocupadas por várias ordens, enquanto outras permanecem com capacidade disponível.
Antes de definir a sequência, é importante verificar:
- horas disponíveis por máquina;
- ordens já programadas;
- tempo de cada operação;
- manutenções previstas;
- restrições técnicas;
- possibilidade de utilização de equipamentos alternativos.
Se várias ordens dependem da mesma máquina, será necessário estabelecer uma fila.
Nesse caso, prazo, duração da operação e impacto no restante do processo podem ajudar na decisão sobre qual ordem deverá ser executada primeiro.
Tempo de preparação das máquinas
O tempo de preparação, também conhecido como setup, é outro fator importante.
Antes de iniciar determinados produtos, pode ser necessário trocar ferramentas, ajustar parâmetros, limpar equipamentos ou alterar configurações.
Se a sequência for definida sem considerar essas preparações, a fábrica pode gastar muito tempo em trocas desnecessárias.
Por exemplo, três ordens que utilizam configurações semelhantes podem ser agrupadas para reduzir a quantidade de ajustes.
Na programação da produção, essa estratégia pode ajudar a melhorar o aproveitamento das máquinas.
Entretanto, o agrupamento nunca deve ignorar completamente os prazos. Uma ordem urgente não deve ser atrasada apenas para reduzir uma preparação.
Por isso, é necessário buscar equilíbrio entre eficiência operacional e cumprimento das datas.
Dependência entre processos
Muitas ordens possuem etapas que dependem umas das outras.
Uma peça só pode seguir para montagem depois de passar pelo corte. O acabamento só pode começar quando a etapa anterior estiver concluída.
Essas dependências precisam ser consideradas na sequência.
Se uma etapa for programada sem considerar a disponibilidade do processo anterior, o recurso pode ficar parado aguardando material.
A análise deve observar:
- sequência das operações;
- duração de cada etapa;
- setores envolvidos;
- tempo de movimentação;
- capacidade de cada processo;
- disponibilidade de produtos intermediários.
A programação da produção precisa organizar essas relações para manter o fluxo entre os setores.
Agrupamento de produtos semelhantes
Agrupar produtos semelhantes pode ser uma estratégia útil para reduzir preparações e movimentações.
Itens que utilizam a mesma matéria-prima, configuração ou equipamento podem ser produzidos em sequência, desde que isso não prejudique os prazos.
Esse agrupamento pode ajudar a reduzir:
- trocas de ferramentas;
- ajustes de máquina;
- limpezas entre lotes;
- movimentações de materiais;
- períodos improdutivos.
Também pode facilitar a organização da equipe, já que operações semelhantes permanecem concentradas em determinados períodos.
Porém, o agrupamento precisa ser analisado com cuidado.
Se uma ordem com prazo distante for colocada antes de outra mais urgente apenas porque utiliza a mesma configuração, podem surgir atrasos.
Por isso, a decisão deve considerar diferentes critérios ao mesmo tempo.
Como definir uma sequência equilibrada
Uma sequência eficiente não depende de um único fator.
O responsável precisa cruzar informações sobre prazo, material, máquina, tempo e dependência entre operações.
Um exemplo de ordem de análise pode ser:
- verificar os prazos;
- identificar ordens urgentes;
- conferir materiais disponíveis;
- analisar capacidade dos recursos;
- verificar dependências;
- considerar tempos de preparação;
- avaliar oportunidades de agrupamento.
Com essas informações, é possível construir uma sequência mais realista.
A programação da produção também deve permitir ajustes, pois as condições da fábrica podem mudar ao longo do dia.
Reprogramação diante de imprevistos
Mesmo com um cronograma bem elaborado, imprevistos podem ocorrer.
Entre os mais comuns estão:
- quebra de máquina;
- atraso de fornecedor;
- falta de operador;
- problema de qualidade;
- aumento inesperado do tempo de produção;
- entrada de pedido prioritário;
- atraso em uma etapa anterior.
Quando uma dessas situações acontece, é necessário revisar a sequência das ordens.
A reprogramação deve avaliar quais atividades foram afetadas e qual alternativa gera menor impacto no restante do cronograma.
Por exemplo, se uma máquina ficar indisponível, algumas ordens podem ser transferidas para outro equipamento, enquanto outras podem ter suas datas alteradas.
Também pode ser necessário antecipar ordens que estavam programadas para períodos posteriores.
Evitar mudanças de prioridade sem critério
Alterações frequentes de prioridade podem prejudicar toda a operação.
Cada vez que uma ordem é interrompida para iniciar outra, podem surgir novas preparações, movimentações e atrasos.
Por isso, mudanças devem ocorrer quando existe uma justificativa clara.
Na programação da produção, é importante registrar os motivos das reprogramações. Isso ajuda a identificar padrões.
Se grande parte das alterações ocorre por falta de material, por exemplo, pode ser necessário revisar a integração entre compras, estoque e PCP.
Se as mudanças acontecem por erros nas estimativas de tempo, os tempos padrão podem precisar ser atualizados.
Acompanhamento contínuo da sequência
Depois de definir as prioridades, o trabalho não termina.
É necessário acompanhar as ordens em execução e verificar se a sequência planejada continua viável.
Alguns pontos que podem ser observados são:
- ordens iniciadas;
- ordens concluídas;
- atrasos;
- tempo realizado;
- máquinas indisponíveis;
- materiais pendentes;
- mudanças de prioridade.
Esse acompanhamento permite que a programação da produção seja ajustada antes que pequenos desvios provoquem atrasos em várias ordens.
Com critérios claros e informações atualizadas, a indústria consegue organizar melhor a fila de produção, reduzir conflitos entre recursos e manter uma sequência mais compatível com os prazos e a capacidade real da fábrica.
Como calcular carga e capacidade na programação da produção?
Calcular carga e capacidade é uma etapa importante da programação da produção, porque permite verificar se os recursos disponíveis conseguem atender às ordens previstas dentro dos prazos definidos.
Quando a empresa programa mais trabalho do que máquinas, setores ou equipes conseguem executar, surgem sobrecargas, filas e atrasos. Por outro lado, quando a carga é muito menor do que a capacidade disponível, podem existir períodos de ociosidade.
Por isso, é necessário comparar aquilo que precisa ser produzido com o tempo e os recursos realmente disponíveis.
O que é capacidade produtiva
Capacidade produtiva é o volume de trabalho que uma máquina, setor ou equipe consegue executar dentro de determinado período.
Essa capacidade pode ser medida de diferentes formas, conforme o processo industrial, como:
- peças por hora;
- unidades por turno;
- quilogramas por dia;
- horas disponíveis;
- lotes por período;
- ordens concluídas por semana.
Na programação da produção, a capacidade precisa representar uma condição próxima da realidade.
Não basta considerar apenas o tempo total do turno. Também é necessário observar paradas, preparações, manutenção, intervalos e outras situações que reduzem o tempo realmente disponível.
Por exemplo, uma máquina pode operar durante um turno de oito horas, mas possuir apenas sete horas efetivas disponíveis depois de descontados períodos de preparação e paradas previstas.
Como calcular a capacidade disponível
Uma forma simples de analisar a capacidade é começar pelas horas disponíveis.
Considere uma máquina que opere:
- 8 horas por dia;
- 5 dias por semana.
A capacidade teórica seria de 40 horas semanais.
Entretanto, se forem previstas 4 horas de manutenção e 2 horas de preparação durante a semana, a capacidade disponível passa a ser de 34 horas.
Esse valor pode ser usado como referência para verificar quantas ordens podem ser incluídas naquele recurso.
A lógica básica pode ser representada assim:
Capacidade disponível = horas programadas de funcionamento − indisponibilidades previstas.
Essa análise pode ser feita para cada máquina, célula, linha de produção ou setor.
O que é carga de produção
Carga representa o volume de trabalho necessário para executar as ordens programadas.
Ela pode ser calculada com base no tempo previsto de cada operação.
Imagine que determinado recurso tenha três ordens:
- ordem A: 8 horas;
- ordem B: 12 horas;
- ordem C: 10 horas.
A carga total será de 30 horas.
Se o recurso possuir 34 horas disponíveis, existe capacidade suficiente para atender às três ordens naquele período.
A programação da produção utiliza essa comparação para verificar se o cronograma é compatível com os recursos existentes.
Como calcular a carga necessária para atender às ordens
Para calcular a carga, é necessário conhecer o tempo necessário para cada atividade.
Uma forma simples é utilizar:
Carga da operação = quantidade a produzir × tempo por unidade.
Se um produto exige 5 minutos de máquina por unidade e a ordem possui 100 peças:
100 × 5 minutos = 500 minutos.
Nesse exemplo, a operação exigirá aproximadamente 8 horas e 20 minutos.
Quando existe tempo de preparação, ele também precisa ser acrescentado.
Por exemplo:
- tempo de produção: 8 horas e 20 minutos;
- preparação: 40 minutos.
Carga total aproximada: 9 horas.
Essa informação ajuda a posicionar a ordem no cronograma.
Capacidade disponível por máquina
Cada máquina pode possuir características e limites diferentes.
Por isso, a programação da produção deve analisar individualmente os recursos considerados importantes para o processo.
É necessário observar:
- quantidade de horas disponíveis;
- turnos de funcionamento;
- manutenções programadas;
- tempo de preparação;
- velocidade de processamento;
- restrições técnicas;
- ordens já alocadas.
Duas máquinas aparentemente semelhantes podem apresentar capacidades diferentes devido à velocidade ou à disponibilidade.
Essa análise evita distribuir a mesma quantidade de trabalho de maneira inadequada.
Capacidade disponível por setor
Além da máquina individual, é importante observar o setor como um todo.
Um setor pode possuir várias máquinas ou postos de trabalho.
Por exemplo, uma área de corte pode ter quatro equipamentos disponíveis, enquanto a montagem conta com apenas dois postos.
Mesmo que o corte consiga processar rapidamente grandes quantidades, a montagem pode não acompanhar o mesmo ritmo.
Nesse caso, a capacidade do processo seguinte pode limitar o fluxo.
Na programação da produção, esse tipo de diferença precisa ser considerado para evitar acúmulo de produtos entre etapas.
Como determinar as horas disponíveis para produção
As horas disponíveis precisam considerar o tempo real de utilização dos recursos.
Alguns fatores que podem reduzir as horas produtivas são:
- manutenção preventiva;
- reuniões;
- trocas de turno;
- limpeza;
- preparação;
- ajustes;
- calibração;
- intervalos;
- indisponibilidade planejada.
Também é importante observar a quantidade de dias úteis e turnos existentes no período.
Um setor que trabalha em dois turnos terá uma disponibilidade diferente de outro que funciona apenas em um.
Por isso, o cálculo deve ser realizado de acordo com a realidade de cada recurso.
Como identificar sobrecarga
A sobrecarga acontece quando a carga programada é maior do que a capacidade disponível.
Por exemplo:
- capacidade disponível: 40 horas;
- carga programada: 55 horas.
Nesse cenário, existe uma sobrecarga de 15 horas.
Se nenhuma ação for tomada, algumas ordens provavelmente não serão concluídas dentro do período previsto.
A programação da produção permite visualizar esse problema antes da execução.
Alguns sinais comuns de sobrecarga são:
- aumento das filas;
- ordens atrasadas;
- horas extras frequentes;
- máquinas operando continuamente;
- dificuldade para inserir novas ordens;
- mudanças constantes no cronograma.
Como identificar capacidade ociosa
A situação inversa também precisa ser analisada.
A capacidade ociosa acontece quando existe mais disponibilidade do que trabalho programado.
Por exemplo:
- capacidade disponível: 40 horas;
- carga programada: 20 horas.
Nesse caso, existem 20 horas disponíveis.
Essa informação pode permitir antecipar ordens previstas para períodos posteriores.
Também pode ser utilizada para realizar manutenções, treinamentos ou outras atividades planejadas, dependendo das necessidades da indústria.
A programação da produção ajuda a identificar esses períodos para melhorar o aproveitamento dos recursos.
Como redistribuir as ordens
Quando existe sobrecarga em um recurso e capacidade disponível em outro, pode ser possível redistribuir as atividades.
Essa redistribuição deve considerar se os equipamentos ou setores conseguem executar o mesmo processo.
Algumas alternativas podem incluir:
- transferir ordens para outra máquina compatível;
- antecipar atividades em recursos disponíveis;
- dividir lotes;
- alterar a sequência;
- mudar datas de início;
- utilizar outro turno.
A redistribuição precisa respeitar as características técnicas do produto e do processo.
Nem sempre um recurso ocioso pode substituir um recurso sobrecarregado.
Como ajustar o cronograma
Depois de comparar carga e capacidade, pode ser necessário revisar o cronograma.
Se determinado período possui mais trabalho do que os recursos conseguem executar, algumas ordens podem precisar ser deslocadas.
Os ajustes podem considerar:
- prioridade;
- prazo;
- duração;
- materiais disponíveis;
- máquinas alternativas;
- dependência entre etapas.
A programação da produção deve ser atualizada sempre que mudanças importantes alterarem a capacidade ou a carga.
Por exemplo, uma quebra de máquina reduz imediatamente a capacidade disponível. Isso exige uma nova análise das ordens previstas para aquele recurso.
Exemplo simples de carga e capacidade
Considere um setor com capacidade de 80 horas semanais.
As ordens previstas exigem:
| Ordem | Carga prevista |
|---|---|
| A | 20 horas |
| B | 18 horas |
| C | 25 horas |
| D | 22 horas |
| Total | 85 horas |
A carga total é de 85 horas, enquanto a capacidade é de 80 horas.
Existe, portanto, uma sobrecarga de 5 horas.
Nesse cenário, o responsável pode avaliar a possibilidade de transferir uma operação, antecipar parte de uma ordem ou reprogramar uma atividade.
Esse tipo de análise torna o cronograma mais realista.
Por que acompanhar carga e capacidade continuamente
A relação entre carga e capacidade pode mudar durante a execução.
Uma ordem pode consumir mais tempo do que o previsto, uma máquina pode ficar indisponível ou uma nova prioridade pode entrar no cronograma.
Por isso, não é suficiente realizar o cálculo apenas no início do período.
A programação da produção precisa ser acompanhada conforme as ordens avançam.
Comparar periodicamente carga programada, capacidade disponível e horas realmente utilizadas permite identificar desvios mais cedo e realizar ajustes antes que eles provoquem atrasos em sequência.
Dessa forma, a indústria consegue construir cronogramas mais compatíveis com sua capacidade real, equilibrar os recursos e melhorar a previsibilidade das ordens de produção.
Como organizar materiais, máquinas e mão de obra?
Organizar materiais, máquinas e mão de obra é uma etapa essencial da programação da produção, porque esses três elementos precisam estar disponíveis no momento certo para que as ordens sejam executadas sem interrupções.
Não basta possuir matéria-prima em estoque, máquinas instaladas e funcionários disponíveis. É necessário coordenar esses recursos de acordo com os prazos, a sequência das operações e a capacidade de cada setor.
Quando essa organização não acontece, podem surgir paradas, atrasos, filas entre processos, excesso de materiais em produção e dificuldade para cumprir o cronograma.
Verificação da disponibilidade dos materiais
Antes de liberar uma ordem para produção, é importante verificar se todos os materiais necessários estão disponíveis.
Essa conferência deve considerar:
- matéria-prima;
- componentes;
- embalagens;
- materiais auxiliares;
- itens intermediários;
- insumos utilizados durante o processo.
Na programação da produção, essa verificação evita iniciar uma ordem que precisará ser interrompida por falta de material.
Também é importante observar se o saldo existente está realmente disponível.
Parte do estoque pode já estar reservada para outras ordens. Por isso, o saldo físico nem sempre representa a quantidade que pode ser utilizada.
A análise precisa considerar o que está livre para consumo e o que já possui destino definido.
Reserva de matéria-prima para produção
Depois de confirmar a disponibilidade, pode ser necessário reservar os materiais para as ordens programadas.
A reserva ajuda a evitar que a mesma quantidade seja considerada para diferentes necessidades.
Por exemplo, se existem 500 unidades de um componente em estoque e uma ordem necessita de 400 unidades, esse material pode ser reservado para garantir sua disponibilidade no momento da fabricação.
Sem esse controle, outro setor ou outra ordem pode consumir parte do saldo.
A reserva também facilita a preparação dos materiais antes do início da produção.
Com isso, a empresa consegue visualizar:
- materiais disponíveis;
- quantidades reservadas;
- itens faltantes;
- materiais aguardando compra;
- ordens que já possuem todos os componentes.
Essas informações tornam a programação da produção mais confiável.
Programação das máquinas
As máquinas precisam ser organizadas de acordo com a sequência das ordens.
Cada equipamento possui uma capacidade e uma disponibilidade específicas.
Antes de alocar uma ordem, é importante analisar:
- tempo necessário para processamento;
- horário disponível;
- ordens já programadas;
- manutenção prevista;
- tempo de preparação;
- ferramentas necessárias;
- compatibilidade com o produto.
Se várias ordens dependem da mesma máquina, é necessário estabelecer uma sequência.
Essa definição pode considerar prazo, prioridade, tempo de processamento e possibilidade de agrupar produtos semelhantes.
A programação da produção deve evitar conflitos em que diferentes ordens são planejadas para utilizar o mesmo recurso no mesmo período.
Distribuição das atividades entre setores
Muitos processos industriais passam por vários setores antes da conclusão.
Uma ordem pode seguir uma sequência como:
- corte;
- usinagem;
- montagem;
- acabamento;
- inspeção;
- embalagem.
Cada etapa precisa estar alinhada com a anterior e com a seguinte.
Se o primeiro setor produzir muito mais rápido do que o segundo consegue processar, haverá acúmulo entre as etapas.
Por isso, a distribuição das atividades deve considerar a capacidade dos setores.
Na programação da produção, o objetivo é manter um fluxo equilibrado.
Isso não significa que todos os setores precisam trabalhar exatamente na mesma velocidade, mas é necessário evitar desequilíbrios que criem filas excessivas ou ociosidade.
Disponibilidade da mão de obra
A mão de obra precisa ser considerada junto com as máquinas e os materiais.
Uma ordem não pode ser programada apenas porque existe equipamento disponível. Também é necessário verificar se existem profissionais para executar a atividade.
Entre os pontos que podem ser analisados estão:
- quantidade de operadores;
- turnos;
- horários;
- férias;
- ausências previstas;
- qualificações;
- necessidade de profissionais especializados.
Algumas máquinas exigem operadores específicos. Outras atividades podem depender de equipes com determinado conhecimento técnico.
Por isso, a disponibilidade da equipe influencia diretamente o cronograma.
A programação da produção precisa considerar essa limitação para evitar ordens paradas por falta de pessoas disponíveis.
Distribuição da equipe entre as atividades
Quando existem vários setores e ordens em andamento, pode ser necessário definir onde cada profissional será alocado.
Essa distribuição deve considerar a carga de trabalho.
Se um setor está sobrecarregado enquanto outro possui pouca demanda, pode existir oportunidade de redistribuição, desde que os profissionais possuam conhecimento para atuar na atividade.
Também é importante evitar mudanças excessivas durante o turno, pois elas podem prejudicar o ritmo do processo.
Uma distribuição organizada ajuda a manter:
- continuidade das operações;
- melhor utilização da equipe;
- menor tempo de espera;
- maior previsibilidade;
- equilíbrio entre os setores.
Dependência entre materiais, máquinas e equipe
Esses recursos não funcionam de forma independente.
Uma ordem só pode avançar quando todos os recursos necessários estão disponíveis ao mesmo tempo.
Por exemplo, pode existir matéria-prima e mão de obra disponíveis, mas a máquina necessária ainda estar ocupada.
Também pode acontecer o contrário: a máquina está livre, mas o material ainda não foi recebido.
A programação da produção precisa considerar essas dependências antes de definir a data de início de uma ordem.
Esse cruzamento reduz o risco de criar um cronograma que parece possível no papel, mas não pode ser executado na prática.
Preparação antes do início da ordem
Antes de iniciar uma ordem, é recomendável verificar se todos os recursos estão preparados.
Essa preparação pode incluir:
- separação da matéria-prima;
- disponibilidade das ferramentas;
- regulagem da máquina;
- conferência das informações da ordem;
- preparação do posto de trabalho;
- disponibilidade do operador;
- verificação das especificações.
Essa etapa ajuda a reduzir interrupções logo após o início.
Se a produção começa sem os recursos necessários, podem surgir paradas que afetam toda a sequência das ordens seguintes.
Por isso, a preparação deve fazer parte do planejamento operacional.
Integração entre estoque, compras e produção
Estoque, compras e produção precisam trabalhar com informações alinhadas.
O estoque mostra o que está disponível.
Compras acompanha o que precisa ser adquirido.
Produção informa quando os materiais serão necessários.
A integração dessas áreas é importante para evitar tanto falta quanto excesso de matéria-prima.
Na programação da produção, essa comunicação permite identificar antecipadamente quando uma ordem depende de um material que ainda não está disponível.
Nesse caso, compras pode acompanhar o fornecedor e o PCP pode decidir se mantém ou altera a ordem no cronograma.
Como o estoque apoia a programação
O estoque fornece informações importantes sobre:
- saldo atual;
- materiais reservados;
- movimentações;
- itens em falta;
- produtos intermediários;
- disponibilidade para novas ordens.
Esses dados ajudam a verificar quais ordens podem ser liberadas.
Também permitem identificar materiais críticos que podem comprometer várias ordens simultaneamente.
Como compras apoia a programação
Quando existe necessidade de reposição, o setor de compras precisa considerar o momento em que o material será utilizado.
Não basta saber que um item está acabando. É necessário saber quando ele será necessário na produção.
Isso ajuda a definir prioridades de compra e acompanhar prazos de recebimento.
A programação da produção fornece essa visão futura da demanda.
Com ela, compras consegue identificar itens que precisam chegar antes de determinadas datas.
Como manter os recursos alinhados durante a execução
Mesmo depois do início das ordens, os recursos precisam ser acompanhados.
Mudanças podem ocorrer a qualquer momento.
Uma máquina pode quebrar, um fornecedor pode atrasar ou um funcionário pode ficar indisponível.
Quando isso acontece, o cronograma precisa ser reavaliado.
Algumas alternativas podem incluir:
- alterar a sequência das ordens;
- utilizar máquina alternativa;
- antecipar outra produção;
- redistribuir equipe;
- reagendar determinada atividade;
- utilizar material substituto, quando permitido.
A programação da produção deve acompanhar essas mudanças para manter materiais, máquinas e mão de obra alinhados com a situação real da fábrica.
Essa organização integrada ajuda a reduzir períodos de espera, melhorar a utilização dos recursos e evitar que ordens sejam liberadas sem condições reais de execução.
Como criar e acompanhar um cronograma de produção?
Criar e acompanhar um cronograma é uma etapa central da programação da produção, porque permite transformar as ordens em uma sequência visual e organizada de atividades. O cronograma ajuda a definir quando cada ordem deve começar, quanto tempo deve permanecer em cada etapa e quando sua conclusão está prevista.
Sem esse controle, a fábrica pode ter dificuldade para identificar prioridades, acompanhar atrasos e entender quais atividades estão ocupando cada setor. Com um cronograma atualizado, o PCP passa a ter uma visão mais clara do fluxo produtivo e consegue reagir com mais rapidez diante de mudanças.
Definição da sequência das ordens
O primeiro passo é definir a ordem em que os trabalhos serão executados.
Essa sequência pode ser determinada com base em critérios como:
- prazo de entrega;
- prioridade do pedido;
- disponibilidade de matéria-prima;
- capacidade das máquinas;
- tempo de preparação;
- dependência entre etapas;
- disponibilidade da equipe.
Na programação da produção, a sequência precisa considerar o que é mais urgente, mas também o que é viável executar.
Uma ordem pode possuir prazo próximo, porém ainda estar aguardando matéria-prima. Nesse caso, talvez seja necessário iniciar outra atividade enquanto o material não chega.
Por isso, a sequência deve combinar prioridade e disponibilidade real.
Como organizar a sequência no cronograma
Depois de definir as prioridades, cada ordem pode ser posicionada dentro do período disponível.
Uma forma simples de organizar é distribuir as atividades por:
- dia;
- turno;
- semana;
- máquina;
- setor;
- linha de produção.
O nível de detalhamento depende da complexidade da fábrica.
Operações simples podem ser organizadas por dia. Já processos com várias etapas e recursos compartilhados podem exigir uma visão por horário ou por máquina.
O importante é que o cronograma permita entender rapidamente o que deve acontecer em cada período.
Definição da data prevista de início
Toda ordem precisa possuir uma data prevista de início.
Essa data deve representar o momento em que os recursos necessários estarão disponíveis para iniciar o trabalho.
Antes de definir o início, é importante verificar:
- liberação da ordem;
- disponibilidade dos materiais;
- máquina livre;
- equipe disponível;
- conclusão de etapas anteriores;
- prazo final.
A programação da produção deve evitar definir datas de início que não possam ser cumpridas.
Por exemplo, não faz sentido agendar uma ordem para segunda-feira se o principal material só chegar na quarta-feira.
Esse tipo de conflito reduz a confiabilidade do cronograma.
Data prevista de conclusão
Depois de determinar o início, é necessário calcular quando a ordem deverá terminar.
Para isso, devem ser considerados os tempos das operações e as restrições existentes.
A previsão pode incluir:
- tempo de preparação;
- tempo de fabricação;
- movimentação entre setores;
- inspeção;
- espera entre etapas;
- acabamento;
- embalagem.
Se uma ordem começa na segunda-feira, mas depende de três setores diferentes, sua conclusão pode ocorrer somente alguns dias depois.
Por isso, o prazo precisa ser calculado considerando todo o fluxo, e não apenas a principal operação.
Na programação da produção, essa previsão ajuda a identificar antecipadamente se a data desejada é compatível com a capacidade disponível.
Organização das etapas de cada ordem
Cada ordem pode possuir várias operações.
Essas etapas precisam estar claramente definidas para que o cronograma represente o caminho real do produto.
Uma ordem pode seguir, por exemplo:
- separação de material;
- corte;
- usinagem;
- montagem;
- acabamento;
- inspeção;
- embalagem.
O acompanhamento por etapas permite identificar exatamente onde a ordem se encontra.
Sem esse detalhamento, uma ordem pode aparecer apenas como “em produção”, mesmo que esteja parada há várias horas em um setor.
A programação da produção se torna mais útil quando cada fase possui previsão de início e término.
Dependência entre as etapas
Algumas operações só podem começar depois que outras terminam.
Essa dependência precisa aparecer no cronograma.
Se a montagem depende do corte, não é possível programar os dois processos para começar ao mesmo tempo, salvo quando existe produção parcial suficiente para alimentar a próxima etapa.
O cronograma também deve considerar a disponibilidade do setor seguinte.
Caso a primeira operação termine, mas a segunda esteja sobrecarregada, a ordem ficará aguardando.
Esse tempo de espera pode afetar diretamente a data final.
Definição dos responsáveis pelos processos
Também é importante indicar quem será responsável por cada etapa ou setor.
Isso não significa necessariamente atribuir todas as tarefas a uma pessoa específica. Em muitos casos, o responsável pode ser:
- setor;
- equipe;
- célula;
- máquina;
- operador;
- supervisor.
Na programação da produção, essa informação facilita o acompanhamento e reduz dúvidas sobre onde cada atividade deve acontecer.
Também ajuda a identificar rapidamente quem precisa ser acionado quando existe atraso ou interrupção.
Acompanhamento das ordens em andamento
Depois que a execução começa, o cronograma precisa ser acompanhado continuamente.
É importante verificar se as ordens realmente iniciaram nos horários ou datas previstas.
Algumas informações úteis são:
- ordem iniciada;
- etapa atual;
- quantidade produzida;
- tempo utilizado;
- recurso utilizado;
- situação do material;
- previsão atualizada de término.
Esse acompanhamento permite comparar o previsto com o realizado.
Se uma atividade deveria terminar pela manhã, mas continua em execução no fim do dia, existe um desvio que pode afetar as próximas ordens.
Controle das ordens concluídas
As ordens finalizadas também precisam ser registradas.
Isso ajuda a medir o desempenho do cronograma e permite comparar:
- data prevista;
- data real;
- tempo previsto;
- tempo realizado;
- quantidade planejada;
- quantidade produzida.
Essas informações são importantes para melhorar futuras estimativas.
Se determinadas operações levam constantemente mais tempo do que o previsto, os tempos utilizados no planejamento podem precisar ser revistos.
A programação da produção torna-se mais precisa quando utiliza dados reais do histórico.
Identificação das ordens atrasadas
As ordens atrasadas devem ficar visíveis no acompanhamento.
O atraso pode ocorrer por diversos motivos, como:
- falta de material;
- quebra de máquina;
- operação acima do tempo previsto;
- ausência de operador;
- problema de qualidade;
- mudança de prioridade;
- sobrecarga de setor.
Além de identificar o atraso, é importante registrar sua causa.
Esse histórico permite descobrir problemas recorrentes.
Por exemplo, se várias ordens atrasam sempre no mesmo setor, pode existir um gargalo de capacidade.
Como atualizar o cronograma conforme a produção avança
O cronograma não deve ser tratado como um documento fixo.
A realidade da fábrica pode mudar durante o dia.
Na programação da produção, sempre que uma condição importante mudar, o cronograma pode precisar ser atualizado.
Algumas situações comuns são:
- ordem concluída antes do previsto;
- atraso em determinada etapa;
- quebra de equipamento;
- chegada antecipada de material;
- falta inesperada de componente;
- entrada de nova prioridade.
A atualização permite reorganizar as atividades seguintes de acordo com a situação atual.
Reprogramação das atividades
Quando existe um desvio significativo, pode ser necessário reprogramar.
Imagine que uma máquina fique indisponível durante metade do turno. As ordens previstas para esse recurso provavelmente precisarão de uma nova sequência.
Nesse momento, o responsável pode analisar alternativas como:
- transferir a ordem para outra máquina;
- antecipar outra atividade;
- alterar a sequência;
- redistribuir a carga;
- reagendar o início;
- revisar a data prevista de conclusão.
A reprogramação deve procurar reduzir o impacto sobre o restante das ordens.
Comparação entre cronograma previsto e realizado
Uma prática importante é comparar periodicamente o que foi planejado com aquilo que realmente aconteceu.
Essa análise pode observar:
| Informação | Previsto | Realizado |
|---|---|---|
| Início da ordem | Segunda-feira | Segunda-feira |
| Término | Terça-feira | Quarta-feira |
| Tempo de produção | 12 horas | 17 horas |
| Quantidade | 500 unidades | 500 unidades |
Esse tipo de comparação ajuda a identificar onde estão os principais desvios.
Na programação da produção, o histórico pode ser utilizado para melhorar tempos, prioridades e estimativas futuras.
Como manter o cronograma confiável
Um cronograma só é útil quando está atualizado.
Se as ordens mudam de situação, mas o planejamento continua mostrando informações antigas, a equipe perde confiança nos dados.
Por isso, é importante atualizar informações sobre:
- início;
- andamento;
- paradas;
- conclusão;
- atrasos;
- novas previsões.
A programação da produção precisa refletir o que está acontecendo na fábrica, permitindo que PCP, produção, estoque e demais áreas consultem uma visão consistente das atividades.
Com esse acompanhamento, o cronograma deixa de ser apenas uma previsão e passa a funcionar como uma ferramenta de controle diário da produção.
Como identificar gargalos e evitar atrasos na produção?
Identificar gargalos é uma parte importante da programação da produção, porque um único recurso limitado pode comprometer o fluxo de várias ordens. Quando uma máquina, setor, material ou etapa não acompanha o ritmo necessário, começam a surgir filas, esperas e atrasos.
Para evitar esse problema, é necessário acompanhar continuamente a relação entre carga, capacidade, disponibilidade de materiais e andamento das operações. O objetivo não é apenas perceber que uma ordem está atrasada, mas entender onde o atraso começou e qual fator está limitando o processo.
Comparação entre carga e capacidade
Um dos primeiros passos para identificar gargalos é comparar a carga de trabalho com a capacidade disponível.
A carga representa quanto trabalho precisa ser executado em determinado período. Já a capacidade mostra quanto uma máquina, equipe ou setor consegue produzir nesse mesmo intervalo.
Por exemplo:
- capacidade disponível: 40 horas;
- carga programada: 52 horas.
Nesse caso, existe uma sobrecarga de 12 horas.
Na programação da produção, essa diferença pode indicar que algumas ordens não serão concluídas dentro do período previsto caso nenhuma ação seja tomada.
Essa comparação deve ser feita por:
- máquina;
- setor;
- célula de produção;
- equipe;
- período;
- operação crítica.
Quando a carga supera a capacidade de forma recorrente, existe um forte sinal de gargalo.
Máquinas sobrecarregadas
Uma máquina pode se tornar um ponto crítico quando recebe mais ordens do que consegue processar.
Alguns sinais comuns são:
- formação de filas;
- ordens aguardando liberação;
- utilização próxima do limite durante longos períodos;
- horas extras frequentes;
- atraso em operações seguintes;
- pouca margem para encaixar novas ordens.
A sobrecarga também pode ocorrer quando várias famílias de produtos dependem do mesmo equipamento.
Na programação da produção, é importante analisar não apenas quantas ordens estão direcionadas à máquina, mas também quanto tempo cada uma exige.
Uma ordem pequena pode consumir poucas horas, enquanto outra pode ocupar o equipamento durante vários turnos.
Como reduzir a sobrecarga das máquinas
Quando uma máquina apresenta carga excessiva, algumas alternativas podem ser avaliadas:
- alterar a sequência das ordens;
- utilizar equipamento alternativo;
- redistribuir lotes;
- antecipar parte da produção;
- transferir atividades para outro período;
- revisar tempos de preparação;
- reorganizar prioridades.
Essas decisões devem considerar prazos e viabilidade técnica.
Não é suficiente retirar uma ordem de uma máquina sobrecarregada se o recurso alternativo não consegue executar o mesmo processo.
Falta de matéria-prima
A falta de material é uma das principais causas de interrupção do fluxo produtivo.
Uma ordem pode estar corretamente programada, com máquina e operador disponíveis, mas não conseguir iniciar porque o componente necessário não chegou.
Esse tipo de problema pode provocar:
- máquina parada;
- operador aguardando;
- alteração da sequência;
- entrada de outra ordem no lugar;
- atraso nas etapas seguintes;
- mudanças constantes no cronograma.
A programação da produção precisa considerar a disponibilidade dos materiais antes da liberação das ordens.
Também é importante acompanhar compras em andamento e datas previstas de recebimento.
Como identificar materiais críticos
Alguns materiais possuem impacto maior no processo.
Podem ser considerados críticos aqueles que:
- são utilizados em várias ordens;
- possuem prazo de compra longo;
- possuem poucos fornecedores;
- apresentam baixo saldo;
- costumam atrasar;
- são indispensáveis para iniciar determinada etapa.
Identificar esses itens antecipadamente ajuda a reduzir o risco de interrupções.
Também é importante diferenciar saldo físico de saldo realmente disponível, pois parte do estoque pode estar reservada para outras ordens.
Tempo elevado de preparação
O tempo de preparação das máquinas também pode criar gargalos.
Trocas frequentes de ferramenta, limpeza, regulagem ou configuração reduzem o tempo disponível para produzir.
Por exemplo, se uma máquina exige uma hora de preparação a cada troca de produto e realiza várias trocas por dia, uma parcela significativa do turno pode ser consumida sem fabricação efetiva.
Na programação da produção, é importante avaliar oportunidades de agrupar produtos semelhantes.
Isso pode reduzir:
- quantidade de setups;
- tempo de parada;
- ajustes;
- movimentações;
- retomadas de produção.
Entretanto, esse agrupamento precisa respeitar os prazos.
Ordens paradas entre etapas
Um gargalo nem sempre está em uma máquina.
Ele também pode aparecer quando as ordens permanecem aguardando entre processos.
Por exemplo:
- corte concluído;
- material aguardando montagem;
- montagem concluída;
- produto aguardando acabamento.
Esse tempo de espera aumenta o prazo total da ordem mesmo que cada operação individual seja rápida.
Por isso, a programação da produção deve acompanhar não apenas o tempo de execução, mas também o tempo em que as ordens permanecem paradas.
Alguns sinais de acúmulo são:
- grande quantidade de produtos em processo;
- materiais ocupando áreas intermediárias;
- ordens aguardando por vários períodos;
- setores recebendo mais trabalho do que conseguem processar.
Dependência de setores anteriores
Em muitos processos, um setor só consegue trabalhar se a etapa anterior entregar o material.
Se o setor de corte atrasa, a montagem também pode ficar sem atividade.
Essa dependência precisa ser considerada no cronograma.
Na programação da produção, cada etapa deve ser analisada como parte de um fluxo.
O desempenho de uma operação pode afetar diretamente todas as seguintes.
Por isso, é importante verificar:
- sequência das etapas;
- capacidade de cada setor;
- tempo de processamento;
- quantidade transferida;
- filas entre operações;
- disponibilidade dos próximos recursos.
Se um setor sempre recebe mais trabalho do que consegue processar, pode existir um gargalo estrutural.
Falhas de comunicação
Problemas de comunicação também podem gerar atrasos.
Isso acontece quando informações importantes não chegam aos responsáveis no momento correto.
Alguns exemplos são:
- alteração de prioridade não comunicada;
- material recebido sem aviso ao PCP;
- máquina parada sem atualização;
- ordem concluída sem apontamento;
- mudança de prazo não registrada;
- problema de qualidade não informado.
A programação da produção depende de informações atualizadas.
Se o cronograma mostra que uma máquina está disponível, mas ela está parada por manutenção, as próximas decisões serão baseadas em uma condição que não corresponde à realidade.
Por isso, produção, PCP, estoque e compras precisam trabalhar com informações alinhadas.
Reprogramações frequentes
Reprogramar faz parte da rotina industrial, mas mudanças excessivas podem indicar problemas no planejamento.
Se o cronograma precisa ser alterado várias vezes por dia, é importante investigar as causas.
As reprogramações podem estar relacionadas a:
- falta recorrente de material;
- tempos de produção incorretos;
- excesso de pedidos urgentes;
- capacidade insuficiente;
- falhas de máquina;
- mudanças comerciais frequentes;
- falta de atualização das ordens.
Na programação da produção, acompanhar os motivos das alterações ajuda a identificar problemas recorrentes.
Se a maior parte das mudanças ocorre por falta de material, por exemplo, pode ser necessário melhorar o alinhamento entre compras e produção.
Como diferenciar um atraso pontual de um gargalo
Nem todo atraso representa um gargalo.
Um problema isolado pode acontecer por uma ocorrência específica, como quebra inesperada ou falta de um funcionário.
O gargalo costuma apresentar comportamento recorrente.
Alguns sinais são:
- filas frequentes no mesmo recurso;
- atrasos repetidos no mesmo setor;
- utilização constantemente elevada;
- ordens aguardando sempre pela mesma operação;
- necessidade frequente de horas extras;
- dificuldade para aumentar o volume produzido.
A análise histórica ajuda a diferenciar eventos pontuais de limitações permanentes.
Ações para corrigir os gargalos
Depois de identificar o ponto limitante, é necessário definir ações específicas.
Dependendo da causa, algumas medidas podem incluir:
- redistribuir ordens;
- revisar a sequência de produção;
- reduzir setups;
- ajustar lotes;
- melhorar a disponibilidade de materiais;
- revisar tempos padrão;
- alterar turnos;
- redistribuir operadores;
- utilizar recursos alternativos;
- antecipar manutenções.
A solução deve estar relacionada à causa real.
Se o problema é falta de matéria-prima, aumentar a velocidade da máquina não resolverá o atraso. Da mesma forma, se o gargalo está na capacidade do equipamento, apenas alterar prioridades pode não ser suficiente.
Acompanhamento dos gargalos ao longo do tempo
Depois de realizar uma ação, é importante acompanhar os resultados.
A programação da produção pode utilizar indicadores para verificar se o problema foi reduzido.
Alguns dados importantes são:
- tempo de espera;
- quantidade de ordens atrasadas;
- utilização das máquinas;
- carga por recurso;
- horas paradas;
- frequência de reprogramações;
- tempo médio por operação.
Esse acompanhamento ajuda a verificar se o gargalo foi realmente eliminado ou apenas deslocado para outro ponto.
Em alguns casos, ao aumentar a capacidade de uma etapa, o processo seguinte pode se tornar o novo limitante.
Por isso, a análise precisa ser contínua.
Como prevenir atrasos antes que aconteçam
A prevenção depende principalmente da atualização constante das informações.
Antes de liberar as ordens, é importante verificar:
- materiais disponíveis;
- capacidade dos recursos;
- disponibilidade da equipe;
- carga dos setores;
- prazos;
- tempos de produção;
- dependências entre processos.
A programação da produção também deve comparar o planejado com o realizado.
Quando uma operação começa a apresentar desvios frequentes, é possível agir antes que o problema se transforme em uma sequência de atrasos.
Com essa análise contínua, a indústria consegue identificar pontos críticos mais cedo, equilibrar melhor sua capacidade e manter o fluxo de produção mais próximo do cronograma previsto.
Como comparar produção planejada e realizada?
Comparar o que foi planejado com o que realmente aconteceu é uma etapa fundamental da programação da produção. Essa análise permite verificar se as ordens foram concluídas dentro das quantidades, prazos e tempos previstos, além de revelar perdas, paradas e outros desvios que podem comprometer o desempenho da fábrica.
Quando essa comparação é feita de forma frequente, a empresa consegue entender melhor sua capacidade real e melhorar as próximas programações com base em dados concretos.
Quantidade planejada
A quantidade planejada representa o volume que deveria ser produzido dentro de determinado período.
Ela pode estar relacionada a:
- uma ordem de produção;
- um turno;
- um dia;
- uma semana;
- um setor;
- uma máquina;
- uma linha de produção.
Na programação da produção, essa quantidade precisa estar alinhada com a demanda, a capacidade disponível e os materiais necessários.
Por exemplo, uma ordem pode prever a fabricação de 1.000 unidades até o final do dia. Esse número será utilizado como referência para avaliar o resultado realizado.
Quantidade efetivamente produzida
A quantidade realizada mostra quanto foi realmente produzido.
Comparar esse valor com a quantidade planejada ajuda a identificar se a meta foi atingida.
Um exemplo simples:
| Indicador | Resultado |
|---|---|
| Quantidade planejada | 1.000 unidades |
| Quantidade produzida | 900 unidades |
| Diferença | 100 unidades |
Nesse caso, a produção ficou 100 unidades abaixo do previsto.
Essa diferença precisa ser analisada para descobrir o motivo.
Na programação da produção, o objetivo não é apenas identificar que houve diferença, mas entender por que ela aconteceu.
Como analisar as diferenças de quantidade
Uma quantidade inferior ao planejado pode ser causada por diferentes fatores, como:
- falta de matéria-prima;
- parada de máquina;
- ritmo de produção abaixo do previsto;
- retrabalho;
- problemas de qualidade;
- ausência de mão de obra;
- tempo de preparação maior do que o esperado.
Também pode acontecer de a quantidade produzida ser superior à planejada.
Nesse caso, é necessário verificar se houve ganho real de produtividade ou se foram produzidas unidades além da necessidade.
Produzir acima do necessário nem sempre representa um resultado positivo, pois pode gerar estoque excedente.
Tempo previsto e tempo realizado
Outra comparação importante é entre o tempo planejado e o tempo realmente utilizado.
Se uma operação estava prevista para durar seis horas, mas levou oito, existe um desvio de duas horas.
Esse tipo de diferença afeta diretamente o restante do cronograma.
Na programação da produção, os tempos são utilizados para distribuir ordens entre máquinas e setores. Se estiverem incorretos, o cronograma pode acumular atrasos.
Por isso, é importante registrar:
- tempo previsto;
- horário de início;
- horário de término;
- tempo efetivo de operação;
- períodos de parada.
Com essas informações, a empresa consegue entender se os tempos utilizados no planejamento representam a realidade.
Data planejada e data de conclusão
Também é necessário comparar a data prevista de conclusão com a data em que a ordem realmente terminou.
Essa informação ajuda a medir o cumprimento dos prazos.
Por exemplo:
- conclusão prevista: 15 de setembro;
- conclusão realizada: 17 de setembro.
Nesse caso, houve um atraso de dois dias.
A análise deve procurar identificar em qual etapa esse atraso surgiu.
Ele pode ter começado muito antes da data final, em processos como:
- corte;
- montagem;
- acabamento;
- inspeção;
- embalagem.
A programação da produção deve acompanhar cada etapa para evitar que o atraso seja percebido apenas no final.
Paradas registradas
As paradas possuem impacto direto no tempo total de produção.
Por isso, é importante registrar quando elas acontecem e qual foi sua duração.
Alguns exemplos incluem:
- quebra de máquina;
- manutenção;
- falta de material;
- troca de ferramenta;
- ajuste de equipamento;
- espera por operador;
- falta de energia;
- problema de qualidade.
Se uma ordem apresenta tempo realizado muito maior do que o previsto, o histórico de paradas pode ajudar a explicar a diferença.
Na programação da produção, essas informações também podem ser utilizadas para criar cronogramas futuros mais realistas.
Como analisar a frequência das paradas
Não basta registrar apenas a duração.
Também é importante avaliar se determinado tipo de parada acontece com frequência.
Por exemplo, uma máquina que apresenta pequenas paradas diariamente pode gerar uma perda significativa ao longo do mês.
A análise pode considerar:
- quantidade de ocorrências;
- duração média;
- recurso afetado;
- motivo;
- impacto sobre as ordens.
Com isso, a empresa consegue identificar causas recorrentes e priorizar ações.
Perdas durante o processo
As perdas também precisam fazer parte da comparação entre planejado e realizado.
Uma ordem pode prever a entrada de determinada quantidade de matéria-prima, mas gerar uma quantidade menor de produtos acabados.
Essa diferença pode estar relacionada a:
- refugo;
- desperdício;
- falha de processo;
- corte incorreto;
- ajuste de máquina;
- problema de qualidade.
A programação da produção pode utilizar dados históricos de perdas para melhorar o cálculo das quantidades necessárias.
Se determinado processo apresenta perdas previsíveis, esse fator pode ser considerado em planejamentos futuros.
Retrabalhos
Retrabalho ocorre quando uma atividade precisa ser refeita ou corrigida.
Além de consumir tempo, ele ocupa máquinas, mão de obra e materiais que poderiam estar sendo utilizados em outras ordens.
Por isso, o retrabalho pode alterar significativamente o cronograma.
Ao comparar planejado e realizado, é importante registrar:
- quantidade retrabalhada;
- tempo gasto;
- etapa onde ocorreu;
- motivo;
- impacto sobre o prazo.
Na programação da produção, essas informações ajudam a compreender por que determinadas ordens apresentam tempos maiores do que o esperado.
Motivos dos desvios
Identificar um desvio é apenas o primeiro passo.
O mais importante é compreender sua causa.
Alguns desvios comuns incluem:
- quantidade produzida abaixo do previsto;
- tempo acima do planejado;
- atraso na conclusão;
- excesso de paradas;
- perda elevada;
- retrabalho acima do normal.
Os motivos podem estar relacionados a:
- capacidade inadequada;
- falta de materiais;
- erro na estimativa de tempo;
- falha de equipamento;
- mudança de prioridade;
- problema de qualidade;
- indisponibilidade da equipe.
A análise deve buscar a causa mais próxima do problema para evitar conclusões genéricas.
Uso de indicadores na comparação
Alguns indicadores ajudam a visualizar rapidamente o desempenho entre planejado e realizado.
Entre eles estão:
- percentual de ordens concluídas no prazo;
- quantidade planejada x realizada;
- tempo previsto x realizado;
- índice de retrabalho;
- índice de perdas;
- horas de parada;
- quantidade de ordens atrasadas.
Esses dados ajudam a identificar padrões.
Por exemplo, se o tempo realizado é constantemente maior do que o previsto, pode ser necessário revisar os tempos utilizados no planejamento.
Como usar os dados para melhorar futuras programações
O principal objetivo dessa comparação é melhorar as próximas decisões.
A programação da produção pode ser ajustada com base no histórico real.
Se uma operação costuma levar 30 minutos em vez dos 20 minutos planejados, utilizar 30 minutos nas próximas ordens pode tornar o cronograma mais confiável.
Da mesma forma, se determinado equipamento apresenta paradas frequentes, a capacidade considerada no planejamento pode precisar ser revista.
Os dados históricos também ajudam a:
- atualizar tempos padrão;
- revisar prioridades;
- ajustar capacidade;
- melhorar sequência das ordens;
- identificar gargalos;
- prever perdas;
- reduzir atrasos.
Comparação por período
A análise pode ser feita diariamente, semanalmente ou mensalmente.
No acompanhamento diário, o foco pode estar nas ordens em andamento e nos desvios imediatos.
Na análise semanal, é possível observar desempenho por setor, máquina ou família de produtos.
Já em períodos maiores, os dados ajudam a identificar tendências.
A programação da produção se torna mais precisa quando essas análises são realizadas de forma contínua e utilizadas como referência para o próximo ciclo de planejamento.
Importância de registrar informações confiáveis
Para que a comparação seja útil, os dados precisam ser registrados corretamente.
Se horários, quantidades, perdas e paradas não forem informados, a diferença entre planejado e realizado pode ficar incompleta.
Por isso, é importante manter registros sobre:
- início e fim das operações;
- quantidades produzidas;
- perdas;
- retrabalhos;
- motivos de paradas;
- datas de conclusão.
Com informações confiáveis, a programação da produção passa a utilizar dados reais da fábrica, tornando os próximos cronogramas mais coerentes com a capacidade e o desempenho efetivo dos processos.
Quais indicadores ajudam a melhorar a programação da produção?
Os indicadores ajudam a transformar o acompanhamento da fábrica em informações úteis para melhorar a programação da produção. Em vez de avaliar apenas se uma ordem foi concluída ou não, a empresa passa a observar prazos, produtividade, paradas, retrabalhos, capacidade utilizada e diferenças entre o planejado e o realizado.
Esses dados permitem identificar padrões, antecipar problemas e tornar os próximos cronogramas mais próximos da realidade operacional.
Cumprimento dos prazos
O cumprimento dos prazos mostra quantas ordens foram concluídas dentro da data prevista.
Esse indicador ajuda a entender se o planejamento está compatível com a capacidade real da fábrica.
Uma forma simples de acompanhar é comparar:
- ordens previstas para conclusão;
- ordens concluídas no prazo;
- ordens concluídas com atraso.
Na programação da produção, esse acompanhamento permite verificar se os prazos definidos estão sendo realistas.
Se muitas ordens apresentam atraso, pode ser necessário revisar:
- capacidade dos recursos;
- tempos de produção;
- sequência das ordens;
- disponibilidade de materiais;
- critérios de prioridade.
A análise também deve considerar onde os atrasos estão acontecendo, e não apenas o resultado final.
Ordens concluídas no período
A quantidade de ordens concluídas em determinado período ajuda a medir o ritmo da produção.
Esse acompanhamento pode ser feito por:
- dia;
- semana;
- mês;
- máquina;
- setor;
- linha de produção.
Por exemplo, se estavam previstas 40 ordens para a semana e apenas 30 foram concluídas, é importante investigar quais fatores impediram o cumprimento do cronograma.
A programação da produção pode utilizar esse histórico para ajustar a quantidade de ordens programadas nos próximos períodos.
Também é importante analisar a complexidade das ordens, pois dez ordens pequenas podem exigir menos capacidade do que três ordens de grande volume.
Ordens atrasadas
O número de ordens atrasadas é um dos indicadores mais importantes para avaliar a confiabilidade do cronograma.
Além da quantidade, é interessante acompanhar:
- quantos dias cada ordem está atrasada;
- em qual setor ocorreu o atraso;
- motivo;
- recurso envolvido;
- impacto sobre outras ordens.
A programação da produção se beneficia principalmente quando os atrasos são analisados por causa.
Se várias ordens atrasam por falta de matéria-prima, por exemplo, o problema pode estar no alinhamento com estoque e compras.
Se os atrasos se concentram em uma determinada máquina, pode existir um problema de capacidade.
Tempo médio de produção
O tempo médio de produção mostra quanto tempo uma ordem ou operação costuma levar para ser concluída.
Esse indicador ajuda a avaliar se os tempos utilizados no planejamento correspondem à realidade.
Para calcular, pode-se observar o tempo de várias ordens semelhantes e encontrar uma média.
Por exemplo:
- ordem 1: 7 horas;
- ordem 2: 8 horas;
- ordem 3: 9 horas.
Tempo médio: 8 horas.
Se a programação da produção estiver considerando apenas 5 horas para esse processo, o cronograma provavelmente ficará apertado e poderá gerar atrasos.
Por isso, o histórico real deve ser utilizado para revisar os tempos planejados.
Capacidade utilizada
A capacidade utilizada mostra quanto da disponibilidade de um recurso está sendo realmente ocupada.
Um exemplo:
- capacidade disponível: 100 horas;
- carga utilizada: 80 horas.
Nesse caso, a utilização foi de 80%.
Esse indicador ajuda a identificar tanto sobrecarga quanto ociosidade.
Uma utilização muito baixa pode indicar:
- pouca demanda;
- excesso de capacidade;
- problemas no fluxo;
- falta de materiais;
- má distribuição das ordens.
Já uma utilização constantemente próxima do limite pode aumentar o risco de atrasos quando surgem imprevistos.
Na programação da produção, acompanhar esse indicador ajuda a distribuir melhor a carga.
Horas de máquina parada
As horas de máquina parada mostram quanto tempo um equipamento ficou indisponível ou sem produzir.
As paradas podem ocorrer por:
- manutenção;
- quebra;
- falta de material;
- falta de operador;
- preparação;
- troca de ferramenta;
- ajuste;
- problema de qualidade.
Esse indicador deve ser acompanhado por motivo.
Uma máquina com muitas horas paradas por falta de matéria-prima exige uma ação diferente de outra que para frequentemente por falhas mecânicas.
A programação da produção pode utilizar esse histórico para considerar uma capacidade mais realista do recurso.
Quantidade planejada x realizada
Comparar quantidade planejada e realizada ajuda a medir o quanto a produção conseguiu cumprir o volume previsto.
Exemplo:
| Indicador | Quantidade |
|---|---|
| Planejado | 1.500 unidades |
| Realizado | 1.350 unidades |
| Diferença | 150 unidades |
Nesse caso, foram produzidas 150 unidades a menos do que o previsto.
A análise deve verificar o motivo dessa diferença.
Entre as possíveis causas estão:
- paradas;
- perdas;
- ritmo abaixo do esperado;
- atraso de material;
- retrabalho;
- falha de equipamento.
Na programação da produção, essa comparação ajuda a ajustar metas e tempos futuros.
Índice de retrabalho
O retrabalho representa atividades que precisaram ser refeitas ou corrigidas.
Ele consome capacidade que originalmente estava destinada a outras ordens.
Por isso, acompanhar o índice de retrabalho é importante para compreender desvios no cronograma.
Podem ser analisados:
- quantidade retrabalhada;
- horas utilizadas;
- setor onde ocorreu;
- motivo;
- frequência.
Se uma máquina possui 40 horas disponíveis na semana e 6 horas são utilizadas em retrabalho, a capacidade efetiva para novas ordens fica menor.
A programação da produção precisa considerar esse impacto ao analisar a disponibilidade real.
Gargalos recorrentes
Os gargalos recorrentes são pontos da produção onde filas, atrasos ou sobrecarga aparecem com frequência.
Eles podem estar relacionados a:
- máquinas;
- setores;
- operações;
- materiais;
- pessoas;
- fornecedores.
Um gargalo pode ser identificado quando existe:
- fila constante;
- ordens aguardando processamento;
- alta utilização do mesmo recurso;
- horas extras frequentes;
- atrasos repetidos na mesma etapa.
Na programação da produção, acompanhar esses pontos ajuda a evitar que novas ordens sejam distribuídas de forma incompatível com a capacidade disponível.
Também permite avaliar ações para reduzir a limitação.
Eficiência por máquina
A eficiência por máquina ajuda a verificar se o equipamento está entregando o desempenho esperado.
A análise pode comparar:
- tempo previsto;
- tempo realizado;
- quantidade prevista;
- quantidade produzida;
- horas disponíveis;
- horas efetivamente produtivas.
Uma máquina pode estar disponível durante muitas horas, mas apresentar baixa produção devido a paradas frequentes ou velocidade abaixo da esperada.
Essas informações ajudam a compreender melhor a capacidade real.
Eficiência por setor
Além das máquinas, é importante avaliar os setores.
Um setor pode apresentar baixa eficiência mesmo quando seus equipamentos funcionam normalmente.
Isso pode acontecer por:
- excesso de movimentação;
- filas internas;
- falta de materiais;
- dependência de etapas anteriores;
- distribuição inadequada da equipe.
A programação da produção pode utilizar esses dados para redistribuir atividades e equilibrar melhor o fluxo.
Eficiência por operação
Analisar a eficiência por operação permite identificar etapas específicas que estão consumindo mais tempo do que o previsto.
Por exemplo, uma ordem pode passar por quatro operações e apresentar atraso apenas na terceira.
Se o acompanhamento for feito apenas pela ordem completa, essa informação pode passar despercebida.
Ao analisar cada operação, é possível identificar:
- tempos acima do padrão;
- paradas;
- perdas;
- retrabalho;
- diferenças entre operadores ou máquinas;
- necessidade de ajuste no processo.
Como usar os indicadores em conjunto
Nenhum indicador deve ser analisado isoladamente.
Uma quantidade elevada de ordens atrasadas, por exemplo, pode ser explicada por aumento das horas de máquina parada.
Da mesma forma, baixa produção realizada pode estar relacionada a retrabalho ou falta de materiais.
Na programação da produção, o ideal é cruzar informações.
Alguns exemplos:
- ordens atrasadas + máquina parada;
- produção realizada + capacidade utilizada;
- retrabalho + tempo médio;
- gargalo + carga do setor;
- prazo cumprido + quantidade produzida.
Essa visão ajuda a identificar relações entre causa e resultado.
Acompanhamento periódico dos indicadores
Os indicadores podem ser acompanhados em diferentes frequências.
Diariamente, podem ser observados:
- ordens em andamento;
- atrasos;
- paradas;
- produção realizada.
Semanalmente:
- cumprimento do cronograma;
- capacidade utilizada;
- principais gargalos;
- ordens concluídas.
Mensalmente:
- evolução do desempenho;
- frequência de retrabalho;
- mudanças na capacidade;
- tendências de atraso.
A programação da produção melhora quando essas informações deixam de ser apenas registros históricos e passam a ser utilizadas na definição de novos cronogramas.
Com dados atualizados, é possível criar previsões mais realistas, distribuir melhor as ordens e identificar problemas antes que comprometam todo o fluxo produtivo.
Conclusão
A programação da produção é fundamental para transformar o planejamento em atividades organizadas e executáveis no chão de fábrica. Mais do que definir o que será produzido, ela ajuda a estabelecer uma sequência coerente para as ordens, considerando prazos, recursos disponíveis, capacidade produtiva e prioridades.
Quando esse processo é bem estruturado, a empresa passa a ter maior previsibilidade sobre suas operações. Isso facilita a organização das atividades e reduz decisões tomadas de forma improvisada durante a execução.
Acompanhamento da capacidade e dos recursos
Uma programação da produção eficiente depende do acompanhamento constante da capacidade disponível.
É necessário observar se máquinas, setores e equipes conseguem atender à carga prevista dentro do período estabelecido.
Além da capacidade, também precisam ser acompanhados:
- materiais disponíveis;
- matérias-primas reservadas;
- máquinas em operação;
- recursos indisponíveis;
- equipes disponíveis;
- ordens em andamento;
- prazos de entrega;
- tempos previstos.
Essas informações ajudam a evitar cronogramas incompatíveis com a realidade da fábrica.
Se uma máquina possui capacidade limitada, por exemplo, programar uma quantidade maior de atividades do que ela consegue executar pode gerar atrasos em sequência.
Da mesma forma, liberar uma ordem sem todos os materiais disponíveis pode provocar interrupções durante a produção.
Importância de acompanhar materiais, máquinas e equipes
Materiais, equipamentos e pessoas precisam estar disponíveis no momento correto.
A falta de apenas um desses recursos pode impedir o início ou a continuidade de uma ordem.
Por isso, a programação da produção deve considerar esses elementos de forma integrada.
Antes de iniciar uma atividade, é importante verificar se:
- os materiais estão disponíveis;
- a máquina necessária está livre;
- o operador está disponível;
- as operações anteriores foram concluídas;
- existe capacidade no setor seguinte.
Esse acompanhamento melhora o fluxo e reduz períodos de espera entre as etapas.
Planejado x realizado como fonte de melhoria
Outro ponto importante é comparar aquilo que foi planejado com o que realmente aconteceu.
Essa análise permite identificar diferenças relacionadas a:
- quantidade produzida;
- tempo utilizado;
- data de início;
- data de conclusão;
- horas de parada;
- perdas;
- retrabalho;
- atrasos.
Na programação da produção, esses dados ajudam a identificar onde o planejamento precisa ser ajustado.
Se uma determinada operação frequentemente demora mais do que o previsto, por exemplo, o tempo utilizado nas próximas programações pode precisar ser revisado.
Da mesma forma, se determinada máquina apresenta muitas paradas, sua capacidade real pode ser menor do que a capacidade teórica considerada inicialmente.
Identificação dos desvios
Os desvios mostram onde existe diferença entre o esperado e o realizado.
Eles podem indicar problemas como:
- sobrecarga;
- falta de matéria-prima;
- tempo padrão inadequado;
- gargalos;
- excesso de retrabalho;
- falhas de equipamento;
- mudanças frequentes de prioridade.
O acompanhamento desses desvios permite atuar sobre as causas e aperfeiçoar continuamente o processo.
A programação da produção deixa, então, de ser apenas uma definição de sequência e passa a funcionar como uma ferramenta de análise e controle.
Integração entre PCP, estoque, compras e produção
Uma programação confiável também depende da integração entre diferentes áreas.
O PCP precisa conhecer as ordens, prioridades e capacidade disponível.
O estoque precisa fornecer informações sobre materiais existentes, reservados e faltantes.
Compras precisa acompanhar itens que ainda precisam ser adquiridos e seus respectivos prazos de entrega.
A produção, por sua vez, precisa registrar o andamento das atividades e informar paradas, atrasos e conclusões.
Quando essas informações circulam de forma organizada, a programação da produção tende a refletir melhor a situação real da fábrica.
Programação baseada em informações atualizadas
Quanto mais atualizados forem os dados, maior será a confiabilidade das decisões.
Uma ordem marcada como concluída precisa realmente estar finalizada. Uma máquina registrada como disponível precisa estar em condições de uso. Um material informado como disponível precisa considerar também as reservas existentes.
Essa qualidade das informações permite criar cronogramas mais realistas e reduzir alterações inesperadas.
A programação da produção se torna mais eficiente quando planejamento e execução estão conectados por dados confiáveis.
Com o acompanhamento contínuo de capacidade, materiais, máquinas, equipes, prazos e resultados, a indústria consegue melhorar gradualmente sua organização, reduzir gargalos e construir uma operação mais previsível. A integração entre PCP, estoque, compras e produção reforça esse processo e cria uma base mais sólida para decisões relacionadas às próximas ordens e aos futuros ciclos produtivos.
Organize sua produção com mais eficiência
Melhore sua programação da produção com um sistema que ajude a organizar ordens, acompanhar prazos, controlar recursos e visualizar o andamento da fábrica em um só lugar.
Conheça uma solução para tornar seu planejamento produtivo mais organizado e confiável.
Veja também nosso artigo sobre Entenda Como o Sistema PCP Pode Transformar a Gestão da Sua Produção ou acesse nosso blog e fique por dentro de como otimizar o seu negócio