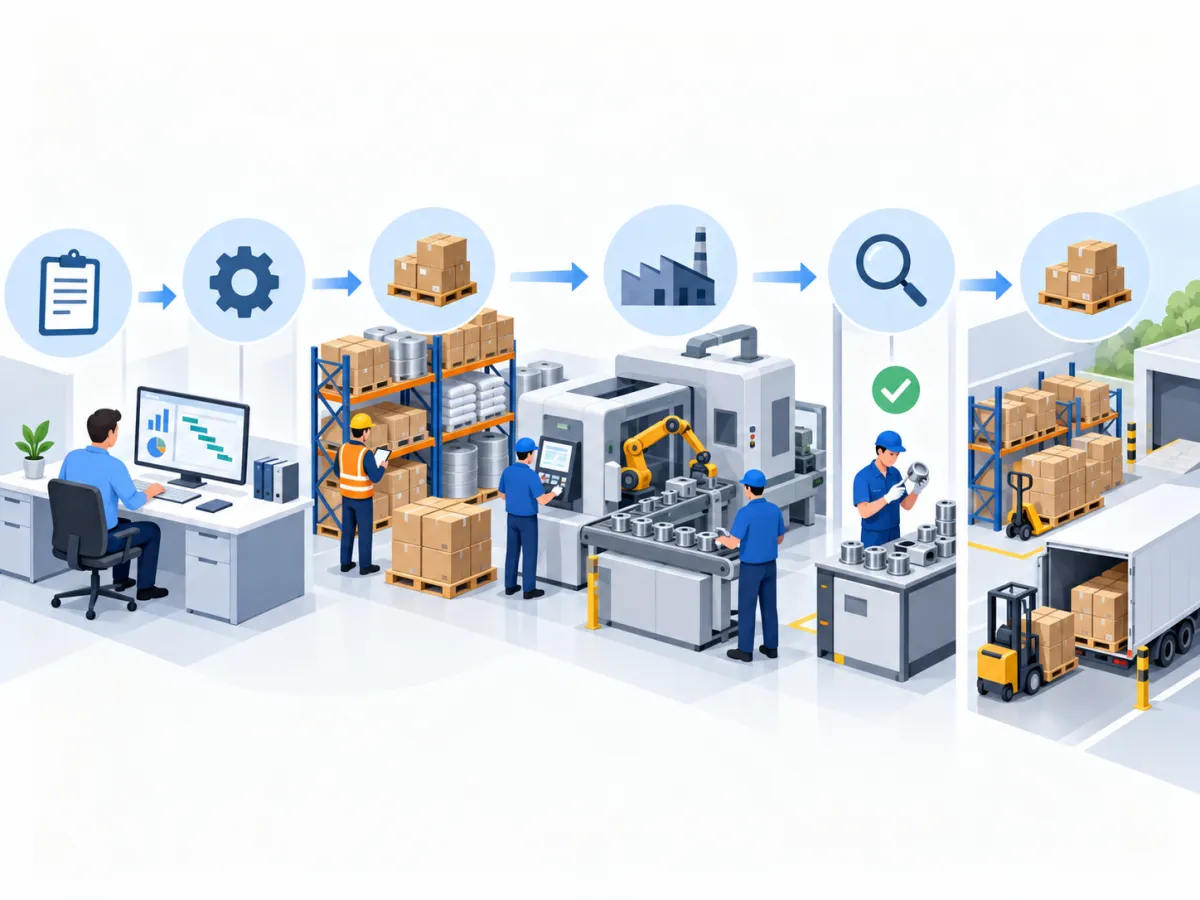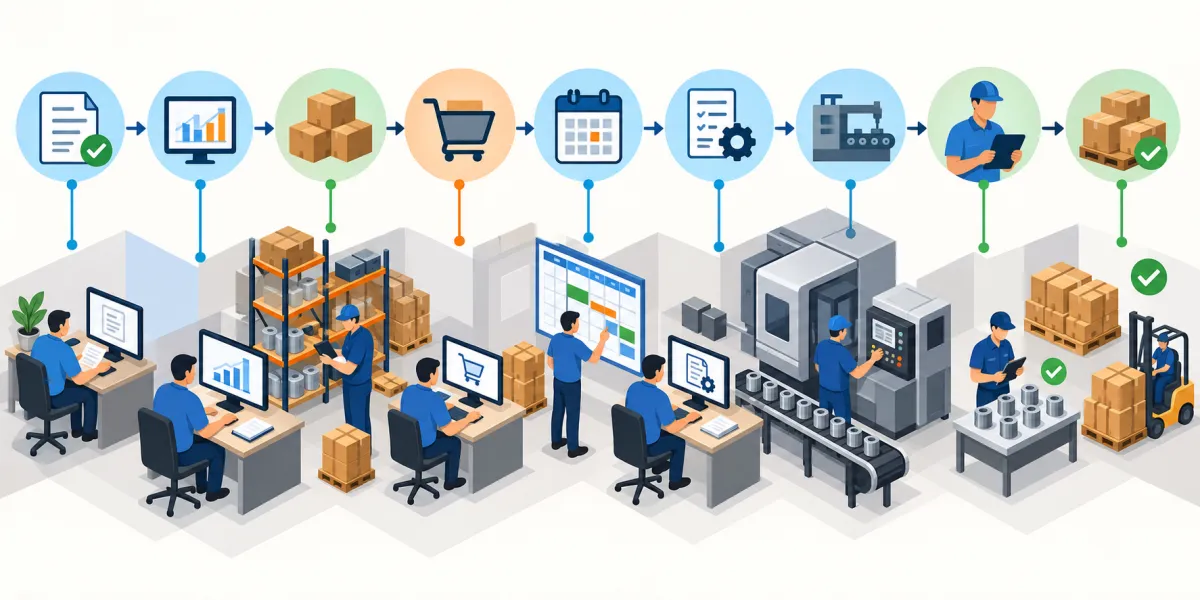
A programação planejamento e controle da produção reúne atividades essenciais para organizar a fabricação e manter os recursos industriais alinhados às necessidades da empresa. Quando essas etapas são executadas de maneira coordenada, a indústria consegue definir o que precisa produzir, verificar os recursos disponíveis, estabelecer prioridades, distribuir as Ordens de Produção e acompanhar se aquilo que foi planejado está realmente sendo executado.
A falta dessa organização pode provocar diversos problemas. Uma máquina pode receber mais ordens do que consegue processar, enquanto outro equipamento permanece ocioso. Uma Ordem de Produção pode ser liberada sem que todos os materiais estejam disponíveis. Determinados setores podem acumular tarefas enquanto as etapas seguintes aguardam produtos intermediários. Quando essas situações não são identificadas rapidamente, atrasos isolados podem afetar todo o cronograma industrial.
Por isso, planejar a produção não significa apenas definir uma quantidade que deverá ser fabricada. É necessário considerar pedidos, demanda prevista, disponibilidade de matéria-prima, capacidade das máquinas, equipes, turnos, tempos de produção e prazos de entrega.
A programação transforma essas informações em uma sequência de atividades. Ela determina quando as Ordens de Produção devem começar, quais recursos serão utilizados e quais atividades precisam ser priorizadas.
Já o controle acompanha o andamento das operações. Ao comparar o planejado com aquilo que está acontecendo na fábrica, torna-se possível perceber atrasos, paradas, desperdícios de capacidade e gargalos antes que eles prejudiquem um número maior de pedidos.
Uma produção organizada depende, portanto, do equilíbrio entre demanda, materiais, capacidade e prazos. Quanto mais atualizadas forem essas informações, maior será a capacidade da empresa de corrigir desvios e manter um fluxo produtivo contínuo.
O que é Programação Planejamento e Controle da Produção?
A programação planejamento e controle da produção pode ser entendida como um conjunto de processos utilizados para preparar, organizar e acompanhar a fabricação. Embora planejamento, programação e controle estejam diretamente relacionados, cada etapa possui uma função específica dentro do processo produtivo.
Planejamento da produção
O planejamento procura responder inicialmente o que deverá ser produzido, em qual quantidade, em determinado período e quais recursos serão necessários para atender essa necessidade.
Para isso, podem ser analisados pedidos confirmados, previsões de demanda, posição de estoque de produtos acabados, materiais disponíveis, capacidade produtiva e prazos acordados com os clientes.
Imagine que uma indústria tenha pedidos para fabricar diferentes produtos durante uma determinada semana. Antes de iniciar qualquer produção, é necessário verificar se existem matérias-primas suficientes, quanto tempo será necessário para cada produto e quais máquinas participarão de cada processo.
O planejamento permite organizar essas necessidades antes da execução.
Também é nessa etapa que podem ser percebidas limitações importantes. Caso a demanda prevista seja superior à capacidade disponível, a empresa precisa avaliar alternativas antes de assumir um cronograma impossível de cumprir.
Programação da produção
Depois de compreender as necessidades produtivas, começa a programação.
Programar significa transformar o planejamento em atividades distribuídas dentro do calendário industrial.
As Ordens de Produção precisam receber datas, prioridades, recursos e sequência de execução.
Uma empresa pode possuir capacidade para fabricar todos os pedidos dentro do mês, mas ainda assim enfrentar atrasos caso concentre muitas Ordens de Produção no mesmo período.
Por isso, a programação considera não apenas a capacidade total, mas também sua distribuição ao longo dos dias, turnos, máquinas e setores.
Outro aspecto importante é a sequência das operações. Alguns produtos dependem de várias etapas sucessivas. Quando uma delas sofre atraso, as etapas seguintes também podem ser afetadas.
Controle da produção
O controle começa quando as operações são executadas.
Sua função é acompanhar informações como quantidade produzida, tempo utilizado, etapa atual, perdas registradas, paradas e conclusão das Ordens de Produção.
A comparação entre previsto e realizado permite identificar desvios.
Por exemplo, se uma operação deveria consumir três horas e permanece aberta após cinco horas, existe uma diferença que merece investigação.
Essa análise pode revelar problemas de equipamento, falta de material, dificuldade operacional, retrabalho ou estimativas inadequadas.
Diferença entre planejamento, programação e controle
As três etapas podem ser resumidas da seguinte maneira:
| Etapa | Objetivo | Momento | Função principal |
|---|---|---|---|
| Planejamento | Definir necessidades | Antes da execução | Determinar o que, quanto e com quais recursos produzir |
| Programação | Organizar a execução | Antes e durante a produção | Distribuir ordens, datas, recursos e prioridades |
| Controle | Acompanhar resultados | Durante e após a execução | Comparar planejado e realizado e identificar desvios |
Quando essas atividades são tratadas de maneira integrada, a empresa passa a ter maior visibilidade sobre o fluxo produtivo e consegue agir antes que pequenos desvios se transformem em atrasos maiores.
Por que acontecem atrasos e gargalos na produção industrial?
A programação planejamento e controle da produção ajuda a identificar uma questão importante: atrasos normalmente não surgem apenas no momento em que o prazo de entrega é ultrapassado. Na maioria das situações, eles começam anteriormente, quando materiais, capacidade, sequência ou informações não estão adequadamente organizados.
Conhecer as principais causas permite prevenir problemas com mais eficiência.
Falta de matéria-prima
Uma Ordem de Produção pode estar programada para começar em determinada data, mas não poderá seguir normalmente se os materiais necessários não estiverem disponíveis.
A falta pode ocorrer por diferentes motivos.
O estoque pode estar abaixo da quantidade registrada, um fornecedor pode atrasar, uma compra pode ter sido realizada tarde ou a necessidade de determinado componente pode não ter sido considerada corretamente.
Por isso, liberar uma ordem sem verificar os materiais necessários aumenta o risco de interrupção.
Também é importante considerar o prazo de reposição. Alguns itens podem ser adquiridos rapidamente, enquanto outros possuem períodos maiores entre compra e recebimento.
Capacidade produtiva insuficiente
Outro motivo comum é programar uma quantidade de trabalho superior ao que determinado recurso consegue executar.
Se uma máquina possui capacidade de quarenta horas produtivas durante a semana e recebe cinquenta e cinco horas de atividades, parte dessa carga precisará ser transferida, reprogramada ou ficará atrasada.
Esse problema pode acontecer em equipamentos, setores ou operações específicas.
Mesmo que a fábrica possua capacidade total suficiente, um único recurso sobrecarregado pode limitar todo o processo.
Paradas de máquinas
Equipamentos indisponíveis reduzem temporariamente a capacidade.
Uma manutenção inesperada, falha mecânica ou problema elétrico pode impedir a execução das operações previstas.
Quando uma máquina é crítica e não possui equipamento substituto, o impacto pode ser ainda maior.
Por isso, a programação precisa ser revisada sempre que houver alterações significativas na disponibilidade dos recursos.
Problemas na programação
Nem todo atraso é provocado pela falta de capacidade.
Uma sequência inadequada também pode gerar dificuldades.
Ordens com prazo distante podem ocupar máquinas enquanto pedidos mais urgentes aguardam. Produtos podem ser iniciados sem os componentes necessários para as próximas etapas. Também pode ocorrer concentração excessiva de ordens em determinado setor.
A definição de prioridades deve considerar prazo, materiais, dependências e disponibilidade dos recursos.
Falhas de comunicação e informação
Informações desatualizadas prejudicam qualquer planejamento.
Se o estoque informa uma quantidade incorreta, compras trabalha com outra previsão e a produção utiliza uma programação antiga, as decisões deixam de refletir a situação real.
A atualização das informações entre setores é fundamental para manter o planejamento confiável.
Atrasos e gargalos devem ser analisados pela causa, e não somente pelo efeito. Saber que uma Ordem de Produção está atrasada é importante, mas entender por que ela atrasou permite tomar decisões mais eficientes e diminuir a possibilidade de repetição do problema.
Como identificar gargalos no processo produtivo?
A programação planejamento e controle da produção permite observar a movimentação das Ordens de Produção e localizar etapas que estão limitando o ritmo da fábrica. Um gargalo acontece quando determinado recurso ou processo possui capacidade inferior à demanda recebida, dificultando o avanço das etapas seguintes.
Identificar essas restrições é fundamental porque aumentar a velocidade de etapas que não são limitantes nem sempre aumenta a produção final.
Acúmulo de ordens em determinadas etapas
Um dos sinais mais perceptíveis é a formação de filas.
Se diversas Ordens de Produção ficam constantemente aguardando a mesma máquina, setor ou operação, é necessário avaliar a capacidade disponível nesse ponto.
O acúmulo pode significar que o recurso recebe uma carga superior ao que consegue processar.
Entretanto, a análise não deve considerar apenas a quantidade de ordens. Cada uma pode possuir tempos de processamento diferentes.
Por isso, é importante observar a quantidade de horas de trabalho acumuladas.
Tempo elevado de processamento
Comparar o tempo previsto com o tempo realizado ajuda a localizar operações que estão demorando além do esperado.
Se uma etapa foi planejada para durar duas horas, mas regularmente consome quatro, o cronograma está sendo construído sobre uma informação que não corresponde ao desempenho real.
Esse tipo de diferença pode ser provocado por setup, ajustes de máquina, dificuldade de operação, retrabalho, movimentação de materiais ou parâmetros de produção desatualizados.
Máquinas constantemente sobrecarregadas
A análise da carga por recurso ajuda a localizar máquinas que trabalham próximas ou acima do limite por longos períodos.
Uma máquina pode apresentar elevada utilização sem necessariamente ser um problema. Entretanto, quando a carga programada ultrapassa frequentemente sua capacidade, qualquer variação pode causar atrasos.
É importante avaliar também se existe equipamento alternativo capaz de executar a mesma operação.
Quanto menor a possibilidade de substituição, maior tende a ser a criticidade do recurso.
Ordens paradas ou atrasadas
Ordens que permanecem muito tempo sem movimentação também fornecem informações importantes.
É necessário registrar os motivos da parada.
Uma ordem pode estar aguardando material, liberação de qualidade, manutenção de equipamento, operação anterior ou alguma decisão interna.
Ao classificar os motivos, torna-se possível descobrir quais problemas acontecem com maior frequência.
Indicadores para encontrar gargalos
A análise pode utilizar diferentes indicadores.
O tempo de produção mostra quanto cada atividade realmente demora.
A capacidade utilizada demonstra o quanto do recurso disponível está comprometido.
A quantidade produzida permite comparar o resultado entre períodos.
O tempo de parada ajuda a medir quanto da capacidade foi perdida.
As Ordens de Produção atrasadas mostram onde os desvios estão impactando o cronograma.
Nenhum indicador deve ser analisado isoladamente. Uma máquina com elevada utilização, por exemplo, pode estar operando normalmente. Porém, elevada utilização combinada com filas crescentes e ordens atrasadas indica uma situação que merece análise.
O objetivo é reconhecer sinais de restrição antes que eles se espalhem pelo restante da produção.
Como planejar a produção para reduzir atrasos?
A programação planejamento e controle da produção começa antes das máquinas entrarem em operação. Um planejamento consistente deve verificar se aquilo que a empresa pretende produzir é compatível com os materiais, recursos e tempo disponíveis.
Quando essas verificações são ignoradas, o cronograma pode parecer adequado inicialmente, mas se tornar inviável durante a execução.
Analisar a demanda
O primeiro passo é compreender as necessidades da produção.
Pedidos confirmados oferecem informações sobre produtos, quantidades e datas de entrega.
Dependendo da operação, também podem ser consideradas previsões de vendas, histórico de consumo e níveis desejados de estoque de produtos acabados.
O importante é evitar produzir apenas com base em uma visão isolada.
Uma demanda maior não significa necessariamente que toda a quantidade precise entrar imediatamente na fábrica.
É necessário distribuir as necessidades considerando prazo e capacidade.
Verificar materiais disponíveis
Depois de conhecer a demanda, devem ser analisadas as necessidades de matéria-prima, componentes e insumos.
A disponibilidade física precisa ser suficiente para atender as quantidades programadas.
Quando determinado item não estiver disponível, é necessário avaliar o prazo de compra ou reposição antes de definir o início da ordem.
Também podem existir materiais que estão em estoque, mas já estão comprometidos com outras produções. Por isso, consultar apenas o saldo total pode não ser suficiente.
A análise deve considerar o que realmente pode ser utilizado.
Calcular a capacidade produtiva
Capacidade produtiva representa quanto cada recurso consegue executar em determinado período.
Ela pode ser analisada por máquina, setor, equipe, linha ou operação.
O cálculo precisa considerar horas disponíveis, turnos, intervalos, paradas previstas e outras limitações conhecidas.
Por exemplo, uma máquina que funciona oito horas por dia durante cinco dias possui quarenta horas brutas no período. Entretanto, manutenção prevista, setup e outras interrupções podem reduzir as horas realmente disponíveis.
Utilizar somente a capacidade teórica pode levar a uma programação acima da realidade.
Definir prazos realistas
Um prazo de produção deve considerar todas as etapas necessárias.
Isso inclui preparação, fabricação, movimentações internas, inspeções e demais operações que façam parte do processo.
Também é necessário observar dependências.
Quando um produto precisa passar sucessivamente por corte, dobra, solda e acabamento, o prazo não depende apenas da duração de cada etapa, mas também da disponibilidade dos recursos nos momentos necessários.
Criar um plano de produção
Depois dessas análises, é possível construir um plano mais coerente.
O plano deve indicar o que será produzido, quais quantidades serão necessárias, quais recursos serão utilizados e em quais períodos as atividades deverão ocorrer.
Esse planejamento não precisa permanecer imutável.
Mudanças de demanda, falta de material, quebra de equipamento ou alteração de prioridade podem exigir revisão.
O objetivo não é criar um cronograma rígido, mas manter uma referência organizada para orientar as decisões e permitir que qualquer alteração seja realizada conhecendo seus impactos.
Como fazer a programação da produção de forma eficiente?
A programação planejamento e controle da produção transforma as necessidades identificadas no planejamento em uma sequência prática de execução. Essa etapa precisa considerar simultaneamente Ordens de Produção, materiais, máquinas, prazos, capacidade e prioridades.
Uma programação eficiente evita simplesmente colocar todas as ordens disponíveis na fábrica e esperar que os recursos consigam processá-las.
Organização das Ordens de Produção
A Ordem de Produção reúne informações necessárias para orientar a fabricação.
Entre elas podem estar produto, quantidade, materiais necessários, operações, recursos envolvidos e datas previstas.
Essas informações ajudam a produção a compreender aquilo que deverá ser executado.
Uma OP incompleta pode gerar dúvidas, interrupções e necessidade de consultas durante a fabricação.
Por isso, os dados precisam estar atualizados antes da liberação.
Também é importante diferenciar uma ordem criada de uma ordem realmente liberada para execução.
Uma empresa pode possuir diversas ordens previstas, mas liberar apenas aquelas que possuem condições para entrar na produção.
Definição das prioridades
Nem todas as ordens possuem a mesma prioridade.
O prazo de entrega é um dos critérios, mas não deve ser o único.
Também precisam ser observados materiais disponíveis, capacidade dos recursos, dependência entre operações e situação de outros pedidos.
Colocar continuamente novas urgências na frente da programação pode gerar um efeito negativo.
Cada mudança interrompe uma sequência previamente organizada e pode atrasar outras ordens.
Por isso, prioridades precisam seguir critérios claros.
Sequenciamento das operações
O sequenciamento determina em qual ordem as atividades serão executadas nos recursos.
Essa decisão influencia diretamente o fluxo.
Alguns produtos exigem preparação específica de máquinas. Nesse caso, organizar operações semelhantes em determinados momentos pode diminuir trocas e tempos de preparação.
Entretanto, essa organização precisa ser compatível com os prazos.
Não adianta reduzir setups se um pedido prioritário permanecer atrasado.
Distribuição das ordens entre máquinas e setores
Quando existem recursos equivalentes, é possível distribuir a carga para evitar concentração excessiva.
Se duas máquinas conseguem executar a mesma operação, a programação pode avaliar qual possui maior disponibilidade.
O mesmo princípio pode ser aplicado a setores e equipes, desde que exista compatibilidade técnica.
Essa distribuição ajuda a reduzir filas e utilizar melhor a capacidade disponível.
Reprogramação
Mesmo uma programação bem elaborada precisa aceitar alterações.
Uma máquina pode parar inesperadamente. Um fornecedor pode atrasar. Um pedido pode ter sua prioridade modificada.
Quando isso acontecer, é importante reprogramar considerando o impacto global.
Mover uma única Ordem de Produção pode alterar a disponibilidade de diferentes máquinas e afetar várias ordens posteriores.
Por isso, a reprogramação deve avaliar o conjunto da produção.
O objetivo é manter uma sequência executável, e não apenas modificar datas para esconder atrasos.
Uma programação eficiente precisa refletir o que realmente pode ser executado dentro da fábrica.
Como equilibrar carga e capacidade produtiva?
A programação planejamento e controle da produção precisa manter uma relação coerente entre o volume de trabalho programado e aquilo que máquinas, setores e equipes conseguem executar. Esse equilíbrio é importante porque uma produção pode possuir materiais e pedidos corretamente organizados, mas ainda assim atrasar se a carga ultrapassar a capacidade disponível.
O que é carga de produção
Carga representa o volume de trabalho destinado a determinado recurso em um período.
Ela pode ser expressa em horas, quantidade de peças, lotes ou outra unidade compatível com o processo.
Por exemplo, uma máquina pode receber quatro Ordens de Produção durante uma semana. Se cada ordem exigir dez horas, a carga total será de quarenta horas.
Conhecer apenas a quantidade de ordens não é suficiente porque uma ordem pode consumir muito mais tempo que outra.
O que é capacidade produtiva
Capacidade representa o limite disponível para executar determinada carga.
Se uma máquina possui oito horas disponíveis durante cinco dias, sua capacidade bruta seria de quarenta horas semanais.
Entretanto, essa quantidade precisa ser ajustada conforme a realidade.
Manutenções, limpeza, setup, troca de ferramenta e outras atividades podem diminuir o tempo disponível.
Também pode existir diferença entre a capacidade nominal do equipamento e a produtividade observada na prática.
Por isso, utilizar dados históricos ajuda a criar parâmetros mais realistas.
Comparação entre carga e capacidade
A comparação mostra se o recurso possui folga, equilíbrio ou sobrecarga.
Considere o exemplo:
| Recurso | Capacidade disponível | Carga programada | Situação |
|---|---|---|---|
| Máquina A | 40 horas | 34 horas | Capacidade disponível |
| Máquina B | 40 horas | 40 horas | Capacidade ocupada |
| Máquina C | 40 horas | 52 horas | Sobrecarga |
| Setor de acabamento | 80 horas | 68 horas | Capacidade disponível |
| Linha de montagem | 120 horas | 125 horas | Necessidade de ajuste |
A Máquina C apresenta uma diferença importante. Se nenhuma alteração ocorrer, doze horas de trabalho não caberão dentro da capacidade prevista.
Identificar isso antes do início da semana permite avaliar alternativas.
Redistribuição das atividades
Quando existe sobrecarga, uma possibilidade é transferir atividades para recursos equivalentes.
Também pode ser necessário alterar datas, modificar a sequência ou utilizar capacidade de outro período.
A decisão deve considerar prazos e dependências.
Mover uma operação sem avaliar a etapa seguinte pode simplesmente transferir o gargalo para outro setor.
Por isso, o balanceamento deve observar o fluxo completo.
Capacidade dos recursos críticos
Alguns equipamentos precisam receber atenção especial.
Uma máquina que executa uma operação exclusiva pode limitar a produção mesmo que todos os outros recursos possuam capacidade disponível.
Nesse caso, aumentar a velocidade das etapas anteriores pode apenas criar uma fila maior diante do recurso crítico.
O acompanhamento da carga desses equipamentos precisa ser constante.
Quando a programação consegue visualizar antecipadamente onde a capacidade será insuficiente, a empresa possui mais tempo para reorganizar prioridades e evitar que o problema apareça somente próximo ao prazo de entrega.
Equilibrar carga e capacidade significa transformar o cronograma em algo executável. A quantidade programada precisa respeitar os limites reais dos recursos disponíveis.
Como controlar a produção e agir antes que o atraso aconteça?
A programação planejamento e controle da produção não termina quando as Ordens de Produção são liberadas. O acompanhamento da execução é necessário para verificar se a programação continua sendo cumprida e identificar rapidamente qualquer situação capaz de comprometer os prazos.
Sem controle, a empresa pode perceber um atraso somente quando a data de entrega já estiver próxima.
Acompanhamento das Ordens de Produção
Um dos controles básicos é conhecer a situação de cada OP.
As ordens podem estar aguardando início, em produção, paradas, concluídas ou atrasadas.
Essa classificação permite visualizar onde o trabalho está concentrado.
Se muitas ordens permanecem em determinado status durante um período excessivo, é necessário investigar a causa.
Também é importante acompanhar as etapas internas.
Uma OP considerada em produção pode estar parada há vários dias aguardando uma operação específica.
Por isso, observar somente o status geral pode esconder problemas.
Comparação entre planejado e realizado
O controle deve comparar aquilo que deveria acontecer com o que realmente aconteceu.
Entre os principais elementos estão quantidade, tempo, data e consumo de materiais.
Se a programação previa produzir mil unidades e foram concluídas oitocentas, existe um desvio de quantidade.
Se determinada operação deveria terminar na terça-feira e permaneceu aberta até quinta-feira, existe um desvio de prazo.
Essas diferenças precisam ser registradas para permitir análise.
Apontamento de produção
O apontamento registra dados da execução.
Pode incluir quantidade produzida, perdas, início e término das operações, tempo utilizado e motivo de interrupções.
Quanto mais próximo da realidade estiver o apontamento, maior será a qualidade das informações utilizadas pelo controle.
Registrar apenas a conclusão da Ordem de Produção fornece uma visão limitada.
Quando existem informações por operação, torna-se mais fácil identificar exatamente onde ocorreu uma diferença.
Identificação rápida de desvios
Um atraso pequeno pode ser corrigido com relativa facilidade quando é percebido cedo.
Por exemplo, se uma operação apresentou duas horas adicionais no início de uma sequência, a programação pode reorganizar uma etapa posterior.
Se o problema for percebido somente dias depois, as alternativas podem ser menores.
Por isso, acompanhar desvios durante a execução é mais eficiente do que verificar somente ordens vencidas.
Ações corretivas
Quando um problema é identificado, diferentes ações podem ser necessárias.
Uma ordem pode ser reprogramada.
Outra pode ter sua prioridade revista.
Atividades podem ser transferidas para outro recurso.
Uma compra pode ser antecipada.
Também pode ser necessário ajustar estimativas futuras quando o tempo planejado estiver constantemente diferente do realizado.
A correção deve buscar a causa do desvio.
Se uma máquina atrasa repetidamente as mesmas operações, simplesmente alterar a data das ordens não resolve o problema.
A informação coletada pelo controle precisa voltar ao planejamento.
Dessa forma, tempos, capacidades e parâmetros utilizados em programações futuras se tornam progressivamente mais próximos da realidade da operação.
Como integrar produção, estoque e compras para evitar paradas?
A programação planejamento e controle da produção depende diretamente das informações de estoque e compras. Não é suficiente possuir máquinas disponíveis e capacidade adequada quando os materiais necessários não chegam no momento correto.
A integração dessas áreas ajuda a garantir que as Ordens de Produção sejam liberadas com maior segurança.
Consulta da disponibilidade de materiais
Antes de liberar uma OP, é importante verificar se os materiais necessários estão disponíveis.
Essa análise precisa considerar as quantidades exigidas pela estrutura do produto.
Se a fabricação de uma unidade utiliza dois componentes e a ordem prevê cem unidades, serão necessários duzentos componentes.
Esse cálculo deve ser feito para todos os itens necessários.
Também é importante diferenciar saldo existente de saldo disponível.
Parte do estoque pode estar reservada para outras ordens.
Utilizar o mesmo saldo para planejar duas produções diferentes cria uma disponibilidade apenas aparente.
Controle de estoque mínimo
O estoque mínimo pode ajudar a identificar materiais que precisam ser repostos antes de atingir uma situação crítica.
Ele é especialmente importante para itens utilizados com frequência ou que possuem prazo de reposição relevante.
Entretanto, o parâmetro precisa ser revisado.
Se o consumo aumentar e o estoque mínimo continuar baseado em uma demanda antiga, ele pode deixar de atender às necessidades atuais.
Por isso, planejamento da produção e gestão de estoque precisam compartilhar informações.
Planejamento das compras
Compras precisa saber não apenas quanto adquirir, mas também quando o material será necessário.
Imagine que determinado insumo seja necessário para uma produção prevista para daqui a quinze dias e o fornecedor precise de dez dias para entregar.
A solicitação precisa considerar esse prazo.
Quanto maior o tempo de reposição, mais antecipada deve ser a análise.
Também é necessário considerar possíveis variações de entrega para itens críticos.
Reserva de materiais para produção
Reservar materiais para uma Ordem de Produção reduz a possibilidade de que o mesmo saldo seja utilizado em outra necessidade.
Esse controle é útil quando existem diversas ordens programadas simultaneamente.
Sem reserva, um material previsto para uma produção futura pode ser consumido por outra ordem, fazendo com que a primeira seja interrompida quando chegar sua data.
A reserva ajuda a tornar o planejamento mais confiável.
Integração das informações
Produção, estoque e compras precisam trabalhar com informações compatíveis.
Quando uma Ordem de Produção é planejada, o estoque precisa indicar a disponibilidade.
Quando existe insuficiência, compras deve visualizar a necessidade de reposição.
Após a entrada do material, a produção precisa saber que a ordem possui condições de seguir.
Essa continuidade evita controles paralelos e reduz o risco de decisões baseadas em informações diferentes.
A integração também melhora a reação a mudanças.
Se uma produção for antecipada, a necessidade de material também poderá ser antecipada.
Se uma ordem for cancelada, a reserva poderá ser liberada para outras demandas.
O objetivo é fazer com que o fluxo de materiais acompanhe o cronograma produtivo, diminuindo paradas provocadas pela falta de componentes.
Quais indicadores acompanhar para reduzir atrasos e gargalos?
A programação planejamento e controle da produção gera diversas informações que podem ser transformadas em indicadores para acompanhar o desempenho da fábrica. Eles ajudam a identificar tendências, comparar períodos e descobrir onde o planejamento precisa ser ajustado.
O mais importante é escolher indicadores relacionados às decisões que precisam ser tomadas.
Cumprimento do plano de produção
Esse indicador compara aquilo que estava previsto com o volume efetivamente produzido.
Se o plano previa dez mil unidades durante a semana e foram produzidas nove mil, o resultado permite avaliar a diferença.
Entretanto, o indicador deve ser complementado pela análise das causas.
A diferença pode ter acontecido por falta de material, parada de equipamento, mudança de demanda ou produtividade abaixo da prevista.
Ordens atrasadas
A quantidade de Ordens de Produção fora do prazo ajuda a avaliar a capacidade de cumprir a programação.
Além do número absoluto, pode ser acompanhado o percentual de ordens atrasadas em relação ao total.
Também é útil separar os atrasos por motivo.
Dessa forma, torna-se possível verificar se determinada causa está se repetindo.
Lead time de produção
O lead time mostra o período necessário para que a produção percorra seu fluxo.
Ele pode ser acompanhado por produto, família ou tipo de processo.
Quando o lead time cresce, é importante verificar se existem filas, esperas ou operações demorando mais do que anteriormente.
Reduzir atividades que não contribuem para o avanço da produção pode ajudar a diminuir esse período.
Utilização da capacidade
Esse indicador compara o recurso utilizado com a capacidade disponível.
Uma utilização muito baixa pode indicar ociosidade.
Por outro lado, recursos operando continuamente próximos do limite podem possuir pouca margem para absorver imprevistos.
A análise precisa considerar o contexto de cada recurso.
Tempo de parada
O acompanhamento das paradas ajuda a descobrir quanto da capacidade disponível está sendo perdida.
As paradas podem ser classificadas por manutenção, falta de material, setup, ausência de operador ou outros motivos.
Essa classificação permite direcionar ações para as causas que geram maior impacto.
Perdas e retrabalho
Perdas reduzem a quantidade útil produzida.
Retrabalho utiliza novamente máquinas, materiais e tempo para corrigir itens que já deveriam estar concluídos.
Essas ocorrências consomem capacidade que poderia ser utilizada em novas ordens.
Por isso, seu acompanhamento também é importante na análise de gargalos.
Uma visão resumida pode ser organizada da seguinte forma:
| Indicador | O que mede | Como ajuda na gestão |
|---|---|---|
| Cumprimento do plano | Produção prevista em relação à realizada | Identifica diferenças entre planejamento e execução |
| Ordens atrasadas | Quantidade de OPs fora do prazo | Mostra problemas no cumprimento da programação |
| Lead time | Tempo total do fluxo produtivo | Ajuda a encontrar esperas e etapas demoradas |
| Utilização da capacidade | Uso dos recursos disponíveis | Indica ociosidade ou sobrecarga |
| Tempo de parada | Período de indisponibilidade | Mostra perda de capacidade produtiva |
| Perdas | Quantidade descartada ou não aproveitada | Ajuda a acompanhar desperdícios |
| Retrabalho | Produção que precisou ser refeita | Identifica consumo adicional de capacidade |
Os indicadores precisam ser acompanhados de maneira periódica.
Uma análise isolada mostra apenas uma situação pontual. O histórico permite perceber se os resultados estão melhorando ou piorando.
Também é importante evitar acompanhar muitos números sem utilizá-los.
Cada indicador precisa apoiar uma decisão.
Quando um resultado apresenta desvio, a empresa deve ser capaz de investigar sua origem e definir uma ação correspondente.
Como revisar o planejamento da produção diante de imprevistos?
Mesmo com um cronograma bem estruturado, a indústria pode enfrentar situações que exigem ajustes durante a execução. Nesse cenário, a programação planejamento e controle da produção precisa ser revisada sempre que uma mudança comprometer materiais, capacidade, sequência das operações ou prazos de entrega.
Identificar rapidamente o impacto do problema
O primeiro passo é entender quais Ordens de Produção serão afetadas. Uma quebra de máquina, por exemplo, pode comprometer não apenas a atividade que estava em andamento, mas também todas as ordens programadas para utilizar aquele recurso nos próximos períodos.
Da mesma forma, o atraso de um material pode impedir o início de diferentes produtos que utilizam o mesmo componente. Identificar essa relação permite avaliar a extensão do problema antes de alterar o cronograma.
Reavaliar as prioridades das Ordens de Produção
Depois de identificar o impacto, é necessário revisar as prioridades. Pedidos com prazos mais próximos, materiais disponíveis e condições para continuar a fabricação podem receber atenção primeiro.
Essa avaliação evita manter recursos parados enquanto existem outras ordens que poderiam avançar normalmente.
A mudança de prioridade, entretanto, deve considerar todo o fluxo produtivo. Antecipar uma ordem em determinado setor pode gerar uma nova sobrecarga na etapa seguinte.
Buscar alternativas para os recursos indisponíveis
Quando o problema envolve máquinas ou setores, a empresa pode verificar se existem recursos equivalentes disponíveis.
Caso uma transferência seja possível, a carga pode ser redistribuída para reduzir o impacto da parada. Se não houver recurso alternativo, pode ser necessário transferir parte da produção para outro período.
Atualizar o cronograma produtivo
Toda alteração precisa ser registrada no planejamento.
As novas datas, prioridades e distribuições de carga devem refletir a realidade atual da produção. Manter um cronograma antigo depois de uma mudança dificulta o acompanhamento e pode gerar decisões baseadas em informações incorretas.
Acompanhar os efeitos da reprogramação
Após realizar os ajustes, é importante verificar se a nova programação está sendo cumprida. A empresa deve acompanhar as ordens afetadas, os recursos críticos e os novos prazos definidos.
Dessa maneira, a revisão do planejamento deixa de ser apenas uma reação ao problema e passa a funcionar como uma forma de preservar o fluxo produtivo, reduzir novos atrasos e manter as prioridades alinhadas à capacidade disponível.
Conclusão
A programação planejamento e controle da produção contribui para transformar as necessidades de fabricação em um fluxo organizado, considerando demanda, materiais, capacidade, Ordens de Produção e prazos.
Evitar atrasos começa antes da execução. É necessário analisar os pedidos, verificar os materiais necessários, calcular a capacidade disponível e determinar prazos compatíveis com as etapas da fabricação.
Depois disso, a programação precisa distribuir as ordens de maneira coerente entre máquinas, setores e períodos. Quando a carga programada ultrapassa a capacidade de determinado recurso, o problema deve ser identificado antes que as ordens entrem em atraso.
O acompanhamento da produção possui a mesma importância. Comparar o planejado com o realizado permite localizar diferenças de quantidade, tempo, consumo e prazo. Os apontamentos ajudam a entender o que realmente acontece durante a execução e fornecem informações para melhorar os próximos planejamentos.
Gargalos também precisam ser avaliados pelo impacto que causam no fluxo. Acúmulo de ordens, recursos constantemente sobrecarregados, elevado tempo de processamento e paradas frequentes são sinais que merecem atenção.
Além disso, produção, estoque e compras precisam trabalhar de maneira integrada. Liberar uma Ordem de Produção sem verificar a disponibilidade dos materiais aumenta o risco de interrupções. Da mesma forma, comprar sem considerar quando cada componente será necessário pode provocar falta ou excesso de estoque.
Indicadores complementam esse acompanhamento. Cumprimento do plano, Ordens de Produção atrasadas, lead time, utilização da capacidade, tempo de parada, perdas e retrabalho fornecem informações importantes sobre o desempenho da operação.
O objetivo não é eliminar qualquer mudança da rotina industrial, pois imprevistos podem acontecer. O principal é criar condições para identificá-los rapidamente e reorganizar a produção com base em informações atualizadas.
Quando planejamento, programação e controle funcionam de forma contínua, a empresa consegue enxergar antecipadamente limitações de materiais e capacidade, estabelecer prioridades mais coerentes e manter o fluxo produtivo melhor organizado. Isso reduz a possibilidade de descobrir problemas somente quando o prazo já foi comprometido e oferece maior controle sobre a execução das Ordens de Produção.