PCP e Produção 30 min de leitura
Software Controle de Produção Como Controlar o Tempo Gasto em Cada Etapa?
Aprenda a registrar tempos, identificar gargalos e acompanhar cada etapa da fabricação para melhorar o planejamento da produção.
Neste artigo
- O Que É um Software Controle de Produção e Como Ele Ajuda a Acompanhar o Tempo de Fabricação?
- Quais Etapas da Produção Precisam Ter o Tempo Registrado?
- Como Registrar o Tempo Gasto em Cada Etapa Com um Software Controle de Produção?
- Como Calcular o Tempo de Produção e Comparar o Planejado Com o Realizado?
- Tabela: Como Acompanhar o Tempo de Cada Etapa da Produção na Prática?
- Como Identificar Gargalos e Paradas Que Aumentam o Tempo de Produção?
- Quais Indicadores Ajudam no Controle de Tempo de Produção?
- Como Utilizar os Tempos Registrados Para Melhorar o Planejamento da Produção?
- Como Implantar o Controle de Tempo de Produção Sem Complicar a Rotina da Indústria?
- Como o Controle do Tempo de Produção Ajuda a Melhorar os Prazos de Fabricação?
- Perguntas frequentes
Controlar o tempo gasto em cada etapa da fabricação é uma forma de identificar atrasos, organizar as operações e planejar melhor os prazos de entrega. Com um Software Controle de Produção, a indústria pode registrar o início e o término das atividades, acompanhar paradas e comparar o tempo planejado com o realizado. Esse acompanhamento é importante porque uma ordem de produção pode ser concluída mesmo quando determinadas operações ultrapassam o período previsto. Ao realizar o controle de tempo de produção, a empresa consegue entender onde ocorrem as diferenças e quais processos precisam de atenção. Neste conteúdo, você entenderá como organizar as etapas de fabricação, registrar os apontamentos, calcular os tempos e interpretar os resultados. A confiabilidade dessas informações depende da qualidade dos registros, da organização dos processos e dos recursos disponíveis no sistema utilizado.
O Que É um Software Controle de Produção e Como Ele Ajuda a Acompanhar o Tempo de Fabricação?
Um Software Controle de Produção é um sistema utilizado para organizar, registrar e acompanhar as atividades envolvidas na fabricação de produtos. Ele pode reunir informações sobre ordens de produção, operações, quantidades, prazos e tempos de execução, permitindo que a indústria tenha uma visão mais detalhada do andamento da fabricação.
Em uma indústria, um produto normalmente passa por diferentes operações antes de ser finalizado. Cada uma delas exige determinado período de execução, que pode variar conforme o equipamento, a quantidade produzida e as condições do processo.
Quando essas informações não são acompanhadas individualmente, torna-se mais difícil descobrir o motivo de uma ordem ter demorado além do previsto.
Como Funciona o Controle do Tempo Dentro da Produção?
O controle de tempo de produção consiste em registrar quanto tempo cada operação leva para ser executada. Para isso, é necessário identificar a atividade realizada, seu horário de início, possíveis interrupções e o momento de conclusão.
Um Software Controle de Produção, quando possui recursos de apontamento de operações, permite organizar esses registros e relacioná-los às respectivas ordens de fabricação.
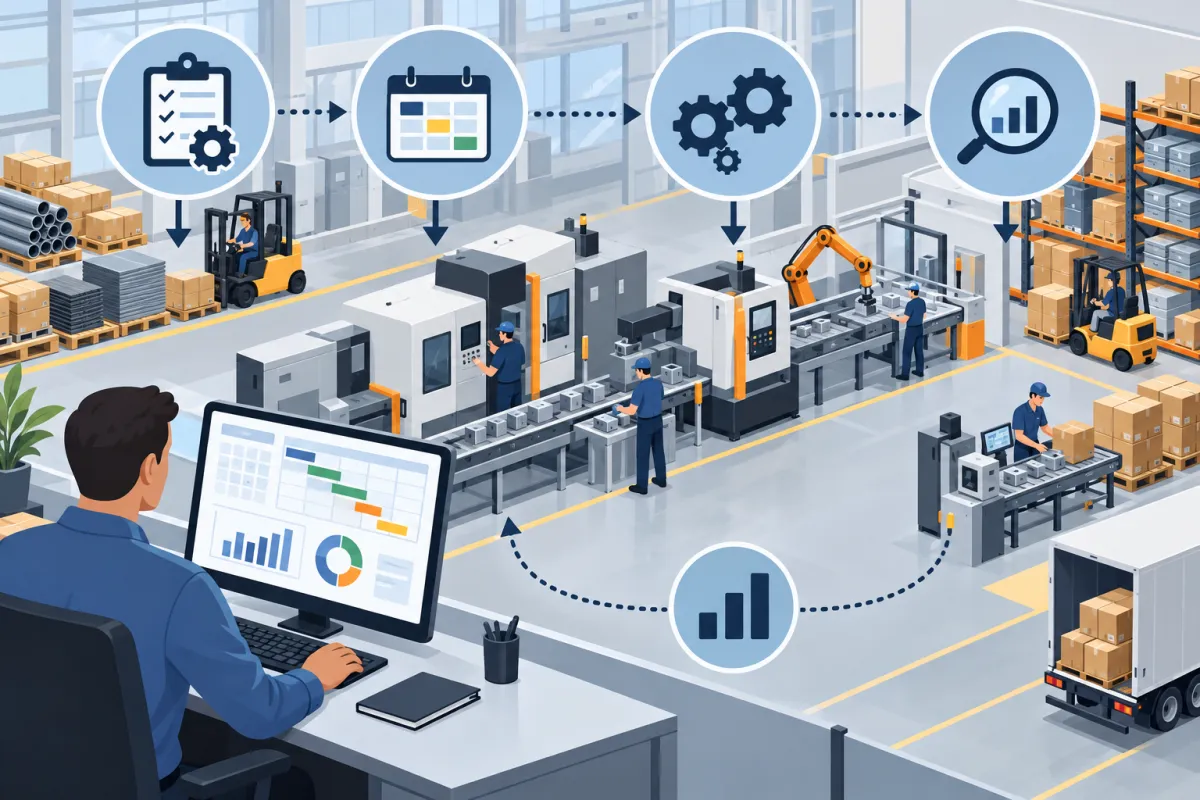
O acompanhamento pode seguir uma sequência simples:
-
Identificação: selecionar a ordem de produção e a operação que será executada.
-
Registro inicial: informar quando a atividade começou.
-
Acompanhamento: registrar pausas, retomadas e ocorrências relevantes.
-
Conferência: verificar os horários e as quantidades apontadas.
-
Integração: relacionar os registros ao acompanhamento da ordem e das próximas operações, conforme os recursos do sistema.
-
Análise: comparar os tempos registrados com aqueles previstos no planejamento.
Essa organização permite compreender não apenas o que foi produzido, mas também quanto tempo foi necessário para executar cada atividade.
Por exemplo, duas ordens podem produzir a mesma quantidade de peças, mas apresentar tempos diferentes devido à preparação das máquinas, às características dos materiais ou às interrupções ocorridas.
Por Que Acompanhar Somente a Conclusão da Produção Pode Ser Insuficiente?
Registrar somente a quantidade finalizada e a data de conclusão informa o resultado da produção, mas não explica como as operações aconteceram.
Imagine uma indústria que fabrica estruturas metálicas. Uma ordem passa por corte, soldagem, acabamento e montagem, sendo concluída um dia depois do previsto.
Sem registros por etapa, não é possível determinar se o atraso ocorreu durante a soldagem, na preparação dos equipamentos ou na espera por materiais.
Com um Software Controle de Produção, os apontamentos podem mostrar quais operações consumiram mais tempo, permitindo investigar as causas das diferenças.
Esse acompanhamento também ajuda a evitar quatro dificuldades comuns:
-
Falta de informações sobre os motivos das paradas.
-
Dificuldade para localizar operações que ultrapassaram o tempo previsto.
-
Ausência de histórico para comparar fabricações semelhantes.
-
Definição de novos prazos sem considerar os tempos anteriormente registrados.
É importante destacar que uma operação mais demorada não representa necessariamente uma falha. O tempo pode variar conforme a complexidade do produto, o tamanho do lote e as condições de fabricação.
Por isso, os registros precisam ser interpretados considerando a realidade de cada processo.
Quais Etapas da Produção Precisam Ter o Tempo Registrado?
Para acompanhar corretamente os tempos de fabricação, a indústria precisa identificar quais operações fazem parte do processo produtivo.
Nem todas as empresas possuem a mesma sequência de atividades. Uma indústria metalúrgica pode trabalhar com corte, dobra, soldagem e montagem, enquanto uma fábrica de móveis pode realizar corte, usinagem, acabamento e embalagem.
Um Software Controle de Produção pode ajudar a organizar essas atividades, desde que a estrutura cadastrada represente o processo realmente utilizado.
Como Identificar as Etapas de Fabricação?
O primeiro passo é mapear o caminho percorrido pelo produto, desde a liberação da ordem até sua finalização.
Esse mapeamento deve considerar a sequência real das operações e os pontos em que a fabricação depende da conclusão de outra atividade.
Para organizar esse processo:
-
Identifique o produto que será fabricado.
-
Relacione as operações necessárias.
-
Defina a sequência em que elas acontecem.
-
Identifique os equipamentos utilizados.
-
Determine quais atividades precisam de apontamentos próprios.
-
Confira se a estrutura corresponde ao processo realizado na fábrica.
Não é necessário criar registros excessivamente detalhados para cada pequena movimentação. O ideal é separar as atividades que possuem tempos relevantes para o acompanhamento.
Quais Informações Devem Ser Relacionadas a Cada Etapa?
Depois de identificar as operações, é necessário definir os dados que serão registrados.
As principais informações são:
-
Número da ordem de produção: identifica a fabricação acompanhada.
-
Produto: informa qual item está sendo fabricado.
-
Quantidade prevista: mostra o volume programado.
-
Operação: identifica a atividade executada.
-
Equipamento ou posto de trabalho: indica onde a operação acontece.
-
Data e horário de início: registra o começo da execução.
-
Data e horário de término: identifica a conclusão.
-
Quantidade realizada: demonstra o resultado da operação.
-
Paradas: registra interrupções e seus motivos.
Esses dados permitem relacionar o tempo utilizado à atividade correspondente, evitando que diferentes operações sejam analisadas como se fossem uma única tarefa.
Como Separar o Tempo de Preparação do Tempo de Execução?
Uma das principais diferenças no acompanhamento industrial está na separação entre preparar uma operação e executá-la.
O tempo de preparação envolve atividades necessárias antes do processamento, como ajustes, configuração de equipamentos e troca de ferramentas.
Já o tempo de execução corresponde ao período destinado ao processamento do produto.
Também podem existir outros períodos:
-
Tempo de inspeção: utilizado para verificar características e condições do produto.
-
Tempo de espera: período em que uma atividade aguarda materiais, equipamentos ou a conclusão de outra operação.
-
Tempo de parada: interrupção de uma atividade já iniciada, conforme os critérios definidos pela indústria.
Por exemplo, uma máquina pode exigir 20 minutos de preparação antes de realizar 60 minutos de corte.
Nesse caso, o tempo total dessas duas atividades é de 80 minutos. Entretanto, apenas 60 minutos correspondem à execução do corte.
Separar essas informações no Software Controle de Produção ajuda a compreender como o tempo está distribuído dentro da fabricação.
Como Registrar o Tempo Gasto em Cada Etapa Com um Software Controle de Produção?
O registro dos tempos deve acompanhar o andamento real das operações. Para isso, a indústria precisa estabelecer um procedimento que indique quando iniciar, interromper, retomar e finalizar os apontamentos.
Em um Software Controle de Produção com essa funcionalidade, os registros podem ficar relacionados às ordens de fabricação, facilitando consultas posteriores.
Como Iniciar o Apontamento de uma Operação?
O apontamento inicial identifica o momento em que determinada atividade começou.
O procedimento pode seguir estas etapas:
-
Localizar a ordem de produção correspondente.
-
Selecionar a operação que será executada.
-
Conferir o produto e a quantidade prevista.
-
Identificar o equipamento utilizado, quando necessário.
-
Registrar a data e o horário de início.
-
Confirmar se as informações estão corretas.
O horário precisa representar o início efetivo da atividade conforme o critério definido pela empresa.
Por exemplo, se a preparação de uma máquina é registrada separadamente, o apontamento do processamento deve começar somente quando essa atividade for iniciada.
Como Registrar Pausas e Interrupções?
Durante a fabricação, uma operação pode precisar ser interrompida por diferentes motivos.
Entre eles estão a falta de materiais, ajustes em equipamentos, manutenção e problemas identificados durante a execução.
Para acompanhar essas ocorrências, é importante:
-
Registrar o horário da interrupção.
-
Informar o motivo da parada.
-
Identificar o horário de retomada.
-
Diferenciar paradas programadas de interrupções inesperadas.
-
Conferir o período acumulado de cada ocorrência.
Essas informações ajudam a separar o tempo efetivamente utilizado no processamento dos períodos em que a atividade permaneceu interrompida.
Caso o software não possua recursos específicos para apontamento de paradas, será necessário avaliar outra forma de registro compatível com o processo utilizado.
Como Finalizar o Apontamento de Produção?
Quando a operação termina, o registro deve ser encerrado com as informações correspondentes à execução.
O procedimento inclui:
-
Confirmar que a atividade foi concluída.
-
Registrar a data e o horário de término.
-
Informar a quantidade produzida.
-
Identificar perdas ou peças destinadas ao retrabalho, quando aplicável.
-
Conferir os horários de início, paradas e retomadas.
-
Encerrar o apontamento.
Após essa conferência, as informações podem ser utilizadas no acompanhamento da ordem e das operações seguintes.
A qualidade do controle de tempo de produção depende da regularidade desses registros. Horários preenchidos incorretamente podem gerar interpretações equivocadas sobre a duração das atividades.
Qual a Diferença Entre Apontamento Manual e Automatizado?
O apontamento manual acontece quando uma pessoa registra as informações da operação em um sistema ou formulário.
Já o apontamento automatizado utiliza equipamentos ou integrações capazes de coletar determinados eventos da fabricação, conforme a tecnologia disponível.
As duas formas exigem critérios claros para identificar os períodos de execução.
Exemplo prático:
Uma operação apresenta os seguintes horários:
-
Início: 8h.
-
Interrupção para ajuste: 9h.
-
Retomada: 9h30.
-
Término: 11h.
O período total decorrido foi de três horas. Entretanto, descontando os 30 minutos de parada, o tempo efetivo registrado foi de duas horas e meia.
Esse exemplo mostra por que o acompanhamento das interrupções é importante para interpretar corretamente a duração de uma operação.
Como Calcular o Tempo de Produção e Comparar o Planejado Com o Realizado?
Depois de registrar as operações, a próxima etapa é calcular os períodos utilizados e comparar os resultados com o planejamento.
Um Software Controle de Produção que disponibiliza relatórios de apontamento pode facilitar a consulta dessas informações. Entretanto, compreender os cálculos é importante para interpretar os dados corretamente.
Como Calcular o Tempo Efetivo de uma Operação?
O tempo efetivo representa o período utilizado na execução de determinada atividade, desconsiderando as interrupções que devem ser excluídas conforme o critério adotado.
Fórmula:
\[ \text{Tempo efetivo}=\text{Tempo decorrido}-\text{Tempo de paradas} \]
Imagine uma operação iniciada às 8h e encerrada às 12h, com duas interrupções: uma de 15 minutos e outra de 25 minutos.
O tempo decorrido foi de 240 minutos, enquanto as paradas somaram 40 minutos.
Portanto:
240 − 40 = 200 minutos de tempo efetivo.
Para manter comparações confiáveis, é necessário utilizar o mesmo critério de medição em todas as operações analisadas.
Como Calcular o Tempo Médio por Unidade Produzida?
O tempo médio por unidade relaciona a duração efetiva de uma operação à quantidade de produtos processados.
Fórmula:
\[ \text{Tempo médio por unidade}=\frac{\text{Tempo efetivo}}{\text{Quantidade produzida}} \]
Considere uma operação que utilizou 180 minutos para produzir 30 peças.
Nesse caso:
180 ÷ 30 = 6 minutos por peça.
Esse cálculo pode ajudar a comparar lotes semelhantes. Entretanto, é necessário observar se os produtos, equipamentos e condições de fabricação são equivalentes.
O tempo de preparação também pode precisar ser considerado separadamente para não distorcer a análise.
Como Comparar o Tempo Previsto Com o Realizado?
A comparação entre planejado e realizado mostra se uma operação utilizou mais ou menos tempo do que o estimado.
Fórmula:
\[ \text{Diferença}=\text{Tempo realizado}-\text{Tempo planejado} \]
Considere uma atividade com duração prevista de 90 minutos que foi concluída em 110 minutos.
A diferença é:
110 − 90 = 20 minutos acima do previsto.
Quando o resultado é positivo, o tempo realizado ultrapassou o planejado. Quando é negativo, a execução foi concluída em um período menor.
Entretanto, terminar mais rápido não significa necessariamente apresentar melhor desempenho. É preciso verificar se a qualidade do produto e as condições de execução foram mantidas.
Como Definir um Tempo de Referência Para Cada Atividade?
O tempo de referência é utilizado como base para estimar a duração das operações.
Sua definição pode considerar registros anteriores, observações da fabricação e estudos de tempos, como a cronoanálise.
Para estabelecer uma referência mais adequada:
-
Observe a execução real das atividades.
-
Analise registros de diferentes lotes.
-
Considere características dos produtos.
-
Verifique as condições dos equipamentos.
-
Identifique ocorrências que possam distorcer os resultados.
-
Revise os tempos quando houver alterações no processo.
A cronoanálise é uma técnica utilizada para estudar a duração das operações, considerando procedimentos e condições de execução.
No Software Controle de Produção, os tempos de referência podem ser utilizados para comparar a programação com os apontamentos efetivos, desde que o sistema ofereça esses recursos.
Tabela: Como Acompanhar o Tempo de Cada Etapa da Produção na Prática?
Uma maneira de acompanhar os resultados é organizar as etapas de fabricação em uma tabela que apresente o tempo planejado, o realizado e a diferença entre eles.
Esse formato facilita a identificação das operações que ultrapassaram o período previsto e ajuda a direcionar a análise para pontos específicos do processo.
Exemplo de Controle do Tempo por Etapa de Fabricação
|
Etapa da produção |
Tempo planejado |
Tempo realizado |
Diferença |
Situação |
|---|---|---|---|---|
|
Preparação de materiais |
30 min |
35 min |
+5 min |
Acima do previsto |
|
Corte |
60 min |
55 min |
-5 min |
Abaixo do previsto |
|
Dobra |
45 min |
50 min |
+5 min |
Acima do previsto |
|
Soldagem |
90 min |
110 min |
+20 min |
Acima do previsto |
|
Acabamento |
60 min |
60 min |
0 min |
Conforme previsto |
|
Montagem |
75 min |
70 min |
-5 min |
Abaixo do previsto |
|
Inspeção final |
30 min |
35 min |
+5 min |
Acima do previsto |
Observação: os valores são fictícios e foram criados exclusivamente para demonstrar como organizar e comparar os tempos. Não representam médias reais ou indicadores oficiais da indústria.
O Que Analisar Depois de Preencher a Tabela?
Ao observar os resultados, é possível perceber que a soldagem apresentou a maior diferença positiva, com 20 minutos acima do planejado.
Isso não significa que a operação apresente necessariamente um problema permanente. É preciso verificar o motivo da diferença e comparar os registros com outras fabricações.
A análise pode seguir esta sequência:
-
Identificar as diferenças: localizar as etapas com tempos acima ou abaixo do previsto.
-
Consultar os registros: verificar se houve paradas ou situações diferentes das planejadas.
-
Conferir os dados: confirmar se os apontamentos estão corretos.
-
Comparar operações semelhantes: observar se a diferença também aparece em outras ordens.
-
Investigar as causas: avaliar equipamentos, materiais e condições de fabricação.
-
Acompanhar novas execuções: verificar se a situação continua ocorrendo.
Como Utilizar Essas Informações no Software Controle de Produção?
Quando o Software Controle de Produção oferece relatórios de tempos por operação, as informações podem ser consultadas para acompanhar diferentes ordens de fabricação.
A empresa pode utilizar os registros para identificar atividades com variações frequentes e avaliar se os períodos previstos continuam adequados.
Por exemplo, se diferentes ordens apresentam tempos de soldagem superiores aos estimados, será necessário investigar se existe uma dificuldade na execução ou se o tempo planejado precisa ser revisto.
O mesmo cuidado vale para atividades concluídas abaixo do previsto. Antes de reduzir as estimativas, é importante verificar se os resultados são consistentes e se as condições de fabricação são comparáveis.
Dessa forma, o controle de tempo de produção deixa de considerar apenas os horários registrados e passa a oferecer informações para avaliar o andamento das operações, sempre dependendo da qualidade dos apontamentos e da análise realizada pela empresa.
Como Identificar Gargalos e Paradas Que Aumentam o Tempo de Produção?
Um gargalo ocorre quando determinada operação ou recurso limita o fluxo produtivo, dificultando o avanço das demais atividades. Isso pode acontecer quando uma máquina possui capacidade inferior à demanda recebida ou quando uma etapa exige mais tempo do que as operações seguintes conseguem compensar.
No acompanhamento industrial, identificar gargalos significa descobrir onde o trabalho se acumula, quais operações apresentam dificuldades recorrentes e como essas situações afetam o andamento das ordens.
Um Software Controle de Produção, quando possui registros por operação, pode facilitar essa análise ao reunir informações sobre execução, interrupções e períodos de espera.
Entretanto, nem toda atividade atrasada representa um gargalo. Uma falha isolada pode comprometer uma ordem específica sem indicar uma limitação permanente da capacidade produtiva.
Como Descobrir Qual Etapa Está Atrasando as Demais?
Para descobrir onde acontecem os atrasos, é necessário acompanhar o fluxo de fabricação e comparar os registros de diferentes operações.
O primeiro passo é identificar as atividades que frequentemente ultrapassam o tempo planejado. Depois, é importante verificar se essas diferenças prejudicam o andamento das etapas seguintes.
A análise pode ser realizada da seguinte maneira:
Etapa 1 — Identificar as operações com maior tempo de execução
Consulte os apontamentos das ordens e observe quais atividades apresentam diferenças recorrentes entre o tempo previsto e o realizado.
Uma operação demorada não representa necessariamente um problema, pois determinados processos exigem períodos maiores por suas características.
Etapa 2 — Verificar o acúmulo de produtos aguardando processamento
Observe se existem peças ou lotes aguardando a liberação de determinada máquina.
O acúmulo frequente pode indicar que a capacidade disponível não acompanha a quantidade de trabalho recebida.
Etapa 3 — Comparar a capacidade com a demanda programada
Analise quanto tempo o equipamento tem disponível e quanto tempo será necessário para executar as operações previstas.
Quando a demanda ultrapassa a capacidade disponível, a programação precisa ser revista.
Etapa 4 — Avaliar o tempo de espera entre operações
Verifique se determinada atividade permanece parada aguardando materiais ou a conclusão de uma etapa anterior.
O tempo de espera pode aumentar o prazo total da ordem, mesmo quando o processamento ocorre dentro do período previsto.
Etapa 5 — Conferir se o problema é recorrente
Compare diferentes ordens realizadas em condições semelhantes.
Se o atraso aparece repetidamente na mesma operação, existe um motivo para investigar a capacidade, o método de execução ou as condições de funcionamento.
Etapa 6 — Acompanhar os resultados das alterações
Depois de identificar a possível causa, registre as medidas adotadas e acompanhe as próximas execuções.
O Software Controle de Produção pode apoiar essa comparação por meio do histórico das operações, desde que os registros estejam completos.
Quais Situações Podem Aumentar o Tempo de Fabricação?
Diferentes situações podem interferir na duração das atividades industriais. Algumas estão relacionadas aos equipamentos, enquanto outras envolvem materiais, planejamento e características dos produtos.
Falta de matéria-prima
Quando um material necessário não está disponível, determinada operação pode precisar aguardar a reposição.
Por exemplo, uma ordem de montagem pode permanecer interrompida porque os componentes utilizados na fabricação ainda não foram separados.
Paradas inesperadas de equipamentos
Falhas mecânicas ou elétricas podem interromper o processamento e exigir manutenção antes da retomada.
O registro da duração dessas paradas permite avaliar seu impacto no período de fabricação.
Necessidade de ajustes frequentes
Alguns processos exigem configurações específicas para cada produto ou lote.
Quando as trocas e os ajustes acontecem com frequência, o tempo de preparação pode ocupar uma parcela relevante da programação.
Retrabalho por problemas de qualidade
Produtos que precisam passar novamente por uma operação consomem capacidade que poderia estar destinada às próximas ordens.
Por esse motivo, o retrabalho deve ser identificado separadamente sempre que possível.
Alterações na sequência das ordens
A inclusão de pedidos urgentes pode modificar a programação, provocar novas preparações de máquinas e afetar os períodos reservados para outras atividades.
Espera por operações anteriores
Mesmo quando uma máquina está disponível, ela pode permanecer sem processar produtos porque a etapa anterior ainda não foi concluída.
Essas ocorrências demonstram por que o controle de tempo de produção deve considerar o fluxo completo da fabricação, e não apenas o funcionamento isolado de cada equipamento.
Como Analisar as Causas das Paradas Registradas?
Registrar uma parada é importante, mas a informação se torna mais útil quando a indústria consegue identificar por que ela aconteceu e qual foi sua duração.
Um procedimento de análise pode seguir seis etapas:
-
Registro: identificar o horário de início e término da interrupção.
-
Classificação: informar se a parada aconteceu por manutenção, falta de material, ajuste ou outro motivo.
-
Conferência: verificar se os horários e a justificativa estão corretos.
-
Organização: agrupar ocorrências semelhantes por operação, equipamento ou motivo.
-
Acompanhamento: observar a frequência e o tempo acumulado das interrupções.
-
Análise: investigar as causas mais relevantes e verificar se as medidas adotadas produziram mudanças.
É importante avaliar tanto a frequência quanto a duração das paradas.
Uma interrupção de poucos minutos que acontece repetidamente pode comprometer uma quantidade significativa de tempo ao longo de várias ordens. Por outro lado, uma ocorrência isolada pode exigir atenção quando provoca um atraso importante.
Exemplo prático
Uma indústria de estruturas metálicas identifica atrasos frequentes na soldagem. Inicialmente, a empresa considera que o problema está relacionado à capacidade do equipamento.
Entretanto, ao analisar o histórico, descobre que parte do tempo registrado corresponde à espera por peças provenientes da operação de corte.
Nesse caso, aumentar a velocidade da soldagem não resolveria necessariamente o problema. A empresa precisa investigar por que as peças não chegam no momento previsto.
Com registros adequados em um Software Controle de Produção, essa diferença pode ficar mais visível, permitindo avaliar a sequência das atividades antes de realizar alterações.
Quais Indicadores Ajudam no Controle de Tempo de Produção?
Os indicadores de produção permitem transformar os registros das operações em informações que podem ser acompanhadas ao longo do tempo.
Eles ajudam a verificar se as atividades estão sendo concluídas conforme o planejamento e quais condições influenciam a duração da fabricação.
Para que os indicadores sejam úteis, é necessário definir o que será medido, manter critérios consistentes e utilizar dados confiáveis.
Um Software Controle de Produção pode organizar essas informações em consultas e relatórios, conforme as funcionalidades disponíveis.
Tempo de Ciclo
O tempo de ciclo indica o período necessário para completar um ciclo de determinada operação ou processo, conforme os limites de medição estabelecidos.
Esse indicador é especialmente útil em atividades repetitivas, como corte de peças, montagem de componentes ou processamento em equipamentos industriais.
Por exemplo, uma máquina pode executar uma operação repetitiva a cada quatro minutos.
Nesse caso, o tempo de ciclo observado é de quatro minutos por ciclo.
É importante não confundir esse indicador com o tempo total de uma ordem. Uma fabricação pode envolver diferentes operações, períodos de preparação, esperas e inspeções.
O tempo de ciclo permite acompanhar a execução de uma atividade específica, enquanto o prazo total da ordem considera um conjunto maior de etapas.
Tempo de Preparação
O tempo de preparação corresponde ao período necessário para deixar equipamentos e processos prontos para determinada fabricação.
Ele pode envolver:
-
Troca de ferramentas.
-
Configuração de máquinas.
-
Ajustes de parâmetros.
-
Preparação de dispositivos.
-
Verificações necessárias antes do processamento.
Esse indicador ajuda a compreender quanto tempo é utilizado antes do início efetivo da operação.
Por exemplo, uma máquina pode precisar de 25 minutos para ser preparada para um lote e de 40 minutos para outro produto.
A diferença pode estar relacionada às características dos itens, às ferramentas utilizadas ou à complexidade dos ajustes.
Por isso, as comparações precisam considerar condições semelhantes.
Tempo de Parada
O tempo de parada representa o período em que uma atividade permanece interrompida, de acordo com o critério estabelecido para o apontamento.
Esse indicador pode ser acompanhado separando interrupções programadas e não programadas.
Entre as ocorrências estão manutenções, ajustes e indisponibilidade de materiais.
No Software Controle de Produção, quando existe funcionalidade de registro de paradas, esses períodos podem ser associados às operações correspondentes.
A análise deve considerar:
-
Duração de cada interrupção.
-
Quantidade de ocorrências.
-
Motivos registrados.
-
Equipamentos envolvidos.
-
Participação das paradas no período observado.
Por exemplo, uma operação que apresenta várias interrupções curtas pode exigir uma investigação diferente de outra que sofreu uma única parada prolongada.
Tempo Médio por Unidade
O tempo médio por unidade relaciona o período de processamento à quantidade produzida.
Esse indicador permite observar quanto tempo foi utilizado, em média, para fabricar cada unidade durante determinada operação.
Considere duas ordens de um mesmo produto, realizadas no mesmo equipamento e em condições semelhantes.
Se uma delas apresenta tempo médio maior, a empresa pode verificar se ocorreram diferenças de preparação, interrupções ou execução.
Entretanto, não é adequado comparar diretamente produtos com características muito diferentes.
Uma peça simples e outra que exige diversos ajustes podem apresentar tempos distintos sem que isso represente uma falha.
O controle de tempo de produção deve levar em consideração essas diferenças para evitar interpretações incorretas.
Cumprimento do Tempo Planejado
Esse indicador permite verificar a frequência com que as operações são concluídas dentro do período previsto.
Para acompanhá-lo, a indústria pode comparar os tempos planejados e realizados em cada ordem.
Por exemplo, se uma empresa registra dez operações e sete são concluídas dentro do tempo previsto, isso representa sete operações dentro do planejamento naquele conjunto analisado.
Entretanto, a informação isolada não explica o motivo das diferenças.
É necessário avaliar quais atividades ultrapassaram o tempo estimado, quais condições estavam presentes e se os prazos utilizados como referência continuam adequados.
O acompanhamento desses indicadores no Software Controle de Produção pode ajudar a identificar tendências, desde que as informações sejam atualizadas e analisadas periodicamente.
Como Utilizar os Tempos Registrados Para Melhorar o Planejamento da Produção?
Os registros de fabricação não precisam ser utilizados apenas para verificar o que já aconteceu. Eles também podem servir como referência para programar novas ordens e estimar a duração das atividades.
Quando a empresa conhece os tempos normalmente utilizados em suas operações, consegue analisar com mais clareza a capacidade disponível e os compromissos existentes.
Um Software Controle de Produção pode contribuir para esse acompanhamento ao organizar o histórico das ordens e permitir consultas aos registros anteriores.
Como Utilizar o Histórico Para Estimar Novos Pedidos?
O histórico de produção reúne informações sobre atividades que já foram executadas.
Esses registros podem ser utilizados como referência para avaliar quanto tempo uma nova ordem poderá exigir.
O processo pode seguir estas etapas:
Etapa 1 — Identificar o produto e suas operações
Verifique quais atividades serão necessárias para fabricar o novo pedido.
Etapa 2 — Consultar fabricações semelhantes
Busque ordens anteriores com produtos, quantidades e processos comparáveis.
Etapa 3 — Conferir os tempos registrados
Observe quanto tempo foi utilizado em cada operação e se ocorreram interrupções relevantes.
Etapa 4 — Considerar a quantidade do novo lote
Avalie se o volume solicitado exige um período maior de processamento.
Etapa 5 — Incluir preparação e inspeção
Considere outras atividades necessárias para concluir a fabricação, quando aplicável.
Etapa 6 — Verificar a disponibilidade dos equipamentos
Analise se as máquinas estarão disponíveis nos períodos necessários.
Etapa 7 — Revisar a estimativa
Compare a previsão com a capacidade disponível e as condições atuais da fábrica.
Essas etapas ajudam a evitar que os prazos sejam definidos considerando somente o tempo ideal de processamento.
Como Organizar a Sequência das Ordens de Produção?
A programação precisa considerar quais ordens devem ser executadas, quais recursos serão utilizados e quais atividades dependem da conclusão de outras operações.
Para organizar essa sequência, é importante:
-
Consultar as ordens pendentes.
-
Identificar os prazos previstos.
-
Verificar as operações necessárias.
-
Estimar o tempo de utilização de cada equipamento.
-
Conferir a disponibilidade de materiais.
-
Organizar a sequência de execução.
-
Acompanhar o andamento e revisar a programação quando necessário.
Exemplo prático
Uma indústria recebe duas ordens que precisam utilizar a mesma máquina de corte.
A primeira exige três horas de processamento, enquanto a segunda necessita de duas horas.
Antes de definir a sequência, é preciso verificar os prazos de entrega, os materiais disponíveis e as etapas que serão executadas depois do corte.
O Software Controle de Produção pode ajudar a reunir os tempos registrados e as informações das ordens, mas a programação precisa considerar as condições reais dos equipamentos.
Como Melhorar a Distribuição das Atividades Entre as Máquinas?
A distribuição das atividades deve considerar a capacidade dos equipamentos e a compatibilidade de cada operação.
Uma máquina pode apresentar excesso de trabalho programado enquanto outra permanece disponível. Entretanto, isso não significa que ambas possam executar os mesmos processos.
Para avaliar possibilidades de reorganização:
-
Identifique os equipamentos utilizados em cada operação.
-
Verifique a carga de trabalho programada.
-
Consulte os tempos estimados das atividades.
-
Analise se existem máquinas compatíveis disponíveis.
-
Considere as necessidades de preparação.
-
Observe como as alterações afetam as operações seguintes.
Quando o controle de tempo de produção é realizado de forma consistente, os registros podem ajudar a verificar se a redistribuição das atividades produziu os efeitos esperados.
Como Implantar o Controle de Tempo de Produção Sem Complicar a Rotina da Indústria?
A implantação do acompanhamento de tempos precisa considerar a realidade dos processos existentes.
Criar muitos registros sem critérios definidos pode dificultar os apontamentos e comprometer a confiabilidade das informações.
Por isso, o ideal é começar com operações bem identificadas, definir um procedimento simples e ampliar o acompanhamento conforme os registros se tornem consistentes.
Por Onde Começar o Registro de Tempos?
O processo pode ser dividido em seis etapas.
Etapa 1 — Escolher as operações iniciais
Selecione uma linha de fabricação ou um grupo de atividades que precisam de acompanhamento.
Etapa 2 — Mapear o processo
Identifique a sequência das operações e os equipamentos utilizados.
Etapa 3 — Definir os dados necessários
Estabeleça quais horários, quantidades e ocorrências deverão ser registrados.
Etapa 4 — Criar critérios para os apontamentos
Determine quando cada atividade deve ser iniciada, pausada e concluída no registro.
Etapa 5 — Conferir as informações coletadas
Compare os apontamentos com as atividades realizadas para verificar possíveis inconsistências.
Etapa 6 — Analisar e ajustar o procedimento
Observe se os dados permitem acompanhar os tempos e identificar diferenças relevantes.
Uma indústria pequena pode começar registrando somente corte e montagem. Depois de estabelecer uma rotina consistente, poderá incluir outras operações.
Como Evitar Erros nos Apontamentos?
A qualidade dos registros influencia diretamente a análise dos tempos.
Entre os cuidados necessários estão:
-
Registrar os horários no momento em que as atividades acontecem, sempre que possível.
-
Evitar preencher vários apontamentos de memória ao final do expediente.
-
Conferir a ordem de produção selecionada.
-
Identificar corretamente as paradas.
-
Não misturar preparação com processamento quando essas atividades precisam ser medidas separadamente.
-
Corrigir registros inconsistentes seguindo um procedimento definido.
O Software Controle de Produção pode organizar as informações inseridas, mas não garante que todos os horários registrados estejam corretos.
Por isso, a conferência faz parte do processo de acompanhamento.
Como Escolher um Software Controle de Produção Adequado?
Antes de utilizar um sistema para acompanhar os tempos de fabricação, é importante verificar se suas funcionalidades atendem às necessidades da indústria.
Os recursos que merecem avaliação incluem:
-
Cadastro de ordens de produção.
-
Organização das etapas de fabricação.
-
Registro de início e término das operações.
-
Apontamento de quantidades produzidas.
-
Identificação de paradas e interrupções, quando disponível.
-
Comparação entre planejado e realizado.
-
Histórico de operações.
-
Relatórios para acompanhamento dos tempos.
Também é importante verificar se o procedimento de registro é compatível com a rotina da fábrica.
Um Software Controle de Produção adequado deve permitir que os dados necessários sejam organizados e consultados conforme o processo utilizado, sem depender de funcionalidades que o sistema não oferece.
Como Saber Se o Novo Processo de Acompanhamento Está Funcionando?
Depois de iniciar os registros, a indústria precisa verificar se as informações estão sendo coletadas corretamente.
Essa avaliação pode considerar quatro aspectos.
Regularidade dos apontamentos: verificar se as operações estão sendo registradas conforme o procedimento definido.
Qualidade das informações: conferir se os horários, quantidades e motivos de parada correspondem às ocorrências reais.
Disponibilidade dos registros: avaliar se os dados podem ser consultados quando necessário.
Utilidade das análises: identificar se as informações ajudam a reconhecer diferenças entre o planejado e o realizado.
Se forem encontradas dificuldades, o procedimento pode ser ajustado antes de ampliar o acompanhamento para outras etapas.
Como o Controle do Tempo de Produção Ajuda a Melhorar os Prazos de Fabricação?
Os prazos de fabricação dependem do tempo necessário para executar as operações e da disponibilidade dos recursos utilizados.
Quando a indústria acompanha essas informações, consegue revisar estimativas, identificar diferenças recorrentes e avaliar se a programação corresponde à capacidade disponível.
O Software Controle de Produção pode contribuir para organizar esses registros, permitindo que o planejamento considere informações de fabricações anteriores.
Como Utilizar os Dados Para Revisar Prazos?
A revisão dos prazos deve considerar tanto os tempos registrados quanto as condições atuais de fabricação.
Para isso:
-
Consulte operações semelhantes já realizadas.
-
Verifique as diferenças entre os tempos previstos e realizados.
-
Identifique interrupções que influenciaram os resultados.
-
Considere a quantidade de produtos da nova ordem.
-
Avalie a disponibilidade dos equipamentos.
-
Observe as dependências entre as operações.
-
Atualize as estimativas quando houver informações suficientes.
Esse procedimento permite analisar os prazos com base em registros mais próximos da realidade da fábrica.
Entretanto, os tempos anteriores não garantem que uma nova ordem terá exatamente a mesma duração.
Como Acompanhar Se as Melhorias Estão Funcionando?
Depois de realizar alterações no processo, é importante verificar se os resultados observados correspondem ao que se pretendia melhorar.
O acompanhamento pode incluir:
-
Comparação dos tempos de operações equivalentes.
-
Verificação da frequência de paradas.
-
Análise das diferenças entre planejado e realizado.
-
Acompanhamento de retrabalhos.
-
Conferência da qualidade dos produtos.
-
Revisão dos tempos de referência, quando necessário.
Por exemplo, se uma indústria modifica o procedimento de preparação de uma máquina, pode comparar os registros anteriores e posteriores à mudança.
Para que essa comparação seja válida, é necessário considerar produtos semelhantes e condições equivalentes de fabricação.
Por Que o Acompanhamento Precisa Ser Contínuo?
Os tempos utilizados na fabricação podem mudar conforme as condições dos processos.
A substituição de equipamentos, a alteração das características dos produtos e as mudanças na disponibilidade de materiais podem influenciar a duração das atividades.
Por esse motivo, os tempos de referência não devem ser considerados permanentes.
O acompanhamento pode seguir um ciclo contínuo:
Registro das operações → conferência dos dados → comparação dos resultados → identificação das diferenças → revisão do planejamento → novo acompanhamento.
Um Software Controle de Produção pode facilitar a organização desse histórico e apoiar a consulta das informações utilizadas nas decisões.
Entretanto, a melhoria dos prazos não depende apenas do sistema. Ela exige processos organizados, registros confiáveis, acompanhamento das operações e revisões feitas de acordo com as condições reais da fabricação.
Acompanhar o tempo gasto em cada etapa da fabricação é importante para identificar atrasos, compreender o desempenho das operações e organizar melhor os prazos. Com um Software Controle de Produção, a indústria pode centralizar os registros das atividades, acompanhar interrupções e comparar os tempos planejados com os realizados, conforme as funcionalidades disponíveis.
O controle de tempo de produção permite identificar quais etapas exigem mais atenção, analisar possíveis gargalos e utilizar o histórico das ordens para melhorar o planejamento. Para isso, é fundamental registrar corretamente os horários, separar os períodos de preparação e execução e acompanhar os indicadores de produção.
Entretanto, utilizar um sistema não garante, por si só, a redução de atrasos ou o aumento da produtividade. Os resultados dependem da qualidade dos dados, da organização dos processos e das ações tomadas a partir das informações coletadas.
Ao manter uma rotina de acompanhamento e análise, a indústria pode tomar decisões mais fundamentadas, revisar seus tempos de referência e desenvolver um planejamento de fabricação mais próximo da realidade operacional.
Relacionados
1.O Que é um Software Controle de Produção e Como Ele Funciona?
2.Software Controle de Produção: Como Melhorar a Gestão de Equipes e Operações na Indústria.
Curiosidades
O FabricantePro é um sistema ERP voltado para indústrias, desenvolvido para facilitar o planejamento e controle da produção (PCP). Ele auxilia no gerenciamento de ordens de fabricação, estoque, compras, vendas, financeiro e emissão de notas fiscais.
Seus principais benefícios são organizar os processos produtivos, acompanhar o tempo gasto em cada etapa, identificar gargalos, controlar custos, reduzir desperdícios e evitar atrasos. Com informações integradas, o sistema facilita a tomada de decisões e melhora a gestão industrial.
Perguntas frequentes
O Que É um Software Controle de Produção?
É um sistema que ajuda a organizar ordens de produção, registrar operações e acompanhar os tempos gastos nas diferentes etapas de fabricação.
Como Controlar o Tempo Gasto em Cada Etapa da Produção?
É necessário registrar os horários de início e término das operações, identificar as paradas e comparar o tempo realizado com o planejado.
Quais Indicadores São Importantes Para o Controle de Tempo de Produção?
Os principais são tempo de ciclo, tempo de preparação, tempo de parada, tempo médio por unidade e cumprimento do tempo planejado.
Como Identificar Gargalos na Produção?
Compare os tempos das operações, observe o acúmulo de produtos entre as etapas e identifique atividades que apresentam atrasos recorrentes.