PCP e Produção 20 min de leitura
Programação de Produção PCP: Como Evitar Diferenças Entre o Planejado e o Produzido?
Entenda como identificar desvios, corrigir falhas no planejamento e melhorar o controle da produção industrial.
Neste artigo
- O que significa ter diferenças entre o planejado e o produzido?
- Por que a fábrica produz menos do que foi planejado?
- Como calcular a diferença entre a produção planejada e a realizada?
- Como identificar o que está causando as diferenças na produção?
- Como criar uma programação de produção PCP compatível com a capacidade real?
- Como o apontamento de produção ajuda a evitar divergências?
- O que fazer quando a produção já está abaixo do planejado?
- Quais indicadores ajudam o PCP a acompanhar o planejado e o produzido?
- Como um sistema de gestão da produção ajuda a reduzir diferenças entre o planejado e o realizado?
- Como criar uma rotina para manter o planejado e o produzido mais próximos?
- Perguntas frequentes
Quando uma fábrica planeja produzir determinada quantidade, mas termina o período com um resultado diferente, o problema pode estar na capacidade produtiva, na falta de materiais, nas paradas de máquinas ou até na forma como as informações são registradas. Para evitar essas divergências, é necessário trabalhar com metas realistas, acompanhar a execução das ordens de produção e identificar os motivos dos desvios. A programação de produção PCP ajuda a conectar o planejamento à realidade do chão de fábrica, considerando recursos, prazos e necessidades de fabricação. Neste artigo, você entenderá como identificar diferenças entre o planejado e o produzido, calcular os desvios e aplicar medidas práticas para melhorar a precisão do planejamento industrial.
O que significa ter diferenças entre o planejado e o produzido?
A diferença entre o planejado e o produzido ocorre quando a quantidade, o prazo ou o tempo de fabricação registrado não corresponde ao que foi estabelecido na programação. Essa divergência pode indicar falhas no planejamento, dificuldades durante a execução ou inconsistências nos registros utilizados pelo PCP.
Entenda a diferença entre planejamento e produção realizada
O planejamento determina quais produtos precisam ser fabricados, em quais quantidades e dentro de quais prazos.
A produção realizada representa o resultado efetivamente alcançado pela fábrica, considerando as operações executadas e as unidades concluídas.
Imagine uma indústria de componentes metálicos que estabelece a fabricação de 1.000 peças durante uma semana. Ao encerrar o período, apenas 850 unidades estão prontas e aprovadas.
Nesse caso, existe uma diferença de 150 unidades entre a meta estabelecida e a produção efetivamente concluída.
Entretanto, conhecer essa diferença não explica o motivo do problema. É necessário investigar se houve falta de matéria-prima, interrupções nos equipamentos, retrabalho ou capacidade insuficiente.
Por que nem toda diferença representa o mesmo problema?
Os desvios podem acontecer de diferentes maneiras:
-
Produção abaixo do planejado: a fábrica não consegue concluir a quantidade prevista.
-
Produção acima do planejado: são fabricadas mais unidades do que a demanda programada, podendo gerar estoques desnecessários.
-
Produção concluída fora do prazo: a quantidade é alcançada, mas depois da data estabelecida.
-
Produção com perdas: parte das unidades fabricadas não atende aos requisitos de qualidade.
-
Diferença de registro: a produção aconteceu, mas os apontamentos não representam corretamente o resultado.
Essas situações exigem análises diferentes.
Se uma ordem de produção foi concluída com atraso, por exemplo, aumentar a quantidade fabricada posteriormente não elimina o descumprimento do prazo original.
Por isso, o PCP precisa acompanhar separadamente quantidade, prazo, qualidade e consumo de recursos.
Por que a fábrica produz menos do que foi planejado?
Uma fábrica geralmente produz menos do que o planejado quando a programação considera uma capacidade superior à disponível ou quando surgem restrições que impedem a execução das ordens. As causas mais comuns envolvem materiais, equipamentos, tempos de operação, gargalos, qualidade e mudanças de prioridade.
Planejamento baseado em uma capacidade produtiva irreal
Um erro frequente é utilizar a capacidade máxima dos equipamentos como referência para todas as ordens.
Uma máquina pode ter condições técnicas para fabricar determinada quantidade por hora, mas essa capacidade não estará disponível integralmente durante todo o turno.
É necessário considerar fatores como:
-
Preparação e regulagem dos equipamentos;
-
Troca de ferramentas;
-
Manutenções programadas;
-
Limpeza e inspeções necessárias;
-
Disponibilidade de operadores;
-
Tempo necessário para diferentes produtos.
Quando esses fatores são ignorados, a programação apresenta metas que parecem possíveis no papel, mas não correspondem às condições reais da operação.
Falta de matéria-prima durante a execução
Uma ordem pode ser liberada mesmo quando parte dos componentes necessários ainda não está disponível.
Considere uma fábrica de móveis que possui madeira suficiente para iniciar determinada produção, mas não dispõe das ferragens necessárias para concluir a montagem.
A fabricação começa normalmente, porém os produtos ficam aguardando componentes.
Embora algumas etapas tenham sido realizadas, a quantidade de móveis finalizados permanece abaixo do planejamento.
Por isso, o PCP deve verificar não apenas o saldo total de estoque, mas também a disponibilidade dos materiais na data necessária e as quantidades já reservadas para outras ordens.
Gargalos que comprometem diferentes etapas
Um gargalo acontece quando determinada operação possui capacidade insuficiente para acompanhar o ritmo das demais.
Em uma metalúrgica, o setor de corte pode preparar 500 peças por turno, enquanto a etapa de dobra consegue processar apenas 350.
Se o PCP programar a conclusão de 500 peças sem considerar essa limitação, haverá acúmulo de materiais aguardando processamento.
A consequência será uma diferença entre a quantidade esperada e a quantidade efetivamente concluída.
Nesse cenário, acelerar o corte não resolve o problema principal. É necessário analisar a capacidade da dobra e reorganizar o fluxo produtivo.
Paradas, retrabalhos e mudanças de prioridade
Interrupções inesperadas também influenciam diretamente os resultados.
Uma máquina que apresenta falhas recorrentes pode comprometer várias ordens, especialmente quando é utilizada em operações essenciais.
Da mesma forma, peças que precisam passar novamente por inspeções ou correções ocupam recursos que estavam destinados à produção de novos itens.
Outro problema surge quando pedidos urgentes são incluídos na programação sem avaliar o impacto nas ordens existentes.
A empresa altera a sequência de fabricação, mas mantém todas as metas e datas originais, criando uma programação incompatível com o tempo disponível.
O problema não está necessariamente na velocidade da equipe. Muitas vezes, está na diferença entre aquilo que foi programado e aquilo que a estrutura produtiva consegue executar.
Como calcular a diferença entre a produção planejada e a realizada?
O desvio de produção pode ser calculado comparando a quantidade aprovada com a quantidade planejada para o mesmo produto e período. A diferença absoluta mostra quantas unidades ficaram acima ou abaixo da meta, enquanto o percentual permite avaliar a proporção do desvio.
Calcule a diferença em unidades
Considere o seguinte exemplo hipotético de uma indústria de peças plásticas:
-
Produção planejada: 1.000 peças.
-
Peças processadas: 920.
-
Peças aprovadas: 880.
-
Peças refugadas: 40.
A diferença deve considerar o resultado que a empresa pretendia obter. Neste exemplo, a meta era entregar 1.000 peças aprovadas.
Diferença = Produção aprovada − Produção planejada
Diferença = 880 − 1.000 = −120 peças
Isso significa que a fábrica terminou o período com 120 peças aprovadas a menos do que o previsto.
Desse total, 80 peças sequer foram processadas e 40 foram refugadas.
Essa separação é importante porque os dois problemas possuem causas e soluções diferentes.
Calcule o desvio percentual
A fórmula é:
Desvio percentual = (Produção aprovada − Produção planejada) ÷ Produção planejada × 100
Aplicando os valores:
(880 − 1.000) ÷ 1.000 × 100 = −12%
Portanto, a produção ficou 12% abaixo da quantidade planejada.
Outra forma de acompanhar o resultado é calcular o cumprimento do plano:
Cumprimento do plano = Produção aprovada ÷ Produção planejada × 100
880 ÷ 1.000 × 100 = 88%
Nesse exemplo, a fábrica atingiu 88% da meta.
O que observar antes de comparar os números?
Para que o indicador seja confiável, as informações precisam representar a mesma realidade.
Não é correto comparar a produção planejada de um turno com as quantidades realizadas durante o dia inteiro.
Também não se deve somar peças que passaram por diferentes operações como se fossem novos produtos acabados.
Uma mesma peça pode passar por corte, dobra, soldagem e acabamento. Contabilizá-la em cada etapa como produto final provocaria uma distorção.
O PCP deve definir claramente o que representa uma unidade concluída e separar peças aprovadas, refugadas, em retrabalho e ainda em processo.
Como identificar o que está causando as diferenças na produção?
Para encontrar a origem dos desvios, o PCP precisa observar em qual operação eles começaram, quando ocorreram e quais recursos estavam envolvidos. Cruzar registros das ordens de produção com informações de materiais, máquinas, qualidade e apontamentos ajuda a diferenciar falhas de planejamento de problemas operacionais.
Tabela: situações que provocam diferenças entre o planejado e o produzido
| Situação identificada | O que verificar | Medida recomendada |
|---|---|---|
| Produção abaixo da meta desde o início | Tempo-padrão e capacidade disponível | Revisar o dimensionamento da programação |
| Ordens paradas por falta de materiais | Estoque físico, reservas e compras pendentes | Conferir disponibilidade antes da liberação |
| Acúmulo de peças entre operações | Capacidade e filas em cada etapa | Identificar e tratar o gargalo |
| Paradas frequentes de equipamentos | Histórico de falhas e manutenção | Investigar causas e revisar ações preventivas |
| Quantidade fabricada maior que a aprovada | Refugos, retrabalhos e inspeções | Corrigir as principais causas de não conformidade |
| Divergência entre relatórios e chão de fábrica | Apontamentos incompletos ou duplicados | Padronizar e conferir os registros |
| Ordens concluídas fora da sequência prevista | Mudanças de prioridade e datas | Estabelecer critérios de reprogramação |
Observe quando o desvio começou
O momento em que a diferença aparece pode revelar informações importantes.
Se a fábrica já inicia o turno com uma quantidade programada incompatível com as horas disponíveis, existe um possível erro de planejamento.
Quando o ritmo começa adequado, mas diminui após uma interrupção, o problema pode estar relacionado à execução.
Se a quantidade processada corresponde ao previsto, mas a produção aprovada permanece abaixo da meta, a investigação deve considerar a qualidade.
Essas distinções ajudam a evitar ações corretivas inadequadas.
Investigue a causa, não apenas o resultado
Imagine que determinada máquina apresente desempenho inferior ao planejado durante várias semanas.
A primeira reação poderia ser aumentar a cobrança sobre os operadores.
Entretanto, uma análise detalhada pode revelar que os tempos de preparação não estavam contemplados na programação.
Nesse caso, a medida mais adequada seria atualizar os parâmetros de planejamento, e não exigir uma velocidade incompatível com o processo.
Essa abordagem está alinhada às práticas de diagnóstico do Sebraetec para planejamento e controle da produção, que contemplam a análise de processos, recursos produtivos, históricos, capacidade e gargalos.
Como criar uma programação de produção PCP compatível com a capacidade real?
Uma programação compatível com a capacidade real considera a quantidade de trabalho exigida por cada ordem e o tempo efetivamente disponível nos recursos produtivos. Antes de definir as datas, o PCP deve analisar tempos de fabricação, preparações, materiais, equipes e possíveis restrições da operação.
Utilize tempos de produção baseados na realidade
A fábrica precisa conhecer quanto tempo cada operação normalmente exige.
Essa informação pode variar conforme:
-
O produto ou sua família;
-
O tamanho do lote;
-
A máquina utilizada;
-
A necessidade de preparação;
-
As características do processo.
Considere uma máquina disponível durante um turno de oito horas.
Se uma hora estiver reservada para manutenção e outra para preparação, restarão seis horas para fabricação.
Se cada peça exigir aproximadamente cinco minutos de operação, a capacidade estimada será de 72 peças nesse período, desconsiderando novas interrupções.
Programar 100 peças para a mesma operação e nas mesmas condições não seria viável.
O cálculo demonstra por que a programação precisa utilizar horas efetivamente disponíveis, e não apenas a duração nominal do turno.
Analise a capacidade de cada etapa
Não basta verificar a capacidade total da fábrica.
Uma linha pode possuir máquinas disponíveis em diferentes setores e, ainda assim, apresentar uma restrição em uma operação específica.
O PCP deve identificar quais recursos serão utilizados por cada ordem, calcular a carga de trabalho e comparar essa necessidade com as horas disponíveis.
Se houver sobrecarga, será necessário avaliar alternativas, como antecipar etapas, reorganizar lotes, utilizar outro equipamento compatível ou negociar prazos.
Essas decisões devem considerar seus efeitos sobre as demais ordens.
Considere a disponibilidade dos materiais antes da liberação
Uma programação também depende das informações fornecidas pelo estoque e pelas compras.
Antes de liberar uma ordem, é importante conferir:
-
Se a estrutura de materiais está atualizada;
-
Se os componentes necessários estão disponíveis;
-
Se existem reservas para outras ordens;
-
Se há materiais bloqueados para inspeção;
-
Se as entregas pendentes chegarão a tempo.
O planejamento não deve considerar automaticamente como disponível um material que está no estoque, mas não pode ser utilizado naquela ordem.
Os conteúdos formativos do SENAI sobre Planejamento e Controle da Produção também abordam planejamento de materiais, capacidade produtiva, sequenciamento e indicadores de qualidade.
Como o apontamento de produção ajuda a evitar divergências?
O apontamento de produção registra o que realmente aconteceu durante a execução das ordens, incluindo quantidades, tempos, paradas e perdas. Quando essas informações são coletadas corretamente, o PCP consegue comparar o planejado com o realizado, localizar desvios e utilizar o histórico para melhorar programações futuras.
Registre as informações essenciais de cada ordem
Uma ordem de produção deve permitir identificar, no mínimo:
-
Produto, lote e identificação da ordem;
-
Operação realizada e equipamento utilizado;
-
Data e horário de início e término;
-
Quantidade processada;
-
Quantidade aprovada;
-
Refugos e unidades que precisam de retrabalho;
-
Tempo de parada e respectivo motivo, quando houver.
Dependendo do processo, também é importante registrar materiais consumidos e movimentações entre operações.
Esses registros permitem entender não apenas quanto foi produzido, mas também por que determinada ordem apresentou diferenças.
Evite apontamentos realizados muito tempo depois da execução
Quando os dados são registrados somente no final do dia, existe maior risco de esquecer pequenas interrupções, confundir quantidades ou deixar de informar perdas.
Uma alternativa é realizar os apontamentos ao término de cada operação ou em intervalos definidos conforme a dinâmica produtiva.
Em uma indústria que trabalha com turnos, por exemplo, o responsável pode conferir as ordens em andamento antes de encerrar suas atividades.
Essa prática reduz o risco de uma operação aparecer como pendente no relatório mesmo depois de ter sido concluída fisicamente.
Separe produção concluída de produção em andamento
Uma peça que passou pelo corte, mas ainda aguarda montagem, não deve ser considerada produto acabado.
Por isso, a programação precisa acompanhar o avanço das ordens por operação.
Esse cuidado permite identificar materiais acumulados entre etapas e evita que o PCP confunda movimentação interna com fabricação concluída.
Além disso, os apontamentos devem seguir as mesmas unidades de medida utilizadas no planejamento.
Se a programação está em peças, mas determinada etapa registra caixas ou lotes, a conversão precisa estar corretamente definida.
O que fazer quando a produção já está abaixo do planejado?
Quando a fábrica identifica um desvio durante a execução, o primeiro passo é confirmar sua causa e avaliar o impacto nas ordens em andamento. Depois, o PCP deve definir ações possíveis, atualizar a programação quando necessário e comunicar as alterações aos setores envolvidos, preservando o histórico do plano original.
Identifique as ordens mais comprometidas
O acompanhamento deve começar pelas ordens com maior risco de atraso.
É importante verificar:
-
Quantidade ainda necessária para concluir cada ordem;
-
Tempo produtivo restante;
-
Recursos necessários;
-
Disponibilidade de materiais;
-
Dependência de outras operações;
-
Prazo previsto de conclusão.
Uma ordem pode estar abaixo da meta parcial e ainda possuir tempo suficiente para recuperação.
Outra pode apresentar um desvio menor, mas depender de uma máquina sem disponibilidade antes da entrega.
Por isso, a análise não deve considerar somente o percentual de produção realizado.
Defina ações conforme a restrição identificada
Se a causa for falta de materiais, o PCP deve verificar com compras e estoque quando os componentes estarão disponíveis.
Quando houver falha de equipamento, a manutenção precisa informar as possibilidades de recuperação da capacidade.
Se o problema estiver no gargalo, pode ser necessário reorganizar a sequência das ordens ou avaliar recursos alternativos.
Nos casos de retrabalho, a área de qualidade deve participar da decisão para evitar que o aumento do ritmo provoque novas perdas.
Horas extras ou turnos adicionais podem ser alternativas em determinadas circunstâncias, mas não devem ser tratados como solução automática. É necessário avaliar custos, segurança, disponibilidade de recursos e viabilidade operacional.
Reprograme sem esconder o desvio original
Depois de identificar a restrição, a programação pode precisar de ajustes.
Entretanto, substituir a data prevista por uma nova data sem preservar o histórico impede que a fábrica compreenda o desempenho real do planejamento.
O ideal é manter separados:
Plano original: aquilo que estava previsto quando a ordem foi liberada.
Plano revisado: a nova programação após os ajustes.
Resultado realizado: aquilo que efetivamente aconteceu.
Essa distinção permite avaliar tanto a capacidade de cumprir o planejamento inicial quanto a eficiência das ações de recuperação.
Quais indicadores ajudam o PCP a acompanhar o planejado e o produzido?
Os indicadores mais úteis são aqueles que mostram diferenças de quantidade, prazo, produtividade e qualidade em uma mesma base de comparação. O PCP não precisa acompanhar dezenas de métricas ao mesmo tempo, mas deve utilizar medidas capazes de identificar os principais problemas da operação.
Cumprimento do plano de produção
Mostra quanto da quantidade planejada foi efetivamente concluída e aprovada no período.
Fórmula: Unidades aprovadas ÷ Unidades planejadas × 100.
O indicador pode ser acompanhado por produto, setor, turno ou ordem de produção, desde que os critérios sejam consistentes.
Cumprimento dos prazos das ordens
Permite verificar a proporção de ordens concluídas até a data originalmente estabelecida.
Fórmula: Ordens concluídas no prazo ÷ Ordens previstas para conclusão no período × 100.
Esse indicador complementa a análise de quantidade, pois uma fábrica pode alcançar o volume previsto e, mesmo assim, entregar determinadas ordens com atraso.
Desvio entre tempo planejado e realizado
Compara o tempo esperado para determinada operação com o tempo efetivamente registrado.
Se uma atividade estava prevista para quatro horas, mas exigiu seis, é necessário identificar o motivo dessa diferença.
A análise pode revelar tempos-padrão desatualizados, problemas de preparação ou interrupções não consideradas no planejamento.
Taxa de refugo
Demonstra a participação das unidades rejeitadas em relação à produção processada.
Fórmula: Unidades refugadas ÷ Total de unidades concluídas, aprovadas ou refugadas × 100.
Para evitar distorções, os produtos em retrabalho devem ser acompanhados separadamente, conforme a forma de contabilização adotada pela indústria.
Tempo de parada por motivo
Permite identificar quais interrupções mais comprometem a capacidade produtiva.
Em vez de acompanhar apenas o total de horas paradas, a empresa pode distinguir falhas mecânicas, falta de material, ajustes, paradas planejadas e outras ocorrências.
Essa classificação facilita a definição de ações específicas.
A análise deve considerar a evolução dos indicadores ao longo do tempo, buscando entender se os mesmos problemas continuam aparecendo nas mesmas operações.
Como um sistema de gestão da produção ajuda a reduzir diferenças entre o planejado e o realizado?
Um sistema de gestão da produção pode facilitar a comparação entre metas e resultados ao reunir ordens, materiais, capacidade, apontamentos e indicadores em um ambiente organizado. Entretanto, sua efetividade depende das funcionalidades disponíveis, da qualidade dos cadastros e da atualização correta dos dados utilizados pela empresa.
Centralize as informações necessárias ao PCP
Quando o planejamento está em uma planilha, os apontamentos são realizados em papel e o estoque possui registros separados, a comparação entre as informações exige conferências manuais.
Além de consumir tempo, essa situação dificulta a identificação de inconsistências.
Uma solução adequada à operação pode ajudar a relacionar:
-
Pedidos e necessidades de produção;
-
Estruturas de materiais;
-
Ordens de fabricação;
-
Roteiros e tempos previstos;
-
Disponibilidade de recursos;
-
Quantidades apontadas;
-
Perdas e resultados de qualidade.
A integração desses registros torna mais simples verificar qual etapa está comprometendo a programação.
Compare os resultados por ordem e operação
O acompanhamento deve permitir responder a perguntas práticas.
Qual ordem está atrasada? Quanto ainda falta produzir? Em qual operação as peças estão aguardando? Quanto tempo já foi utilizado? Houve consumo de materiais acima do previsto?
Essas informações são mais úteis quando estão associadas a uma ordem específica.
Assim, o gestor consegue investigar um desvio sem depender exclusivamente de relatórios gerais.
Avalie a confiabilidade dos dados antes de automatizar
A tecnologia não corrige automaticamente tempos de fabricação incorretos, estruturas de materiais desatualizadas ou apontamentos incompletos.
Por isso, antes de adotar ou ampliar um sistema, é importante revisar como a fábrica organiza seus registros.
Também vale verificar se a solução permite preservar o planejamento original e comparar revisões com o resultado efetivo.
Isso evita que mudanças sucessivas na programação eliminem o histórico necessário para analisar as causas dos atrasos.
Como criar uma rotina para manter o planejado e o produzido mais próximos?
Uma rotina eficiente começa com a definição de metas viáveis e continua com conferências periódicas da produção. O objetivo não é eliminar todas as diferenças, mas identificá-las rapidamente, corrigir causas recorrentes e utilizar os resultados para aprimorar os próximos ciclos de planejamento.
Etapa inicial: revise os dados utilizados na programação
O PCP deve verificar se as informações dos produtos, materiais, roteiros e tempos de fabricação estão atualizadas.
Vale começar pelas famílias de produtos e operações que apresentam maiores diferenças entre planejado e realizado.
Se determinada máquina sempre exige mais tempo do que o previsto, o parâmetro utilizado na programação precisa ser investigado.
Registro: padronize os apontamentos
Defina quais informações precisam ser registradas durante a execução.
As equipes devem utilizar critérios claros para informar quantidades processadas, aprovadas, refugadas e em retrabalho.
Também é importante estabelecer como serão classificadas as paradas.
A padronização evita que setores diferentes utilizem interpretações distintas para a mesma situação.
Conferência: acompanhe as ordens durante o período
O PCP pode estabelecer momentos de conferência conforme a duração das ordens e a criticidade das operações.
Em uma fábrica com produção diária, por exemplo, pode ser adequado comparar metas e resultados por turno.
Ordens de longa duração podem exigir pontos intermediários de acompanhamento, especialmente nas etapas com maior risco de gargalo.
O objetivo é identificar desvios enquanto ainda existe possibilidade de intervenção.
Integração: mantenha os setores alinhados
Produção, compras, estoque, manutenção e qualidade precisam compartilhar informações relevantes para a programação.
Se um material não chegará na data prevista, o PCP deve receber essa informação antes de liberar uma ordem dependente dele.
Da mesma forma, mudanças de prioridade solicitadas pelo setor comercial precisam ser avaliadas considerando o impacto na capacidade disponível.
Essa comunicação reduz decisões isoladas que prejudicam outras etapas.
Acompanhamento e análise: transforme desvios em melhorias
Ao final do período definido, compare o planejado com o realizado e classifique os principais motivos das diferenças.
Uma rotina prática pode seguir esta sequência:
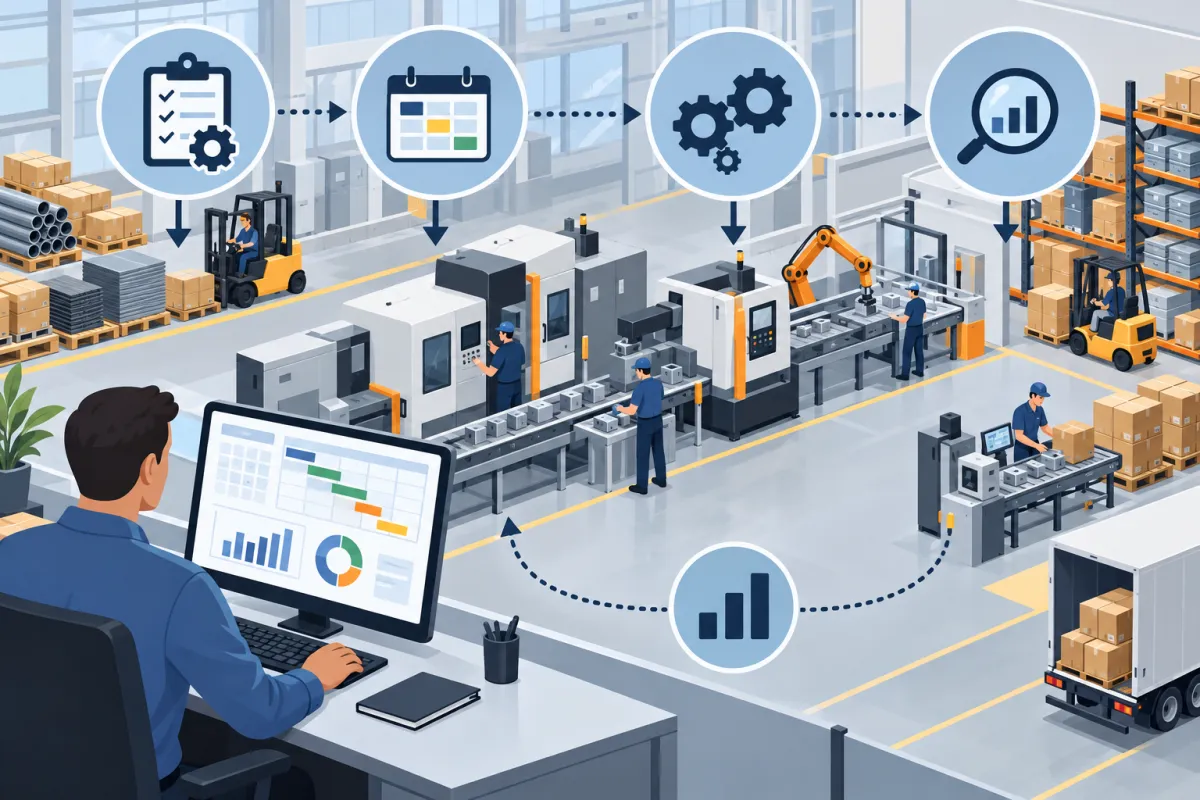
Planejamento → Programação → Execução → Apontamento → Conferência → Análise → Ajustes.
O resultado deve orientar decisões concretas.
Se as diferenças estiverem relacionadas aos tempos-padrão, revise os parâmetros. Se houver falta recorrente de materiais, investigue o planejamento de compras e as reservas de estoque. Se o problema estiver concentrado em determinado equipamento, avalie sua capacidade e histórico de paradas.
Também é importante identificar quem será responsável por cada ação e verificar posteriormente se ela produziu o efeito esperado.
Reduzir diferenças entre o planejado e o produzido não significa exigir que todas as ordens aconteçam exatamente como previsto. Significa trabalhar com informações confiáveis, compreender as restrições da operação e corrigir os problemas que comprometem a previsibilidade.
Quando o PCP utiliza os resultados reais para melhorar as próximas programações, a fábrica passa a tomar decisões mais fundamentadas sobre quantidades, prazos, materiais e capacidade produtiva.
Leia também
Para aprofundar o conhecimento sobre planejamento industrial, controle de produção e identificação de desvios, confira os seguintes conteúdos:
- Guia Completo sobre Software Gestão de Produção para Empresas — Entenda como organizar informações da fabricação, acompanhar ordens e melhorar o controle dos processos industriais.
- Programação Planejamento e Controle da Produção: Como Equilibrar Demanda e Capacidade — Saiba como relacionar a quantidade que precisa ser produzida aos recursos efetivamente disponíveis.
- Apontamento de Produção: Como Acompanhar Eficiência e Desempenho — Conheça a importância dos registros de produção para identificar perdas, acompanhar tempos e analisar resultados.
- Planejamento de Controle da Produção: Como Evitar Atrasos e Gargalos — Veja como identificar restrições produtivas e organizar melhor as etapas de fabricação.
- Programação, Planejamento e Controle da Produção: Como Organizar a Produção Sem Depender de Planilhas? — Entenda os desafios de controlar ordens, materiais e recursos utilizando informações descentralizadas.
- Programação, Planejamento e Controle da Produção: Guia Completo para Indústrias — Aprofunde seus conhecimentos sobre a organização das etapas do PCP, capacidade produtiva e acompanhamento da fabricação.
Perguntas frequentes
O que causa diferenças entre o planejado e o produzido?
As principais causas são falta de matéria-prima, paradas de máquinas, gargalos, erros na programação, retrabalhos e apontamentos incorretos. Esses problemas podem comprometer as quantidades e os prazos previstos.
Como calcular a diferença entre produção planejada e realizada?
Subtraia a quantidade planejada da quantidade efetivamente produzida e aprovada. Para encontrar o percentual de desvio, divida essa diferença pela quantidade planejada e multiplique por 100.
Como evitar que a produção fique abaixo do planejado?
É importante trabalhar com metas realistas, verificar a disponibilidade dos materiais, considerar a capacidade dos equipamentos e acompanhar o andamento das ordens durante a fabricação.
Qual é a importância do PCP para o controle da produção?
O PCP organiza as necessidades de fabricação, os recursos disponíveis, as quantidades e os prazos. Também permite acompanhar a execução das ordens e identificar situações que exigem ajustes.
Como identificar gargalos na produção industrial?
Compare a capacidade e o desempenho das diferentes operações. Etapas que acumulam materiais, apresentam filas frequentes ou limitam o ritmo das demais podem indicar gargalos produtivos.