Introdução
Controlar uma operação produtiva pode se tornar um desafio conforme a empresa aumenta a quantidade de produtos fabricados, máquinas utilizadas, colaboradores envolvidos e pedidos que precisam ser entregues. Quando existem várias atividades acontecendo ao mesmo tempo, acompanhar cada etapa apenas por anotações, planilhas ou informações repassadas verbalmente pode dificultar a identificação do que realmente está acontecendo dentro da fábrica.
Uma mesma ordem pode depender de matéria-prima disponível, preparação de máquinas, operadores específicos e conclusão de etapas anteriores. Caso uma dessas atividades atrase, todo o restante do processo pode ser afetado. Por isso, conhecer a situação de cada operação é importante para compreender se a produção está seguindo conforme o planejado.
Imagine uma indústria que produz diferentes itens durante o mesmo dia. Enquanto um produto está passando pela etapa de corte, outro pode estar na montagem e um terceiro aguardando inspeção. Ao mesmo tempo, determinada máquina pode precisar de manutenção e uma matéria-prima utilizada em outra ordem pode estar próxima de acabar. Sem informações organizadas, fica mais difícil definir prioridades e tomar decisões.
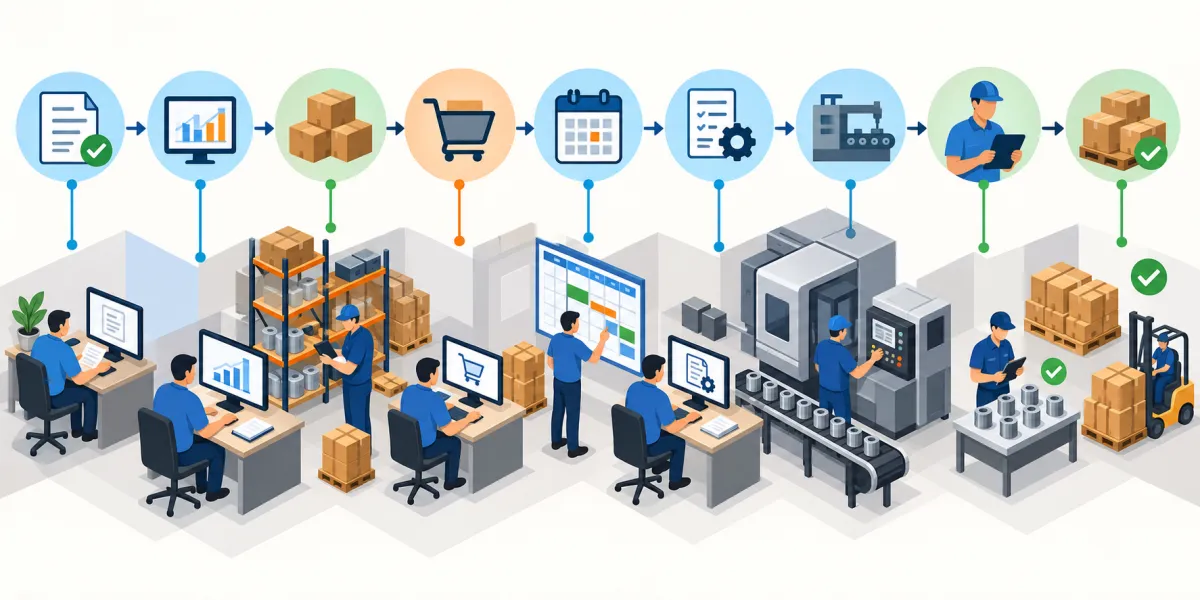
Um sistema de produção pode ajudar a centralizar essas informações e permitir que a empresa acompanhe o processo produtivo desde o planejamento até a finalização de cada ordem. Dessa maneira, produtos, materiais, etapas, máquinas, operadores, tempos e quantidades podem fazer parte de um fluxo integrado.
Uma das principais informações que precisam ser acompanhadas é o tempo. Saber apenas que determinado produto foi fabricado não é suficiente para analisar a eficiência do processo. É necessário entender quanto tempo estava previsto para sua fabricação, quanto tempo realmente foi utilizado, quais etapas demoraram mais e onde ocorreram paradas.
Esses registros permitem comparar planejamento e execução. Quando uma operação prevista para durar duas horas constantemente exige três horas, por exemplo, existe uma diferença que precisa ser investigada. O motivo pode estar relacionado à capacidade da máquina, treinamento dos operadores, qualidade da matéria-prima, tempo de preparação, retrabalho ou até mesmo a um tempo padrão definido de maneira incorreta.
Outro aspecto importante é o acompanhamento das etapas. Produtos diferentes podem possuir roteiros produtivos distintos. Alguns passam por poucas operações, enquanto outros exigem diversas fases até chegar ao produto acabado. Registrar essa sequência permite saber exatamente onde determinada ordem se encontra.
Com informações atualizadas, os responsáveis pela produção conseguem verificar ordens aguardando início, operações em andamento, etapas atrasadas e atividades já concluídas. Isso facilita tanto a organização diária quanto o planejamento dos próximos períodos.
Ao longo deste conteúdo, será mostrado como estruturar as etapas produtivas, controlar os tempos utilizados, acompanhar as ordens de produção e relacionar máquinas, operadores e materiais ao processo. Dessa forma, os registros deixam de funcionar apenas como históricos e passam a fornecer informações importantes para melhorar o planejamento e o controle da fábrica.
O que é um Sistema de Produção e como ele funciona?
Um sistema de produção é uma solução utilizada para organizar informações relacionadas ao processo de fabricação e acompanhar as atividades necessárias para transformar matérias-primas e componentes em produtos acabados.
Na prática, ele permite reunir dados que muitas vezes ficam separados entre planilhas, documentos, apontamentos manuais e diferentes setores da empresa. Essa centralização facilita a consulta e permite acompanhar o andamento de cada fabricação com maior organização.
Para isso, o processo normalmente começa antes mesmo da abertura de uma ordem de produção. Primeiro, é necessário cadastrar corretamente produtos, materiais, estruturas e etapas. Essas informações formam a base utilizada posteriormente para planejar e acompanhar a fabricação.
Cadastro dos produtos
O cadastro identifica os itens fabricados pela empresa.
Além de informações básicas, podem ser registradas características necessárias para diferenciar produtos, versões, modelos ou variações utilizadas na operação.
Esse cadastro ajuda a manter um padrão nas informações e evita que o mesmo produto seja identificado de formas diferentes durante o planejamento, estoque ou produção.
Quando uma ordem é criada, o produto cadastrado pode ser relacionado automaticamente às informações necessárias para sua fabricação.
Fichas técnicas
A ficha técnica representa a estrutura utilizada para fabricar determinado produto.
Ela pode apresentar matérias-primas, componentes e quantidades necessárias. Dependendo da complexidade da fabricação, um produto pode ser composto por vários níveis de materiais.
Uma empresa que fabrica uma estrutura metálica, por exemplo, pode precisar de chapas, parafusos, componentes, tintas e outros materiais.
Ter essas informações estruturadas facilita o planejamento das necessidades antes que a fabricação seja iniciada.
Matérias-primas
Os materiais utilizados precisam estar relacionados ao processo produtivo.
Ao planejar uma fabricação, é importante saber quais itens serão necessários e em quais quantidades.
Esse acompanhamento ajuda a identificar situações em que a empresa possui capacidade de máquina e mão de obra disponível, mas não consegue iniciar a fabricação por falta de material.
Também facilita a comunicação entre produção, estoque e compras.
Etapas produtivas
Cada produto pode possuir uma sequência específica de operações.
Um item pode passar por corte, preparação, montagem, pintura e inspeção, enquanto outro pode utilizar um processo completamente diferente.
Registrar essas etapas permite criar um roteiro para a fabricação.
Assim, a empresa consegue acompanhar não apenas se a ordem está aberta ou finalizada, mas também exatamente em qual operação o produto se encontra.
Ordens de produção
A ordem de produção transforma o planejamento em uma atividade que deve ser executada.
Ela pode reunir dados como produto, quantidade, prazo, materiais necessários, etapas previstas, máquinas e responsáveis.
Durante sua execução, novos registros podem ser adicionados para representar o que realmente aconteceu na fábrica.
Dessa forma, a ordem se transforma em um histórico detalhado daquela fabricação.
Máquinas e equipamentos
As máquinas representam uma parte importante da capacidade produtiva.
Relacionar equipamentos às operações permite entender quais recursos são necessários para fabricar determinados produtos.
Esse controle também pode ajudar a identificar máquinas sobrecarregadas, períodos de indisponibilidade ou equipamentos que frequentemente provocam atrasos na programação.
Operadores
Além das máquinas, é necessário considerar as pessoas responsáveis pelas atividades.
Registrar operadores pode ajudar a identificar quem executou determinada etapa, quando a atividade ocorreu e quanto tempo foi utilizado.
Isso aumenta a rastreabilidade das operações e facilita a análise quando existem diferenças entre o planejado e o realizado.
Apontamentos
O apontamento representa o registro da execução.
Enquanto o planejamento informa o que deveria acontecer, o apontamento informa o que realmente aconteceu.
Podem ser registrados início e final da operação, quantidade produzida, perdas, paradas e outras ocorrências.
Quanto mais consistentes forem esses registros, maior será a capacidade da empresa de analisar seu próprio processo.
Tempos produtivos
Controlar tempos permite comparar a duração prevista das atividades com o período realmente utilizado.
Isso ajuda a identificar operações que estão dentro do padrão e atividades que apresentam desvios recorrentes.
Essas informações também podem ser utilizadas para revisar planejamentos futuros.
Quantidades produzidas
A quantidade planejada nem sempre será exatamente igual à quantidade obtida durante a fabricação.
Por isso, é importante registrar quanto foi realmente produzido, quanto foi aprovado e quanto apresentou algum tipo de problema.
Esses dados ajudam a compreender o rendimento de cada ordem.
Perdas e refugos
Materiais perdidos e produtos rejeitados também precisam fazer parte dos registros.
Sem esse controle, a empresa pode considerar apenas o número de produtos finalizados e deixar de perceber o impacto das perdas sobre materiais, capacidade e custos.
Registrar os motivos também facilita a identificação de problemas recorrentes.
A principal vantagem dessa organização está na conexão entre todas essas informações. Uma ordem deixa de ser apenas um número e passa a reunir produto, estrutura, materiais, sequência produtiva, recursos utilizados, tempos, quantidades e ocorrências.
Esse relacionamento permite acompanhar o processo completo e entender com maior clareza como o planejamento está sendo executado.
Como organizar as etapas do processo produtivo?
Organizar as etapas é fundamental para compreender como um produto percorre a fábrica desde o início de sua fabricação até ficar pronto.
Nem todos os produtos seguem o mesmo caminho. Alguns podem exigir poucas operações, enquanto outros dependem de diversas atividades executadas em sequência. Por isso, é importante mapear o processo antes de tentar controlá-lo.
Um sistema de produção pode estruturar esse roteiro e relacionar cada operação aos recursos necessários para sua execução.
Sequência das operações
O primeiro passo é definir a ordem correta das atividades.
Em determinados processos, uma etapa só pode começar quando a anterior estiver concluída. Em outros casos, algumas atividades podem acontecer paralelamente.
Um fluxo simples pode ser:
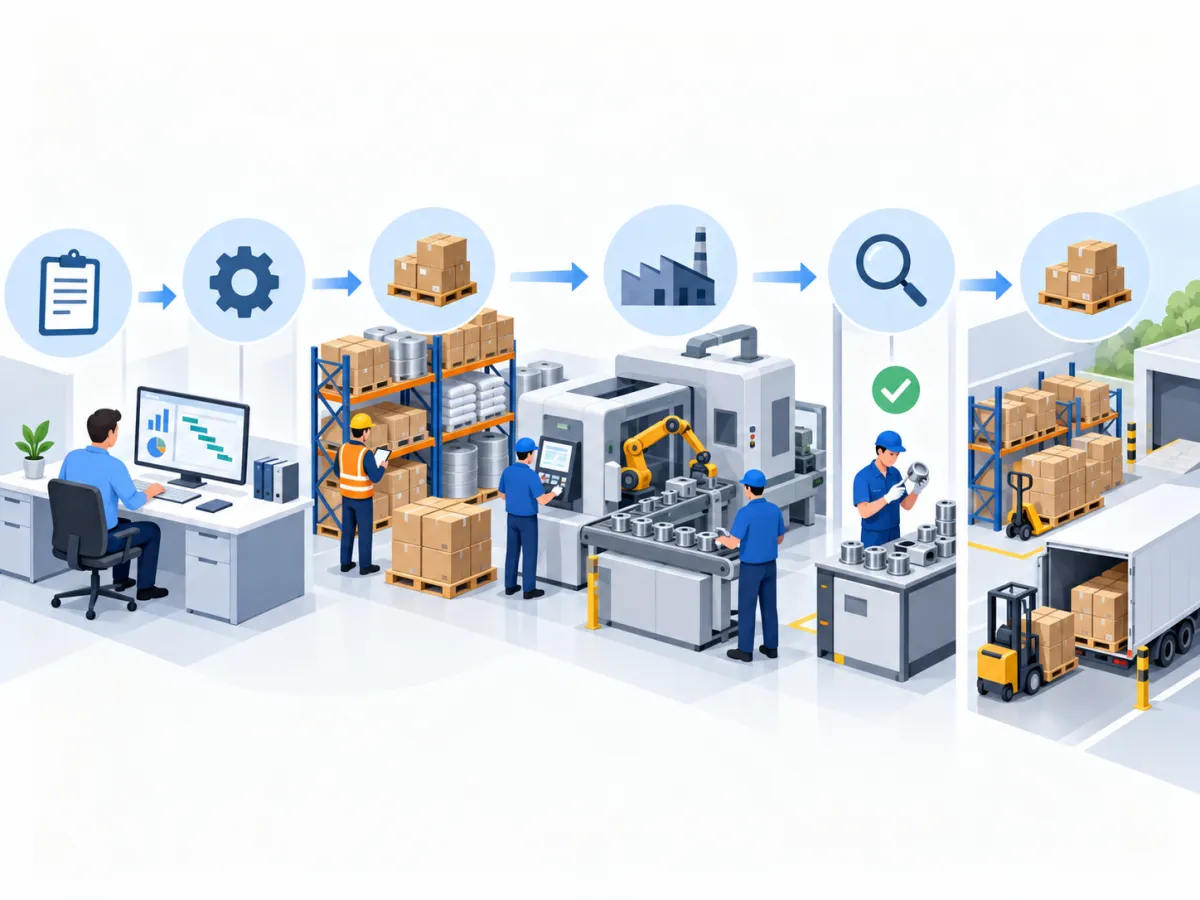
Corte → Preparação → Montagem → Acabamento → Inspeção → Produto acabado
Cada uma dessas fases representa um avanço na fabricação.
Ao registrar essa sequência, fica mais fácil identificar onde determinada ordem está e qual será sua próxima atividade.
Centros de trabalho
Os centros de trabalho ajudam a dividir a produção de acordo com áreas, setores ou grupos de recursos.
Uma indústria pode possuir, por exemplo, centros de:
-
Corte;
-
Usinagem;
-
Soldagem;
-
Montagem;
-
Pintura;
-
Inspeção.
Essa organização facilita a visualização da carga de trabalho em cada área.
Se muitas ordens estiverem aguardando o mesmo centro, pode existir risco de formação de fila ou gargalo.
Máquinas utilizadas
Nem toda operação pode ser executada em qualquer equipamento.
Alguns produtos dependem de máquinas específicas devido às suas dimensões, características ou processos necessários.
Registrar qual equipamento será utilizado permite realizar uma programação mais próxima da realidade.
Também ajuda a evitar o planejamento simultâneo de várias ordens para uma máquina que não possui capacidade para atender todas naquele período.
Operadores responsáveis
Algumas atividades dependem de profissionais específicos ou de colaboradores com determinadas qualificações.
Por isso, além da disponibilidade das máquinas, o planejamento deve considerar a disponibilidade das pessoas.
Relacionar responsáveis às etapas também melhora a rastreabilidade, pois permite saber quem realizou cada operação.
Materiais necessários
Algumas matérias-primas são consumidas no início da fabricação, enquanto outras entram apenas em etapas posteriores.
Relacionar os materiais ao momento correto do processo facilita a preparação da produção.
Esse controle pode evitar que uma ordem chegue a determinada fase e fique parada porque um componente necessário ainda não está disponível.
Tempo previsto
Cada operação pode receber um tempo estimado.
Esse tempo funciona como uma referência para o planejamento.
Se a etapa de corte leva normalmente 30 minutos e a montagem exige duas horas, essas informações podem ser consideradas ao calcular a duração total prevista para a fabricação.
Entretanto, o tempo padrão precisa ser constantemente comparado com os registros reais.
Quando existe uma diferença recorrente, pode ser necessário revisar a estimativa.
Quantidade planejada
As etapas também precisam considerar o volume que será processado.
Uma operação realizada para dez unidades pode apresentar duração diferente da mesma atividade executada para cem unidades.
Por isso, quantidade e tempo devem ser analisados em conjunto.
Dependendo do processo, parte do tempo pode ser fixa, como o setup da máquina, enquanto outra parcela varia conforme a quantidade produzida.
Dependência entre etapas
A dependência determina quais atividades precisam ser finalizadas antes que outras possam começar.
Por exemplo, a montagem normalmente depende da conclusão dos componentes utilizados nela.
Se uma peça ainda estiver em fabricação, todo o conjunto poderá ficar aguardando.
Mapear essas dependências ajuda a identificar quais atrasos possuem maior potencial de afetar as etapas seguintes.
Exemplo de organização do fluxo
Considere uma empresa que fabrica peças metálicas.
Na primeira etapa, as chapas são direcionadas para o corte. Depois disso, as peças cortadas seguem para preparação, onde podem passar por ajustes e acabamento inicial.
Na sequência, os componentes chegam à montagem. Depois da montagem, o produto pode seguir para acabamento superficial e posteriormente para inspeção.
Caso seja aprovado, ele é registrado como produto acabado.
Dentro desse exemplo, cada etapa possui um responsável, recurso, duração e quantidade esperada.
Se o corte atrasar, a preparação pode ficar sem material. Se a montagem estiver acumulada, peças prontas podem começar a formar uma fila entre os setores.
A organização das etapas permite enxergar esses movimentos de maneira mais clara.
Como controlar o tempo de produção de cada etapa?
O tempo é um dos principais elementos do planejamento produtivo.
Saber quanto tempo uma operação deveria levar e comparar essa previsão com o período realmente utilizado permite identificar diferenças que muitas vezes passam despercebidas quando a empresa acompanha apenas a quantidade final produzida.
Um sistema de produção pode organizar diferentes tipos de tempo para que a empresa compreenda melhor como suas máquinas, operadores e etapas estão sendo utilizados.
Tempo planejado
O tempo planejado representa a duração prevista para executar determinada atividade.
Ele pode ser definido a partir de históricos, estudos internos ou experiência dos responsáveis pelo processo.
Imagine que uma etapa de montagem tenha previsão de duas horas para determinado lote. Esse período pode ser utilizado durante a programação para estimar quando a atividade terminará e quando a próxima poderá começar.
O tempo planejado também influencia a definição de prazos.
Quando cada operação possui uma duração prevista, é possível estimar quanto tempo será necessário para concluir toda a ordem.
Entretanto, essa informação não deve permanecer fixa indefinidamente.
Os resultados reais precisam ser analisados para verificar se o padrão continua adequado.
Tempo realizado
O tempo realizado corresponde ao período efetivamente gasto durante a execução.
Ele é obtido a partir dos registros feitos durante a produção.
Se uma operação programada para duas horas levou duas horas e quarenta minutos, existe uma diferença de quarenta minutos.
Uma ocorrência isolada pode ser provocada por diversos fatores. Porém, se esse comportamento se repetir em várias ordens, pode indicar que o tempo planejado está abaixo da realidade ou que existe algum problema no processo.
Tempo de preparação ou setup
Antes de iniciar a fabricação, pode ser necessário preparar a máquina.
Esse período é conhecido como setup.
Ele pode envolver:
-
Troca de ferramentas;
-
Regulagem da máquina;
-
Posicionamento de dispositivos;
-
Limpeza;
-
Ajustes;
-
Configuração de parâmetros.
Em algumas empresas, o setup representa uma parte relevante do tempo total.
Imagine uma máquina que exige 40 minutos para preparação e depois produz cada unidade em poucos segundos. Produzir pequenos lotes várias vezes pode exigir diversos setups e consumir uma parcela significativa da capacidade.
Por isso, separar o tempo de preparação do tempo efetivamente produtivo melhora a análise.
Tempo de parada
Nem todo período entre o início e o final de uma ordem representa produção efetiva.
Uma máquina pode parar por manutenção, falta de material, ajuste, troca de ferramenta ou outras ocorrências.
Registrar as paradas permite compreender por que uma operação demorou mais.
Entre os motivos podem aparecer:
-
Falta de matéria-prima;
-
Quebra de equipamento;
-
Manutenção;
-
Falta de operador;
-
Espera por aprovação;
-
Problemas de qualidade;
-
Falta de ferramenta;
-
Ajustes;
-
Falta de energia;
-
Espera da etapa anterior.
Quando os motivos são classificados, a empresa consegue verificar quais situações mais afetam sua produtividade.
Tempo produtivo
O tempo produtivo representa o período em que o recurso está efetivamente executando a operação planejada.
Essa diferenciação é importante porque uma ordem pode permanecer oito horas aberta sem necessariamente ter utilizado oito horas de produção.
Por exemplo, uma atividade pode ter sido iniciada às 8h e finalizada às 16h, mas durante esse intervalo houve uma hora de parada por falta de material e outra hora de manutenção.
Nesse caso, analisar apenas o horário de início e término poderia gerar uma interpretação incorreta.
Como comparar os registros
Considere uma operação com as seguintes informações:
Tempo planejado: 4 horas
Tempo realizado: 5 horas
Setup: 30 minutos
Paradas: 1 hora
Tempo efetivamente produtivo: 3 horas e 30 minutos
Esses números ajudam a compreender melhor a situação.
Sem separar os tempos, poderia parecer simplesmente que a atividade levou uma hora acima da previsão. Com o detalhamento, torna-se possível identificar que parte relevante do período foi consumida por uma parada.
Essa informação permite investigar o motivo e verificar se o problema pode ser evitado nas próximas ordens.
Ao longo do tempo, os históricos também ajudam a revisar padrões. Se uma atividade está sempre abaixo do tempo previsto, talvez exista espaço para ajustar a programação. Se está sempre acima, o planejamento pode estar utilizando uma referência inadequada.
Como acompanhar uma Ordem de Produção do início ao fim?
A ordem de produção pode funcionar como o registro central de uma fabricação.
Ela reúne as informações necessárias para indicar o que deve ser produzido e, conforme a execução avança, passa a receber dados sobre o que realmente aconteceu.
Dentro de um sistema de produção, a ordem pode conectar produtos, materiais, etapas, máquinas, operadores, tempos e quantidades em um único processo.
Produto a fabricar
Toda ordem precisa indicar claramente qual item será produzido.
Essa informação pode carregar dados previamente cadastrados, como ficha técnica, roteiro de operações e materiais utilizados.
Isso evita que a estrutura precise ser montada novamente sempre que ocorrer uma nova fabricação.
Quantidade programada
A ordem também informa a quantidade planejada.
Esse número serve como referência para calcular materiais, capacidade e tempo necessário.
Durante a execução, ele poderá ser comparado com a quantidade realmente produzida.
Data prevista
Os prazos ajudam a definir prioridades.
Uma ordem pode possuir data planejada para início e previsão de término.
Essas informações permitem verificar quais produções estão dentro do cronograma e quais apresentam risco de atraso.
Materiais necessários
A ordem pode utilizar a ficha técnica do produto para identificar os componentes necessários.
Antes de liberar a fabricação, é possível verificar se existem materiais disponíveis.
Esse cuidado reduz o risco de iniciar uma produção que posteriormente ficará parada por falta de um componente.
Etapas produtivas
O roteiro mostra as operações pelas quais a ordem deve passar.
Cada etapa pode possuir sua própria situação, permitindo acompanhar o avanço de maneira mais detalhada.
Assim, mesmo que a ordem ainda esteja em produção, o responsável consegue verificar quais atividades já foram concluídas e quais permanecem pendentes.
Responsáveis
Registrar os operadores ou equipes envolvidos melhora a rastreabilidade.
Em caso de dúvidas sobre determinada execução, é possível consultar quem participou da atividade.
Também facilita a análise dos apontamentos.
Máquinas utilizadas
Relacionar as máquinas permite registrar quais equipamentos participaram da fabricação.
Essa informação pode ser útil para analisar desempenho, disponibilidade e possíveis ocorrências.
Se vários atrasos estiverem associados ao mesmo equipamento, por exemplo, pode existir necessidade de investigar suas condições ou capacidade.
Início da produção
Quando a fabricação começa, o horário ou data de início pode ser registrado.
A partir desse momento, a ordem deixa de ser apenas planejada e passa para uma situação de execução.
Esse registro também cria a base para medir os tempos.
Apontamentos realizados
Durante a execução, os responsáveis podem registrar o andamento das etapas.
Os apontamentos podem informar:
-
Início;
-
Final;
-
Quantidade produzida;
-
Quantidade aprovada;
-
Perdas;
-
Paradas;
-
Motivos;
-
Recursos utilizados.
Essas informações permitem transformar a execução em dados que posteriormente podem ser analisados.
Quantidade produzida
Ao longo da fabricação, é importante registrar quanto realmente foi produzido.
Nem sempre a quantidade final será igual à inicialmente planejada.
Uma ordem de 1.000 unidades pode finalizar com 980 peças aprovadas, por exemplo.
Nesse caso, é necessário compreender o destino das unidades restantes.
Perdas
As perdas podem ocorrer por diferentes motivos.
Algumas matérias-primas podem apresentar problemas, peças podem ser danificadas durante a fabricação e produtos podem ser reprovados na inspeção.
Registrar essas ocorrências evita que a diferença entre quantidade planejada e produzida fique sem explicação.
Finalização da ordem
Após concluir todas as etapas, registrar os apontamentos e conferir as quantidades, a ordem pode ser finalizada.
Nesse momento, a empresa passa a possuir um histórico completo daquela fabricação.
Ele poderá ser utilizado posteriormente para analisar tempos, perdas, consumo e desempenho.
Principais status de uma Ordem de Produção
Para facilitar o acompanhamento, as ordens podem passar por diferentes situações.
Planejada
A produção foi criada e está prevista, mas ainda não foi liberada para execução.
Nesse momento, podem ser conferidos materiais, capacidade, prazo e disponibilidade dos recursos.
Liberada
A ordem está autorizada para entrar no processo produtivo.
Os materiais e recursos necessários devem estar preparados para que a execução possa começar.
Em produção
Indica que uma ou mais etapas já estão sendo executadas.
Durante essa fase, os apontamentos passam a registrar o avanço da fabricação.
Pausada
Uma ordem pode precisar ser interrompida temporariamente.
Isso pode acontecer por falta de material, manutenção de máquina, mudança de prioridade ou outro motivo operacional.
Registrar a pausa ajuda a diferenciar um atraso causado pela execução de um período em que a produção ficou intencionalmente parada.
Finalizada
Significa que as atividades previstas foram concluídas e os registros necessários foram efetuados.
Com essa organização, a sequência pode ser representada da seguinte forma:
Planejada → Liberada → Em produção → Pausada → Finalizada
Nem toda ordem necessariamente passará pela situação de pausa. Ela deve ser utilizada quando houver uma interrupção que precise ser registrada.
Acompanhando essas informações, os responsáveis podem consultar rapidamente o que ainda precisa ser fabricado, o que está aguardando liberação, quais ordens estão em andamento e quais já foram concluídas. Isso torna o controle da produção mais detalhado e cria uma base de informações para analisar o desempenho das próximas etapas do processo produtivo.
Segue a continuação do artigo, mantendo o mesmo padrão didático, otimizado para SEO e destacando apenas a palavra-chave sistema de produção no corpo do texto.
O que é apontamento de produção e quais informações registrar?
O apontamento de produção é o registro das informações que mostram o que realmente aconteceu durante a execução das atividades no chão de fábrica. Enquanto o planejamento estabelece o que deveria ser produzido, em qual quantidade e dentro de determinado prazo, os apontamentos mostram como a fabricação ocorreu na prática.
Esses registros ajudam a empresa a entender se as operações foram executadas conforme o previsto, quanto tempo foi utilizado, quais recursos participaram do processo e se ocorreram perdas, paradas ou retrabalhos.
Dentro de um sistema de produção, essas informações podem ficar vinculadas à ordem e à etapa correspondente. Com isso, torna-se possível construir um histórico detalhado da fabricação.
Início da operação
O registro do início indica quando uma determinada atividade começou.
Essa informação é importante para acompanhar o avanço da ordem e calcular quanto tempo cada etapa permanece em execução.
Quando o início é registrado corretamente, a empresa também consegue identificar atrasos antes mesmo da finalização da operação.
Por exemplo, se determinada etapa estava programada para iniciar às 8h, mas começou apenas às 10h, já existe um desvio que pode afetar as fases seguintes.
Final da operação
O encerramento da atividade informa quando determinada etapa foi concluída.
Ao comparar os horários de início e término, é possível calcular a duração total da execução.
Esse dado também ajuda a verificar quando a próxima operação poderá começar.
Entretanto, apenas conhecer início e término nem sempre é suficiente. Caso existam paradas no intervalo, elas também devem ser registradas para que o tempo seja interpretado corretamente.
Operador
Registrar quem executou determinada atividade melhora a rastreabilidade do processo produtivo.
Esse controle permite saber quais operadores participaram de uma ordem, quais atividades foram realizadas e como os recursos humanos foram distribuídos ao longo do período.
Também facilita consultas futuras quando é necessário entender uma ocorrência específica.
O objetivo desse registro não deve ser apenas identificar pessoas, mas compreender como a mão de obra está sendo utilizada dentro do fluxo produtivo.
Máquina
Além do operador, a empresa pode registrar qual máquina ou equipamento foi utilizado.
Esse dado permite relacionar tempos, quantidades produzidas e eventuais ocorrências aos recursos utilizados.
Se determinado equipamento apresentar paradas frequentes, por exemplo, o histórico pode ajudar a identificar esse comportamento.
Também é possível verificar quais máquinas estão recebendo mais carga de trabalho e quais permanecem ociosas em determinados períodos.
Quantidade produzida
A quantidade produzida mostra quanto foi efetivamente fabricado durante uma operação ou ordem.
Esse número deve ser comparado com a quantidade planejada.
Se uma ordem previa a fabricação de 500 unidades e foram produzidas 480, é importante entender o que aconteceu com as 20 unidades restantes.
O registro correto das quantidades evita que diferenças fiquem sem explicação.
Quantidade aprovada
Nem tudo o que é produzido necessariamente será aprovado.
Por isso, é interessante diferenciar a quantidade fabricada da quantidade que passou pelos critérios de qualidade.
Uma etapa pode produzir 1.000 unidades e finalizar com 970 itens aprovados, por exemplo.
As 30 unidades restantes podem ter sido classificadas como refugo, retrabalho ou outro tipo de ocorrência.
Refugos
Refugo é o produto ou material que não pode continuar no processo ou ser utilizado conforme planejado.
Registrar os refugos ajuda a medir perdas e identificar onde elas estão acontecendo.
Além da quantidade, é recomendável registrar o motivo.
Entre as causas podem aparecer problemas de matéria-prima, configuração incorreta de máquinas, falhas de operação, defeitos no processo ou problemas de qualidade.
Retrabalho
Retrabalho ocorre quando uma peça ou produto precisa passar novamente por uma atividade para ser corrigido.
Esse tipo de ocorrência consome tempo, mão de obra e capacidade produtiva.
Quando o retrabalho não é registrado, a empresa pode acreditar que determinada operação está utilizando mais tempo do que deveria sem compreender a verdadeira razão.
Ao registrar essas situações, torna-se possível identificar quais etapas apresentam maior repetição de correções.
Tempo utilizado
O tempo utilizado deve mostrar quanto foi efetivamente necessário para realizar determinada operação.
Esse registro pode posteriormente ser comparado com o tempo planejado.
Diferenças isoladas podem acontecer naturalmente. Entretanto, quando uma etapa apresenta desvios repetitivos, existe um sinal de que algo precisa ser analisado.
Pode ser necessário revisar o tempo padrão, a capacidade do equipamento, o método utilizado ou outros elementos do processo.
Paradas
As paradas representam períodos em que a produção ficou interrompida.
Nem toda parada possui a mesma causa.
Uma máquina pode ficar parada por manutenção, enquanto uma ordem pode ser interrompida por falta de material.
Registrar apenas o tempo parado sem informar o motivo reduz a utilidade da informação.
Motivos das interrupções
Classificar os motivos ajuda a transformar os registros em informações úteis para análise.
Alguns exemplos são:
-
Falta de matéria-prima;
-
Quebra de máquina;
-
Manutenção;
-
Falta de operador;
-
Ajuste de equipamento;
-
Problemas de qualidade;
-
Espera por liberação;
-
Falta de ferramentas;
-
Mudança de prioridade.
Com esses registros, a empresa passa a construir um histórico de execução. Em vez de saber apenas que uma ordem terminou atrasada, torna-se possível verificar onde ocorreu o atraso, quanto tempo foi perdido e qual foi sua causa.
Como identificar atrasos e gargalos na produção?
Os atrasos nem sempre começam no momento em que o prazo de entrega é ultrapassado. Muitas vezes, eles surgem em uma etapa específica e se espalham para as atividades seguintes.
Por isso, acompanhar apenas a data final de uma ordem pode não ser suficiente. É necessário observar o comportamento das diferentes operações.
Um gargalo produtivo acontece quando uma determinada etapa possui capacidade inferior à demanda que precisa atender. Como consequência, produtos começam a se acumular antes dessa operação, enquanto outras partes da fábrica podem ficar aguardando.
Um sistema de produção pode ajudar a identificar esse tipo de situação ao reunir informações sobre ordens, tempos, filas, máquinas e andamento das etapas.
Ordens acumuladas
Um dos sinais mais claros de gargalo é o crescimento contínuo de ordens aguardando a mesma operação.
Se várias ordens conseguem avançar rapidamente até determinado ponto e depois começam a se acumular, é necessário analisar a capacidade dessa etapa.
O problema pode estar relacionado a uma máquina, equipe, processo ou até mesmo à forma como as ordens foram programadas.
Produtos aguardando determinada máquina
Alguns processos dependem de equipamentos específicos.
Quando muitas ordens precisam utilizar a mesma máquina, pode surgir uma fila.
Esse cenário é ainda mais crítico quando não existem equipamentos alternativos capazes de executar a mesma atividade.
Acompanhar quais produtos estão aguardando cada recurso ajuda a antecipar problemas antes que os prazos sejam comprometidos.
Etapas demorando mais que o previsto
Diferenças constantes entre tempo planejado e realizado podem indicar um problema.
Se uma atividade prevista para duas horas frequentemente exige três ou quatro horas, a capacidade real pode estar sendo superestimada.
Também pode haver problemas relacionados a setup, manutenção, qualidade ou método de trabalho.
Por isso, é importante analisar o histórico e não apenas uma ocorrência isolada.
Operadores sobrecarregados
A capacidade produtiva não depende apenas das máquinas.
Uma empresa pode possuir equipamentos disponíveis, mas não ter operadores suficientes para utilizá-los.
Quando as mesmas pessoas precisam atender muitas atividades, algumas ordens podem ficar esperando.
A distribuição das responsabilidades precisa ser analisada junto com a programação.
Filas de produção
As filas representam produtos ou ordens aguardando a liberação de determinada etapa.
Uma pequena fila pode fazer parte do fluxo normal.
Entretanto, quando ela cresce constantemente, existe um sinal de desequilíbrio.
O ideal é observar onde os produtos estão se acumulando e por quanto tempo permanecem aguardando.
Excesso de produtos em processo
Um volume elevado de itens parcialmente fabricados pode indicar que a produção está avançando mais rapidamente em algumas etapas do que em outras.
Isso aumenta o estoque em processo e pode ocupar espaço físico desnecessariamente.
Também torna mais difícil controlar prioridades e identificar quais itens precisam ser concluídos primeiro.
Atrasos frequentes
Quando os atrasos deixam de ser exceção e começam a acontecer com frequência, é importante analisar padrões.
Perguntas úteis incluem:
-
Quais operações mais atrasam?
-
Quais produtos são mais afetados?
-
Existem máquinas associadas aos atrasos?
-
O problema ocorre em determinados turnos?
-
Os tempos planejados são realistas?
Essas perguntas ajudam a direcionar a investigação.
Baixa utilização em outros recursos
Um gargalo pode gerar um comportamento aparentemente contraditório: enquanto uma máquina está sobrecarregada, outras ficam ociosas.
Isso acontece porque as etapas seguintes ficam aguardando material.
Portanto, baixa utilização nem sempre significa excesso de capacidade. Ela também pode ser consequência de um problema localizado anteriormente no fluxo.
Principais causas de gargalos
Entre as causas mais comuns estão falta de matéria-prima, quebra de máquinas, setup elevado, falta de operadores, programação inadequada, retrabalho e problemas de qualidade.
A falta de matéria-prima pode interromper uma sequência que estava funcionando normalmente. A quebra de uma máquina crítica pode impedir várias ordens de avançarem. Um setup muito longo reduz o tempo efetivamente disponível para fabricar.
Da mesma forma, uma programação que concentra muitas ordens no mesmo recurso pode gerar filas mesmo que a capacidade geral da fábrica seja suficiente.
Identificar o gargalo exige observar o fluxo completo e compreender onde a capacidade disponível não está conseguindo acompanhar a demanda.
Planejado x realizado: como analisar o desempenho produtivo?
Planejar a produção significa estabelecer uma expectativa sobre o que deve acontecer. Porém, para avaliar se esse planejamento é realmente adequado, é necessário compará-lo com os resultados obtidos.
A análise entre planejado e realizado ajuda a identificar diferenças e compreender suas causas.
Dentro de um sistema de produção, esse acompanhamento pode reunir informações de várias ordens e criar um histórico para apoiar programações futuras.
| Planejado | Realizado |
|---|---|
| Quantidade prevista | Quantidade produzida |
| Tempo previsto | Tempo utilizado |
| Data prevista | Data de conclusão |
| Material previsto | Material consumido |
| Perda estimada | Perda registrada |
| Recursos planejados | Recursos utilizados |
Quantidade prevista x quantidade produzida
A quantidade prevista indica quanto deveria ser fabricado.
A quantidade realizada mostra o resultado obtido.
Quando existe diferença, é importante verificar o motivo.
O problema pode ter sido causado por perdas, falta de material, interrupções, problemas de qualidade ou alteração na própria necessidade de produção.
Tempo previsto x tempo utilizado
Essa comparação mostra se a duração planejada está próxima da realidade.
Se a maioria das ordens utiliza mais tempo do que o previsto, o planejamento pode estar considerando uma capacidade que não existe na prática.
Também podem existir problemas recorrentes que precisam ser corrigidos.
Data prevista x data de conclusão
A comparação entre datas mostra o cumprimento dos prazos internos.
Mesmo quando a quantidade final está correta, uma ordem concluída depois do previsto pode afetar etapas posteriores, expedição ou atendimento ao cliente.
O histórico permite verificar quais tipos de ordem apresentam maior dificuldade de cumprimento.
Material previsto x material consumido
A ficha técnica pode definir quanto material deveria ser utilizado para determinada quantidade.
O consumo real mostra o que efetivamente saiu do estoque.
Diferenças constantes podem indicar desperdícios, problemas na ficha técnica, variações no processo ou registros incorretos.
Essa comparação também ajuda a melhorar o planejamento das necessidades futuras.
Perda estimada x perda registrada
Alguns processos possuem uma margem esperada de perda.
O problema aparece quando a perda real fica continuamente acima desse padrão.
O acompanhamento permite verificar quais produtos ou operações apresentam maior diferença.
A partir disso, a empresa pode investigar as causas.
Recursos planejados x recursos utilizados
Uma ordem pode ser programada para determinada máquina, operador ou centro de trabalho, mas utilizar recursos diferentes durante sua execução.
Esse tipo de alteração também precisa ser registrado.
Caso mudanças sejam frequentes, pode existir uma diferença entre a forma como o processo está estruturado no planejamento e como realmente acontece no chão de fábrica.
Como interpretar os desvios
Nem todo desvio significa necessariamente um problema.
Existem variações naturais em qualquer processo.
O ponto de atenção ocorre quando determinados desvios passam a se repetir.
Se o consumo real permanece sempre acima do previsto, pode ser necessário revisar a ficha técnica.
Se uma etapa constantemente demora mais do que o tempo padrão, pode ser necessário atualizar seu tempo planejado ou investigar a capacidade.
Se as ordens frequentemente terminam atrasadas, a programação pode estar utilizando prazos pouco realistas.
Por isso, a comparação entre planejado e realizado deve ser utilizada como ferramenta de melhoria contínua, permitindo que cada novo ciclo de planejamento utilize informações mais próximas da realidade.
Como controlar máquinas, operadores e capacidade produtiva?
A capacidade de uma fábrica não depende apenas da quantidade de máquinas instaladas. Para que a produção aconteça, equipamentos, operadores, materiais e horários precisam estar disponíveis ao mesmo tempo.
Por isso, planejar apenas com base na quantidade desejada pode provocar sobrecarga.
Um sistema de produção pode ajudar a relacionar ordens e etapas aos recursos utilizados, permitindo visualizar melhor como a capacidade está distribuída.
Máquinas
As máquinas precisam ser analisadas de acordo com sua disponibilidade e capacidade real.
Uma máquina pode existir fisicamente, mas não estar disponível durante todo o período.
Manutenções, paradas e setups reduzem o tempo que realmente pode ser utilizado.
Disponibilidade
Mostra quando o equipamento pode ser utilizado.
Uma máquina em manutenção ou reservada para outra ordem não deve ser considerada disponível para novas atividades naquele momento.
Capacidade
Representa quanto determinado recurso consegue produzir dentro de um período.
Essa informação pode ser definida por peças por hora, horas disponíveis ou outra unidade adequada ao processo.
Manutenção
Manutenções planejadas também precisam fazer parte da programação.
Ignorar esses períodos pode fazer com que ordens sejam programadas em horários nos quais o equipamento estará indisponível.
Paradas
Paradas não planejadas reduzem a capacidade real.
Registrar essas ocorrências ajuda a compreender quanto tempo produtivo está sendo perdido.
Tempo de utilização
O histórico de utilização mostra quanto determinada máquina permaneceu ocupada.
Isso permite verificar equipamentos sobrecarregados e recursos que estão sendo pouco utilizados.
Operadores
A disponibilidade dos profissionais deve ser considerada junto com a disponibilidade das máquinas.
Não adianta programar várias operações simultâneas se não existem pessoas suficientes para executá-las.
Disponibilidade
É necessário saber quais operadores estarão disponíveis em cada turno ou período.
Férias, ausências, treinamentos e outras atividades podem reduzir temporariamente a capacidade.
Responsabilidades
Alguns profissionais podem executar apenas determinadas operações.
Essa informação precisa ser considerada para evitar programações que dependam de habilidades indisponíveis.
Horários
Os horários de trabalho estabelecem limites de capacidade.
A carga planejada precisa respeitar jornadas, turnos e intervalos.
Produtividade
O acompanhamento dos tempos pode mostrar como determinadas operações estão se comportando.
O objetivo é compreender o processo e verificar se os padrões utilizados no planejamento são compatíveis com a realidade.
Alocação nas operações
Organizar os operadores entre diferentes atividades ajuda a evitar sobrecargas.
Se muitas ordens dependem do mesmo profissional, existe risco de formação de filas mesmo quando as máquinas estão disponíveis.
Capacidade produtiva
A capacidade produtiva representa o volume que a fábrica consegue executar dentro de determinado período considerando seus recursos disponíveis.
Uma comparação fundamental é:
Demanda de produção x capacidade disponível
Se a demanda exigir 120 horas de máquina em uma semana, mas o recurso possuir apenas 80 horas realmente disponíveis, a programação não poderá ser cumprida da forma planejada.
Nessa situação, podem ser avaliadas alternativas como redistribuição das ordens, alteração de prioridades, uso de outra máquina ou mudança na programação.
O mesmo raciocínio vale para mão de obra.
Programar acima da capacidade real cria atrasos que muitas vezes são percebidos apenas quando as ordens já estão em execução.
Ao comparar previamente demanda e recursos disponíveis, a empresa consegue construir um plano mais compatível com a realidade operacional.
Quais indicadores ajudam a controlar tempos e etapas produtivas?
Os indicadores ajudam a transformar registros operacionais em informações que podem ser acompanhadas ao longo do tempo.
Entretanto, simplesmente calcular vários números não é suficiente. Cada indicador precisa responder a uma pergunta relacionada ao processo.
Um sistema de produção pode reunir informações das ordens e apresentar históricos que facilitem essa análise.
Tempo médio de produção
Mostra quanto tempo normalmente é necessário para concluir determinados produtos ou ordens.
Esse indicador ajuda a avaliar se os prazos utilizados no planejamento estão próximos da realidade.
Também permite comparar períodos e verificar mudanças no processo.
Tempo médio por operação
Em vez de avaliar apenas a fabricação completa, é possível observar cada etapa separadamente.
Isso ajuda a identificar quais operações consomem mais tempo.
Caso determinada etapa apresente aumento constante em sua duração, pode ser necessário investigar suas causas.
Tempo de setup
Mostra quanto tempo é gasto preparando máquinas para iniciar uma nova produção.
Quando o setup representa uma parcela elevada do período disponível, a empresa pode avaliar formas de organizar melhor lotes ou revisar procedimentos de preparação.
Tempo de parada
O indicador de paradas mostra quanto tempo os recursos permaneceram indisponíveis.
Quando os motivos também são registrados, torna-se possível identificar as principais causas.
Assim, a análise deixa de ser apenas "quanto tempo ficou parado" e passa a mostrar "por que ficou parado".
Quantidade planejada x realizada
Essa comparação mostra se os volumes programados estão sendo alcançados.
Diferenças recorrentes podem indicar capacidade insuficiente, problemas na execução ou perdas acima do esperado.
Produtividade
A produtividade pode relacionar quantidade produzida aos recursos utilizados.
O indicador precisa ser analisado dentro do contexto da empresa, considerando tipo de produto, complexidade e método de fabricação.
Comparações inadequadas entre produtos muito diferentes podem gerar interpretações incorretas.
Índice de perdas
Mostra a proporção de materiais ou produtos perdidos durante o processo.
O acompanhamento ao longo do tempo ajuda a identificar variações.
Também pode ser analisado por produto, operação, máquina ou motivo.
Índice de retrabalho
Indica quanto da produção precisou passar por novas atividades para correção.
Um aumento nesse indicador pode sinalizar problemas de qualidade ou falhas em determinadas operações.
Além do desperdício de material, o retrabalho também consome capacidade que poderia ser utilizada em novas ordens.
Cumprimento dos prazos
Esse indicador mostra quantas ordens foram finalizadas dentro da data planejada.
Ele ajuda a compreender a confiabilidade da programação.
Quando o percentual de atrasos cresce, é necessário investigar se os prazos estão inadequados ou se existem problemas na execução.
Utilização das máquinas
Mostra quanto da capacidade dos equipamentos está sendo realmente utilizada.
Uma máquina continuamente sobrecarregada pode representar um gargalo.
Por outro lado, baixa utilização pode indicar ociosidade ou consequência de problemas em etapas anteriores.
Ordens atrasadas
A quantidade de ordens em atraso ajuda a avaliar a situação atual da fábrica.
Entretanto, é recomendável analisar também há quanto tempo elas estão atrasadas e em qual etapa se encontram.
Isso ajuda a definir prioridades.
Tempo de ciclo
O tempo de ciclo representa o período necessário para que uma unidade, lote ou ordem percorra determinado processo.
Esse indicador ajuda a avaliar a velocidade do fluxo produtivo.
Reduzir esperas entre operações pode diminuir o tempo total sem necessariamente aumentar a velocidade individual das máquinas.
Como utilizar relatórios e históricos
Os indicadores se tornam mais úteis quando podem ser comparados entre períodos.
Um valor isolado mostra apenas uma situação específica.
O histórico permite identificar tendências.
A empresa pode verificar, por exemplo, se o tempo médio está aumentando, se as perdas diminuíram ou se determinadas máquinas passaram a apresentar mais paradas.
Com isso, os dados deixam de funcionar apenas como registros e passam a apoiar decisões relacionadas ao planejamento e à melhoria do processo.
Como escolher um Sistema de Produção para controlar a fábrica?
Escolher uma solução para controlar a produção exige avaliar não apenas a quantidade de recursos disponíveis, mas principalmente se eles atendem ao fluxo real da empresa.
Cada fábrica possui características próprias. Algumas trabalham com produção repetitiva, enquanto outras fabricam itens sob encomenda. Existem operações com poucas etapas e processos que exigem dezenas de atividades.
Por isso, antes de escolher um sistema de produção, é importante mapear como a empresa trabalha e quais informações precisam ser controladas.
Facilidade de utilização
Uma solução precisa ser compreensível para as pessoas que participarão do processo.
Uma ferramenta muito difícil de utilizar pode gerar registros incompletos e reduzir a qualidade das informações.
É importante avaliar como são realizados cadastros, consultas, apontamentos e acompanhamento das ordens.
Cadastro de produtos
O cadastro deve permitir organizar corretamente os itens fabricados.
Produtos, variações e informações importantes precisam estar estruturados para evitar duplicidades e inconsistências.
Ficha técnica
A ficha técnica deve representar os materiais necessários para fabricar o produto.
Ela precisa permitir registrar componentes, matérias-primas e quantidades.
Esse controle é essencial para planejar necessidades e comparar consumo previsto com consumo real.
Estrutura dos produtos
Produtos mais complexos podem possuir componentes intermediários ou diferentes níveis.
Nesse cenário, é importante que a solução consiga representar essas estruturas.
Isso facilita o planejamento de materiais e das etapas envolvidas.
Controle das ordens de produção
A ordem deve centralizar as principais informações da fabricação.
É importante verificar se podem ser acompanhados produto, quantidade, prazos, etapas, materiais e situação da execução.
O acompanhamento dos status também facilita a visualização do andamento.
Definição das etapas produtivas
A solução deve permitir representar o roteiro real de fabricação.
Isso inclui sequência das operações, centros de trabalho, recursos envolvidos e dependências.
Quanto melhor o roteiro representar a realidade, mais útil será o acompanhamento.
Planejamento dos materiais
Antes de iniciar uma ordem, é importante saber se os componentes necessários estão disponíveis.
O controle deve ajudar a identificar demandas futuras e possíveis faltas.
A integração dessas informações com estoque e compras torna o planejamento mais completo.
Controle de máquinas e recursos
Máquinas, equipamentos e outros recursos precisam fazer parte do planejamento.
É interessante acompanhar disponibilidade, utilização, capacidade e períodos de indisponibilidade.
Esse controle ajuda a evitar programações incompatíveis com os recursos existentes.
Apontamento da produção
O apontamento é essencial para registrar a realidade do chão de fábrica.
A empresa deve verificar quais informações podem ser registradas durante a execução.
Entre elas estão início, término, operadores, máquinas, quantidades, perdas, paradas e ocorrências.
Registro de tempos
Controlar diferentes tipos de tempo permite compreender melhor o processo.
É importante acompanhar duração planejada, realizada, setup, paradas e períodos produtivos.
Esses registros fornecem a base para melhorar futuras programações.
Controle de perdas
As perdas precisam ser registradas para que não fiquem escondidas dentro dos resultados.
Além da quantidade perdida, é interessante identificar o motivo.
Esse histórico ajuda a localizar pontos do processo que precisam de atenção.
Planejado x realizado
A solução precisa permitir comparar o que estava previsto com o que realmente aconteceu.
Essa análise pode envolver quantidades, tempos, materiais, datas e recursos.
O histórico dos desvios ajuda a atualizar padrões e melhorar novos planejamentos.
Indicadores e relatórios
Relatórios devem facilitar a transformação dos registros em informações úteis.
Antes de escolher a solução, é interessante avaliar quais consultas podem ser realizadas.
O objetivo não deve ser possuir uma grande quantidade de relatórios, mas conseguir responder às principais perguntas da operação.
Integração com estoque, compras e vendas
A produção não funciona isoladamente.
O estoque informa se existem materiais. Compras precisa conhecer futuras necessidades. Vendas influencia a demanda que deverá ser atendida.
Quando essas áreas trabalham com informações desconectadas, podem surgir divergências.
A integração permite que o fluxo seja acompanhado de maneira mais ampla, relacionando demanda, materiais disponíveis, fabricação e produto acabado.
Ao avaliar esses recursos de acordo com a realidade da empresa, um sistema de produção pode transformar os registros do chão de fábrica em informações úteis para acompanhar tempos, estruturar etapas, identificar gargalos, analisar desvios e melhorar o planejamento produtivo.
Conclusão
Controlar tempos, etapas e recursos produtivos é essencial para que a empresa consiga compreender o que realmente acontece no chão de fábrica. Quanto maior o número de produtos, ordens, máquinas, operadores e atividades envolvidas, maior também é a necessidade de organizar essas informações de maneira estruturada.
O acompanhamento da produção não deve se limitar apenas à quantidade final fabricada. É importante entender quanto tempo cada operação levou, quais recursos foram utilizados, onde ocorreram paradas, quais etapas apresentaram atrasos e se as quantidades produzidas ficaram próximas do planejamento.
Os apontamentos de produção ajudam justamente nesse acompanhamento, pois registram a execução das atividades e criam um histórico das ordens. Com esses dados, torna-se possível comparar planejado e realizado, identificar gargalos, analisar perdas, acompanhar retrabalhos e verificar onde existem oportunidades de melhoria.
Outro ponto importante é a capacidade produtiva. Antes de programar novas ordens, a empresa precisa considerar a disponibilidade das máquinas, operadores, materiais e centros de trabalho. Quando a demanda é maior do que a capacidade disponível, atrasos e filas podem surgir ao longo do processo.
Indicadores e relatórios complementam esse controle ao transformar os registros produtivos em informações mais fáceis de analisar. Tempos de produção, paradas, perdas, produtividade, utilização das máquinas e cumprimento dos prazos são alguns exemplos de dados que podem ajudar os responsáveis a compreender a evolução da operação.
Nesse cenário, um sistema de produção pode centralizar as informações desde o cadastro dos produtos e fichas técnicas até a abertura das ordens, apontamentos, controle dos recursos e análise dos resultados.
Com informações organizadas e atualizadas, a empresa consegue acompanhar cada etapa com maior clareza, identificar desvios antes que eles se tornem problemas maiores e utilizar o histórico da produção para criar planejamentos mais próximos da capacidade real da fábrica.
Assim, o controle deixa de depender apenas de percepções do dia a dia e passa a utilizar dados da própria operação para orientar decisões, reduzir desperdícios, organizar os recursos disponíveis e melhorar continuamente o fluxo produtivo.
confira mais conteúdos no nosso blog.