Organizar a fábrica exige mais do que apenas saber o que precisa ser produzido. É necessário definir prioridades, verificar a disponibilidade de materiais, avaliar máquinas e equipes, estabelecer prazos e acompanhar se as atividades estão sendo executadas conforme o previsto. Nesse contexto, a programação da produção ajuda a transformar o planejamento industrial em uma sequência organizada de tarefas.
Em uma rotina produtiva, diferentes ordens podem disputar os mesmos recursos ao mesmo tempo. Uma máquina pode estar ocupada, determinado material pode estar aguardando recebimento ou uma equipe pode precisar atender uma operação considerada prioritária. Quando essas informações não são analisadas de forma conjunta, aumentam as chances de atrasos, paradas, excesso de trabalho em determinados setores e dificuldade para cumprir os prazos estabelecidos.
A programação da produção permite definir quais produtos serão fabricados, em qual quantidade, quando cada ordem deverá começar e quais recursos serão necessários para sua execução. Dessa forma, a empresa consegue distribuir melhor as atividades e reduzir decisões improvisadas no chão de fábrica.
Outro ponto importante é que a programação não deve ser considerada uma atividade estática. Durante o processo produtivo podem ocorrer mudanças, como quebra de equipamentos, falta de matéria-prima, entrada de pedidos urgentes ou variações na capacidade disponível. Por isso, acompanhar constantemente o que foi planejado e comparar com o que realmente está acontecendo é essencial para manter a fábrica organizada.
Ao longo desse processo, informações relacionadas a pedidos, estoque, compras, máquinas, mão de obra, tempos de produção e ordens precisam estar alinhadas. Quanto maior a visibilidade sobre esses dados, mais fácil se torna definir prioridades e realizar ajustes antes que pequenos desvios se transformem em atrasos maiores.
O que é Programação da Produção e qual sua importância?
A programação da produção é o processo utilizado para organizar a execução das atividades produtivas dentro da fábrica. Seu objetivo é determinar quando cada ordem deve ser iniciada, quais recursos serão utilizados, qual sequência deve ser seguida e qual prazo precisa ser respeitado.
Na prática, ela funciona como uma ligação entre aquilo que a empresa pretende produzir e aquilo que realmente será executado no chão de fábrica.
Enquanto o planejamento define necessidades de forma mais ampla, a programação transforma essas necessidades em atividades específicas.
Conceito de programação da produção
A programação da produção estabelece uma sequência lógica para as ordens de fabricação. Ela considera diferentes informações para determinar a melhor forma de organizar o trabalho.
Entre essas informações podem estar:
-
pedidos dos clientes;
-
quantidade necessária de cada produto;
-
datas previstas de entrega;
-
disponibilidade de matéria-prima;
-
capacidade das máquinas;
-
disponibilidade dos operadores;
-
tempo necessário para cada etapa;
-
prioridades estabelecidas pela empresa;
-
ordens que já estão em andamento.
Com esses dados, a fábrica consegue definir quais atividades devem começar primeiro e quais podem ser realizadas posteriormente.
Por exemplo, uma empresa possui três ordens para fabricar durante a semana. Uma delas possui prazo de entrega mais curto, outra depende de um material que ainda não chegou e a terceira utiliza uma máquina que estará disponível apenas no próximo turno.
Sem uma programação organizada, todas essas ordens podem ser liberadas ao mesmo tempo, provocando espera, conflitos de recursos e atrasos.
Quando existe uma sequência definida, cada atividade pode ser iniciada considerando as condições reais da fábrica.
Diferença entre planejamento e programação
Planejamento e programação são processos relacionados, mas possuem objetivos diferentes.
O planejamento costuma trabalhar com uma visão mais ampla. Ele busca responder questões como:
-
quanto será necessário produzir;
-
quais produtos terão maior demanda;
-
quais recursos serão necessários;
-
qual capacidade estará disponível;
-
quais materiais precisarão ser comprados;
-
quais períodos terão maior volume de produção.
Já a programação da produção detalha como esse planejamento será executado.
Ela busca responder:
-
qual ordem será iniciada primeiro;
-
em qual máquina o produto será fabricado;
-
quando a atividade deverá começar;
-
quanto tempo deverá durar;
-
qual equipe será responsável;
-
quando a ordem deverá ser finalizada.
Imagine que o planejamento tenha definido a necessidade de fabricar 2.000 unidades de determinado produto durante o mês.
A programação deverá distribuir essa quantidade entre dias, turnos, máquinas ou linhas produtivas, considerando a capacidade realmente disponível.
Por isso, o planejamento indica o que a empresa precisa alcançar, enquanto a programação organiza a execução necessária para atingir esse objetivo.
Qual a relação com o PCP?
O Planejamento e Controle da Produção, conhecido como PCP, reúne atividades utilizadas para organizar, acompanhar e controlar os processos produtivos.
Dentro desse contexto, a programação da produção possui papel importante porque transforma as informações do planejamento em uma sequência operacional.
O PCP pode analisar:
-
demanda;
-
pedidos;
-
estoque;
-
materiais;
-
capacidade;
-
máquinas;
-
equipes;
-
prazos;
-
desempenho da produção.
Com base nessas informações, é possível definir quais ordens devem ser liberadas e como elas serão distribuídas.
Após a liberação, o controle da produção permite acompanhar se aquilo que foi programado está realmente acontecendo.
Dessa maneira, existe uma sequência de trabalho:
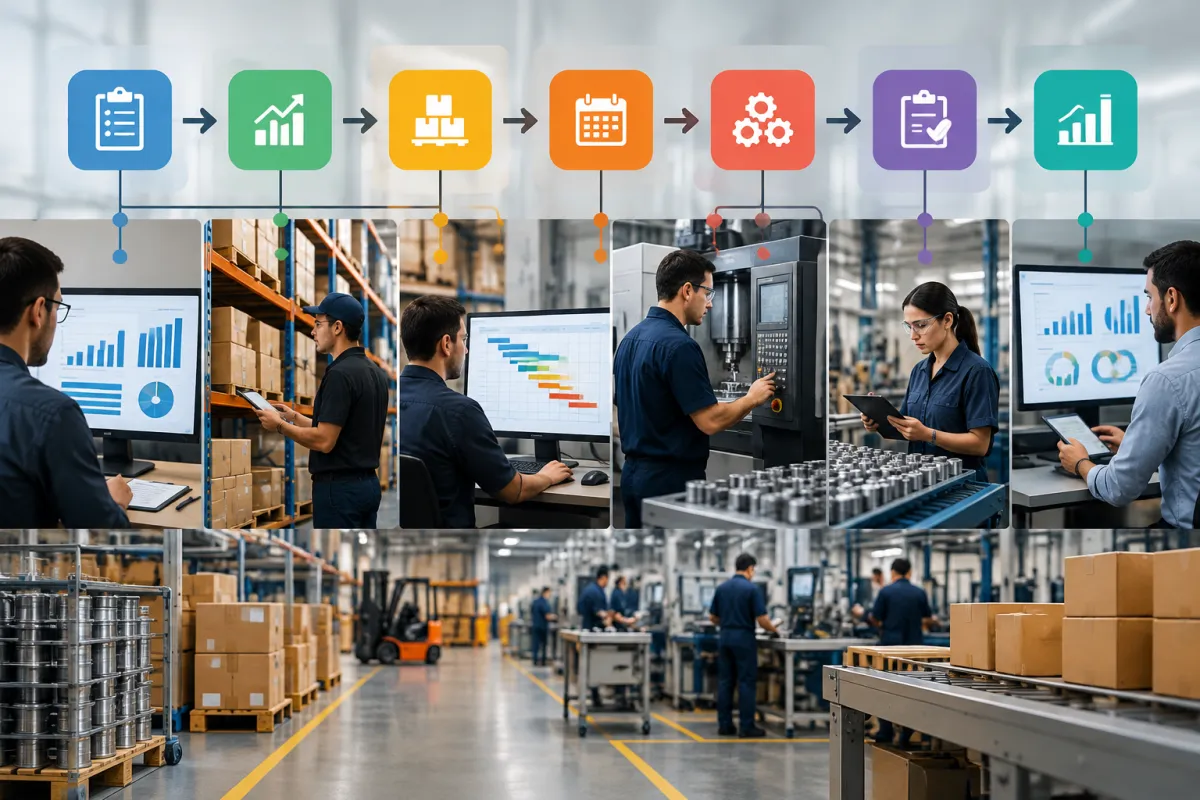
Planejar a necessidade produtiva, programar as atividades, executar as ordens, registrar os resultados e comparar o planejado com o realizado.
Esse acompanhamento permite identificar desvios e melhorar programações futuras.
Como ajuda a organizar a rotina da fábrica?
Uma fábrica normalmente possui diversas atividades acontecendo simultaneamente.
Alguns produtos estão aguardando material, outros estão em fabricação, determinadas máquinas podem estar ocupadas e novas ordens continuam sendo adicionadas à rotina.
Sem organização, as prioridades podem mudar constantemente e os colaboradores podem ter dificuldade para saber qual atividade deve ser realizada primeiro.
A programação da produção ajuda a estabelecer uma sequência clara.
Cada ordem pode possuir informações como:
-
produto;
-
quantidade;
-
prioridade;
-
data prevista de início;
-
data prevista de término;
-
materiais necessários;
-
máquina ou setor responsável;
-
operação atual;
-
situação da ordem.
Essas informações facilitam a comunicação entre planejamento e chão de fábrica.
Também ajudam a evitar que diferentes setores trabalhem com prioridades diferentes.
Quando todos conhecem a sequência produtiva, torna-se mais simples direcionar materiais, preparar máquinas e distribuir atividades.
Impacto nos prazos de produção
Um dos principais objetivos da programação é melhorar o cumprimento dos prazos.
Quando uma ordem possui uma data definida, é possível analisar quanto tempo será necessário para concluir todas as suas etapas.
Se a fábrica identificar antecipadamente que determinada máquina está sobrecarregada, poderá reorganizar a sequência antes que o atraso aconteça.
O mesmo vale para materiais.
Uma ordem que depende de um componente indisponível não deveria receber a mesma prioridade operacional de outra que possui todos os recursos necessários.
A programação da produção permite enxergar essas limitações com antecedência.
Isso ajuda a reduzir situações em que uma ordem é iniciada e posteriormente interrompida por falta de recursos.
Melhor utilização dos recursos
Máquinas, equipamentos, ferramentas, operadores e materiais possuem disponibilidade limitada.
Quando várias ordens precisam utilizar o mesmo recurso, é necessário determinar uma sequência.
Sem essa organização, algumas máquinas podem receber excesso de ordens enquanto outras ficam subutilizadas.
A programação permite visualizar a carga de trabalho prevista e distribuir as atividades de forma mais equilibrada.
Ela também pode considerar tempos de preparação das máquinas.
Por exemplo, quando produtos semelhantes exigem a mesma configuração, pode ser interessante agrupá-los em uma sequência próxima, reduzindo trocas desnecessárias.
Esse tipo de decisão contribui para melhorar o aproveitamento do tempo produtivo.
Impacto na produtividade
Produtividade não depende apenas da velocidade de execução.
Uma fábrica pode possuir equipamentos rápidos, mas ainda apresentar baixa produtividade caso as ordens permaneçam paradas aguardando materiais, informações ou definição de prioridades.
A programação da produção contribui para reduzir esses períodos de espera.
Quando materiais, máquinas e equipes são organizados antecipadamente, as atividades podem avançar de maneira mais contínua.
A empresa também consegue visualizar melhor situações como:
-
excesso de ordens em determinado setor;
-
falta de carga em outro;
-
máquinas aguardando material;
-
operadores esperando definição de prioridade;
-
ordens interrompidas;
-
atividades acumuladas.
Esses sinais ajudam a identificar oportunidades de melhoria.
Principais problemas causados pela falta de programação
A ausência de uma programação clara pode gerar diversos problemas na rotina industrial.
Um dos mais comuns é a mudança constante de prioridades.
Quando não existe uma sequência definida, cada novo pedido urgente pode alterar completamente o trabalho da fábrica.
Isso pode fazer com que ordens já iniciadas sejam interrompidas.
Outro problema é a falta de materiais.
Uma ordem pode ser liberada sem que todos os componentes necessários estejam disponíveis, permanecendo parada durante parte do processo.
Também podem ocorrer:
-
atrasos nas entregas;
-
sobrecarga de máquinas;
-
filas entre operações;
-
aumento de produtos em processo;
-
desperdício de tempo;
-
setups excessivos;
-
baixa utilização de recursos;
-
retrabalho;
-
dificuldade para acompanhar prazos;
-
falta de visibilidade sobre o andamento das ordens.
A falta de organização também dificulta a identificação das causas dos atrasos.
Quando os dados não estão estruturados, pode ser difícil saber se o problema ocorreu devido à falta de material, indisponibilidade de máquina, baixa capacidade, atraso em uma operação anterior ou mudança de prioridade.
Com uma programação da produção bem definida, essas informações ficam mais claras e podem ser utilizadas para orientar decisões durante a rotina produtiva.
Quais informações são necessárias antes de programar a produção?
Antes de iniciar a programação da produção, é necessário reunir informações que mostrem o que precisa ser produzido, em qual quantidade, dentro de qual prazo e com quais recursos. Essa preparação evita que as ordens sejam criadas sem considerar a capacidade real da fábrica, a disponibilidade de materiais ou as prioridades de entrega.
Uma programação baseada em dados incompletos pode gerar atrasos, paradas, mudanças frequentes de prioridade e dificuldades para cumprir os prazos. Por isso, algumas informações devem ser analisadas antes da definição da sequência produtiva.
Carteira de pedidos
A carteira de pedidos é uma das principais referências para definir o que precisa ser produzido.
Ela reúne as solicitações que ainda precisam ser atendidas e permite visualizar:
-
produtos vendidos;
-
quantidades solicitadas;
-
clientes;
-
datas previstas de entrega;
-
pedidos pendentes;
-
prioridades comerciais.
A análise da carteira ajuda a identificar quais produtos possuem maior urgência e quais ordens precisam ser incluídas primeiro na rotina da fábrica.
Quando existem vários pedidos para o mesmo produto, também pode ser possível consolidar necessidades e organizar lotes produtivos de forma mais eficiente.
Previsão de demanda
Além dos pedidos já confirmados, algumas empresas utilizam previsões de demanda para antecipar necessidades futuras.
A previsão pode considerar:
-
histórico de vendas;
-
sazonalidade;
-
períodos de maior procura;
-
comportamento dos clientes;
-
campanhas comerciais;
-
tendências de consumo.
Essas informações ajudam a empresa a avaliar se será necessário produzir antecipadamente determinados itens.
Por exemplo, se um produto apresenta aumento constante nas vendas durante determinado período do ano, a fábrica pode se preparar antes que os pedidos se concentrem.
A previsão não substitui os pedidos confirmados, mas pode servir como apoio para evitar falta de produtos e sobrecarga repentina da produção.
Quantidades a produzir
Outro ponto importante é definir corretamente quanto deve ser fabricado.
Essa quantidade pode ser determinada considerando:
-
pedidos em aberto;
-
previsão de demanda;
-
saldo disponível em estoque;
-
estoque mínimo;
-
produtos já em produção;
-
necessidades futuras.
Produzir uma quantidade inferior ao necessário pode gerar falta de produtos e atrasos nas entregas.
Por outro lado, fabricar muito acima da necessidade pode resultar em excesso de estoque, ocupação desnecessária de espaço e aumento do capital parado.
Na programação da produção, a definição da quantidade interfere diretamente no tempo necessário, no consumo de materiais e na utilização dos recursos produtivos.
Datas de entrega
As datas de entrega ajudam a estabelecer prioridades.
Quando uma ordem possui prazo curto, pode ser necessário posicioná-la antes de outras atividades com menor urgência.
Entretanto, a data de entrega não deve ser analisada isoladamente.
Também é necessário verificar:
-
tempo total de fabricação;
-
disponibilidade dos materiais;
-
capacidade das máquinas;
-
etapas necessárias;
-
tempo de movimentação entre setores;
-
possíveis restrições produtivas.
Uma ordem com entrega prevista para daqui a dez dias pode precisar começar hoje caso o processo produtivo seja longo.
Por isso, a programação precisa trabalhar com antecedência suficiente para que todas as operações sejam concluídas dentro do prazo.
Estoque de produtos acabados
Antes de liberar uma nova fabricação, é importante verificar se já existem produtos acabados disponíveis.
Essa consulta pode evitar produção desnecessária.
Por exemplo, a empresa recebe um pedido de 500 unidades, mas possui 300 unidades prontas no estoque.
Nesse caso, a necessidade real de fabricação pode ser de apenas 200 unidades, desde que o saldo existente esteja disponível para aquele pedido.
É importante diferenciar:
-
estoque físico;
-
estoque disponível;
-
estoque reservado;
-
produtos aguardando expedição.
Essa análise torna a programação da produção mais precisa e reduz o risco de produzir itens que já estão disponíveis.
Disponibilidade de matéria-prima
Uma ordem somente pode avançar de forma contínua quando os materiais necessários estão disponíveis no momento certo.
Por isso, antes da programação, é necessário verificar:
-
matérias-primas disponíveis;
-
componentes;
-
embalagens;
-
materiais reservados;
-
itens em processo de compra;
-
produtos aguardando recebimento;
-
possíveis faltas.
Imagine que determinada ordem precise de cinco componentes diferentes.
Quatro estão disponíveis, mas o quinto possui previsão de chegada apenas na próxima semana.
Liberar a ordem imediatamente pode fazer com que ela seja iniciada e posteriormente fique parada aguardando o material restante.
A análise antecipada reduz esse tipo de interrupção.
Capacidade das máquinas
A capacidade produtiva precisa ser compatível com a quantidade de ordens programadas.
Para isso, a empresa pode analisar:
-
quantidade de máquinas disponíveis;
-
horas produtivas por período;
-
capacidade de cada equipamento;
-
máquinas já comprometidas com outras ordens;
-
paradas programadas;
-
manutenções previstas;
-
restrições operacionais.
Se uma máquina possui oito horas disponíveis por dia, não é adequado programar atividades que exijam doze horas para o mesmo período sem prever horas extras, outro equipamento ou alteração no cronograma.
A capacidade deve ser analisada antes da liberação das ordens para evitar sobrecarga e atrasos.
Disponibilidade das equipes
Máquinas disponíveis não são suficientes quando não existem operadores ou equipes para executar as atividades.
A disponibilidade de pessoas deve considerar:
-
quantidade de profissionais por turno;
-
operadores habilitados para cada equipamento;
-
divisão das equipes entre os setores;
-
escalas;
-
ausências previstas;
-
necessidade de mão de obra especializada.
Algumas operações dependem de profissionais específicos.
Nesses casos, a disponibilidade dessa equipe pode determinar quando uma ordem poderá ser executada.
A programação da produção deve considerar tanto os recursos físicos quanto as pessoas responsáveis pelas atividades.
Tempos de produção
Conhecer o tempo necessário para cada etapa é fundamental para definir datas realistas.
O tempo de produção pode incluir:
-
preparação;
-
processamento;
-
inspeção;
-
movimentação;
-
espera entre etapas;
-
finalização.
Quando esses tempos são conhecidos, torna-se possível estimar quanto uma ordem permanecerá em cada operação e quando estará disponível para a próxima etapa.
Se a empresa utiliza tempos muito diferentes da realidade, toda a programação pode apresentar desvios.
Por isso, comparar regularmente os tempos previstos com os realizados ajuda a melhorar a precisão das programações futuras.
Tempos de setup
Setup é o tempo utilizado para preparar uma máquina ou processo antes do início de uma nova operação.
Ele pode envolver:
-
troca de ferramentas;
-
regulagem;
-
limpeza;
-
preparação de moldes;
-
alteração de parâmetros;
-
testes iniciais.
Esse período também ocupa capacidade produtiva e precisa ser considerado.
Se duas ordens exigem configurações muito diferentes, haverá um tempo de preparação entre elas.
Em alguns casos, reorganizar a sequência para produzir itens semelhantes próximos uns dos outros pode reduzir a quantidade de setups.
Dessa forma, considerar corretamente materiais, pedidos, capacidade, equipes e tempos permite criar uma programação da produção mais próxima das condições reais da fábrica e com menor necessidade de ajustes durante a execução.
Como definir prioridades na Programação da Produção?
Definir prioridades é uma etapa essencial da programação da produção, porque nem todas as ordens possuem o mesmo prazo, nível de urgência ou necessidade de recursos. Em uma fábrica, diferentes pedidos podem disputar máquinas, materiais, operadores e tempo ao mesmo tempo. Por isso, é importante estabelecer critérios claros para decidir qual ordem deve ser executada primeiro.
Uma priorização bem estruturada ajuda a reduzir atrasos, melhorar o uso dos recursos e evitar mudanças constantes na rotina produtiva. Para isso, a empresa deve analisar prazos, materiais disponíveis, capacidade das máquinas, tempo necessário para cada ordem e impacto de cada pedido sobre a operação.
Pedidos com prazo mais curto
Os pedidos com data de entrega mais próxima normalmente exigem maior atenção.
Esse critério é utilizado para evitar que uma ordem fique aguardando enquanto o prazo de entrega se aproxima. No entanto, a data não deve ser analisada de forma isolada.
Também é necessário verificar:
-
tempo necessário para produzir;
-
quantidade solicitada;
-
disponibilidade dos materiais;
-
capacidade das máquinas;
-
etapas necessárias;
-
tempo de setup;
-
disponibilidade da equipe.
Um pedido com prazo de três dias pode precisar ser iniciado imediatamente caso o processo de fabricação seja longo.
Já outro pedido com o mesmo prazo pode exigir apenas algumas horas de produção.
Na programação da produção, a prioridade deve considerar tanto a data de entrega quanto o tempo necessário para concluir a ordem.
Pedidos atrasados
Pedidos que já ultrapassaram a data prevista de entrega precisam ser identificados rapidamente.
Essas ordens podem exigir uma análise específica para entender a causa do atraso e verificar se é possível antecipar sua conclusão.
Entre as causas mais comuns estão:
-
falta de matéria-prima;
-
quebra de equipamentos;
-
excesso de carga em determinada máquina;
-
atraso em etapas anteriores;
-
retrabalho;
-
mudança de prioridade;
-
tempo de produção maior do que o previsto.
Simplesmente colocar todas as ordens atrasadas no início da fila pode criar novos problemas.
É importante analisar se os recursos necessários estão disponíveis e qual impacto essa alteração terá nas demais ordens.
Clientes e demandas prioritárias
Algumas empresas trabalham com diferentes níveis de prioridade para clientes, contratos ou tipos de pedido.
Essa classificação pode considerar fatores como:
-
contratos com prazo específico;
-
pedidos recorrentes;
-
compromissos de entrega;
-
demandas emergenciais;
-
produtos essenciais para determinada operação;
-
pedidos estratégicos definidos pela gestão.
Esses critérios devem ser padronizados para evitar decisões diferentes a cada novo pedido.
Quando a empresa possui regras claras, torna-se mais fácil justificar por que determinada ordem recebeu prioridade.
A programação da produção deve utilizar essas classificações sem ignorar a capacidade real da fábrica.
Disponibilidade de materiais
Uma ordem pode ser considerada urgente, mas não poderá avançar corretamente se os materiais necessários não estiverem disponíveis.
Por isso, antes de alterar a prioridade, é necessário verificar:
-
estoque disponível;
-
matérias-primas reservadas;
-
componentes necessários;
-
materiais aguardando recebimento;
-
itens em processo de compra;
-
previsão de chegada.
Uma ordem que possui todos os materiais disponíveis pode ser mais viável para produção imediata do que outra que depende de itens ainda não recebidos.
Esse cuidado reduz o risco de iniciar uma fabricação e deixá-la parada durante o processo.
Capacidade dos recursos
A capacidade dos recursos também influencia a prioridade das ordens.
Uma fábrica pode possuir diferentes máquinas, setores e equipes, cada um com limitações específicas.
É importante analisar:
-
horas disponíveis;
-
carga já programada;
-
máquinas necessárias;
-
operadores disponíveis;
-
manutenções previstas;
-
etapas com maior utilização.
Uma ordem pode ter alta prioridade comercial, mas depender de uma máquina que já está totalmente ocupada.
Nesse caso, será necessário avaliar se é possível reorganizar a sequência, alterar horários ou redistribuir atividades.
A programação da produção precisa considerar essas restrições para evitar cronogramas impossíveis de cumprir.
Tempo necessário para cada ordem
O tempo total necessário para concluir uma ordem deve ser considerado na definição da sequência.
Ordens mais longas podem precisar começar antes, mesmo quando possuem prazo de entrega mais distante.
Por exemplo, uma ordem com prazo de dez dias pode exigir oito dias de produção.
Outra, com prazo de cinco dias, pode ser concluída em apenas algumas horas.
Se a empresa considerar apenas a data final, pode acabar iniciando tarde demais a ordem mais longa.
Por isso, é importante avaliar:
-
tempo de preparação;
-
tempo de processamento;
-
tempo entre operações;
-
inspeções;
-
movimentações;
-
possíveis esperas.
Essa análise ajuda a criar uma sequência mais realista.
Agrupamento de produtos semelhantes
Agrupar produtos semelhantes pode melhorar o aproveitamento dos recursos.
Quando diferentes ordens utilizam:
-
a mesma máquina;
-
ferramentas semelhantes;
-
matéria-prima parecida;
-
mesma regulagem;
-
processo produtivo próximo;
pode ser interessante executá-las em sequência.
Esse agrupamento reduz mudanças frequentes entre produtos e pode diminuir o tempo perdido com preparação.
No entanto, ele não deve comprometer os prazos.
O agrupamento deve ser utilizado como um critério complementar dentro da programação da produção.
Redução de trocas e setups
Cada troca de produto pode exigir preparação da máquina.
Esse processo pode incluir:
-
troca de ferramenta;
-
regulagem;
-
limpeza;
-
troca de molde;
-
ajuste de parâmetros;
-
testes.
Quanto maior a quantidade de setups, menor pode ser o tempo disponível para produção efetiva.
Por isso, a sequência das ordens pode ser organizada para reduzir trocas desnecessárias.
Se três produtos utilizam uma configuração semelhante, pode ser mais eficiente produzi-los em sequência antes de alterar completamente a máquina.
Esse tipo de organização ajuda a aumentar o aproveitamento da capacidade produtiva.
Critérios para sequenciar as ordens
A sequência das ordens pode ser definida a partir de diferentes critérios.
Entre os mais utilizados estão:
-
menor prazo de entrega;
-
ordem mais atrasada;
-
menor tempo de processamento;
-
maior prioridade comercial;
-
disponibilidade imediata de materiais;
-
disponibilidade da máquina;
-
redução de setup;
-
sequência de produtos semelhantes;
-
capacidade disponível por setor.
Não existe um único critério que funcione para todas as situações.
Em muitos casos, a melhor alternativa é combinar diferentes fatores.
Por exemplo, a empresa pode priorizar inicialmente os pedidos mais próximos do vencimento e, entre eles, organizar produtos semelhantes para reduzir setups.
O mais importante é manter critérios claros e atualizados.
Quando uma prioridade é alterada, o impacto nas demais ordens também deve ser analisado. Dessa forma, a programação da produção consegue manter o equilíbrio entre urgência, capacidade, disponibilidade de recursos e cumprimento dos prazos.
Como calcular a capacidade produtiva da fábrica?
Calcular a capacidade produtiva é fundamental para criar uma programação da produção realista. Antes de distribuir ordens entre máquinas, setores e equipes, a empresa precisa saber quanto consegue produzir dentro de determinado período.
Esse cálculo ajuda a evitar sobrecarga, atrasos e cronogramas que não podem ser cumpridos. Também permite identificar recursos ociosos, gargalos e limitações que precisam ser consideradas antes da liberação das ordens.
A capacidade produtiva não depende apenas da quantidade de máquinas existentes. Ela também envolve horas disponíveis, operadores, paradas, manutenções e tempo necessário para cada operação.
Capacidade disponível por máquina
Cada máquina possui uma capacidade específica de produção.
Essa capacidade pode ser medida por:
-
peças por hora;
-
unidades por turno;
-
metros produzidos;
-
quilos processados;
-
ciclos por minuto;
-
horas disponíveis.
O primeiro passo é identificar quanto cada equipamento consegue produzir em condições normais.
Por exemplo, se uma máquina produz 100 unidades por hora e trabalha durante 8 horas, sua capacidade teórica diária seria de 800 unidades.
Porém, esse valor precisa ser ajustado conforme as condições reais da operação.
Na programação da produção, utilizar apenas a capacidade teórica pode gerar expectativas acima do que a fábrica consegue entregar.
Horas disponíveis por turno
As horas disponíveis por turno também precisam ser consideradas.
Nem todo o tempo do expediente é necessariamente produtivo.
Durante um turno podem existir períodos destinados a:
-
preparação da máquina;
-
limpeza;
-
intervalos;
-
troca de ferramentas;
-
inspeções;
-
ajustes;
-
movimentação de materiais.
Por isso, é importante calcular as horas efetivamente disponíveis.
Se um turno possui 8 horas, mas 1 hora é utilizada em atividades de preparação e parada, a capacidade real deverá considerar apenas 7 horas produtivas.
Essa diferença interfere diretamente na quantidade que pode ser programada.
Quantidade de operadores
A quantidade de operadores disponíveis também influencia a capacidade produtiva.
Algumas máquinas exigem apenas um operador, enquanto outras dependem de equipes maiores.
Também podem existir processos manuais nos quais a quantidade produzida depende diretamente do número de pessoas disponíveis.
É importante verificar:
-
quantidade de operadores por turno;
-
profissionais treinados para cada máquina;
-
equipes compartilhadas entre setores;
-
necessidade de operadores especializados;
-
possíveis ausências.
Uma máquina pode estar disponível, mas não poderá ser utilizada se não houver um profissional habilitado para operá-la.
Por isso, a programação da produção deve considerar máquinas e mão de obra ao mesmo tempo.
Paradas previstas
Paradas previstas reduzem o tempo disponível para produção.
Elas podem ocorrer por diferentes motivos, como:
-
limpeza;
-
troca de turno;
-
reuniões;
-
inspeções;
-
regulagens;
-
troca de ferramentas;
-
preparação de materiais;
-
organização do setor.
Esses períodos devem ser descontados da capacidade total.
Ignorar essas paradas pode fazer com que a empresa programe mais ordens do que realmente consegue executar.
Quanto mais próximo o cálculo estiver da realidade, mais confiável será a programação.
Manutenções programadas
As manutenções também precisam fazer parte do cálculo de capacidade.
Quando uma máquina possui manutenção preventiva agendada, ela ficará indisponível durante determinado período.
Essa informação precisa ser considerada antes da distribuição das ordens.
Imagine uma máquina disponível normalmente durante 40 horas por semana.
Se existe uma manutenção prevista de 6 horas, a capacidade disponível naquela semana será menor.
Na programação da produção, essa redução precisa aparecer antes da liberação das ordens.
Caso contrário, a empresa pode comprometer prazos com uma capacidade que não estará realmente disponível.
Tempo padrão das operações
O tempo padrão representa quanto uma operação deve levar em condições normais.
Esse tempo pode ser definido com base em:
-
histórico de produção;
-
medições;
-
apontamentos;
-
estudos de tempo;
-
experiência operacional.
Para calcular a capacidade, é necessário conhecer quanto tempo cada unidade, lote ou ordem utiliza de determinado recurso.
Por exemplo, se uma peça leva 10 minutos para ser produzida, uma máquina disponível por 420 minutos consegue produzir aproximadamente 42 unidades, desconsiderando outras perdas.
Esses tempos ajudam a dimensionar quantas ordens podem ser encaixadas no período.
É importante revisar os padrões sempre que houver alterações no processo, equipamento ou produto.
Capacidade planejada x capacidade utilizada
Comparar capacidade planejada e capacidade utilizada ajuda a entender como os recursos estão sendo aproveitados.
A capacidade planejada representa quanto a empresa pretendia utilizar.
A capacidade utilizada mostra quanto foi realmente consumido.
Por exemplo:
Uma máquina possui 40 horas disponíveis na semana e recebeu ordens que totalizam 32 horas.
Nesse caso, 80% da capacidade foi programada.
Se a execução consumiu 38 horas, existe uma diferença entre o tempo previsto e o realizado.
Essa comparação ajuda a identificar:
-
tempos incorretos;
-
baixa produtividade;
-
paradas inesperadas;
-
excesso de setup;
-
dificuldades operacionais.
Na programação da produção, esse histórico pode ser utilizado para melhorar os cálculos futuros.
Identificação de sobrecarga
A sobrecarga acontece quando a quantidade de trabalho programada ultrapassa a capacidade disponível.
Por exemplo, uma máquina possui 35 horas disponíveis durante a semana, mas recebe ordens que exigem 50 horas.
Existe uma sobrecarga de 15 horas.
Esse problema pode resultar em:
-
atrasos;
-
formação de filas;
-
acúmulo de ordens;
-
aumento de horas extras;
-
pressão sobre as equipes;
-
atraso nas etapas seguintes.
Identificar essa situação antes da execução permite tomar decisões antecipadas.
A empresa pode:
-
redistribuir ordens;
-
alterar prioridades;
-
utilizar outra máquina;
-
modificar datas;
-
reorganizar turnos;
-
avaliar horas adicionais.
Como evitar programações impossíveis de cumprir
Uma das principais funções do cálculo de capacidade é impedir que sejam criados cronogramas acima da capacidade real.
Para isso, a programação da produção deve considerar todos os recursos antes da liberação das ordens.
Uma prática importante é comparar a carga planejada com a capacidade disponível por período.
Se determinada máquina possui 30 horas livres, não é adequado inserir 45 horas de trabalho sem realizar ajustes.
Também é importante considerar margens para imprevistos.
Mesmo quando a programação utiliza 100% da capacidade, qualquer atraso pode comprometer toda a sequência.
Por isso, algumas empresas trabalham com uma margem de segurança para absorver pequenas variações.
Entre os principais cuidados estão:
-
atualizar tempos de produção;
-
considerar paradas previstas;
-
incluir manutenções;
-
verificar operadores disponíveis;
-
analisar setups;
-
conferir carga por máquina;
-
acompanhar desvios;
-
revisar a programação quando necessário.
Quando esses fatores são considerados, a fábrica consegue criar uma programação da produção mais realista, equilibrando demanda e capacidade sem sobrecarregar os recursos.
Como verificar materiais antes de liberar a produção?
Antes de liberar uma ordem para fabricação, é importante confirmar se todos os materiais necessários estão disponíveis. Essa verificação evita que a produção seja iniciada e interrompida no meio do processo por falta de matéria-prima, componentes ou insumos.
Na programação da produção, a análise dos materiais ajuda a definir quais ordens realmente podem ser executadas dentro do período planejado. Também permite identificar antecipadamente necessidades de compra, itens reservados para outras ordens e produtos que ainda estão aguardando recebimento.
Quando essa etapa é realizada corretamente, a fábrica reduz paradas, melhora o cumprimento dos prazos e evita mudanças frequentes na sequência das ordens.
Lista de materiais necessários
O primeiro passo é identificar todos os materiais que serão utilizados na fabricação.
Essa lista pode incluir:
-
matérias-primas;
-
componentes;
-
embalagens;
-
peças;
-
insumos auxiliares;
-
materiais de acabamento.
A quantidade necessária deve estar relacionada à quantidade que será produzida.
Se uma ordem prevê a fabricação de 500 unidades, é preciso calcular quanto de cada material será necessário para atender essa produção.
Essa verificação permite saber se o estoque atual é suficiente ou se será necessário realizar compras antes da liberação da ordem.
Consulta ao estoque disponível
Depois de identificar os materiais necessários, é importante consultar o saldo disponível em estoque.
Nesse momento, não basta verificar apenas o estoque físico.
É necessário considerar se o material realmente está disponível para uso.
A análise pode envolver:
-
saldo físico;
-
saldo disponível;
-
saldo reservado;
-
materiais em inspeção;
-
produtos bloqueados;
-
materiais já comprometidos com outras ordens.
Por exemplo, o sistema pode indicar 1.000 unidades de determinado componente no estoque, mas 700 já podem estar reservadas para outras produções.
Nesse caso, somente 300 unidades estariam realmente disponíveis.
Na programação da produção, essa diferença é importante para evitar que duas ordens dependam do mesmo material ao mesmo tempo.
Materiais reservados para outras ordens
A reserva de materiais ajuda a garantir que os itens necessários permaneçam disponíveis para uma ordem já programada.
Sem esse controle, um componente separado para determinada produção pode acabar sendo utilizado em outra atividade.
Por isso, é importante verificar:
-
quantidade reservada;
-
ordem relacionada;
-
data prevista de utilização;
-
possibilidade de remanejamento;
-
saldo restante após as reservas.
Se houver necessidade de mudar a prioridade entre as ordens, também será necessário analisar as reservas existentes.
Alterar uma reserva sem avaliar as consequências pode resolver uma urgência imediata, mas gerar falta de material em outra produção.
Necessidade de compras
Quando o estoque disponível não é suficiente, é necessário identificar a necessidade de compra.
Essa decisão deve considerar:
-
quantidade em falta;
-
prazo de produção;
-
prazo de entrega do fornecedor;
-
estoque mínimo;
-
consumo previsto;
-
outras ordens que utilizarão o mesmo item.
A área de compras precisa receber essas informações com antecedência.
Quanto mais tarde a necessidade for identificada, maior será o risco de a matéria-prima não chegar no momento necessário.
A programação da produção deve levar em conta o prazo de compra e recebimento antes de definir a data de início de uma ordem.
Produtos aguardando recebimento
Alguns materiais podem já ter sido comprados, mas ainda não chegaram à empresa.
Nesse caso, é importante acompanhar os pedidos pendentes de recebimento.
Devem ser analisadas informações como:
-
fornecedor;
-
quantidade comprada;
-
data prevista de entrega;
-
quantidade já recebida;
-
itens ainda pendentes;
-
possíveis atrasos.
Um material comprado não deve ser considerado automaticamente disponível.
Enquanto ele não estiver efetivamente recebido, conferido e liberado para uso, existe o risco de atraso.
Por isso, ordens dependentes desses itens devem ser avaliadas com atenção.
Componentes em falta
A falta de apenas um componente pode impedir a execução completa de uma ordem.
Por isso, a análise não deve considerar somente os materiais principais.
Também é necessário verificar itens menores, como:
-
parafusos;
-
etiquetas;
-
embalagens;
-
conectores;
-
peças auxiliares;
-
componentes de acabamento.
Em alguns processos, esses itens possuem baixo valor financeiro, mas são indispensáveis para finalizar o produto.
Na programação da produção, identificar essas faltas antecipadamente evita que produtos fiquem parados aguardando um componente simples.
Separação dos materiais
Após confirmar a disponibilidade, pode ser realizada a separação dos materiais destinados à produção.
Esse processo ajuda a preparar a fábrica antes do início da ordem.
A separação pode envolver:
-
identificação dos materiais;
-
conferência das quantidades;
-
movimentação até o setor produtivo;
-
reserva por ordem;
-
identificação dos lotes;
-
preparação dos insumos.
Quando os materiais já estão separados, a equipe reduz o tempo gasto procurando itens durante a fabricação.
Também fica mais fácil identificar rapidamente se existe alguma divergência entre a quantidade necessária e a disponível.
Relação entre estoque, compras e produção
Estoque, compras e produção precisam trabalhar com informações integradas.
O estoque mostra o que está disponível.
Compras acompanha o que precisa ser adquirido e o que ainda será recebido.
A produção informa quando os materiais serão necessários.
Quando essas áreas trabalham separadamente, podem surgir problemas como:
-
compras feitas tarde demais;
-
excesso de materiais;
-
ordens liberadas sem componentes;
-
compras duplicadas;
-
falta de visibilidade sobre itens pendentes;
-
estoques acima da necessidade.
A programação da produção utiliza essas informações para determinar quando cada ordem pode ser executada com segurança.
Essa integração também permite antecipar problemas e ajustar prioridades antes que a falta de materiais afete o chão de fábrica.
Como a falta de matéria-prima interfere no cronograma
A falta de matéria-prima pode comprometer toda a sequência produtiva.
Uma ordem parada pode manter máquinas, operadores e outros recursos aguardando.
Além disso, o atraso em uma etapa pode afetar operações posteriores.
Por exemplo, se um componente necessário não chega no prazo, a ordem pode precisar ser retirada da sequência. Outra produção será colocada em seu lugar, exigindo reorganização das máquinas e das equipes.
Isso pode gerar:
-
atraso na entrega;
-
aumento de setups;
-
mudança de prioridades;
-
formação de filas;
-
tempo ocioso;
-
reprogramações frequentes;
-
dificuldade para manter o cronograma.
Por isso, antes de liberar uma ordem, é importante confirmar se os materiais estarão disponíveis no momento necessário.
Uma programação da produção baseada na disponibilidade real dos materiais reduz interrupções e ajuda a manter o fluxo produtivo mais organizado.
Como montar a Programação da Produção passo a passo?
Montar uma programação da produção eficiente exige organizar informações, recursos e prioridades de forma lógica. O objetivo é transformar os pedidos e necessidades da empresa em uma sequência de atividades que possa ser executada no chão de fábrica sem sobrecarregar máquinas, equipes ou estoques.
Esse processo deve considerar o que precisa ser produzido, quando cada ordem deve começar, quais materiais estarão disponíveis e quais recursos serão utilizados. Quanto mais detalhada for essa preparação, menores serão as chances de atrasos, interrupções e mudanças constantes na rotina produtiva.
Analisar os pedidos
O primeiro passo é verificar todos os pedidos que precisam ser atendidos.
Essa análise pode considerar:
-
produtos solicitados;
-
quantidades;
-
datas de entrega;
-
clientes;
-
pedidos atrasados;
-
pedidos prioritários;
-
itens já disponíveis em estoque.
Nem todo pedido precisa gerar uma nova ordem de produção. Se parte da quantidade já estiver disponível no estoque de produtos acabados, a necessidade real de fabricação pode ser menor.
Na programação da produção, essa conferência evita produzir acima da necessidade.
Definir o que deve ser produzido
Depois de analisar os pedidos, é necessário determinar quais produtos realmente precisam ser fabricados.
Essa definição pode considerar:
-
carteira de pedidos;
-
previsão de demanda;
-
estoque disponível;
-
estoque mínimo;
-
produtos já em produção;
-
quantidade necessária para reposição.
A empresa deve evitar tanto a falta quanto o excesso de produção.
Produzir menos do que o necessário pode comprometer as entregas. Produzir acima da demanda pode aumentar o estoque e ocupar recursos que poderiam ser utilizados em outras ordens.
Verificar materiais disponíveis
Antes de incluir uma ordem na programação, é importante confirmar se os materiais necessários estarão disponíveis.
Devem ser analisados:
-
matérias-primas;
-
componentes;
-
embalagens;
-
materiais reservados;
-
itens em compra;
-
produtos aguardando recebimento;
-
possíveis faltas.
Se um componente essencial não estiver disponível, a ordem pode precisar ser posicionada para uma data posterior.
Essa etapa ajuda a evitar que a produção seja iniciada e interrompida por falta de material.
Avaliar a capacidade produtiva
Depois de verificar os materiais, é necessário analisar se a fábrica possui capacidade para executar as ordens no período desejado.
Essa avaliação deve considerar:
-
máquinas disponíveis;
-
horas por turno;
-
operadores;
-
capacidade por equipamento;
-
paradas previstas;
-
manutenções;
-
setups;
-
tempo das operações.
A programação da produção não deve utilizar uma capacidade maior do que a empresa realmente possui.
Se uma máquina possui 30 horas disponíveis na semana, não é adequado programar 50 horas de trabalho sem realizar algum tipo de ajuste.
Definir prioridades
Nem todas as ordens devem começar ao mesmo tempo.
É necessário estabelecer uma sequência de prioridades.
Alguns critérios podem ser:
-
prazo de entrega;
-
pedidos atrasados;
-
prioridade comercial;
-
disponibilidade de material;
-
tempo de produção;
-
capacidade das máquinas;
-
redução de setups.
Essas regras precisam ser claras para evitar mudanças constantes.
Quando as prioridades são alteradas sem critério, a fábrica pode interromper ordens frequentemente e aumentar atrasos em outras atividades.
Criar as ordens de produção
Depois de definir o que será produzido, é necessário criar as ordens de produção.
A ordem deve reunir informações necessárias para orientar a execução.
Ela pode conter:
-
produto;
-
quantidade;
-
data prevista;
-
materiais necessários;
-
operações;
-
máquinas;
-
setores responsáveis;
-
tempo estimado;
-
prioridade.
A ordem funciona como uma referência para acompanhar todo o processo produtivo.
Na programação da produção, ela também permite visualizar o que está planejado, em andamento ou concluído.
Determinar datas de início e término
Cada ordem deve possuir datas previstas de início e conclusão.
Essas datas precisam considerar:
-
tempo de preparação;
-
tempo de fabricação;
-
etapas produtivas;
-
filas existentes;
-
capacidade disponível;
-
prazo de entrega;
-
movimentações entre setores.
A data final não deve ser definida apenas com base no prazo do cliente.
É necessário calcular quanto tempo será preciso para executar todas as etapas.
Uma ordem que exige vários dias de fabricação precisa começar com antecedência suficiente.
Distribuir as ordens entre máquinas e setores
Depois de definir as datas, é necessário indicar onde cada atividade será executada.
Essa distribuição pode envolver:
-
máquinas;
-
linhas de produção;
-
células;
-
setores;
-
equipes.
O objetivo é equilibrar a carga produtiva.
Se todas as ordens forem direcionadas para o mesmo equipamento, pode ocorrer sobrecarga enquanto outros recursos permanecem disponíveis.
A distribuição precisa considerar capacidade, especialização e sequência operacional.
Sequenciar as atividades
A próxima etapa é estabelecer a ordem em que os trabalhos serão executados.
O sequenciamento pode levar em conta:
-
prioridade;
-
prazo;
-
tempo de processamento;
-
máquina utilizada;
-
tipo de produto;
-
setup necessário;
-
disponibilidade de materiais.
Em alguns casos, produtos semelhantes podem ser agrupados para reduzir trocas de ferramentas ou regulagens.
Por exemplo, se três ordens utilizam a mesma configuração de máquina, pode ser mais eficiente executá-las em sequência.
A programação da produção deve equilibrar essa eficiência com os prazos de entrega.
Liberar a produção
Depois de confirmar materiais, capacidade, datas e prioridades, a ordem pode ser liberada para execução.
Nesse momento, as informações precisam estar disponíveis para o chão de fábrica.
A equipe deve saber:
-
o que produzir;
-
quanto produzir;
-
onde executar;
-
quais materiais utilizar;
-
qual ordem seguir;
-
quais são os prazos.
A liberação deve ocorrer somente quando houver condições reais para iniciar o trabalho.
Liberar ordens sem material ou sem capacidade pode aumentar o número de atividades paradas.
Atualizar a programação quando houver mudanças
Mesmo com uma boa preparação, mudanças podem acontecer durante a execução.
Entre as situações mais comuns estão:
-
quebra de máquinas;
-
atraso de fornecedores;
-
falta de materiais;
-
entrada de pedidos urgentes;
-
ausência de operadores;
-
produção abaixo do previsto;
-
retrabalho;
-
alteração de prazos.
Nesses casos, a programação da produção precisa ser atualizada.
A empresa deve identificar quais ordens foram afetadas e reorganizar a sequência.
Ao alterar uma atividade, é importante verificar o impacto nas demais ordens para evitar que a solução de um problema gere novos atrasos.
Manter a programação atualizada permite que o planejamento continue refletindo a situação real da fábrica e facilita a tomada de decisão ao longo do processo produtivo.
Como acompanhar a programação no chão de fábrica?
Acompanhar a programação da produção no chão de fábrica é essencial para verificar se as ordens estão sendo executadas conforme o planejado. Não basta definir datas, prioridades e recursos no início do processo. É necessário observar continuamente o andamento das atividades para identificar atrasos, paradas, perdas e diferenças entre o que foi previsto e o que realmente aconteceu.
Esse acompanhamento permite corrigir desvios rapidamente e manter a rotina produtiva mais organizada. Também ajuda a empresa a entender quais etapas apresentam maior dificuldade e quais recursos precisam de ajustes.
Ordens aguardando início
As ordens que ainda não começaram precisam ser acompanhadas para verificar se estão realmente prontas para entrar em produção.
É importante analisar:
-
disponibilidade de materiais;
-
liberação da máquina;
-
disponibilidade da equipe;
-
prioridade da ordem;
-
data prevista de início;
-
possíveis dependências de outras etapas.
Quando uma ordem permanece muito tempo aguardando início, isso pode indicar falta de material, excesso de carga em determinado recurso ou falha na definição das prioridades.
Na programação da produção, essas ordens devem ser revisadas para evitar atrasos antes mesmo do início da fabricação.
Ordens em produção
As ordens em andamento precisam ter seu progresso acompanhado.
A empresa deve saber:
-
qual etapa está sendo executada;
-
quantidade já produzida;
-
quantidade restante;
-
máquina utilizada;
-
setor responsável;
-
tempo consumido;
-
previsão de término.
Esse acompanhamento permite verificar se a produção está avançando conforme o esperado.
Se uma ordem está consumindo mais tempo do que o previsto, pode ser necessário avaliar a causa e ajustar as próximas atividades.
Ordens paradas
Uma ordem parada representa uma interrupção no fluxo produtivo.
As causas podem ser diversas, como:
-
falta de matéria-prima;
-
quebra de máquina;
-
ausência de operador;
-
problema de qualidade;
-
necessidade de retrabalho;
-
falta de informação;
-
espera por aprovação.
Essas situações precisam ser registradas.
Quando a empresa conhece o motivo das paradas, consegue identificar quais problemas acontecem com maior frequência.
A programação da produção pode então ser ajustada com base nessas informações.
Ordens atrasadas
As ordens atrasadas precisam receber atenção especial.
O atraso pode ocorrer quando:
-
a ordem começou depois do previsto;
-
a produção ficou parada;
-
o tempo real foi maior que o estimado;
-
houve mudança de prioridade;
-
faltaram recursos;
-
etapas anteriores atrasaram.
É importante identificar não apenas que a ordem está atrasada, mas também qual foi a causa.
Com essa informação, a empresa pode decidir se deve:
-
alterar prioridades;
-
redistribuir recursos;
-
ajustar turnos;
-
reorganizar máquinas;
-
reprogramar outras ordens.
Esse controle ajuda a reduzir o impacto sobre as entregas seguintes.
Ordens concluídas
As ordens finalizadas também devem ser acompanhadas.
Elas fornecem informações importantes para comparar o planejamento com a execução.
Ao concluir uma ordem, podem ser analisados:
-
quantidade produzida;
-
quantidade aprovada;
-
tempo utilizado;
-
materiais consumidos;
-
perdas;
-
retrabalho;
-
data real de conclusão.
Esses dados ajudam a melhorar as próximas programações.
Na programação da produção, o histórico das ordens concluídas pode servir como referência para definir tempos mais próximos da realidade.
Quantidade planejada x produzida
Comparar a quantidade planejada com a quantidade realmente produzida é uma forma simples de medir o andamento da produção.
Por exemplo, uma ordem previa a fabricação de 1.000 unidades durante o turno, mas apenas 750 foram concluídas.
Essa diferença precisa ser analisada.
Ela pode ter sido causada por:
-
redução de velocidade;
-
paradas;
-
falta de material;
-
perda de peças;
-
problemas de qualidade;
-
setup mais longo.
A comparação ajuda a identificar desvios antes que eles se acumulem.
Tempo previsto x realizado
O tempo também precisa ser comparado.
Se uma operação foi planejada para durar duas horas, mas consumiu quatro, existe uma diferença importante.
Essa variação pode indicar:
-
tempo padrão incorreto;
-
baixa produtividade;
-
problemas com equipamentos;
-
excesso de setup;
-
dificuldades operacionais;
-
falhas no processo.
Na programação da produção, acompanhar o tempo real permite melhorar as estimativas futuras.
Quanto mais confiáveis forem esses tempos, mais realista será a programação.
Apontamento das etapas produtivas
O apontamento consiste no registro das atividades realizadas durante a produção.
Esse registro pode informar:
-
início da operação;
-
término;
-
quantidade produzida;
-
operador;
-
máquina;
-
perdas;
-
paradas;
-
ocorrências.
Quando cada etapa é apontada corretamente, a empresa consegue acompanhar o andamento da ordem em tempo mais próximo da realidade.
Isso também facilita a identificação de gargalos e etapas mais lentas.
Registro de perdas e ocorrências
Perdas e ocorrências precisam ser registradas durante o processo.
Entre os exemplos estão:
-
peças descartadas;
-
material desperdiçado;
-
produtos reprovados;
-
quebra de ferramenta;
-
falha de máquina;
-
retrabalho;
-
falta de insumo.
Esses registros ajudam a entender por que uma ordem não atingiu o resultado esperado.
Se uma determinada perda se repete com frequência, pode indicar necessidade de revisão no processo.
Esse tipo de informação torna a programação da produção mais precisa, porque permite considerar limitações reais da fábrica.
Atualização do andamento da produção
O acompanhamento só é útil quando as informações são atualizadas.
Se a programação indica que uma ordem está em andamento, mas ela já foi concluída, a empresa pode tomar decisões incorretas.
Por isso, o status das ordens deve refletir a situação real.
Entre os principais status podem estar:
-
aguardando;
-
liberada;
-
em produção;
-
parada;
-
atrasada;
-
concluída.
Atualizar essas informações facilita o acompanhamento das prioridades e permite identificar rapidamente o que precisa de atenção.
Com dados atualizados, a programação da produção deixa de ser apenas um planejamento inicial e passa a funcionar como uma ferramenta de acompanhamento constante da rotina da fábrica.
Como identificar e corrigir desvios na produção?
Durante a execução da programação da produção, podem surgir situações que alteram o ritmo previsto da fábrica. Atrasos, falta de materiais, quebra de máquinas e mudanças de prioridade são alguns exemplos de desvios que precisam ser identificados rapidamente.
O acompanhamento constante permite entender o que está acontecendo e tomar decisões antes que um problema localizado afete várias ordens. Para isso, é importante comparar o que foi planejado com o que está sendo realizado e registrar as principais ocorrências do processo produtivo.
Atrasos nas ordens
Os atrasos podem acontecer em diferentes etapas da produção.
Uma ordem pode começar depois do previsto, permanecer parada durante o processo ou levar mais tempo do que o planejado para ser concluída.
Entre as principais causas estão:
-
falta de material;
-
indisponibilidade de máquina;
-
atraso em operações anteriores;
-
baixa produtividade;
-
retrabalho;
-
mudança de prioridade;
-
tempo de produção acima do esperado.
Na programação da produção, identificar o atraso rapidamente permite avaliar seu impacto sobre as próximas ordens.
A empresa pode reorganizar a sequência, redistribuir recursos ou ajustar datas antes que o atraso aumente.
Falta de materiais
A falta de matéria-prima ou componentes pode interromper completamente uma ordem.
Por isso, é importante acompanhar materiais disponíveis, itens reservados e compras pendentes.
Quando uma falta é identificada, a empresa deve verificar:
-
qual material está faltando;
-
quantidade necessária;
-
previsão de recebimento;
-
ordens afetadas;
-
possibilidade de utilizar outro lote disponível;
-
impacto sobre os prazos.
Se a produção não puder continuar, pode ser necessário substituir temporariamente a ordem por outra que possua todos os materiais disponíveis.
Essa alteração deve ser feita com cuidado para não criar novos atrasos.
Quebra de máquinas
A quebra de uma máquina pode comprometer várias ordens, principalmente quando o equipamento representa uma etapa obrigatória do processo.
Quando isso acontece, é importante identificar:
-
tempo estimado de parada;
-
ordens que utilizariam a máquina;
-
existência de equipamento alternativo;
-
possibilidade de redistribuição;
-
impacto nos prazos.
Na programação da produção, uma manutenção inesperada exige atualização das capacidades disponíveis.
Se uma máquina permanecer indisponível por várias horas ou dias, as ordens precisam ser reorganizadas considerando essa nova condição.
Baixa produtividade
A baixa produtividade ocorre quando a produção avança abaixo do ritmo esperado.
Por exemplo, uma operação deveria produzir 100 unidades por hora, mas está entregando apenas 70.
Essa diferença pode estar relacionada a:
-
problemas no equipamento;
-
dificuldades operacionais;
-
falta de treinamento;
-
material fora do padrão;
-
excesso de paradas;
-
processo mal definido;
-
tempo padrão incorreto.
O acompanhamento da quantidade produzida por período ajuda a identificar esse desvio.
Quanto mais cedo ele for percebido, maior será a possibilidade de corrigir a causa antes que o atraso se acumule.
Gargalos produtivos
Um gargalo acontece quando determinada etapa possui capacidade menor do que o volume de trabalho recebido.
Isso pode gerar filas de ordens aguardando processamento.
Os principais sinais são:
-
excesso de ordens em espera;
-
equipamento constantemente ocupado;
-
atraso recorrente na mesma etapa;
-
acúmulo de produtos em processo;
-
baixa utilização dos recursos posteriores.
A programação da produção deve considerar os gargalos ao distribuir as ordens.
Não adianta aumentar a velocidade de etapas anteriores se todas as ordens acabam acumuladas no mesmo recurso.
Uma alternativa é reorganizar a sequência, distribuir atividades ou revisar a capacidade disponível.
Retrabalho
O retrabalho ocorre quando um produto ou etapa precisa ser executado novamente para corrigir um problema.
Esse processo consome tempo, materiais e capacidade que não estavam necessariamente previstos.
Quando o retrabalho acontece, deve ser registrado:
-
motivo;
-
quantidade afetada;
-
etapa responsável;
-
tempo adicional;
-
materiais utilizados;
-
impacto sobre a ordem.
Se uma máquina estava programada para receber uma nova ordem, mas precisa ser utilizada novamente para corrigir peças, todo o cronograma pode ser afetado.
Por isso, o retrabalho deve ser considerado nas atualizações da programação da produção.
Perdas de materiais
As perdas também podem alterar a quantidade final produzida.
Elas podem acontecer por:
-
produtos reprovados;
-
desperdício;
-
falhas de processo;
-
danos durante a movimentação;
-
regulagem incorreta;
-
problemas de qualidade.
Se uma ordem precisa entregar 1.000 unidades e 50 foram perdidas, pode ser necessário fabricar unidades adicionais.
Isso significa maior consumo de material e mais tempo de máquina.
Registrar as perdas permite avaliar seu impacto sobre o planejamento e identificar processos que precisam de melhoria.
Mudanças de prioridade
Durante a rotina da fábrica, pode surgir a necessidade de alterar prioridades.
Isso pode acontecer devido a:
-
mudança de prazo;
-
solicitação comercial;
-
atraso de outro pedido;
-
disponibilidade inesperada de material;
-
necessidade interna.
Toda alteração deve ser analisada antes de ser aplicada.
Quando uma nova ordem recebe prioridade, outra normalmente terá seu início adiado.
Por isso, a programação da produção deve avaliar o impacto da mudança em toda a sequência, e não apenas no pedido que recebeu prioridade.
Pedidos urgentes
Pedidos urgentes podem exigir alterações no cronograma.
Antes de inseri-los, é importante verificar:
-
prazo solicitado;
-
quantidade;
-
materiais disponíveis;
-
tempo de produção;
-
máquina necessária;
-
ordens que serão deslocadas.
Aceitar uma urgência sem analisar a capacidade pode comprometer pedidos que já estavam planejados.
A empresa precisa avaliar se existe espaço na programação ou se será necessário reorganizar outras ordens.
Reprogramação das ordens
Quando ocorre um desvio relevante, pode ser necessário reprogramar as atividades.
A reprogramação consiste em revisar a sequência existente e definir novas datas, prioridades ou recursos.
Ela pode envolver:
-
alterar a ordem das atividades;
-
transferir produção para outra máquina;
-
ajustar datas;
-
dividir lotes;
-
reagrupar produtos;
-
redistribuir equipes.
A programação da produção deve ser atualizada sempre que as condições reais da fábrica mudarem de forma significativa.
Manter um cronograma desatualizado reduz a utilidade das informações e dificulta a tomada de decisão.
Como agir sem comprometer todo o cronograma
O principal cuidado ao corrigir um desvio é evitar que a solução de um problema gere vários outros.
Antes de alterar a programação, é importante analisar:
-
quais ordens serão afetadas;
-
quais prazos possuem menor flexibilidade;
-
quais recursos estão disponíveis;
-
quais materiais já estão separados;
-
quais atividades podem ser antecipadas;
-
quais ordens podem ser adiadas sem impacto significativo.
Em alguns casos, uma pequena alteração em uma máquina pode afetar diferentes setores posteriormente.
Por isso, a decisão deve considerar toda a cadeia produtiva.
Também é importante registrar as alterações realizadas. Dessa forma, a empresa consegue entender por que determinada ordem mudou de posição e utilizar essas informações para melhorar futuras programações.
Quando os desvios são identificados rapidamente e tratados com base em dados atualizados, a programação da produção consegue permanecer próxima da realidade da fábrica mesmo diante de imprevistos.
Quais indicadores ajudam a melhorar a Programação da Produção?
Acompanhar indicadores é uma etapa importante para melhorar a programação da produção, porque permite comparar o que foi planejado com o que realmente aconteceu na fábrica. Com esses dados, a empresa consegue identificar atrasos, perdas, excesso de tempo em determinadas operações e limitações na utilização dos recursos.
Os indicadores também ajudam a transformar problemas do dia a dia em informações mensuráveis. Dessa forma, fica mais fácil entender onde estão os desvios e quais pontos precisam ser ajustados para tornar o processo produtivo mais previsível.
Quantidade produzida
A quantidade produzida mostra quanto foi efetivamente fabricado em determinado período.
Esse indicador pode ser acompanhado por:
-
hora;
-
turno;
-
dia;
-
semana;
-
produto;
-
máquina;
-
setor.
Ao comparar a quantidade produzida com a quantidade prevista, é possível identificar rapidamente se a produção está dentro do ritmo esperado.
Por exemplo, se o planejamento previa 1.000 unidades em um turno e foram produzidas apenas 800, existe um desvio que precisa ser analisado.
Na programação da produção, esse dado ajuda a verificar se as próximas ordens precisarão de ajustes.
Ordens concluídas
O número de ordens concluídas mostra quantas atividades foram finalizadas dentro de determinado período.
Esse indicador permite acompanhar o volume de trabalho efetivamente entregue pela fábrica.
Também pode ser analisado em conjunto com:
-
quantidade de ordens abertas;
-
ordens em andamento;
-
ordens atrasadas;
-
ordens canceladas.
Se muitas ordens permanecem abertas por longos períodos, pode haver gargalos ou dificuldades no sequenciamento.
O acompanhamento das ordens concluídas ajuda a entender a capacidade real de execução da fábrica.
Ordens atrasadas
A quantidade de ordens atrasadas é um dos principais sinais de que o cronograma precisa ser revisado.
Esse indicador mostra quantas atividades ultrapassaram a data prevista de conclusão.
Os atrasos podem ser separados por:
-
produto;
-
setor;
-
máquina;
-
motivo;
-
período;
-
responsável pela etapa.
Essa análise permite identificar se os atrasos acontecem de forma isolada ou se estão concentrados em determinada parte do processo.
Na programação da produção, esse indicador ajuda a priorizar correções e evitar repetição dos mesmos problemas.
Cumprimento dos prazos
O cumprimento dos prazos mostra a porcentagem de ordens concluídas dentro da data planejada.
Um cálculo simples pode considerar:
Ordens concluídas no prazo ÷ total de ordens concluídas × 100.
Por exemplo, se 90 de 100 ordens foram entregues dentro do prazo, o índice de cumprimento foi de 90%.
Esse indicador ajuda a avaliar a confiabilidade do cronograma.
Quando o percentual é baixo, pode ser necessário revisar:
-
tempos de produção;
-
capacidade;
-
prioridades;
-
disponibilidade de materiais;
-
sequenciamento das ordens.
Tempo médio de produção
O tempo médio de produção mostra quanto uma ordem leva, em média, desde o início até sua conclusão.
Esse indicador pode revelar diferenças entre produtos, setores ou máquinas.
Se determinado item costuma levar 6 horas, mas passou a consumir 9, é importante investigar a causa.
Entre os possíveis motivos estão:
-
paradas;
-
baixo desempenho;
-
excesso de espera;
-
retrabalho;
-
falta de material;
-
problemas no equipamento.
A programação da produção depende de tempos confiáveis. Quando as estimativas não representam a realidade, o cronograma tende a apresentar mais desvios.
Tempo de setup
O tempo de setup representa o período utilizado para preparar uma máquina antes da próxima produção.
Pode envolver:
-
troca de ferramentas;
-
regulagens;
-
limpeza;
-
alteração de molde;
-
preparação de parâmetros;
-
testes.
Esse tempo deve ser monitorado porque ocupa parte da capacidade produtiva.
Se os setups forem muito longos, a empresa pode avaliar a possibilidade de reorganizar a sequência das ordens e agrupar produtos semelhantes.
Essa análise pode contribuir para aumentar o tempo disponível para produção efetiva.
Índice de perdas
O índice de perdas mostra quanto de matéria-prima, componentes ou produtos foi desperdiçado durante o processo.
Ele pode ser calculado comparando a quantidade perdida com a quantidade total utilizada ou produzida.
As perdas podem ocorrer por:
-
falhas de processo;
-
regulagem incorreta;
-
defeitos;
-
danos;
-
descarte;
-
erros operacionais.
Quando o índice aumenta, pode ser necessário produzir quantidades adicionais para atender a mesma demanda.
Isso interfere diretamente na programação da produção, pois consome mais materiais e mais tempo de máquina.
Índice de retrabalho
O retrabalho representa atividades que precisam ser realizadas novamente.
Esse indicador pode ser acompanhado por:
-
quantidade de peças retrabalhadas;
-
horas gastas;
-
setor de origem;
-
motivo;
-
produto.
O retrabalho reduz a capacidade disponível para novas ordens.
Por exemplo, uma máquina que deveria começar um novo lote pode precisar permanecer ocupada corrigindo produtos de uma ordem anterior.
Monitorar esse índice ajuda a entender quanto da capacidade está sendo consumida por atividades não previstas.
Utilização da capacidade
A utilização da capacidade mostra quanto dos recursos disponíveis está sendo efetivamente usado.
Um exemplo simples:
Se uma máquina possui 40 horas disponíveis na semana e foi utilizada durante 32 horas, a utilização foi de 80%.
Esse indicador ajuda a identificar:
-
recursos sobrecarregados;
-
máquinas ociosas;
-
setores com excesso de trabalho;
-
oportunidades de redistribuição.
Na programação da produção, acompanhar essa informação evita concentrar ordens em recursos que já estão próximos do limite.
Produtividade por máquina ou setor
A produtividade mostra quanto determinado recurso consegue produzir dentro de um período.
Ela pode ser medida por:
-
unidades por hora;
-
peças por turno;
-
quantidade por operador;
-
volume por setor.
Comparar a produtividade entre períodos ajuda a identificar mudanças no desempenho.
Uma queda pode indicar problemas de equipamento, método, material ou organização.
Também é possível identificar quais etapas conseguem atender ao volume planejado e quais estão limitando o fluxo produtivo.
Planejado x realizado
A comparação entre planejado e realizado é um dos indicadores mais importantes.
Ela pode considerar:
-
quantidade;
-
tempo;
-
data de início;
-
data de término;
-
consumo de materiais;
-
horas de máquina.
Se o planejado previa 500 unidades em cinco horas, mas o realizado foi de 420 unidades em seis horas, existe um desvio relevante.
A programação da produção pode utilizar esse histórico para ajustar tempos, capacidades e sequências futuras.
Quanto mais próxima estiver a programação da realidade, menor tende a ser a necessidade de reprogramações.
Principais causas de atrasos
Além de medir quantas ordens atrasaram, é importante identificar por que isso aconteceu.
As causas podem ser classificadas, por exemplo, em:
-
falta de material;
-
quebra de máquina;
-
atraso de fornecedor;
-
baixa produtividade;
-
retrabalho;
-
mudança de prioridade;
-
falta de operador;
-
tempo de setup maior que o previsto.
Essa classificação ajuda a identificar padrões.
Se grande parte dos atrasos ocorre por falta de material, o problema pode estar na integração entre compras, estoque e produção.
Se a maioria está relacionada a determinada máquina, pode existir uma limitação de capacidade.
A análise desses indicadores permite ajustar a programação da produção com base em dados reais e tornar o planejamento cada vez mais alinhado à rotina da fábrica.
Como melhorar continuamente a Programação da Produção?
Melhorar continuamente a programação da produção significa utilizar os resultados da própria fábrica para tornar as próximas decisões mais precisas. A programação não deve permanecer igual ao longo do tempo, porque capacidades, tempos, demandas, materiais e prioridades podem mudar.
Ao analisar o que aconteceu em cada período, a empresa consegue identificar falhas recorrentes, ajustar parâmetros e criar uma rotina produtiva mais organizada. Esse processo ajuda a reduzir atrasos, retrabalho, perdas e diferenças entre o que foi planejado e o que realmente aconteceu no chão de fábrica.
Analisar os resultados periodicamente
A análise dos resultados deve fazer parte da rotina.
Ela pode ser realizada por:
-
turno;
-
dia;
-
semana;
-
mês;
-
ordem de produção;
-
produto;
-
máquina;
-
setor.
Essa análise ajuda a identificar padrões.
Se determinado setor apresenta atrasos todas as semanas, existe um sinal de que algo precisa ser investigado.
O mesmo vale para máquinas com baixa produtividade, produtos com alto índice de perdas ou ordens que frequentemente ultrapassam o tempo previsto.
Na programação da produção, esses resultados podem ser utilizados para corrigir decisões futuras.
Comparar planejado x realizado
Comparar planejado e realizado permite medir a diferença entre o que deveria acontecer e o que realmente aconteceu.
Essa comparação pode considerar:
-
quantidade planejada x produzida;
-
tempo previsto x realizado;
-
data prevista x data real;
-
consumo previsto x consumo real;
-
capacidade planejada x utilizada.
Por exemplo, se uma ordem estava prevista para terminar em oito horas e levou onze, essa diferença deve ser analisada.
O objetivo não é apenas identificar o desvio, mas entender sua causa.
Pode ter ocorrido uma parada, falta de material, baixa produtividade, setup maior do que o previsto ou retrabalho.
Revisar tempos de produção
Tempos incorretos prejudicam todo o cronograma.
Se uma operação está cadastrada com duração de duas horas, mas normalmente leva três, todas as ordens relacionadas poderão ser programadas com prazos inferiores à realidade.
Por isso, os tempos devem ser revisados com base nos apontamentos realizados.
A empresa pode analisar:
-
tempo médio por operação;
-
diferenças entre turnos;
-
variações por produto;
-
tempo de preparação;
-
tempo de processamento;
-
tempo de espera.
A programação da produção se torna mais confiável quando utiliza parâmetros atualizados.
Identificar gargalos recorrentes
Gargalos são etapas que limitam o fluxo produtivo.
Quando aparecem repetidamente no mesmo ponto, podem indicar uma limitação estrutural.
Alguns sinais são:
-
filas frequentes;
-
acúmulo de ordens;
-
máquina constantemente sobrecarregada;
-
atrasos concentrados em um setor;
-
tempo elevado de espera;
-
baixa capacidade diante da demanda.
Identificar esses gargalos permite tomar decisões mais precisas.
A empresa pode reorganizar a sequência, redistribuir atividades, revisar processos ou avaliar mudanças de capacidade.
Ajustar capacidades
A capacidade cadastrada precisa representar a realidade.
Se uma máquina possui 40 horas semanais disponíveis, mas normalmente perde várias horas com setup, manutenção e paradas, utilizar as 40 horas completas na programação pode gerar sobrecarga.
Por isso, a capacidade deve considerar:
-
horas realmente disponíveis;
-
paradas programadas;
-
manutenções;
-
quantidade de operadores;
-
produtividade média;
-
restrições operacionais.
Na programação da produção, ajustar esses valores ajuda a criar cronogramas mais viáveis.
Melhorar o sequenciamento das ordens
A sequência das ordens pode gerar impacto significativo no desempenho da fábrica.
Uma ordem mal posicionada pode aumentar setups, movimentações e tempo de espera.
Ao analisar o histórico, a empresa pode descobrir quais sequências apresentam melhores resultados.
Por exemplo, pode ser mais eficiente agrupar produtos que:
-
utilizam a mesma matéria-prima;
-
precisam da mesma ferramenta;
-
usam configuração semelhante;
-
passam pela mesma máquina;
-
possuem características próximas.
Esse cuidado ajuda a reduzir interrupções sem deixar de considerar prazos e prioridades.
Integrar produção, estoque e compras
A programação da produção depende diretamente da qualidade das informações de estoque e compras.
A produção precisa saber quais materiais estão disponíveis.
O estoque precisa conhecer as necessidades futuras.
Compras precisa saber quando determinado item será necessário.
Quando essas áreas trabalham com informações separadas, podem ocorrer:
-
falta de matéria-prima;
-
compras realizadas com atraso;
-
excesso de estoque;
-
ordens liberadas sem material;
-
compras duplicadas;
-
mudanças constantes no cronograma.
A integração melhora a previsibilidade e reduz interrupções.
Padronizar apontamentos
Os apontamentos precisam seguir critérios padronizados.
Se cada operador registra as informações de maneira diferente, a análise posterior se torna mais difícil.
É importante definir quais dados devem ser registrados.
Entre eles:
-
horário de início;
-
horário de término;
-
quantidade produzida;
-
perdas;
-
retrabalho;
-
parada;
-
motivo da parada;
-
máquina;
-
operador.
Essas informações alimentam as análises e ajudam a melhorar as próximas programações.
Utilizar o histórico para novas programações
O histórico de produção é uma fonte importante de informação.
Ele permite verificar quanto tempo uma operação realmente costuma levar, quais máquinas apresentam maior produtividade e quais produtos possuem maior incidência de problemas.
Podem ser utilizados dados como:
-
tempos médios;
-
quantidade produzida;
-
atrasos;
-
perdas;
-
setups;
-
paradas;
-
retrabalho;
-
cumprimento de prazos.
A programação da produção baseada no histórico tende a ficar mais próxima da realidade do que uma programação construída apenas com estimativas.
Centralizar informações em um sistema de produção
Quando as informações ficam espalhadas entre papéis, arquivos e planilhas diferentes, aumenta a dificuldade para acompanhar a fábrica.
Centralizar os dados em um sistema de produção permite reunir informações como:
-
pedidos;
-
ordens;
-
estoque;
-
materiais;
-
máquinas;
-
capacidade;
-
apontamentos;
-
prazos;
-
andamento da produção.
Essa centralização facilita a consulta e reduz o risco de utilizar informações desatualizadas.
Também permite acompanhar diferentes etapas do processo em um único ambiente.
Reduzir controles manuais e planilhas isoladas
Planilhas podem ser úteis em operações menores, mas o uso excessivo de arquivos separados pode dificultar o controle.
Entre os problemas mais comuns estão:
-
versões diferentes do mesmo arquivo;
-
informações duplicadas;
-
atualização manual;
-
dificuldade de integração;
-
erros de digitação;
-
falta de histórico;
-
demora para localizar informações.
Quando a empresa cresce e aumenta o número de ordens, máquinas e materiais, esses controles podem se tornar mais difíceis de manter.
Reduzir planilhas isoladas e centralizar os dados ajuda a tornar a programação da produção mais organizada, atualizada e alinhada com a realidade do chão de fábrica.
Conclusão
A programação da produção é essencial para organizar a rotina da fábrica, distribuir melhor os recursos e transformar o planejamento em atividades executáveis no chão de fábrica. Quando pedidos, materiais, máquinas, equipes, prazos e capacidades são analisados em conjunto, a empresa consegue criar uma sequência produtiva mais clara e reduzir decisões improvisadas.
Ao longo do processo, é importante acompanhar as ordens, comparar o planejado com o realizado, identificar atrasos, gargalos, perdas e retrabalhos, além de atualizar a programação sempre que houver mudanças relevantes. Esse acompanhamento torna possível corrigir desvios antes que eles afetem todo o cronograma.
Outro ponto importante é utilizar os dados da própria produção para melhorar as próximas programações. Informações sobre tempos de fabricação, setups, produtividade, capacidade utilizada e causas de atrasos ajudam a criar previsões mais próximas da realidade.
A integração entre produção, estoque e compras também contribui para reduzir paradas causadas por falta de materiais e melhora a definição das prioridades. Quanto mais centralizadas e atualizadas estiverem essas informações, mais fácil será tomar decisões durante a rotina industrial.
Com uma programação da produção bem estruturada, a fábrica pode melhorar o cumprimento dos prazos, utilizar melhor máquinas e equipes, reduzir desperdícios e aumentar a previsibilidade das operações. Dessa forma, a empresa passa a trabalhar com um processo produtivo mais organizado, acompanhado e preparado para ajustes contínuos.
Organize sua produção com mais controle
Melhore sua programação da produção, acompanhe ordens, materiais, prazos e capacidade produtiva em um só lugar.
Veja também nosso artigo sobre Entenda Como o Sistema PCP Pode Transformar a Gestão da Sua Produção ou acesse nosso blog e fique por dentro de como otimizar o seu negócio