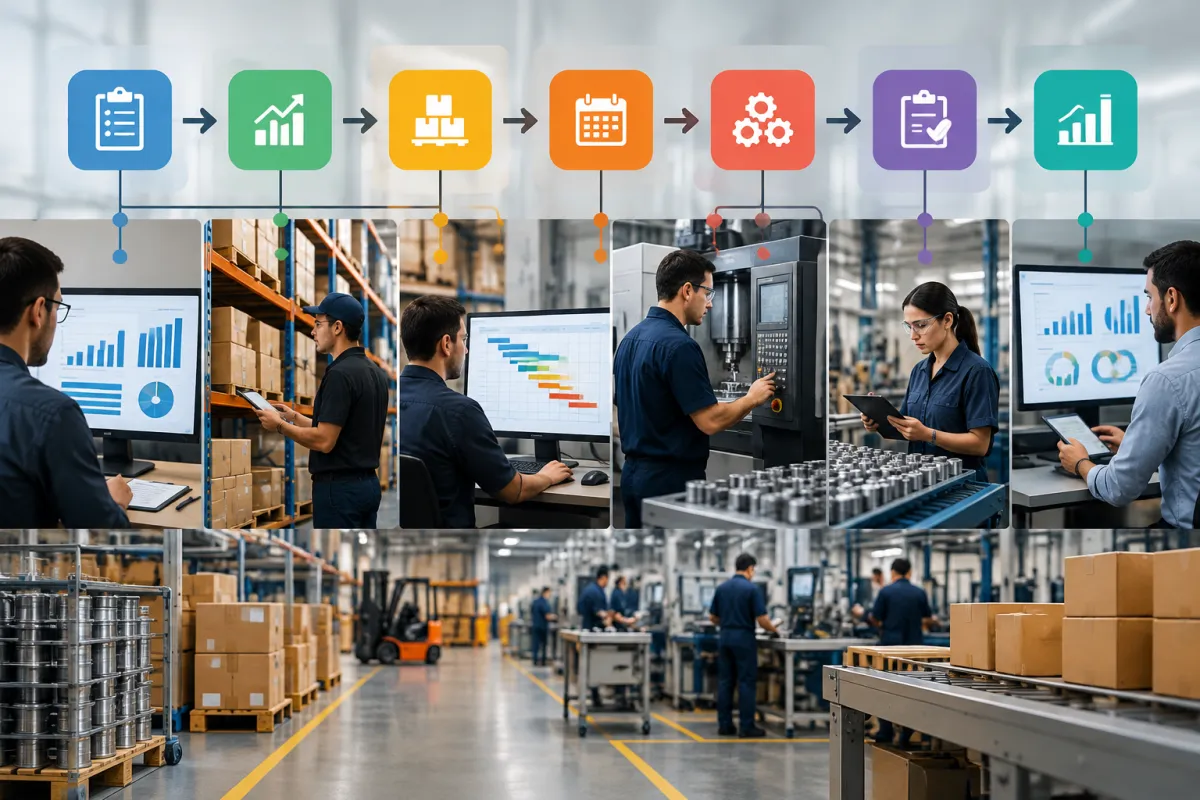
Organizar o que deve ser produzido, em qual quantidade, em que momento e utilizando quais recursos é uma das principais necessidades de uma indústria. Quando essas decisões são tomadas sem informações suficientes, a empresa pode enfrentar atrasos, falta de materiais, máquinas sobrecarregadas, períodos de ociosidade e dificuldades para cumprir os prazos combinados com os clientes. Por isso, a programação da produção ocupa uma posição importante na organização das atividades produtivas.
Por meio dela, a empresa transforma as necessidades identificadas durante o planejamento em atividades que podem ser executadas no chão de fábrica. Isso envolve analisar pedidos, disponibilidade de materiais, capacidade das máquinas, equipes disponíveis, tempos de fabricação e prioridades de atendimento.
A criação de um cronograma de produção permite visualizar quando cada ordem deve começar, quanto tempo deve permanecer em determinada etapa e quando deverá ser concluída. Dessa maneira, os responsáveis conseguem distribuir melhor os recursos e acompanhar o andamento das operações.
Uma boa programação da produção também facilita a identificação antecipada de limitações. Antes de liberar uma ordem, por exemplo, é possível verificar se existe matéria-prima suficiente, se a máquina necessária estará disponível e se a capacidade do setor comporta o volume programado.
Outro ponto importante é que o cronograma não deve ser considerado um documento imutável. Durante a operação, podem ocorrer imprevistos, como atrasos de fornecedores, manutenção de equipamentos, aumento inesperado da demanda ou mudança na prioridade de determinados pedidos. Por isso, a programação precisa ser acompanhada e atualizada conforme a realidade da fábrica.
Ao compreender como funciona esse processo, a empresa consegue criar cronogramas mais realistas, equilibrar melhor a utilização dos recursos e aumentar a previsibilidade das atividades produtivas.
O que é Programação da Produção?
A programação da produção é o processo utilizado para determinar quando, onde e em qual sequência as atividades produtivas deverão ser realizadas. Seu objetivo é transformar o planejamento em uma sequência organizada de tarefas que possa ser executada pela fábrica.
Enquanto o planejamento define o que precisa ser produzido e quais necessidades deverão ser atendidas, a programação determina como essas decisões serão distribuídas ao longo do tempo.
Qual é a diferença entre planejamento e programação?
Embora estejam diretamente relacionados, planejamento e programação possuem funções diferentes dentro do processo produtivo.
O planejamento possui uma visão mais ampla. Ele considera informações como previsão de demanda, pedidos existentes, necessidades de produção, capacidade da empresa e disponibilidade de recursos.
A programação trabalha em um nível mais operacional. Depois que a empresa identifica o que precisa fabricar, é necessário decidir quais ordens serão produzidas primeiro, em quais máquinas, em quais datas e durante quanto tempo.
De maneira simplificada, o planejamento responde perguntas como:
-
O que precisa ser produzido?
-
Qual quantidade será necessária?
-
Quais recursos serão utilizados?
-
Qual demanda precisa ser atendida?
Já a programação da produção responde questões relacionadas à execução:
-
Qual ordem será produzida primeiro?
-
Quando a atividade deverá começar?
-
Qual máquina será utilizada?
-
Quanto tempo será necessário?
-
Quando a ordem deverá terminar?
Essa separação ajuda a transformar objetivos gerais em atividades concretas e organizadas.
Como a programação organiza as atividades da fábrica?
Uma fábrica pode possuir diversas ordens aguardando produção ao mesmo tempo. Sem uma sequência definida, diferentes setores podem competir pelos mesmos recursos ou iniciar atividades que não possuem todos os materiais necessários.
A programação estabelece uma ordem lógica para essas atividades.
Imagine, por exemplo, que uma indústria tenha cinco pedidos diferentes para produzir durante a semana. Cada produto precisa passar por máquinas específicas e possui tempos diferentes de fabricação.
A programação pode determinar que determinadas ordens sejam executadas primeiro devido ao prazo de entrega, enquanto outras serão realizadas posteriormente devido à disponibilidade de materiais ou à necessidade de utilizar outra máquina.
Esse processo ajuda a organizar a utilização dos equipamentos, reduzir conflitos de prioridade e dar maior clareza às equipes responsáveis pela execução.
Qual é a relação entre pedidos, recursos e capacidade produtiva?
Um dos principais desafios da programação da produção é equilibrar aquilo que precisa ser fabricado com aquilo que a empresa realmente consegue produzir.
A existência de um pedido não significa que a ordem poderá ser iniciada imediatamente. Antes disso, é necessário verificar diferentes condições.
Entre elas estão:
-
disponibilidade de matéria-prima;
-
quantidade disponível no estoque;
-
máquinas necessárias;
-
disponibilidade dos equipamentos;
-
equipes responsáveis;
-
tempo necessário para fabricar o produto;
-
quantidade de horas produtivas disponíveis;
-
existência de outras ordens já programadas.
Por exemplo, uma empresa pode receber um pedido para produzir mil unidades de determinado produto. Porém, se sua capacidade diária permitir fabricar apenas duzentas unidades, será necessário distribuir essa produção ao longo de vários dias.
Da mesma maneira, uma máquina pode ter capacidade disponível, mas a produção ainda não poderá começar caso a matéria-prima necessária não esteja no estoque.
A programação precisa considerar essas limitações para criar uma sequência de produção possível de ser executada.
Por que definir prioridades de produção?
Nem todas as ordens possuem o mesmo nível de prioridade.
Alguns pedidos podem apresentar prazos mais curtos, enquanto outros podem depender de materiais que ainda não chegaram. Também podem existir produtos com processos semelhantes que podem ser produzidos em sequência para reduzir preparações de máquinas.
A definição de prioridades permite organizar melhor essas situações.
Entre os critérios que podem ser considerados estão:
-
prazo de entrega;
-
data do pedido;
-
disponibilidade dos materiais;
-
capacidade dos equipamentos;
-
tempo necessário para fabricação;
-
necessidade de atender pedidos atrasados;
-
sequência das operações;
-
disponibilidade das equipes.
Esses critérios ajudam a evitar decisões baseadas apenas na urgência percebida no momento.
Como a programação contribui para o cumprimento dos prazos?
Quando as atividades possuem datas planejadas de início e término, torna-se mais fácil acompanhar se a produção está seguindo o ritmo necessário para atender os pedidos.
A programação da produção permite observar antecipadamente situações em que determinada ordem poderá não ser concluída dentro do prazo.
Se uma máquina estiver com grande volume de atividades programadas, por exemplo, o responsável poderá identificar a sobrecarga antes que o atraso aconteça.
A empresa poderá então reorganizar a sequência das ordens, utilizar outro equipamento disponível ou ajustar as datas de determinadas atividades.
Essa visibilidade melhora a capacidade de reação e reduz situações em que os atrasos são identificados apenas quando o prazo já está próximo do vencimento.
Quais informações são utilizadas para programar a produção?
A qualidade da programação depende diretamente das informações disponíveis.
Entre os principais dados utilizados estão:
-
pedidos de clientes;
-
quantidades necessárias;
-
prazos de entrega;
-
ordens de produção abertas;
-
estoque de matéria-prima;
-
materiais reservados;
-
produtos pendentes de recebimento;
-
capacidade das máquinas;
-
disponibilidade dos operadores;
-
tempo padrão das operações;
-
histórico de produção;
-
manutenções programadas;
-
prioridades comerciais.
Quanto mais atualizadas forem essas informações, maior será a possibilidade de criar uma programação compatível com a realidade da empresa.
O que é um cronograma de produção e como ele funciona?
O cronograma de produção é a representação organizada das atividades que deverão ser realizadas durante determinado período. Ele estabelece quando cada tarefa deve começar, quanto tempo deverá durar e quando deverá ser concluída.
Na prática, funciona como uma referência para orientar a execução das ordens de produção ao longo do dia, da semana ou de outro período definido pela empresa.
A programação da produção utiliza esse cronograma para distribuir as atividades entre máquinas, equipes e setores de maneira organizada.
Qual é o objetivo de um cronograma de produção?
O principal objetivo é transformar as necessidades produtivas em uma sequência de atividades que possa ser acompanhada.
Um cronograma pode ajudar a empresa a visualizar:
-
quais ordens precisam ser executadas;
-
quando cada ordem deverá começar;
-
quando deverá terminar;
-
quais equipamentos serão utilizados;
-
quais equipes estarão envolvidas;
-
quais materiais serão necessários;
-
quais atividades dependem de outras;
-
quais pedidos possuem maior prioridade.
Essa visão facilita a coordenação entre os diferentes setores envolvidos no processo.
Como definir as atividades que precisam ser executadas?
O primeiro passo é identificar todas as operações necessárias para fabricar determinado produto.
Dependendo do processo, um item pode passar por diferentes etapas, como preparação, corte, montagem, acabamento, inspeção e embalagem.
Cada etapa precisa ser considerada no cronograma porque pode utilizar recursos diferentes e apresentar tempos distintos.
Se uma atividade depende da conclusão de outra, essa relação também precisa aparecer na programação.
Por exemplo, a montagem não poderá começar antes da conclusão das peças necessárias. Portanto, o cronograma precisa respeitar essa sequência.
Como determinar datas de início e término?
As datas devem considerar o prazo solicitado para o pedido e o tempo necessário para executar todas as operações.
O responsável pode trabalhar a partir da data de entrega e organizar as etapas anteriores de forma que o produto esteja concluído no momento necessário.
Também é preciso verificar a capacidade disponível durante o período.
Não adianta determinar que cinco ordens diferentes iniciem na mesma máquina e no mesmo horário se o equipamento consegue executar apenas uma atividade por vez.
A programação da produção precisa equilibrar os prazos desejados com a capacidade realmente disponível.
Como organizar a sequência das operações?
A sequência indica a ordem em que as atividades deverão acontecer.
Ela pode ser definida considerando:
-
dependência entre processos;
-
prioridade do pedido;
-
disponibilidade dos materiais;
-
preparação das máquinas;
-
tempo das operações;
-
capacidade dos setores;
-
prazo de entrega.
Uma sequência bem definida reduz conflitos entre as ordens e facilita o acompanhamento do fluxo de produção.
Também pode ajudar a reduzir trocas desnecessárias de configuração em máquinas quando produtos semelhantes são organizados próximos uns dos outros.
Como definir os responsáveis por cada etapa?
Cada atividade do cronograma deve estar relacionada ao setor, equipe ou responsável pela sua execução.
Essa definição melhora a organização e facilita o acompanhamento das tarefas.
Em uma indústria, por exemplo, uma ordem pode passar pelo setor de corte, seguir para montagem e posteriormente para acabamento.
Cada setor precisa saber quais ordens deverá executar e em qual sequência.
A clareza das responsabilidades reduz dúvidas durante a operação e melhora a comunicação entre as áreas.
Como considerar máquinas e equipamentos no cronograma?
Máquinas e equipamentos possuem capacidade limitada.
Por isso, o cronograma precisa verificar se o recurso necessário estará disponível no momento programado.
É importante considerar fatores como:
-
horário disponível da máquina;
-
tempo de operação;
-
tempo de preparação;
-
manutenção programada;
-
existência de outras ordens;
-
capacidade do equipamento.
Quando duas ou mais ordens precisam utilizar o mesmo recurso, é necessário definir a sequência adequada.
Essa análise evita programações impossíveis de serem executadas.
Como considerar os materiais utilizados?
Antes de iniciar uma ordem, é necessário garantir que os materiais necessários estejam disponíveis.
O cronograma pode indicar quais matérias-primas serão utilizadas em cada atividade.
A empresa também deve verificar se existem quantidades suficientes no estoque ou se será necessário aguardar algum recebimento.
Essa conferência reduz o risco de liberar ordens que serão interrompidas posteriormente por falta de componentes.
A integração entre estoque, compras e programação da produção ajuda a manter esse processo mais organizado.
Como calcular o tempo previsto de produção?
Cada operação possui um tempo necessário para execução.
Esse tempo pode ser calculado a partir de históricos, tempos padrão, capacidade das máquinas e quantidade que deverá ser fabricada.
Imagine uma máquina capaz de produzir cem unidades por hora. Se uma ordem possui quinhentas unidades, inicialmente seriam necessárias aproximadamente cinco horas produtivas, desconsiderando fatores adicionais.
Também podem existir tempos relacionados a:
-
preparação do equipamento;
-
movimentação de materiais;
-
troca de ferramentas;
-
inspeção;
-
limpeza;
-
ajustes de processo.
Esses períodos precisam ser considerados para que o cronograma seja mais próximo da realidade.
Por que acompanhar a execução do cronograma?
Criar o cronograma é apenas uma parte do processo.
Durante a produção, é necessário verificar se as atividades estão acontecendo conforme previsto.
O acompanhamento pode observar:
-
ordens iniciadas;
-
ordens concluídas;
-
quantidade produzida;
-
tempo utilizado;
-
atrasos;
-
paradas;
-
falta de materiais;
-
problemas nos equipamentos;
-
alterações de prioridade.
Quando existe uma diferença entre aquilo que foi programado e aquilo que está sendo realizado, a empresa pode ajustar as atividades seguintes.
Assim, a programação da produção deixa de ser apenas uma definição inicial de tarefas e passa a funcionar como um processo contínuo de organização, acompanhamento e atualização da operação.
Quais informações são necessárias para criar um cronograma de produção?
Criar um cronograma de produção eficiente exige informações confiáveis sobre pedidos, materiais, recursos, capacidade e prazos. Sem esses dados, a programação da produção pode ficar distante da realidade da fábrica, aumentando o risco de atrasos, ociosidade, sobrecarga de máquinas e falta de matéria-prima.
O cronograma precisa representar aquilo que realmente pode ser executado. Por isso, antes de definir datas e sequências, é importante reunir informações que permitam entender a demanda existente e os recursos disponíveis.
Carteira de pedidos
A carteira de pedidos é uma das principais referências para organizar o cronograma. Ela mostra quais pedidos precisam ser atendidos e ajuda a identificar o volume de produção necessário em determinado período.
Entre as informações que podem ser analisadas estão:
-
pedidos confirmados;
-
produtos solicitados;
-
quantidades;
-
datas previstas de entrega;
-
prioridades;
-
pedidos atrasados;
-
pedidos aguardando liberação.
Com esses dados, a empresa consegue visualizar a demanda existente e iniciar a organização das ordens que deverão ser produzidas.
Na programação da produção, a carteira de pedidos ajuda a determinar quais atividades precisam entrar no cronograma e em qual momento devem ser executadas.
Quantidades que precisam ser produzidas
Além de saber quais produtos precisam ser fabricados, é necessário conhecer as quantidades de cada item.
Essa informação influencia diretamente:
-
tempo de produção;
-
quantidade de matéria-prima;
-
capacidade necessária;
-
utilização das máquinas;
-
quantidade de horas de trabalho;
-
prazo necessário para concluir cada ordem.
Uma produção de cem unidades, por exemplo, exige uma programação diferente de uma produção de dez mil unidades do mesmo produto.
Por isso, as quantidades precisam estar corretamente registradas antes da definição do cronograma.
Datas de entrega
As datas de entrega ajudam a estabelecer as prioridades das ordens.
Pedidos com prazos mais próximos normalmente precisam ser considerados primeiro, desde que existam materiais e capacidade disponíveis para executá-los.
Ao analisar os prazos, é importante verificar quanto tempo será necessário para completar todas as etapas da produção.
Se determinado produto precisa passar por corte, montagem, acabamento e inspeção, o cronograma deve considerar o tempo total dessas operações.
Uma programação da produção adequada procura organizar as atividades de modo que os pedidos possam ser concluídos antes das datas previstas de entrega.
Estoque de matérias-primas
Antes de programar uma ordem, é necessário verificar se existe matéria-prima suficiente no estoque.
Essa análise pode incluir:
-
quantidade disponível;
-
materiais reservados;
-
materiais comprometidos com outras ordens;
-
lotes disponíveis;
-
produtos pendentes de recebimento;
-
itens abaixo do estoque necessário.
Programar uma ordem sem verificar o estoque pode gerar interrupções durante o processo produtivo.
Por exemplo, uma ordem pode ser iniciada normalmente e precisar ser paralisada posteriormente porque um componente necessário não está disponível.
Por isso, a consulta ao estoque deve fazer parte da preparação do cronograma.
Disponibilidade de materiais
Ter um material cadastrado no estoque não significa necessariamente que ele está disponível para uma nova ordem.
Parte da quantidade pode estar reservada para outros pedidos ou já comprometida com outras produções.
Por esse motivo, é importante diferenciar a quantidade física da quantidade realmente disponível.
Também devem ser considerados materiais que ainda estão em processo de compra ou aguardando recebimento.
A disponibilidade de materiais influencia diretamente a programação da produção, pois determina quais ordens podem ser liberadas imediatamente e quais precisarão aguardar reposição.
Capacidade das máquinas
Cada máquina possui uma capacidade limitada de produção.
Essa capacidade precisa ser conhecida para evitar que o cronograma concentre mais atividades do que o equipamento consegue executar.
Algumas informações relevantes são:
-
quantidade produzida por hora;
-
horas disponíveis por turno;
-
tempo de preparação;
-
tempo de troca de ferramentas;
-
paradas previstas;
-
limitações técnicas;
-
ordens já programadas.
Imagine uma máquina com oito horas disponíveis por dia e atividades que totalizam doze horas de produção. Nesse caso, será necessário distribuir parte do trabalho para outro período ou utilizar outro recurso disponível.
A análise da capacidade evita a criação de cronogramas inviáveis.
Disponibilidade das equipes
Além das máquinas, as equipes também precisam estar disponíveis para executar as atividades programadas.
O cronograma pode considerar:
-
quantidade de operadores;
-
turnos de trabalho;
-
profissionais necessários por operação;
-
especializações;
-
férias programadas;
-
afastamentos;
-
atividades já atribuídas.
Algumas operações dependem de profissionais específicos. Portanto, não basta existir capacidade disponível na máquina se não houver equipe suficiente para operar o equipamento naquele momento.
A integração dessas informações torna a programação da produção mais compatível com a realidade operacional.
Tempo padrão das operações
O tempo padrão indica quanto uma operação normalmente leva para ser executada em condições previstas.
Esse dado ajuda a estimar a duração de cada etapa e calcular quando uma ordem poderá ser finalizada.
Pode ser necessário considerar:
-
tempo de preparação;
-
tempo por unidade;
-
tempo por lote;
-
movimentação entre setores;
-
inspeções;
-
ajustes;
-
limpeza dos equipamentos.
Quanto mais realistas forem esses tempos, maior será a precisão do cronograma.
Tempos incorretos podem gerar programações muito apertadas ou períodos excessivos de ociosidade.
Ordens de produção existentes
Antes de incluir novas atividades no cronograma, é necessário verificar quais ordens já estão abertas.
Entre elas podem existir ordens:
-
aguardando início;
-
em execução;
-
parcialmente concluídas;
-
atrasadas;
-
interrompidas;
-
aguardando materiais;
-
próximas da finalização.
Essas ordens já consomem capacidade e precisam ser consideradas antes da inclusão de novos trabalhos.
Ignorar atividades existentes pode gerar sobreposição de recursos e conflito entre prioridades.
Produtos prioritários
Nem todos os produtos ou pedidos possuem a mesma prioridade.
A empresa pode estabelecer critérios para determinar quais ordens deverão ser atendidas primeiro.
Entre esses critérios estão:
-
prazo de entrega;
-
pedidos atrasados;
-
disponibilidade de materiais;
-
necessidade do cliente;
-
sequência produtiva;
-
possibilidade de reduzir preparações;
-
capacidade disponível.
Na programação da produção, essas prioridades ajudam a definir a sequência das ordens e orientar a utilização dos recursos.
O ideal é que os critérios sejam claros para evitar mudanças frequentes e decisões sem padronização.
Manutenções programadas
Máquinas que passarão por manutenção não estarão disponíveis durante determinado período.
Por isso, essas paradas precisam aparecer no planejamento do cronograma.
Podem ser consideradas:
-
manutenções preventivas;
-
inspeções periódicas;
-
limpezas técnicas;
-
ajustes programados;
-
troca de componentes;
-
calibração de equipamentos.
Ao conhecer previamente essas indisponibilidades, a empresa consegue distribuir as ordens em outros períodos ou equipamentos.
Isso reduz a necessidade de alterar o cronograma depois que as atividades já foram definidas.
Histórico de produção
Os dados históricos ajudam a tornar o cronograma mais preciso.
Ao analisar produções anteriores, a empresa pode identificar:
-
tempo médio das operações;
-
produtividade das máquinas;
-
atrasos recorrentes;
-
principais gargalos;
-
frequência de paradas;
-
quantidade normalmente produzida;
-
diferenças entre tempo previsto e realizado;
-
ocorrência de perdas e retrabalho.
Essas informações ajudam a ajustar os tempos utilizados na programação da produção e permitem criar previsões mais próximas da realidade.
Se uma atividade foi programada repetidamente para durar quatro horas, mas normalmente leva seis horas, esse histórico indica a necessidade de revisar o tempo padrão.
Dessa forma, o cronograma deixa de ser baseado apenas em estimativas e passa a utilizar informações reais da operação. A combinação entre pedidos, materiais, capacidade, equipes, tempos, ordens existentes e histórico aumenta a confiabilidade da programação e facilita o acompanhamento das atividades no chão de fábrica.
Como criar um cronograma de produção passo a passo?
Criar um cronograma de produção exige organização, análise das informações disponíveis e conhecimento da capacidade real da empresa. O objetivo é transformar pedidos e demandas em uma sequência clara de atividades, indicando o que será produzido, quando cada ordem será iniciada, quais recursos serão utilizados e qual será a previsão de conclusão.
Uma boa programação da produção ajuda a reduzir conflitos entre ordens, evitar sobrecarga de máquinas e melhorar o acompanhamento dos prazos. Para isso, o cronograma deve ser construído com base em dados atualizados e revisado sempre que houver mudanças na rotina da fábrica.
Levantar os pedidos e demandas existentes
O primeiro passo é reunir todas as demandas que precisam ser atendidas.
Isso inclui pedidos já confirmados, ordens abertas, necessidades internas de produção e possíveis reposições de estoque.
Nesse levantamento, é importante verificar:
-
pedidos pendentes;
-
pedidos já liberados;
-
ordens em andamento;
-
produtos que precisam ser repostos;
-
prazos acordados;
-
demandas consideradas urgentes.
Esse levantamento fornece uma visão geral do volume de trabalho existente e serve como base para organizar a programação da produção.
Sem essa etapa, existe o risco de deixar pedidos de fora do cronograma ou programar atividades sem considerar outras demandas já existentes.
Identificar produtos e quantidades
Depois de levantar os pedidos, é necessário identificar quais produtos precisam ser fabricados e em quais quantidades.
Cada produto pode possuir processos, tempos e recursos diferentes. Por isso, não basta conhecer apenas o número total de pedidos.
É importante detalhar:
-
produto solicitado;
-
quantidade necessária;
-
unidade de medida;
-
estrutura do produto;
-
materiais necessários;
-
etapas produtivas;
-
possíveis variações do item.
Essas informações permitem estimar melhor o tempo de produção e identificar quais recursos serão necessários.
Quanto maior o nível de detalhamento, mais confiável tende a ser o cronograma.
Definir as prioridades
Com todas as demandas identificadas, o próximo passo é definir quais ordens deverão ser executadas primeiro.
A prioridade pode ser determinada por diferentes critérios, como:
-
data de entrega;
-
pedidos atrasados;
-
urgência da demanda;
-
disponibilidade de materiais;
-
capacidade das máquinas;
-
sequência das operações;
-
tempo necessário para fabricação.
A programação da produção deve utilizar critérios claros para evitar mudanças constantes na sequência das ordens.
Quando as prioridades são alteradas com frequência sem uma justificativa operacional, podem surgir atrasos, interrupções e dificuldade para organizar os setores.
Verificar a disponibilidade de matéria-prima
Antes de inserir uma ordem no cronograma, é fundamental verificar se existem materiais suficientes para produzi-la.
Essa análise pode considerar:
-
saldo disponível;
-
quantidade reservada;
-
materiais comprometidos;
-
itens em processo de compra;
-
previsões de recebimento;
-
componentes necessários para cada ordem.
Uma ordem não deve ser programada apenas porque existe um pedido. É preciso garantir que existam condições para sua execução.
Quando um material está em falta, a empresa pode optar por reprogramar a ordem ou ajustar a sequência para produzir primeiro os itens que possuem todos os recursos disponíveis.
Analisar máquinas e recursos disponíveis
Depois de verificar os materiais, é necessário avaliar a capacidade dos equipamentos e demais recursos.
Entre os pontos que podem ser considerados estão:
-
máquinas disponíveis;
-
quantidade de horas produtivas;
-
turnos de trabalho;
-
operadores disponíveis;
-
manutenção programada;
-
equipamentos já ocupados;
-
limitações de capacidade.
A programação da produção precisa respeitar esses limites.
Por exemplo, se uma máquina possui oito horas disponíveis e já tem seis horas de atividades programadas, restam apenas duas horas para novas ordens naquele período.
Esse tipo de análise evita a criação de cronogramas que não podem ser cumpridos.
Calcular o tempo necessário para cada ordem
Cada ordem precisa ter uma previsão de duração.
Esse cálculo deve considerar o tempo necessário para todas as atividades envolvidas na fabricação.
Podem entrar nessa análise:
-
preparação das máquinas;
-
tempo por unidade;
-
tempo por lote;
-
movimentação de materiais;
-
inspeções;
-
troca de ferramentas;
-
ajustes;
-
limpeza;
-
finalização da ordem.
Quando a empresa possui dados históricos, eles podem ajudar a tornar essa previsão mais realista.
Se determinada operação costuma levar seis horas, não é adequado programá-la para quatro horas apenas para encaixá-la em determinado prazo.
Definir a sequência de produção
Depois de conhecer prioridades, materiais, capacidade e tempos, é possível estabelecer a ordem em que as atividades serão realizadas.
Essa sequência deve considerar:
-
dependência entre operações;
-
prioridade das ordens;
-
disponibilidade das máquinas;
-
prazo de entrega;
-
materiais disponíveis;
-
tempo de preparação;
-
possibilidade de agrupar produtos semelhantes.
Uma sequência bem organizada melhora o fluxo e reduz interrupções desnecessárias.
Na programação da produção, o sequenciamento também ajuda a evitar que determinadas máquinas fiquem sobrecarregadas enquanto outros recursos permanecem ociosos.
Distribuir as ordens entre máquinas e setores
Com a sequência definida, cada ordem deve ser direcionada aos recursos responsáveis por sua execução.
Uma ordem pode passar por diferentes etapas, como corte, montagem, acabamento, inspeção e embalagem.
O cronograma deve indicar onde cada atividade será realizada.
Essa distribuição precisa respeitar a capacidade de cada setor e evitar sobreposição de tarefas.
Também é importante considerar se determinada máquina ou equipe possui alguma especialização necessária para o produto.
A distribuição adequada das ordens facilita o controle do fluxo entre os setores.
Estabelecer datas previstas
Depois de distribuir as atividades, é necessário definir datas e horários previstos para início e término.
Essas datas devem considerar:
-
tempo das operações;
-
capacidade disponível;
-
sequência definida;
-
prazo de entrega;
-
paradas previstas;
-
dependências entre etapas.
A programação da produção deve trabalhar com datas possíveis de serem cumpridas, e não apenas com datas desejadas.
Quando o cronograma considera a capacidade real, fica mais fácil identificar antecipadamente pedidos que podem apresentar risco de atraso.
Registrar o cronograma
Todas as informações precisam ser registradas de forma organizada.
O cronograma pode conter:
-
número da ordem;
-
produto;
-
quantidade;
-
data prevista de início;
-
data prevista de término;
-
máquina;
-
setor;
-
responsável;
-
prioridade;
-
situação da ordem.
Esse registro pode ser feito em uma planilha ou sistema, dependendo da estrutura da empresa.
O mais importante é manter as informações centralizadas e atualizadas para que todos consultem a mesma versão do cronograma.
Comunicar a programação aos responsáveis
Depois de finalizar o cronograma, as informações precisam ser compartilhadas com os setores responsáveis pela execução.
Cada equipe deve saber:
-
quais ordens precisa executar;
-
qual sequência deverá seguir;
-
quais prazos precisam ser cumpridos;
-
quais materiais serão utilizados;
-
quais recursos estarão disponíveis.
A comunicação reduz dúvidas e evita que cada setor trabalhe com prioridades diferentes.
Dentro da programação da produção, essa etapa é essencial para transformar o cronograma em atividades realmente executáveis.
Iniciar o acompanhamento da execução
O cronograma não termina quando é criado.
Após o início da produção, é necessário acompanhar se as atividades estão acontecendo conforme o previsto.
Esse acompanhamento pode considerar:
-
ordens iniciadas;
-
ordens concluídas;
-
quantidade produzida;
-
tempo previsto e realizado;
-
atrasos;
-
paradas;
-
falta de materiais;
-
mudanças de prioridade.
Quando houver desvios, o cronograma pode ser atualizado.
Se uma máquina apresentar uma parada inesperada, por exemplo, determinadas ordens podem precisar ser redistribuídas ou reagendadas.
Por isso, a programação da produção deve ser tratada como um processo contínuo. Criar, acompanhar e ajustar o cronograma permite manter as atividades alinhadas com a realidade da fábrica e melhorar o controle sobre prazos, recursos e capacidade produtiva.
Como definir prioridades e sequenciar as ordens de produção?
Definir prioridades e organizar a sequência das ordens é uma etapa essencial para manter o fluxo produtivo organizado. Quando várias demandas precisam ser atendidas ao mesmo tempo, a empresa deve avaliar critérios que indiquem quais atividades devem começar primeiro, quais podem aguardar e quais dependem de outras etapas.
Dentro da programação da produção, essa definição ajuda a evitar conflitos entre pedidos, reduzir atrasos e aproveitar melhor máquinas, materiais e equipes. O sequenciamento também contribui para tornar o cronograma mais realista, considerando a capacidade disponível e as condições de execução de cada ordem.
Analisar os prazos de entrega
O prazo de entrega é um dos principais critérios para definir prioridades.
Antes de organizar a sequência das ordens, é importante verificar:
-
data prevista de entrega;
-
tempo necessário para produção;
-
quantidade a ser fabricada;
-
etapas envolvidas;
-
disponibilidade dos recursos;
-
margem de tempo até o vencimento do prazo.
Pedidos com datas próximas podem exigir prioridade maior, principalmente quando possuem um processo produtivo mais longo.
No entanto, analisar apenas a data de entrega pode não ser suficiente. É preciso verificar se existem materiais, máquinas e equipes disponíveis para iniciar a ordem.
Uma boa programação da produção considera o prazo em conjunto com a capacidade real da fábrica.
Identificar pedidos urgentes
Algumas demandas podem precisar de tratamento diferenciado devido à urgência.
Isso pode acontecer quando existe:
-
pedido com prazo reduzido;
-
ordem atrasada;
-
necessidade de reposição imediata;
-
alteração na prioridade de atendimento;
-
demanda que depende de uma janela específica de produção.
Essas situações precisam ser analisadas com cuidado.
Inserir uma ordem urgente no cronograma pode exigir mudanças na sequência já definida. Por isso, é importante avaliar o impacto dessa decisão sobre as demais ordens.
Quando a prioridade é alterada sem considerar o restante da operação, uma urgência pode acabar gerando diversos outros atrasos.
Avaliar a disponibilidade dos materiais
Uma ordem prioritária só poderá ser executada se os materiais necessários estiverem disponíveis.
Antes de posicioná-la no início da sequência, é importante verificar:
-
saldo de matéria-prima;
-
materiais reservados;
-
componentes disponíveis;
-
produtos pendentes de recebimento;
-
previsão de chegada dos materiais;
-
quantidade necessária para concluir a ordem.
Na programação da produção, essa análise ajuda a evitar que uma máquina seja preparada para uma ordem que não poderá ser concluída por falta de material.
Quando os componentes ainda não estão disponíveis, pode ser mais eficiente programar outra ordem enquanto o recebimento é aguardado.
Agrupar produtos com processos semelhantes
Uma forma de melhorar o sequenciamento é agrupar produtos que passam por processos semelhantes.
Essa organização pode considerar produtos que utilizam:
-
a mesma máquina;
-
o mesmo tipo de matéria-prima;
-
ferramentas semelhantes;
-
configurações próximas;
-
processos de fabricação equivalentes.
Ao posicionar essas ordens próximas no cronograma, a empresa pode reduzir alterações frequentes no processo produtivo.
Esse tipo de agrupamento deve ser feito sem desconsiderar os prazos de entrega e as prioridades já definidas.
O objetivo é criar uma sequência equilibrada entre eficiência operacional e atendimento das demandas.
Considerar os tempos de preparação das máquinas
Antes de iniciar determinadas produções, pode ser necessário preparar máquinas e equipamentos.
Essa preparação pode envolver:
-
troca de ferramentas;
-
regulagem;
-
ajuste de medidas;
-
limpeza;
-
troca de matéria-prima;
-
configuração de parâmetros;
-
instalação de componentes.
Esses tempos precisam ser considerados no sequenciamento.
Imagine que duas ordens utilizem configurações muito semelhantes. Produzi-las em sequência pode exigir apenas uma pequena alteração entre elas.
Já alternar constantemente entre produtos muito diferentes pode aumentar o tempo de preparação e reduzir a quantidade de horas realmente disponíveis para produção.
A programação da produção deve considerar esses períodos para evitar cronogramas com capacidade superestimada.
Evitar excesso de troca de ferramentas e configurações
Trocas frequentes podem consumir parte significativa do tempo disponível.
Por isso, o sequenciamento pode procurar reduzir alterações desnecessárias entre as ordens.
Quando possível, produtos semelhantes podem ser organizados em sequência, desde que essa decisão não prejudique pedidos prioritários.
Por exemplo, se três ordens utilizam a mesma configuração de máquina, pode ser vantajoso executá-las próximas umas das outras.
Essa organização contribui para diminuir períodos improdutivos e melhorar o aproveitamento dos equipamentos.
Verificar a capacidade de cada setor
Uma ordem pode passar por diversos setores antes de ser concluída.
Por isso, não basta verificar apenas a capacidade da primeira etapa.
O sequenciamento precisa observar se os setores seguintes também conseguirão receber a produção.
Se um setor produz rapidamente, mas a próxima etapa possui capacidade limitada, pode ocorrer acúmulo de materiais entre processos.
A análise pode considerar:
-
horas disponíveis;
-
quantidade de máquinas;
-
número de operadores;
-
ordens já programadas;
-
capacidade de processamento;
-
filas existentes.
Uma programação da produção equilibrada evita concentrar grandes volumes em uma etapa sem verificar se o restante do processo consegue acompanhar.
Identificar dependências entre operações
Algumas atividades só podem começar depois da conclusão de outras.
Essas dependências precisam ser identificadas durante o sequenciamento.
Um produto pode, por exemplo, passar pelas etapas de:
-
corte;
-
usinagem;
-
montagem;
-
acabamento;
-
inspeção;
-
embalagem.
A montagem não poderá começar antes que os componentes necessários estejam concluídos.
Por isso, o cronograma deve respeitar a relação entre as diferentes operações.
Ignorar essas dependências pode gerar setores aguardando materiais ou ordens paradas no meio do processo.
Avaliar ordens atrasadas
Ordens que já ultrapassaram o prazo previsto precisam ser analisadas separadamente.
É importante identificar:
-
motivo do atraso;
-
estágio atual da ordem;
-
recursos necessários;
-
tempo restante;
-
materiais disponíveis;
-
impacto sobre outras demandas.
Nem sempre colocar automaticamente todas as ordens atrasadas no início da fila será a melhor solução.
Uma ordem atrasada que depende de um material indisponível, por exemplo, não poderá ser concluída imediatamente.
A prioridade deve considerar aquilo que realmente pode ser executado.
Reprogramar atividades quando necessário
O sequenciamento não deve ser considerado definitivo.
Mudanças podem ocorrer durante a operação, como:
-
parada de máquina;
-
atraso no recebimento de materiais;
-
aumento da demanda;
-
ausência de operadores;
-
pedido urgente;
-
problema de qualidade;
-
duração maior de determinada operação.
Quando isso acontece, a programação da produção precisa ser revisada.
A reprogramação pode envolver alteração das datas, mudança de máquinas, redistribuição de ordens ou atualização das prioridades.
O importante é registrar essas mudanças para que todos os responsáveis trabalhem com informações atualizadas.
Exemplo de sequenciamento de ordens
Considere uma fábrica com quatro ordens:
| Ordem | Produto | Prazo | Material | Tempo estimado |
|---|---|---|---|---|
| Ordem A | Produto A | Curto | Disponível | 4 horas |
| Ordem B | Produto B | Médio | Disponível | 6 horas |
| Ordem C | Produto C | Curto | Indisponível | 3 horas |
| Ordem D | Produto D | Médio | Disponível | 2 horas |
A Ordem C possui prazo curto, mas não pode ser iniciada porque o material ainda não está disponível.
Nesse caso, a fábrica pode iniciar pela Ordem A, que possui prazo curto e todos os recursos necessários.
Se as Ordens A e D utilizarem configurações semelhantes, a Ordem D poderá ser posicionada logo depois, desde que isso não comprometa o prazo da Ordem B.
Quando o material da Ordem C chegar, o cronograma pode ser atualizado e a ordem reposicionada de acordo com sua prioridade.
Esse exemplo demonstra que a sequência não deve considerar apenas uma informação isolada. Uma boa programação da produção combina prazo, disponibilidade de materiais, capacidade, tempo de preparação, dependências e situação atual das ordens para definir uma sequência possível de ser executada.
Como calcular a capacidade produtiva para montar o cronograma?
Calcular a capacidade produtiva é uma etapa importante para criar um cronograma que realmente possa ser executado. Não basta definir quantas ordens precisam ser produzidas ou quais pedidos possuem maior prioridade. Também é necessário verificar quanto a fábrica consegue produzir dentro do período disponível.
Na programação da produção, a capacidade produtiva ajuda a determinar se as máquinas, equipes e setores conseguem atender o volume previsto. Quando essa análise não é realizada corretamente, o cronograma pode ficar sobrecarregado, gerar atrasos e criar metas que não correspondem à realidade operacional.
Capacidade disponível por máquina
Cada máquina possui um limite de produção relacionado ao seu tempo disponível, velocidade, tipo de operação e características técnicas.
Para calcular essa capacidade, é importante observar fatores como:
-
quantidade produzida por hora;
-
tempo disponível por dia;
-
quantidade de turnos;
-
velocidade da operação;
-
tempo de preparação;
-
paradas previstas;
-
manutenções;
-
ordens já programadas.
Por exemplo, se uma máquina consegue produzir cinquenta unidades por hora e possui seis horas efetivamente disponíveis durante o dia, sua capacidade teórica será de trezentas unidades nesse período.
Entretanto, essa quantidade ainda pode precisar de ajustes caso existam paradas, trocas de ferramentas ou outras atividades que reduzam o tempo realmente disponível.
Na programação da produção, o ideal é utilizar a capacidade efetiva, e não apenas a capacidade máxima indicada pelo equipamento.
Horas produtivas por turno
Nem todas as horas de um turno estão disponíveis para produção.
Um turno de oito horas, por exemplo, pode possuir intervalos, reuniões, preparação de máquinas, limpeza e outras atividades.
Por isso, é necessário calcular as horas realmente produtivas.
Uma análise simples pode considerar:
-
duração total do turno;
-
intervalos;
-
preparação;
-
limpeza;
-
paradas programadas;
-
outras atividades operacionais.
Se um turno possui oito horas e uma hora é utilizada em atividades não produtivas, restam sete horas disponíveis para execução das ordens.
Essa diferença precisa aparecer no cronograma para evitar uma estimativa maior do que a capacidade real.
Quantidade de operadores disponíveis
A capacidade das máquinas também pode depender da disponibilidade de operadores.
Mesmo que existam equipamentos livres, eles podem não ser utilizados se não houver profissionais suficientes para operá-los.
A análise pode considerar:
-
quantidade de operadores por turno;
-
máquinas que cada profissional consegue operar;
-
qualificação necessária;
-
distribuição das equipes;
-
ausências previstas;
-
férias;
-
atividades paralelas.
A programação da produção deve relacionar a capacidade dos equipamentos com a disponibilidade da equipe.
Se existem cinco máquinas, mas apenas três operadores disponíveis, a capacidade produtiva pode ficar limitada à quantidade de equipamentos que realmente podem ser operados naquele período.
Tempo necessário para cada operação
Cada etapa do processo produtivo possui uma duração.
Esse tempo deve ser conhecido para determinar quantas ordens podem ser encaixadas dentro do período disponível.
O cálculo pode considerar:
-
tempo por unidade;
-
tempo por lote;
-
quantidade a ser produzida;
-
velocidade da máquina;
-
movimentação entre etapas;
-
inspeções;
-
acabamento;
-
outras atividades necessárias.
Por exemplo, se uma operação demora dois minutos por unidade e a ordem possui cem unidades, seriam necessários aproximadamente duzentos minutos para a execução, sem considerar preparação ou eventuais interrupções.
Esses tempos ajudam a distribuir melhor as ordens dentro do cronograma.
Tempo de preparação das máquinas
O tempo de preparação também deve fazer parte do cálculo da capacidade.
Antes de iniciar uma nova ordem, pode ser necessário:
-
trocar ferramentas;
-
realizar regulagens;
-
configurar parâmetros;
-
limpar o equipamento;
-
trocar matéria-prima;
-
ajustar medidas;
-
preparar dispositivos.
Esse período não deve ser ignorado.
Se uma máquina possui oito horas disponíveis, mas utiliza uma hora em preparações durante o dia, sua capacidade real ficará reduzida.
Na programação da produção, considerar esses tempos ajuda a evitar a inclusão de atividades em quantidade maior do que o equipamento consegue executar.
Paradas programadas
Algumas interrupções já são conhecidas antes da montagem do cronograma.
Podem existir paradas para:
-
limpeza;
-
inspeção;
-
ajustes;
-
reuniões;
-
troca de turno;
-
calibração;
-
testes;
-
atividades de segurança.
Esses períodos devem ser retirados da capacidade disponível.
Se uma máquina possui quarenta horas semanais, mas quatro horas serão utilizadas em paradas programadas, a capacidade disponível para produção será de aproximadamente trinta e seis horas.
Esse tipo de cálculo torna o cronograma mais realista.
Manutenções
As manutenções também interferem diretamente na capacidade produtiva.
Uma máquina que estará parada para manutenção não deve receber ordens durante esse período.
É importante considerar:
-
manutenção preventiva;
-
manutenção corretiva programada;
-
troca de componentes;
-
inspeções técnicas;
-
calibrações;
-
revisões.
A programação da produção deve integrar essas informações para evitar que uma ordem seja posicionada em uma máquina indisponível.
Quando a manutenção é conhecida antecipadamente, as atividades podem ser direcionadas para outro período ou equipamento.
Capacidade planejada x capacidade utilizada
Depois de calcular a capacidade disponível, é importante comparar o que foi planejado com aquilo que realmente está sendo utilizado.
Imagine um setor com capacidade de cem horas produtivas durante a semana.
Se as ordens programadas somam oitenta horas, a utilização prevista será de aproximadamente oitenta por cento.
Essa comparação ajuda a visualizar se existe margem para novas ordens ou se o setor está próximo do limite.
A análise também pode ser feita posteriormente, comparando o tempo planejado com o tempo realmente utilizado.
Isso permite identificar diferenças entre previsão e execução.
Identificação de sobrecarga
A sobrecarga ocorre quando o volume de atividades ultrapassa a capacidade disponível.
Por exemplo, se uma máquina possui quarenta horas disponíveis durante a semana, mas as ordens programadas exigem cinquenta horas, existe uma sobrecarga de dez horas.
Essa situação pode gerar:
-
atrasos;
-
aumento das filas;
-
dificuldade para cumprir prazos;
-
mudanças constantes no cronograma;
-
necessidade de horas adicionais;
-
acúmulo de ordens.
Na programação da produção, identificar a sobrecarga antes do início das atividades permite reorganizar o cronograma.
As ordens podem ser redistribuídas, reagendadas ou direcionadas para outros recursos disponíveis.
Identificação de capacidade ociosa
A situação contrária também precisa ser observada.
A capacidade ociosa ocorre quando máquinas ou equipes possuem tempo disponível sem atividades programadas.
Por exemplo, uma máquina pode ter quarenta horas disponíveis, mas apenas vinte horas programadas.
Nesse caso, existe uma parte da capacidade que pode receber novas ordens.
Essa informação ajuda a equilibrar melhor o uso dos recursos e evita que algumas áreas fiquem sobrecarregadas enquanto outras permanecem com baixa utilização.
Distribuição adequada das ordens
Depois de calcular a capacidade de cada máquina, equipe e setor, as ordens precisam ser distribuídas de forma equilibrada.
Essa distribuição pode considerar:
-
capacidade disponível;
-
prioridade das ordens;
-
prazo de entrega;
-
tempo necessário;
-
materiais disponíveis;
-
compatibilidade da máquina;
-
sequência das operações.
Imagine duas máquinas capazes de executar a mesma operação. Uma possui trinta horas já programadas e a outra possui apenas dez.
Se tecnicamente for possível, uma nova ordem pode ser direcionada para a segunda máquina, reduzindo a concentração de atividades.
Essa distribuição torna a programação da produção mais equilibrada e ajuda a reduzir gargalos.
Calcular a capacidade produtiva antes de montar o cronograma permite criar uma programação mais próxima da realidade da fábrica. Com informações sobre máquinas, horas, operadores, tempos de operação, preparações, paradas e manutenção, a empresa consegue distribuir melhor as ordens e reduzir o risco de criar uma carga produtiva superior aos recursos disponíveis.
Como materiais, estoque e compras influenciam a Programação da Produção?
Materiais, estoque e compras exercem influência direta sobre a programação da produção, porque nenhuma ordem pode ser executada corretamente se os insumos necessários não estiverem disponíveis no momento certo.
Por esse motivo, programar a fábrica não significa apenas organizar máquinas, equipes e prazos. Também é necessário verificar se existe matéria-prima suficiente, se os materiais estão reservados para determinadas ordens e se eventuais faltas poderão ser atendidas dentro do prazo necessário.
Quando produção, estoque e compras trabalham com informações integradas, o cronograma tende a ser mais confiável e menos sujeito a interrupções.
Verificação da matéria-prima disponível
Antes de incluir uma ordem no cronograma, é importante confirmar se existe matéria-prima suficiente para sua execução.
Essa análise pode considerar:
-
quantidade disponível em estoque;
-
quantidade necessária para a ordem;
-
materiais já comprometidos;
-
materiais reservados;
-
saldo efetivamente disponível;
-
itens aguardando recebimento.
Na programação da produção, essa verificação evita que uma ordem seja liberada sem condições reais de ser concluída.
Por exemplo, se uma ordem exige cem unidades de determinado componente e o estoque possui apenas sessenta disponíveis, será necessário avaliar se a produção poderá ser parcial ou se deverá aguardar o restante do material.
Consulta ao estoque antes da programação
A consulta ao estoque deve ocorrer antes da definição final do cronograma.
Isso permite identificar quais ordens podem ser iniciadas imediatamente e quais dependem de reposição.
Essa consulta pode ajudar a responder questões como:
-
existe material suficiente?
-
parte do estoque já está reservada?
-
há materiais em processo de compra?
-
existem itens com saldo baixo?
-
algum componente está indisponível?
Quanto mais atualizados forem os dados do estoque, mais confiável tende a ser a programação da produção.
Trabalhar com saldos incorretos pode fazer com que a empresa programe atividades que precisarão ser interrompidas posteriormente.
Necessidade de materiais por ordem
Cada ordem de produção possui uma necessidade específica de matéria-prima, componentes e outros insumos.
Essa necessidade deve ser calculada de acordo com:
-
produto fabricado;
-
quantidade prevista;
-
estrutura do produto;
-
consumo de cada material;
-
possíveis perdas previstas;
-
unidades utilizadas no processo.
Ao conhecer exatamente o consumo previsto de cada ordem, a empresa consegue verificar se o estoque possui quantidade suficiente para atender o cronograma.
Essa análise também contribui para evitar excessos de materiais separados sem necessidade.
Produtos reservados para produção
Parte do estoque disponível pode estar reservada para ordens já existentes.
Por isso, é importante diferenciar o saldo físico do saldo realmente disponível.
Imagine que determinado material possua mil unidades registradas no estoque. Se oitocentas já estiverem reservadas para ordens liberadas, apenas duzentas poderão ser consideradas para novas demandas.
Na programação da produção, ignorar as reservas pode causar conflitos entre ordens.
Duas produções diferentes podem acabar sendo planejadas utilizando a mesma quantidade de material, gerando falta de componentes durante a execução.
Identificação de materiais faltantes
Ao comparar a necessidade das ordens com o estoque disponível, podem ser identificados materiais faltantes.
Essa identificação deve acontecer antes do início das atividades.
A empresa pode então classificar as faltas de acordo com:
-
material necessário;
-
quantidade faltante;
-
ordem afetada;
-
prazo da produção;
-
fornecedor responsável;
-
previsão de recebimento.
A partir dessas informações, torna-se possível decidir se a ordem deverá aguardar, ser reagendada ou ter sua sequência alterada.
Essa análise reduz a possibilidade de liberar ordens que ficarão paradas no chão de fábrica.
Solicitações de compra
Quando a quantidade disponível não é suficiente, pode ser necessário gerar uma solicitação de compra.
Esse processo deve ocorrer com antecedência compatível com o prazo de produção.
As solicitações podem considerar:
-
quantidade necessária;
-
estoque atual;
-
demanda futura;
-
data necessária do material;
-
fornecedor;
-
prazo médio de entrega;
-
ordens que dependem da compra.
A ligação entre compras e programação da produção ajuda a definir quando determinado material realmente precisa chegar.
Sem essa relação, a empresa pode realizar compras tarde demais ou adquirir materiais muito antes da necessidade.
Prazos dos fornecedores
O prazo de entrega dos fornecedores influencia diretamente as datas do cronograma.
Se determinado componente leva quinze dias para chegar, uma ordem dependente desse material não poderá ser programada para iniciar em cinco dias, caso não exista estoque disponível.
Por isso, é importante conhecer:
-
prazo médio do fornecedor;
-
data prevista de entrega;
-
possíveis atrasos históricos;
-
quantidade confirmada;
-
situação do pedido de compra.
Essas informações ajudam a criar uma programação da produção mais realista.
O cronograma deve considerar não apenas quando a empresa deseja produzir, mas também quando terá os recursos necessários disponíveis.
Produtos pendentes de recebimento
Materiais já comprados, mas ainda não recebidos, também precisam ser acompanhados.
É importante diferenciar materiais:
-
já pedidos;
-
confirmados pelo fornecedor;
-
em transporte;
-
recebidos parcialmente;
-
aguardando conferência;
-
disponíveis para uso.
Um produto que ainda não passou pelo recebimento e pela conferência não deve ser considerado automaticamente como disponível.
Essa distinção evita que o cronograma conte com materiais que ainda não podem ser utilizados.
Evitar programar ordens sem materiais suficientes
Programar uma ordem sem verificar os materiais pode gerar diversas dificuldades.
Entre elas:
-
interrupção da produção;
-
máquina parada;
-
equipe aguardando componentes;
-
necessidade de reprogramação;
-
atraso em pedidos;
-
aumento das ordens em processo.
Na programação da produção, o ideal é liberar atividades apenas quando houver segurança de que os materiais necessários estarão disponíveis no momento previsto.
Em alguns casos, uma produção parcial pode fazer sentido. Porém, essa decisão deve ser analisada de acordo com o processo e a capacidade da empresa.
Programar ordens apenas para ocupar a máquina, sem garantir os materiais necessários para sua conclusão, pode aumentar a desorganização da fábrica.
Integração entre produção, estoque e compras
A integração entre essas áreas permite que cada decisão seja baseada em informações atualizadas.
A produção informa o que precisa ser fabricado e quando os materiais serão necessários.
O estoque mostra:
-
saldos disponíveis;
-
reservas;
-
entradas;
-
saídas;
-
materiais em falta.
Já o setor de compras acompanha:
-
solicitações;
-
pedidos enviados;
-
fornecedores;
-
datas previstas;
-
produtos pendentes.
Quando essas informações estão conectadas, a programação da produção consegue utilizar dados mais confiáveis para definir prioridades e datas.
Por exemplo, se uma ordem está prevista para a próxima semana, mas o material necessário só chegará posteriormente, essa situação pode ser identificada antes do início da produção.
Assim, o cronograma pode ser ajustado com antecedência, direcionando os recursos para outras ordens que possuem materiais disponíveis.
Essa integração também facilita a redução de interrupções, melhora a utilização das máquinas e ajuda a manter o cronograma alinhado com as condições reais da fábrica.
Como acompanhar o planejado x realizado no cronograma de produção?
Acompanhar o que foi planejado e comparar com o que realmente aconteceu na fábrica é uma etapa essencial para manter o cronograma atualizado. Esse controle permite identificar atrasos, desvios de tempo, diferenças de quantidade e problemas que podem comprometer as próximas atividades.
Na programação da produção, a comparação entre planejado e realizado ajuda a entender se o cronograma está sendo cumprido e se os tempos definidos estão compatíveis com a realidade. Com essas informações, a empresa consegue ajustar prazos, redistribuir ordens e melhorar continuamente a organização da produção.
Registrar o início das atividades
O primeiro passo é registrar quando cada ordem ou operação realmente começou.
Essa informação deve ser comparada com a data e o horário previstos no cronograma.
O acompanhamento pode mostrar situações como:
-
atividade iniciada no horário previsto;
-
início antecipado;
-
atraso no início;
-
atividade ainda não iniciada;
-
mudança de prioridade.
Esse registro ajuda a identificar logo no começo se o cronograma está sendo seguido.
Na programação da produção, atrasos no início de uma operação podem afetar todas as etapas seguintes, principalmente quando existe dependência entre processos.
Comparar quantidade prevista x quantidade produzida
Além do tempo, é importante acompanhar a quantidade produzida.
Por exemplo, uma ordem pode prever a fabricação de mil unidades durante determinado período. Se apenas setecentas forem produzidas, existe uma diferença que precisa ser analisada.
Essa comparação pode considerar:
-
quantidade prevista;
-
quantidade produzida;
-
quantidade restante;
-
percentual concluído;
-
ritmo de produção;
-
previsão atualizada de término.
Quando a quantidade realizada fica abaixo do esperado, é necessário identificar o motivo.
Pode haver problemas relacionados à máquina, falta de material, redução da produtividade ou interrupções durante o processo.
Comparar tempo previsto x tempo realizado
O tempo utilizado em cada operação também deve ser acompanhado.
Se determinada atividade foi programada para durar quatro horas, mas levou seis, existe uma diferença importante para a análise.
Esse desvio pode ocorrer por diferentes motivos:
-
preparação maior do que o esperado;
-
dificuldade operacional;
-
parada de máquina;
-
falta de material;
-
retrabalho;
-
problema de qualidade;
-
produtividade abaixo da prevista.
Na programação da produção, comparar o tempo previsto com o realizado ajuda a tornar os próximos cronogramas mais realistas.
Se uma operação apresenta desvios recorrentes, pode ser necessário revisar seu tempo padrão.
Acompanhar ordens abertas
As ordens abertas representam atividades que ainda precisam ser iniciadas ou finalizadas.
É importante acompanhar informações como:
-
data prevista de início;
-
prioridade;
-
materiais necessários;
-
setor responsável;
-
máquina prevista;
-
situação atual.
Uma quantidade muito alta de ordens abertas pode indicar acúmulo de trabalho ou dificuldade no fluxo produtivo.
O acompanhamento dessas ordens ajuda a verificar se o volume programado está compatível com a capacidade disponível.
Acompanhar ordens em produção
As ordens em andamento exigem acompanhamento constante.
É importante saber:
-
quando foram iniciadas;
-
qual etapa está sendo executada;
-
quanto já foi produzido;
-
quanto ainda falta;
-
tempo já consumido;
-
previsão atualizada de término.
Essas informações permitem identificar desvios antes que eles provoquem atrasos maiores.
Na programação da produção, acompanhar o andamento das ordens também facilita a tomada de decisão sobre as atividades seguintes.
Controlar ordens concluídas
As ordens concluídas fornecem informações importantes para comparar planejamento e execução.
Ao final de cada ordem, podem ser registrados:
-
data real de conclusão;
-
quantidade produzida;
-
tempo total utilizado;
-
perdas;
-
retrabalho;
-
paradas;
-
diferenças em relação ao cronograma.
Esses dados ajudam a formar um histórico da produção.
Com o tempo, esse histórico pode ser utilizado para melhorar estimativas e ajustar os parâmetros utilizados no cronograma.
Identificar ordens atrasadas
As ordens atrasadas precisam ser identificadas rapidamente.
O atraso pode ser medido comparando a data prevista de término com a situação atual da atividade.
Também é importante identificar a causa.
Entre os motivos podem estar:
-
atraso no início;
-
falta de matéria-prima;
-
máquina indisponível;
-
produção abaixo da capacidade prevista;
-
mudança de prioridade;
-
problema de qualidade;
-
retrabalho.
Na programação da produção, o objetivo não é apenas mostrar que uma ordem está atrasada, mas entender o impacto desse atraso sobre as demais atividades.
Registrar paradas e ocorrências
Nem toda diferença entre planejado e realizado acontece por problemas de produtividade.
Paradas e ocorrências também podem alterar o cronograma.
Entre elas estão:
-
quebra de máquina;
-
manutenção não prevista;
-
falta de energia;
-
ausência de operador;
-
falta de material;
-
ajuste de equipamento;
-
interrupção por problema de qualidade.
Registrar essas ocorrências ajuda a explicar os desvios e evita conclusões incorretas sobre o desempenho da produção.
Esses registros também ajudam a identificar problemas recorrentes.
Acompanhar perdas de materiais
As perdas podem afetar a quantidade final produzida e a disponibilidade de matéria-prima.
Por isso, é importante registrar:
-
quantidade consumida;
-
quantidade prevista;
-
material perdido;
-
motivo da perda;
-
necessidade de reposição.
Quando o consumo real fica acima do previsto, outras ordens podem ser afetadas.
Na programação da produção, esse acompanhamento ajuda a identificar se será necessário ajustar compras, estoque ou quantidades futuras.
Registrar o retrabalho
O retrabalho representa uma atividade que precisa ser refeita ou corrigida.
Ele consome tempo, materiais e capacidade que muitas vezes não estavam previstos no cronograma.
O acompanhamento pode registrar:
-
ordem afetada;
-
quantidade retrabalhada;
-
tempo adicional;
-
recursos utilizados;
-
motivo do retrabalho.
Quando o retrabalho ocorre com frequência, ele pode provocar diferenças significativas entre planejado e realizado.
Por isso, deve ser considerado durante a análise do desempenho produtivo.
Atualizar as datas previstas
Quando uma ordem apresenta atraso ou mudança de ritmo, as datas do cronograma precisam ser atualizadas.
Manter datas antigas que já não podem ser cumpridas reduz a utilidade do cronograma.
A atualização pode considerar:
-
andamento atual;
-
quantidade restante;
-
capacidade disponível;
-
novas prioridades;
-
recursos necessários;
-
impacto nas ordens seguintes.
Uma programação da produção atualizada oferece uma visão mais confiável da situação da fábrica.
Reprogramar as ordens quando necessário
Quando os desvios afetam significativamente o cronograma, pode ser necessário reprogramar as atividades.
A reprogramação pode envolver:
-
alterar a sequência das ordens;
-
mudar datas;
-
redistribuir atividades;
-
utilizar outra máquina;
-
ajustar prioridades;
-
transferir uma ordem para outro período.
Imagine que uma máquina apresente uma parada que dure todo o turno. As ordens previstas para esse equipamento precisarão ser revistas.
Algumas podem ser transferidas para outra máquina compatível, enquanto outras podem ter novas datas.
Esse acompanhamento contínuo torna a programação da produção mais dinâmica e alinhada com a realidade. Comparar planejado e realizado permite identificar desvios com antecedência, atualizar o cronograma e evitar que pequenos problemas se transformem em atrasos maiores ao longo do processo produtivo.
Quais problemas podem prejudicar o cronograma de produção?
Um cronograma de produção pode ser afetado por diferentes situações ao longo da rotina industrial. Mesmo quando o planejamento inicial está bem estruturado, imprevistos relacionados a materiais, equipamentos, pessoas, fornecedores e prioridades podem alterar a sequência das ordens e comprometer os prazos definidos.
Por isso, a programação da produção precisa considerar não apenas o cenário ideal, mas também os principais riscos que podem provocar atrasos, interrupções e mudanças na capacidade produtiva.
Identificar esses problemas com antecedência ajuda a empresa a reagir com mais rapidez e manter o cronograma atualizado de acordo com a realidade da fábrica.
Falta de matéria-prima
A falta de matéria-prima é uma das situações que mais podem comprometer a execução de uma ordem.
Mesmo que máquinas e operadores estejam disponíveis, a produção não poderá continuar se os materiais necessários não estiverem no estoque.
Esse problema pode ocorrer por diferentes motivos, como:
-
estoque insuficiente;
-
erro no controle de saldo;
-
consumo acima do previsto;
-
materiais reservados para outras ordens;
-
atraso no recebimento;
-
compra realizada fora do prazo.
Na programação da produção, é importante verificar a disponibilidade dos materiais antes de liberar as ordens.
Essa conferência reduz o risco de iniciar atividades que precisarão ser interrompidas no meio do processo.
Quebra de máquinas
A quebra de máquinas pode alterar rapidamente todo o cronograma.
Quando um equipamento para inesperadamente, as ordens programadas para ele podem precisar ser adiadas ou direcionadas para outra máquina compatível.
O impacto dependerá de fatores como:
-
importância da máquina no processo;
-
quantidade de ordens programadas;
-
existência de equipamentos alternativos;
-
tempo necessário para manutenção;
-
capacidade disponível em outros recursos.
Se o equipamento estiver localizado em uma etapa crítica da produção, a parada também poderá afetar setores seguintes.
Por isso, a programação da produção deve ser revisada sempre que uma parada significativa ocorrer.
Atrasos dos fornecedores
Os fornecedores também influenciam diretamente o cronograma.
Se determinado material deveria chegar em uma data e sofre atraso, todas as ordens que dependem desse item podem precisar ser reprogramadas.
Esse tipo de situação pode afetar:
-
início das ordens;
-
sequência de produção;
-
utilização das máquinas;
-
cumprimento dos prazos;
-
disponibilidade dos setores seguintes.
Para reduzir o impacto, é importante acompanhar pedidos de compra, previsões de entrega e materiais pendentes de recebimento.
Quanto mais cedo o atraso for identificado, maior será a possibilidade de reorganizar as atividades.
Falta de mão de obra
A ausência ou indisponibilidade de profissionais também pode reduzir a capacidade produtiva.
Isso pode acontecer devido a:
-
faltas;
-
afastamentos;
-
férias;
-
mudanças de turno;
-
equipe insuficiente;
-
necessidade de profissionais especializados.
Uma máquina pode estar disponível, mas não ser utilizada caso não exista um operador habilitado naquele período.
Na programação da produção, a capacidade das equipes deve ser considerada junto com a capacidade dos equipamentos.
Programar atividades sem verificar a disponibilidade das pessoas pode gerar um cronograma impossível de ser cumprido.
Programação acima da capacidade disponível
Um dos problemas mais comuns ocorre quando a quantidade de trabalho programada é maior do que a capacidade real da fábrica.
Por exemplo, um setor pode possuir quarenta horas disponíveis durante a semana, mas receber ordens que exigem sessenta horas.
Nesse caso, parte das atividades inevitavelmente ficará atrasada.
Esse problema pode surgir quando não são considerados:
-
tempos de preparação;
-
paradas;
-
manutenções;
-
quantidade de operadores;
-
limitações das máquinas;
-
atividades já programadas.
A programação da produção deve trabalhar com a capacidade efetivamente disponível, e não apenas com a capacidade máxima teórica.
Mudanças de prioridade
Mudanças frequentes nas prioridades podem desorganizar o cronograma.
Quando uma ordem já programada perde prioridade para outra, pode ser necessário alterar a sequência das máquinas, reorganizar materiais e atualizar datas.
Se essas alterações acontecerem constantemente, podem surgir:
-
ordens interrompidas;
-
aumento de preparações;
-
maior tempo improdutivo;
-
atraso em outros pedidos;
-
dificuldade para orientar as equipes.
Por isso, as mudanças devem ser analisadas antes de serem aplicadas.
É importante verificar quais atividades serão afetadas e qual será o impacto sobre os demais pedidos.
Pedidos urgentes
Pedidos urgentes podem exigir uma reorganização rápida do cronograma.
Para incluir uma nova demanda, a empresa precisa verificar:
-
materiais disponíveis;
-
capacidade das máquinas;
-
tempo necessário;
-
equipes disponíveis;
-
ordens que precisarão ser adiadas;
-
prazo solicitado.
O simples fato de um pedido ser urgente não significa que ele poderá ser produzido imediatamente.
Na programação da produção, é necessário avaliar se existem condições reais para encaixá-lo sem comprometer toda a sequência já definida.
Tempos de produção incorretos
Tempos mal calculados podem prejudicar significativamente o cronograma.
Se uma operação é programada para durar três horas, mas normalmente exige cinco, as atividades seguintes também poderão atrasar.
Os tempos podem estar incorretos por motivos como:
-
parâmetros desatualizados;
-
mudanças no processo;
-
diferença entre produtos;
-
preparação não considerada;
-
produtividade diferente da estimada;
-
falta de histórico confiável.
A comparação entre tempo previsto e realizado ajuda a identificar essas diferenças.
Com base nesse acompanhamento, os tempos podem ser revisados para tornar os próximos cronogramas mais realistas.
Gargalos produtivos
Um gargalo ocorre quando determinada etapa possui capacidade menor do que o restante do processo.
Imagine que um setor consiga processar cem unidades por hora, enquanto a etapa seguinte consegue processar apenas cinquenta.
Nesse caso, os produtos podem começar a se acumular antes da segunda etapa.
Os gargalos podem provocar:
-
formação de filas;
-
aumento do tempo de produção;
-
atraso das ordens;
-
ociosidade em etapas posteriores;
-
dificuldade para cumprir prazos.
Na programação da produção, identificar os gargalos permite distribuir melhor as ordens e evitar concentração excessiva de atividades em um recurso limitado.
Retrabalho
O retrabalho também pode comprometer o cronograma porque utiliza novamente recursos que já estavam destinados a outras atividades.
Quando um produto precisa ser corrigido ou refeito, podem ser consumidos:
-
materiais adicionais;
-
horas de máquina;
-
tempo de operadores;
-
capacidade dos setores.
Esse trabalho extra muitas vezes não estava previsto inicialmente.
Por isso, um volume elevado de retrabalho pode reduzir a capacidade disponível e provocar atrasos nas próximas ordens.
O registro das ocorrências ajuda a entender quanto tempo está sendo consumido por essas atividades adicionais.
Falta de comunicação entre setores
A produção depende da troca de informações entre diversas áreas.
Estoque, compras, produção e demais setores precisam trabalhar com informações atualizadas sobre materiais, prioridades, ordens e prazos.
A falta de comunicação pode gerar situações como:
-
produção aguardando material;
-
ordem alterada sem aviso;
-
setor utilizando uma versão antiga do cronograma;
-
compra sem conhecimento da necessidade real;
-
máquina preparada para uma ordem que foi reprogramada.
A programação da produção funciona melhor quando as mudanças são registradas e comunicadas aos responsáveis envolvidos.
Isso evita que setores diferentes trabalhem com prioridades incompatíveis.
Falta de acompanhamento da produção
Mesmo um cronograma bem elaborado pode perder sua utilidade se não houver acompanhamento da execução.
Durante a rotina, é importante observar:
-
ordens iniciadas;
-
ordens em andamento;
-
ordens concluídas;
-
atrasos;
-
tempo previsto e realizado;
-
quantidade produzida;
-
paradas;
-
ocorrências;
-
alterações de prioridade.
Sem esse controle, os problemas podem ser percebidos apenas quando o prazo já está comprometido.
Acompanhar continuamente a programação da produção permite identificar desvios mais cedo e atualizar o cronograma de acordo com a situação real da fábrica.
Dessa forma, a empresa consegue reagir a faltas de materiais, quebras, gargalos, mudanças de prioridade e outros imprevistos antes que eles afetem um número maior de ordens.
Como melhorar continuamente a Programação da Produção?
Melhorar continuamente a programação da produção significa revisar o que foi planejado, comparar com o que realmente aconteceu e utilizar essas informações para tornar os próximos cronogramas mais precisos. Esse processo ajuda a reduzir atrasos, melhorar o uso dos recursos e aumentar a previsibilidade das atividades da fábrica.
A melhoria não depende apenas de criar um cronograma melhor. Também envolve acompanhar resultados, identificar causas de desvios, revisar tempos, observar gargalos e integrar as informações de diferentes setores.
Revisar o cronograma periodicamente
O cronograma deve ser revisado com frequência para verificar se continua compatível com a situação real da produção.
Durante essa revisão, podem ser analisados:
-
ordens ainda não iniciadas;
-
ordens em andamento;
-
atrasos;
-
mudanças de prioridade;
-
disponibilidade de máquinas;
-
materiais pendentes;
-
alterações nos prazos.
Na programação da produção, manter o cronograma atualizado evita que os setores trabalhem com informações antigas ou datas que já não podem ser cumpridas.
Comparar planejado x realizado
A comparação entre o planejado e o realizado mostra se as estimativas utilizadas estão adequadas.
Essa análise pode envolver:
-
quantidade prevista x quantidade produzida;
-
tempo previsto x tempo realizado;
-
data planejada x data de conclusão;
-
capacidade estimada x capacidade utilizada.
Quando as diferenças são frequentes, é importante identificar as causas.
Por exemplo, se determinada operação constantemente leva mais tempo do que o previsto, pode ser necessário revisar seu tempo padrão.
Essa comparação torna a programação da produção mais próxima da realidade operacional.
Identificar atrasos recorrentes
Nem todo atraso deve ser analisado isoladamente.
Quando o mesmo tipo de problema acontece repetidamente, pode existir uma causa estrutural que precisa ser investigada.
Entre os motivos recorrentes podem estar:
-
falta de materiais;
-
tempo de produção incorreto;
-
máquina sobrecarregada;
-
excesso de ordens;
-
atraso de fornecedor;
-
falhas de comunicação;
-
capacidade insuficiente.
Identificar padrões ajuda a empresa a agir sobre a causa do problema, em vez de apenas reagir a cada atraso individualmente.
Analisar gargalos
Os gargalos limitam o fluxo produtivo e podem comprometer diversas ordens ao mesmo tempo.
É importante observar onde existe:
-
acúmulo de ordens;
-
formação de filas;
-
máquina constantemente ocupada;
-
setor trabalhando próximo do limite;
-
atividades aguardando liberação;
-
capacidade inferior à demanda.
Na programação da produção, conhecer os gargalos permite evitar que o cronograma concentre atividades em pontos que já possuem limitação.
A empresa também pode avaliar redistribuição de cargas, alteração de sequência ou mudanças no processo.
Atualizar os tempos de produção
Os tempos utilizados no cronograma precisam refletir a realidade.
Com o passar do tempo, os processos podem mudar devido a:
-
novos equipamentos;
-
mudanças nos produtos;
-
melhorias operacionais;
-
alteração da equipe;
-
novas ferramentas;
-
mudanças no método de trabalho.
Por isso, os tempos devem ser comparados regularmente com os resultados registrados.
Se uma atividade possui tempo padrão de três horas, mas normalmente é concluída em quatro, manter o valor antigo pode gerar atrasos em todas as ordens seguintes.
Melhorar o sequenciamento das ordens
O sequenciamento influencia diretamente o aproveitamento dos recursos.
Uma sequência inadequada pode aumentar preparações, trocas de ferramentas e períodos de espera.
Ao revisar a sequência, podem ser considerados:
-
produtos semelhantes;
-
materiais disponíveis;
-
prioridade dos pedidos;
-
prazos;
-
capacidade das máquinas;
-
dependências entre operações;
-
tempos de preparação.
A programação da produção pode ser aprimorada quando essas informações são combinadas para criar uma sequência mais eficiente e possível de ser executada.
Avaliar a utilização das máquinas
Também é importante verificar como os equipamentos estão sendo utilizados.
Algumas máquinas podem apresentar excesso de carga, enquanto outras possuem períodos elevados de ociosidade.
A análise pode considerar:
-
horas disponíveis;
-
horas programadas;
-
horas realmente utilizadas;
-
tempo parado;
-
tempo em preparação;
-
quantidade produzida.
Essas informações ajudam a identificar oportunidades de redistribuir ordens.
Quando dois equipamentos podem realizar a mesma operação, por exemplo, parte das atividades pode ser direcionada para o recurso com maior disponibilidade.
Acompanhar indicadores de produtividade
Os indicadores permitem acompanhar o desempenho ao longo do tempo.
Alguns exemplos são:
-
quantidade produzida por período;
-
ordens concluídas;
-
ordens atrasadas;
-
tempo médio de produção;
-
utilização das máquinas;
-
produtividade por etapa;
-
cumprimento dos prazos;
-
diferenças entre planejado e realizado.
Na programação da produção, os indicadores ajudam a transformar informações operacionais em dados que podem ser comparados entre diferentes períodos.
Assim, a empresa consegue avaliar se as alterações realizadas estão melhorando o desempenho.
Analisar perdas e retrabalho
Perdas e retrabalho consomem materiais e capacidade que poderiam ser utilizados em novas ordens.
Por isso, é importante registrar:
-
quantidade perdida;
-
produtos afetados;
-
tempo adicional utilizado;
-
materiais consumidos;
-
operações que apresentaram problemas;
-
frequência das ocorrências.
Um alto volume de retrabalho pode alterar significativamente o cronograma.
Se determinadas atividades precisam ser refeitas constantemente, elas passam a consumir uma parte da capacidade que não estava prevista inicialmente.
Integrar PCP, estoque, compras e produção
A qualidade da programação depende das informações fornecidas pelas diferentes áreas.
O PCP precisa saber o que deve ser produzido e em quais prazos.
O estoque deve informar:
-
materiais disponíveis;
-
materiais reservados;
-
saldos;
-
movimentações.
Compras precisa acompanhar:
-
solicitações;
-
pedidos aos fornecedores;
-
previsões de entrega;
-
materiais pendentes.
A produção fornece informações sobre andamento, quantidade realizada, tempos e ocorrências.
Quando essas áreas trabalham de forma integrada, a programação da produção consegue utilizar informações mais atualizadas para montar e revisar o cronograma.
Utilizar dados históricos para novas programações
O histórico da produção é uma fonte importante para melhorar os próximos cronogramas.
Ele pode mostrar:
-
tempo médio de cada operação;
-
capacidade real das máquinas;
-
frequência de atrasos;
-
principais gargalos;
-
produtos com maior retrabalho;
-
períodos com maior demanda;
-
diferenças frequentes entre previsão e execução.
Esses dados ajudam a substituir estimativas genéricas por informações baseadas no comportamento real da fábrica.
Quanto maior a qualidade do histórico, maior tende a ser a precisão das próximas programações.
Reprogramar rapidamente diante de imprevistos
Mesmo com um cronograma bem estruturado, imprevistos podem ocorrer.
Entre eles estão:
-
quebra de máquina;
-
atraso de fornecedor;
-
falta de material;
-
ausência de operador;
-
pedido urgente;
-
alteração de prioridade.
Nessas situações, a empresa precisa avaliar rapidamente o impacto e atualizar o cronograma.
A reprogramação pode envolver:
-
alteração da sequência;
-
mudança de datas;
-
redistribuição de ordens;
-
utilização de outra máquina;
-
ajuste das prioridades.
Na programação da produção, agir rapidamente diante de desvios reduz o impacto sobre as ordens seguintes.
Utilizar um sistema para acompanhar ordens, recursos, prazos e resultados
À medida que a quantidade de ordens aumenta, acompanhar todas as informações manualmente pode se tornar mais complexo.
Um sistema pode ajudar a centralizar dados relacionados a:
-
ordens de produção;
-
produtos;
-
quantidades;
-
máquinas;
-
materiais;
-
prioridades;
-
datas previstas;
-
andamento das atividades;
-
planejado x realizado;
-
atrasos;
-
resultados.
A centralização facilita a consulta e reduz a necessidade de procurar informações em diferentes controles.
Também permite que os responsáveis tenham uma visão mais atualizada da situação da produção.
Ao combinar revisão periódica, análise de indicadores, histórico, integração entre setores e acompanhamento das ordens, a programação da produção pode ser continuamente ajustada para acompanhar as mudanças da fábrica e tornar os próximos cronogramas mais confiáveis.
Conclusão
A programação da produção é fundamental para transformar o planejamento em atividades organizadas e executáveis no chão de fábrica. Ao estruturar um cronograma com base em pedidos, capacidade, materiais, máquinas, equipes e prazos, a empresa consegue ter uma visão mais clara do que precisa ser produzido e de como os recursos serão utilizados.
Mais do que definir datas, a programação da produção exige acompanhamento constante. Comparar o planejado com o realizado, identificar atrasos, revisar tempos, analisar gargalos e reprogramar atividades quando necessário são ações importantes para manter o cronograma alinhado com a realidade da operação.
Outro ponto relevante é a integração entre produção, estoque, compras e PCP. Quando essas áreas trabalham com informações atualizadas, torna-se mais fácil evitar ordens sem materiais, conflitos de prioridade e sobrecarga de máquinas.
O uso de dados históricos também contribui para tornar os próximos cronogramas mais precisos. Informações sobre tempos de produção, perdas, retrabalho, capacidade utilizada e atrasos recorrentes ajudam a ajustar parâmetros e melhorar as decisões futuras.
Com um processo estruturado, a programação da produção permite organizar melhor as ordens, acompanhar prazos, utilizar os recursos de forma mais equilibrada e responder com mais rapidez aos imprevistos da rotina industrial.
Organize sua Produção com Mais Controle
Melhore sua programação da produção com mais organização, acompanhamento das ordens, controle de prazos e integração das informações da fábrica. Conheça uma solução que ajuda a acompanhar cada etapa do processo produtivo de forma mais clara e eficiente.
Conheça nosso sistema e veja como otimizar sua produção.
Veja também nosso artigo sobre Entenda Como o Sistema PCP Pode Transformar a Gestão da Sua Produção ou acesse nosso blog e fique por dentro de como otimizar o seu negócio