Por que entender o Fluxograma PCP Simplificado?
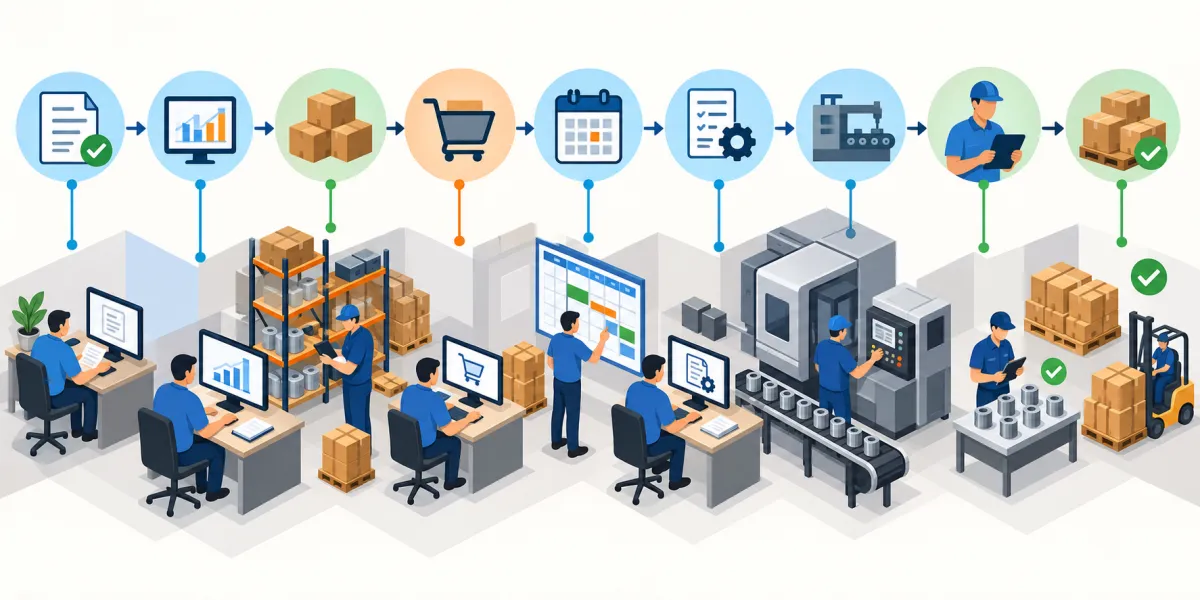
Organizar a produção de uma empresa exige muito mais do que apenas definir o que será fabricado. É necessário acompanhar pedidos, verificar materiais disponíveis, analisar a capacidade das máquinas, programar atividades e garantir que cada ordem avance dentro do prazo previsto. Nesse contexto, o Planejamento e Controle da Produção tem a função de conectar todas essas informações e transformar dados do dia a dia em decisões mais organizadas.
O PCP ajuda a empresa a responder algumas perguntas essenciais: o que precisa ser produzido, quanto deve ser fabricado, quais materiais serão necessários, quando cada atividade deve começar e se existe capacidade suficiente para cumprir a programação.
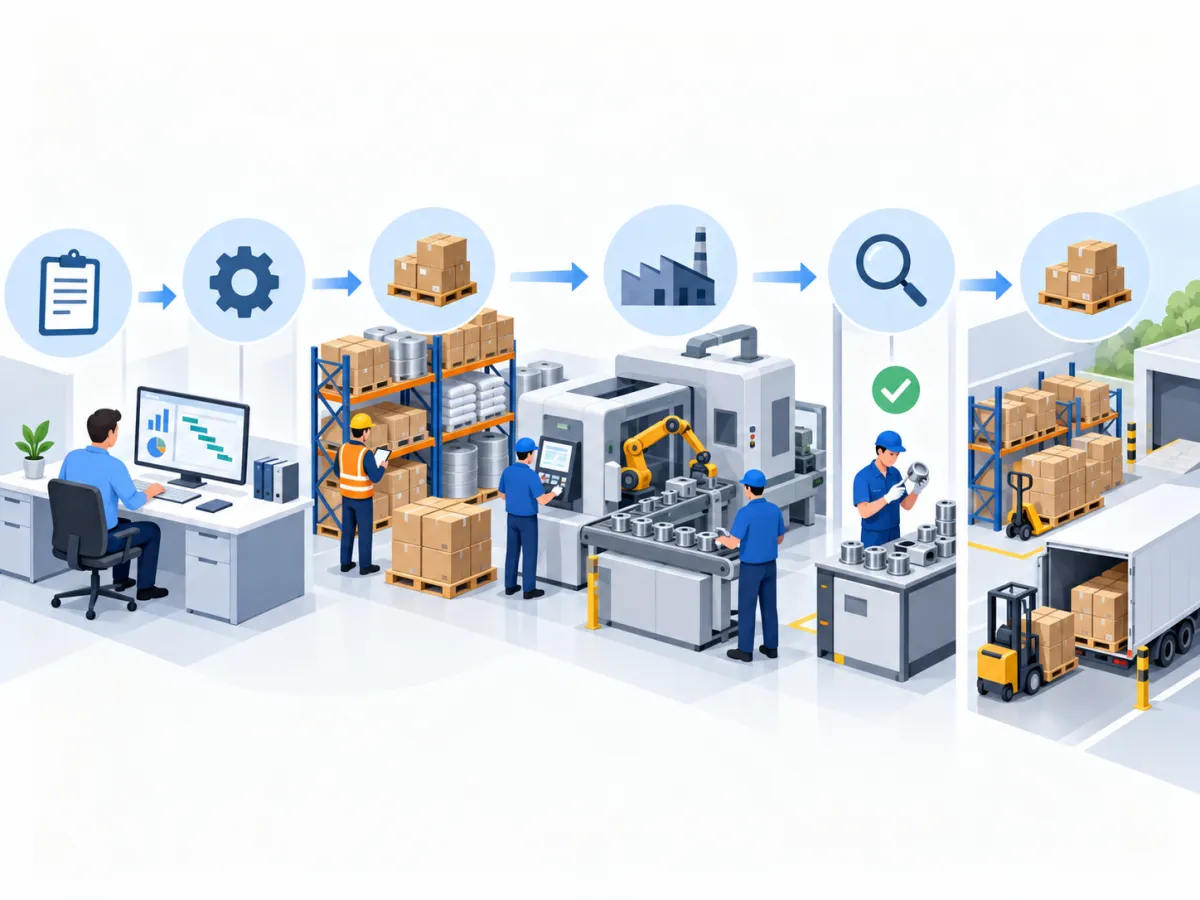
Quando essas informações são analisadas separadamente, o processo pode parecer complexo. Por isso, utilizar um Fluxograma PCP torna mais fácil visualizar a sequência das atividades e entender como uma etapa influencia a próxima.
Em vez de analisar diferentes controles de maneira isolada, o fluxo apresenta um caminho lógico. Dessa forma, gestores e responsáveis pela produção conseguem compreender rapidamente de onde surge uma necessidade produtiva, quais verificações precisam ser realizadas e quais etapas devem acontecer antes da conclusão de uma ordem.
Como o PCP conecta diferentes informações da produção?
O planejamento da produção depende de informações provenientes de vários pontos da operação. Um pedido recebido, por exemplo, pode gerar uma necessidade de fabricação, mas antes de liberar uma ordem é necessário verificar diversas condições.
Entre as principais informações analisadas estão:
-
pedidos recebidos;
-
previsão ou demanda de produção;
-
quantidade disponível em estoque;
-
matérias-primas e componentes necessários;
-
capacidade das máquinas e recursos;
-
prioridades de fabricação;
-
ordens de produção abertas;
-
andamento das operações;
-
quantidades produzidas;
-
perdas e atrasos.
Esses dados fazem parte de um mesmo processo. Se uma informação estiver incorreta ou desatualizada, as etapas seguintes também podem ser prejudicadas.
Imagine uma indústria que recebe um pedido de 500 unidades de determinado produto. Antes de programar a fabricação das 500 unidades, é importante consultar o estoque de produtos acabados. Caso existam 150 unidades disponíveis, talvez seja necessário produzir apenas as 350 restantes.
Depois disso, ainda será necessário verificar se existem materiais suficientes e se as máquinas possuem capacidade disponível para atender ao prazo solicitado.
Esse exemplo mostra por que visualizar as etapas de forma conectada facilita o planejamento.
Por que visualizar o processo em forma de fluxo?
Um processo produtivo pode envolver dezenas de informações, decisões e atividades. Quando tudo está distribuído em planilhas, anotações ou controles independentes, torna-se mais difícil compreender a relação entre as etapas.
O fluxograma simplifica essa visualização ao apresentar uma sequência lógica.
Por exemplo:
Pedido → análise da necessidade → conferência de estoque → verificação de materiais → programação → produção → acompanhamento.
Com essa representação, é possível identificar rapidamente onde uma ordem está parada e o que precisa acontecer para que ela avance.
Essa organização também facilita a identificação de dependências. Uma ordem de produção, por exemplo, pode depender da chegada de determinada matéria-prima. Outra pode precisar aguardar a liberação de uma máquina específica.
Quando essas relações ficam visíveis, as decisões podem ser tomadas com mais clareza.
Como um fluxo organizado reduz improvisos?
Um dos problemas mais comuns na produção ocorre quando as decisões são tomadas somente depois que um problema aparece.
A falta de matéria-prima pode ser descoberta apenas quando uma máquina está pronta para iniciar o serviço. Uma ordem urgente pode ser inserida na programação sem avaliar o impacto sobre as demais. Uma operação pode ficar parada durante horas sem que o atraso seja percebido rapidamente.
Com um fluxo estruturado, cada etapa possui verificações anteriores à execução.
Antes de liberar a fabricação, por exemplo, pode ser necessário confirmar:
-
se o produto realmente precisa ser produzido;
-
se existem materiais disponíveis;
-
se há capacidade produtiva;
-
qual é a prioridade da ordem;
-
quando a fabricação deve começar;
-
qual prazo precisa ser cumprido.
Essa sequência reduz decisões improvisadas e cria uma rotina mais previsível.
Além disso, o fluxo ajuda a identificar gargalos. Se várias ordens ficam aguardando sempre na mesma operação, pode existir um problema de capacidade, programação ou disponibilidade de recursos naquele ponto.
Um modelo que pode ser usado em diferentes operações
O Fluxograma PCP não precisa ser extremamente complexo para gerar valor.
Em pequenas operações, ele pode representar apenas as etapas essenciais, permitindo que os responsáveis entendam rapidamente como uma demanda se transforma em uma ordem de produção.
Em estruturas maiores, o mesmo conceito pode ser detalhado com mais pontos de decisão, controles de capacidade, necessidades de materiais, etapas intermediárias e acompanhamento dos resultados.
O importante é que o fluxo represente a realidade da empresa.
Um modelo simples pode começar da seguinte maneira:
Pedido recebido → verificar estoque → calcular necessidade → consultar materiais → programar produção → liberar ordem → acompanhar fabricação → concluir.
Com o amadurecimento do processo, novas decisões podem ser adicionadas sem perder a clareza da sequência principal.
Exemplo de um pedido passando pelo PCP
Considere uma empresa que recebe um pedido de 1.000 unidades.
O primeiro passo é verificar quantas unidades já estão disponíveis. Caso existam 200 itens acabados, será necessário avaliar a fabricação das 800 unidades restantes.
Em seguida, são consultados os materiais necessários para produzir essa quantidade.
Se todos os componentes estiverem disponíveis, o planejamento pode analisar a capacidade das máquinas e definir quando a produção poderá começar.
Depois dessa análise, a ordem é programada e liberada.
Durante a execução, são registrados dados como quantidade produzida, perdas, tempo utilizado e situação da ordem.
Ao final, o responsável compara o resultado com aquilo que havia sido planejado.
Assim, o caminho pode ser representado de maneira simples:
Pedido → necessidade → estoque → materiais → capacidade → programação → ordem → produção → acompanhamento.
Essa sequência ajuda a compreender o papel do PCP sem transformar o processo em algo difícil de interpretar.
O que é um Fluxograma PCP?
O Fluxograma PCP é uma representação visual das principais atividades, decisões e informações envolvidas no planejamento e controle da produção.
Seu objetivo é demonstrar a ordem em que as etapas acontecem e como uma atividade está relacionada à seguinte.
Em vez de apresentar apenas uma lista de tarefas, o fluxograma mostra o caminho percorrido pelas informações.
Uma necessidade de produção pode surgir a partir de um pedido, por exemplo. Depois disso, a empresa verifica o estoque, analisa materiais, avalia capacidade, realiza a programação e libera a fabricação.
Cada etapa depende de determinadas informações para que o processo avance.
Como funciona a representação por etapas conectadas?
Normalmente, o fluxo é construído utilizando etapas ligadas por setas ou conexões.
Cada bloco representa uma atividade ou decisão.
Um exemplo simples seria:
Demanda → planejamento → materiais → programação → produção → acompanhamento.
Também podem existir pontos de decisão.
Após verificar os materiais, por exemplo, pode surgir uma pergunta:
“Há matéria-prima suficiente?”
Se a resposta for positiva, a programação continua. Caso contrário, será necessário gerar uma necessidade de reposição antes de liberar a ordem.
Por isso, o fluxograma não mostra apenas atividades. Ele também permite representar situações em que o processo pode seguir caminhos diferentes.
Qual é a função do fluxograma dentro da produção?
Sua principal função é facilitar a visualização do processo produtivo sob a perspectiva do planejamento e do controle.
Entre suas aplicações estão:
-
visualizar a sequência das atividades;
-
compreender dependências entre operações;
-
identificar pontos de espera;
-
reconhecer decisões importantes;
-
padronizar rotinas;
-
acompanhar ordens;
-
localizar gargalos;
-
melhorar a comunicação entre os envolvidos.
Ao observar o fluxo completo, torna-se mais fácil entender por que uma determinada atividade ainda não começou ou qual etapa está impedindo o avanço da produção.
Isso também ajuda novos colaboradores e responsáveis pelo planejamento a compreenderem a lógica utilizada pela empresa.
Fluxograma do PCP e processo produtivo são a mesma coisa?
Apesar de estarem relacionados, eles não representam exatamente a mesma visão.
O processo produtivo normalmente está mais ligado às operações utilizadas para transformar matérias-primas em produtos.
Um item pode passar por corte, montagem, acabamento, inspeção e embalagem, por exemplo.
Já o fluxo do PCP envolve também informações e decisões anteriores e posteriores à execução.
Antes do corte começar, alguém precisa identificar a necessidade, verificar materiais, programar a ordem e confirmar a disponibilidade dos recursos.
Depois da produção, também é necessário registrar o resultado e verificar se aquilo que foi planejado realmente foi executado.
Por isso, essa representação oferece uma visão mais ampla da organização da produção.
Exemplo simples de Fluxograma PCP
Para visualizar o conceito de forma prática, uma sequência básica pode ser organizada assim:
Pedido → planejamento → materiais → programação → produção → acompanhamento → conclusão.
O pedido gera uma necessidade. O planejamento analisa o que precisa ser fabricado. Os materiais são conferidos. A produção é programada. A ordem entra em execução. O andamento é monitorado e, por fim, o resultado é registrado.
Mesmo sendo um modelo simplificado, essa sequência já permite compreender como diferentes informações precisam estar conectadas para que a fabricação aconteça de forma mais organizada e previsível.
Como funciona o Fluxograma PCP Simplificado em 5 etapas?
Entender o funcionamento do Fluxograma PCP fica mais fácil quando o processo é dividido em etapas. Na prática, o planejamento da produção envolve uma sequência de análises que começa com a identificação da demanda e segue até a comparação entre aquilo que foi planejado e o resultado realmente obtido.
Mesmo que cada indústria tenha características próprias, é possível representar o processo de maneira simplificada em cinco etapas principais. Esse modelo ajuda a visualizar o caminho percorrido pelas informações e facilita a identificação de decisões importantes antes, durante e depois da fabricação.
De forma resumida, o fluxo pode ser representado assim:
Demanda → análise → materiais e capacidade → programação → produção → acompanhamento → resultado.
A partir dessa visão geral, cada etapa pode ser compreendida com mais detalhes.
Etapa 1: identificar o que precisa ser produzido
O primeiro passo é descobrir qual é a necessidade real de produção.
Essa necessidade pode surgir de diferentes fontes. Uma das mais comuns é o recebimento de pedidos de clientes. Porém, a empresa também pode trabalhar com previsões de demanda, reposição de estoque ou necessidades internas.
Antes de iniciar qualquer fabricação, é importante responder perguntas como:
-
qual produto precisa ser produzido?
-
qual quantidade será necessária?
-
para quando o produto deverá estar disponível?
-
existe estoque pronto para atender parte da demanda?
-
existem outras ordens com prioridade maior?
Imagine que uma indústria receba pedidos que totalizam 600 unidades de determinado produto. Antes de programar a fabricação das 600 unidades, o responsável pelo planejamento precisa verificar se existem produtos acabados disponíveis.
Caso haja 200 unidades prontas, a necessidade de fabricação pode cair para 400 unidades.
Essa análise inicial evita produzir quantidades desnecessárias e ajuda a utilizar melhor os recursos disponíveis.
Etapa 2: verificar materiais e recursos disponíveis
Depois de identificar quanto precisa ser produzido, é necessário verificar se a empresa possui condições para executar a fabricação.
Isso envolve consultar matérias-primas, componentes, máquinas, equipamentos e capacidade produtiva.
A análise dos materiais deve considerar não apenas o saldo existente no estoque, mas também as quantidades que já estão comprometidas com outras ordens.
Por exemplo, o estoque pode indicar 1.000 unidades de determinado componente. Porém, se 700 já estiverem reservadas para outras produções, apenas 300 estarão efetivamente disponíveis para uma nova programação.
Também é necessário analisar os recursos produtivos.
Entre os pontos que podem ser verificados estão:
-
disponibilidade das máquinas;
-
tempo necessário para cada operação;
-
capacidade diária de fabricação;
-
ordens que já estão em andamento;
-
paradas programadas;
-
sequência das operações.
Essa etapa reduz o risco de programar uma produção que não poderá ser iniciada ou concluída dentro do prazo.
Etapa 3: planejar e programar a produção
Com a necessidade definida e os recursos analisados, chega o momento de organizar a execução.
Planejar significa determinar o que deverá ser feito. Programar significa definir quando e em qual sequência as atividades acontecerão.
Nesse momento são estabelecidos pontos como:
-
quantidade que será produzida;
-
data prevista para início;
-
prazo de conclusão;
-
prioridade das ordens;
-
máquinas utilizadas;
-
sequência das operações;
-
distribuição da carga produtiva.
Nem sempre é possível produzir todas as ordens ao mesmo tempo. Por isso, a programação deve considerar capacidade, disponibilidade de materiais e prazos.
Uma ordem com entrega próxima e todos os materiais disponíveis pode receber prioridade sobre outra que ainda aguarda componentes.
Essa organização ajuda a evitar excesso de ordens abertas e reduz disputas pelos mesmos recursos.
Etapa 4: executar e acompanhar a produção
Depois da programação, as ordens são liberadas para execução.
A partir desse momento, o acompanhamento passa a ser essencial. Não basta saber o que deveria estar sendo produzido; é necessário verificar o que realmente está acontecendo.
Durante a fabricação podem ser registrados dados como:
-
horário de início;
-
etapa em execução;
-
quantidade produzida;
-
quantidade perdida;
-
materiais utilizados;
-
tempo gasto;
-
situação da ordem;
-
interrupções ocorridas.
Essas informações ajudam a identificar rapidamente diferenças entre o plano e a realidade.
Uma ordem programada para produzir 500 unidades durante o turno pode, por exemplo, alcançar apenas 380 unidades. O acompanhamento permite investigar se a diferença ocorreu por parada de máquina, falta de material, baixa produtividade ou outro motivo.
Etapa 5: comparar o planejado com o realizado
A última etapa consiste em avaliar o resultado da produção.
Essa comparação é importante porque mostra se o planejamento foi cumprido e quais pontos precisam ser ajustados nos próximos ciclos.
Podem ser analisadas informações como:
-
quantidade planejada x produzida;
-
prazo previsto x prazo realizado;
-
consumo previsto x consumo real;
-
perdas registradas;
-
ordens atrasadas;
-
tempo utilizado;
-
produtividade das operações.
Suponha que uma ordem previsse a produção de 1.000 unidades em dois dias, mas tenha terminado com 950 unidades depois de três dias.
Essa diferença precisa ser compreendida. Talvez tenha ocorrido falta de materiais, indisponibilidade de máquina, perdas acima do esperado ou uma estimativa inadequada de capacidade.
A comparação não serve apenas para apontar problemas. Ela também fornece informações para melhorar os próximos planejamentos.
Como começa o fluxo do PCP: pedidos, demanda e necessidades de produção
O início do processo produtivo está diretamente relacionado à identificação de uma necessidade.
Antes de máquinas serem acionadas ou ordens serem liberadas, a empresa precisa entender o que realmente precisa fabricar.
No Fluxograma PCP, esse ponto aparece no começo porque todas as decisões seguintes dependem da demanda identificada.
A origem dessa demanda pode variar conforme o modelo de operação da empresa.
Recebimento dos pedidos
Pedidos confirmados são uma das fontes mais diretas de necessidade produtiva.
Quando um pedido é recebido, a empresa precisa verificar se possui produtos acabados suficientes para atender à quantidade solicitada.
Se houver estoque disponível, parte ou até mesmo todo o pedido pode ser atendido sem nova fabricação.
Caso o estoque seja insuficiente, a diferença pode gerar uma nova necessidade de produção.
Por exemplo:
Pedido confirmado: 800 unidades
Estoque disponível: 300 unidades
Necessidade inicial de produção: 500 unidades
Essa análise evita liberar ordens automaticamente sem considerar aquilo que já está disponível.
Previsão de demanda
Nem toda produção começa com um pedido confirmado.
Algumas empresas precisam fabricar antecipadamente para manter determinados produtos disponíveis em estoque.
Nesse caso, previsões podem ser utilizadas para estimar a demanda futura.
Essa análise pode considerar:
-
histórico de vendas;
-
sazonalidade;
-
períodos de maior procura;
-
estoque mínimo;
-
consumo médio;
-
programação comercial já conhecida.
Uma indústria que sabe que determinado produto apresenta aumento de procura em um período específico pode antecipar parte da fabricação para evitar falta de estoque.
A previsão, no entanto, precisa ser acompanhada e atualizada. Produzir com base em estimativas sem revisar os resultados pode levar a excesso ou falta de produtos.
Estoque de produtos acabados
Antes de criar uma nova necessidade produtiva, o estoque de produtos prontos deve ser consultado.
Esse cuidado evita produzir algo que já está disponível.
Imagine uma demanda de 700 unidades e um estoque com 250 unidades prontas.
Nesse cenário, a empresa não precisa necessariamente fabricar todas as 700 unidades.
A análise inicial pode indicar:
700 unidades necessárias – 250 disponíveis = 450 unidades a produzir.
Essa lógica ajuda a reduzir estoques excessivos e melhora a utilização da capacidade produtiva.
Como definir a quantidade necessária?
Uma forma simples de visualizar o cálculo é:
Necessidade de produção = demanda ou pedidos – quantidade disponível.
Apesar de ser uma representação simplificada, ela ajuda a entender o princípio básico do planejamento.
Na prática, outros fatores também podem influenciar a quantidade, como estoque de segurança, perdas previstas, lotes mínimos e demandas já reservadas.
Por isso, a quantidade final deve considerar a realidade operacional da empresa.
Como definir prioridades?
Depois de identificar as necessidades, é preciso determinar quais ordens devem receber prioridade.
Alguns critérios importantes são:
-
prazo de entrega;
-
materiais disponíveis;
-
capacidade produtiva;
-
urgência da demanda;
-
sequência das operações;
-
impacto sobre outras ordens.
Priorizar corretamente não significa executar sempre o pedido mais recente ou aparentemente mais urgente. A decisão deve considerar o impacto no conjunto da produção.
Uma ordem urgente que depende de um material indisponível, por exemplo, pode não conseguir avançar imediatamente.
Enquanto isso, outra ordem com todos os recursos disponíveis pode ser iniciada sem comprometer a programação.
Exemplo de necessidade de produção
Considere uma fábrica que recebe pedidos totalizando 500 unidades de determinado produto.
Ao consultar o estoque, o responsável identifica 150 unidades prontas e disponíveis.
Nesse caso:
500 unidades solicitadas – 150 unidades disponíveis = 350 unidades.
A necessidade inicial será produzir 350 unidades.
Antes de liberar a fabricação, entretanto, ainda será necessário verificar materiais, capacidade das máquinas, prazos e demais ordens programadas.
Esse processo demonstra como uma demanda passa por diferentes análises antes de se transformar efetivamente em uma ordem de produção.
Como verificar materiais e estoque antes de liberar a produção
Antes de liberar uma ordem para fabricação, é necessário confirmar se existem materiais suficientes para executar o que foi planejado. Essa análise evita iniciar uma produção que poderá ser interrompida no meio do processo por falta de matéria-prima, componentes ou insumos.
Dentro do Fluxograma PCP, essa verificação funciona como uma etapa de segurança entre o planejamento e a execução. O objetivo é avaliar se a empresa realmente possui condições de produzir a quantidade necessária dentro do prazo definido.
Não basta olhar apenas o saldo geral do estoque. É importante considerar o que está disponível, o que já está comprometido com outras ordens e o que ainda precisa ser comprado.
Consulta das matérias-primas
A primeira verificação envolve as matérias-primas e os componentes utilizados na fabricação.
Para cada produto, é necessário saber quais materiais serão consumidos e em qual quantidade.
Essa consulta pode incluir:
-
matérias-primas principais;
-
componentes;
-
embalagens;
-
peças;
-
insumos auxiliares;
-
materiais utilizados em operações específicas.
Imagine que uma ordem determine a fabricação de 200 unidades de um produto. Cada unidade consome dois componentes do tipo A e um componente do tipo B.
Nesse caso, a produção precisará de:
-
400 componentes A;
-
200 componentes B.
Se o estoque possuir apenas 300 unidades do componente A, existe uma falta de 100 unidades que precisa ser identificada antes da liberação da ordem.
Esse tipo de conferência ajuda a evitar interrupções depois que o processo já começou.
Qual é o papel da lista de materiais?
A lista de materiais, também conhecida como estrutura do produto, mostra tudo aquilo que precisa ser utilizado para fabricar um item.
Ela funciona como uma espécie de composição do produto.
Um equipamento, por exemplo, pode exigir:
-
uma estrutura principal;
-
quatro parafusos;
-
dois suportes;
-
um componente eletrônico;
-
uma embalagem.
Quando a empresa sabe quantos itens serão produzidos, pode multiplicar essas necessidades pela quantidade planejada.
Se uma unidade utiliza quatro parafusos e serão produzidas 500 unidades, a necessidade teórica será de 2.000 parafusos.
Esse cálculo ajuda o planejamento a saber antecipadamente se existe material suficiente.
Além disso, uma estrutura bem organizada reduz erros na separação dos componentes e facilita a previsão de compras futuras.
Saldo registrado x saldo realmente disponível
Um ponto importante no planejamento é entender que saldo registrado e saldo disponível podem representar coisas diferentes.
Imagine que o sistema indique 1.000 unidades de determinada matéria-prima no estoque.
À primeira vista, pode parecer que todas as 1.000 unidades estão livres para utilização.
Porém, 600 unidades podem já estar reservadas para outras ordens.
Nesse cenário:
Saldo registrado: 1.000 unidades
Quantidade reservada: 600 unidades
Saldo realmente disponível: 400 unidades
Se uma nova produção precisar de 500 unidades, haverá uma falta de 100.
Por isso, consultar apenas o saldo total pode levar a decisões incorretas.
O planejamento precisa observar quanto do estoque ainda pode ser utilizado sem prejudicar outras produções já programadas.
Por que considerar materiais reservados para outras ordens?
Quando várias ordens estão programadas simultaneamente, diferentes produções podem disputar os mesmos materiais.
Suponha que existam 800 componentes em estoque.
A Ordem A precisa de 500 unidades e já está programada para começar amanhã.
A Ordem B precisa de outras 500 unidades e está sendo analisada para liberação.
Embora o saldo físico seja de 800 unidades, não existe quantidade suficiente para atender às duas ordens ao mesmo tempo.
Se o responsável liberar a Ordem B sem considerar a reserva da Ordem A, uma das produções poderá ficar sem material.
Essa situação demonstra a importância de relacionar estoque, programação e ordens abertas.
Quando surge uma necessidade de compras?
Quando a quantidade disponível é menor do que a quantidade necessária, o planejamento pode identificar uma necessidade de reposição.
Essa necessidade não significa apenas comprar imediatamente. Antes disso, pode ser necessário analisar:
-
quantidade faltante;
-
prazo de entrega do fornecedor;
-
estoque de segurança;
-
data prevista para início da produção;
-
outras necessidades futuras;
-
lote mínimo de compra.
Por exemplo, uma ordem precisa de 1.500 unidades de determinada matéria-prima, mas existem apenas 900 disponíveis.
A falta inicial é de 600 unidades.
Se o fornecedor demora sete dias para entregar e a produção precisa começar em três dias, o problema deve ser identificado com antecedência para que o planejamento possa ajustar a programação.
Como a falta de materiais afeta a produção?
A indisponibilidade de matérias-primas pode causar vários impactos.
Entre os principais estão:
-
atraso no início das ordens;
-
interrupção de operações em andamento;
-
necessidade de alterar prioridades;
-
aumento do tempo total de fabricação;
-
ociosidade de máquinas;
-
mudanças na programação.
Uma ordem pode até ser iniciada com parte dos materiais disponíveis, mas isso nem sempre é uma boa decisão.
Se o componente restante for necessário em uma etapa intermediária, a produção poderá ficar parada aguardando reposição.
Isso aumenta o tempo de permanência da ordem no processo e pode ocupar espaço ou recursos que poderiam ser utilizados em outras atividades.
Exemplo de conferência antes da liberação
Considere uma produção de 100 unidades.
Para fabricar essa quantidade, são necessários 200 componentes.
Ao consultar o estoque, o responsável encontra apenas 120 disponíveis.
Nesse caso:
Necessidade: 200 componentes
Disponível: 120 componentes
Falta: 80 componentes
Antes de liberar a ordem, é necessário avaliar como obter os 80 componentes restantes ou ajustar a programação.
Essa verificação simples evita que a produção comece sem condições de ser concluída.
Como analisar capacidade produtiva, máquinas e recursos
Depois de confirmar a disponibilidade dos materiais, o próximo passo é verificar se a fábrica possui capacidade para executar o volume programado.
Ter matéria-prima suficiente não significa necessariamente que a ordem poderá ser produzida imediatamente.
É preciso analisar máquinas, equipamentos, tempo disponível, ordens já programadas e a sequência das operações.
Essa etapa ajuda a evitar uma programação maior do que a capacidade real da empresa.
O que é capacidade disponível?
A capacidade representa quanto uma operação, máquina ou setor consegue produzir em determinado período.
Ela pode ser analisada por:
-
hora;
-
turno;
-
dia;
-
semana;
-
mês.
Imagine uma máquina que produz 100 unidades por hora e opera durante oito horas por dia.
Em condições ideais, sua capacidade diária seria de 800 unidades.
Porém, essa capacidade pode ser reduzida por fatores como:
-
preparação da máquina;
-
troca de ferramentas;
-
manutenção;
-
ajustes;
-
paradas planejadas;
-
intervalos operacionais.
Por isso, é importante trabalhar com uma capacidade que represente a realidade do processo.
O que significa carga de produção?
A carga representa o volume de trabalho que foi programado para um recurso.
Se uma máquina possui 40 horas disponíveis na semana e as ordens programadas exigem 35 horas, ainda existe uma margem de cinco horas.
Se as ordens exigirem 50 horas, haverá uma sobrecarga de dez horas.
Essa comparação ajuda a identificar antecipadamente quando o plano não cabe dentro do tempo disponível.
Como comparar carga e capacidade?
A relação entre carga e capacidade permite saber se os recursos estão equilibrados.
Um exemplo simples:
Capacidade semanal: 80 horas
Carga programada: 65 horas
Nesse cenário, existem 15 horas ainda disponíveis.
Agora considere:
Capacidade semanal: 80 horas
Carga programada: 100 horas
A programação excede a capacidade em 20 horas.
Nesse caso, o responsável pode precisar:
-
alterar datas;
-
redistribuir ordens;
-
mudar prioridades;
-
utilizar outro recurso disponível;
-
rever a programação.
Esse tipo de análise evita criar prazos que dificilmente serão cumpridos.
O que analisar nas máquinas e equipamentos?
Cada recurso produtivo possui limitações próprias.
Antes de programar uma ordem, é importante avaliar pontos como:
-
disponibilidade da máquina;
-
velocidade de produção;
-
tempo de preparação;
-
manutenção programada;
-
capacidade por turno;
-
ordens que já estão utilizando o equipamento.
Uma máquina pode estar cadastrada como disponível, mas possuir manutenção prevista justamente no período em que uma nova ordem deveria ser executada.
Se essa informação não for considerada, a programação poderá precisar ser refeita.
Por que a sequência das operações é importante?
Alguns produtos passam por várias etapas antes de serem finalizados.
Um item pode seguir, por exemplo:
Corte → dobra → montagem → acabamento → inspeção.
Nesse caso, não adianta analisar apenas a capacidade de uma máquina.
É necessário verificar se todas as operações conseguem receber e processar o volume planejado.
Uma etapa anterior muito rápida pode gerar acúmulo na etapa seguinte.
É nesse ponto que surgem muitos gargalos.
Como identificar gargalos na produção?
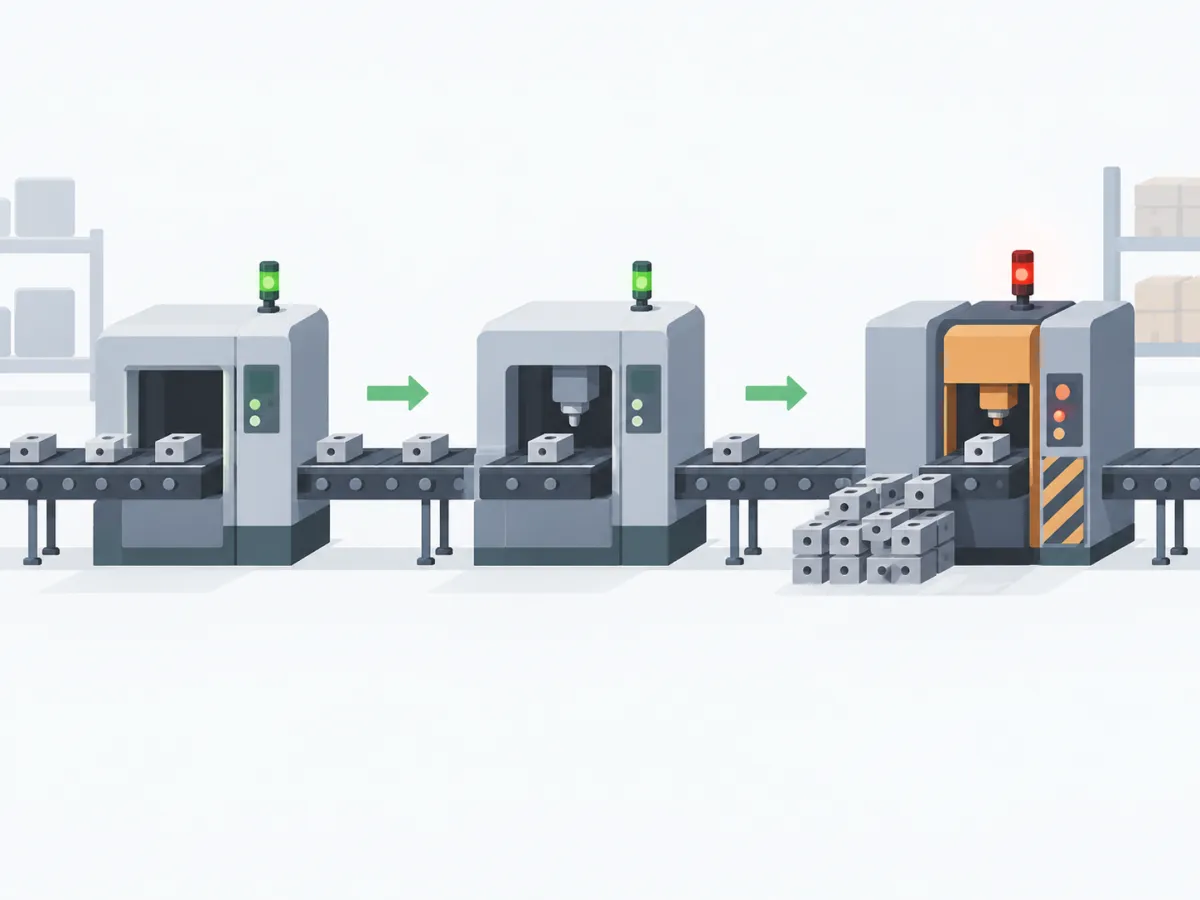
Gargalo é uma etapa cuja capacidade é menor do que a demanda que chega até ela.
Imagine duas operações consecutivas.
A primeira consegue processar 500 unidades por dia.
A segunda consegue processar apenas 300.
Mesmo que a primeira produza 500 unidades, apenas 300 poderão avançar diariamente.
As outras 200 ficarão aguardando.
Com o passar dos dias, o acúmulo pode crescer e aumentar o tempo total da produção.
Por isso, dentro do Fluxograma PCP, não basta analisar quanto cada máquina consegue produzir isoladamente. É necessário entender como os recursos funcionam em sequência e qual deles pode limitar o desempenho do conjunto.
Uma programação eficiente considera materiais disponíveis, capacidade, carga, sequência das operações e possíveis restrições antes de liberar novas ordens para o chão de fábrica.
Como transformar o planejamento em ordens de produção
Depois de analisar a demanda, conferir materiais e verificar a capacidade dos recursos, o planejamento precisa ser transformado em uma ação concreta. É nesse momento que entram as ordens de produção.
Elas organizam o que deverá ser fabricado e funcionam como uma referência para que as atividades saiam do planejamento e avancem para o chão de fábrica. Dessa maneira, a equipe consegue saber qual produto fabricar, em que quantidade, dentro de qual prazo e seguindo quais operações.
No Fluxograma PCP, essa etapa representa a passagem entre a organização das necessidades e a execução efetiva da fabricação.
O que é uma ordem de produção?
A ordem de produção é um registro que formaliza uma necessidade de fabricação.
Ela reúne as principais informações necessárias para orientar a execução de determinado produto ou lote. Em vez de a equipe trabalhar apenas com instruções informais, a ordem cria uma referência clara sobre aquilo que deverá ser realizado.
Imagine que o planejamento identifique a necessidade de fabricar 500 unidades de um item. Depois de confirmar materiais, recursos e capacidade, pode ser criada uma ordem contendo as informações necessárias para orientar essa fabricação.
A ordem também facilita o acompanhamento posterior, pois permite comparar aquilo que havia sido programado com o resultado obtido.
Quais informações devem aparecer na ordem?
Uma ordem precisa conter dados suficientes para que a produção entenda claramente o que deverá ser realizado.
Entre as principais informações estão:
-
produto a ser fabricado;
-
quantidade planejada;
-
data prevista para início;
-
prazo de conclusão;
-
nível de prioridade;
-
materiais necessários;
-
etapas ou operações;
-
máquinas e equipamentos;
-
observações importantes.
Dependendo do processo, também podem ser registrados lote, roteiro produtivo, tempos previstos e outras informações relacionadas à execução.
O objetivo não é adicionar informações sem necessidade, mas reunir os dados que realmente ajudam a organizar a fabricação.
Se uma ordem informa apenas o produto e a quantidade, por exemplo, ainda podem surgir dúvidas sobre prazo, recursos ou sequência das operações. Quanto mais claro estiver o planejamento, menores são as chances de interpretações diferentes durante a execução.
Como definir qual ordem deve ser produzida primeiro?
Quando existem várias necessidades de fabricação ao mesmo tempo, é necessário estabelecer uma sequência.
Esse processo é chamado de sequenciamento das ordens.
Não significa simplesmente executar as ordens na mesma sequência em que foram criadas. A decisão deve considerar a realidade da produção.
Alguns critérios importantes são:
-
prazo de entrega;
-
disponibilidade dos materiais;
-
capacidade dos recursos;
-
prioridade da demanda;
-
tempo necessário para fabricação;
-
sequência das operações;
-
impacto sobre outras ordens.
Considere duas ordens. A primeira possui entrega prevista para daqui a dois dias, mas depende de um componente que ainda não chegou. A segunda possui prazo de cinco dias e todos os materiais disponíveis.
Pode ser mais eficiente iniciar a segunda enquanto o material da primeira não está disponível, evitando que máquinas permaneçam ociosas.
O sequenciamento busca justamente equilibrar prazo, disponibilidade e capacidade.
Como definir prazos de produção?
Definir um prazo exige mais do que escolher uma data desejada para conclusão.
É necessário verificar se a fábrica possui condições reais para atender à programação.
Entre os fatores que precisam ser considerados estão:
-
materiais disponíveis;
-
tempo de preparação;
-
capacidade das máquinas;
-
duração das operações;
-
outras ordens programadas;
-
prioridade;
-
possíveis tempos de espera.
Imagine uma ordem que exige 20 horas de fabricação em determinada máquina.
Se esse equipamento possui apenas oito horas disponíveis por dia, não é possível considerar que a produção será concluída em poucas horas.
Também é necessário verificar se existem outras ordens ocupando o mesmo recurso.
Ao considerar essas condições antes de estabelecer os prazos, o planejamento se torna mais realista e reduz a necessidade de mudanças constantes.
Quando uma ordem deve ser liberada?
Criar uma ordem não significa que ela deve ser enviada imediatamente para produção.
A liberação deve acontecer quando existirem condições suficientes para iniciar e manter a fabricação.
Antes disso, pode ser necessário confirmar:
-
disponibilidade das matérias-primas;
-
capacidade do recurso;
-
sequência da programação;
-
documentação necessária;
-
prioridade;
-
disponibilidade das operações seguintes.
Liberar muitas ordens ao mesmo tempo sem essa análise pode aumentar o volume de itens aguardando processamento e dificultar a organização do chão de fábrica.
Por exemplo, imagine que existam cinco ordens prontas para serem liberadas, mas apenas duas possuem todos os materiais disponíveis.
Em vez de liberar as cinco e deixar três paradas aguardando componentes, o planejamento pode priorizar aquelas que já possuem condições de execução.
Essa decisão reduz ordens abertas sem andamento e facilita o acompanhamento.
Como evitar excesso de ordens abertas?
Manter muitas ordens simultaneamente em produção nem sempre representa maior produtividade.
Quando a quantidade de atividades abertas supera a capacidade disponível, podem surgir:
-
filas entre operações;
-
materiais espalhados pelo processo;
-
aumento do tempo de espera;
-
dificuldade para identificar prioridades;
-
maior risco de atrasos.
O ideal é buscar equilíbrio entre o que está planejado e aquilo que realmente pode ser executado.
A liberação controlada permite que o fluxo avance com menos interrupções e facilita a identificação de problemas.
Como acompanhar a execução no chão de fábrica
Depois que uma ordem é liberada, começa uma das etapas mais importantes do controle da produção: verificar o que realmente está acontecendo.
O planejamento define uma expectativa. O acompanhamento mostra a realidade.
Essa diferença é importante porque uma ordem programada para começar às 8 horas pode iniciar mais tarde. Uma produção prevista para alcançar 800 unidades pode terminar o dia com 620. Uma operação planejada para durar quatro horas pode consumir seis.
Sem registros, essas diferenças ficam difíceis de identificar.
Por que registrar o início da produção?
O primeiro ponto é registrar quando a ordem efetivamente começou.
Esse dado permite comparar a data e o horário programados com a execução real.
Por exemplo:
Início previsto: 8h
Início realizado: 10h30
Essa diferença de duas horas e meia pode indicar atraso na operação anterior, indisponibilidade de máquina, falta de material ou outro problema.
Ao acompanhar esse tipo de informação, o responsável consegue entender melhor onde os prazos estão sendo consumidos.
O que é apontamento de produção?
O apontamento consiste no registro das informações geradas durante a fabricação.
Ele ajuda a transformar a execução em dados que podem ser analisados posteriormente.
Entre as informações registradas podem estar:
-
quantidade produzida;
-
quantidade perdida;
-
horário de início;
-
horário de término;
-
tempo utilizado;
-
operação realizada.
Considere uma ordem planejada para fabricar 1.000 unidades.
Durante a execução foram produzidas 970 unidades, enquanto 30 foram classificadas como perda.
Esse registro permite entender por que a quantidade final ficou abaixo do previsto e avaliar se a diferença está dentro de um nível aceitável.
Como utilizar os status das ordens?
Os status ajudam a mostrar em qual situação cada ordem se encontra.
Uma classificação simples pode incluir:
-
planejada;
-
liberada;
-
em produção;
-
aguardando material;
-
pausada;
-
concluída.
A ordem planejada ainda está sendo preparada.
Quando liberada, já possui autorização para avançar para a execução.
O status em produção indica que alguma operação está sendo realizada.
Se houver falta de componente, a situação pode mudar para aguardando material.
Caso ocorra uma interrupção por outro motivo, ela pode ser classificada como pausada.
Depois que todas as operações necessárias forem finalizadas, a ordem passa para concluída.
Padronizar essas situações facilita a leitura do Fluxograma PCP e permite localizar rapidamente ordens que não estão avançando conforme esperado.
Produção prevista x produção realizada
Uma das análises mais importantes consiste em comparar aquilo que deveria ter sido produzido com o resultado efetivamente registrado.
Imagine a seguinte situação:
Produção prevista no dia: 800 unidades
Produção realizada: 620 unidades
Diferença: 180 unidades
A diferença, por si só, não explica o problema.
É necessário verificar o que aconteceu durante a execução.
A produção abaixo do planejado pode estar relacionada a:
-
parada de máquina;
-
falta de matéria-prima;
-
velocidade menor que a prevista;
-
perdas;
-
retrabalho;
-
atraso no início;
-
interrupções entre operações.
Ao identificar a causa, torna-se possível avaliar se a programação dos próximos períodos precisa ser ajustada.
Como identificar atrasos antes que comprometam o prazo?
Esperar a data final para descobrir que uma ordem está atrasada reduz as possibilidades de reação.
O acompanhamento ao longo da execução permite identificar desvios menores antes que eles cresçam.
Considere uma ordem programada para produzir 2.400 unidades em três dias, com meta diária de 800.
Se no primeiro dia forem produzidas apenas 620 unidades, já existe um desvio de 180.
Nesse momento, o responsável pode analisar a causa e avaliar as alternativas disponíveis antes do último dia de produção.
Caso a diferença seja identificada somente no encerramento da ordem, haverá menos tempo para realizar ajustes.
Por isso, acompanhar início, quantidade produzida, perdas, tempos e status transforma o planejamento em um processo contínuo de controle. A empresa deixa de observar apenas aquilo que deveria acontecer e passa a acompanhar o que realmente está ocorrendo no chão de fábrica.
Do pedido à conclusão da produção
| Etapa | O que acontece | Informação principal | Exemplo |
|---|---|---|---|
| Demanda | Identifica-se o que precisa ser produzido | Pedidos e previsão de demanda | Produzir 500 unidades |
| Estoque | Verifica-se o que já está disponível | Saldo de produtos acabados | 100 unidades disponíveis |
| Materiais | São conferidos os insumos necessários | Matérias-primas e componentes | Faltam 200 componentes |
| Capacidade | Avaliam-se máquinas e recursos disponíveis | Horas e capacidade produtiva | Máquina disponível por 16 horas |
| Programação | Define-se quando e em qual sequência produzir | Prioridades e prazos | Ordem A antes da Ordem B |
| Execução | A fabricação é iniciada conforme o planejamento | Ordem de produção | Produção de 400 unidades |
| Acompanhamento | Compara-se o planejado com o realizado | Apontamentos e indicadores | 380 produzidas de 400 previstas |
| Conclusão | A ordem é finalizada e os resultados são registrados | Quantidade final, perdas e tempo | Ordem concluída com 390 unidades |
Onde surgem os principais gargalos no fluxo do PCP?
Mesmo quando o planejamento está bem definido, alguns pontos podem limitar o ritmo da produção e provocar atrasos. Esses pontos são conhecidos como gargalos e podem aparecer em diferentes etapas, desde a disponibilidade de materiais até a capacidade das máquinas.
Identificar esses problemas dentro do Fluxograma PCP é importante porque um atraso localizado pode afetar várias atividades seguintes. Quanto antes a causa for percebida, maior é a possibilidade de reorganizar a programação e reduzir o impacto sobre os prazos.
Falta de matéria-prima
A falta de materiais é uma das causas mais comuns de interrupções na produção.
Uma ordem pode estar programada, possuir máquina disponível e ter prazo definido, mas não poderá avançar normalmente se os componentes necessários não estiverem disponíveis.
Esse problema pode impedir tanto o início quanto a continuidade de uma ordem.
Imagine uma produção que utiliza três componentes diferentes. Dois estão disponíveis, mas o terceiro ainda não chegou. Iniciar a fabricação sem avaliar quando esse material estará disponível pode fazer com que a ordem fique parada no meio do processo.
Por isso, o planejamento precisa verificar antecipadamente:
-
quantidade necessária;
-
saldo disponível;
-
materiais reservados;
-
prazo de reposição;
-
data prevista para produção.
Essa análise ajuda a evitar ordens liberadas sem condições reais de conclusão.
Programação acima da capacidade
Outro gargalo ocorre quando a quantidade de trabalho programada supera aquilo que máquinas e recursos conseguem executar.
Uma empresa pode ter vários pedidos confirmados, mas isso não significa que todos possam ser produzidos simultaneamente.
Considere uma máquina com capacidade para trabalhar 40 horas durante a semana. Se as ordens programadas exigirem 60 horas, existe uma sobrecarga de 20 horas.
Sem ajustes, parte da produção provavelmente será atrasada.
Esse tipo de situação pode gerar:
-
formação de filas;
-
aumento de ordens abertas;
-
prazos pouco realistas;
-
acúmulo de produtos entre operações;
-
constantes mudanças na programação.
Comparar carga e capacidade antes da liberação das ordens ajuda a criar uma sequência produtiva mais adequada.
Mudanças frequentes de prioridade
Alterações fazem parte da rotina produtiva, principalmente quando surgem novos pedidos ou necessidades urgentes.
O problema aparece quando as prioridades são modificadas constantemente e sem avaliar o impacto sobre aquilo que já estava programado.
Por exemplo, uma máquina pode estar preparada para produzir o Produto A. Se uma ordem do Produto B for colocada imediatamente como prioridade, pode ser necessário interromper a produção, realizar uma nova preparação e depois retornar ao Produto A.
Quando isso ocorre repetidamente, a empresa pode perder tempo com mudanças e aumentar o prazo das demais ordens.
Por isso, uma alteração de prioridade deve considerar:
-
urgência real;
-
impacto nos prazos existentes;
-
materiais disponíveis;
-
necessidade de preparação das máquinas;
-
capacidade das etapas seguintes.
Priorizar não significa apenas colocar uma ordem na frente das demais, mas avaliar como essa decisão afeta todo o fluxo.
Informações desatualizadas
O planejamento depende de informações confiáveis.
Se o estoque mostra uma quantidade que não existe fisicamente, uma ordem pode ser liberada acreditando que possui materiais suficientes.
O mesmo problema ocorre quando uma produção já foi concluída, mas continua aparecendo como aberta, ou quando uma máquina indisponível permanece registrada como disponível.
Dados desatualizados podem causar decisões incorretas sobre:
-
estoque;
-
necessidade de produção;
-
compra de materiais;
-
disponibilidade das máquinas;
-
prazos;
-
prioridades.
Manter os registros atualizados permite que as decisões reflitam a situação real da fábrica.
Ordens paradas entre operações
Nem todo atraso acontece durante uma operação. Muitas vezes, a maior parte do tempo é perdida entre uma etapa e outra.
Imagine um produto que precisa passar por corte, dobra e montagem.
O corte pode durar apenas duas horas, mas a peça pode permanecer um dia inteiro aguardando a máquina de dobra.
Nesse caso, o problema não está necessariamente na velocidade da primeira operação, mas no tempo de espera até a próxima etapa.
Acompanhar quando uma ordem termina uma atividade e quando inicia a seguinte ajuda a identificar esses períodos de parada.
Quando várias ordens ficam acumuladas no mesmo ponto, pode existir um gargalo de capacidade ou um problema de programação.
Perdas e retrabalhos
Perdas reduzem a quantidade final disponível e podem obrigar a empresa a produzir unidades adicionais.
Se uma ordem prevê 1.000 unidades e 80 são descartadas durante a fabricação, o resultado será inferior ao planejado.
Dependendo da demanda, pode ser necessário fabricar novamente essa diferença.
O retrabalho também consome capacidade. Quando uma peça precisa retornar para uma operação já realizada, ela ocupa máquinas e tempo que poderiam estar sendo utilizados por novas ordens.
Por isso, acompanhar perdas e retrabalhos ajuda a entender por que determinadas produções consomem mais tempo do que o previsto.
Como os atrasos podem se acumular?
As etapas produtivas normalmente possuem dependências.
Se uma ordem atrasa na primeira operação, pode chegar atrasada à segunda. A segunda, por sua vez, pode já estar ocupada quando a ordem finalmente estiver disponível.
Esse efeito pode continuar pelas próximas etapas.
Imagine uma ordem planejada para começar na segunda-feira.
O material necessário não chega e a produção é adiada para quarta-feira.
Quando o componente finalmente fica disponível, a máquina prevista originalmente já está executando outra ordem.
A produção precisa aguardar novamente.
Um atraso inicialmente causado pela falta de material passa a envolver também disponibilidade de máquina e reorganização da programação.
Essa situação demonstra por que o acompanhamento deve observar o processo como um conjunto, e não apenas cada atividade isoladamente.
Quais indicadores ajudam a saber se o fluxo do PCP está funcionando?
Além de acompanhar ordens individualmente, é importante utilizar indicadores para avaliar o desempenho do processo ao longo do tempo.
Os indicadores transformam registros da produção em informações que ajudam a identificar atrasos, desperdícios, problemas de capacidade e diferenças entre planejamento e execução.
No Fluxograma PCP, eles ajudam a verificar se o caminho planejado está realmente funcionando na prática.
Produção planejada x realizada
Esse indicador compara a quantidade que deveria ser produzida com aquilo que efetivamente foi concluído.
Exemplo:
Planejado: 1.000 unidades
Realizado: 920 unidades
Diferença: 80 unidades
Quando diferenças aparecem frequentemente, é importante investigar suas causas.
Elas podem estar relacionadas a perdas, paradas, falta de materiais, capacidade inadequada ou estimativas pouco realistas.
Ordens concluídas no prazo
Esse acompanhamento mostra quantas ordens foram finalizadas dentro das datas definidas.
Se 100 ordens foram concluídas durante determinado período e 85 terminaram no prazo, é possível observar que 15 tiveram algum tipo de atraso.
Mais importante do que olhar apenas o número é identificar padrões.
Se os atrasos aparecem sempre em determinado produto, máquina ou operação, pode existir um ponto específico que precisa ser analisado.
Lead time de produção
O lead time representa o tempo necessário para que uma ordem percorra o processo produtivo.
Ele pode considerar desde a liberação até a conclusão da fabricação.
Uma ordem liberada na segunda-feira e concluída na sexta-feira possui um tempo total de cinco dias, considerando esse critério.
Acompanhar esse indicador permite verificar se o processo está ficando mais rápido ou mais demorado ao longo do tempo.
Tempo de espera
O tempo de espera mostra quanto uma ordem permanece parada aguardando a próxima atividade.
Uma peça pode levar apenas três horas para ser realmente processada, mas permanecer dois dias esperando entre operações.
Nesse caso, reduzir apenas o tempo das máquinas pode não resolver o principal problema.
A análise deve observar também as filas e períodos de espera ao longo do fluxo.
Índice de perdas
Esse indicador ajuda a acompanhar materiais ou produtos descartados durante a produção.
Uma forma simples de analisar é comparar a quantidade perdida com a quantidade processada.
Se foram produzidas 2.000 unidades e 100 foram perdidas, essa informação deve ser registrada e acompanhada.
Aumento frequente das perdas pode indicar problemas em matéria-prima, regulagem de máquinas, processo ou execução.
Retrabalho
O retrabalho representa atividades que precisaram ser executadas novamente porque o resultado inicial não ficou conforme o esperado.
Esse indicador é importante porque o retrabalho utiliza tempo, máquinas e materiais sem representar uma nova produção planejada.
Quando ocorre com frequência, pode reduzir a capacidade disponível para outras ordens.
Utilização da capacidade
Esse indicador compara quanto da capacidade disponível foi efetivamente utilizada.
Imagine uma máquina com 160 horas disponíveis durante o mês e utilização registrada de 120 horas.
Essa informação ajuda a entender como os recursos estão sendo ocupados.
Porém, uma utilização muito alta também precisa ser analisada com cuidado. Operar constantemente próximo do limite pode dificultar o atendimento de imprevistos ou novas prioridades.
Ordens em atraso
Acompanhar a quantidade de ordens que ultrapassaram o prazo permite identificar rapidamente se a programação está sendo cumprida.
Não basta apenas contar quantas estão atrasadas. É importante verificar:
-
há quanto tempo estão atrasadas;
-
em qual etapa estão;
-
qual foi a causa;
-
quais recursos estão envolvidos;
-
quais pedidos podem ser impactados.
Ao reunir esses indicadores, a empresa consegue enxergar o desempenho da produção de forma mais ampla e identificar onde o planejamento precisa ser ajustado para tornar o fluxo mais previsível.
Como montar um Fluxograma PCP Simplificado na prática?
Depois de entender as etapas do planejamento e controle da produção, o próximo passo é transformar esse conhecimento em uma representação que faça sentido para a rotina da empresa.
O objetivo de um Fluxograma PCP não é criar um desenho complexo, mas organizar visualmente o caminho que a produção percorre desde o surgimento da demanda até a conclusão da ordem.
Para isso, o fluxo precisa refletir aquilo que realmente acontece na operação. Não adianta montar uma sequência idealizada que não corresponde ao dia a dia da fábrica. Quanto mais próximo da realidade estiver o desenho, mais útil ele será para identificar gargalos, orientar decisões e organizar as atividades.
Comece mapeando o processo atual
O primeiro passo é listar tudo o que acontece desde o momento em que surge uma necessidade de produção.
Essa demanda pode vir de:
-
pedidos confirmados;
-
previsão de vendas;
-
reposição de estoque;
-
necessidade interna;
-
programação de produção já definida.
Depois disso, é necessário acompanhar o caminho percorrido pela informação.
Por exemplo:
Pedido recebido → análise do estoque → verificação dos materiais → análise da capacidade → programação → emissão da ordem → produção → apontamento → conferência → conclusão.
Nesse primeiro momento, não é necessário detalhar todas as situações possíveis.
O mais importante é identificar as etapas principais e entender como elas se conectam.
Uma boa prática é conversar com os responsáveis pelas diferentes fases da produção e verificar como cada atividade realmente acontece. Isso ajuda a evitar que etapas importantes sejam esquecidas.
Identifique as principais decisões do processo
Nem todo fluxo acontece de maneira totalmente linear.
Em vários momentos, uma decisão determina se a produção pode continuar ou se alguma ação precisa acontecer antes.
Por isso, além das atividades, é importante identificar os pontos de decisão.
Algumas perguntas comuns são:
-
há produto acabado em estoque?
-
existe matéria-prima suficiente?
-
todos os componentes estão disponíveis?
-
há capacidade produtiva no período?
-
a máquina necessária está disponível?
-
a ordem possui prioridade?
-
existem condições para liberar a fabricação?
Imagine que o processo chegue à etapa de conferência dos materiais.
Se todos os componentes estiverem disponíveis, a programação pode continuar.
Caso exista falta de matéria-prima, o fluxo pode seguir para uma necessidade de reposição antes de retornar ao planejamento.
Essa lógica permite que o fluxograma represente não apenas o caminho normal, mas também as decisões que podem alterar a sequência.
Organize as etapas em uma sequência lógica
Depois de mapear atividades e decisões, organize tudo em uma ordem simples de compreender.
Um modelo inicial pode seguir esta sequência:
Demanda → Estoque → Materiais → Capacidade → Planejamento → Programação → Ordem de Produção → Execução → Apontamento → Conferência → Conclusão.
Cada etapa precisa responder a uma pergunta específica.
Na demanda, identifica-se o que precisa ser produzido.
No estoque, verifica-se aquilo que já está disponível.
Na análise de materiais, são conferidos os componentes necessários.
Na capacidade, verifica-se se máquinas e recursos conseguem executar a produção.
No planejamento e na programação, são definidas quantidades, datas e prioridades.
A ordem formaliza a fabricação.
A execução representa aquilo que acontece no chão de fábrica.
O apontamento registra os resultados.
Por fim, a conferência compara o planejado com o realizado.
Essa sequência cria uma visão clara do processo sem tornar o Fluxograma PCP difícil de interpretar.
Defina quem é responsável por cada etapa
Um fluxo bem desenhado também precisa deixar claro quem participa de cada atividade.
Quando as responsabilidades não estão definidas, podem surgir dúvidas sobre quem deve atualizar informações, conferir materiais ou alterar a situação de uma ordem.
Por isso, vale estabelecer responsáveis por atividades como:
-
registrar a demanda;
-
conferir o estoque;
-
verificar materiais;
-
avaliar capacidade;
-
programar ordens;
-
liberar a produção;
-
registrar apontamentos;
-
acompanhar atrasos;
-
concluir ordens.
Isso não significa que apenas uma pessoa possa participar de cada etapa. O objetivo é saber quem possui responsabilidade sobre a atualização e o acompanhamento das informações.
Quando todos sabem o que precisam registrar, o fluxo tende a ficar mais confiável.
Padronize os status das ordens
Outro ponto importante é criar uma classificação simples para identificar a situação de cada ordem.
Sem padronização, uma pessoa pode utilizar “aguardando”, outra “parada” e outra “pendente” para representar situações semelhantes.
Isso dificulta o acompanhamento.
Uma estrutura simples pode utilizar:
-
planejada;
-
liberada;
-
em produção;
-
aguardando material;
-
pausada;
-
concluída.
Dependendo da empresa, também podem ser utilizados outros status específicos.
O importante é que cada classificação tenha um significado claro.
Por exemplo, “aguardando material” deve indicar realmente que a ordem não consegue avançar por falta de algum componente. Já “pausada” pode representar uma interrupção por outro motivo.
Com essa padronização, os responsáveis conseguem entender rapidamente a situação da produção.
Centralize as informações utilizadas no planejamento
O fluxograma perde eficiência quando cada etapa utiliza informações diferentes ou desatualizadas.
Imagine que o estoque seja controlado em uma planilha, as ordens em outro arquivo e a programação em anotações separadas.
Nesse cenário, a empresa pode ter dificuldade para saber qual informação representa a situação atual.
Por isso, é importante reduzir controles paralelos e manter os principais dados acessíveis para quem participa do processo.
Entre as informações que devem estar organizadas estão:
-
pedidos;
-
estoque;
-
materiais;
-
ordens abertas;
-
quantidades planejadas;
-
quantidades produzidas;
-
prazos;
-
status;
-
capacidade;
-
apontamentos.
Quanto mais alinhadas estiverem essas informações, menor será o risco de liberar uma ordem com base em dados incorretos.
Revise o fluxo periodicamente
O processo produtivo muda com o tempo.
Novas máquinas podem ser adicionadas, produtos podem passar por operações diferentes, prioridades podem mudar e determinadas etapas podem deixar de fazer sentido.
Por isso, o fluxograma não deve ser visto como algo definitivo.
É importante revisá-lo periodicamente e comparar o desenho com o que realmente acontece na fábrica.
Algumas perguntas ajudam nessa revisão:
-
as etapas ainda representam a rotina atual?
-
existe alguma atividade que não foi incluída?
-
há etapas que não são mais utilizadas?
-
surgiram novos pontos de decisão?
-
existem gargalos recorrentes?
-
os responsáveis estão bem definidos?
-
os status ainda são suficientes?
Essa revisão evita que o fluxo se torne apenas um documento antigo sem utilidade prática.
Comece simples e aumente o nível de detalhe aos poucos
Um erro comum é tentar representar todas as exceções logo na primeira versão.
Isso pode resultar em um desenho cheio de ramificações e difícil de interpretar.
O ideal é começar pelas etapas essenciais.
Por exemplo:
Demanda → Estoque → Materiais → Programação → Produção → Acompanhamento → Conclusão.
Depois que esse fluxo estiver claro, podem ser adicionadas decisões.
Na etapa de materiais:
Material disponível?
Se sim → continuar programação.
Se não → gerar necessidade de reposição.
Na análise da capacidade:
Há capacidade?
Se sim → programar ordem.
Se não → ajustar data ou sequência.
Dessa forma, o fluxo cresce de maneira organizada, sem perder sua função principal.
Exemplo de Fluxograma PCP pronto para utilizar como referência
Um modelo prático pode ser estruturado da seguinte forma:
Pedido ou demanda → verificar estoque → calcular necessidade de produção → conferir materiais → analisar capacidade → definir prioridade → programar → gerar ordem de produção → liberar → produzir → registrar apontamentos → comparar planejado x realizado → concluir ordem.
Dentro desse fluxo, ainda podem existir decisões intermediárias.
Por exemplo:
Se houver estoque suficiente → atender a demanda sem nova produção.
Se faltar material → identificar necessidade de reposição.
Se não houver capacidade → reorganizar a programação.
Se a produção ficar abaixo do previsto → investigar o motivo e ajustar o planejamento.
Esse modelo ajuda a visualizar não apenas a sequência da fabricação, mas também quais informações precisam ser conferidas em cada ponto.
Ao manter o Fluxograma PCP simples, atualizado e conectado à rotina real da fábrica, a empresa consegue tornar o planejamento mais fácil de acompanhar e criar uma visão clara desde a demanda inicial até o encerramento da ordem.