Introdução
Organizar uma produção exige muito mais do que definir o que precisa ser fabricado. É necessário compreender a demanda, verificar a disponibilidade de materiais, analisar a capacidade das máquinas, estabelecer prioridades e acompanhar o andamento das ordens. Nesse contexto, o Planejamento e Controle da Produção tem a função de coordenar diferentes informações para que a fábrica consiga trabalhar de maneira organizada e com maior previsibilidade.
O PCP ajuda a transformar pedidos e necessidades de produção em uma programação estruturada. Antes de uma ordem chegar ao chão de fábrica, diversas decisões precisam ser tomadas, como verificar se existem materiais disponíveis, identificar quais equipamentos serão utilizados, calcular o tempo necessário e determinar quando cada operação deve acontecer.
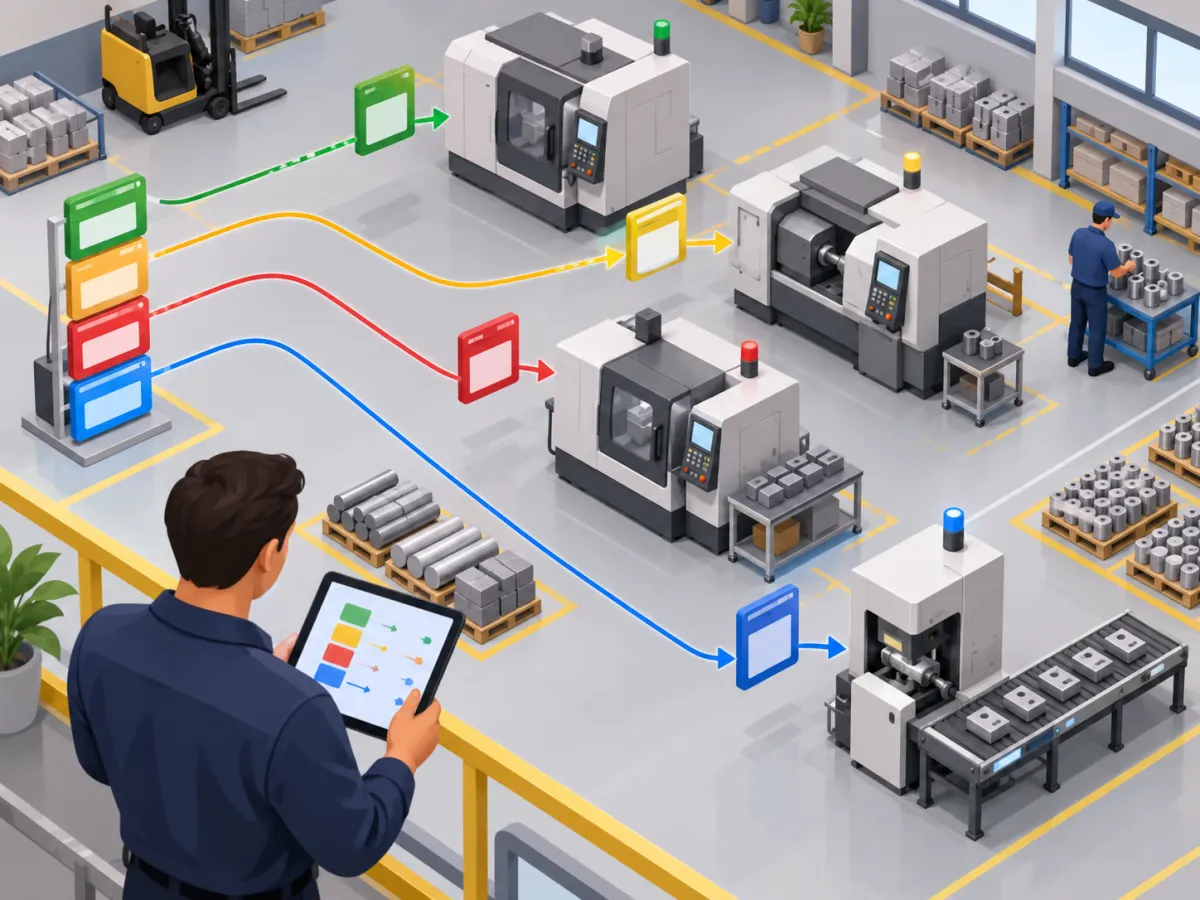
Quando essas informações são analisadas separadamente, pode ser difícil compreender como uma etapa interfere nas demais. Por isso, o uso de um Fluxograma PCP permite representar visualmente a sequência das atividades, ajudando gestores e responsáveis pela produção a entender o caminho percorrido por cada ordem.
Essa representação facilita a identificação de situações que podem comprometer o planejamento. Uma ordem pode, por exemplo, permanecer parada porque determinada matéria-prima ainda não chegou. Em outro caso, várias ordens podem ficar acumuladas antes de uma máquina cuja capacidade é menor que a demanda programada.
Ao visualizar essas situações dentro de um fluxo, fica mais simples perceber onde estão:
-
Ordens acumuladas;
-
Operações demoradas;
-
Materiais indisponíveis;
-
Máquinas sobrecarregadas;
-
Filas entre processos;
-
Retrabalhos;
-
Paradas produtivas;
-
Etapas que atrasam as operações seguintes.
O objetivo não é apenas apresentar graficamente o processo, mas facilitar a análise da produção como um conjunto de atividades conectadas. Uma mudança realizada no início do processo pode influenciar etapas posteriores, principalmente quando existem dependências entre máquinas, operações e materiais.
Imagine uma indústria que trabalhe com corte, usinagem, montagem, inspeção e acabamento. Caso o setor de corte produza mais rapidamente do que a usinagem consegue processar, haverá um acúmulo de peças aguardando a próxima operação. Sem uma visão completa do fluxo, o aumento da produção no primeiro setor poderia até parecer positivo. Na prática, porém, ele estaria aumentando a fila existente em outra etapa.
É justamente nesse tipo de situação que a visualização do processo se torna importante para o planejamento.
Além de localizar atrasos, essa análise permite entender suas possíveis causas. Nem sempre uma ordem atrasada significa que determinada máquina está produzindo lentamente. O problema pode ter começado anteriormente, devido à falta de material, mudança frequente de prioridades, manutenção, tempo elevado de preparação ou programação incompatível com a capacidade disponível.
Por isso, organizar o fluxo produtivo significa observar não apenas o resultado final, mas também tudo o que acontece entre o recebimento da demanda e a conclusão da produção.
O que é um Fluxograma PCP?
O fluxograma aplicado ao Planejamento e Controle da Produção é uma representação visual das etapas pelas quais uma demanda ou ordem de produção passa dentro da empresa. Ele mostra a sequência das operações e pode indicar decisões, verificações, movimentações de materiais e pontos de controle existentes durante o processo.
Em vez de acompanhar somente uma lista de ordens abertas, o Fluxograma PCP permite enxergar como essas ordens avançam entre diferentes etapas.
Um fluxo simplificado pode seguir esta sequência:
Pedido recebido → análise da necessidade → verificação do estoque → planejamento dos materiais → análise da capacidade → programação → liberação da ordem → produção → inspeção → finalização.
Cada empresa pode apresentar etapas diferentes. Uma fábrica que trabalha com produtos personalizados, por exemplo, pode precisar incluir aprovação técnica antes da liberação da ordem. Já uma indústria com diversas operações pode representar separadamente corte, dobra, soldagem, pintura, montagem e inspeção.
O mais importante é que o desenho represente aquilo que realmente acontece durante a operação.
Qual a diferença entre visualizar o processo e acompanhar ordens isoladas?
Acompanhar uma ordem individualmente permite saber seu status atual. É possível identificar se ela está aguardando material, em produção, parada ou finalizada. Essa informação é importante, mas não revela necessariamente como o conjunto das ordens está afetando a capacidade da fábrica.
Ao visualizar o processo inteiro, torna-se possível perceber padrões.
Se apenas uma ordem estiver parada antes da pintura, pode ser uma situação pontual. Entretanto, se várias ordens estiverem se acumulando constantemente antes dessa mesma etapa, existe um sinal de que o setor precisa ser analisado com maior atenção.
O Fluxograma PCP também ajuda a identificar relações entre diferentes atividades. Quando uma etapa depende da conclusão de outra, qualquer atraso pode se propagar pelo restante da programação.
Por exemplo, considere uma ordem que precise passar pelas operações de corte, dobra e montagem. Se o corte atrasar duas horas, a máquina de dobra reservada para aquela ordem poderá ficar ociosa ou receber outro serviço. Essa mudança pode alterar o sequenciamento planejado e afetar outras ordens programadas para o mesmo período.
Uma visão estruturada permite identificar esse encadeamento com mais facilidade.
Quais informações podem aparecer no fluxograma?
A quantidade de informações deve ser suficiente para explicar o processo sem tornar a representação excessivamente complexa. O nível de detalhamento depende do objetivo da empresa e da quantidade de etapas existentes.
Entre os principais elementos que podem fazer parte do fluxo estão:
-
Pedidos recebidos;
-
Ordens de produção;
-
Disponibilidade de materiais;
-
Máquinas e equipamentos;
-
Etapas de fabricação;
-
Pontos de inspeção;
-
Movimentações entre setores;
-
Estoques intermediários;
-
Produto acabado.
Os pedidos normalmente representam o início da necessidade produtiva. A partir deles, o planejamento pode verificar quantidades, datas previstas e especificações necessárias.
As ordens de produção transformam essa necessidade em uma instrução para fabricação. Elas podem indicar o produto, quantidade, materiais, operações necessárias, prazo e demais informações utilizadas durante a execução.
Os materiais também precisam ser considerados. Antes da liberação de uma ordem, é importante identificar se os componentes necessários estão disponíveis ou se existe alguma pendência que possa impedir o início da produção.
Máquinas e equipamentos aparecem como recursos necessários para determinadas operações. Quando diversas ordens dependem do mesmo equipamento, é preciso avaliar sua capacidade para evitar uma programação superior ao volume que realmente pode ser executado.
As inspeções podem ser incluídas em pontos estratégicos. Dependendo do processo, uma peça pode precisar ser conferida antes de seguir para a próxima operação, evitando que problemas avancem para etapas posteriores.
Já os estoques intermediários representam produtos ou componentes que terminaram determinada operação, mas ainda aguardam a próxima etapa. Um crescimento constante desses estoques merece atenção porque pode indicar desequilíbrio entre capacidades.
No fim do processo, o produto acabado representa a conclusão das operações planejadas e sua disponibilidade para as etapas seguintes da empresa.
Assim, a utilização de um Fluxograma PCP ajuda a reunir diferentes informações em uma sequência lógica, permitindo observar como pedidos, materiais, recursos e operações se relacionam durante a produção. Essa visão facilita a localização de pontos de espera e cria uma base mais clara para analisar onde o processo precisa ser ajustado.
Como funciona o fluxo do PCP do pedido até a produção?
O Planejamento e Controle da Produção precisa transformar uma necessidade comercial em atividades que possam ser executadas de forma organizada dentro da fábrica. Para isso, o processo deve seguir uma sequência lógica, permitindo que materiais, recursos, prazos e ordens sejam avaliados antes da execução.
De forma simplificada, o fluxo pode ser representado assim:
Demanda → análise do pedido → materiais → capacidade → programação → ordem de produção → execução → apontamento → controle → finalização
Cada etapa possui uma função específica e influencia diretamente as etapas seguintes. Quando uma delas apresenta informações incorretas, atrasos ou falta de recursos, toda a programação pode ser afetada.
Um Fluxograma PCP ajuda a visualizar essa sequência e entender em qual ponto cada ordem se encontra.
Demanda
A demanda representa a necessidade que inicia o planejamento. Ela pode surgir de pedidos de clientes, previsões de vendas, reposição de estoque ou necessidades internas da empresa.
Nesse momento, é importante identificar:
-
Produto solicitado;
-
Quantidade necessária;
-
Prazo desejado;
-
Características do produto;
-
Prioridade;
-
Necessidade de fabricação.
Essas informações servem como base para todas as decisões posteriores.
Análise do pedido
Depois de receber a demanda, é necessário verificar se o pedido pode ser atendido conforme as condições disponíveis.
A análise pode considerar o prazo solicitado, quantidade, especificações técnicas, necessidade de materiais e capacidade existente.
Essa etapa evita que a produção seja programada sem verificar previamente se existem condições reais para executar a ordem.
Por exemplo, um pedido pode exigir uma quantidade elevada em um período curto. Antes de confirmar a programação, é preciso avaliar se máquinas, materiais e tempo disponível suportam essa necessidade.
Materiais
A próxima etapa consiste em verificar quais materiais serão utilizados.
O planejamento deve conferir:
-
Matéria-prima;
-
Componentes;
-
Insumos;
-
Embalagens;
-
Produtos intermediários.
Se determinado item estiver indisponível, a ordem pode precisar aguardar reposição ou ser reprogramada.
Essa análise é fundamental porque uma máquina disponível não garante que a produção poderá começar. Sem os materiais necessários, o recurso permanece sem condições de executar a ordem.
Capacidade produtiva
Depois de verificar os materiais, é necessário analisar se os recursos da fábrica possuem capacidade para atender à demanda.
Essa avaliação pode considerar:
-
Horas disponíveis;
-
Máquinas necessárias;
-
Turnos;
-
Tempo de operação;
-
Paradas programadas;
-
Manutenções;
-
Ordens já programadas.
A análise da capacidade evita a criação de cronogramas que ultrapassem aquilo que a fábrica realmente consegue produzir.
Se uma máquina possui oito horas disponíveis no dia e as ordens programadas exigem doze horas, existe uma sobrecarga que deverá ser corrigida.
Programação
Com demanda, materiais e capacidade analisados, o PCP pode organizar quando cada ordem será executada.
A programação distribui as atividades ao longo do período produtivo, considerando prazos e recursos disponíveis.
Nesse momento, podem ser definidos:
-
Data de início;
-
Previsão de término;
-
Recurso utilizado;
-
Quantidade;
-
Prioridade;
-
Sequência das atividades.
Uma programação adequada reduz mudanças improvisadas e ajuda a manter maior estabilidade durante a execução.
Ordem de produção
A ordem de produção formaliza aquilo que deverá ser fabricado.
Ela funciona como uma referência para o processo produtivo e pode reunir informações como produto, quantidade, operações, materiais e prazos.
A ordem deve estar relacionada ao planejamento realizado anteriormente. Quando ordens são liberadas sem verificar materiais ou capacidade, aumentam as chances de ocorrerem paradas, filas e atrasos.
Execução
A execução representa o momento em que a fabricação efetivamente acontece.
As ordens são encaminhadas aos recursos responsáveis e passam pelas operações necessárias.
Dependendo da empresa, uma mesma ordem pode percorrer diversos setores antes de ser concluída.
Um produto pode seguir, por exemplo:
Corte → dobra → soldagem → pintura → montagem → inspeção.
Durante essa etapa, é importante observar se as atividades seguem aquilo que foi programado.
Apontamento da produção
O apontamento registra o que realmente aconteceu durante a execução.
Entre as informações que podem ser registradas estão:
-
Quantidade produzida;
-
Horário de início;
-
Horário de término;
-
Tempo utilizado;
-
Perdas;
-
Paradas;
-
Quantidade aprovada;
-
Quantidade pendente.
Esses dados ajudam a comparar o planejamento com a realidade da fábrica.
Controle
O controle acompanha o andamento das ordens e identifica possíveis desvios.
Se determinada operação estava prevista para terminar pela manhã, mas continua em execução no período da tarde, é necessário verificar o motivo.
O controle permite encontrar atrasos enquanto eles ainda estão ocorrendo, facilitando ajustes antes que afetem um número maior de ordens.
Finalização
A última etapa acontece quando todas as operações previstas foram concluídas.
Nesse momento, é importante confirmar se a quantidade planejada foi realmente produzida e se a ordem pode ser encerrada.
Esse fechamento também gera informações importantes para futuros planejamentos, pois permite comparar o tempo previsto com o realizado.
Quais etapas devem fazer parte de um Fluxograma PCP?
Não existe uma única estrutura que funcione para todas as fábricas. O processo deve acompanhar as características da produção e representar as atividades que realmente fazem parte da rotina.
Mesmo assim, algumas etapas são comuns e ajudam a construir uma visão organizada do planejamento.
O Fluxograma PCP pode começar pelo recebimento da demanda e terminar somente quando a ordem estiver totalmente concluída.
Recebimento da demanda
É o ponto inicial do processo. A empresa recebe a necessidade e identifica o que deverá ser produzido, em qual quantidade e para qual prazo.
Essa etapa deve fornecer informações suficientes para que o planejamento possa avaliar a viabilidade da produção.
Planejamento das necessidades
Depois da entrada da demanda, é preciso determinar tudo o que será necessário para atendê-la.
Isso inclui materiais, operações, equipamentos e tempo de fabricação.
O planejamento permite antecipar possíveis dificuldades antes de liberar uma ordem.
Consulta ao estoque
A consulta ao estoque verifica se os materiais necessários estão disponíveis.
É importante diferenciar aquilo que aparece registrado da quantidade realmente disponível para utilização, principalmente quando existem materiais já reservados para outras ordens.
Verificação de materiais
Além de consultar o saldo, o PCP precisa confirmar se todos os itens necessários estarão disponíveis no momento correto.
Uma ordem pode depender de vários componentes. A falta de apenas um deles pode impedir o início ou a continuidade da fabricação.
Análise da capacidade produtiva
A capacidade deve ser comparada com a carga planejada.
Essa verificação mostra se máquinas e outros recursos conseguem absorver o volume programado dentro do prazo.
Quando a carga é maior que a capacidade, podem surgir filas e atrasos.
Programação das ordens
Depois das análises anteriores, as ordens são distribuídas ao longo do período produtivo.
A programação deve considerar prazos, recursos, materiais e disponibilidade operacional.
Sequenciamento
O sequenciamento define qual ordem será executada primeiro e qual será executada depois.
A decisão pode considerar:
-
Prazo;
-
Prioridade;
-
Disponibilidade de materiais;
-
Tempo de processamento;
-
Setup;
-
Dependência entre operações.
Uma boa sequência reduz mudanças desnecessárias durante a produção.
Liberação para produção
Depois de planejada e programada, a ordem pode ser liberada para execução.
Antes da liberação, é recomendável confirmar novamente se materiais, informações e recursos necessários estão disponíveis.
Acompanhamento
Com a produção iniciada, o planejamento precisa acompanhar o avanço das ordens.
Isso permite verificar se a programação está sendo cumprida e localizar rapidamente operações atrasadas.
Ao representar essas etapas em um Fluxograma PCP, torna-se mais simples identificar onde determinada ordem está parada e quais atividades ainda precisam ser realizadas.
Finalização da ordem
A ordem deve ser finalizada quando todas as operações previstas forem concluídas e os registros necessários estiverem atualizados.
Nesse momento, podem ser conferidos:
-
Quantidade planejada;
-
Quantidade produzida;
-
Tempo previsto;
-
Tempo realizado;
-
Perdas registradas;
-
Data de conclusão.
Essas informações ajudam a melhorar os próximos ciclos de planejamento, pois mostram diferenças entre aquilo que foi programado e aquilo que realmente aconteceu na produção.
Como identificar gargalos utilizando o Fluxograma PCP?
Os gargalos são pontos do processo produtivo que limitam o avanço das ordens e reduzem a capacidade de manter um fluxo contínuo. Eles podem surgir em uma máquina, setor, operação ou até mesmo em uma etapa de espera entre dois processos.
Para identificar esses pontos, não basta observar somente quais ordens estão atrasadas. É necessário analisar onde os produtos permanecem por mais tempo, onde existem filas frequentes e quais recursos recebem uma carga maior do que conseguem processar.
O Fluxograma PCP facilita essa análise porque mostra a sequência das atividades e permite localizar os pontos em que o fluxo começa a perder velocidade.
Acúmulo de ordens
Um dos sinais mais evidentes de gargalo é o aumento constante da quantidade de ordens esperando determinada operação.
Imagine que dez ordens estejam programadas para passar pelos setores de corte, dobra e montagem. O corte consegue concluir as atividades rapidamente, mas a dobra processa menos ordens no mesmo período.
Com o passar do tempo, várias ordens começam a se acumular antes da dobra.
Esse acúmulo demonstra que a capacidade da etapa anterior está liberando trabalho mais rapidamente do que a operação seguinte consegue absorver.
Por isso, é importante observar não somente quantas ordens estão em produção, mas também onde elas estão concentradas.
Filas entre operações
As filas produtivas acontecem quando materiais ou ordens terminam uma etapa e precisam aguardar para entrar na próxima.
Uma fila eventual pode fazer parte da rotina. O problema aparece quando ela ocorre constantemente no mesmo ponto.
Alguns sinais merecem atenção:
-
Peças aguardando processamento por longos períodos;
-
Ordens paradas entre dois setores;
-
Produtos intermediários acumulados;
-
Grande diferença de velocidade entre operações;
-
Recursos anteriores produzindo mais do que a próxima etapa consegue receber.
O acompanhamento dessas filas ajuda a encontrar operações que estão restringindo a continuidade da produção.
Máquinas sobrecarregadas
Outra situação comum é concentrar uma quantidade excessiva de ordens em determinado equipamento.
Se uma máquina possui oito horas disponíveis e recebe uma programação que exige doze horas de processamento, parte das atividades inevitavelmente será transferida para outro período.
Quando isso acontece repetidamente, começam a surgir atrasos.
A sobrecarga pode ser percebida por meio de:
-
Grande quantidade de ordens aguardando a mesma máquina;
-
Utilização próxima do limite durante vários períodos;
-
Necessidade constante de reprogramação;
-
Atrasos concentrados em uma operação específica;
-
Dificuldade para encaixar novas ordens.
A comparação entre carga programada e capacidade disponível é essencial para entender se o problema está realmente relacionado ao equipamento.
Materiais esperando processamento
Nem todo material parado representa falta de trabalho. Em muitos casos, significa exatamente o contrário: a etapa seguinte está ocupada e ainda não consegue receber uma nova ordem.
Quando grandes quantidades de peças ficam aguardando entre operações, é necessário investigar o motivo.
O Fluxograma PCP ajuda a visualizar essa concentração e relacioná-la com as etapas anteriores e posteriores.
Assim, fica mais fácil entender se existe uma limitação de capacidade, atraso, parada de máquina ou problema de sequenciamento.
Etapas com tempo elevado
O tempo utilizado em cada operação também precisa ser acompanhado.
Uma atividade prevista para durar uma hora, mas que normalmente exige três horas, pode causar impacto em diversas ordens seguintes.
Diferenças frequentes entre tempo previsto e realizado podem indicar:
-
Cadastro inadequado de tempos;
-
Processo pouco padronizado;
-
Equipamento com desempenho abaixo do esperado;
-
Setup superior ao previsto;
-
Retrabalho;
-
Interrupções durante a operação.
Ao identificar essas diferenças, o planejamento pode revisar os tempos utilizados na programação e tornar os próximos cronogramas mais próximos da realidade.
Ordens constantemente atrasadas
Quando várias ordens passam pelo mesmo recurso e terminam atrasadas, existe um padrão que merece análise.
O atraso final nem sempre começou na última operação.
Uma ordem pode chegar atrasada ao acabamento porque ficou muito tempo esperando na montagem. Da mesma forma, a montagem pode ter atrasado porque os materiais chegaram depois da data programada.
Por isso, a análise precisa acompanhar todo o caminho percorrido pela ordem.
Paradas frequentes
Máquinas ou processos que apresentam interrupções constantes também podem se transformar em pontos críticos.
As paradas reduzem a capacidade disponível e fazem com que ordens programadas para determinado período sejam transferidas para horários ou dias seguintes.
É importante observar:
-
Frequência das interrupções;
-
Tempo total parado;
-
Quantidade de ordens afetadas;
-
Impacto nas operações seguintes;
-
Necessidade de reprogramação.
Quanto maior a dependência de outras etapas em relação ao recurso parado, maior tende a ser o impacto sobre o fluxo produtivo.
Exemplo prático
Considere uma fábrica com três etapas principais:
Corte → montagem → acabamento.
O corte consegue processar 100 peças por período, enquanto a montagem também consegue trabalhar com volume semelhante. O acabamento, entretanto, possui capacidade para apenas 60 peças.
Mesmo que corte e montagem estejam trabalhando dentro do esperado, aproximadamente 40 peças podem permanecer aguardando acabamento a cada período, dependendo da programação.
Com o passar dos dias, esse estoque intermediário tende a crescer.
Nesse cenário, aumentar a velocidade do corte não resolveria o problema. Pelo contrário, poderia ampliar ainda mais o volume acumulado.
A análise do fluxo mostra que o acabamento precisa receber atenção, seja por meio de ajuste da programação, redistribuição da carga, revisão do processo ou aumento de capacidade.
Quais são as principais causas de gargalos na produção?
Encontrar o ponto em que as ordens se acumulam é apenas a primeira parte da análise. Depois disso, é necessário descobrir por que aquele problema está acontecendo.
Um mesmo sintoma pode possuir causas diferentes. Uma máquina com muitas ordens na fila, por exemplo, pode estar sobrecarregada porque sua capacidade é insuficiente ou porque o sequenciamento está provocando setups excessivos.
Por isso, o Fluxograma PCP deve ser utilizado em conjunto com informações sobre tempos, materiais, capacidade e andamento das ordens.
Capacidade insuficiente
A capacidade insuficiente ocorre quando um recurso não consegue processar o volume exigido dentro do período disponível.
Se uma operação consegue produzir 200 unidades por dia, mas a programação exige 300, haverá formação de fila caso nenhuma alteração seja realizada.
Esse desequilíbrio pode acontecer em uma máquina específica ou em todo um setor.
Falta de materiais
A ausência de matéria-prima ou componentes pode interromper ordens que estavam programadas para começar.
Além de atrasar aquela fabricação, a falta de materiais pode modificar toda a sequência planejada.
Outras ordens são colocadas no lugar, prioridades são alteradas e recursos podem ficar ociosos enquanto aguardam novos serviços.
Setup demorado
Setup é o período necessário para preparar máquinas e recursos para uma nova produção.
Quando existem muitas trocas ou quando a preparação demora mais do que o previsto, parte da capacidade disponível é consumida sem fabricação efetiva.
Um sequenciamento inadequado pode aumentar ainda mais esse problema ao alternar constantemente produtos com configurações diferentes.
Máquinas indisponíveis
Paradas para manutenção, falhas inesperadas ou indisponibilidade de equipamentos reduzem a capacidade planejada.
Se uma programação foi criada considerando oito horas disponíveis, mas a máquina permanece parada durante duas horas, o período útil passa a ser menor.
As ordens programadas precisam então ser reorganizadas conforme a nova disponibilidade.
Sequenciamento inadequado
A ordem em que os produtos são fabricados influencia diretamente o desempenho da produção.
Um sequenciamento mal organizado pode gerar:
-
Trocas excessivas;
-
Maior tempo de preparação;
-
Esperas;
-
Mudanças frequentes de prioridade;
-
Atrasos em pedidos importantes.
Por isso, prazo, capacidade, materiais e características das operações precisam ser avaliados em conjunto.
Falta de padronização
Quando uma mesma atividade é executada de maneiras muito diferentes, os tempos de produção podem variar significativamente.
Essa variação dificulta a programação porque o planejamento deixa de ter uma referência confiável sobre quanto tempo cada operação realmente exige.
Processos mais padronizados tornam os tempos mais previsíveis e facilitam a organização das ordens.
Retrabalho
Produtos que precisam retornar para operações anteriores ocupam novamente máquinas e recursos que já estavam programados para outras ordens.
O retrabalho aumenta a carga real da produção sem necessariamente aparecer na programação original.
Além disso, pode criar novas filas e modificar prioridades.
Dependência entre operações
Muitas ordens possuem etapas que precisam ocorrer em sequência.
A montagem pode depender da conclusão do corte, enquanto o acabamento depende da montagem.
Quando uma etapa atrasa, todas as operações seguintes podem ser afetadas.
Quanto maior a dependência entre atividades, maior a necessidade de acompanhar o avanço de cada uma delas.
Programação acima da capacidade disponível
Um dos problemas mais comuns acontece quando são programadas mais ordens do que os recursos conseguem executar.
Uma programação pode parecer adequada considerando somente os prazos, mas se não levar em conta máquinas, tempos e disponibilidade real, tende a gerar atrasos.
Por isso, antes de liberar novas ordens, é importante comparar a carga prevista com a capacidade existente. Essa análise ajuda a evitar uma sequência de reprogramações e permite identificar antecipadamente quais períodos ou recursos apresentam maior risco de sobrecarga.
Como organizar prioridades e sequenciar as ordens de produção?
Organizar prioridades na produção significa definir com clareza quais ordens devem ser executadas primeiro, quais podem aguardar e como cada atividade será distribuída entre os recursos disponíveis.
Essa definição não deve ser feita apenas com base na urgência informada por um setor ou na ordem em que os pedidos chegaram. Para que o planejamento seja eficiente, é necessário analisar vários fatores ao mesmo tempo.
No Fluxograma PCP, essa etapa pode aparecer antes da liberação das ordens, ajudando a visualizar quais critérios foram utilizados para definir a sequência produtiva.
Uma prioridade bem estabelecida reduz mudanças constantes, evita interrupções desnecessárias e melhora o aproveitamento dos recursos.
Prazo de entrega
O prazo é um dos principais critérios utilizados na programação.
Ordens com datas próximas de entrega geralmente exigem maior atenção, principalmente quando ainda precisam passar por diversas operações.
Entretanto, considerar apenas o prazo pode gerar problemas. Uma ordem pode possuir entrega próxima, mas depender de matéria-prima que ainda não está disponível. Nesse caso, colocá-la no início da fila pode fazer com que a máquina fique esperando por um material que ainda não chegou.
O prazo deve ser analisado em conjunto com as demais condições da produção.
Pedidos atrasados
Pedidos que já ultrapassaram a data planejada precisam ser identificados rapidamente.
Essas ordens podem receber prioridade maior, principalmente quando sua conclusão depende de poucas operações.
É importante, porém, entender a causa do atraso antes de simplesmente alterar a sequência.
Se uma ordem está atrasada porque depende de um componente indisponível, colocá-la no topo da programação não resolverá o problema. Primeiro, é necessário verificar se existe condição real para retomá-la.
Urgência
Algumas situações exigem tratamento diferenciado.
Pode ocorrer uma necessidade de reposição, alteração de prazo ou atendimento de uma demanda específica.
Nesses casos, a urgência pode justificar uma mudança na programação, mas ela deve ser analisada antes de modificar toda a sequência existente.
Trocas frequentes de prioridade podem gerar:
-
Interrupções;
-
Setups adicionais;
-
Ordens parcialmente executadas;
-
Aumento de filas;
-
Atrasos em outras entregas.
Por isso, a urgência deve ser um critério controlado e não uma prática constante.
Disponibilidade de matéria-prima
Uma ordem somente deve receber prioridade de execução quando existem condições para que ela realmente avance.
A disponibilidade dos materiais é fundamental nessa decisão.
Antes de posicionar uma ordem no início da fila, é importante confirmar se:
-
A matéria-prima está disponível;
-
Os componentes estão liberados;
-
Os materiais não estão reservados para outra ordem;
-
A quantidade disponível é suficiente;
-
Não existem pendências de recebimento.
Essa conferência evita iniciar processos que precisarão ser interrompidos posteriormente.
Capacidade das máquinas
A programação precisa considerar quanto cada equipamento consegue produzir dentro do período disponível.
Mesmo que várias ordens sejam consideradas prioritárias, elas não podem ser concentradas em um recurso que não possui capacidade suficiente para executá-las.
A distribuição adequada permite equilibrar o volume entre máquinas e reduzir sobrecargas.
Se duas máquinas executam operações semelhantes, por exemplo, parte das ordens pode ser redistribuída quando tecnicamente possível.
Tempo de fabricação
Ordens mais demoradas precisam ser avaliadas com atenção porque ocupam os recursos por períodos maiores.
Uma produção que exige dez horas não deve ser tratada da mesma maneira que outra cuja execução necessita de apenas uma hora.
O tempo de fabricação influencia:
-
Data de início;
-
Ocupação da máquina;
-
Quantidade de ordens que cabem no período;
-
Disponibilidade dos recursos seguintes;
-
Previsão de conclusão.
Esse cálculo ajuda a construir uma sequência mais realista.
Setup
O tempo de preparação entre ordens também interfere diretamente no sequenciamento.
Se uma máquina precisa de ajustes sempre que troca de produto, material ou configuração, alternar constantemente entre ordens diferentes pode consumir uma parcela importante do tempo disponível.
Uma sequência bem organizada pode agrupar produções semelhantes quando isso não compromete os prazos.
Por exemplo, fabricar dois produtos que utilizam configurações próximas pode reduzir o número de preparações necessárias.
Dependência entre etapas
Algumas operações somente podem começar quando outras forem concluídas.
Por isso, uma ordem precisa ser analisada como uma sequência completa e não apenas considerando a primeira máquina utilizada.
Se uma peça passa por corte, dobra, pintura e montagem, o planejamento deve observar a disponibilidade desses recursos ao longo de todo o percurso.
Liberar muitas ordens para o corte sem capacidade suficiente na dobra pode apenas transferir o problema para a etapa seguinte.
Lotes de produção
O tamanho do lote também interfere na definição da sequência.
Lotes muito grandes podem ocupar um recurso por longos períodos e fazer com que outras ordens aguardem mais tempo.
Já lotes muito pequenos podem aumentar a quantidade de setups e movimentações.
O planejamento deve buscar um equilíbrio de acordo com o tipo de produto, prazo, capacidade e características do processo.
Exemplo de prioridade entre duas ordens
Considere duas ordens com o mesmo prazo de entrega.
A Ordem A precisa de 500 unidades e utiliza uma matéria-prima que ainda chegará no período da tarde. A máquina necessária também possui outras atividades programadas.
A Ordem B possui 300 unidades, todos os materiais já estão disponíveis e existe uma máquina pronta para iniciar a fabricação.
Mesmo com o mesmo prazo, a Ordem B pode ser executada primeiro porque possui condições imediatas para avançar.
Nesse caso, manter a Ordem A como primeira prioridade poderia deixar o recurso parado enquanto aguarda o material.
Esse exemplo mostra que definir prioridades exige combinar prazo, disponibilidade e capacidade. O objetivo é manter o fluxo produtivo avançando sem perder de vista as datas de entrega.
Como comparar carga e capacidade no Fluxograma PCP?
A comparação entre carga e capacidade é uma das principais análises para evitar uma programação acima do que a fábrica realmente consegue produzir.
A carga representa o volume de trabalho que precisa ser realizado. A capacidade mostra quanto cada recurso consegue executar dentro de determinado período.
Quando essas duas informações são comparadas, torna-se possível identificar antecipadamente onde poderão surgir filas ou atrasos.
O Fluxograma PCP pode ajudar a representar os pontos em que a demanda planejada encontra os recursos disponíveis.
Horas disponíveis
O primeiro passo é identificar quantas horas cada recurso realmente possui para produção.
Não basta considerar somente o horário total do turno.
É necessário descontar períodos em que o equipamento não estará disponível, como:
-
Manutenções programadas;
-
Limpeza;
-
Preparação;
-
Ajustes;
-
Paradas previstas.
Se uma máquina permanece na fábrica durante oito horas, mas duas horas estão reservadas para manutenção, sua capacidade disponível naquele período será menor.
Horas necessárias
Depois disso, é preciso calcular quanto tempo as ordens programadas exigem.
Se três ordens precisam de duas, três e quatro horas respectivamente, a carga total será de nove horas.
Se o recurso possui somente oito horas disponíveis, existe uma diferença que precisa ser tratada antes da liberação.
Capacidade por equipamento
Cada máquina pode apresentar características diferentes.
Mesmo equipamentos que executam a mesma operação podem possuir velocidades ou limitações distintas.
Por isso, a capacidade deve ser calculada de acordo com o desempenho de cada recurso.
Essa análise permite evitar a distribuição uniforme de ordens entre máquinas que possuem capacidades diferentes.
Turnos
A quantidade de turnos também influencia diretamente a capacidade.
Uma máquina utilizada em dois turnos possui uma disponibilidade potencial maior do que outra utilizada somente em um.
Entretanto, a análise precisa considerar os horários efetivamente produtivos de cada período.
A programação deve trabalhar com a capacidade real, e não apenas com o tempo total previsto em calendário.
Tempo de ciclo
O tempo de ciclo representa quanto tempo o recurso leva para produzir uma unidade ou realizar determinada operação.
Esse dado ajuda a transformar horas disponíveis em quantidade produtiva.
Se uma máquina leva cinco minutos para produzir uma peça, é possível estimar quantas unidades podem ser fabricadas durante o período disponível.
Quando o tempo real começa a ficar muito acima do previsto, a capacidade planejada também precisa ser revisada.
Paradas previstas
As interrupções conhecidas antecipadamente devem fazer parte do planejamento.
Manutenções, inspeções ou ajustes já programados reduzem o tempo disponível.
Ignorar essas paradas pode fazer com que uma programação aparentemente possível se transforme em sobrecarga durante a execução.
Volume programado
O volume de ordens deve ser comparado com a capacidade existente.
Não basta avaliar somente a quantidade de produtos. É necessário transformar esse volume em tempo de utilização dos recursos.
Dois pedidos com a mesma quantidade podem exigir tempos muito diferentes caso utilizem operações, máquinas ou configurações distintas.
Capacidade de cada setor
Além das máquinas individualmente, é importante analisar setores completos.
Um setor pode possuir várias máquinas, mas continuar sendo um ponto restritivo se receber mais carga do que consegue absorver.
Essa visão permite verificar se existe equilíbrio entre as etapas.
Por exemplo, se o corte consegue processar 1.000 unidades por dia, mas a montagem possui capacidade para apenas 700, programar o corte para produzir todo o volume pode gerar 300 unidades aguardando processamento.
Quando a carga ultrapassa a capacidade?
Quando a quantidade de trabalho necessária é superior ao tempo ou volume que os recursos conseguem executar, começam a aparecer sinais de sobrecarga.
Entre os efeitos mais comuns estão:
-
Formação de filas;
-
Acúmulo entre etapas;
-
Ordens atrasadas;
-
Mudanças frequentes na programação;
-
Necessidade de transferir atividades para períodos seguintes;
-
Aumento do tempo de espera;
-
Dificuldade em cumprir prazos.
Imagine uma máquina com oito horas disponíveis e uma programação que exige onze horas.
Mesmo que ela trabalhe durante todo o período planejado, três horas de trabalho permanecerão pendentes.
Essas três horas serão transferidas para o próximo período e disputarão espaço com novas ordens que já estavam programadas.
Se essa situação se repetir, o atraso tende a aumentar progressivamente.
Por isso, comparar carga e capacidade antes da liberação das ordens permite realizar ajustes antecipadamente. O PCP pode alterar a sequência, redistribuir atividades, revisar volumes ou reorganizar datas antes que a sobrecarga se transforme em uma fila difícil de controlar.
Principais sinais de gargalos no PCP
Os gargalos nem sempre aparecem de maneira evidente. Em muitos casos, a produção continua funcionando, mas alguns sinais começam a indicar que determinada etapa está limitando o desempenho do processo.
Ordens acumuladas, materiais esperando processamento, máquinas constantemente ocupadas e atrasos recorrentes são exemplos de situações que precisam ser acompanhadas com atenção.
Ao utilizar um Fluxograma PCP, esses sinais podem ser relacionados às diferentes etapas da produção, facilitando a identificação do ponto em que o fluxo começa a apresentar dificuldades.
A tabela abaixo reúne alguns dos principais sinais, suas possíveis causas e os aspectos que devem ser analisados.
| Situação observada | Possível causa | O que analisar |
|---|---|---|
| Ordens acumuladas | Capacidade insuficiente | Carga do recurso |
| Produção atrasada | Sequenciamento inadequado | Prioridades |
| Material parado | Etapa seguinte ocupada | Fluxo entre operações |
| Máquina sobrecarregada | Distribuição incorreta | Capacidade disponível |
| Muitas trocas de produto | Excesso de setups | Sequência das ordens |
| Falta de matéria-prima | Planejamento inadequado | Estoque e compras |
| Retrabalho frequente | Falhas no processo | Qualidade e execução |
| Longo tempo de espera | Gargalo operacional | Tempo entre etapas |
Ordens acumuladas
Quando várias ordens começam a se concentrar antes de uma mesma etapa, existe a possibilidade de a capacidade daquele recurso não ser suficiente para atender ao volume programado.
Nesse caso, é importante comparar a carga enviada ao recurso com sua capacidade disponível.
Se uma máquina consegue trabalhar oito horas por dia, mas recebe ordens que exigem doze horas, parte do serviço ficará pendente. Quando isso acontece continuamente, o volume acumulado tende a crescer.
O planejamento precisa identificar se o problema está relacionado à quantidade de ordens, ao tempo de processamento ou à disponibilidade real do equipamento.
Produção atrasada
Ordens atrasadas podem indicar problemas na forma como as prioridades foram definidas.
Quando o sequenciamento não considera prazo, materiais, capacidade e dependências entre operações, algumas ordens podem permanecer aguardando enquanto outras ocupam os recursos.
Por isso, é importante verificar:
-
Data prevista de entrega;
-
Prioridade definida;
-
Posição da ordem na fila;
-
Tempo restante de fabricação;
-
Operações ainda pendentes;
-
Recursos necessários.
A análise permite entender se o atraso foi causado por uma situação isolada ou por uma programação que precisa ser reorganizada.
Material parado entre operações
Materiais que permanecem longos períodos aguardando processamento podem revelar uma diferença de capacidade entre duas etapas.
Imagine que o setor de corte produza 500 peças por período, enquanto a próxima operação consiga processar apenas 300.
Mesmo que o corte esteja cumprindo sua programação, aproximadamente 200 peças poderão permanecer esperando a etapa seguinte.
Nesse caso, o aumento da produção no primeiro setor não melhora necessariamente o resultado geral.
O ideal é analisar o fluxo completo e verificar se as etapas possuem capacidades compatíveis.
Máquina sobrecarregada
Uma máquina constantemente ocupada e com várias ordens aguardando pode estar recebendo uma carga superior à sua capacidade.
Entretanto, também é necessário verificar como as ordens estão distribuídas.
Em alguns processos, existem máquinas alternativas capazes de executar operações semelhantes. Se todo o volume estiver concentrado em um único equipamento, pode existir uma oportunidade de redistribuição.
A análise deve considerar:
-
Horas disponíveis;
-
Ordens programadas;
-
Tempo de cada operação;
-
Equipamentos alternativos;
-
Manutenções;
-
Setups necessários.
Essas informações ajudam a determinar se existe realmente falta de capacidade ou apenas uma distribuição inadequada da programação.
Muitas trocas de produto
Trocas frequentes podem aumentar significativamente o tempo utilizado para preparação dos equipamentos.
Se uma máquina precisa ser ajustada sempre que muda o modelo, material ou configuração do produto, uma sequência mal organizada pode gerar muitos setups ao longo do dia.
Por exemplo, produzir os modelos A, B, A, C e A pode exigir várias preparações.
Dependendo do processo e dos prazos, uma sequência como A, A, A, B e C pode reduzir o número de trocas.
Isso não significa agrupar todas as ordens semelhantes automaticamente. O sequenciamento também precisa respeitar datas de entrega, prioridades e disponibilidade dos materiais.
Falta de matéria-prima
A ausência de matéria-prima pode impedir o início ou a continuidade de uma ordem.
Quando isso acontece repetidamente, o problema pode estar relacionado ao planejamento das necessidades, à consulta inadequada do estoque ou ao prazo de reposição.
É importante verificar se o material:
-
Existe fisicamente;
-
Está disponível para utilização;
-
Já está reservado;
-
Possui quantidade suficiente;
-
Tem recebimento previsto;
-
Chegará antes da data programada para fabricação.
O Fluxograma PCP pode ajudar a mostrar em quais pontos a falta de materiais interrompe o avanço das ordens e quais etapas são afetadas posteriormente.
Retrabalho frequente
O retrabalho interfere diretamente no planejamento porque uma operação que deveria estar concluída retorna ao processo.
Isso significa que máquinas, materiais e tempo precisarão ser utilizados novamente.
Imagine uma peça que já passou pela fabricação e precisará voltar para uma operação anterior devido a uma não conformidade. Essa atividade adicional pode ocupar um recurso que estava reservado para outra ordem.
Quando o retrabalho ocorre com frequência, é importante analisar:
-
Em qual etapa ele acontece;
-
Quais produtos são mais afetados;
-
Quanto tempo adicional é consumido;
-
Quantas ordens precisam retornar;
-
Como isso interfere na programação existente.
Essas informações ajudam a medir o impacto real sobre a capacidade produtiva.
Longo tempo de espera
Uma ordem pode passar pouco tempo sendo efetivamente processada e, ainda assim, permanecer vários dias dentro da produção.
Isso acontece quando existem grandes intervalos de espera entre uma operação e outra.
Por exemplo:
Corte: 40 minutos → espera: 5 horas → dobra: 30 minutos → espera: 8 horas → montagem: 1 hora.
Nesse caso, o tempo de fabricação direta é relativamente pequeno, mas o período total necessário para concluir a ordem é muito maior.
O longo tempo de espera pode estar relacionado a:
-
Filas;
-
Prioridades conflitantes;
-
Falta de capacidade;
-
Materiais pendentes;
-
Máquinas indisponíveis;
-
Problemas de sequenciamento.
Por isso, o acompanhamento não deve considerar somente o tempo utilizado pela máquina. Também é importante medir quanto tempo cada ordem permanece parada entre as etapas.
A observação conjunta desses sinais ajuda o PCP a diferenciar problemas pontuais de limitações recorrentes. Quando determinado comportamento aparece repetidamente no mesmo ponto do processo, existe um indicativo de que aquela etapa precisa ser analisada com maior profundidade.
Como acompanhar o planejado e o realizado na produção?
O acompanhamento entre o que foi planejado e aquilo que realmente aconteceu na fábrica é fundamental para entender se a programação está funcionando conforme o esperado. Planejar ordens, definir prazos e distribuir recursos não é suficiente quando não existe uma comparação posterior com os resultados obtidos.
Essa análise permite identificar diferenças de quantidade, tempo, datas e desempenho. Quando os desvios aparecem repetidamente em uma mesma etapa, eles podem indicar problemas relacionados à capacidade, materiais, sequenciamento ou execução.
No Fluxograma PCP, essas diferenças podem ser relacionadas às etapas pelas quais cada ordem passou, facilitando a localização do ponto em que o planejamento começou a se afastar da realidade.
Quantidade planejada e quantidade produzida
A primeira comparação deve considerar quanto estava previsto produzir e quanto efetivamente foi concluído.
Imagine uma ordem programada para produzir 800 unidades durante determinado período. Ao final, foram concluídas apenas 650.
Essa diferença de 150 unidades precisa ser investigada.
Algumas possíveis causas incluem:
-
Paradas durante a fabricação;
-
Velocidade de produção abaixo do esperado;
-
Falta de material;
-
Retrabalho;
-
Mudança de prioridade;
-
Problemas em equipamentos;
-
Tempo de setup superior ao previsto.
A análise não deve se limitar a registrar que a meta não foi atingida. O objetivo é identificar o motivo para evitar que o mesmo desvio continue aparecendo nas próximas programações.
Tempo previsto e tempo realizado
O tempo é outro elemento importante para avaliar a precisão do planejamento.
Se determinada operação foi programada para durar duas horas e constantemente exige três horas e meia, existe uma diferença que precisa ser considerada.
Essa situação pode indicar que o tempo utilizado no planejamento está desatualizado ou que existem dificuldades durante a execução.
Ao comparar os tempos, é possível verificar:
-
Duração prevista da operação;
-
Horário real de início;
-
Horário real de término;
-
Tempo de máquina;
-
Tempo de preparação;
-
Interrupções;
-
Esperas durante o processo.
Quanto mais próximos estiverem os tempos previstos e realizados, maior tende a ser a confiabilidade das próximas programações.
Quando existem diferenças frequentes, o PCP precisa investigar se o problema está no planejamento ou na própria operação produtiva.
Data programada e data concluída
Além da duração das operações, é importante verificar quando cada ordem deveria ter sido concluída e quando realmente terminou.
Uma diferença pequena e isolada pode não representar um problema relevante. Entretanto, atrasos frequentes no mesmo recurso ou setor merecem atenção.
Por exemplo, se várias ordens programadas para terminar na terça-feira estão sendo concluídas somente na quarta-feira, pode existir uma limitação de capacidade ou uma programação acima do volume suportado.
Essa comparação ajuda a visualizar:
-
Quantidade de ordens concluídas no prazo;
-
Quantidade de ordens atrasadas;
-
Número de dias ou horas de atraso;
-
Setores mais afetados;
-
Recursos relacionados aos atrasos.
Também permite entender se o problema começou na etapa final ou se foi provocado anteriormente.
Perdas durante a produção
As perdas influenciam diretamente a relação entre quantidade programada e quantidade concluída.
Uma ordem pode ter recebido materiais suficientes para produzir 1.000 unidades, mas terminar com 950 produtos aprovados devido a perdas durante as operações.
Quando isso acontece, o planejamento pode precisar produzir uma quantidade adicional para completar a necessidade original.
Por isso, acompanhar as perdas ajuda a entender quanto da capacidade produtiva está sendo utilizada sem gerar produto concluído.
É importante verificar onde essas ocorrências se concentram e se existe repetição em determinados produtos, máquinas ou processos.
Ordens pendentes
As ordens que permanecem abertas também fornecem informações importantes sobre o funcionamento do fluxo.
Uma quantidade crescente de ordens pendentes pode indicar que a produção está recebendo mais trabalho do que consegue concluir.
É recomendável observar:
-
Há quanto tempo a ordem está aberta;
-
Em qual etapa ela está;
-
Qual recurso está aguardando;
-
Qual material está pendente;
-
Quanto ainda falta produzir;
-
Qual é o prazo de conclusão.
Ao visualizar essas informações no Fluxograma PCP, fica mais simples perceber se várias ordens estão paradas no mesmo ponto.
Como os desvios ajudam a localizar problemas?
Um desvio isolado pode acontecer por diferentes motivos. Entretanto, quando o mesmo comportamento se repete, ele se transforma em um sinal importante para o planejamento.
Se várias ordens utilizam uma determinada máquina e todas ultrapassam o tempo previsto, por exemplo, é necessário analisar esse recurso.
Da mesma forma, se determinada etapa sempre acumula ordens pendentes, pode existir uma diferença entre sua capacidade e o volume enviado pelas operações anteriores.
A comparação constante entre planejado e realizado permite transformar os resultados da produção em informações para melhorar os próximos ciclos de programação.
Quais indicadores ajudam a identificar problemas no PCP?
Os indicadores permitem acompanhar a produção de maneira objetiva. Em vez de analisar apenas situações pontuais, o PCP consegue observar tendências e identificar problemas que aparecem repetidamente.
O objetivo não é utilizar uma grande quantidade de números sem finalidade. Cada indicador deve ajudar a responder uma pergunta relacionada ao desempenho da produção.
Cumprimento de prazos
Esse indicador mostra quantas ordens são concluídas dentro das datas programadas.
Se a quantidade de atrasos começa a aumentar, é necessário verificar quais setores, produtos ou recursos estão mais relacionados ao problema.
O acompanhamento também ajuda a perceber se as datas definidas no planejamento estão compatíveis com a capacidade real da fábrica.
Tempo de produção
O tempo de produção mostra quanto cada produto ou operação exige para ser executado.
Ele pode ser comparado com o tempo utilizado no planejamento.
Quando uma atividade está levando muito mais tempo que o previsto, pode ser necessário revisar:
-
Tempos cadastrados;
-
Processo utilizado;
-
Capacidade do equipamento;
-
Frequência de paradas;
-
Quantidade de retrabalho.
Essa análise melhora a precisão das próximas programações.
Tempo de espera
Nem todo o período de uma ordem dentro da fábrica é utilizado em processamento.
Em muitos casos, uma parcela significativa ocorre enquanto o material aguarda a próxima operação.
Por isso, medir o tempo de espera ajuda a identificar filas e gargalos.
Se uma peça leva uma hora para ser processada, mas permanece seis horas aguardando a próxima etapa, existe uma oportunidade importante de analisar o fluxo.
Utilização da capacidade
A utilização mostra quanto da capacidade disponível está sendo realmente ocupada.
Um recurso pode apresentar utilização muito baixa enquanto outro permanece constantemente sobrecarregado.
Essa diferença pode indicar uma distribuição inadequada das ordens ou uma limitação específica do processo.
O acompanhamento deve ser realizado por máquina, setor ou etapa, dependendo da estrutura da produção.
Ordens atrasadas
A quantidade de ordens atrasadas permite observar o tamanho do volume que não está sendo concluído conforme a programação.
Além da quantidade total, é útil verificar:
-
Tempo médio de atraso;
-
Etapas em que as ordens estão;
-
Produtos mais afetados;
-
Recursos relacionados;
-
Motivos registrados.
Quando várias ordens atrasadas aparecem no mesmo ponto do Fluxograma PCP, existe um indicativo de que aquela etapa precisa ser analisada com maior atenção.
Quantidade produzida
A quantidade produzida ajuda a verificar se o volume planejado está sendo atingido.
Esse indicador pode ser acompanhado por:
-
Dia;
-
Turno;
-
Máquina;
-
Setor;
-
Produto;
-
Ordem.
A comparação entre períodos permite perceber reduções de desempenho e identificar quando determinado recurso deixou de atingir o volume normalmente esperado.
Índice de retrabalho
O retrabalho representa atividades que precisam ser executadas novamente devido a alguma necessidade de correção.
Quanto maior o retrabalho, maior pode ser o impacto sobre a capacidade disponível.
Uma operação repetida ocupa tempo que inicialmente estava reservado para novas ordens.
Por isso, acompanhar sua frequência permite entender quanto da capacidade está sendo consumida por atividades não previstas na programação original.
Paradas produtivas
As paradas reduzem diretamente o tempo disponível para produção.
É importante registrar não apenas a quantidade de interrupções, mas também sua duração e o recurso afetado.
Uma máquina que apresenta cinco pequenas paradas por dia pode perder um período significativo de produção ao final do turno.
O acompanhamento permite identificar:
-
Frequência das paradas;
-
Duração;
-
Equipamentos mais afetados;
-
Ordens impactadas;
-
Perda de capacidade;
-
Necessidade de reprogramação.
Analisar esses indicadores em conjunto oferece uma visão mais completa do processo. Uma ordem atrasada, por exemplo, pode estar relacionada a tempo de espera elevado, utilização excessiva de determinado equipamento e paradas frequentes. Ao relacionar essas informações, o PCP consegue localizar com maior precisão onde o fluxo produtivo está apresentando dificuldades.
Como melhorar o fluxo de produção após identificar os gargalos?
Identificar um gargalo é apenas o primeiro passo. Depois de localizar onde as ordens estão acumulando, quais máquinas estão sobrecarregadas ou quais etapas estão provocando atrasos, o PCP precisa transformar essas informações em ações práticas.
A melhoria do fluxo deve considerar as condições reais da fábrica. Nem sempre a solução exige aumentar a capacidade física. Em muitos casos, ajustes na programação, no sequenciamento ou na distribuição das ordens já conseguem reduzir filas e melhorar o aproveitamento dos recursos existentes.
O Fluxograma PCP ajuda nesse processo porque permite visualizar onde o problema ocorre e quais etapas anteriores ou posteriores também podem ser afetadas por uma mudança.
Redistribuir as ordens de produção
Quando determinado equipamento apresenta uma carga superior à capacidade disponível, uma das primeiras alternativas é verificar se parte das ordens pode ser direcionada para outros recursos.
Essa redistribuição pode ser possível quando existem máquinas semelhantes ou setores capazes de executar operações equivalentes.
Antes de realizar a mudança, é importante conferir:
-
Compatibilidade do equipamento;
-
Capacidade disponível;
-
Tempo de processamento;
-
Prazo da ordem;
-
Materiais necessários;
-
Impacto sobre outras programações.
O objetivo não é simplesmente retirar trabalho de uma máquina sobrecarregada, mas distribuir melhor a carga sem criar um novo gargalo em outro ponto.
Alterar o sequenciamento
A sequência das ordens influencia diretamente o ritmo da produção.
Se produtos muito diferentes forem alternados constantemente, podem ocorrer mais setups, ajustes e períodos de preparação.
Reorganizar a sequência pode reduzir essas interrupções.
Por exemplo, se várias ordens utilizam a mesma configuração de máquina, pode ser interessante agrupá-las, desde que essa decisão não comprometa os prazos de outras demandas.
O sequenciamento deve considerar simultaneamente:
-
Datas de entrega;
-
Prioridades;
-
Materiais disponíveis;
-
Tempo de fabricação;
-
Setup;
-
Dependência entre operações;
-
Capacidade dos recursos.
Assim, a alteração deixa de ser apenas uma mudança de posição na fila e passa a fazer parte de uma estratégia de organização do processo.
Ajustar a capacidade disponível
Quando a demanda permanece acima da capacidade durante vários períodos, pode ser necessário revisar os recursos utilizados.
Primeiro, é importante verificar se a capacidade cadastrada realmente representa a disponibilidade da fábrica.
Uma máquina pode, por exemplo, estar considerada como disponível por oito horas, embora normalmente utilize parte desse período em preparação, limpeza e paradas programadas.
Ao trabalhar com informações mais próximas da realidade, a programação tende a se tornar mais precisa.
Também pode ser necessário avaliar a possibilidade de redistribuição das atividades ou reorganização dos períodos de produção.
Reduzir os setups
O tempo de preparação pode consumir uma parte significativa da capacidade produtiva.
Imagine uma máquina com oito horas disponíveis que realiza quatro trocas de produto, utilizando trinta minutos em cada setup.
Nesse cenário, duas horas do período serão utilizadas apenas em preparação.
Ao organizar melhor as ordens e reduzir trocas desnecessárias, parte desse tempo pode ser recuperada para fabricação.
Algumas análises importantes incluem:
-
Quantidade de setups por período;
-
Tempo médio de preparação;
-
Produtos que utilizam configurações semelhantes;
-
Sequência atual das ordens;
-
Impacto das trocas sobre os prazos.
Essa análise ajuda a compreender quanto da capacidade está sendo utilizada em produção e quanto está sendo consumida em preparação.
Corrigir a falta de materiais
Quando a ausência de matéria-prima aparece constantemente como causa de atrasos, o problema precisa ser tratado antes da liberação das ordens.
O planejamento deve verificar os materiais necessários e confirmar sua disponibilidade para o período programado.
Isso envolve analisar:
-
Saldo disponível;
-
Quantidade reservada;
-
Necessidades das ordens;
-
Recebimentos previstos;
-
Datas de utilização;
-
Quantidade necessária para cada lote.
Uma ordem não deve ocupar posição prioritária na programação se não existir condição para que avance.
Essa conferência evita interrupções e mudanças emergenciais na sequência.
Revisar os lotes de produção
O tamanho dos lotes também pode criar dificuldades no fluxo.
Lotes muito grandes ocupam recursos por períodos extensos e podem aumentar o tempo de espera de outras ordens.
Lotes muito pequenos, por outro lado, podem gerar maior quantidade de setups.
Por isso, a definição do lote deve considerar capacidade, prazo, tempo de preparação e características do processo.
Em alguns casos, dividir uma ordem maior em lotes menores pode permitir que parte da produção avance para a etapa seguinte enquanto o restante continua sendo fabricado.
Essa decisão precisa ser analisada conforme o processo de cada empresa.
Padronizar etapas
A falta de padronização pode gerar grandes diferenças entre o tempo planejado e o realizado.
Quando uma mesma atividade é executada de formas diferentes, torna-se difícil prever sua duração.
Padronizar operações ajuda a criar referências mais confiáveis para a programação.
Entre os pontos que podem ser observados estão:
-
Sequência das atividades;
-
Tempos esperados;
-
Forma de preparação;
-
Registro da produção;
-
Pontos de inspeção;
-
Movimentação entre operações.
Quanto mais previsível for o processo, mais fácil será identificar quando determinado resultado está fora do esperado.
Monitorar pontos críticos
Depois de identificar um gargalo, é importante continuar acompanhando essa etapa.
Um ajuste pode resolver o problema momentaneamente, mas novas condições podem modificar o comportamento do processo.
Por exemplo, uma máquina pode deixar de ser o principal gargalo depois de uma redistribuição. Entretanto, o aumento do fluxo pode fazer com que a operação seguinte passe a receber mais trabalho do que consegue processar.
O monitoramento permite perceber rapidamente essa mudança.
Reprogramar quando necessário
Nenhuma programação permanece totalmente estática.
Podem ocorrer mudanças de demanda, falta de materiais, paradas de equipamentos ou alterações de prioridade.
Quando essas situações acontecem, a reprogramação deve ser feita de maneira controlada.
O ideal é verificar quais ordens serão afetadas antes de alterar a sequência, evitando que uma correção pontual provoque diversos novos atrasos.
Como montar um Fluxograma PCP eficiente passo a passo?
Montar um fluxo eficiente exige representar o processo de maneira próxima à realidade da fábrica.
O objetivo não é criar um desenho complexo, mas organizar as etapas de forma que seja possível visualizar como uma necessidade entra no planejamento, passa pela produção e chega à finalização.
Um fluxo completo pode seguir esta sequência:
Mapear processos → identificar recursos → levantar tempos → verificar materiais → calcular capacidade → definir prioridades → sequenciar ordens → acompanhar execução → localizar gargalos → comparar resultados → realizar ajustes
Cada etapa deve fornecer informações para a próxima.
Mapear os processos
O primeiro passo é identificar todas as principais operações existentes.
Uma fábrica pode possuir, por exemplo:
Corte → dobra → soldagem → pintura → montagem → inspeção.
O fluxo deve representar a sequência real, incluindo pontos em que existem decisões ou caminhos diferentes.
Identificar os recursos
Depois de mapear as operações, é necessário identificar quais recursos são utilizados em cada uma delas.
Isso pode incluir máquinas, equipamentos, linhas e setores.
Essa identificação é importante porque permite relacionar cada atividade com sua capacidade disponível.
Levantar os tempos
O planejamento precisa conhecer quanto tempo cada operação exige.
É importante levantar:
-
Tempo de processamento;
-
Tempo de preparação;
-
Tempo de espera;
-
Tempo previsto por unidade ou lote.
Essas informações ajudam a calcular quanto trabalho cabe em cada período.
Verificar os materiais
Antes de programar a produção, devem ser identificados os materiais necessários.
A verificação permite evitar que ordens sejam liberadas sem todos os componentes necessários para avançar.
Calcular a capacidade
A capacidade disponível deve ser comparada com as necessidades das ordens.
Essa etapa mostra se existe espaço suficiente para atender à demanda planejada dentro do período desejado.
Quando a carga ultrapassa a capacidade, ajustes podem ser realizados antes da liberação.
Definir prioridades
Depois de analisar materiais e recursos, é possível estabelecer quais ordens precisam receber maior atenção.
Os critérios podem incluir:
-
Prazo;
-
Atrasos;
-
Disponibilidade;
-
Tempo de fabricação;
-
Dependência entre etapas;
-
Capacidade.
As prioridades precisam seguir regras claras para evitar alterações constantes.
Sequenciar as ordens
Com as prioridades definidas, o PCP organiza a ordem de execução.
O sequenciamento deve buscar equilíbrio entre cumprimento dos prazos e aproveitamento eficiente dos equipamentos.
Nesse momento, também é importante considerar setups e dependências.
Acompanhar a execução
Depois da liberação, o planejamento precisa verificar se as ordens estão seguindo aquilo que foi programado.
O acompanhamento pode mostrar:
-
Operações concluídas;
-
Quantidades produzidas;
-
Ordens pendentes;
-
Tempos realizados;
-
Paradas;
-
Atrasos.
Essas informações mantêm o Fluxograma PCP conectado à situação real da produção.
Localizar gargalos
Quando surgem filas, ordens acumuladas ou atrasos, o fluxo ajuda a identificar em qual ponto o problema está concentrado.
É importante analisar não apenas onde o atraso ficou visível, mas também as etapas anteriores que podem ter contribuído para sua formação.
Comparar os resultados
Após a execução, os resultados devem ser comparados com aquilo que havia sido planejado.
Essa comparação pode envolver:
-
Quantidade prevista e realizada;
-
Tempo estimado e utilizado;
-
Data programada e concluída;
-
Capacidade prevista e utilizada;
-
Perdas;
-
Retrabalho.
As diferenças mostram quais parâmetros precisam ser revisados.
Realizar ajustes contínuos
O fluxo produtivo muda conforme a demanda, os recursos e as condições da fábrica se alteram.
Uma máquina pode ter sua disponibilidade reduzida. Um novo produto pode exigir operações diferentes. Uma etapa pode passar a receber maior volume após uma mudança no processo.
Por isso, o Fluxograma PCP não deve ser tratado como uma representação criada uma única vez e mantida sem alterações.
Ele precisa acompanhar a realidade da produção.
Sempre que houver mudanças relevantes em etapas, recursos, tempos, capacidades ou sequências, o fluxo deve ser revisado. Dessa forma, continua servindo como uma ferramenta útil para visualizar o processo, localizar restrições e apoiar decisões relacionadas ao planejamento e ao controle das ordens.