Tecnologia e Automação Industrial 26 min de leitura
Planejamento de Produção em Tempo Real: Como Reagir a Imprevistos Sem Desorganizar a Fábrica?
Aprenda a lidar com atrasos, paradas e mudanças de prioridade sem comprometer a organização da fábrica.
Neste artigo
- O que é planejamento de produção em tempo real e como funciona?
- Quais imprevistos mais prejudicam a programação industrial?
- Como reagir a imprevistos sem comprometer o restante da fábrica?
- Como definir prioridades quando várias ordens precisam ser produzidas?
- Como identificar gargalos antes que eles causem novos atrasos?
- Como manter a comunicação entre PCP, estoque, compras e chão de fábrica?
- Quais indicadores ajudam a acompanhar a produção em tempo real?
- Quando utilizar um software para reorganizar a produção?
- Como preparar a fábrica para imprevistos antes que eles aconteçam?
- Exemplo prático: como reorganizar uma fábrica após uma parada inesperada?
- Quais erros devem ser evitados ao reprogramar a produção?
- Como implementar uma rotina de acompanhamento em tempo real?
- Como manter a fábrica organizada mesmo quando o planejamento muda?
- Perguntas frequentes
Uma máquina que para inesperadamente, um fornecedor que atrasa a entrega de matéria-prima ou um pedido urgente que chega quando a fábrica já está com a programação definida. Essas situações fazem parte da rotina industrial e podem comprometer prazos, aumentar custos e desorganizar diferentes etapas da fabricação. Para evitar que um problema isolado afete toda a operação, o planejamento de produção em tempo real permite acompanhar o andamento das atividades, identificar desvios e reorganizar prioridades conforme a capacidade disponível. O segredo não está em impedir todas as mudanças, mas em tomar decisões com informações atualizadas, avaliar os impactos antes de alterar a programação e manter os setores envolvidos alinhados.
O que é planejamento de produção em tempo real e como funciona?
O planejamento em tempo real é uma forma de organizar e acompanhar a fabricação considerando não apenas o que foi programado, mas também o que está acontecendo no chão de fábrica.
Em vez de trabalhar com uma programação que permanece igual durante toda a semana, a indústria acompanha a execução das ordens, identifica mudanças e ajusta as atividades quando necessário.
Esse acompanhamento envolve informações como:
-
Quantidade de produtos planejados e efetivamente produzidos.
-
Ordens de produção em andamento, aguardando ou concluídas.
-
Disponibilidade de máquinas e centros de trabalho.
-
Matérias-primas necessárias para cada etapa.
-
Tempo previsto e tempo real das operações.
-
Prazos de entrega dos pedidos.
-
Paradas, atrasos e ocorrências durante a fabricação.
O objetivo é permitir que o responsável pelo PCP identifique rapidamente quando a programação deixou de representar a situação real da fábrica.
Qual a diferença entre planejamento tradicional e planejamento em tempo real?
No planejamento tradicional, é comum que a programação seja organizada antecipadamente e revisada em períodos definidos.
Esse modelo pode funcionar quando existe estabilidade nos pedidos, materiais e recursos produtivos. Entretanto, mudanças inesperadas exigem atualizações que nem sempre chegam rapidamente a todos os setores.
Já o acompanhamento em tempo real permite identificar alterações durante a execução e avaliar quais atividades precisam ser reorganizadas.
Tabela: Diferenças entre o planejamento tradicional e o planejamento em tempo real
| Aspecto | Planejamento tradicional | Planejamento em tempo real |
|---|---|---|
| Atualização das informações | Em períodos definidos | Conforme novos registros são realizados |
| Controle das ordens | Conferências periódicas | Acompanhamento do andamento das etapas |
| Identificação de atrasos | Pode ocorrer após a atividade | Pode ocorrer durante a execução |
| Mudança de prioridades | Exige revisão manual da programação | Permite reavaliar a sequência com dados atualizados |
| Disponibilidade de materiais | Consultada antes da programação | Reavaliada diante de consumo e novas necessidades |
| Comunicação entre setores | Pode depender de repasses separados | Pode utilizar informações compartilhadas |
| Tomada de decisão | Baseada no plano e em conferências | Baseada no plano e na situação operacional registrada |
Isso não significa que a programação precise mudar a cada ocorrência.
Um bom controle em tempo real também ajuda a reconhecer quando é melhor manter o planejamento original.
Alterações constantes e desnecessárias podem provocar mais interrupções do que o próprio imprevisto.
Quais imprevistos mais prejudicam a programação industrial?
Nem todo atraso começa com uma falha grave. Muitas vezes, pequenos acontecimentos se acumulam até comprometer o prazo de um pedido.
Uma matéria-prima que não chegou, por exemplo, pode impedir o início de uma operação. Como consequência, a máquina permanece parada, a etapa seguinte fica sem componentes e a expedição precisa reorganizar suas entregas.
Conhecer os principais riscos ajuda o gestor a estabelecer respostas mais rápidas.
Paradas inesperadas de máquinas
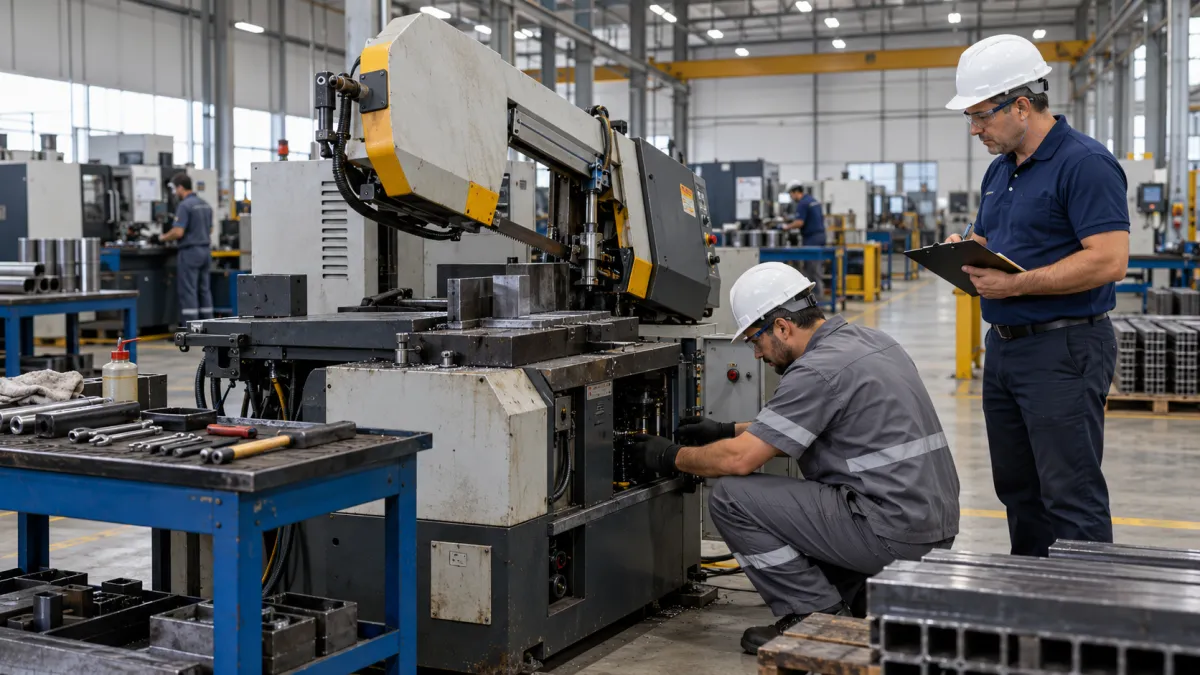
Imagine uma metalúrgica que utiliza uma máquina de corte para preparar componentes destinados à soldagem.
Se o equipamento apresentar uma falha, as peças necessárias para as próximas operações deixarão de ser produzidas.
Antes de simplesmente transferir todas as ordens para outra máquina, o PCP precisa verificar:
-
Quanto tempo o equipamento ficará indisponível.
-
Se existe outra máquina compatível com a operação.
-
Se o equipamento alternativo possui capacidade disponível.
-
Quais pedidos dependem diretamente dessa etapa.
-
Se a mudança exige ajustes de ferramentas ou programação.
Também é necessário considerar as condições de segurança.
A Norma Regulamentadora nº 12 (NR-12), do Ministério do Trabalho e Emprego estabelece requisitos de segurança para máquinas e equipamentos. Portanto, uma tentativa de recuperar a produtividade não pode envolver a operação de equipamentos em condições inseguras.
Atrasos na entrega de matéria-prima
Uma indústria de móveis pode ter suas ordens organizadas, mas enfrentar dificuldades porque determinado tipo de chapa não foi entregue pelo fornecedor.
Nesse caso, a reprogramação deve considerar o estoque disponível e a possibilidade de antecipar produtos que utilizem outros materiais.
O importante é não liberar uma nova ordem apenas porque existe tempo disponível na máquina. É necessário confirmar que todos os insumos estarão disponíveis para concluir a operação.
Pedidos urgentes e alterações de clientes
Pedidos inesperados também afetam a programação.
Uma fábrica pode receber a solicitação de antecipação de um lote que estava previsto para a próxima semana.
Aceitar imediatamente essa mudança sem verificar a capacidade disponível pode atrasar outros pedidos já comprometidos.
Por isso, antes de modificar a sequência, é importante analisar:
-
A data solicitada pelo cliente.
-
As ordens que precisarão ser deslocadas.
-
A disponibilidade de materiais.
-
O tempo necessário para preparação e fabricação.
-
Os impactos sobre outros compromissos de entrega.
A urgência comercial precisa ser analisada junto com as condições reais da operação.
Problemas de qualidade e retrabalho
Uma peça que não atende às especificações pode precisar ser corrigida ou refeita.
Além do consumo adicional de materiais, essa situação ocupa máquinas e tempo que já estavam destinados a outras atividades.
O PCP precisa considerar o retrabalho como uma nova necessidade de capacidade, evitando manter uma programação que pressupõe recursos totalmente disponíveis.
Como reagir a imprevistos sem comprometer o restante da fábrica?
A reação mais eficiente começa com a identificação do problema e termina com a confirmação de que a nova programação pode ser executada.
O erro mais comum é alterar imediatamente a prioridade das ordens sem analisar os efeitos nas etapas seguintes.
Uma mudança aparentemente simples pode provocar falta de componentes, aumento de tempo de preparação e atrasos em outros pedidos.
Para evitar isso, a indústria pode seguir um procedimento prático.
Identifique o problema e registre a ocorrência
O primeiro passo é compreender exatamente o que aconteceu.
Uma parada de máquina, por exemplo, precisa ser registrada com informações sobre o equipamento, horário, ordem afetada e situação da atividade.
O registro deve responder:
-
Qual processo foi interrompido?
-
Quando o problema começou?
-
Qual quantidade já foi produzida?
-
Existe material em processamento?
-
Quais recursos estão indisponíveis?
-
Há uma previsão confiável de normalização?
Essas informações ajudam a separar fatos confirmados de estimativas.
Se a manutenção ainda não consegue prever quando a máquina voltará a funcionar, o PCP deve trabalhar com cenários, sem assumir que a produção será retomada imediatamente.
Avalie quais ordens serão afetadas
Depois de identificar o problema, é necessário verificar quais pedidos dependem do recurso indisponível.
Considere uma fábrica de componentes metálicos que possui três ordens programadas:
-
Ordem A: peças para entrega no dia seguinte.
-
Ordem B: componentes com entrega prevista para a próxima semana.
-
Ordem C: lote que pode utilizar uma máquina alternativa.
Se o equipamento principal parar, não é necessário interromper todas as ordens.
A equipe pode verificar se a Ordem C pode ser transferida e se existem condições para antecipar atividades da Ordem B que não dependem do equipamento.
O objetivo é encontrar uma alternativa viável, não apenas manter as máquinas ocupadas.
Recalcule a capacidade disponível
Antes de reorganizar a fila, confira quanto tempo produtivo realmente existe.
Suponha que uma máquina tenha seis horas disponíveis no turno.
Uma nova ordem exige quatro horas de fabricação e uma hora de preparação. Nesse caso, seriam necessárias cinco horas, considerando os tempos estimados.
Entretanto, se a máquina já possui três horas comprometidas com outra atividade, a nova ordem não cabe integralmente no período disponível.
Esse cálculo simples demonstra por que não basta observar apenas a quantidade de máquinas funcionando.
É necessário considerar:
-
Horas disponíveis.
-
Ordens já programadas.
-
Tempo de preparação.
-
Tempo de processamento.
-
Manutenções e paradas previstas.
-
Disponibilidade dos recursos necessários.
A análise também deve considerar a capacidade dos processos seguintes, pois acelerar uma etapa pode apenas transferir o acúmulo para outra.
Reorganize somente as atividades necessárias
Após avaliar os impactos, o PCP pode ajustar a sequência das ordens.
Uma boa prática é preservar atividades que não foram afetadas e modificar apenas aquelas que precisam ser reprogramadas.
Isso reduz mudanças desnecessárias nas instruções do chão de fábrica.
Também é importante atualizar prazos previstos, responsáveis e disponibilidade de materiais sempre que a alteração exigir.
Comunique a nova programação
A reprogramação não termina quando o gestor altera a sequência das ordens.
As equipes precisam receber informações claras sobre o que mudou.
Produção, compras, estoque, qualidade e expedição devem ser informados quando a alteração afetar suas responsabilidades.
Se um pedido tiver risco de atraso, o setor comercial também precisa conhecer a nova previsão antes de confirmar informações ao cliente.
Acompanhe a execução do novo plano
Depois da mudança, acompanhe se as atividades estão acontecendo conforme o previsto.
Observe especialmente as ordens que foram antecipadas, os recursos utilizados como alternativa e os pedidos que tiveram seus prazos modificados.
Se a nova programação criar outro gargalo, será necessário revisar a decisão.
O trabalho não termina com a reprogramação. É a conferência da execução que mostra se a solução realmente funcionou.
Como definir prioridades quando várias ordens precisam ser produzidas?
Quando ocorre um imprevisto, a fábrica pode enfrentar uma situação em que diferentes pedidos disputam a mesma máquina, matéria-prima ou equipe.
Nesse momento, definir prioridades apenas pela ordem de chegada pode não ser suficiente.
O planejamento de produção precisa equilibrar compromissos de entrega, capacidade produtiva e disponibilidade dos recursos.
Considere os prazos e os compromissos assumidos
Ordens com entregas próximas merecem atenção, mas o prazo não deve ser analisado isoladamente.
Uma ordem com entrega amanhã pode depender de um material que ainda não chegou.
Enquanto isso, outra ordem com entrega posterior pode estar pronta para fabricação.
A decisão deve considerar quais atividades podem ser executadas e quais apresentam risco de atraso.
Avalie a disponibilidade de materiais e componentes
Antecipar uma ordem sem garantir os materiais necessários pode provocar uma nova interrupção.
Por isso, a conferência de estoque deve acontecer antes da liberação.
Também é importante verificar materiais reservados para outros pedidos, evitando consumir insumos que já possuem uma finalidade definida.
Observe os tempos de preparação das máquinas
Em algumas indústrias, alterar a sequência dos produtos exige troca de ferramentas, limpeza ou ajustes nos equipamentos.
Essas atividades são conhecidas como setup.
Imagine que uma máquina esteja preparada para fabricar um determinado componente. Trocar imediatamente para outro produto pode exigir uma nova preparação.
Se a urgência não justificar essa mudança, talvez seja mais eficiente concluir o lote atual e programar a próxima atividade na sequência.
O menor tempo de fabricação de uma peça nem sempre significa o menor tempo total para concluir o pedido.
Identifique os pedidos com maior risco de atraso
Uma forma prática de avaliar a urgência é comparar o prazo restante com o tempo necessário para finalizar todas as operações pendentes.
Considere dois pedidos hipotéticos:
| Pedido | Prazo restante | Tempo necessário para concluir | Situação |
|---|---|---|---|
| Pedido A | 12 horas úteis | 10 horas | Margem de 2 horas |
| Pedido B | 20 horas úteis | 8 horas | Margem de 12 horas |
| Pedido C | 6 horas úteis | 9 horas | Risco de atraso de 3 horas |
Nesse exemplo, o Pedido C apresenta uma situação crítica, porque o tempo necessário para concluir a fabricação é superior ao prazo disponível.
Entretanto, a decisão final ainda precisa considerar materiais, disponibilidade de máquinas e compromissos com os demais clientes.
Priorizar corretamente significa compreender as consequências de cada escolha antes de alterar a fila.
Como identificar gargalos antes que eles causem novos atrasos?
Um gargalo acontece quando determinada etapa possui capacidade insuficiente para acompanhar a demanda das demais operações.
Imagine uma fábrica que realiza corte, dobra, soldagem e pintura.
O setor de corte consegue preparar os componentes dentro do prazo, mas a pintura não acompanha o mesmo ritmo.
Como consequência, as peças começam a se acumular antes dessa etapa.
Se o PCP continuar antecipando ordens de corte sem considerar a capacidade de pintura, o volume de materiais aguardando processamento poderá aumentar.
Sinais de que existe um gargalo na produção
Algumas situações ajudam a identificar esse problema:
-
Acúmulo frequente de peças aguardando determinada operação.
-
Ordens permanecendo paradas entre etapas.
-
Necessidade recorrente de horas extras no mesmo centro de trabalho.
-
Equipamentos operando com filas constantes.
-
Atrasos concentrados em uma atividade específica.
-
Etapas anteriores produzindo mais rapidamente do que as seguintes conseguem processar.
Esses sinais devem ser analisados em conjunto, porque uma fila temporária nem sempre representa um gargalo permanente.
Como evitar que uma mudança sobrecarregue outra etapa?
Antes de antecipar ordens, verifique se as operações seguintes terão condições de receber a produção.
Se o setor de soldagem estiver próximo da capacidade máxima, aumentar a quantidade de peças cortadas pode não melhorar o prazo final.
Nesse caso, o gestor pode avaliar alternativas como redistribuir atividades entre recursos compatíveis, ajustar o tamanho dos lotes ou reorganizar a sequência dos produtos.
A possibilidade de cada alternativa depende das características do processo, das condições técnicas e dos recursos disponíveis.
As orientações de Planejamento e Controle da Produção do SENAI e Sebrae incluem práticas como sequenciamento, análise da capacidade produtiva, planejamento de materiais e otimização de recursos.
Essas atividades ajudam a compreender o funcionamento do processo completo, em vez de avaliar cada máquina isoladamente.
Como manter a comunicação entre PCP, estoque, compras e chão de fábrica?
Uma das principais causas de desorganização após um imprevisto é a circulação de informações diferentes entre os setores.
O PCP pode alterar a programação sem avisar ao estoque que determinado material será necessário mais cedo.
O estoque, por sua vez, pode identificar uma falta, mas não comunicar a situação antes da liberação da ordem.
Enquanto isso, a produção recebe uma orientação desatualizada e prepara uma máquina para fabricar um produto que não possui todos os componentes disponíveis.
A consequência é o retrabalho administrativo e operacional.
Para evitar essas situações, cada setor deve compreender quais informações precisa fornecer e receber.
PCP: organizar e atualizar a programação
O responsável pelo planejamento deve manter atualizadas as prioridades, os prazos e as necessidades produtivas.
Também precisa identificar quais ordens foram modificadas e comunicar as alterações relevantes.
Estoque: confirmar a disponibilidade real
O estoque deve informar quantidades disponíveis, materiais reservados e eventuais divergências identificadas.
Uma informação importante é distinguir o saldo físico total da quantidade efetivamente disponível para novas ordens.
Um material pode estar armazenado na empresa, mas já ter sido reservado para outro pedido.
Compras: acompanhar fornecedores e prazos
O setor de compras precisa informar alterações nas previsões de entrega dos insumos.
Se um fornecedor comunicar um atraso, o PCP deve ser informado antes que a falta comprometa a fabricação.
Da mesma forma, uma antecipação de entrega pode permitir reorganizar atividades que estavam aguardando material.
Chão de fábrica: registrar o andamento das operações
Os operadores e responsáveis pela produção devem registrar informações como início e término das atividades, quantidades produzidas, paradas e perdas.
Esses registros ajudam o PCP a comparar o previsto com o realizado.
A qualidade dos dados é fundamental.
Uma ordem concluída fisicamente, mas ainda registrada como em andamento, pode gerar uma visão incorreta da capacidade disponível.
Expedição: acompanhar os pedidos próximos da entrega
Quando uma alteração afeta o prazo de conclusão, a expedição precisa conhecer a nova previsão.
Isso evita preparar separações ou programar atividades logísticas com base em datas que já não correspondem à situação da produção.
A integração entre setores não elimina os imprevistos, mas reduz a possibilidade de uma decisão ser tomada com informações incompletas.
Quais indicadores ajudam a acompanhar a produção em tempo real?
Acompanhar todas as atividades não significa transformar qualquer informação em um indicador.
O ideal é selecionar medidas que ajudem a identificar problemas e orientar decisões.
Os indicadores precisam ser calculados com critérios consistentes e baseados em registros confiáveis.
Cumprimento da programação
Mostra quanto do volume programado para determinado período foi efetivamente concluído.
Uma fórmula simples é:
Cumprimento da programação (%) = (quantidade concluída / quantidade programada) × 100
Se uma indústria programou 200 peças e concluiu 180, o cumprimento em quantidade foi de 90%.
Esse indicador deve ser utilizado com cuidado quando os produtos possuem tempos de fabricação muito diferentes.
Nesses casos, também pode ser interessante acompanhar o cumprimento por ordem ou por horas planejadas.
Tempo de parada das máquinas
Registra quanto tempo os equipamentos permaneceram indisponíveis.
O acompanhamento permite identificar máquinas com interrupções recorrentes e avaliar os efeitos sobre o processo.
É importante diferenciar paradas programadas, como manutenções previstas, de paradas inesperadas.
Tempo de atravessamento da produção
Também conhecido como lead time de produção, representa o tempo entre o início e o término de um processo definido.
Pode incluir processamento, movimentação e períodos de espera, conforme o critério utilizado pela empresa.
Esse indicador ajuda a compreender por que determinadas ordens demoram mais para serem concluídas.
Quantidade de ordens atrasadas
Permite acompanhar pedidos ou ordens que ultrapassaram seus prazos planejados.
É importante registrar tanto a quantidade de atrasos quanto suas causas.
Se diferentes ordens atrasam repetidamente por falta de matéria-prima, por exemplo, o problema pode estar relacionado ao planejamento de materiais ou ao abastecimento.
Índice de retrabalho
Mostra a proporção de itens ou atividades que precisaram passar por correções.
A empresa deve definir claramente o que considera retrabalho e qual unidade será utilizada no cálculo.
A análise ajuda a identificar processos que consomem capacidade adicional e interferem na programação.
Como utilizar os indicadores nas decisões?
Observe um exemplo hipotético de acompanhamento:
| Indicador | Resultado observado | Possível ação |
|---|---|---|
| Cumprimento da programação | Abaixo da meta interna | Investigar desvios por ordem |
| Tempo de parada | Aumento em uma máquina | Avaliar causas com a manutenção |
| Ordens atrasadas | Concentração em um setor | Revisar capacidade e sequência |
| Lead time | Aumento no tempo de espera | Investigar filas entre operações |
| Retrabalho | Ocorrências recorrentes | Verificar causas com a qualidade |
| Disponibilidade de materiais | Faltas frequentes | Revisar reservas e abastecimento |
Esses dados não devem ser interpretados isoladamente.
Uma redução na quantidade produzida, por exemplo, pode estar associada à fabricação de produtos mais complexos, e não necessariamente à perda de produtividade.
O acompanhamento precisa considerar o tipo de produto, a carga de trabalho e as condições do processo.
Quando utilizar um software para reorganizar a produção?
À medida que a indústria aumenta a quantidade de pedidos, máquinas e etapas, acompanhar a programação por registros separados pode se tornar mais difícil.
Quando as informações ficam distribuídas em planilhas, anotações e mensagens, existe o risco de diferentes setores utilizarem versões desatualizadas do planejamento.
Nesse cenário, um sistema de gestão industrial pode contribuir para centralizar o acompanhamento.
O uso de tecnologia faz mais sentido quando existe uma necessidade concreta, como identificar ordens atrasadas, conferir materiais antes de liberar a fabricação ou visualizar a capacidade dos centros de trabalho.
Como um sistema auxilia na reprogramação?
Um software com recursos de PCP pode reunir informações sobre:
-
Ordens de fabricação e suas etapas.
-
Quantidades planejadas e produzidas.
-
Máquinas e centros de trabalho.
-
Materiais necessários e disponíveis.
-
Prazos e prioridades dos pedidos.
-
Apontamentos realizados no chão de fábrica.
-
Paradas e ocorrências durante a execução.
Com esses dados, o responsável pode identificar quais atividades serão afetadas por uma mudança e reorganizar a programação de maneira mais estruturada.
O planejamento de produção integrado às ordens também facilita a consulta ao histórico das atividades, contribuindo para a análise dos atrasos.
Entretanto, a ferramenta não substitui a avaliação do gestor.
As decisões continuam dependendo das condições reais da operação e da qualidade dos registros realizados pelos setores.
Qual é a importância das ordens de produção atualizadas?
As ordens de produção são referências importantes para acompanhar a fabricação.
Elas podem reunir o produto que será fabricado, quantidades, operações necessárias, materiais, prazos e situação de execução.
Quando uma ordem precisa ser reprogramada, é importante atualizar seu registro para que todos trabalhem com a mesma informação.
Também vale compreender como a escolha e o uso de um sistema de ordens de serviço podem influenciar os custos operacionais, especialmente quando essas ordens fazem parte do fluxo de fabricação.
Uma ordem desatualizada pode gerar separação incorreta de materiais, preparação desnecessária de equipamentos ou informações equivocadas sobre o andamento da produção.
Como avaliar se a fábrica realmente precisa de mais integração?
Alguns sinais merecem atenção:
-
O gestor precisa consultar várias planilhas para descobrir quais ordens estão atrasadas.
-
A produção informa as quantidades concluídas somente no final do turno.
-
O estoque não consegue identificar facilmente quais materiais estão reservados.
-
Mudanças de prioridade são comunicadas individualmente e sem registro.
-
Os prazos são alterados sem verificar a capacidade disponível.
-
Diferentes setores apresentam informações divergentes sobre a mesma ordem.
Nessas situações, antes de investir em novas ferramentas, vale mapear quais informações estão faltando e como elas serão registradas.
A digitalização tende a ser mais útil quando acompanha processos bem definidos, responsabilidades claras e atualização consistente dos dados.
Como preparar a fábrica para imprevistos antes que eles aconteçam?
Nem sempre é possível prever quando um equipamento apresentará uma falha ou quando um fornecedor terá dificuldades para entregar determinada matéria-prima.
Entretanto, a indústria pode reduzir sua exposição a esses riscos criando procedimentos preventivos.
Mantenha tempos de produção realistas
Se a programação considera tempos menores do que aqueles necessários para fabricar os produtos, qualquer interrupção pode aumentar o atraso.
Por isso, compare periodicamente os tempos previstos com os registrados na operação.
Quando houver diferenças recorrentes, investigue suas causas e revise os parâmetros utilizados.
Considere também os tempos de preparação, movimentação e espera relevantes para cada processo.
Planeje a capacidade com base nas condições reais
Uma fábrica não deve considerar que todos os equipamentos estarão disponíveis durante todo o expediente.
O planejamento precisa levar em conta jornadas, manutenções programadas, tempos de preparação e outras restrições conhecidas.
Também é possível avaliar a necessidade de uma margem de capacidade para absorver variações, de acordo com o tipo de produção e os custos envolvidos.
Essa margem não precisa ser igual para todos os setores.
Centros de trabalho críticos podem exigir atenção especial, principalmente quando não existem recursos alternativos.
Organize o abastecimento de materiais
O planejamento de materiais deve considerar a estrutura dos produtos, os estoques disponíveis, o consumo previsto e os prazos de reposição.
O MRP, ou planejamento das necessidades de materiais, é uma das ferramentas utilizadas para relacionar a demanda de produção aos componentes necessários.
Essa abordagem também aparece nas orientações de PCP do Sebrae, que relacionam o planejamento às decisões sobre demanda, capacidade, produção e estoques.
Na prática, uma indústria precisa saber não apenas quanto material possui, mas quando cada componente será necessário.
Defina responsáveis pelas decisões de emergência
Quando acontece uma falha, os setores precisam saber quem deve ser acionado.
Por exemplo:
-
A produção comunica a interrupção e a situação da ordem.
-
A manutenção avalia o equipamento e as condições de retorno.
-
O PCP analisa o impacto e propõe a reprogramação.
-
O estoque verifica a disponibilidade dos materiais.
-
O setor comercial recebe informações sobre possíveis mudanças nos prazos.
As responsabilidades podem variar conforme a estrutura da indústria.
O importante é evitar decisões conflitantes e mudanças sem autorização.
Crie alternativas para os processos mais críticos
Algumas medidas podem ser avaliadas antecipadamente:
-
Identificar equipamentos compatíveis que possam assumir determinadas operações.
-
Mapear fornecedores alternativos tecnicamente aprovados.
-
Documentar roteiros e instruções de fabricação.
-
Identificar componentes críticos e seus prazos de reposição.
-
Definir procedimentos de comunicação em caso de atrasos.
-
Estabelecer critérios para autorizar reprogramações urgentes.
Essas alternativas precisam respeitar as especificações técnicas, a qualidade do produto e as condições de segurança.
Não é recomendável substituir matérias-primas ou alterar processos sem a avaliação necessária.
Exemplo prático: como reorganizar uma fábrica após uma parada inesperada?
Imagine uma indústria metalúrgica de médio porte que fabrica suportes, estruturas e componentes sob encomenda.
A fábrica trabalha com etapas de corte, dobra, soldagem e acabamento.
Na programação do dia, três pedidos estão previstos:
-
Pedido A: 100 suportes metálicos, com entrega no dia seguinte.
-
Pedido B: 80 componentes estruturais, com entrega em quatro dias.
-
Pedido C: 150 peças de reposição, com entrega em seis dias.
Durante a manhã, uma máquina de corte apresenta uma falha e precisa ser retirada de operação para avaliação.
O equipamento era necessário para concluir parte do Pedido A e iniciar o Pedido B.
Como a fábrica deve agir?
Primeiro momento: identificar a situação real
O responsável verifica que parte do Pedido A já foi cortada, enquanto o restante ainda depende da máquina.
A manutenção informa que não consegue confirmar imediatamente o tempo necessário para restabelecer o funcionamento.
Em vez de manter a programação original, o PCP identifica quais operações estão bloqueadas e quais podem continuar.
Segundo momento: verificar recursos alternativos
A equipe confirma que existe outra máquina capaz de realizar parte das operações necessárias.
Entretanto, ela está programada para produzir componentes do Pedido C.
O PCP compara os prazos e avalia se o Pedido C pode ser deslocado sem comprometer sua entrega.
Também confirma se a transferência exige preparação adicional e se os materiais estão disponíveis.
Terceiro momento: reorganizar as atividades
Após a análise, a fábrica decide transferir a parte restante do corte do Pedido A para a máquina alternativa.
A operação de soldagem recebe uma nova previsão para a chegada desses componentes.
Enquanto isso, a equipe que aguardaria o início do Pedido B pode executar outras atividades já liberadas, desde que possua os recursos necessários.
A alteração é registrada e comunicada aos responsáveis.
Quarto momento: acompanhar o resultado
Ao longo do turno, o PCP verifica se o Pedido A está avançando conforme a nova previsão.
Também acompanha a manutenção da máquina principal e a situação dos pedidos que tiveram suas atividades modificadas.
Se o equipamento voltar a operar, a programação poderá ser revisada novamente, mas somente após confirmar as condições de segurança e a necessidade da mudança.
Nesse exemplo, a organização não depende de manter todas as ordens exatamente como estavam previstas.
Ela depende de compreender o impacto do imprevisto, preservar as atividades possíveis e reorganizar apenas o necessário.
Esse procedimento pode ser adaptado a indústrias de diferentes segmentos, como metalúrgicas, fabricantes de móveis, confecções e empresas de transformação de materiais.
Quais erros devem ser evitados ao reprogramar a produção?
A tentativa de recuperar atrasos pode gerar novos problemas quando não existe um critério claro para alterar a programação.
Alguns erros merecem atenção especial.
Mudar prioridades sem verificar os impactos
Antecipar um pedido pode parecer uma solução rápida, mas a mudança pode consumir materiais e recursos destinados a outras ordens.
Antes de aprovar a alteração, verifique o que será deslocado e quais compromissos poderão ser afetados.
Liberar ordens sem conferir a matéria-prima
Uma máquina disponível não significa que a fabricação pode começar imediatamente.
Se o material estiver reservado, indisponível ou aguardando inspeção, a ordem poderá ficar interrompida.
A conferência deve acontecer antes da liberação.
Ignorar a capacidade das etapas seguintes
Aumentar a velocidade de uma operação não resolve necessariamente o atraso do pedido.
Se a próxima etapa estiver sobrecarregada, a produção poderá apenas acumular materiais aguardando processamento.
Analise o fluxo completo.
Utilizar informações desatualizadas
Quando os apontamentos não refletem o andamento real, o gestor pode tomar decisões equivocadas.
Por isso, é importante definir quando e como as equipes devem registrar as operações.
Tentar recuperar atrasos sem considerar a segurança
Equipamentos com falhas, operações improvisadas e alterações sem avaliação técnica podem aumentar os riscos.
A recuperação do cronograma não deve se sobrepor aos procedimentos de segurança e qualidade.
Não investigar as causas dos problemas recorrentes
Se uma máquina apresenta interrupções frequentes, reorganizar as ordens a cada falha não resolve a causa principal.
O mesmo vale para atrasos constantes de fornecedores ou divergências de estoque.
Registrar e analisar essas ocorrências ajuda a identificar melhorias que podem reduzir a necessidade de reprogramações futuras.
Como implementar uma rotina de acompanhamento em tempo real?
Uma indústria não precisa transformar toda a sua operação de uma só vez para melhorar o acompanhamento produtivo.
É possível começar pelos processos que apresentam maior dificuldade de controle.
Uma sequência prática envolve cinco etapas.
Etapa 1 — Organize as informações básicas. Revise as ordens, os roteiros de fabricação, os tempos de operação, os materiais necessários e os prazos. Essas informações formam a base da programação.
Etapa 2 — Defina o que será acompanhado. Selecione os registros mais importantes, como andamento das ordens, quantidades concluídas, paradas e disponibilidade de recursos.
Etapa 3 — Padronize os apontamentos. Estabeleça responsáveis, critérios e momentos para registrar os acontecimentos do chão de fábrica. A atualização precisa ser viável dentro da rotina operacional.
Etapa 4 — Crie regras de reprogramação. Determine quais situações exigem revisão imediata, quem pode aprovar mudanças e quais informações devem ser comunicadas.
Etapa 5 — Acompanhe e melhore continuamente. Compare o previsto com o realizado, identifique os principais desvios e ajuste os procedimentos conforme os resultados observados.
Uma rotina breve de alinhamento entre PCP, produção e setores envolvidos pode complementar esse processo.
O importante é que as reuniões utilizem informações atuais e resultem em decisões claras.
Também vale diferenciar os problemas que precisam de reação imediata daqueles que podem ser avaliados na próxima revisão da programação.
Assim, a empresa evita alterar prioridades continuamente e mantém mais estabilidade no trabalho.
Como manter a fábrica organizada mesmo quando o planejamento muda?
O planejamento de produção em tempo real não significa modificar a programação a todo momento. Significa acompanhar a operação com informações confiáveis e reconhecer quando uma alteração realmente é necessária.
Uma fábrica preparada para lidar com imprevistos conhece sua capacidade, acompanha os materiais disponíveis, registra o andamento das ordens e mantém a comunicação entre os setores.
Quando uma máquina para ou um pedido precisa ser antecipado, essas informações ajudam a avaliar alternativas sem comprometer desnecessariamente o restante da produção.
Os resultados dependem da organização dos processos, da precisão dos dados e da capacidade de transformar as informações em decisões práticas.
Para indústrias que precisam melhorar essa integração, o FabricantePro oferece recursos de PCP, ordens de produção, sequenciamento e apontamento no chão de fábrica conectados ao estoque e a outras áreas da gestão. Conhecer essas funcionalidades pode ajudar a avaliar como acompanhar mudanças na programação de maneira mais organizada.
O objetivo é construir uma operação capaz de se adaptar aos imprevistos sem perder o controle dos materiais, das atividades e dos compromissos assumidos com os clientes.
Perguntas frequentes
O planejamento em tempo real funciona em indústrias pequenas?
Sim. Mesmo fábricas com poucos equipamentos podem acompanhar suas ordens, controlar os materiais disponíveis e atualizar a programação quando surgem imprevistos.
É necessário alterar toda a programação quando uma máquina para?
Não. Primeiro, é importante identificar quais ordens dependem da máquina e verificar se existem atividades que podem continuar normalmente.
Como evitar que pedidos urgentes atrasem outras entregas?
Antes de aceitar uma nova prioridade, o PCP deve analisar a capacidade disponível, os materiais necessários e os impactos sobre os pedidos já programados.
Qual é a frequência ideal para atualizar as informações da produção?
Depende da complexidade e do ritmo da fábrica. Ocorrências importantes devem ser registradas rapidamente, enquanto outras informações podem seguir uma rotina definida de apontamentos.