PCP e Produção 24 min de leitura
Programação, Planejamento e Controle da Produção: Como Reprogramar Ordens?
Aprenda a reorganizar ordens de produção após quebras de máquinas, atrasos de materiais e mudanças de prioridade, evitando impactos nos prazos.
Neste artigo
- Por Que os Imprevistos Exigem Reprogramação das Ordens de Produção?
- Quais Imprevistos Mais Afetam a Programação da Produção?
- O Que Verificar Antes de Reprogramar Uma Ordem de Produção?
- Como Reprogramar Ordens de Produção Após Um Imprevisto?
- Como Definir Quais Ordens Devem Ser Produzidas Primeiro?
- Exemplo Prático: Como Reprogramar Ordens Após Uma Quebra de Máquina?
- O Que Fazer em Cada Tipo de Imprevisto na Produção?
- Como Evitar Que a Reprogramação de Uma Ordem Atrase Todas as Outras?
- Como Comunicar as Alterações da Produção Sem Gerar Confusão?
- Quais Erros Devem Ser Evitados ao Reprogramar Ordens de Produção?
- Como Acompanhar as Ordens Após a Reprogramação?
- Como Um Sistema de PCP Ajuda a Reprogramar Ordens?
- Como Reduzir a Necessidade de Reprogramações Frequentes?
- Conclusão
- Perguntas frequentes
Uma máquina quebra durante a fabricação, um fornecedor atrasa a entrega de matéria-prima ou um pedido precisa ser antecipado. Nessas situações, reprogramar as ordens de produção exige avaliar o que já foi executado, identificar os recursos disponíveis e reorganizar as atividades sem comprometer desnecessariamente os demais pedidos. A programação planejamento e controle da produção permite realizar esses ajustes considerando prazos, capacidade produtiva, materiais e prioridades. O objetivo não é simplesmente mudar datas no cronograma, mas encontrar uma sequência de fabricação viável. Neste conteúdo, você entenderá como identificar ordens afetadas, calcular o impacto de interrupções, definir novas prioridades e acompanhar a execução após a reprogramação.
Por Que os Imprevistos Exigem Reprogramação das Ordens de Produção?
Os imprevistos exigem reprogramação quando alteram os recursos, os tempos ou as condições consideradas no planejamento original. Uma interrupção pode impedir a execução de determinada ordem e afetar outras atividades que dependem da mesma máquina, equipe ou matéria-prima. Entretanto, nem toda ocorrência exige modificar toda a programação da fábrica.
Em uma indústria, diferentes processos acontecem simultaneamente. Enquanto uma máquina realiza operações de corte, outra pode executar usinagem, montagem ou acabamento.
Cada ordem possui uma sequência produtiva e depende de determinados recursos para ser concluída.
Imagine uma metalúrgica que tenha programado três ordens para utilizar uma máquina de usinagem durante o dia. Se o equipamento apresentar um problema mecânico, as três ordens poderão ser afetadas.
Entretanto, ordens que utilizam exclusivamente outros equipamentos talvez possam continuar normalmente.
Por isso, a primeira decisão deve ser identificar o alcance do imprevisto.
Qual é a Diferença Entre Ajustar e Reprogramar Uma Ordem?
Um ajuste operacional acontece quando a empresa consegue corrigir um desvio sem comprometer as datas ou a sequência principal da produção.
Por exemplo, uma máquina apresenta uma parada de 20 minutos, mas o setor consegue recuperar esse tempo dentro da capacidade disponível.
Já a reprogramação ocorre quando é necessário modificar alguma condição relevante, como:
-
Data de início ou conclusão de uma operação.
-
Sequência de execução das ordens.
-
Máquina ou centro de trabalho utilizado.
-
Quantidade programada para determinado período.
-
Distribuição das atividades entre turnos.
-
Prioridade de fabricação.
A diferença é importante porque alterações frequentes e desnecessárias podem dificultar a organização do chão de fábrica.
O ideal é reprogramar somente aquilo que realmente precisa ser alterado, preservando as atividades que continuam viáveis.
Quais Imprevistos Mais Afetam a Programação da Produção?
Os imprevistos mais comuns envolvem falhas em equipamentos, falta de materiais, ausência de operadores, problemas de qualidade e alterações na demanda. Cada ocorrência exige uma resposta diferente, pois nem sempre mudar a sequência das ordens resolve o problema. É necessário identificar a restrição responsável pela interrupção.
Quebras e Paradas Inesperadas de Máquinas
Quando uma máquina deixa de funcionar, as ordens programadas para aquele equipamento podem ficar impossibilitadas de avançar.
O impacto depende de fatores como:
-
Tempo estimado de manutenção.
-
Quantidade de ordens aguardando o equipamento.
-
Existência de máquinas alternativas.
-
Disponibilidade de operadores habilitados.
-
Prazos comprometidos.
Uma máquina que possui capacidade alternativa disponível pode apresentar impacto menor do que um equipamento exclusivo utilizado por várias ordens.
Por isso, o PCP precisa avaliar não apenas o tempo de parada, mas também a importância daquele recurso para o restante do processo produtivo.
Atrasos na Entrega de Matéria-Prima
A ausência de um componente pode impedir o início ou a continuidade de uma fabricação.
Considere uma indústria de máquinas que necessita de rolamentos específicos para concluir a montagem de determinado equipamento.
Mesmo que todas as demais peças estejam disponíveis, a ordem poderá permanecer interrompida até a chegada desses componentes.
Nesse caso, antecipar outra ordem com materiais disponíveis pode ser uma alternativa, desde que a mudança não provoque atrasos maiores.
Ausência de Operadores ou Equipes
A capacidade produtiva não depende exclusivamente das máquinas.
Um equipamento pode estar disponível, mas permanecer parado porque o operador responsável está ausente.
Antes de transferir a operação para outro colaborador, é necessário verificar sua capacitação e autorização para executar a atividade com segurança.
Retrabalhos e Problemas de Qualidade
Uma peça reprovada na inspeção pode precisar retornar a uma etapa anterior.
Isso acrescenta uma carga não prevista ao processo produtivo.
Se a operação de retrabalho utilizar uma máquina que já possui outras ordens programadas, será necessário avaliar como encaixar essa atividade na capacidade disponível.
Pedidos Urgentes e Alterações Comerciais
Um cliente pode solicitar a antecipação de uma entrega ou modificar a quantidade de um pedido confirmado.
Essa mudança precisa ser avaliada antes de alterar a programação.
Um pedido urgente não deve assumir automaticamente a primeira posição, pois sua antecipação pode comprometer diversos compromissos já assumidos.
O Que Verificar Antes de Reprogramar Uma Ordem de Produção?
Antes de modificar uma ordem, o PCP deve verificar seu andamento, a quantidade restante, os materiais disponíveis, os recursos necessários e a data limite para concluir cada etapa. Essas informações permitem identificar quais atividades podem continuar, quais precisam ser interrompidas e quais deverão receber novas datas.
Confira a Situação Atual das Ordens
O primeiro passo é identificar quais ordens estão realmente em andamento.
É importante distinguir:
-
Ordens aguardando liberação.
-
Ordens liberadas, mas ainda não iniciadas.
-
Ordens parcialmente executadas.
-
Ordens interrompidas.
-
Ordens aguardando inspeção.
-
Ordens concluídas.
Essa separação evita reprogramar quantidades que já foram fabricadas.
Por exemplo, uma ordem prevista para 1.000 unidades pode ter 600 unidades aprovadas e 400 ainda pendentes.
Nesse caso, a reprogramação deve considerar as operações necessárias para concluir as 400 unidades restantes, além de possíveis retrabalhos e perdas.
Verifique a Capacidade Disponível
A empresa precisa identificar quantas horas produtivas ainda estarão disponíveis após o imprevisto.
Essa análise deve considerar:
-
Máquinas em funcionamento.
-
Equipamentos indisponíveis.
-
Horários e turnos.
-
Operadores habilitados.
-
Manutenções programadas.
-
Preparações e trocas de ferramentas.
-
Restrições dos centros de trabalho.
Também é necessário analisar a capacidade, os prazos e os materiais em conjunto, evitando criar uma nova programação aparentemente viável, mas impossível de executar.
Confirme a Disponibilidade de Materiais
O saldo registrado no estoque não representa necessariamente a quantidade disponível para uma nova ordem.
Parte dos materiais pode estar reservada para outros pedidos, bloqueada pela qualidade ou aguardando conferência.
Antes de antecipar uma fabricação, confira se os componentes necessários realmente podem ser utilizados.
Identifique os Prazos que Não Podem Ser Comprometidos
A data de conclusão da fabricação nem sempre corresponde à data de entrega ao cliente.
Uma ordem pode precisar passar por inspeção, embalagem, expedição e transporte.
Por isso, o PCP deve verificar a última data viável para concluir cada operação sem prejudicar essas atividades posteriores.
Como Reprogramar Ordens de Produção Após Um Imprevisto?
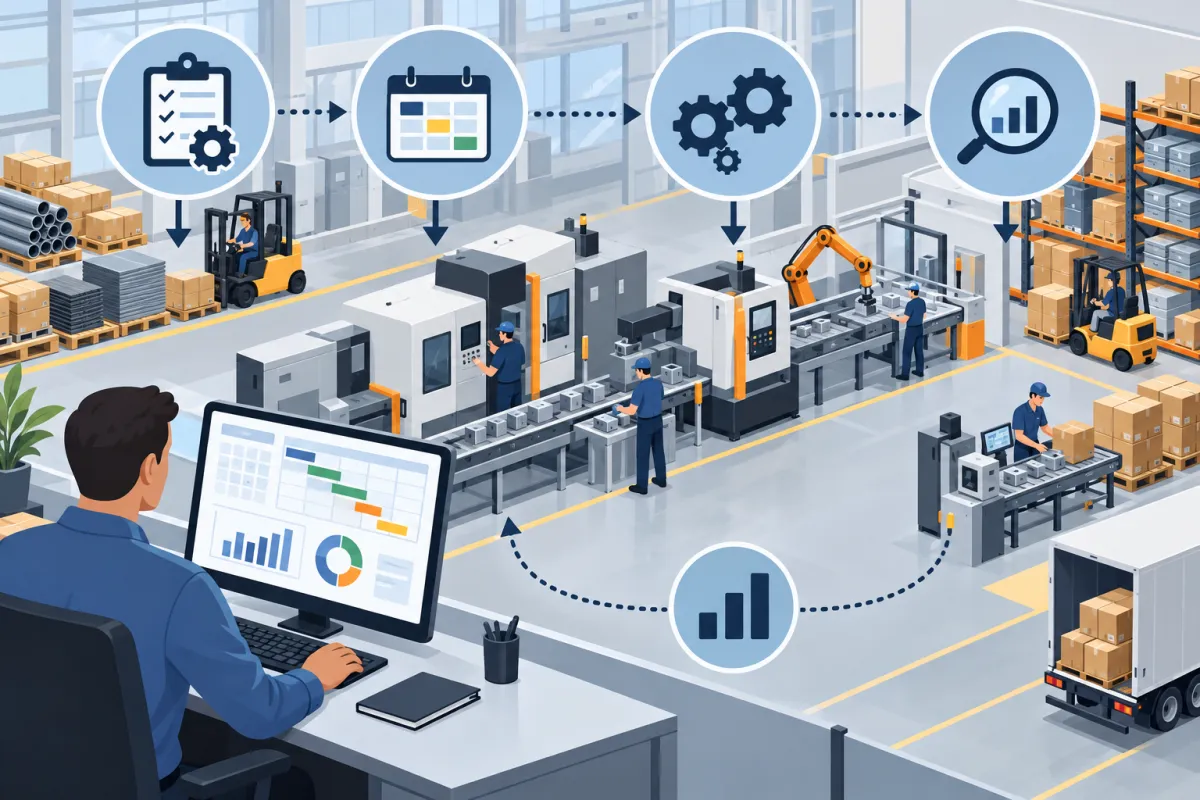
Para reprogramar as ordens corretamente, é necessário registrar a ocorrência, atualizar o andamento da produção, recalcular a capacidade, estabelecer prioridades e construir uma nova sequência de execução. Depois disso, as alterações devem ser comunicadas e acompanhadas para garantir que o cronograma continue compatível com a realidade da fábrica.
Registre o Imprevisto e Identifique Sua Causa
O primeiro passo é registrar o que aconteceu.
Se uma máquina parou, por exemplo, o registro deve apresentar:
-
Equipamento afetado.
-
Horário de início da parada.
-
Motivo identificado.
-
Ordens relacionadas.
-
Previsão de retorno, quando disponível.
-
Responsável pela avaliação.
É importante diferenciar uma previsão de manutenção de uma confirmação de disponibilidade.
Se ainda não existe uma estimativa confiável de retorno, o PCP deve trabalhar com cenários alternativos, em vez de considerar a máquina automaticamente disponível em determinado horário.
Atualize as Quantidades Já Produzidas
Antes de alterar o cronograma, é necessário conhecer o saldo real de cada ordem.
Imagine uma ordem de fabricação de 800 peças.
Até o momento da interrupção, foram produzidas 500 unidades, sendo 480 aprovadas e 20 reprovadas.
O PCP precisa analisar as 300 unidades ainda não produzidas e definir o tratamento das 20 unidades reprovadas.
Se houver possibilidade de retrabalho, essa atividade também poderá consumir capacidade.
Essa conferência impede que a empresa reprograme uma quantidade incorreta ou deixe de considerar operações adicionais.
Recalcule a Carga de Trabalho Restante
Depois de atualizar as quantidades, é necessário verificar o tempo necessário para concluir cada ordem.
Considere uma operação que precise fabricar 240 peças, com tempo padrão de três minutos por unidade.
O tempo básico será:
240 peças × 3 minutos = 720 minutos, equivalentes a 12 horas.
Se houver uma preparação de máquina de uma hora, a necessidade planejada será de 13 horas.
Esse cálculo precisa ser comparado com a disponibilidade real do recurso.
Caso existam apenas dez horas produtivas disponíveis no período, haverá uma diferença de três horas que exigirá uma decisão.
Defina Novas Prioridades de Execução
A programação planejamento e controle da produção precisa estabelecer quais ordens devem ocupar primeiro os recursos disponíveis.
Para essa decisão, considere:
-
Data prometida ao cliente.
-
Tempo necessário para concluir a ordem.
-
Etapas restantes.
-
Disponibilidade dos materiais.
-
Existência de recursos alternativos.
-
Impacto do atraso sobre outras ordens.
Uma ordem com prazo próximo e poucas horas restantes pode exigir atenção imediata.
Entretanto, uma ordem que depende de um componente indisponível não deve ocupar espaço na programação de um equipamento como se estivesse pronta para execução.
Simule Alternativas Antes de Alterar o Cronograma
Após identificar a carga e as prioridades, avalie diferentes possibilidades.
A empresa pode considerar:
-
Adiar atividades com maior folga de prazo.
-
Transferir operações para equipamentos compatíveis.
-
Dividir lotes, quando o processo permitir.
-
Antecipar ordens que já possuem materiais.
-
Reorganizar os turnos dentro das condições legais e operacionais.
-
Avaliar terceirização previamente qualificada.
-
Negociar novas datas quando não houver capacidade suficiente.
A escolha deve considerar prazo, custo, segurança, qualidade e impacto sobre os demais pedidos.
Atualize e Comunique a Nova Programação
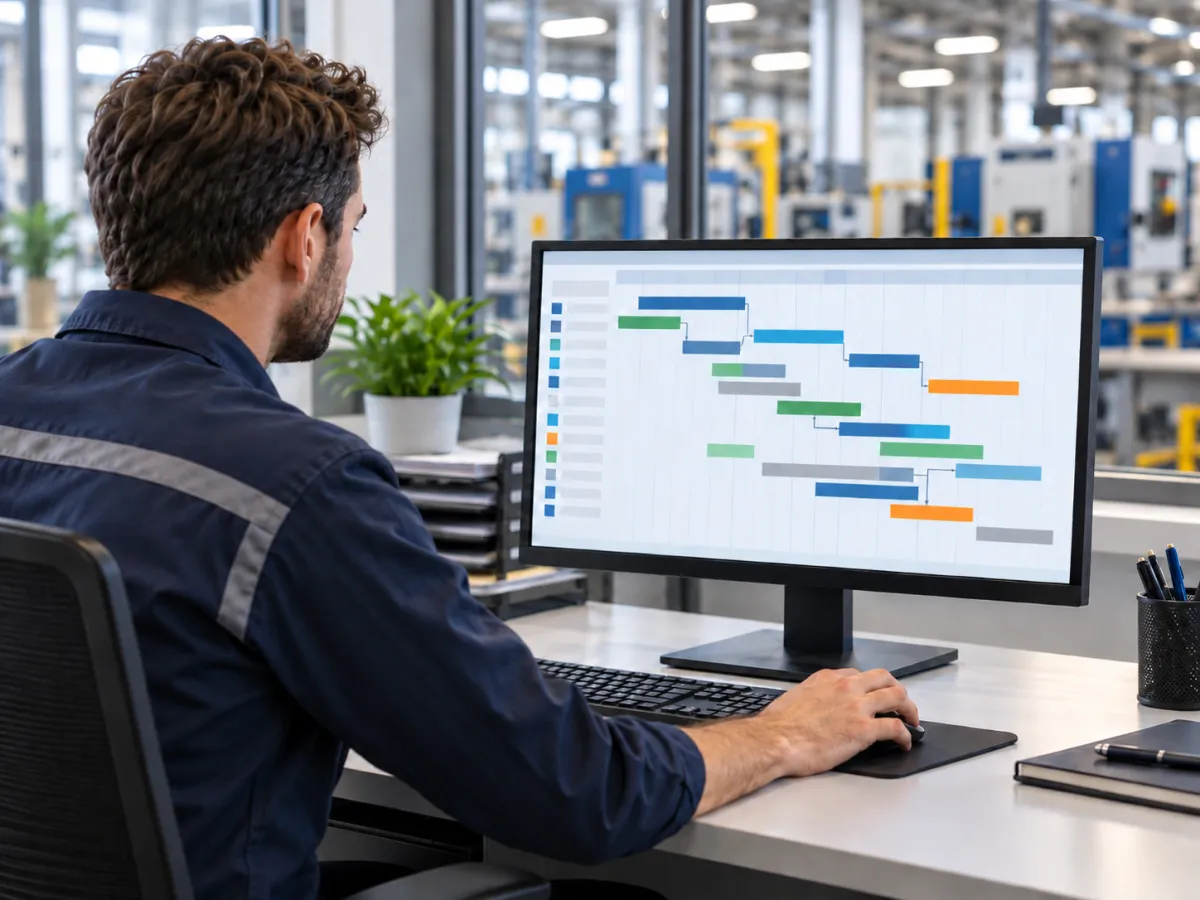
Depois de validar a alternativa escolhida, o cronograma deve ser atualizado.
Cada ordem afetada precisa apresentar informações coerentes com a nova decisão, incluindo datas, recursos, sequência e responsáveis.
Também é recomendável preservar o histórico da programação anterior e registrar o motivo da alteração.
Isso permite compreender posteriormente por que determinado pedido mudou de data.
Acompanhe a Execução Após a Mudança
A reprogramação não termina quando as novas datas são registradas.
O PCP precisa acompanhar se a fábrica está conseguindo executar a sequência definida.
Caso outra interrupção aconteça, será necessário avaliar novamente a capacidade e os compromissos assumidos.
Esse acompanhamento deve ser baseado nos registros reais do chão de fábrica, e não apenas nas datas previstas.
Como Definir Quais Ordens Devem Ser Produzidas Primeiro?
A prioridade deve ser definida combinando prazo, tempo restante, condições de execução e impacto sobre outras ordens. Escolher apenas o pedido mais antigo ou aquele solicitado com maior urgência pode gerar uma sequência inadequada. O PCP precisa identificar quais ordens possuem menor margem para absorver novos atrasos.
Analise a Folga Operacional de Cada Ordem
A folga representa o tempo disponível além daquele necessário para concluir uma atividade.
De forma simplificada:
Folga operacional = tempo útil até a data limite − tempo necessário para concluir as operações restantes.
O cálculo deve considerar os calendários produtivos, as dependências entre etapas e os tempos de preparação, quando aplicáveis.
Imagine duas ordens:
Ordem A: possui seis horas úteis até seu limite de conclusão e necessita de cinco horas para finalizar as atividades.
Sua folga é de uma hora.
Ordem B: possui 16 horas úteis até seu limite e necessita de oito horas de trabalho.
Sua folga é de oito horas.
Embora a Ordem B tenha maior quantidade de trabalho, a Ordem A apresenta menor margem para absorver interrupções.
Essa informação ajuda a orientar a prioridade.
Considere as Ordens que Dependem de Recursos Críticos
Algumas operações podem ser executadas em diferentes máquinas.
Outras dependem de um único equipamento.
Quando uma ordem utiliza um recurso exclusivo, a possibilidade de recuperar atrasos pode ser menor.
Por isso, o PCP deve identificar quais operações representam restrições importantes na fábrica.
O objetivo é impedir que uma atividade de menor prioridade ocupe um recurso crítico enquanto outras ordens se aproximam de seus limites de conclusão.
Avalie os Tempos de Preparação
Alterar constantemente o produto fabricado pode exigir novas regulagens, ferramentas ou procedimentos de limpeza.
Imagine uma máquina que precisa de 40 minutos de preparação sempre que muda de produto.
Se a empresa modificar a sequência várias vezes durante o turno, parte da capacidade disponível será utilizada nessas preparações.
Agrupar ordens semelhantes pode reduzir esse tempo, desde que a decisão não comprometa prazos mais importantes.
A prioridade ideal não é necessariamente a que produz primeiro o maior volume, mas aquela que permite atender aos compromissos com os recursos disponíveis.
Exemplo Prático: Como Reprogramar Ordens Após Uma Quebra de Máquina?
Quando uma máquina quebra, o PCP deve comparar a carga das ordens pendentes com as horas produtivas que restaram. Se a capacidade for insuficiente, apenas alterar a sequência não resolverá o problema. Será necessário ampliar a capacidade disponível, utilizar um recurso alternativo ou revisar algum prazo.
Considere uma indústria metalúrgica que utiliza uma máquina de usinagem durante turnos de oito horas.
Na terça-feira, o equipamento apresenta uma falha e permanece indisponível durante quatro horas.
A situação fica assim:
-
Capacidade restante na terça-feira: 4 horas.
-
Capacidade disponível na quarta-feira: 8 horas.
-
Capacidade total até quarta-feira: 12 horas.
O PCP identifica três ordens que precisam utilizar o equipamento.
| Ordem | Tempo restante | Limite para concluir a usinagem | Situação |
|---|---|---|---|
| OP-101 | 4 horas | Terça-feira | Prioridade imediata |
| OP-102 | 6 horas | Quarta-feira | Necessita programação |
| OP-103 | 4 horas | Quarta-feira | Necessita programação |
| Total | 14 horas | 12 horas disponíveis |
O exemplo é hipotético e considera os tempos restantes já ajustados para as operações necessárias.
Identifique a Diferença Entre Carga e Capacidade
As três ordens precisam de 14 horas.
Entretanto, a máquina possui apenas 12 horas disponíveis até o final da quarta-feira.
Portanto:
14 horas necessárias − 12 horas disponíveis = 2 horas de capacidade insuficiente.
Esse resultado demonstra que a fábrica não conseguirá concluir todas as operações no período utilizando somente a capacidade atual dessa máquina.
Organize Uma Nova Sequência de Produção
Uma possibilidade seria:
Terça-feira: executar as quatro horas restantes da OP-101.
Quarta-feira: executar seis horas da OP-102 e duas horas da OP-103.
Ao final desse período, a OP-103 ainda teria duas horas pendentes.
Essa análise mostra exatamente onde está o problema.
Em vez de alterar as datas das três ordens, o PCP consegue identificar que existe uma diferença específica de duas horas que precisa ser resolvida.
Avalie Como Recuperar a Capacidade Necessária
Uma possibilidade seria transferir parte do lote da OP-103 para outra máquina compatível, caso a operação permita divisão e o equipamento alternativo esteja aprovado para o processo.
Outra alternativa seria avaliar duas horas adicionais de produção, desde que existam condições operacionais, legais e de segurança para isso.
Também seria necessário verificar se inspeção, acabamento e expedição poderão cumprir suas etapas após a fabricação.
Se nenhuma alternativa for viável, a empresa deverá verificar qual prazo poderá ser renegociado.
Esse exemplo demonstra uma característica importante da programação planejamento e controle da produção: a reprogramação precisa resolver uma restrição real, e não simplesmente substituir datas no sistema.
O Que Fazer em Cada Tipo de Imprevisto na Produção?
A solução depende da natureza do problema. Uma falta de material exige uma decisão diferente de uma quebra de equipamento ou de uma reprovação de qualidade. Utilizar a mesma resposta para todas as ocorrências pode aumentar os atrasos, porque nem sempre a dificuldade está relacionada à sequência das ordens.
| Imprevisto | Primeira verificação | Possível ação de reprogramação |
|---|---|---|
| Quebra de máquina | Tempo de parada e recursos alternativos | Redistribuir operações entre equipamentos compatíveis |
| Falta de matéria-prima | Saldo disponível e previsão de recebimento | Antecipar ordens que possuem materiais liberados |
| Ausência de operador | Equipe disponível e habilitações necessárias | Redistribuir atividades para profissionais capacitados |
| Retrabalho de peças | Quantidade afetada e operações necessárias | Reservar capacidade para retrabalho aprovado |
| Pedido urgente | Prazo solicitado e impacto nas ordens existentes | Simular nova sequência antes de confirmar o prazo |
| Atraso de uma etapa anterior | Nova previsão e dependência entre operações | Ajustar o início das etapas seguintes |
Quando Vale a Pena Transferir Uma Ordem Para Outra Máquina?
A transferência faz sentido quando existe um equipamento tecnicamente compatível, disponível e capaz de executar a operação dentro dos requisitos definidos.
Antes de realizar a mudança, confira se a máquina alternativa possui ferramentas apropriadas, parâmetros de processo validados e operadores habilitados.
Também é necessário considerar o tempo necessário para preparar o novo equipamento.
Uma transferência pode parecer vantajosa inicialmente, mas deixar de ser interessante caso exija muitas horas de preparação.
Quando a Melhor Alternativa é Renegociar o Prazo?
A renegociação deve ser considerada quando a capacidade disponível não permite cumprir o compromisso original e não existe uma alternativa operacional viável.
Isso pode acontecer quando:
-
Um equipamento exclusivo precisa de manutenção prolongada.
-
Um componente essencial possui prazo de entrega incompatível com a fabricação.
-
A execução exige etapas que não podem ser antecipadas.
-
A tentativa de recuperação comprometeria segurança ou qualidade.
Nessas situações, informar uma nova previsão fundamentada é mais adequado do que manter um prazo que a operação já identificou como inviável.
Como Evitar Que a Reprogramação de Uma Ordem Atrase Todas as Outras?
Para evitar atrasos em cadeia, o PCP deve limitar as alterações às ordens afetadas, proteger os compromissos com menor folga e verificar as dependências entre operações. Também é necessário analisar a capacidade dos recursos compartilhados antes de antecipar ou transferir atividades para outra etapa produtiva.
Não Altere Ordens Que Continuam Viáveis
Uma quebra de máquina em determinado setor não exige necessariamente modificar as atividades de todos os departamentos.
Se uma linha de montagem utiliza componentes já disponíveis e não depende do equipamento parado, ela pode continuar conforme o planejamento.
Preservar essas atividades reduz mudanças desnecessárias.
Proteja as Operações Próximas da Execução
A empresa pode estabelecer um período de programação mais estável, no qual alterações sejam permitidas somente após análise e autorização.
Esse período pode abranger, por exemplo, o turno em andamento, dependendo da característica da fábrica.
A ideia é evitar que operadores recebam mudanças constantes depois que materiais, ferramentas e equipamentos já foram preparados.
Entretanto, esse controle não deve impedir ações necessárias diante de problemas de segurança, qualidade ou indisponibilidade real de recursos.
Verifique os Efeitos nas Etapas Seguintes
Antecipar uma ordem na usinagem não significa necessariamente que a montagem conseguirá recebê-la imediatamente.
Uma mudança pode deslocar o problema para outra etapa.
Por isso, ao modificar a programação, verifique se os setores seguintes possuem:
-
Capacidade disponível.
-
Materiais complementares.
-
Equipes necessárias.
-
Espaço para movimentação e armazenamento intermediário.
-
Condições para executar as operações previstas.
Uma programação precisa considerar o processo produtivo completo.
Como Comunicar as Alterações da Produção Sem Gerar Confusão?
As mudanças precisam ser registradas em uma programação atualizada e comunicadas aos responsáveis pelas ordens afetadas. Produção, compras, estoque, manutenção, qualidade, vendas e logística devem conhecer as alterações relevantes para suas atividades. Isso evita que setores diferentes trabalhem com datas, prioridades ou quantidades incompatíveis.
Mantenha Uma Única Programação Atualizada
Quando cada setor possui uma versão diferente do cronograma, podem surgir conflitos.
A produção pode considerar uma ordem prioritária enquanto o estoque prepara materiais para outra.
O ideal é manter uma referência atualizada e acessível aos envolvidos.
Cada alteração relevante deve indicar:
-
Ordem modificada.
-
Motivo da reprogramação.
-
Data ou sequência anterior.
-
Nova data ou sequência.
-
Recurso responsável.
-
Pessoa que autorizou a mudança.
Comunique os Impactos ao Setor Comercial
Se a nova programação alterar uma data prometida, o setor comercial precisa receber essa informação.
A mudança interna de uma ordem não deve ser confundida com uma nova data automaticamente aceita pelo cliente.
Quando houver necessidade de renegociação, o compromisso deve ser confirmado antes de atualizar a previsão comercial definitiva.
Informe o Chão de Fábrica Antes da Execução
Os operadores precisam conhecer as novas prioridades e verificar se existem materiais e ferramentas preparados.
Alterar uma sequência apenas no sistema, sem comunicar quem executará a operação, pode provocar divergências entre o planejamento e o que realmente acontece na fábrica.
Quais Erros Devem Ser Evitados ao Reprogramar Ordens de Produção?
Os principais erros são alterar prioridades sem avaliar a capacidade, ignorar etapas já executadas, utilizar saldos de materiais incorretos e confirmar novos prazos antes de verificar sua viabilidade. Essas decisões podem transformar uma ocorrência localizada em um problema maior para toda a programação industrial.
Reprogramar Sem Atualizar o Andamento das Ordens
Se o PCP não conhece as quantidades já fabricadas, poderá programar novamente trabalhos concluídos ou desconsiderar pendências.
O resultado pode ser excesso de produção ou falta de capacidade para outras ordens.
Antecipar Pedidos Sem Verificar Materiais
Uma ordem pode receber prioridade máxima e ainda assim permanecer parada por falta de componentes.
Por isso, a disponibilidade dos materiais deve ser conferida antes da liberação.
Ignorar os Tempos de Preparação
Mudanças de equipamento, ferramenta ou produto podem exigir períodos adicionais.
Desconsiderar essas atividades cria uma programação mais curta do que o tempo realmente necessário.
Alterar Datas Sem Avaliar os Pedidos Afetados
Uma nova prioridade pode deslocar ordens que já possuem compromissos definidos.
Antes de confirmar a alteração, o PCP deve comparar os resultados do cronograma original com os da nova programação.
Não Registrar as Causas das Mudanças
Quando os motivos das reprogramações não são registrados, torna-se difícil identificar problemas recorrentes.
Uma fábrica pode acreditar que enfrenta excesso de pedidos, quando parte dos atrasos está relacionada a falhas frequentes em determinado equipamento.
Registrar as ocorrências permite separar problemas de capacidade, materiais, manutenção e qualidade.
Como Acompanhar as Ordens Após a Reprogramação?
O acompanhamento deve comparar a execução real com o cronograma revisado, sem perder o histórico do planejamento original. O PCP precisa verificar se as novas datas continuam possíveis, identificar ordens que voltaram a apresentar atrasos e acompanhar os motivos das diferenças entre o programado e o realizado.
Utilize os Apontamentos de Produção
O apontamento de produção registra as informações relacionadas à execução das atividades.
Entre elas estão:
-
Quantidades produzidas.
-
Horários de início e término.
-
Tempos de parada.
-
Máquinas utilizadas.
-
Perdas e retrabalhos.
-
Operações concluídas.
Esses dados permitem atualizar a programação com base no andamento real.
Acompanhe os Indicadores Mais Importantes
Alguns indicadores ajudam a identificar se as reprogramações estão sendo realizadas adequadamente.
Cumprimento de prazos: percentual de ordens concluídas dentro das datas estabelecidas. É importante acompanhar tanto o compromisso original quanto as datas revisadas, para não ocultar atrasos por meio de alterações no cronograma.
Taxa de reprogramação: percentual de ordens que tiveram datas, recursos ou sequências modificados durante determinado período.
Horas de interrupção: tempo perdido por manutenção, falta de materiais, ausência de operadores e outras ocorrências.
Aderência à programação: comparação entre as operações previstas para determinado período e aquelas efetivamente executadas conforme o plano.
Custos adicionais: despesas relacionadas a preparações extras, horas adicionais, movimentações e outras medidas necessárias para recuperar atrasos.
Essas informações devem ser analisadas em conjunto.
Uma taxa elevada de reprogramação, por exemplo, pode indicar instabilidade nos recursos, mas também pode refletir um período específico de mudanças legítimas na demanda.
Compare as Causas dos Desvios
Não basta saber quantas ordens foram reprogramadas.
É importante identificar quais motivos aparecem com maior frequência.
Se a maioria das alterações estiver relacionada à falta de matéria-prima, a empresa deve revisar seus processos de compras e reposição.
Se os problemas estiverem concentrados em paradas de equipamentos, será necessário avaliar a manutenção e a disponibilidade produtiva.
Esse acompanhamento transforma os imprevistos registrados em informações úteis para decisões futuras.
Como Um Sistema de PCP Ajuda a Reprogramar Ordens?
Um sistema de PCP pode facilitar a reprogramação ao reunir informações sobre ordens, materiais, máquinas, prazos e andamento da fabricação. Dependendo das funcionalidades disponíveis, ele permite visualizar restrições, atualizar sequências e acompanhar as consequências das mudanças, reduzindo a dependência de controles espalhados em diferentes planilhas.
Centralize as Informações das Ordens
Em uma fábrica com várias ordens simultâneas, consultar dados separados pode dificultar decisões rápidas.
Ao reunir as informações, a equipe consegue identificar quais ordens estão em execução, quais aguardam materiais e quais apresentam atrasos.
Acompanhe a Capacidade dos Recursos
O sistema pode apoiar a comparação entre a carga prevista e as horas disponíveis nos centros de trabalho.
Quando essa informação está atualizada, fica mais fácil verificar se uma ordem pode ser antecipada ou transferida sem gerar sobrecarga.
É importante observar que nem todo software realiza automaticamente uma programação de capacidade finita ou simula diferentes cenários. Esses recursos devem ser verificados na solução utilizada.
Registre o Histórico das Alterações
O histórico permite consultar quais ordens foram modificadas, quando ocorreram as mudanças e quais problemas motivaram a decisão.
Esse registro auxilia tanto no acompanhamento operacional quanto na melhoria dos processos.
A importância de utilizar dados integrados para apoiar decisões de programação diante de interrupções também é discutida em uma publicação técnica do NIST sobre programação dinâmica da produção.
Assim, o sistema não substitui a avaliação do responsável pelo PCP. Ele oferece informações para que as decisões sejam tomadas considerando as condições reais de execução.
Como Reduzir a Necessidade de Reprogramações Frequentes?
Para reduzir reprogramações frequentes, a indústria precisa melhorar a confiabilidade dos dados utilizados no planejamento, antecipar restrições e acompanhar os desvios antes que se tornem interrupções. Embora não seja possível eliminar todos os imprevistos, uma rotina de verificação pode diminuir mudanças emergenciais e tornar a execução mais previsível.
Confira Materiais Antes de Liberar Ordens
A programação deve considerar os materiais disponíveis, reservados e previstos para recebimento.
Ordens sem condições de execução precisam ser identificadas antes de ocuparem a programação do chão de fábrica.
Planeje a Manutenção dos Recursos Críticos
Equipamentos que concentram muitas operações merecem atenção especial.
Integrar as informações de manutenção ao planejamento permite identificar períodos de indisponibilidade e organizar as ordens em torno dessas restrições.
Utilize Tempos de Produção Compatíveis Com a Realidade
Tempos padrão desatualizados podem fazer a fábrica assumir cargas superiores à sua capacidade.
O PCP precisa comparar periodicamente os tempos previstos com aqueles realmente registrados.
Quando diferenças recorrentes forem identificadas, os parâmetros utilizados no planejamento devem ser analisados.
Estabeleça Uma Rotina de Revisão
A empresa pode criar momentos definidos para conferir as condições da produção.
No início do turno, por exemplo, o responsável pode verificar materiais, máquinas, equipes e ordens prioritárias.
Durante a execução, desvios relevantes devem ser comunicados imediatamente.
Ao final do período, as informações realizadas podem alimentar a programação seguinte.
Mantenha Alternativas Preparadas Para Recursos Críticos
Quando tecnicamente possível, vale identificar antecipadamente máquinas alternativas, operadores capacitados e fornecedores qualificados.
Isso não significa manter recursos ociosos sem necessidade, mas conhecer as possibilidades disponíveis caso a operação principal seja interrompida.
Com dados confiáveis, critérios claros de prioridade e acompanhamento constante, a programação planejamento e controle da produção passa a lidar melhor com mudanças inevitáveis da rotina industrial.
Conclusão
Reprogramar ordens de produção exige compreender o impacto de cada ocorrência antes de modificar o cronograma. Quebras de máquinas, atrasos de fornecedores, retrabalhos e mudanças de prioridade precisam ser avaliados considerando o andamento real das ordens, a disponibilidade de materiais, a capacidade dos recursos e os compromissos assumidos.
A decisão mais adequada nem sempre é antecipar a ordem mais urgente ou reorganizar toda a fábrica. Em muitos casos, um ajuste localizado permite recuperar parte do atraso sem comprometer outras atividades.
Quando a capacidade é insuficiente, o PCP precisa identificar a diferença, avaliar alternativas viáveis e comunicar os impactos com antecedência.
A programação planejamento e controle da produção contribui para esse processo ao conectar planejamento, execução e acompanhamento. Dessa forma, a indústria consegue responder aos imprevistos com decisões fundamentadas, preservar a estabilidade das operações e melhorar a confiabilidade dos prazos.
Leia Também
- Controle de Produção PCP: Como Planejar Ordens e Prazos
- Programação de Produção PCP: A Ferramenta Estratégica Para Reduzir Custos e Melhorar a Produtividade
- Controle de Produção PCP: Como Organizar Ordens de Produção e Prazos
- Como Tornar a Produção Mais Previsível com o Planejamento das Necessidades de Materiais MRP
- Fluxograma PCP: Como Melhorar o Controle da Produção Passo a Passo
- Planejamento de Produção e Manutenção Industrial: Guia Para Integrar PCP e PCM
Perguntas frequentes
Como Reprogramar Uma Ordem de Produção Após Um Imprevisto?
Primeiro, identifique o problema e verifique as ordens afetadas. Depois, confira os materiais, a capacidade produtiva e os prazos disponíveis. Com essas informações, defina uma nova sequência de fabricação e comunique as alterações aos responsáveis.
Quais São os Principais Motivos Para Reprogramar Ordens?
Os principais motivos são quebras de máquinas, falta de matéria-prima, ausência de operadores, problemas de qualidade e mudanças nos pedidos dos clientes. Essas situações podem modificar a capacidade disponível ou impedir a execução do cronograma original.
Como Definir Qual Ordem de Produção Deve Ser Priorizada?
Considere a data de entrega, o tempo restante de fabricação, a disponibilidade de materiais e o impacto sobre os demais pedidos. Ordens com menor folga de prazo geralmente exigem atenção, desde que existam condições para executá-las.
O Que Fazer Quando Não Há Capacidade Para Concluir Todas as Ordens?
Verifique a possibilidade de utilizar máquinas alternativas, reorganizar turnos ou redistribuir operações. Se a capacidade continuar insuficiente, identifique quais compromissos serão afetados e avalie a renegociação dos prazos.
É Possível Reprogramar Apenas Uma Parte da Produção?
Sim. Quando o imprevisto afeta somente uma máquina, operação ou grupo de ordens, o PCP pode realizar alterações localizadas. Isso ajuda a preservar as atividades que continuam viáveis e evita mudanças desnecessárias em toda a fábrica.