Gestão de Equipes e Operações 17 min de leitura
Sua Fábrica Produz Menos do Que Poderia? Veja Como Ajustar o Planejamento de Produção
Descubra como identificar desperdícios, reorganizar processos e aproveitar melhor a capacidade da sua indústria.
Neste artigo
- Por que sua fábrica pode estar produzindo abaixo da capacidade?
- Como identificar os gargalos que estão reduzindo a produtividade?
- Como calcular a capacidade produtiva real da fábrica?
- Como ajustar o planejamento de produção sem interromper a fábrica?
- Quais erros devem ser evitados na programação da produção?
- Quais indicadores mostram se a produção está melhorando?
- Como reduzir o tempo perdido entre as etapas de fabricação?
- Quando um sistema de gestão pode ajudar no planejamento industrial?
- Como criar um plano de melhoria para os próximos 30 dias?
- Aumentar a produção exige mais máquinas ou melhor organização?
- Por onde começar para produzir mais com os recursos disponíveis?
- Perguntas frequentes
Uma fábrica pode ter máquinas funcionando, funcionários ocupados e pedidos entrando constantemente, mas ainda assim produzir menos do que sua capacidade permite. Isso acontece quando existem falhas na organização das atividades, atrasos no abastecimento, gargalos e dificuldades para definir prioridades. Para melhorar esse cenário, é necessário ajustar o planejamento de produção, considerando a demanda, os recursos disponíveis e o tempo necessário para cada etapa. Com informações confiáveis e acompanhamento da operação, a indústria consegue identificar desperdícios, distribuir melhor o trabalho e estabelecer prazos mais realistas, sem depender apenas de novas máquinas ou contratações.
Por que sua fábrica pode estar produzindo abaixo da capacidade?
Produzir abaixo da capacidade significa que a indústria está entregando menos do que poderia alcançar com os recursos disponíveis, considerando as condições reais de funcionamento.
Isso nem sempre acontece por falta de pedidos ou equipamentos. Muitas vezes, o problema está na maneira como as atividades são organizadas.
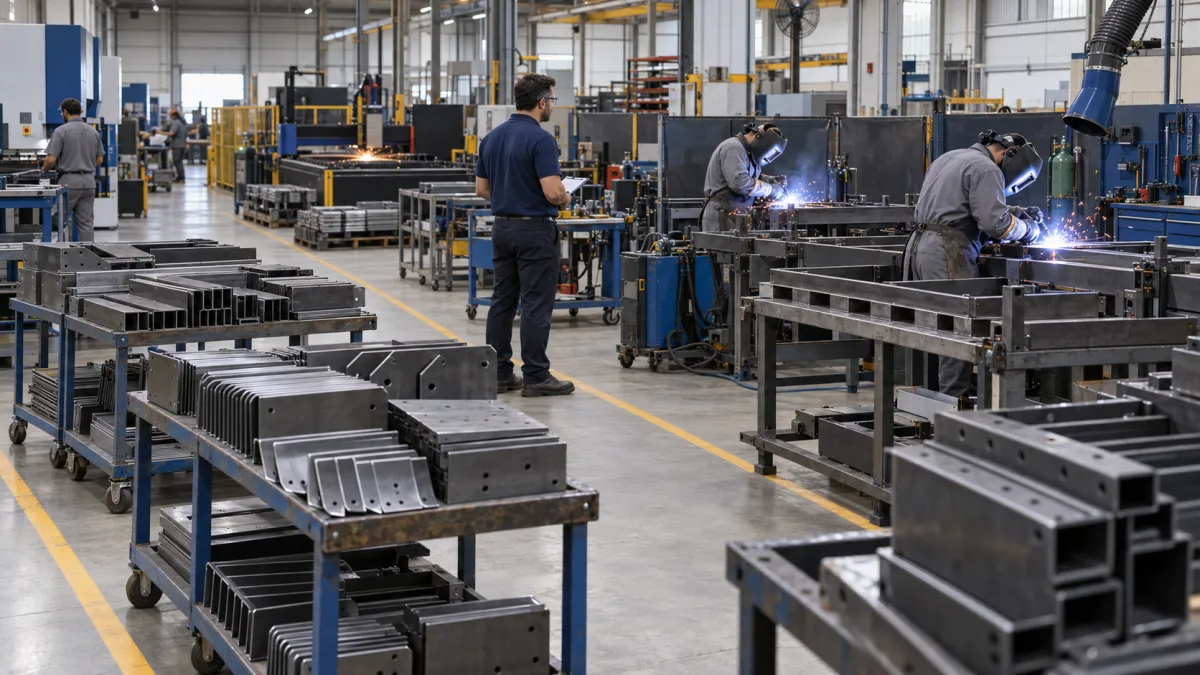
Imagine uma metalúrgica que possui máquinas de corte, dobra, soldagem e acabamento. Mesmo que todas estejam funcionando corretamente, a produção pode sofrer atrasos porque as peças cortadas não chegam à soldagem no momento adequado.
Enquanto alguns funcionários aguardam materiais, outros acumulam serviços e precisam trabalhar sob pressão para cumprir os prazos.
Essa situação mostra que ter capacidade produtiva não significa necessariamente utilizá-la de maneira eficiente.
Entre os problemas mais comuns estão:
-
Falta de informações atualizadas sobre os pedidos.
-
Programação de atividades acima da capacidade disponível.
-
Atrasos na compra ou separação de matérias-primas.
-
Acúmulo de peças em determinadas etapas.
-
Paradas de máquinas sem previsão.
-
Mudanças frequentes nas prioridades de fabricação.
-
Retrabalho provocado por erros ou problemas de qualidade.
O desafio é descobrir quais desses fatores realmente estão limitando o desempenho da indústria.
Segundo o Sebrae, em sua orientação sobre dimensionamento da capacidade produtiva, conhecer os tempos das operações e identificar gargalos permite compreender melhor a utilização de máquinas, equipamentos e mão de obra.
Portanto, antes de aumentar a estrutura da fábrica, vale investigar se a capacidade existente está sendo aproveitada corretamente.
Como identificar os gargalos que estão reduzindo a produtividade?
Um gargalo produtivo é uma etapa que limita o ritmo de fabricação porque sua capacidade é menor que a demanda recebida.
Ele pode estar relacionado a uma máquina, equipe, processo de inspeção ou disponibilidade de materiais.
Quando não é identificado, o gargalo costuma provocar filas, atrasos e acúmulo de produtos em fabricação.
Observe onde os materiais ficam parados
Uma maneira prática de começar é acompanhar o caminho percorrido pelo produto, desde a entrada da matéria-prima até a finalização.
Observe especialmente:
-
Em quais setores existe maior acúmulo de peças.
-
Quais máquinas trabalham constantemente com filas.
-
Onde os funcionários aguardam a liberação de atividades.
-
Quais operações apresentam atrasos recorrentes.
-
Em quais etapas ocorrem mais retrabalhos.
Por exemplo, em uma fábrica de móveis planejados, os painéis podem passar rapidamente pelo corte, mas permanecer vários dias aguardando a aplicação de bordas.
Nesse caso, aumentar a velocidade do corte não resolve necessariamente o problema. Pelo contrário, pode gerar ainda mais materiais aguardando processamento.
O ideal é investigar a capacidade e as condições da etapa que está limitando a saída dos produtos acabados.
Compare a capacidade entre os setores
Considere uma indústria fictícia de componentes metálicos com a seguinte capacidade diária:
| Etapa produtiva | Capacidade por dia | Situação observada |
|---|---|---|
| Corte | 120 peças | Capacidade superior à etapa seguinte |
| Dobra | 100 peças | Possível acúmulo de peças |
| Soldagem | 70 peças | Principal restrição do fluxo |
| Acabamento | 90 peças | Pode ficar aguardando peças soldadas |
| Inspeção final | 110 peças | Capacidade disponível |
Exemplo ilustrativo: capacidades hipotéticas para um único tipo de produto, considerando operações sequenciais e recursos disponíveis.
Nesse cenário, a soldagem limita a saída da linha a aproximadamente 70 peças por dia, mesmo que os outros setores consigam processar quantidades maiores.
Isso não significa que seja necessário comprar imediatamente outra máquina de solda.
Antes, a gestão pode avaliar se existem tempos excessivos de preparação, paradas frequentes, problemas de abastecimento ou distribuição inadequada das tarefas.
A análise deve considerar também a variedade de produtos, porque diferentes peças podem exigir tempos e operações distintos.
Como calcular a capacidade produtiva real da fábrica?
Conhecer a capacidade de fabricação é fundamental para estabelecer metas possíveis e evitar comprometer prazos que a indústria não consegue cumprir.
Para isso, é importante diferenciar três conceitos.
Capacidade instalada, disponível e efetiva
A capacidade instalada representa o potencial máximo teórico dos recursos produtivos, considerando condições de operação definidas.
A capacidade disponível considera o calendário de trabalho, os turnos e o tempo em que os equipamentos podem operar.
Já a capacidade efetiva leva em conta perdas esperadas, como preparações, ajustes, manutenção programada e outras limitações normais do processo.
A produção efetivamente realizada pode ser menor devido a falhas inesperadas, ausência de materiais, problemas de qualidade ou interrupções.
Exemplo de cálculo da capacidade produtiva
Imagine uma máquina que fabrica uma peça a cada 6 minutos.
Se a indústria trabalha 8 horas por dia, o cálculo inicial será:
480 minutos disponíveis ÷ 6 minutos por peça = 80 peças por dia.
Entretanto, considere que a máquina precisa de 60 minutos diários para preparação, limpeza e outras paradas previstas.
Nesse caso:
420 minutos produtivos ÷ 6 minutos por peça = 70 peças por dia.
Assim, a capacidade efetiva estimada é de 70 peças diárias, desde que o tempo de ciclo seja mantido e não existam outras perdas.
Se a máquina produzir apenas 55 peças boas, a indústria deverá investigar a diferença entre o resultado esperado e o realizado.
É importante utilizar tempos medidos na própria operação, e não apenas a velocidade nominal informada pelo fabricante do equipamento.
Também é necessário considerar que, quando um produto passa por várias operações, a capacidade final depende do conjunto do processo, especialmente das etapas restritivas.
Como ajustar o planejamento de produção sem interromper a fábrica?
Melhorar o planejamento de produção não exige necessariamente uma reorganização completa da indústria.
Em muitos casos, é possível começar com ajustes nas prioridades, na disponibilidade dos materiais e no acompanhamento das atividades.
O fundamental é que as decisões sejam baseadas nas condições reais da operação.
Organize os pedidos conforme os prazos e a capacidade disponível
O primeiro passo é reunir informações sobre os pedidos que precisam ser fabricados.
Para cada pedido, identifique a quantidade, o produto, a data de entrega, as etapas necessárias e os materiais exigidos.
Depois, avalie quanto tempo cada operação deverá consumir.
Uma fábrica de equipamentos industriais, por exemplo, pode receber três pedidos com prazos semelhantes, mas que exigem quantidades diferentes de horas de usinagem e montagem.
Se todos forem programados para começar simultaneamente, os equipamentos compartilhados podem ficar sobrecarregados.
Por isso, a programação deve considerar não apenas a urgência comercial, mas também a capacidade dos setores.
Defina uma sequência de fabricação viável
O sequenciamento determina a ordem em que os trabalhos serão executados.
Essa decisão influencia os tempos de preparação das máquinas, a movimentação de materiais e o cumprimento dos prazos.
Em uma indústria de embalagens, por exemplo, pode ser interessante agrupar determinadas ordens que utilizam configurações semelhantes de equipamentos.
Isso pode diminuir trocas de ferramentas e ajustes entre lotes.
Entretanto, o agrupamento não deve comprometer pedidos com entregas prioritárias.
A sequência mais adequada depende da combinação entre prazo, capacidade, disponibilidade de materiais e características técnicas dos produtos.
Verifique os materiais antes de liberar a fabricação
Uma ordem de produção só deve ser liberada quando existirem condições suficientes para sua execução.
Se a fábrica inicia a fabricação de um equipamento sem confirmar a disponibilidade de determinados componentes, o produto pode ficar parcialmente montado, ocupando espaço até a chegada das peças restantes.
Para reduzir esse problema, confira:
-
Quantidades necessárias conforme a estrutura do produto.
-
Saldo disponível no estoque.
-
Materiais já reservados para outros pedidos.
-
Compras previstas e datas de recebimento.
-
Componentes que precisam passar por inspeção.
-
Possibilidade de substituições tecnicamente aprovadas.
A integração entre compras, estoque e produção ajuda a evitar que cada setor trabalhe com informações diferentes.
Acompanhe o andamento e corrija os desvios
Depois de organizar as atividades, é necessário verificar se a fabricação está seguindo o previsto.
Esse acompanhamento pode ser feito por meio de apontamentos de produção, registros de paradas e atualização do status das ordens.
Se uma máquina apresentar falha, por exemplo, o responsável deve avaliar quais pedidos serão afetados e quais alternativas estão disponíveis.
A programação precisa ser suficientemente estável para permitir a execução, mas também flexível para responder a problemas reais.
O objetivo não é mudar as prioridades a cada dificuldade, e sim realizar ajustes necessários sem desorganizar toda a fábrica.
Quais erros devem ser evitados na programação da produção?
Mesmo indústrias com profissionais experientes podem enfrentar dificuldades quando a programação depende de informações incompletas ou decisões tomadas apenas diante de urgências.
Alguns erros merecem atenção especial.
Programar mais trabalho do que a fábrica consegue executar
Aceitar pedidos sem verificar a carga dos equipamentos pode gerar atrasos consecutivos.
Imagine que uma máquina tenha 35 horas efetivas disponíveis durante a semana, mas receba ordens que exigem 50 horas de processamento.
Sem horas adicionais, redistribuição viável ou revisão dos prazos, parte das atividades ficará pendente.
Por isso, é importante comparar a carga necessária com a capacidade disponível antes de confirmar as datas de entrega.
Alterar prioridades constantemente
Pedidos urgentes fazem parte de muitas operações industriais. O problema aparece quando praticamente todas as solicitações passam a ser tratadas como prioridade máxima.
Cada mudança pode exigir uma nova preparação de máquina, movimentação de materiais e interrupção de serviços já iniciados.
Uma alternativa é estabelecer critérios claros para aceitar alterações na programação, avaliando o impacto sobre os demais pedidos.
Desconsiderar manutenção e qualidade
Uma programação que considera todas as máquinas disponíveis durante todo o expediente tende a superestimar a capacidade.
Equipamentos precisam de inspeções, manutenção preventiva, limpeza e ajustes.
Além disso, peças reprovadas podem exigir retrabalho ou nova fabricação.
Essas atividades devem ser consideradas na estimativa de capacidade, especialmente quando fazem parte da rotina.
Produzir grandes quantidades sem necessidade
Fabricar mais peças do que a demanda exige pode aumentar o estoque de produtos em processo e acabados.
Isso ocupa espaço, consome materiais e compromete recursos financeiros que poderiam ser utilizados em outros pedidos.
O melhor volume de produção depende da demanda, dos lotes econômicos ou técnicos, dos tempos de preparação e das condições de armazenagem.
Quais indicadores mostram se a produção está melhorando?
Depois dos ajustes, a fábrica precisa verificar se os resultados realmente mudaram.
Acompanhar somente a quantidade fabricada pode esconder problemas. Uma indústria pode produzir mais unidades e, ao mesmo tempo, apresentar aumento de defeitos, atrasos ou custos.
Por isso, vale trabalhar com indicadores complementares.
| Indicador | O que acompanha | Como utilizar na gestão |
|---|---|---|
| Produtividade | Quantidade produzida em relação aos recursos utilizados | Comparar resultados por equipe, máquina ou período |
| Cumprimento do plano | Quantidade realizada em relação à programada | Identificar desvios na execução |
| Lead time de produção | Tempo entre o início e a conclusão do processo definido | Verificar atrasos e esperas |
| Índice de retrabalho | Proporção de itens que precisam ser corrigidos | Investigar falhas de qualidade |
| Tempo de parada | Período em que um recurso fica indisponível | Identificar causas de interrupções |
| Produção em processo (WIP) | Quantidade de itens ainda não finalizados | Observar acúmulos entre operações |
| Entregas no prazo | Percentual de pedidos concluídos dentro do prazo combinado | Avaliar a confiabilidade da programação |
Esses indicadores devem ser analisados em conjunto.
Por exemplo, uma redução no tempo de parada pode melhorar a disponibilidade de uma máquina, mas não aumentar a produção final caso outro setor continue sendo o gargalo.
Da mesma forma, produzir mais unidades não representa necessariamente um ganho se a quantidade de peças defeituosas também aumentar.
O SENAI, em seus conteúdos de Planejamento e Controle da Produção, inclui temas como capacidade produtiva, programação, sequenciamento, lead time e indicadores de qualidade.
Esses elementos ajudam a relacionar o planejamento com aquilo que realmente acontece no chão de fábrica.
Como interpretar os resultados na prática?
Imagine que uma fábrica estabeleça a meta semanal de produzir 350 peças aprovadas e finalize somente 280.
Nesse caso:
Cumprimento do plano = (280 ÷ 350) × 100 = 80%.
O resultado mostra que 20% da quantidade planejada não foi concluída.
Entretanto, esse número sozinho não explica o motivo.
A gestão precisa investigar se houve falta de materiais, paradas de equipamentos, programação acima da capacidade ou problemas durante a fabricação.
A partir dessa análise, torna-se possível definir ações específicas e verificar se elas apresentam resultados nas semanas seguintes.
Como reduzir o tempo perdido entre as etapas de fabricação?
Nem todo atraso acontece durante o processamento de uma peça.
Em muitas fábricas, parte importante do prazo total corresponde ao tempo em que os materiais permanecem parados aguardando a próxima atividade.
Isso pode ocorrer porque a ordem não foi liberada, o equipamento está ocupado, falta transporte interno ou existe uma fila excessiva no setor seguinte.
A melhoria depende de observar o fluxo completo, não apenas a velocidade individual das máquinas.
Organize a movimentação de materiais
Peças e componentes devem circular de maneira lógica entre os setores.
Em uma fábrica de estruturas metálicas, por exemplo, posicionar os materiais de acordo com a sequência de fabricação pode evitar deslocamentos desnecessários.
Também é útil estabelecer locais definidos para itens aguardando processamento, produtos em inspeção e peças finalizadas.
Essa organização facilita a identificação de acúmulos e reduz o risco de materiais serem encaminhados incorretamente.
Controle o volume de produtos em processo
Liberar muitas ordens simultaneamente pode provocar excesso de materiais espalhados pela fábrica.
Em vez de acelerar a produção, essa prática pode dificultar a identificação das prioridades e aumentar os tempos de espera.
Uma alternativa é limitar a quantidade de trabalho liberada para determinados setores, considerando sua capacidade de processamento.
O objetivo é manter um fluxo contínuo e evitar que uma etapa produza muito mais do que a seguinte consegue receber.
Reduza os tempos de preparação
Em operações que exigem mudanças frequentes de ferramentas, moldes ou configurações, os tempos de preparação podem representar uma parcela relevante da jornada.
A indústria pode mapear essas atividades para identificar quais tarefas conseguem ser organizadas antecipadamente e quais dependem da máquina parada.
Padronizar procedimentos, preparar ferramentas e conferir materiais antes das trocas são medidas que podem reduzir perdas.
Essas mudanças precisam respeitar os procedimentos de segurança e as especificações técnicas dos equipamentos.
Quando um sistema de gestão pode ajudar no planejamento industrial?
À medida que a fábrica cresce, controlar pedidos, materiais, máquinas e prazos apenas com registros separados pode se tornar mais difícil.
O problema não está necessariamente nas planilhas, mas na falta de atualização e integração das informações.
Quando compras, estoque e produção utilizam dados diferentes, o planejamento pode ser elaborado considerando materiais que não estão disponíveis ou capacidades que já foram comprometidas.
Nesse cenário, um sistema de gestão industrial pode contribuir para centralizar informações e acompanhar as atividades.
Entre os recursos que podem auxiliar a operação estão:
-
Ordens de produção: organizam os produtos, quantidades, etapas e responsáveis pela fabricação.
-
Planejamento e Controle da Produção (PCP): ajuda a programar atividades conforme a demanda e os recursos disponíveis.
-
Controle de estoque: permite consultar materiais disponíveis, reservados e necessários.
-
MRP: calcula necessidades de materiais a partir da demanda, estrutura dos produtos, estoques e prazos de reposição.
-
Apontamento de produção: registra quantidades fabricadas, tempos e ocorrências.
-
Indicadores operacionais: facilitam a comparação entre programação e execução.
Esses recursos também ajudam a identificar problemas que podem passar despercebidos em controles dispersos.
Por exemplo, ao receber um novo pedido, a empresa pode verificar se existe matéria-prima suficiente e consultar quais ordens já estão programadas.
Dessa maneira, o responsável consegue avaliar melhor as condições de atendimento antes de confirmar o prazo.
Entretanto, um software não substitui processos bem definidos nem informações confiáveis.
É necessário manter cadastros atualizados, tempos de fabricação coerentes e registros corretos das movimentações.
Para indústrias que pretendem integrar essas atividades, o FabricantePro apresenta funcionalidades voltadas ao PCP, controle de ordens, estoque e acompanhamento do chão de fábrica.
Conhecer como esses recursos funcionam na prática pode ajudar a avaliar se a solução atende às necessidades da operação.
Como criar um plano de melhoria para os próximos 30 dias?
Uma indústria que deseja aumentar a produtividade não precisa tentar corrigir todos os problemas simultaneamente.
É mais eficiente começar pelos fatores que provocam maiores impactos e acompanhar os resultados.
A seguir, veja um exemplo de implantação gradual que pode ser adaptado conforme o porte e a complexidade da fábrica.
Primeira semana: diagnostique a operação
Comece levantando os pedidos em aberto, as capacidades dos setores e os principais motivos de atraso.
Durante essa etapa, registre informações como:
-
Quantidade planejada e efetivamente produzida.
-
Tempo de processamento das principais operações.
-
Frequência e motivos das paradas.
-
Setores com maiores filas de materiais.
-
Pedidos que ultrapassaram os prazos previstos.
O objetivo é estabelecer uma referência para comparar os resultados futuros.
Segunda semana: reorganize as prioridades
Com o diagnóstico em mãos, revise a sequência de fabricação.
Verifique se as ordens estão distribuídas de acordo com a capacidade dos setores e se os materiais necessários estarão disponíveis.
Também é importante definir quem será responsável por autorizar mudanças na programação.
Esse cuidado reduz conflitos entre produção, compras e área comercial.
Terceira semana: implemente melhorias pontuais
Selecione um ou dois problemas prioritários identificados no diagnóstico.
Se a principal dificuldade estiver relacionada à falta de materiais, por exemplo, a primeira ação pode ser melhorar a conferência do estoque antes da liberação das ordens.
Se o gargalo estiver em uma máquina, investigue paradas, preparações e possibilidades de redistribuição de atividades.
Evite mudanças simultâneas em muitos setores, pois isso dificulta descobrir quais ações produziram resultados.
Quarta semana: compare os resultados
Ao final do período, compare os indicadores com os dados iniciais.
Avalie se houve melhora no cumprimento da programação, redução das esperas e maior regularidade nas entregas.
Também é importante conversar com os operadores para identificar dificuldades que não aparecem diretamente nos relatórios.
Nem toda melhoria será percebida em apenas 30 dias. Esse período funciona como um ciclo inicial de diagnóstico, implantação e avaliação.
A partir dos resultados, a empresa pode manter as medidas eficazes, corrigir o que não funcionou e estabelecer novas prioridades.
Aumentar a produção exige mais máquinas ou melhor organização?
A resposta depende da origem da limitação produtiva.
Quando uma fábrica apresenta atrasos causados por materiais indisponíveis, programação inadequada ou excesso de esperas, melhorar a organização pode permitir um aproveitamento maior da estrutura existente.
Por outro lado, quando os equipamentos operam próximos da capacidade efetiva, os processos estão equilibrados e a demanda permanece acima do potencial de fabricação, ampliar a estrutura pode ser necessário.
Antes de investir, o gestor deve avaliar três pontos:
Existe capacidade ociosa aproveitável? Se alguns recursos ficam frequentemente parados por problemas de programação ou abastecimento, vale corrigir essas causas.
O gargalo pode ser reduzido? Melhorias de preparação, manutenção, qualidade e distribuição das tarefas podem ampliar a capacidade disponível da operação restritiva.
A demanda justifica ampliar a estrutura? Investimentos em equipamentos devem considerar a necessidade produtiva, o custo total e a viabilidade financeira.
O mais importante é evitar decisões baseadas apenas na impressão de que a fábrica está sobrecarregada.
Uma análise objetiva permite distinguir problemas de organização de limitações reais de capacidade.
Por onde começar para produzir mais com os recursos disponíveis?
O primeiro passo é compreender por que a fábrica não está atingindo o resultado esperado.
Antes de exigir mais velocidade dos operadores ou adquirir novos equipamentos, avalie onde os pedidos ficam parados, quais recursos estão sobrecarregados e como as prioridades são definidas.
Um bom planejamento de produção conecta a demanda à capacidade real da indústria, considerando máquinas, pessoas, materiais e prazos.
Com esse controle, fica mais fácil reconhecer gargalos, evitar ordens incompatíveis com os recursos disponíveis e corrigir desvios antes que comprometam as entregas.
A melhoria deve ser contínua: medir os resultados, implementar ajustes e acompanhar a operação.
Assim, a fábrica pode aproveitar melhor sua capacidade instalada, reduzir perdas e trabalhar com uma programação mais previsível, sem abrir mão da qualidade ou da segurança.
Perguntas frequentes
Como saber se minha fábrica tem capacidade para aceitar novos pedidos?
É necessário comparar o tempo de fabricação exigido pelos novos pedidos com as horas efetivamente disponíveis nas máquinas e equipes. Também é importante considerar os materiais necessários e as ordens já programadas.
Qual é a diferença entre PCP e programação da produção?
O PCP envolve o planejamento e o controle das atividades produtivas. A programação é uma parte desse processo e determina quando, onde e em qual sequência as ordens serão executadas.
Uma fábrica pequena precisa de planejamento de produção?
Sim. Mesmo com poucas máquinas e funcionários, organizar pedidos, materiais e prazos ajuda a evitar atrasos, desperdícios e sobrecarga. O nível de detalhamento deve acompanhar a complexidade da operação.
Como lidar com pedidos urgentes sem desorganizar a fabricação?
Antes de incluir um pedido urgente, avalie a capacidade disponível, os materiais necessários e o impacto sobre as ordens em andamento. Mudanças devem seguir critérios claros de prioridade.